


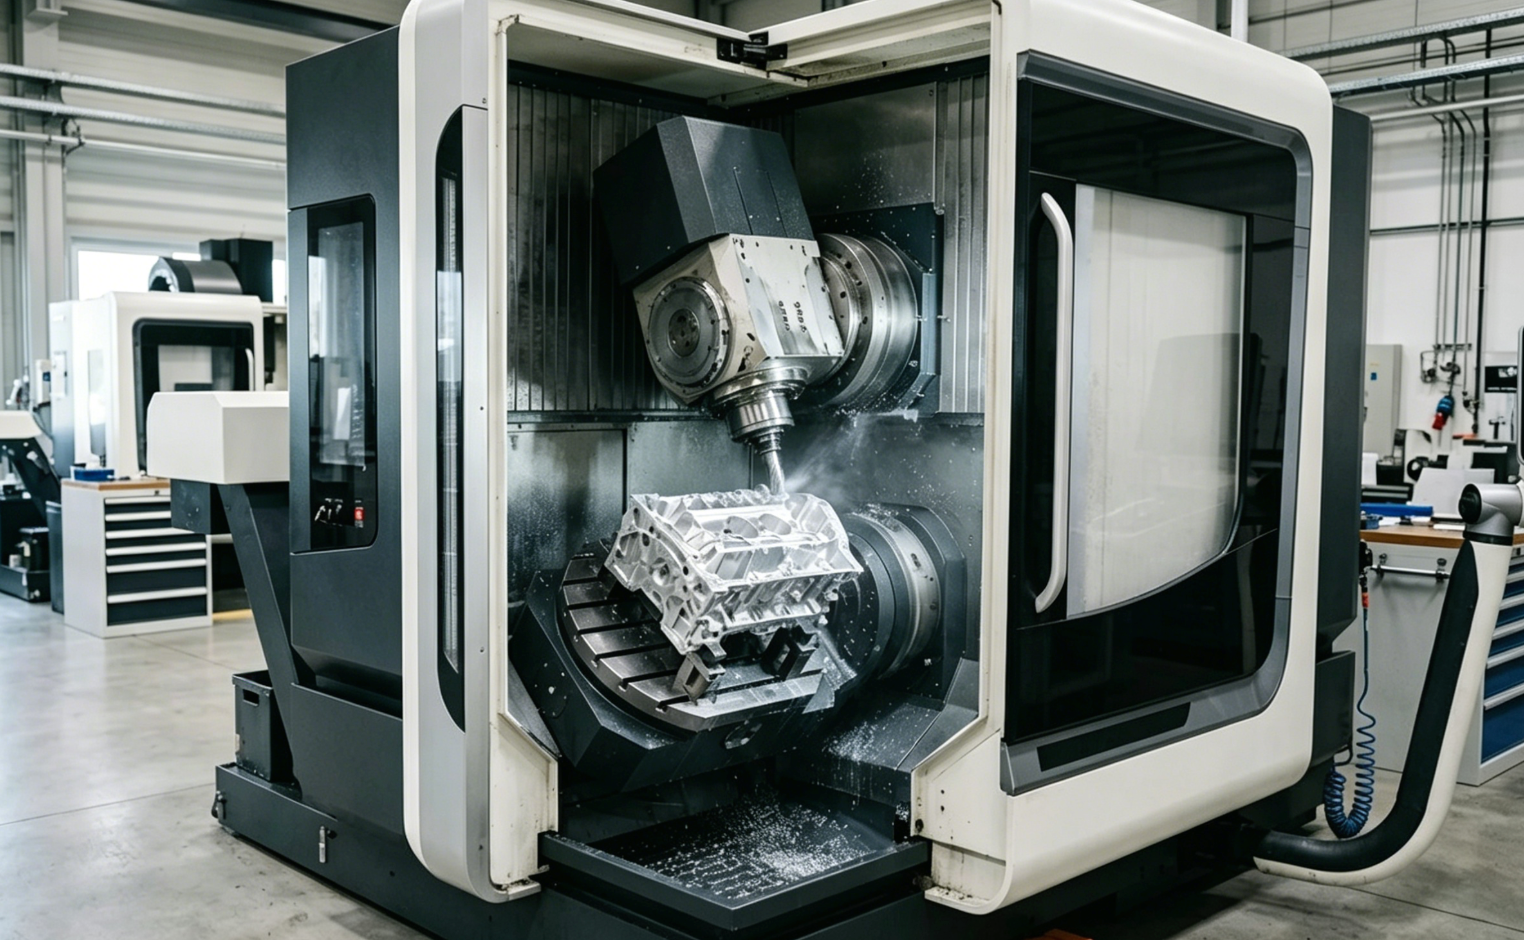
Firwat 5-Achs-Bearbeitungszentren an der Loft- a Raumfaart wichteg sinn
De Wiessel zu dëse Systemer gëtt staark duerch streng Industrietoleranzen ugedriwwen, déi dacks geometresch Dimensiouns- a Toleranzprofiler (GD&T) bannent +/- 0,0001 Zoll (2,54 Mikrometer) virschreiwen. Duerch d'Konsolidéierung vun den Operatiounen an d'Minimiséierung vun der Deelbearbeitung adresséieren 5-Achs-Bearbeitungszentren direkt d'Haaptschwächen vun der Loftfaartproduktioun: kumulativ Astellungsfehler, exzessiv Befestigungskäschten a verlängert Liwwerzäiten.
D'Produktioun vun der Loftfaart fuerdert eng méi staark Adoptioun
De Besoin fir Brennstoffeffizienz an d'Optimiséierung vun der Notzlaascht huet zu enger massiver Erhéijung vum Gebrauch vu liichte Legierungen mat héijer Festigkeit an der Integratioun vu verschiddene Subkomponenten an eenzel, monolithesch Deeler gefouert. Dës Designphilosophie erhéicht de "Buy-to-Fly"-Verhältnis däitlech - dacks iwwerschreit dat 20:1 am Rohmaterialvolumen am Verglach zum Gewiicht vun de fäerdege Komponenten. D'Veraarbechtung vu 95% vun engem Titanschmied erfuerdert héicheffizient Materialentfernungsstrategien, déi nëmme Multiachssystemer iwwer laang Zykluszäiten erhale kënnen.
Ausserdeem steet d'Liwwerketten am Raumfaartsektor ënner staarkem Drock, d'Produktiounsraten ze beschleunegen, fir massiv Réckstänn bei kommerziellen Fligeren ze bekämpfen.Hiersteller adoptéieren 5-Achs Technologiefir d'Zäitpläng fir d'Produktioun am kritesche Wee ze kompriméieren. Duerch d'Reduktioun vun der Unzuel vun eenzelnen Opstellungen, déi fir d'Veraarbechtung vun engem komplexe Billet gebraucht ginn, kënnen d'Produktiounsanlagen den Duerchgank erhéijen, ouni hire physesche Foussofdrock ze vergréisseren oder hir Aarbechtskäschten ze erhéijen.
Komplex Deeler, déi am meeschte profitéieren
Déi geometresch Komplexitéit vu modernen Loftfaartkomponenten diktéiert d'Benotzung vun der simultaner Multi-Achs-Interpolatioun. Turbinneblieder, Impeller a Blisks (Bliederscheiwen) si gutt Beispiller; hir aerodynamesch, fräiformeg Uewerfläche weisen Ënnerschnëtt an iwwerlappend Bliederprofiler, déi eng konstant dynamesch Neiorientéierung vum Schnëttinstrument erfuerderen. Den Ersatz vun enger traditioneller Multi-Teil-Rotoranordnung duerch e monolithesche Blisk kann d'Gewiicht vum Motor ëm bis zu 30% reduzéieren, awer et erfuerdert gläichzäiteg 5-Achs-Fräsen fir Zougang zu den enken Kanäl tëscht de Schwéngungsprofilen.
Nieft dem Undriffssystem profitéiere strukturell Komponenten wéi Rumpfschlüsselen, Landegestellstützen a Flillekrippen och vu massive Virdeeler. Dës Deeler hunn dacks déif Taschen, dënn Maueren a komplex Schubwénkelen. D'5-Achs-Bearbechtung erlaabt dem Fräser, dës Funktiounen ënner optimale Wénkelen unzegoen, wouduerch d'Steifheet behalen gëtt an déi staark Vibratiounen oder d'Rappere verhënnert ginn, déi soss d'strukturell Integritéit vun dënnwandege Loftfaartkomponenten a Gefor brénge géifen.
Wat definéiert 5-Achs-Bearbeitungszentren fir d'Loft- a Raumfaart?
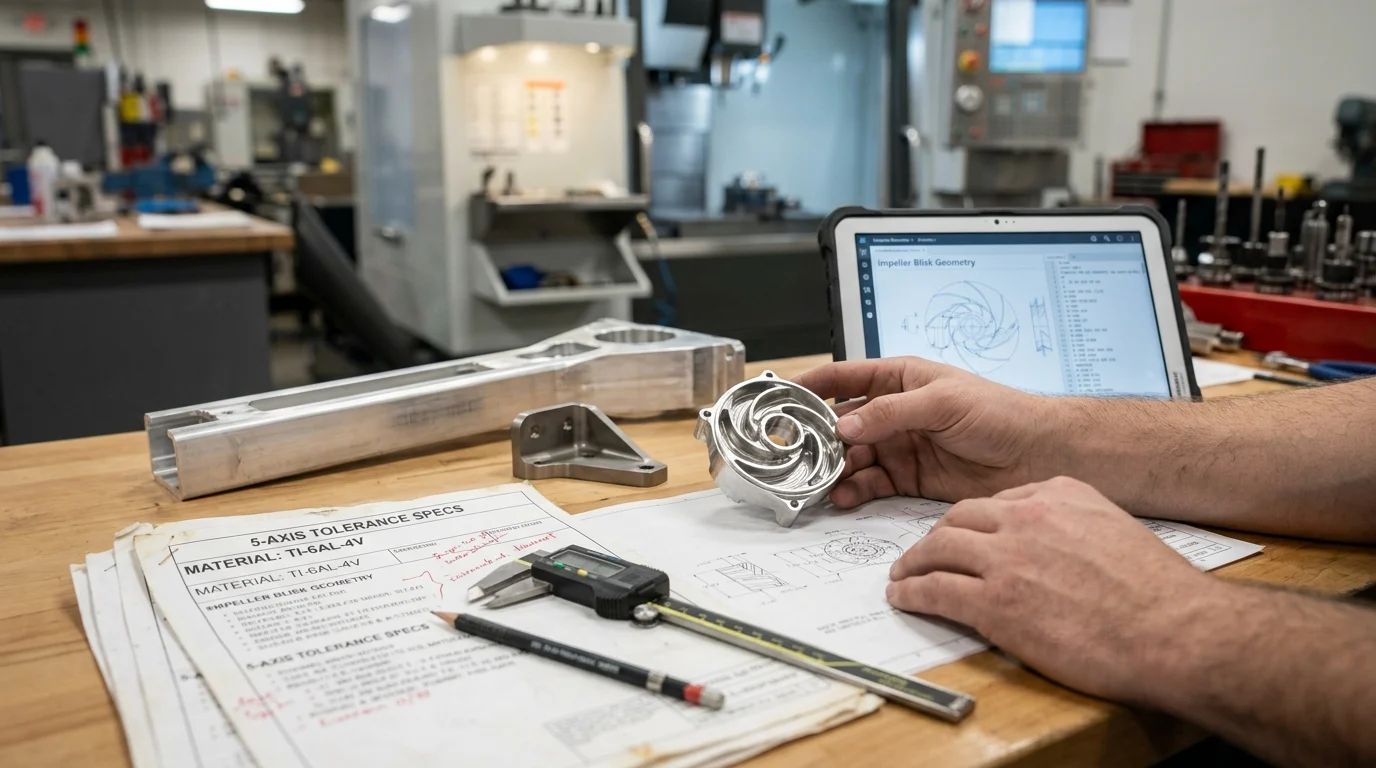
Am Kär vune 5-Achs-Bearbeitungszentrumass seng Fäegkeet, d'X-, Y- an Z-Linearachsen niewent zwou Rotatiounsachsen (typesch A, B oder C) ze manipuléieren. Am Kontext vun der Loftfaartproduktioun bestëmmt déi spezifesch Konfiguratioun vun dësen Achsen d'Fäegkeet vun der Maschinn, fir verschidden Deelgréissten, Gewiichter a Materialhärteniveauen ze handhaben. Héichleistungsspindelen gi mat dëser Kinematik gekoppelt, vun 30.000 U/min-Setups, déi fir séier Aluminiumentfernung entwéckelt goufen, bis hin zu Spindelen mat héijem Dréimoment a 4.000 U/min, déi fir d'Schneiden vun Titan an Inconel ouni Blockéieren entwéckelt goufen.
Maschinnarchitekturen a Kinematik
D'Architektur vun enger 5-Achsmaschinn bestëmmt fundamental hir Uwendung an enger Loftfaart- an Raumfaartanlag. Déi dräi Haaptkonfiguratioune sinn Trunnion-Design (Dësch-Dësch), Schwenkkopf-Design (Kapp-Kapp) an Hybrid-Design (Kapp-Dësch). Trunnion-Maschinnen kippen an dréien d'Werkstéck a bidden aussergewéinlech Steifheet a Präzisioun fir kleng, schwéier Komponenten wéi Düsenmotor-Impeller. Schwenkkopfmaschinne artikuléieren d'Spindel selwer, wat ideal ass fir massiv, schwéier Werkstécker wéi Flilleksparren, déi net einfach gedréit kënne ginn.
| Architekturtyp | Rotatiounskinematik | Ideal Loftfaart-Applikatioun | Maximal Gréisst / Gewiichtslimite vum Werkstéck |
|---|---|---|---|
| Trunnion (Dësch-Dësch) | A/C- oder B/C-Achsen um Dësch | Bliskel, Impeller, kleng Halterungen | Kleng bis mëttel (<1.500 mm / <2.000 kg) |
| Schwenkkopf (Kapp-Kapp) | A/B- oder A/C-Achsen op der Spindel | Flillekrippen, grouss Schotten, Rumpfpaneele | Grouss bis extra grouss (>3.000 mm / >5.000 kg) |
| Hybrid (Kapp-Dësch) | Eng Achs um Kapp, eng um Dësch | Komponenten vun de Landegestell, komplex Strukturrahmen | Mëttel bis grouss (Villsäiteg Hybridlimiten) |
Simultan vs. 3+2 Bearbechtung
Et ass entscheedend, tëscht 3+2-Positionsbearbechtung an voll simultaner 5-Achs-Bearbechtung z'ënnerscheeden. Bei der 3+2-Bearbechtung ginn d'Rotatiounsachsen benotzt, fir d'Wierkstéck an engem spezifesche Wénkel ze orientéieren, festzesetzen, an duerno gëtt traditionellt 3-Achs-Fräsen duerchgefouert. Dëst ass héich effektiv fir d'Veraarbechtung vu verschiddene Flächen vun engem prismatesche Raumfaartgehäuse an engem eenzegen Opbau.
Am Géigendeel beweegt déi simultan 5-Achs-Bearbechtung all fënnef Achsen gläichzäiteg dynamesch. Dës kontinuéierlech Konturéierung ass fir déi schwéngend, aerodynamesch Kurven vun den Turbinneblieder noutwendeg. Déi simultan Ausféierung mat verschiddene Achsen kann d'Zykluszäiten op komplex konturéierten Uewerflächen ëm 25% bis 40% reduzéieren am Verglach zum Ofsteigen vun enger Uewerfläch mat 3-Achs-Toolbunnen, well se d'Säit vum Schnëttinstrument benotzt anstatt sech op kleng Iwwersteigerungen mat enger Kugelfräs ze verloossen.
Reduktioun vum Opstellungsprozess am Verglach mat 3-Achs-Bearbechtung
Ee vun de quantifizéierbarste Metriken vun der 5-Achs-Adoptioun ass déi drastesch Reduktioun vun den Opstellungszäiten.E komplexe Ventilkierper fir d'Loftfaartkéint fënnef oder sechs verschidden Astellungen op engem traditionellen 3-Achs-Vertikalbearbeitungszentrum erfuerderen. All Astellungen erfuerderen individuell Befestigung, manuell Belaaschtung, Astellen a Probéieren – wat zu gestapelte Toleranzfeeler a jidder Etapp féiert.
Wann een déiselwecht Komponent an e 5-Achs-Bearbeitungszentrum wiesselt, gëtt den Operatiounsprozess typescherweis op just een oder zwee Opstellungen reduzéiert (dacks als "Done-in-One"- oder "Op 10 / Op 20"-Veraarbechtung bezeechent). Dës Konsolidéierung eliminéiert net nëmmen Stonnen un net-wäertbäifügender Opstellungszäit, mä kann och d'Entwécklungs- a Produktiounskäschte fir personaliséiert Befestigungselementer ëm bis zu 60% reduzéieren, wat d'Rentabilitéit vu klenge Volumen- a Mix-Loftfaartkontrakter direkt verbessert.
Schlëssel technesch Virdeeler an der Loftfaartbearbechtung
Déi technesch Iwwerleeënheet vu 5-Achs-Bearbeitungszentren geet wäit iwwer déi einfach geometresch Fäegkeeten eraus; si ännert fundamental d'Physik vum Schnëttprozess. Duerch d'Erhalen vun engem optimale Werkzeugansatz an d'Maximiséierung vun der Steifheet kënnen d'Loftfaart- a Raumfaarthersteller méi enk Toleranzen, iwwerleeën Uewerflächenqualitéiten a wesentlech méi héich Materialabnahmgeschwindegkeeten (MRR) erreechen. Dës technesch Virdeeler si wesentlech fir déi streng Spezifikatioune vun der fléikritescher Hardware ze erfëllen.
Virdeeler vun der Genauegkeet an der Uewerflächenqualitéit
Loftfaartkomponenten erfuerderen eng perfekt Uewerflächenqualitéit, fir Mikrofrakturen a Middegkeetsfehler ënner zyklischer Belaaschtung ze vermeiden. Déi simultan 5-Achs-Bearbechtung erlaabt dem Tool, eng konstant Spanbelaaschtung an en idealen Angriffswénkel relativ zur Deeluewerfläch ze halen. Duerch d'Benotzung vun der Flank vum Tool (Flankfräsen) amplaz vun der Spëtzt kënnen d'Produzenten Uewerflächenrauheetswäerter (Ra) bis zu 0,4 µm (16 µin) direkt vun der Maschinn erreechen.
Dëst Niveau vu Präzisiouneliminéiert effektiv d'Noutwennegkeet fir manuell Polieren oder zousätzlech Aarbecht op der Aarbechtsbank. Handpoléieren ass net nëmmen zäitopwänneg, mee féiert och zu mënschleche Feeler, déi ongewollt den aerodynamesche Profil vun enger Klingen verännere kënnen, wat zu verschrotten Deeler féiere kann. Déi kontinuéierlech Toolbunnkontroll vun enger 5-Achsmaschinn garantéiert absolut Widderhuelbarkeet iwwer all Produktiounschargen.
Zougank zu Werkzeugen, méi kuerz Werkzeugen a Gewënn u Zykluszäiten
Op enger Standard-3-Achs-Maschinn brauch een aussergewéinlech laang Tools fir de Buedem vun enger déiwer Kavitéit z'erreechen. E verlängerte Werkzeugiwwerhang reduzéiert d'Systemsteifheet dramatesch, wat zu enger Werkzeugoflenkung, Klapperen a schlechter Dimensiounsgenauegkeet féiert. 5-Achs-Kinematik léist dëst andeems d'Werkzeug oder den Deel gekippt gëtt, wouduerch d'Spindelgehäuse méi no beim Werkstéck fale kann.
Indem d'Längt-Duerchmiesser-Verhältnis (L/D) vum Werkzeug vun engem Standard vun 10:1 op 3:1 reduzéiert gëtt, klëmmt d'Steifheet vum Schnëttwerkzeug ëm de Faktor 27 (well d'Oflenkung proportional zum Kubus vun der Längt ass). Dëse massive Steifheetsgewënn erlaabt et de Programméierer, d'Zufuhrraten ze erhéijen an déif Schnëttdéiften ze huelen, ouni de Risiko vun engem Werkzeugbroch ze leeën, wat zu enger Reduktioun vun der Zykluszäit ëm 30% oder méi bei déif verankerten Strukturdeeler féiert.
Materialspezifesch Virdeeler fir Titan, Aluminium a Komposit
s
Verschidde Loftfaartlegierungen erfuerderen héich spezifesch Bearbechtungsstrategien. Fir strukturellt Aluminium (z.B. 7075-T6) ass d'Zil maximal MRR. Eng 5-Achsmaschinn, déi mat enger Héichgeschwindegkeetsspindel ausgestatt ass, kann eng Materialabnahmequote vu 500 Kubikzoll pro Minutt an Aluminium iwwerschreiden, andeems se dynamesch Toolkippung benotzt fir séier duerch déif Lächer ze ploben, während d'Dënnwandstabilitéit erhale bleift.
Am Géigesaz dozou erfuerdert d'Bearbechtung vun Titan (Ti-6Al-4V) oder hëtzebeständege Superlegierungen (HRSA) wéi Inconel en immens Dréimoment a Steifheet, fir géint d'Deformatiounshärtung an d'Hëtztbildung ze kämpfen. 5-Achs-Maschinnen profitéieren dëse Materialien, andeems se méi kuerz, méi steif Tools erlaben, déi d'Oflenkung op ënner 0,002 Zoll limitéieren, wat entscheedend fir d'Liewensdauer vun de Tools ass. Ausserdeem profitéiere Kuelefaserverstäerkt Polymeren (CFRP) vun enger 5-Achs-Fräsung, wou de Wénkel vum Tool kontinuéierlech optimiséiert gëtt, fir propper duerch d'Faseren ze schneiden, wat Delaminatioun an Ausfransen laanscht komplex Aerostruktur-Schnëttlinne verhënnert.
Implementatiounsfaktoren a Prozesskontroll
Den Akaf vun engem 5-Achs-Bearbeitungszentrum ass nëmmen den éischte Schrëtt; fir säi vollt Potenzial ze entschäerfen, brauch een e robust, integréiert Produktiounssystem. De Sprong vun der 3-Achs- op d'5-Achs-Veraarbechtung bréngt bedeitend Komplexitéiten an der Programméierung, der Kollisiounsvermeidung an der Qualitéitsverifizéierung mat sech. Loftfaart- an Raumfaartanlagen mussen streng Prozesskontrollen ëmsetzen, fir sécherzestellen, datt déi theoretesch Fäegkeeten vun der Maschinn an konform, fléibereet Hardware ëmgesat ginn.
CAM-Programméierung an Ufuerderunge fir d'Aarbechtsfloss
D'Mathematik, déi bei simultanen 5-Achs-Toolbunnen involvéiert ass, iwwerschreit mënschlech Berechnungen, soudatt fortgeschratt Computer-Aided Manufacturing (CAM) Software wéi Siemens NX, Mastercam oder HyperMILL néideg ass. D'Generéiere vun dëse Toolbunnen erfuerdert datt Programméierer net nëmmen d'Toolspëtz verwalten, mä de ganze Toolvektor an d'Spindelgehäuse fir katastrophal Kollisiounen ze vermeiden.
Dofir muss de Workflow digital Zwillingstechnologie integréieren. Bearbeitungssimulatiounssoftware (wéi VERICUT) ass an der Loft- a Raumfaart obligatoresch, fir de G-Code duerch e virtuellt Maschinnemodell auszeféieren, ier tatsächlech Chips hiergestallt ginn. Dës Upgrade vum Software-Ökosystem ass eng bedeitend Investitioun, déi dacks tëscht 20.000 an 50.000 Dollar pro Maschinn fir Postprozessoren, Simulatiounslizenzen a spezialiséiert Programméiererausbildung bäidréit.
Qualitéits-, Konformitéits- a Fäegkeetskontroll
D'Loftfaartproduktioun gëtt vu strikte Qualitéitsmanagementsystemer geregelt, virun allem AS9100D. 5-Achsmaschinne ënnerstëtzen d'Konformitéit andeems se On-Maschinn-Testersystemer integréieren (wéi Renishaw oder Blum). Dës Sonden iwwerpréiwen d'Positioun vun den Deeler virun der Bearbeitung, iwwerwaachen de Verschleiss vum Werkzeug während dem Zyklus a maachen Dimensiounsverifizéierungen am Prozess, fir sécherzestellen, datt den Deel bannent der erfuerderlecher volumetrescher Genauegkeet vun 10 Mikron bleift.
Fir dës Fäegkeet z'erhalen, ginn d'Maschinnen reegelméisseg ISO 230-2 Kalibrierung a volumetresch Feelerkompensatioun mat Hëllef vu Lasertracker oder Ballbar-Systemer duerchgefouert. Tool Center Point Control (TCPC) an dynamesch Rotatiouns-Tracking-Algorithmen an der CNC-Steierung (wéi Heidenhain TNC 640 oder FANUC 31i) berechnen a kompenséieren kontinuéierlech mikroskopesch thermesch Drift a kinematesch Pivotfeeler a Echtzäit.
Käschten, Komplexitéit an operationell Kompromësser
Den Iwwergank op 5-Achs-Bearbechtung bréngt verschidde operationell Kompromësser mat sech. Wärend d'Zykluszäit pro Stéck an d'Astellungskäschte erofgoen, klammen déi initial Investitiounsausgaben an d'Programméierungskäschte wesentlech. Eng ëmfaassend Käschte-Nutzen-Analyse ass néideg fir d'Investitioun ze justifiéieren.
| Metrik | Traditionell 3-Achs VMC | Simultan 5-Achs Bearbeitungszentrum |
|---|---|---|
| Kapitalinvestitioun | 80.000 $ – 180.000 $ | 350.000 $ – 1.200.000 $+ |
| Typesch Astellungen pro komplexen Deel | 4 bis 7 Astellungen | 1 bis 2 Astellungen |
| Käschte fir d'Ingenieurskonstruktioun vun der Armatur | Héich (erfuerdert verschidde personaliséiert Schablounen) | Niddreg (benotzt Standard-Nullpunktsystemer) |
| Programméierungs- a Verifizéierungszäit | Niddreg bis Mëttel | Héich (erfuerdert intensiv CAM a Simulatioun) |
| Ufuerderunge fir d'Fäegkeet vum Bedreiwer | Mëttelméisseg | Expert / Héichqualifizéiert |
Wéi een entscheet, wéini een a 5-Achs-Fäegkeeten investéiere soll
D'Festleeë vum richtege Moment fir d'Integratioun vun 5-Achs-Bearbechtung an eng Loftfaart-Versuergungskette erfuerdert e Gläichgewiicht tëscht Kapitalrisiko a strategescher Fäegkeet. D'Ariichtunge mussen hir aktuell Engpässe, geplangte Kontraktvolumen an déi technesch Ufuerderunge vun zukünftege Loftfaartprogrammer analyséieren. En typeschen...Zäitplang fir d'Rendement op Investitiounen (ROI)fir eng 5-Achszell ass et 18 bis 36 Méint, virausgesat datt d'Anlag eng Maschinnenauslastungsquote vun op d'mannst 70% erhale kann.
Entscheedungsfaktoren fir Bauen vs. Outsourcing
D'Entscheedung, intern 5-Achs-Kapazitéit opzebauen amplaz un spezialiséiert Kontrakthersteller auszelageren, hänkt vum intellektuellen Eegentum, de Volumenschwellen an der Widderstandsfäegkeet vun der Liwwerkette of. Wann en OEM oder Tier 1-Liwwerant e grousst Volumen u proprietäre monolithesche Komponenten veraarbecht, schützt d'intern 5-Achs-Kapazitéit sensibel IP an eliminéiert déi logistesch Verspéidungen duerch d'Beweegung vun Deeler tëscht externen Ubidder.
Am Géigendeel kéinte méi kleng Geschäfter, déi sporadesch Bestellunge mat klenge Volumen fir komplex Geometrien hunn, d'Kapitalausgaben vun iwwer 500.000 $ mathematesch net gerechtfäerdegt fannen.
Schlëssel Erkenntnesser
- Déi wichtegst Conclusiounen a Begrënnung fir 5-Achs-Bearbeitungszentren
- Spezifikatiounen, Konformitéits- a Risikoprüfungen, déi et wäert sinn, ze validéieren, ier Dir Iech engagéiert
- Praktesch nächst Schrëtt a Viraussetzungen, déi d'Lieser direkt uwende kënnen
Dacks gestallte Froen
Firwat si 5-Achs-Bearbeitungszentren essentiell fir Deeler aus der Loftfaartindustrie?
Si veraarbechten komplex Uewerflächen, Ënnerschnëtt a dënn Wänn a manner Opstellungen, wat d'Genauegkeet verbessert, d'Lafzäit verkierzt an de kumulative Feeler op Loftfaartkomponenten reduzéiert.
Wéi eng Deeler aus der Loftfaartindustrie profitéieren am meeschte vun enger 5-Achs-Bearbechtung?
Blisks, Impeller, Turbinneblieder, Flillekrippen, Schottgeschosse a Landegestelldeeler profitéieren am meeschte well se fräiformeg Uewerflächen, déif Taschen a knapp Toleranzufuerderunge kombinéieren.
Wéi reduzéieren 5-Achsmaschinnen d'Produktiounskäschten an der Loftfaart?
Si reduzéieren d'Auswiessele vun de Befestigungselementer, d'Handlungszäit an d'Niewebetriber. Manner Opstellungen reduzéieren och de Risiko vum Schrott an hëllefen den Hiersteller e méi schnelle ROI op komplexe Metalldeeler z'erreechen.
Wéi eng 5-Achs-Maschinnentypen bitt OTURN Machinery fir verschidden Aarbechten an der Loftfaart un?
OTURN liwwert 5-Achs-Bearbeitungszentren an engem méi breede CNC-Portfolio, dorënner starr, Héichgeschwindegkeets-, Schwéierlaascht- a Linearführungsvarianten fir verschidden Loftfaartmaterialien a Gréissten vun Deeler.
Wéi wielen ech tëscht Trunnion- a Schwenkkopf-5-Achsmaschinnen?
Wielt Trunnion-Designen fir méi kleng, héichpräzis Deeler wéi Impeller; wielt Schwenkkopfmaschinne fir grouss, schwéier Strukturen wéi Flilleksparren oder Schott, déi schwéier ze dréinen sinn.
Zäitpunkt vun der Verëffentlechung: 07. Mee 2026