


Aféierung
Temperaturännerungen während der CNC-Bearbeitung kënnen d'Maschinn an d'Wierkstéck roueg verzerren, wat zu Dimensiounsverännerungen, schlechter Uewerflächenqualitéit a vermeidbarer Nobearbechtung féiert. Bei héichpräziser Produktioun kënnen och kleng thermesch Verrécklungen d'Toleranzkontroll ënnergruewen an d'Käschte fir eng ganz Charge erhéijen. Dësen Artikel erkläert fënnef praktesch Weeër fir d'thermesch Deformatioun ze reduzéieren, ier se zu engem Qualitéitsproblem gëtt. Dir léiert, wou Hëtztfehler hierkommen, wéi se d'Bearbeitungsstabilitéit beaflossen a wéi eng Upassungen am Werkstatt d'Konsistenz, d'Genauegkeet an d'Prozesszouverlässegkeet am deegleche CNC-Betrib verbesseren kënnen.
Firwat thermesch Deformatioun bei der CNC-Bearbeitung wichteg ass
Thermesch Deformatioun bleift eng vun de gréissten Erausfuerderungen an derhéichpräzis CNC-BearbechtungWann Schneidinstrumenter mat Werkstécker a Kontakt kommen, verursaacht d'Ëmwandlung vu mechanescher Energie an thermesch Energie eng lokal an systemesch Expansioun. D'Kontroll vun dësem Phänomen ass entscheedend fir starr Toleranzen ze erhalen, d'Austauschbarkeet vun Deeler ze garantéieren an d'Gesamteffizienz vun der Ausrüstung (OEE) ze maximéieren.
Auswierkungen op d'Dimensiounsgenauegkeet an d'Käschten
Fuerschung weist datt thermesch induzéiert Ofwäichunge fir 40% bis 70% vun de gesamte volumetresche Feeler an engem ... verantwortlech kënne sinn.CNC-MaschinnBeim Bearbechten vun Deeler no den Toleranzgraden IT6 oder IT7 kann och eng Temperaturschwankung vu just e puer Grad d'Dimensioune vun der Spezifikatioun aus dem Standard drécken. Dofir dréit eng ongebremst thermesch Expansioun d'Ofschrottquote erop a mécht deier manuell Nobearbechtung néideg. Bei héichpräzise Charge-Läufe kann d'Netberécksiichtegung vun der thermescher Drift d'Gesamtproduktiounskäschten ëm 15% bis 25% erhéijen, well Material verschwend gëtt a verluere Bearbechtungszäit verluer geet.
Branchen mat dem héchste Risiko
A Secteuren ewéi der Loft- a Raumfaart, der Fabrikatioun vu medizineschen Apparater a vun der Produktioun vu Hallefleederausrüstung ass den Asaz aussergewéinlech héich. Loft- a Raumfaartkomponenten, déi dacks aus komplexe Superlegierungen hiergestallt ginn, erfuerderen eng dimensional Stabilitéit bannent ±0,005 mm iwwer grouss Spannwänn. Medizinesch Implantater erfuerderen eng exakt geometresch Konformitéit, fir Biokompatibilitéit a funktionell Integratioun ze garantéieren. An dësen héichrisikoindustrien setzt e Versoen, d'thermesch Profiler während dem Bearbeitungszyklus ze verwalten, direkt d'Konformitéit mat de Reglementer, d'Liewensdauer vun de Komponenten an d'Sécherheet vum Endbenotzer a Gefor.
Haaptursaachen vun der thermescher Deformatioun
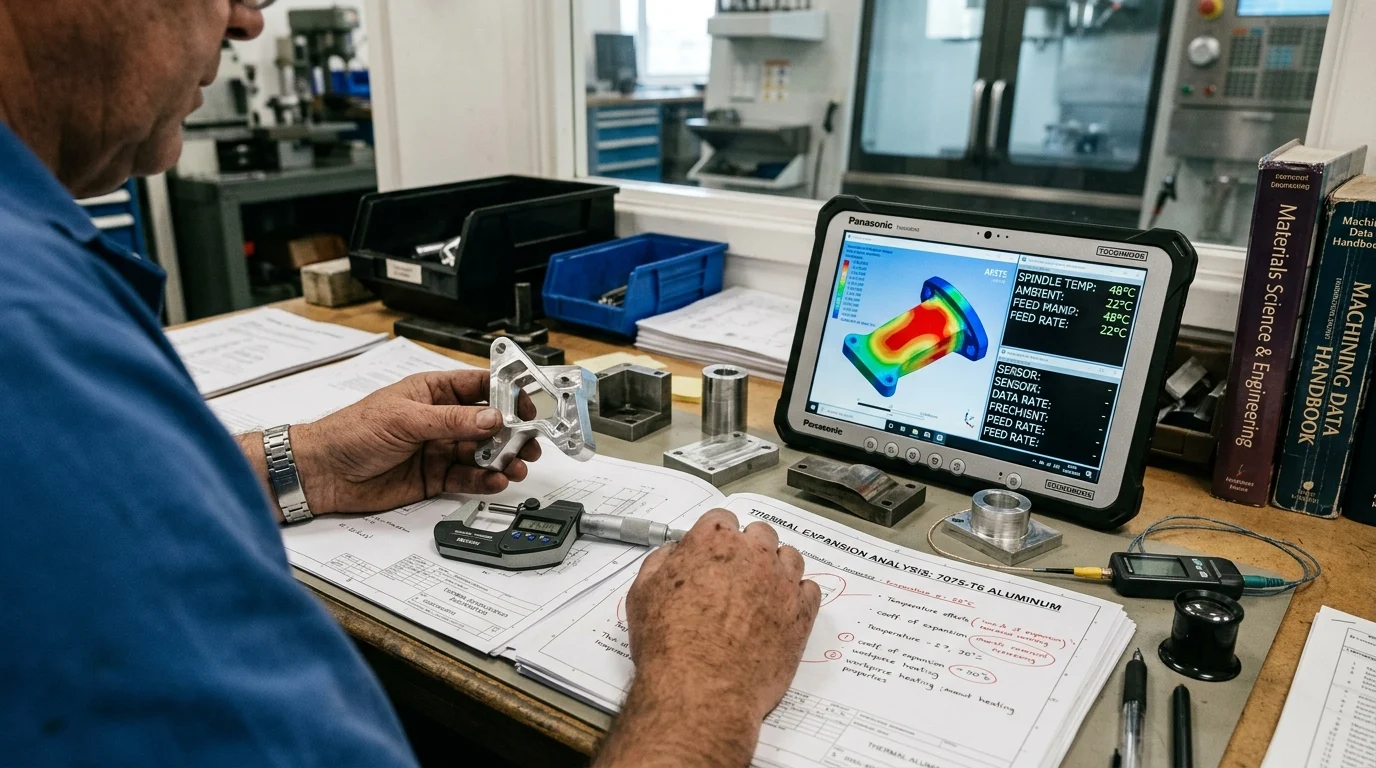
D'Verständnis vun den Ursaache vun der thermescher Deformatioun erfuerdert eng ëmfaassend Untersuchung souwuel vun der Bearbeitungsëmfeld wéi och vun der physikalescher Mechanik vun der Materialentfernung. Hëtzt ass en onvermeidlecht Nieweprodukt vum Schnëtt, awer hir Verdeelung an Absorptioun bestëmmen d'Gravitéit vun der Dimensiounsverzerrung.
Definitioun vun der thermescher Deformatioun an der CNC-Bearbeitung
Thermesch Deformatioun bei der CNC-Bearbeitung bezitt sech op déi kierperlech Ausdehnung oder Kontraktioun vun der Struktur vum Maschinnewierkzeug, dem Schnëttwierkzeug an dem Werkstéck wéinst Temperaturschwankungen. Dëst Verhalen gëtt vum thermeschen Ausdehnungskoeffizient (CTE) vun de spezifesche Materialien geregelt. Wann e Werkstéck sech während der Materialentfernung erhëtzt, dehnt et sech aus; wann et an dësem ausgedehnten Zoustand op seng endgülteg Dimensiounen veraarbecht gëtt, wäert et sech beim Ofkille zwangsleefeg zesummenzéien, wat zu engem ënnerdimensionéierten an net-kompatiblen Deel féiert.
Primär Hëtztquellen am Bearbechtungsprozess
Déi primär Hëtztquellen an all Bearbeitungsopstellung ginn als intern oder extern kategoriséiert. Intern ass d'Schnëttzon déi intensivst Quell, wou d'plastesch Deformatioun vum Metall an d'Reibung tëscht dem Tool an dem Span massiv lokal Hëtzt generéieren. Zousätzlech droen intern Maschinnkomponenten wéi Spindellager, déi mat 12.000 bis 20.000 U/min rotéieren, séier aktiv Kugelschrauben an hydraulesch Systemer zu bedeitende thermesche Belaaschtungen bäi. Wann net kompenséiert, kënnen d'Spindeltemperaturen eleng während dem kontinuéierleche Betrib ëm 20°C bis 40°C klammen. Extern kënnen Temperaturschwankungen am Ëmfeld vum Werkstatt an direkt Sonneliicht asymmetresch thermesch Gradienten iwwer de schwéiere Maschinnegoss ausléisen.
Wéi een thermesch Effekter an der Produktioun evaluéiert
D'Evaluatioun vun dësen thermeschen Effekter an engemProduktiounsumgebungerfuerdert empiresch Miessung an Echtzäit-Iwwerwaachung. Produktiounsingenieure benotzen typescherweis Uewerflächenthermoelementer an Infrarout-Wärmebildgebung fir d'Hëtztverdeelung iwwer d'Wierkstéck an d'Maschinnstruktur ze kartéieren. Fir präzis volumetresch Kompensatioun gëtt Laserinterferometrie benotzt fir d'thermesch Drift vun de linearen Achsen vun der Maschinn iwwer verlängert Perioden ze moossen, wouduerch déi néideg empiresch Donnéeën geliwwert ginn, fir d'kinematesch Modeller an d'Offsetparameter vun der Maschinn z'aktualiséieren.
Praktesch Weeër fir thermesch Deformatioun ze vermeiden
D'Reduzéierung vun der thermescher Verzerrung erfuerdert e méischichtege Konzept, deen den Zoustand vun der Maschinn, d'Schnëttmechanik an d'physikalesch Handhabung vum Werkstéck berücksichtegt. D'Ëmsetzung vu prakteschen, standardiséierten Interventiounen kann déi duerch Temperatur induzéiert Dimensiounsdrift däitlech reduzéieren.
Maschinnerwiermung an thermesch Stabiliséierung
Eng fundamental präventiv Moossnam ass d'Aféierung vun engem rigoréise Protokoll fir d'Maschinn opzewiermen an d'thermesch Stabiliséierung. Wann eng kal Maschinn direkt mat héijer Geschwindegkeet bedreift gëtt, féiert dat zu enger schneller, ongläichméisseger Expansioun iwwer d'Goss- an Undriffssystemer. Déi bescht Praktiken zielen drop of, e Spindelopwiermzyklus mat 50% vun der maximaler Dréizuel auszeféieren an all Linearachsen 15 bis 30 Minutte virum Schneiden duerch hir voll Bewegung ze lafen. Dëst erlaabt de Spindellager, Kugelschrauben an dem Goss eng stationär Betribstemperatur z'erreechen, wouduerch d'thermesch Expansioun normaliséiert gëtt, ier den éischte Span hiergestallt gëtt.
Werkzeugung, Schnëttparameter a Killmëttelkontroll
D'Wiel vun den Tools an d'Schnëttparameter beaflossen staark de Verhältnes vun der Hëtzt, déi an d'Wierkstéck am Verglach zum Span iwwerdroe gëtt. D'Benotzung vu schaarfe Tools mat positiven Spannwénkelen reduzéiert d'Schnëttkräften an d'Reibung. Ausserdeem kënnen aggressiv Zufuhrgeschwindegkeeten a Kombinatioun mat optimalen Uewerflächenvitessen dofir suergen, datt de gréissten Deel vun der Hëtzt vum Span ofgefouert gëtt anstatt vum Deel absorbéiert ze ginn.
| Killmëttelstrategie | Effizienz vun der Hëtztentfernung | Systemkäschten | Bescht Applikatioun |
|---|---|---|---|
| Standard Iwwerschwemmung (20-50 psi) | Mëttelméisseg | Niddreg | Allgemeng Bearbechtung, Materialien mat gerénger Hëtzt |
| Héichdrock (1000+ psi) | Excellent | Héich | Déif Lächerbuerung, Titan, Inconel |
| Minimal Schmiermenge (MQL) | Niddreg (ofhängeg vum Chip-Hëtzttransfer) | Mëttel | Aluminium, ëmweltfrëndlech Geschäfter |
| Kryogen (Flëssege Stéckstoff/CO2) | Iwwerleeën | Ganz héich | Schwéier ze veraarbechten Superlegierungen, Loftfaart |
Befestigung, Bearbeitungssequenz a Miessung am Prozess
Befestigungsstrategien mussen der potenzieller Expansioun gerecht ginn, ouni den Deel ze verzerren. Eng ze staark Befestigung vun engem Werkstéck kann zu Béien oder Verzerrung féieren, wann et sech erhëtzt. D'Benotzung vu kinematischen Halterungen oder konforme Spannmechanismen erlaabt eng natierlech thermesch Expansioun bei der Entfernung vu schwéierem Material. Ausserdeem ass d'Upassung vun der Bearbeitungssequenz essentiell. Eng Standardpraxis vun Experten ass et, d'Raubearbechtung an d'Finish-Operatiounen ze trennen. Well d'Raubearbechtung déi meescht Hëtzt generéiert, sollten d'Maschinisten 0,2 mm bis 0,5 mm Stockmaterial loossen a loossen, datt den Deel sech op d'Ëmgéigungstemperatur normaliséiert, ier se déi lescht Finish-Duerchféierung ausféieren. D'Prozess-Tester kënnen dann d'Dimensiounen no der Ofkillung verifizéieren an d'Verzögerungen automatesch aktualiséieren.
Prozessvergläich an Ëmsetzung
D'Ëmsetzung vun enger effektiver Wärmekontroll ass keng universell Léisung. Déi Strategien, déi agesat ginn, mussen op déi spezifesch metallurgesch Eegeschafte vum Werkstéck ugepasst sinn an nahtlos an d'operationell Realitéit vun der Werkstatt integréiert ginn.
Vergläich vu Materialien a Bearbechtungsbedingungen
Verschidde Materialien weisen ënner identesche Bearbeitungsbedingungen ganz ënnerschiddlech thermesch Verhalen op. Eng héich thermesch Konduktivitéit erlaabt d'Hëtzt séier ofzebauen, während en héije Koeffizient vun der thermescher Ausdehnung bedeit, datt d'Material pro Grad Temperaturanstieg däitlech wiisst.
| Material | CTE (µm/m·°C) | Wärmeleitfäegkeet (W/m·K) | Thermescht Risikoniveau bei der Bearbechtung |
|---|---|---|---|
| Aluminium (6061) | 23.6 | 167.0 | Héich (Héich Expansioun, awer séier Ofkillung) |
| Kuelestol (1045) | 11,5 | 49,8 | Mëttel (Moderat Expansioun a Killung) |
| Titan (Ti-6Al-4V) | 8.6 | 6.7 | Ganz héich (Niddereg Expansioun, extrem Hëtztretentioun) |
| Invar 36 | 1.2 | 10.1 | Niddreg (Minimal Expansioun) |
Maschinisten mussen hir Parameteren op Basis vun dëse Profiler upassen. Zum Beispill brauch Titan en aggressivt Héichdrockkühlmëttel fir seng Onméiglechkeet ze kompenséieren, Hëtzt vun der Schnëttzon ewech ze leeden, während Aluminium e virsiichtege Miesstiming erfuerdert wéinst senge schnelle a bedeitende Dimensiounsännerungen.
Schrëtt-fir-Schrëtt Ëmsetzung fir Prozessverbesserung
D'Prozessverbesserung soll enger systematescher, schrëttweiser Ëmsetzungsphase verfollegen. Den éischte Schrëtt besteet doran, eng Basislinn ze etabléieren, andeems en Testartefakt veraarbecht gëtt a souwuel waarm (direkt no der Veraarbechtung) wéi och kal (no enger Normaliséierungsperiod vun 24 Stonnen) gemooss gëtt. Den zweete Schrëtt erfuerdert d'Stabiliséierung vun der Ëmgéigend, wat dacks d'Moderniséierung vum HVAC-System vun der Ariichtung bedeit, fir eng strikt Temperatur am Werkstatt vun 20°C ± 1°C ze halen. Den drëtte Schrëtt ass d'Integratioun vun der Killmëtteltemperaturkontroll an d'Optimiséierung vun de CAM-Toolweeër, fir d'Hëtzt gläichméisseg ze verdeelen. Schlussendlech garantéiert eng kontinuéierlech Verifizéierung duerch statesch Prozesskontroll (SPC), datt déi implementéiert Wärmemanagementtechniken och bei spéideren, laangfristege Produktiounsläufe effektiv bleiwen.
Wéi ee sech déi richteg Strategie fir d'Thermokontroll auswielt
D'Auswiel vun der optimaler Strategie fir d'thermesch Kontroll erfuerdert eng grëndlech Analyse vum Produktiounsëmfeld, de spezifesche geometreschen Toleranzen, déi erfuerderlech sinn, an dem verfügbare Kapitalbudget. Ingenieurs- an Akaafsteams musse zesummeschaffen, fir eng ausgeglach a käschtegënschteg Léisung ze fannen.
Ausbalancéiere vun Toleranz, Zykluszäit a Grenzen vun der Ausrüstung
De Kärkonflikt am Thermomanagement läit tëscht enken Toleranzen an Zykluszäiten. Wann engem Werkstéck tëscht de Rau- a Finish-Perioden natierlech ofkille léisst, garantéiert dat eng méi héich Genauegkeet, awer et verlängert d'Zykluszäiten, wouduerch den Duerchgank reduzéiert gëtt. Wann d'Produktiounspläng keng Pausen an der Ofkillung empfänken, mussen d'Ariichtungen an aktivt Thermomanagement investéieren. Dëst beinhalt dacks d'Integratioun vu Spindelkillmaschinnen an temperaturgeregelte Killsystemer, déi fäeg sinn, Schnëttflëssegkeeten op enger konstanter Temperatur vun 20°C ± 0,5°C ze halen. Wärend dës Systemer e wesentlechen Energieverbrauch an Ënnerhaltskäschten erfuerderen, erlaben se eng kontinuéierlech,Héichgeschwindegkeetsbearbechtungvu Komponenten mat enker Toleranz ouni de Strof vun der thermescher Drift.
Entscheedungshëllef fir Ingenieurswiesen a Beschaffung
Beschaffungsentscheedunge sollten duerch eng ëmfaassend Analyse vun de Gesamtkäschte vum Besëtz (TCO) geleet ginn. Fir al Ausrüstung kann d'Nachrüstung vun aktiven Killunitéiten oder d'Investitioun an Héichdrock-Kühlmëttelliwwerung e genuch Rendement op d'Investitioun bréngen, andeems d'Schrottquoten däitlech reduzéiert ginn. Fir nei Acquisitioune fir Submikronpräzisioun muss d'Ingenieurswiesen awer Maschinnen spezifizéieren, déi mat absoluten lineare Glasskalaen an fortgeschrattene Wärmekompensatiounsalgorithmen ausgestatt sinn. Dës modern CNC-Controller benotzen strategesch placéiert Thermistoren, fir d'Achspositiounen a Echtzäit dynamesch unzepassen, wouduerch d'Wärmeausdehnung effektiv nullifizéiert gëtt. Déi initial CapEx-Prämie fir dës Funktiounen - dacks 10% bis 20% vum Basispräis vun der Maschinn - gëtt séier kompenséiert duerch d'Eliminatioun vun thermesch induzéierter Nobearbechtung an d'Fäegkeet, eng Produktioun mat limitéierter Drockproduktioun zouverlässeg duerchzeféieren.
Schlëssel Erkenntnesser
- Déi wichtegst Conclusiounen a Begrënnung fir CNC-Bearbechtung
- Spezifikatiounen, Konformitéits- a Risikoprüfungen, déi et wäert sinn, ze validéieren, ier Dir Iech engagéiert
- Praktesch nächst Schrëtt a Viraussetzungen, déi d'Lieser direkt uwende kënnen
Dacks gestallte Froen
Firwat ass thermesch Deformatioun e grousst Thema bei der CNC-Bearbeitung?
Hëtzt vum Schnëtt, der Spindelbewegung an den Ëmfeldännerungen kënnen d'Dimensioune sou veränneren, datt IT6-IT7 Deeler d'Toleranz iwwerschreiden, wat zu méi Schrott a Reparaturen féiert.
Wéi laang soll eng CNC-Maschinn virum Präzisiounsschneiden waarm ginn?
Eng praktesch Basislinn ass 15-30 Minutten, mat der Spindelopwärmung bei mëttelméisseger Dréizuel an engem Zyklus iwwer déi ganz Achs, bis d'Maschinntemperatur sech stabiliséiert.
Wéi eng OTURN Maschinnentypen hëllefen d'thermesch Deformatioun ze reduzéieren?
Héichsteif Bearbeitungszentren, Dréizentren a 5-Achsmaschinnen mat stabile Strukturen, Schwéngungsabsorptioun a passenden Killmëtteloptiounen hëllefen, d'Hëtztbedingt Drift ze kontrolléieren.
Wéi eng Schrëtt am Werkstatt kënnen d'thermesch Drift séier reduzéieren?
Halt d'Ëmfeldtemperatur stabil, vermeit direkt Sonneliicht, benotzt e konstante Killmëttelfloss, iwwerwaacht d'Spindelhëtzt a vermeit e plötzlecht Wiessel vum Leerlaf op Volllastschneiden.
Wéi kënnen d'Produzenten thermesch Effekter op d'CNC-Genauegkeet verifizéieren?
Benotzt Thermoelementer oder Wärmebildgebung fir d'Hëtzmapping, kontrolléiert dann d'Achsdrift mat Testschnëtt oder Lasermiessung an upasst d'Offset op Basis vu stabile Betribsbedingungen.
Zäitpunkt vun der Verëffentlechung: 12. Mee 2026