


Léiert wéi Dir déi richteg Spindelserie auswielt a suergt dofir, datt ÄrCNC-Bearbeitungszentrumoder d'Dréizentrum leeft en optiméierten Zyklus. #cnctechtalk
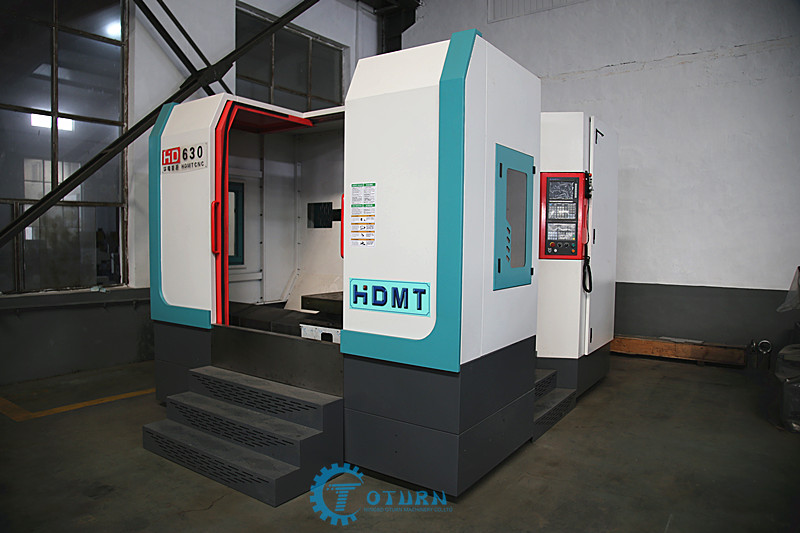
Egal ob Dir eng benotztCNC-Fräsmaschinnmat engem Spindelrotatiounsinstrument oder engemCNC-DréibankMat engem Spindelrotéierenden Werkstéck hunn méi grouss CNC-Maschinnen verschidde Spindelberäicher. De méi niddrege Spindelberäich bitt méi Leeschtung, während de méi héije Beräich eng méi héich Geschwindegkeet bitt. Et ass wichteg sécherzestellen, datt d'Bearbechtung am richtege Spindelgeschwindegkeetsberäich ofgeschloss gëtt, fir déi bescht Produktivitéit z'erreechen. Hei sinn fënnef Tipps fir de richtege Beräich ze wielen:
D'Maschinnehersteller publizéieren d'Spindelcharakteristiken an hire Bedienungsanleitungen. Do fannt Dir déi minimal an maximal Drehzahl fir all Beräich, souwéi déi erwaart Leeschtung am ganze Drehzahlberäich.
Wann Dir dës wichteg Donnéeën nach ni studéiert hutt, ass Är Zykluszäit wahrscheinlech net optimiséiert. Fir d'Saach nach méi schlëmm ze maachen, kënnt Dir de Spindelmotor vun der Maschinn ze vill belaaschten oder souguer aussetzen. D'Liese vum Handbuch an d'Verständnis vun de Charakteristike vun der Spindel kann Iech hëllefen, d'Produktivitéit vun Ärer Maschinn ze optimiséieren.
Et gëtt op d'mannst zwee Spindelberäichwiesselsystemer: eent ass e System mat engem Spindelundriffsmotor mat ville Wicklungen, an dat anert ass e System mat engem mechaneschen Undriff.
Déi éischt änneren d'Reechwäit elektronesch andeems se d'Motorwicklungen änneren, déi se benotzen. Dës Ännerunge sinn bal direkt.
E System mat engem mechaneschen Transmissioun dréit normalerweis direkt a sengem héchste Beräich an aschléisst d'Transmissioun an engem méi niddrege Beräich. De Beräichwiessel kann e puer Sekonnen daueren, besonnesch wann d'Spindel während dem Prozess muss ophalen.
Fir CNC ass d'Ännerung vum Spindelberäich zimlech transparent, well d'Spindeldrehzahl a RPM spezifizéiert ass, an d'S-Wuert vun der spezifizéierter Drehzahl d'Maschinn och dozou bréngt, de jeeweilege Spindelberäich ze wielen. Mir huelen un, datt de niddrege Drehzahlberäich vun enger Maschinn 20-1.500 RPM an de héije Drehzahlberäich 1.501-4.000 RPM ass. Wann Dir d'S-Wuert vun S300 spezifizéiert, wielt d'Maschinn de niddrege Beräich. D'S-Wuert vun S2000 léisst d'Maschinn de héije Beräich wielen.
Éischtens kann de Programm onnéideg Ännerungen am Ëmfang tëscht den Tools verursaachen. Fir mechanesch Transmissiounen erhéicht dëst d'Zykluszäit, awer et kann iwwersinn ginn, well et eréischt offensichtlech gëtt, wann e puer Tools méi laang brauchen fir ze wiesselen wéi anerer. Wann Dir Tools benotzt, déi deeselwechte Beräich hannereneen erfuerderen, gëtt d'Zykluszäit reduzéiert.
Zweetens, d'Berechnung vun der Spindeldrehzahl fir staark Raubearbechtungen kann d'Spindel um ënneschten Enn vum héije Spindelberäich placéieren, wou d'Leeschtung limitéiert ass. Dëst wäert exzessiven Drock op de Spindelundriffssystem ausüben oder de Spindelmotor zum Stillstand bréngen. E qualifizéierte Programméierer wäert d'Spindeldrehzahl liicht reduzéieren an déi héchst Drehzahl am niddrege Beräich wielen, wou genuch Leeschtung ass fir d'Bearbechtungsoperatioun auszeféieren.
Fir den Dréizentrum gëtt d'Ännerung vum Spindelberäich iwwer den M-Code gemaach, an den héije Beräich iwwerlappt normalerweis mam ënneschte Beräich. Fir en Dréizentrum mat engem Dräi-Spindelberäich kann den niddrege Gang M41 entspriechen an d'Dréizuel ass 30-1.400 U/min, de mëttleren Gang M42 entspriechen an d'Dréizuel ass 40-2.800 U/min, an den héije Gang M43 entspriechen an d'Dréizuel ass 45-4.500 U/min.
Dëst gëllt nëmme fir Dréizentren a Betriber, déi eng konstant Uewerflächengeschwindegkeet benotzen. Wann d'Uewerflächengeschwindegkeet konstant ass, wielt d'CNC kontinuéierlech d'Geschwindegkeet (rpm) no der spezifizéierter Uewerflächengeschwindegkeet (Féiss oder m/min) an dem aktuell veraarbechten Duerchmiesser.
Wann Dir d'Zufuhrgeschwindegkeet pro Ëmdréiung astellt, ass d'Spindelgeschwindegkeet ëmgekéiert proportional zur Zäit. Wann Dir d'Spindelgeschwindegkeet verduebele kënnt, gëtt d'Zäit, déi fir déi entspriechend Bearbechtungsoperatiounen gebraucht gëtt, ëm d'Halschent reduzéiert.
Eng populär Faustregel fir d'Auswiel vum Spindelberäich ass d'Raufräsen am niddrege Beräich an d'Feinfräsen am héije Beräich. Och wann dëst eng gutt Faustregel ass fir sécherzestellen, datt d'Spindel genuch Leeschtung huet, leeschtet se net gutt wann een d'Geschwindegkeet berécksiichtegt.
Betruecht d'Wierkstéck mat engem Duerchmiesser vun 1 Zoll, dat grob a fein gedréit muss ginn. Déi recommandéiert Geschwindegkeet vum Grobfreesinstrument ass 500 sfm. Och beim maximalen Duerchmiesser (1 Zoll) produzéiert et 1.910 rpm (3,82 mol 500 gedeelt duerch 1). En méi klengen Duerchmiesser erfuerdert eng méi héich Geschwindegkeet. Wann de Programméierer op Basis vun Erfahrung de niddrege Beräich wielt, erreecht d'Spindel d'Grenz vun 1.400 rpm. Ënner der Viraussetzung vu genuch Leeschtung gëtt d'Grobfreesoperatioun an engem méi héije Beräich méi séier ofgeschloss.
Dëst gëllt och nëmme fir Dréizentren a Raubearbechtungen, déi eng konstant Uewerflächengeschwindegkeet erfuerderen. Betruecht d'Raubedreiwen vun enger Well mat engem Duerchmiesser vu 4 Zoll a verschiddenen Duerchmiesser, wouvun de klengsten 1 Zoll ass. Huelt un, datt déi recommandéiert Geschwindegkeet 800 sfm ass. Bei 4 Zoll ass déi erfuerderlech Geschwindegkeet 764 rpm. De niddrege Beräich liwwert déi erfuerderlech Leeschtung.
Wat d'Raubeaarbechtung ugeet, wat méi kleng gëtt den Duerchmiesser an d'Geschwindegkeet klëmmt. Bei 2,125 Zoll muss déi optimal Bearbechtung iwwer 1.400 U/min leien, awer d'Spindel wäert am niddrege Beräich vun 1.400 U/min hire Maximum erreechen, an all kontinuéierleche Rubeaarbechtungsprozess dauert méi laang wéi e sollt. Et wier méi schlau, zu dësem Zäitpunkt op de mëttleren Beräich ze wiesselen, besonnesch wann d'Beräichännerung direkt ass.
Wann de Programm an d'Maschinn kënnt, kann all Zäit, déi duerch d'Iwwersprangung vun der Programméierungsvirbereedung gespuert gëtt, liicht verluer goen. Follegt w.e.g. déi folgend Schrëtt fir den Erfolleg ze garantéieren.
D'Parameteren erzielen der CNC all Detail vun der spezifescher Maschinn, déi benotzt gëtt, a wéi all CNC-Features a Funktioune benotzt ginn.
Zäitpunkt vun der Verëffentlechung: 24. Juni 2021