


Wéinst hirer staarker Steifheet, grousser Werkstéckkapazitéit an effizienter kollaborativer Ausféierung vu verschiddene Prozesser,CNC-Gantry-Bearbeitungszentrengi wäit verbreet a grousse Formen, an der Loft- a Raumfaart, an der Energieausrüstung an an der Produktioun vu schwéiere Maschinnen agesat. Fir d'Leeschtung vun engem Portal-Bearbeitungszentrum wierklech ze verstoen, ass et néideg, seng Kärkomponenten an hir Prozessfunktiounen ze analyséieren, fir doduerch seng Stabilitéit a Bearbeitungsgenauegkeet an der tatsächlecher Produktioun ze verstoen.
1) Bett- a Portalmechanismus: D'Grondlag vu Steifheet a Stabilitéit
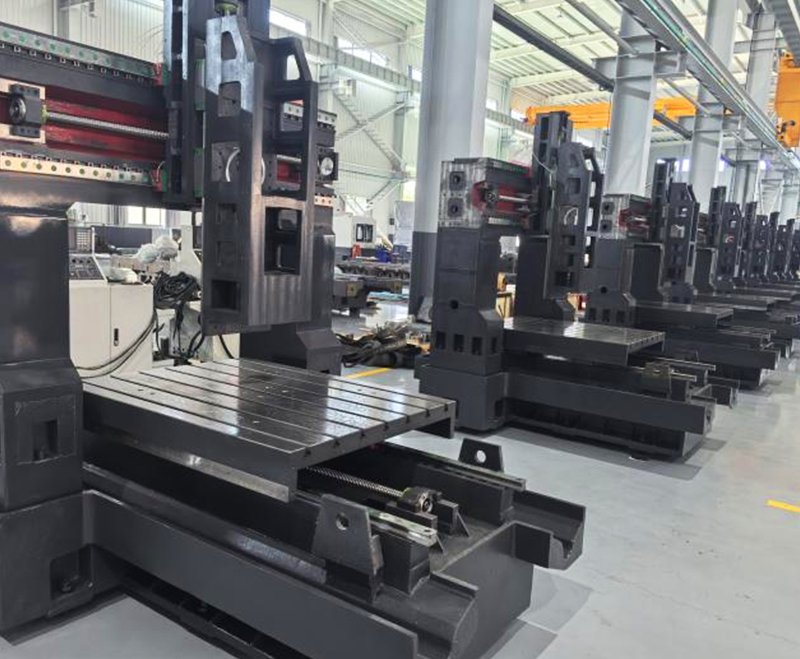
De "Paart"-fërmege Kader vun engem Portal-Bearbeitungszentrum besteet aus dem Bett, engem Querträger an zwou Sailen. D'Bett ass typescherweis aus héichfestem Goss gemaach a gëtt enger Alterungsbehandlung ënnerworf, fir d'thermesch Stabilitéit an d'Deformatiounsbeständegkeet ze verbesseren. De Querträger verbënnt déi zwou Sailen, andeems en lateral an longitudinal Dréikräften iwwerdroe fir e stabile Bearbeitungswee och bei groussen intermittéierenden oder schwéiere Dréibedingungen ze garantéieren. Dës Kärstruktur bestëmmt direkt d'Effektivitéit vun der Schwéngungsënnerdréckung an der laangfristeger thermescher Deformatiounskontroll während der Bearbeitung a stellt d'Grondlag fir eng héichpräzis Bearbeitung duer. Dës koordinéiert Struktur erméiglecht et de spéideren Bewegungs- a Spindelsystemer, d'Konsistenz ënner héije Belaaschtungen ze erhalen.
2) Spindelsystem: Eng direkt Reflexioun vun der Dréileistung
D'Spindel ass den "Häerz" vun engemCNC-BearbeitungszentrumSäin Design beaflosst direkt d'Iwwerdroung vun der Dréikraaft op d'Tool, d'Uewerflächenfinish vun der bearbechteter Uewerfläch an d'Liewensdauer vun den Tools. Eng Vielfalt vu Spindelkonfiguratioune si verfügbar fir d'Bearbechtungsufuerderungen ze erfëllen: Héichgeschwindegkeetsspindelen si gëeegent fir Feinbearbechtung an Dréie vu klenge Tools a bidden héich Geschwindegkeeten an exzellent Uewerflächenqualitéit; Spindelen mat héijem Dréimoment exceléiere beim Virbearbechtung an schwéierem Dréie a garantéieren Stabilitéit bei héijen Zufuhrgeschwindegkeeten. Spindelsystemer si typescherweis mat enger konstanter Temperaturkillung an héichpräzise Lager ausgestatt, fir d'Wärmeausdehnung z'ënnerdrécken an de radialen Auslaf ze reduzéieren, wouduerch eng konsequent Bearbechtungsgenauegkeet iwwer laang Betribsperioden erhale bleift.
3) 3-Achs Bewegungssystem: Positionéierung a Widderhuelbarkeet
D'X-, Y- an Z-Achs-Beweegungssystem ass entscheedend fir komplex geometresch Bearbechtung z'erreechen. Heefeg Undriffsmethoden enthalen héichpräzis Kugelschrauben, Linearféierungen a hydrostatesch Féierungen, wat e klenge Spill, eng héich Steifheet an eng exzellent Widderhuelbarkeet erreecht. D'Synchroniséierung vun engem Duebelundriff ass besonnesch wichteg an Uwendungen mat grousse Spannwänn, wéi zum Beispill der Y-Achs. Et eliminéiert effektiv Kräizkopfbewegung a Vibratiounen, verbessert d'Positionéierungsgenauegkeet an d'dynamesch Reaktiounsgeschwindegkeet, verkierzt doduerch d'Bearbechtungszyklen an erhéicht d'Stabilitéit vun der Produktiounslinn.
4) Ram- a Kappmechanismus: Flexibilitéit an der Multi-Achs- a Wénkelveraarbechtung
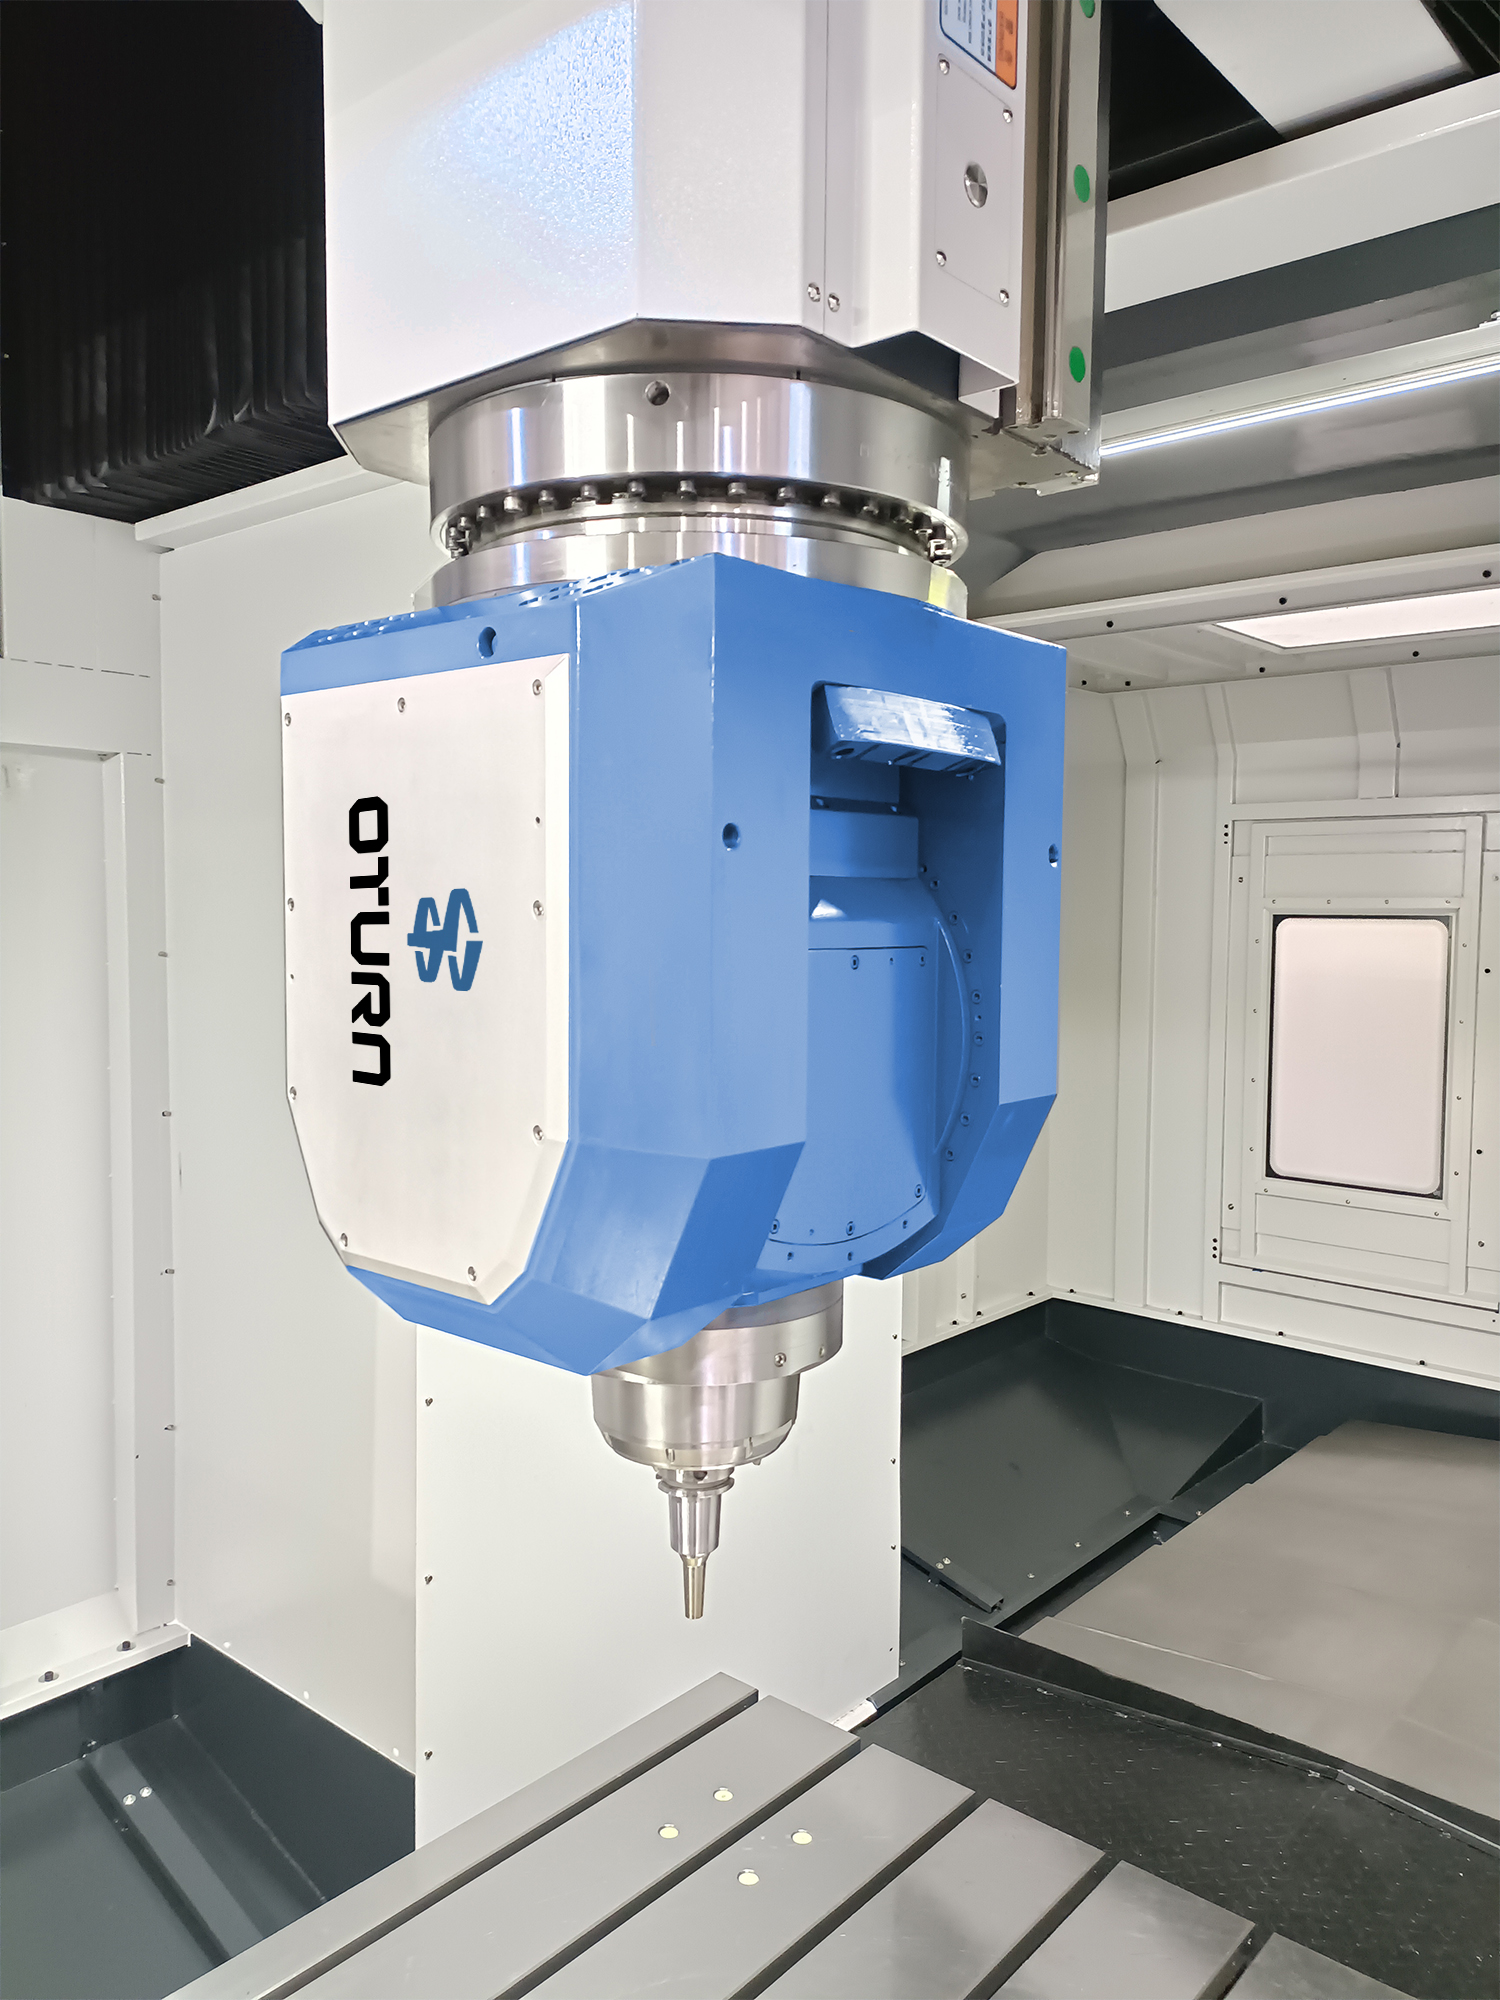
De Ram ass déi direkt Interface fir d'Kontroll vun der Déift an der Uewerflächenform vum Werkstéck. Déi heefeg Konfiguratioune sinn oppen an zou, all entwéckelt fir verschidden Prozessufuerderungen ze erfëllen. E puer Modeller integréieren e réckzéibare Ram um Z-Achs-Enn oder souguer en CNC-Ozillatiounskopf (A/C-Achs) fir fënnef-achseg simultan Bearbechtung. Dës Flexibilitéit erméiglecht et Portal-Bearbechtungszentren, komplex gekrëmmt Flächen, schréi Lächer a villfälteg Bearbechtung gläichzäiteg ze verschaffen, wat d'Bearbechtungsméiglechkeeten an d'Flexibilitéit vum Prozesswee däitlech erweidert.
5) CNC-System a Simulatioun: Eng intelligent Bréck vun der Programméierung bis zur Ausféierung
Modern Portal-Bearbeitungszentren si meeschtens mat fortgeschrattene CNC-Systemer ausgestatt, wéi déi vu Siemens an Heidenhain, déi e räiche Set u Bearbeitungsinstruktiounen, Werkzeugkompensatioun, Online-Miessung a Simulatiounsméiglechkeeten ubidden. Eng graphesch Interface vereinfacht d'Programméierung, während mächteg Datenveraarbechtungsméiglechkeeten eng reibungslos a präzis koordinéiert Bewegung op verschiddene Achsen garantéieren. Fortgeschratt Simulatiounsméiglechkeeten kënnen Interferenzen, Werkzeugweeër a Bearbeitungszäit virun der Bearbeitung viraussoen, wat de Prozessingenieuren hëlleft, Programmer ze optimiséieren an d'Käschte fir d'Dréiaarbechten ze reduzéieren.
6) Automateschen Toolwechsler a Toolmagazin: Schlëssel fir d'Produktiounseffizienz ze verbesseren
Den Design vum ATC (automateschen Toolwechsler) an dem Toolmagazin beaflosst direkt d'kontinuéierlech Bearbechtungskapazitéit vun der Maschinn. E Ketten- oder Kuerf-Toolmagazin mat héijer Kapazitéit, kombinéiert mat engem schnelle robotergegräiften an Toolwechsel, kann d'Leerlafzäit däitlech reduzéieren an d'Effizienz vun der Bearbechtungszäit vun den Eenheetsstécker verbesseren. Fir grouss Volumenproduktioun kann en Design mat zwee Toolmagaziner souguer eng effektiv Léisung sinn fir den Duerchgank vun der Produktiounslinn ze erhéijen.
7) Wichteg, awer dacks iwwersinn Ergänzungskomponenten
· Undriffs- a Killsystem: Präzis Linearféierungen, héichwäerteg Kugelschrauben an en effizient Killsystem schaffen zesummen fir thermesch Stabilitéit a Dréisteifegkeet während der Bearbeitung ze garantéieren, wouduerch d'Toleranzdrift, déi duerch thermesch Deformatioun verursaacht gëtt, miniméiert gëtt.
· Geschlossene Schutz- a Spanentsuergungssystem: E komplett zouene Gehäuse an en effiziente Spanentsuergungssystem schützt net nëmmen den Operateur, mä miniméiert och den Impakt vu Spanen aus der Aarbechtsëmfeld op d'Maschinn an d'Werkstéck, wouduerch d'Konsistenz vun der Uewerflächenqualitéit verbessert gëtt.
· Iwwerwaachung a Feelerkompensatioun: Funktiounen ewéi Haltungserkennung, net-destruktiv Miessung am Prozess an Toolradiuskompensatioun korrigéieren dynamesch Bearbechtungsfeeler a verbesseren d'Konsistenz vun der widderhollter Bearbechtung.
· Fundament a Stützsystem: D'Steifheet vun der Fundamentsstruktur, d'Qualitéit vum Bueren an der Montagebefestigung, an déi thermesch gekoppelt Kontroll vum Maschinnenlayout sinn all implizit Garantien fir d'Erhalen vun enger héijer Präzisioun op laang Siicht.
8) Auswielempfehlungen baséiert op dem Uwendungsszenario
· Fir grouss Komponenten a Multi-Prozess-Bearbechtung: Prioritär ginnPortalmaschinnenmat héichsteife Better, Méiglechkeeten fir déif Kavitéitsbearbechtung a 5-Achs-Simultanitéit fir reibungslos Bearbechtungsweeër an e stabilt Spannmechanismus ze garantéieren.
· Fir Ufuerderunge vu grousse Volumen a Stabilitéit: Systemer mat grousse Werkzeugmagaziner, schnelle Werkzeugwiessel a leistungsstarke Simulatiounsméiglechkeeten ginn bevorzugt, fir d'Ausfallzäit ze reduzéieren an den Ertrag ze verbesseren.
· Fir Ufuerderunge vun der Automatiséierungsintegratioun: Prioritär Modeller ginn, déi mat Roboter a Feedersystemer kompatibel sinn, fir eng End-to-End-Automatiséierung an d'Datenverfolgbarkeet vum Prozess ze garantéieren.
Conclusioun
Dës detailléiert Analyse vun de Funktiounen vun de verschiddene Komponenten vun engem Portal-Bearbeitungszentrum weist seng ëmfaassend Virdeeler a punkto Steifheet, Positionéierungsgenauegkeet, Bearbeitungsflexibilitéit, Automatiséierungsënnerstëtzung an intelligenter Steierung op. Nieft de Kärkomponenten, déi um Ufank vun dësem Artikel ernimmt goufen, sinn och Ënnerstëtzungssystemer wéi Transmissioun, Killung, Spanentfernung, Schutz an Iwwerwaachung wichteg Faktoren fir d'Bestimmung vun der Bearbeitungsqualitéit an der Produktiounseffizienz.
Bei der tatsächlecher Auswiel an der Prozessoptimiséierung kënne mir nëmmen duerch d'Kombinatioun vum spezifesche Werkstéckmaterial, der Bearbeitungszulage, der Chargengréisst an den Automatiséierungsufuerderungen eng "effizient, stabil a verfollegbar" modern Veraarbechtung a Produktioun erreechen.
Zäitpunkt vun der Verëffentlechung: 31. Oktober 2025