


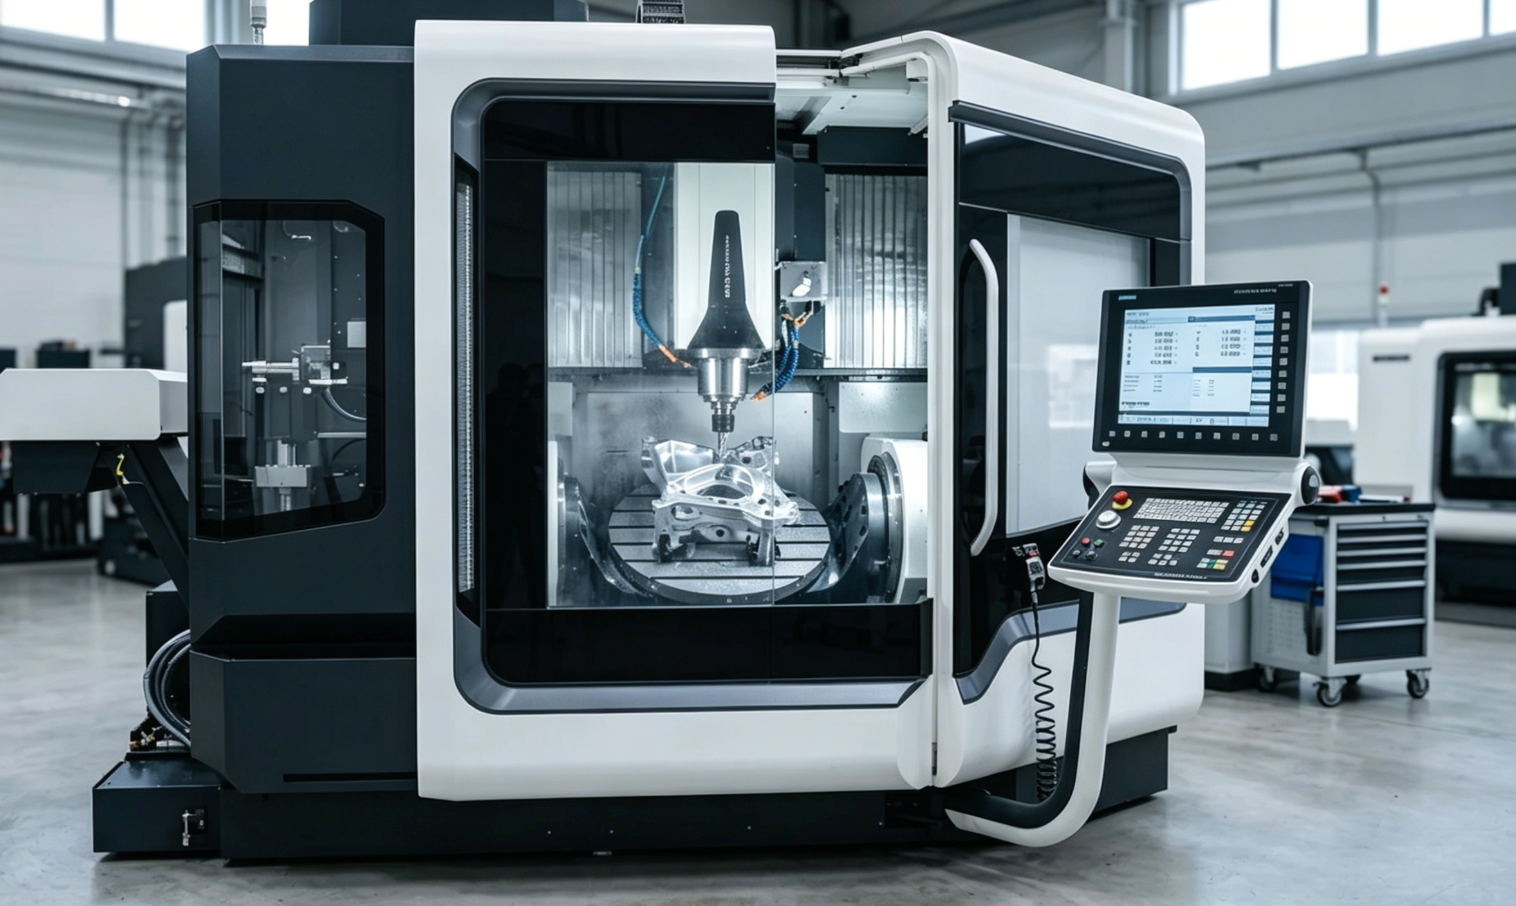
Aféierung
D'Auswiel vun engem 5-Achs-Bearbeitungszentrum fir Titan-Loftfaart-Aarbechten erfuerdert méi wéi nëmmen d'Achswee oder d'Spindelgeschwindegkeet ze vergläichen. Titanlegierungen erfuerderen steif Maschinnstrukturen, stabil Wärmekontroll, präzis Kinematik a Schnëttleistung, déi Hëtzt, Vibratiounen a komplex Geometrien verkrafte kënnen, ouni op Genauegkeet ze verzichten. Dësen Artikel erkläert déi wichtegst Critèren, déi eng fäeg Maschinn vun engem deieren Kompromiss trennen, mat Opmierksamkeet op Toleranzen an der Loftfaart, Reduktioun vum Opbau, Liewensdauer a Produktiounseffizienz. Um Enn hunn d'Lieser e praktesche Kader fir ze evaluéieren, wéi ee 5-Achs-Bearbeitungszentrum am Beschten fir héichwäerteg Titanlegierungskomponenten geegent ass a firwat dës Wiel direkt d'Qualitéit, den Duerchgank an d'Produktiounskäschte beaflosst.
Firwat e 5-Achs-Bearbeitungszentrum eng strategesch Investitioun ass
D'Loftfaartindustrie ass staark op Titanlegierungen ugewisen, besonnesch Ti-6Al-4V, fir Komponenten, déi en aussergewéinlecht Festigkeits-Gewiichtsverhältnis an eng héich Korrosiounsbeständegkeet erfuerderen. Wéi och ëmmer, déi inherent Eegeschafte vum Titan, wéi seng niddreg Wärmeleitfäegkeet an d'Tendenz ze härten, maachen et bekanntlech schwéier ze veraarbechten. Den Iwwergank zu engem5-Achs Bearbeitungszentrumass net méi nëmmen en Upgrade firHiersteller vun der Loftfaart; et ass eng fundamental strategesch Viraussetzung fir kompetitiv ze bleiwen.
Indem et engem Schnëttinstrument erlaabt, e Werkstéck aus praktesch all Wénkel unzegoen, eliminéiert d'5-Achs-Technologie de Besoin fir verschidde manuell Astellungen. Dës Fäegkeet reduzéiert d'Befestigungskäschten däitlech, reduzéiert de Risiko vun Toleranzstapelfehler a beschleunegt d'Gesamtproduktiounszyklen. Fir Ariichtungen, déi héichwäerteg Titanschmiedmaterialien veraarbechten, korreléiert d'Integratioun vum 5-Achs-Simultanfräsen direkt mat engem maximéierten Ausbezuelungsvolumen an enger optiméierter Ressourcenallokatioun.
Wirtschaftswëssenschafte vun der Loftfaartproduktioun fir Titanbearbechtung
D'Veraarbechtung vun Titan stellt grouss wirtschaftlech Erausfuerderungen duer. Traditionell 3-Achs-Bearbechtungen erfuerderen dacks fënnef bis sechs verschidden Opstellungen fir komplex Loftfaartdeeler fäerdeg ze maachen, wat zu enger Leerzäit féiert an d'Wahrscheinlechkeet vu Schrott erhéicht. E 5-Achs-Bearbechtungszentrum konsolidéiert dës Operatiounen op een oder zwee Opstellungen, déi allgemeng als "Done-in-One"-Bearbechtung bezeechent ginn.
Dës Konsolidéierung huet e groussen Impakt op d'Materialabsorptiounsraten (MRR) anLiewensdauer vum WerkzeugWell d'5-Achs-Kinematik et der Spindel erlaabt, eng optimal Orientéierung relativ zum Werkstéck ze behalen, kënnen d'Betreiber méi kuerz, méi steif Schnëttwierkzeug benotzen. Dëst reduzéiert harmonesch Schwéngungen an d'Oflenkung vum Werkzeug, wouduerch d'Zufuhrraten ëm 20% bis 30% am Verglach mat Werkzeugen mat verlängerter Reechwäit op 3-Achs-Maschinnen eropgoe kënnen. Well Titankomponenten aus der Loftfaartindustrie dacks e Buy-to-Fly-Verhältnis vun iwwer 10:1 opweisen - dat heescht, datt 90% vum deiere Rohmaterial a Späne gefräst gëtt - ass d'Optimiséierung vum MRR wärend d'Liewensdauer vun den Werkzeugen erhale bleift den Haaptgrond fir d'Produktiounsökonomie.
Titankomponenten, déi eng 5-Achs-Kapazitéit rechtfertegen
Spezifesch Loftfaartgeometrien bestëmmen déi absolut Noutwennegkeet vun enger simultaner 5-Achs-Interpolatioun. Düsenmotor-Impeller, Blisks (Scheiwen mat Blieder) an Turbinenblieder hunn héich konturéiert, verdréint aerodynamesch Uewerflächen, déi net mat Festachs-Ausrüstung zougänglech oder effizient veraarbecht kënne ginn. 5-Achs-Zentren erlaben et dem Toolbunn, dëse komplexe Krümmungen nahtlos ze verfollegen, ouni ze stoppen fir nei ze positionéieren.
Nieft rotéierende Motorkomponenten rechtfäerdegen och grouss Strukturdeeler wéi Titan-Schott, Landegestellbalken a Flillekpylonen d'Fäegkeet op 5 Achsen ze benotzen. Dës Komponenten hunn dacks déif Taschen, ënnergeschnidden Profiler a gebéit Kräizungslächer. D'Benotzung vun der 5-Achs-Positionéierung (3+2-Bearbechtung) erméiglecht d'Benotzung vu Standard-Tools fir dës déif Kavitéiten mat aggressiven Parameteren ze befreien, wouduerch d'strukturell Integritéit garantéiert gëtt an d'streng Ufuerderunge fir d'Gewiichtsreduktioun vu modernen kommerziellen a militäresche Fligeren erfëllt ginn.
Technesch Critèren fir d'Auswiel vum beschte 5-Achs-Bearbeitungszentrum
Fir dat bescht 5-Achs-Bearbeitungszentrum z'identifizéieren, muss een iwwer déi Standardkatalogspezifikatioune erausgoen. Déi héich Schéierfestigkeit an déi schlecht Wärmeofleedung vum Titan fuerderen Maschinnarchitekturen, déi immens vill Bedeitung hunn.strukturell Steifheet, Leeschtungsversuergung mat héijem Dréimoment a super Wärmemanagement. D'Wiel vun der falscher Maschinnkonfiguratioun kann zu katastrophale Werkzeugversagen, schwéierem Gerabbel a verschrotten héichwäertege Schmiedmaterialien féieren.
Schlësselmaschinnespezifikatioune fir d'Bearbechtung vun Titanlegierungen
Titanbearbeitung ass grondsätzlech eng Uwendung mat héijem Dréimoment a niddregem Dréimoment. Déi ideal 5-Achs-Spindel fir Titan an der Loftfaartindustrie soll mindestens 300 Nm kontinuéierlecht Dréimoment liwweren, woubäi schwéier Virbearbeitungsapplikatiounen dacks Getriebe-Spindelen oder Motorspindelen mat héijem Dréimoment, déi iwwer 1.000 Nm leien, erfuerderen. D'Grenzflächen vun den Tools mussen aussergewéinlech steif sinn; HSK-A100- oder CAT50-Konig mat Duebelkontaktflächen sinn Standardufuerderungen, fir déi massiv Radialbelaaschtungen ze bewältegen, déi beim Titanvirbearbechten entstinn.
D'Kühlmëttelzufuhr ass gläichermoossen entscheedend. Well Titan Hëtzt um Schneidrand afängt, ass en Héichdrock-Duerchgangs-Spindelkühlmëttel (TSC) mat engem Drock vu mindestens 70 bar (1.000 PSI) néideg, fir d'Spanen ewechzesprëtzen, en Neischneiden ze verhënneren an d'Schnëttzon ze schmieren. Ausserdeem mussen d'Linearachsen vun der Maschinn staark gerippt Goss- oder Polymerbetonbetter hunn, fir Nidderfrequent-Vibratiounen ze dämpfen, sou datt stabil Schnëtter och beim Drécke vu schwéiere Spanlasten garantéiert sinn.
Vergläich vu Trunnion-, Schwenkkopf- a Portaldesignen
D'Maschinnarchitektur bestëmmt souwuel d'Kapazitéit vun den Deeler wéi och d'dynamesch Steifheet. 5-Achsmaschinnen am Trunnion-Stil, wou d'A- an d'C-Rotatiounsachsen an en Kippdësch integréiert sinn, bidden aussergewéinlech Steifheet a gi generell als déi bescht Wiel fir kompakt bis mëttelgrouss Titankomponenten (bis zu 1.000 mm Duerchmiesser) ugesinn. Den Trunnion-Design bitt exzellent Ënnerstëtzung direkt ënner der Schnëttzon.
Maschinne mat Schwenkkapp (oder Gelenkkapp) placéieren d'Rotatiounsachsen op d'Spindel selwer, wouduerch den Dësch stationär bleift. Dës Konfiguratioun ass virdeelhaft fir schwéier, asymmetresch Deeler, déi d'Gewiichtskapazitéit vun engem Trunnion-Dësch iwwerschreiden.5-Achs-Zentren am Gantry-Stilstellen déi ultimativ Léisung fir massiv strukturell Loftfaartkomponenten duer, dacks mat X-Achs-Beweegunge vu méi wéi 3 bis 5 Meter. Duerch d'Beweegung vun der Bréck amplaz vum schwéiere Werkstéck behalen d'Gantry-Maschinnen eng konsequent dynamesch Leeschtung onofhängeg vun der Mass vum Deel.
Evaluatiounskriterien a Vergläichstabellen
Eng rigoréis Evaluatioun erfuerdert e Verglach vun dësen Architekturen mat spezifesche operationelle Metriken. D'Akaafsteams mussen déi maximal Notzlaascht, dynamesch Steifheet an de Buedemflächebedarf géint hire geplangte Komponentenmix ofweegen.
| Architekturtyp | Ideal Deelgréisst (Maximal Dimensioun) | Maximal Notzlaaschtkapazitéit | Steifheet fir Titanrufbearbechtung | Typesch Uwendung |
|---|---|---|---|---|
| Trunnion-Dësch | Bis zu 1.000 mm | 500 kg – 1.500 kg | Ganz héich | Motorbléiser, Impeller, kleng Halterungen |
| Schwenkkopf | 1.000 mm – 2.500 mm | 2.000 kg – 5.000 kg | Héich | Landegestellkomponenten, mëttelgrouss Rahmen |
| Portal / Bréck | 3.000+ mm | 5.000+ kg | Aussergewéinlech | Grouss Strukturschlüsselen, Flillekrippen |
Dës Matrix weist drop hin, datt, wärend Trunnion-Designen dat héchst Verhältnes tëscht Steifheet an Gréisst fir aggressiv Titan-Raubeaarbechtung ubidden, d'Groussproduktioun vu Loftfaartstrukturen onvermeidbar déi extensiv Aarbechtsumfeld vu Portalsystemer erfuerdert.
Prozessfäegkeet, Qualitéitssécherung a Konformitéit
D'Aerospace-Produktioun gëtt vu strenge Reglementer geregelt, déi kee Spillraum fir Feeler loossen. E 5-Achs-Bearbeitungszentrum muss méi maachen ewéi Metall ze schneiden; et muss als integréierten Knuet an engem zouenen Qualitéitssécherungssystem funktionéieren. Fortgeschratt Prozessfäegkeeten an integréiert Inspektiounstechnologien si wesentlech fir d'Konformitéit an d'Verfollegbarkeet vun Deeler ze garantéieren.
Prozesskontrollfeatures fir Titan-Loftfaartdeeler
Fortgeschratt Prozesskontrolle ass net verhandelbar bei der Bearbeitung vun Titan, well d'Verschleiss vun den Tools séier an onberechenbar ass. Déi bescht 5-Achs-Zentren integréieren taktil Tastsystemer an der Maschinn an kontaktlos Laser-Tool-Setter. Dës Systemer iwwerpréiwen automatesch d'Toolgeometrie virun engem Schnëtt an iwwerpréiwen kritesch Deeldimensioune no der Bearbeitung, während d'Komponent nach fixéiert ass.
Thermesch Drift ass eng aner wichteg Variabel bei der laangzykleger Titanbearbechtung. High-End-Maschinnen benotzen sophistikéiert Thermesch Kompensatiounsalgorithmen, déi Daten vun Dosende vun Temperatursensoren zéien, déi an der Spindel, Kugelschrauben a Maschinneguss agebett sinn. Dës Systemer upassen d'Kinematik vun der Maschinn dynamesch un, fir d'volumetresch Genauegkeet bannent engem Toleranzband vu manner wéi 5 Mikrometer ze halen, och während onënnerbrachenen 24-Stonne-Bearbechtungszyklen.
AS9100-ausgeriicht Qualitéits- a Konformitéitsufuerderungen
D'Konformitéit mat den AS9100- an NADCAP-Standarden erfuerdert eng rigoréis Dokumentatioun a Prozessreproduzéierbarkeet. Loftfaartlieferanten mussen noweisen, datt hir Produktiounsprozesser statistesch kontrolléiert sinn. Modern 5-Achs-CNC-Steierungen erliichteren dëst andeems se Héichfrequenzdaten - wéi Spindelbelaaschtung, Servomotorstroum a Vibratiounssignaturen - fir all eenzelt produzéiert Deel protokolléieren.
Fir d'Konformitéit ze garantéieren, mussen déi kinematesch Schwenkpunkte vun der Maschinn reegelméisseg kalibréiert ginn. Funktiounen ewéi d'RTCP (Rotary Tool Center Point) Kinematik musse mat automatiséierte Kalibrierungskugelen a Sonden verifizéiert ginn, fir sécherzestellen, datt d'Maschinn hir erfuerderlech 5-Achs volumetresch Genauegkeet iwwer e Standardproduktiounsintervall vun 2.000 Stonnen tëscht grousse präventiven Ënnerhaltsaarbechten hält. Dës automatiséiert Traceabilitéit ënnerstëtzt direkt d'AS9100 Auditufuerderungen.
Wéi ee Fournisseuren, Implementatiounsrisiken a Liewenszykluskäschten evaluéiert
D'Beschaffung vun engem 5-Achs-Bearbeitungszentrum erfuerdert substantiell Investitiounen, awer de initialen Akafspräis ass nëmmen e Brochdeel vun den Total Cost of Ownership (TCO). D'Evaluatioun vu Maschinnebauer erfuerdert eng grëndlech Analyse vun hire Fäegkeeten am Beräich vun der Applikatiounsingenieurwesen, der regionaler Supportinfrastruktur an de laangfristege Käschtefaktoren, déi mat der Titanproduktioun verbonne sinn.
Faktoren fir d'Auswiel vun den Zouliwwerer an d'Ënnerstëtzung vun den Applikatiounen
D'Evaluatioun vun engem Maschinnewierkszüglieferant geet iwwer d'Hardware eraus. Loftfaart- a Raumfaarthersteller mussen OEMs prioritär behandelen, déi speziell Zentren fir d'Exzellenz am Raumfaart bedreiwen. Dës Fournisseuren kënnen hëllefen, optiméiert Postprozessoren z'entwéckelen, personaliséiert Aarbechtshaltungen ze designen an Basis-Schnëttparameter fir komplex Titanlegierungen festzeleeën.
D'Serviceinfrastruktur ass e wichtege Faktor fir d'Risikominéierung. Wann eng Spindel mat héijem Dréimoment wéinst den immense Belaaschtungen duerch Titanrufbearbechtung ofstürzt oder ausfällt, kënnen d'Ausfallkäschten Dausende vun Dollar pro Stonn iwwerschreiden. Beschaffungsverträg sollten garantéiert Reaktiounszäiten festleeën, déi lokal Ersatzdeeler an eng Ëmsetzungszäit fir d'Spindelrekonstruktioun oder -ersatz vu manner wéi 48 Stonnen erfuerderen.
Praktesch Evaluatiounsschrëtt fir Beschaffungsteams
D'Akaafsteams mussen streng Oflafprozedure verlaangen, ier se eng Maschinn akzeptéieren. Eng theoretesch Schätzung vun der Zykluszäit ass net genuch. Keefer sollten e physikaleschen Testschnëtt op engem representativen Titandeel verlaangen, wéi zum Beispill enger lokaliséierter Schottsektioun.
Wärend dësem Oflaf muss de Fournisseur net nëmmen déi gewënschte Zykluszäit, mä och déi statistesch Prozesskontrolle noweisen. En erfollegräichen Oflaf soll e Prozesskapazitéitsindex (Cpk) vu méi wéi 1,33 op kriteschen Dimensiounen erginn, wat beweist, datt d'Maschinn enk Loftfaart-Toleranzen ënner realen Schnëttbelaaschtungen konsequent hale kann.
Liewenszykluskäschtefaktoren, dorënner Tools an Ënnerhalt
Iwwer e Standard-Abschreiwungszyklus vun 10 Joer iwwerschreiden d'Ausgaben fir Tools an Ënnerhalt dacks déi initial Kapitalausgaben, besonnesch bei Titan-Uwendungen, wou Hartmetall-Schichten séier ofbauen.
| Käschtekategorie | Geschätzte Prozentsaz vun den 10-Joer TCO | Primär Treiber an der Titanbearbechtung |
|---|---|---|
| Kapitalausrüstung | 35% | Basismaschinn, Automatiséierung, Spindelverbesserungen mat héijem Dréimoment |
| Verbrauchsmaterial | 40% | Vollhartmetall-Ennfräsen, Indexéierplacken, Killmëttel |
| Ënnerhalt & Service | 15% | Spindelreparaturen, Kugelschraubenaustausch, präventiv Betreiung |
| Energie & Overhead | 10% | Héichdrock-Kältemëttelpompelen, Killunitéiten, Stroumverbrauch |
D'Verständnis vun dëser Opdeelung vun den TCOen forcéiert d'Beschaffungsteams, d'Maschinnesteifegkeet an d'Vibratiounsdämpfung héich ze schätzen. Eng Maschinn, déi am Ufank 20% méi deier ass, awer d'Liewensdauer vun den Tools ëm 30% duerch eng iwwerleeën Steifheet verlängert, bréngt iwwer eng Dekade vun der Loftfaartproduktioun däitlech méi niddreg Liewenszykluskäschten.
Akafsprioritéiten a Schlussentscheedungsrahmen
D'Auswiel vun engem 5-Achs-Bearbeitungszentrum muss komplett zesummegefaasst ginn, andeems technesch Spezifikatiounen, Qualitéitsfuerderungen a kommerziell Realitéiten an eng kohärent Beschaffungsstrategie zesummebruecht ginn. Dat ultimativt Zil ass et, en Anlag anzesetzen, deen d'Wirtschaftlechkeet vun der Loftfaartproduktioun maximéiert an d'Risike vun der Versuergungskette staark limitéiert.
Duerchgank, Präzisioun, Konformitéit a Käschten am Gläichgewiicht halen
Déi optimal Gläichgewiicht tëscht aggressiver Materialentfernung an enger präziser Uewerflächenveraarbechtung ze fannen ass déi zentral Erausfuerderung. Maschinnen, déi nëmme fir d'Héichgeschwindegkeetsbearbechtung vun Aluminium optimiséiert sinn, wäerten katastrophal ausfalen, wa se mat Titan a Kontakt kommen. Am Géigesaz dozou kënnen iwwerméisseg massiv Maschinnen déi dynamesch Agilitéit feelen, déi fir d'gläichzäiteg 5-Achs-Veraarbechtung vun aerodynameschen Uewerflächen mat héijer Zufuhr erfuerderlech ass.
Loftfaart- a Raumfaartanlagen sollten eng Gesamt-Ausrüstungseffektivitéit (OEE) vun op d'mannst 85% erreechen. Fir dëst Zil z'erreechen, muss d'Rau-Schneidkapazitéit vun der Maschinn mat der Automatiséierungsbereetschaft ausgeglach ginn. D'Integratioun vu Palettepools oder robotergestëtzte Maschinnebetreiung kann déi méi lues Schnëttgeschwindegkeeten, déi duerch Titan virgeschriwwen sinn, ausgläichen, sou datt d'5-Achs-Mëtt während Aarbechtszäiten onbeaufsichtegt leeft an doduerch d'Käschte pro Stéck erofsetzt.
Schlussendlech Empfehlungsrahmen fir Loftfaartproduzenten
E robuste Entscheedungsrahmen kategoriséiert d'Beschaffung op Basis vun der Deelergréisst an dem Produktiounsvolumen. Fir Strukturkomponenten an Motordeeler ënner 1.000 mm bitt e schwéiert 5-Achs-Zapfzentrum mat enger HSK-A100-Spindel an engem Dréimoment vu méi wéi 300 Nm déi bescht Kombinatioun vu Steifheet a Foussofdrock.
Fir Strukturträger a Pylonen, déi méi wéi 2.000 mm laang sinn, gëtt eng Maschinn am Portal-Stil mat Héichdrockkühlmëttel an integréierter thermescher Kompensatioun zum obligatoresche Standard. Indem d'Entscheedungsrahmen a verifizéierbare Metriken - Spindelmoment, Cpk-Leeschtung beim Oflaf a garantéiert Service-SLAs - verankert sinn, kënnen d'Produzente vun der Loftfaart mat Sécherheet an 5-Achs-Technologie investéieren, déi Titanlegierungen iwwer Joerzéngte zouverlässeg veraarbechte kann.
Schlëssel Erkenntnesser
- Déi wichtegst Conclusiounen a Begrënnung fir de beschte 5-Achs-Bearbeitungszentrum
- Spezifikatiounen, Konformitéits- a Risikoprüfungen, déi et wäert sinn, ze validéieren, ier Dir Iech engagéiert
- Praktesch nächst Schrëtt a Viraussetzungen, déi d'Lieser direkt uwende kënnen
Dacks gestallte Froen
Firwat ass e 5-Achs-Bearbeitungszentrum besser fir Titan-Loftfaartdeeler?
Et schneit komplex Flächen an engem oder zwee Opstellungen, reduzéiert Toleranzstapelung, Befestigungswiessel a Schrottrisiko op deieren Titanschmiedmaterialien.
Wéi eng Spindelkonfiguratioun ass am beschten fir d'Bearbechtung vun Ti-6Al-4V?
Wielt en héijen Dréimoment iwwer extrem Drehzahlen: op d'mannst 300 Nm kontinuéierlecht Dréimoment, mat HSK-A100 oder CAT50 Werkzeugs fir steif Virbearbechtung an eng stabil Liewensdauer.
Wéi héicht Killmëtteldrock ass fir Titanbearbechtung recommandéiert?
Benotzt Spindelkühlmëttel mat engem Drock vu mindestens 70 bar (1.000 PSI) fir Spanen ze evakuéieren, d'Hëtzt ze kontrolléieren an de Verschleiung vun de Kanten ze reduzéieren.
Wéi ee 5-Achs-Maschinndesign passt am beschten fir Titan-Loftfaartkomponenten?
Fir kompakt bis mëttelgrouss Titandeeler bidden Trunnion-Maschinnen normalerweis déi bescht Steifheet; méi grouss Strukturdeeler profitéieren dacks vu Schwenkkopf- oder Portal-Layouten.
Wéi hëlleft OTURN Machinery Keefer bei der Wiel vun engem 5-Achs-Bearbeitungszentrum?
OTURN entsprécht Deelgréisst, Steifheet a Produktiounsziler mat passenden 5-Achsmodeller, wärend et méi niddreg Investitiounskäschten, e méi schnelle ROI a Service am Ausland ënnerstëtzt.
Zäitpunkt vun der Verëffentlechung: 23. Abrëll 2026