


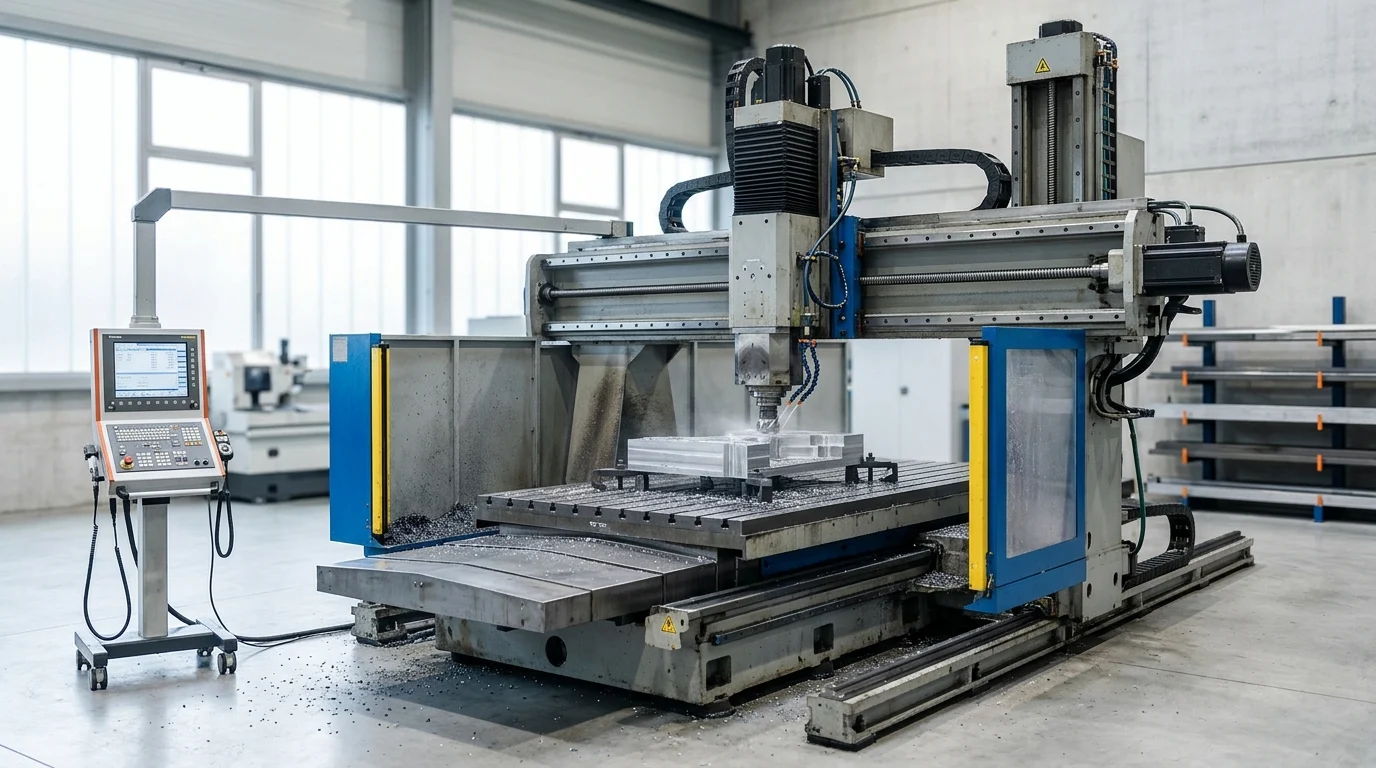
Firwat CNC-Gantry-Fräsmaschinne eng strategesch Investitioun sinn
D'Investitioun an eng CNC-Portalfräsmaschinn stellt eng fundamental Verbesserung duer.schwéier Metallveraarbechtungsfäegkeeten, wat et den Hiersteller erlaabt, massiv Werkstécker mat kompromëssloser Steifheet ze veraarbechten. Am Géigesaz zu Standard vertikale Bearbeitungszentren verdeelt d'Duebelsailenarchitektur vun enger Portalfräs d'Schnëttkräfte gläichméisseg, wouduerch d'Vibratioune bei der déiwer Materialentfernung däitlech reduzéiert ginn. Dëse strukturelle Virdeel ass entscheedend fir global Versuergungsketten, déi ... verlaangen.héich Präzisiounop groussflächege Komponenten.
Vum Standpunkt vun Investitiounen aus erfuerderen dës Systemer eng substantiell initial Investitioun, déi dacks tëscht 150.000 $ an iwwer 1.000.000 $ läit, ofhängeg vum Aarbechtsumfang an den Achskonfiguratiounen. Duerch d'Konsolidéierung vu verschiddene Bearbechtungsoperatiounen an engem eenzegen Opbau reduzéieren d'Anlagen awer dacks d'Handhabungszäite vum Werkstéck ëm bis zu 40 %. Dës operationell Effizienz beschleunegt d'Rendement op Investitiounen (ROI), sou datt groussvolumen Produktiounslinnen d'Käschte bannent engem Zäitraum vun 18 bis 24 Méint zréckerstatte kënnen.
Wéi CNC-Gantry-Fräsmaschinne den Duerchgank verbesseren
D'Duerchgangsoptimiséierung gëtt haaptsächlech vun der Fäegkeet vun der Maschinn ugedriwwen, héich Materialabnahmgeschwindegkeeten (MRR) ze halen, ouni op d'Dimensiounsgenauegkeet ze verzichten. Spindelen mat héijem Dréimoment, déi dacks iwwer 600 N·m leien, erlaben aggressiv Virbearbeitungsübergäng op haarde Legierungen, während 5-Achs-Konfiguratiounen komplex Konturen an enger eenzeger Spannung erméiglechen. Dës kontinuéierlech Bearbeitungsméiglechkeet eliminéiert d'Noutwennegkeet, Deeler mat ville Tonne tëscht Aarbechtsstatiounen ze transferéieren.
Ausserdeem suergen fortgeschratt Technologien fir d'Absorptioun vu Schwéngungen, déi am Maschinnebett integréiert sinn, dofir, datt d'Rapid-Transfergeschwindegkeeten d'Uewerflächenqualitéiten net beaflossen. Duerch d'Minimiséierung vun der Leerzäit an d'Maximiséierung vun der Schnëttinteraktioun kënnen d'Akaafsteams eng konsequent Erhéijung vun der Gesamteffizienz vun der Ausrüstung (OEE) projizéieren, wouduerch d'Auslastungsquote vun der Anlag dacks iwwer d'Schwell vun 85% erausgeet.
Wéi eng Keeferprofiler profitéieren am meeschten
De strategesche Wäert vun dëse Maschinnen ass am stäerksten relevant fir Tier-1-Liwweranten am Automobilsecteur, Loftfaart- a Raumfaartunternehmer a Produzente vu schwéiere Maschinnen an der Industrie. Dës Profiler handhaben reegelméisseg iwwerdimensionéiert Komponenten wéi Motorblöcke, Turbinnegehäuse a grouss Prägformen. Fir dës Keefer bitt d'Méiglechkeet, d'Groussformatbearbechtung ze internaliséieren anstatt se auszelageren, e wichtege Konkurrenzvirdeel am Beräich vun der Liwwerzäitmanagement.
Distributeuren an auslännesch Marketingzentren profitéieren och dovun, datt se komplett Offeren ubiddenLéisunge fir Metallveraarbechtungu regional Hiersteller. Indem se zouverlässeg CNC-Portalfräsmaschinne vun etabléierte chinesesche Gruppfabriken beschaffen, kënnen d'Importateuren den Endbenotzer héichkonfiguréiert, käschtegënschteg Ausrüstung ubidden, déi mat traditionelle europäeschen oder japanesche Marken a punkto Leeschtung konkurréiert, wärend d'Barriär fir den Entrée erofgesat gëtt.
Wéi eng technesch Spezifikatioune solle Keefer vergläichen
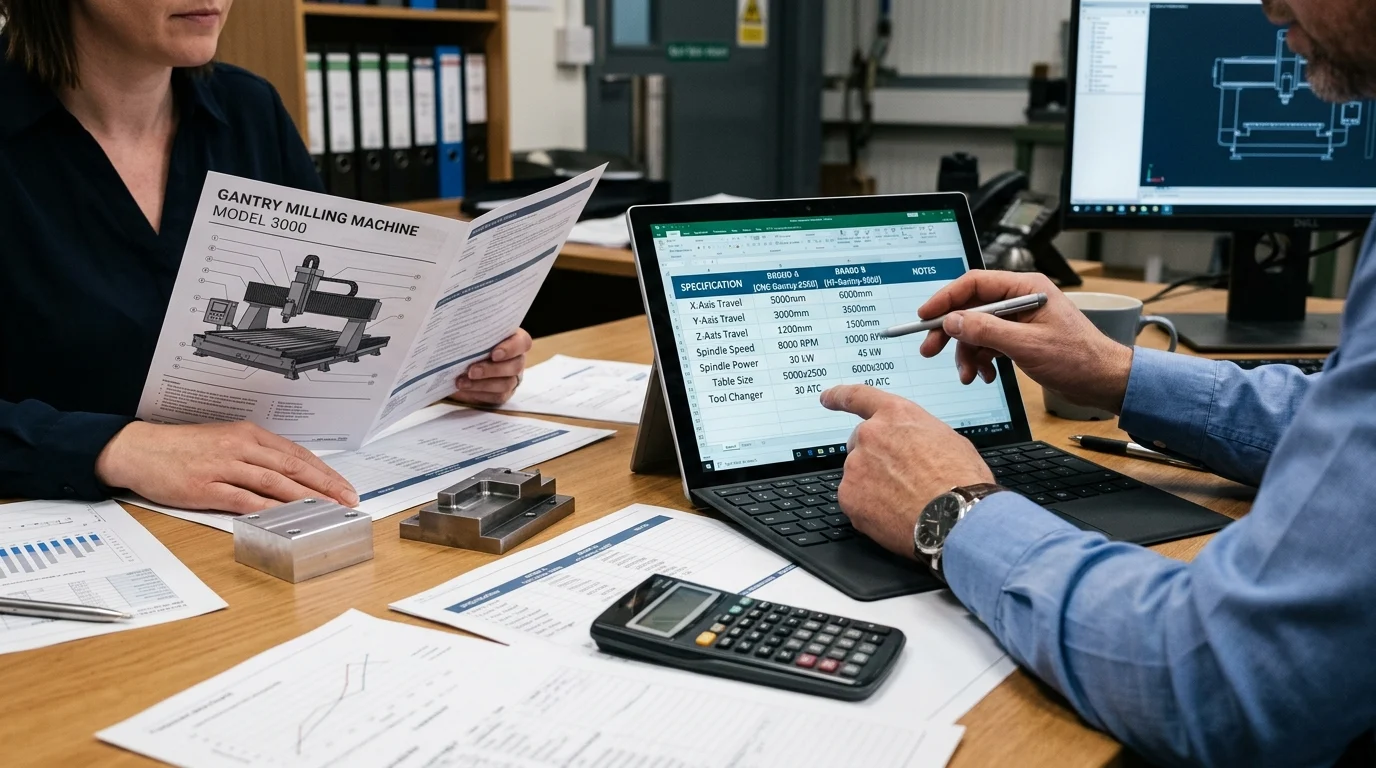
D'Evaluatioun vun enger CNC-Portalfräsmaschinn erfuerdert eng rigoréis Analyse vun de Spezifikatioune fir sécherzestellen, datt d'Ausrüstung mat de geplangte Produktiounsufuerderunge iwwereneestëmmt. Beschaffungsspezialisten mussen iwwer déi grondleeënd Dimensiounen eraus kucken, fir d'Zesummespill tëscht Spindelleistung, Achswee an dem strukturellen Design ze verstoen. Eng Ofwäichung an dëse Spezifikatioune kann zu engem beschleunegten Toolverschleiss, suboptimalen Uewerflächenofschloss oder restriktiven Produktiounsengpässe féieren.
Well dës Maschinnen d'Aufgab hunn, Werkstécker mat engem Gewiicht vu verschiddenen Tonnen ze handhaben, ass d'Grondlagentechnik vun der Basis an de Sailen genee sou wichteg wéi déi elektronesch Kontrollsystemer. Keefer mussen dës technesch Parameteren géint hir usprochsvollst Uwendungsfäll vergläichen.
Wéi eng Maschinnparameter sinn am wichtegsten
Déi primär Parameteren, déi d'Kapazitéit vun enger Maschinn bestëmmen, sinn d'X-, Y- an Z-Achs-Beweegungen an déi maximal Belaaschtungskapazitéit vum Dësch. Schwéierlaaschtmodeller bidden typescherweis X-Achs-Beweegungen, déi vun 2.000 mm ufänken a méi wéi 10.000 mm ausgoen, fir aussergewéinlech laang Strukturkomponenten z'ënnerbréngen. D'Belaaschtungskapazitéite vum Dësch mussen ënnersicht ginn; eng Standardbelaaschtung vun 10.000 kg ass fir déi meescht Form- a Formapplikatiounen ausräichend, während schwéierindustriell Energiekomponenten Dëscher erfuerderen, déi fir 30.000 kg berechtegt sinn.
D'Spindelspezifikatioune si gläichermoossen wichteg. Keefer mussen tëscht Héichgeschwindegkeetsspindelen (z.B. 12.000 bis 24.000 U/min) fir Aluminium-Loftfaartdeeler a Spindelen mat héijem Dréimoment (z.B. 4.000 bis 6.000 U/min mat 30 bis 45 kW Leeschtung) fir d'Schneiden vun gehärtetem Stol an Titan wielen. Dës Auswiel beaflosst direkt d'Villsäitegkeet an d'Zykluszäiten vun der Maschinn.
Wéi een d'Struktur an den Typ vun der Führung vergläicht
D'Wiel tëscht Këschtweeër a lineare Féierungsweeër definéiert dat dynamescht Verhale vun der Maschinn. Këschtweeër benotzen massiv Metall-op-Metall-Kontaktflächen, déi eng iwwerleeën Dämpfung a Steifheet fir schwéier ënnerbrach Schnëtt bidden. Si sinn awer am Allgemengen op méi lues Schnellverfahren limitéiert, typescherweis ongeféier 10 bis 12 m/min.
Am Géigendeel benotze Linearféierungen vum Rolltyp Rollelementer fir d'Reibung ze minimiséieren, wat Schnellverlafgeschwindegkeete vun 24 m/min oder méi erméiglecht. Dës Konfiguratioun ass ideal fir Héichgeschwindegkeetsbearbechtung a komplex 3D-Konturéierung, wou séier Richtungsännerunge reegelméisseg sinn. Modern Portalmaschinne benotzen dacks en Hybrid-Usaz, andeems se Rollféierungen op den X- an Y-Achsen fir Geschwindegkeet a Këschtféierungen op der Z-Achs benotzen, fir d'Steifheet bei déiwe Tauchoperatiounen ze erhalen.
Wéi eng Vergläichskriterien ënnerstëtzen d'Evaluatioun
Fir verschidde Modeller effektiv ze evaluéieren, sollten d'Beschaffungsteams eng standardiséiert Vergläichsmatrix benotzen. Dësen Usaz normaliséiert déi technesch Donnéeën iwwer verschidde Liwwerantenofferen a weist Ënnerscheeder tëscht Standard- an optionalen Funktiounen ervir.
| Spezifikatiounskategorie | Box Way Konfiguratioun | Konfiguratioun vun der linearer Führungsbunn | Typesch Uwendung |
|---|---|---|---|
| Schnell Duerchgangsgeschwindegkeet | 10 – 15 m/Minutt | 20 – 30 m/Minutt | Héichgeschwindegkeetskonturéierung vs. schwéiert Raufräsen |
| Schwéngungsdämpfung | Héich (Exzellent fir haart Metaller) | Mëttel (Hängt vun Rollelementer of) | Titan/Inconel vs. Aluminium/Weichstähle |
| Ënnerhaltsfrequenz | Méi héich (Erfuerdert präzis Schmierung) | Ënneschten (versiegelt Lagerblöcke) | Kontinuéierlech schwéierlaascht Zyklen |
| Positionéierungsgenauegkeet | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Héichpräzis Formenherstellung |
Duerch d'Uwendung vun dëse Critèren kënnen d'Keefer de mechanesche Profil vun der Maschinn präzis op hir spezifesch Toleranzufuerderungen a Produktiounsvolumen ofstëmmen.
Wou CNC-Gantry-Fräsmaschinne benotzt ginn
Den Asaz vu CNC-Gantry-Fräsmaschinne ëmfaasst makroindustriell Secteuren, wou d'Ufuerderunge fir d'Gréisst vun de Komponenten an d'Prezisioun sech kräizen. Dës massiv Plattforme ginn net fir d'Dréie vu klenge Stécker a grousse Volumen benotzt, mä éischter fir d'Produktioun vu héiem Wäert a klengem bis mëttlerem Volumen, wou e Feeler vun engem eenzege Werkstéck zu Zéngdausende vun Dollar u Materialverschrott féiere kann.
D'Verständnis vu spezifeschen Uwendungen an Ëmweltfuerderungen hëlleft de Keefer d'Optioune vun der Maschinn ze konfiguréieren, wéi z. B. Killsystemer, Spanförderer a spezialiséiert Spindelanhäng.
Wéi eng Branchen d'Nofro erhéijen
D'Loftfaartindustrie ass e wichtege Motor vun der Nofro a benotzt 5-Achs-Gantry-Fräsen fir komplex Flilleksparren a Rumpfschott aus massiven Aluminium-Billets ze sculptéieren. An dësem Secteur ass et entscheedend, eng Defektquote ënner 0,05% ze halen, wat Maschinnen mat aussergewéinlecher thermescher Stabilitéit a volumetrescher Genauegkeet erfuerdert.
Ähnlech ass den Automobilsecteur op dës Maschinnen ugewisen fir d'Produktioun vu grousse Prägungsformen, Formen a schwéiere Komponenten fir kommerziell Gefierer wéi z.B.Schwéngriedera Kurbelwellen. Den Energiesecteur stellt och e massive Wuesstemsberäich duer; d'Bearbechtung vu Wandturbinennaben, groussflächege Ventiler a Komponenten vun Atomreaktoren erfuerdert déi enorm Dëschkapazitéiten an héich Dréimomentfäegkeeten, déi nëmmen eng Duebelsailportalstruktur ka bidden.
Wéi Materialien, Geometrie an Toleranzen d'Auswiel beaflossen
D'Auswiel vun enger Portalfräs gëtt staark vun de physikalesche Eegeschafte vun den Zilmaterialien beaflosst. D'Veraarbechtung vun haarde Legierungen wéi Inconel, gehärtetem Werkzeugstol (HRC 50+) oder Titan erfuerdert maximal strukturell Steifheet fir Klapperen ze vermeiden, wat d'Benotzung vu Këschtweeër a Spindelen mat héijem Dréimoment mat Zännrad ugedriwwenen Zännrieder diktéiert.
Geometrie an Toleranzen spille och eng zentral Roll. Bei der Produktioun vun Aerospace-Fixtures oder komplexe Sprëtzformen muss d'Maschinn strikt Positionéierungstoleranzen anhalen, déi dacks bannent ±0,005 mm musse leien, mat enger Widderhuelbarkeet vun ±0,003 mm iwwer e massivt Aarbechtsëmfeld. Fir dëst z'erreechen, mussen d'Keefer sécher stellen, datt d'Maschinn mat lineare Skalen, thermescher Kompensatiounssoftware an héichopléisende Rotatiounsencoderen ausgestatt ass, fir der kierperlecher Expansioun a Kontraktioun vum Maschinnebett während laange Schnëttzyklen entgéintzewierken.
Wéi een d'Liwweranten vun CNC-Gantry-Fräsmaschinnen evaluéiert
D'Beschaffung vun enger CNC-Gantry-Fräsmaschinn, besonnesch vun internationale Mäert, erfuerdert e strikte Protokoll fir d'Bewäertung vun de Fournisseuren. Keefer kafen net nëmmen en Apparat; si ginn an eng laangfristeg Partnerschaft an, déi hir Produktiounskapazitéiten fir en Jorzéngt oder méi beaflosst. D'Zesummenaarbecht mat professionelle Marketingzentren am Ausland, déi renomméiert chinesesch Gruppfabriken representéieren, kann bedeitend Käschtevirdeeler bréngen, virausgesat datt d'Referenzen vum Fournisseur grëndlech iwwerpréift ginn.
D'Risikominéierung während der Beschaffungsphase garantéiert, datt déi geliwwert Maschinn de versprachenen technesche Spezifikatioune entsprécht an datt déi logistesch Komplexitéite vum Transport vu schwéiere Maschinnen ouni deier Verspéidungen geréiert ginn.
Wat d'Akaafsteams iwwerpréife sollen
D'Akaafsteams mussen d'Produktiounskapazitéit vum Liwwerant, d'Qualitéitskontrollinfrastruktur an den historeschen Exportvolumen iwwerpréiwen. D'Ufro vun Dokumenter fir d'ISO 9001 Zertifizéierung an d'CE Konformitéit ass eng obligatoresch Basis. Ausserdeem sollten d'Keefer d'Liwwerketten vum Liwwerant op kritesch Komponenten ënnersichen; Maschinnen, déi héich ugesi CNC-Controller benotzen (z.B. FANUC, Siemens, Heidenhain) a Präzisiounslager (z.B. SKF, NSK), weisen op en Engagement fir Zouverlässegkeet hin.
Et ass och wichteg, d'Ingenieursënnerstëtzungskapazitéite vum Liwwerant ze iwwerpréiwen. E verlässleche Partner sollt eng ëmfaassend Berodung virum Verkaf ubidden, inklusiv Zäitstudien an Design vun de Befestigungselementer, fir d'Fäegkeet vun der Maschinn ze beweisen, de spezifesche Stéckstoffportfolio vum Keefer ze handhaben.
Wéi een de MOQ, d'Liwwerzäit, d'Liwwerung an d'Installatioun evaluéiert
Wéinst der Gréisst vun dëse Maschinnen ass déi minimal Bestellquantitéit (MOQ) allgemeng eng Eenheet. Liwwerzäiten sinn awer e wichtege Faktor an der Projetplanung. Standardkonfiguratioune kënnen 90 bis 120 Deeg fir d'Montage an d'Tester erfuerderen, während héich personaliséiert...5-Achs Modellerkënnen d'Liwwerzäiten op 180 Deeg oder méi erhéijen.
Versand an Installatioun stellen massiv logistesch Erausfuerderungen duer. Portalfräsen mussen auserneegeholl a mat flaache Regaler oder oppene Versandcontainer verschéckt ginn. Keefer mussen d'Verpackungsprotokoller vum Liwwerant iwwerpréiwen a sécher stellen, datt kritesch Flächen mat Anti-Rost-Beschichtungen a Vakuum-versiegelte Barrièren geschützt sinn. No der Arrivée daueren d'Installatioun an d'Inbetriebsetzung typescherweis zwou bis véier Wochen, soudatt eng kloer Vereinbarung néideg ass, ob de Liwwerant Fabréckstechniker schéckt oder op lokal Servicepartner ugewisen ass.
Wéi eng Kontrollpunkte fir Konformitéit a Risikokontroll sinn wichteg
Fir d'Kapitalinvestitioun ze sécheren, mussen d'Beschaffungsverträg streng Konformitéits- a Risikokontrollkontrollpunkte enthalen. Virum Versand soll en obligatoresche Fabrécksakzeptanztest (FAT) duerchgefouert ginn, wouduerch d'Maschinn en Testschnëtt op engem Proufwierkstéck ausféiert, fir de Spindellaf (typesch <0,002 mm) an d'geometresch Genauegkeet ze verifizéieren.
| Bewäertungskriterium | Benchmark-Standard | Potenziell rout Fändel |
|---|---|---|
| Qualitéitszertifizéierung | ISO 9001, CE-Markéierung | Net verifizéierbar oder ofgelaf Zertifikater |
| Komponentenverfolgbarkeet | Tier-1 global Marken (Controller, Guideways) | Onmarkéiert oder proprietär generesch Elektronik |
| Akzeptanztest | Dokumentéiert FAT & SAT mat Laserkalibrierung | Verweigerung vun enger Inspektioun vun Drëttpersounen virum Versand |
| Garantiebedingungen | 12-24 Méint fir Ersatzdeeler a Aarbechtskäschten | Zweideiteg Klauselen iwwer international Déngschtleeschtungen |
Nom FAT garantéiert en Site Acceptance Test (SAT) an der Ariichtung vum Keefer, datt d'Maschinn während dem Transport keng Ausriichtungsproblemer hat. Kloer Bezuelungsbedingungen, déi un dës Meilesteen gebonnen sinn - wéi 30% Uzahlung, 60% nom FAT an 10% nom SAT - bidden déi néideg finanziell Hëllef.
Wéi wielt een déi richteg CNC-Gantry-Fräsmaschinn?
D'Navigatioun vum definitive Selektiounsprozess fir eng CNC-Portalfräsmaschinn erfuerdert d'Synthese vun den techneschen Ufuerderungen mat kommerziellen Realitéiten. D'Zil ass et, eng Léisung ze fannen, déi net nëmmen déi direkt Produktiounstoleranzen erfëllt, mä och déi Skalierbarkeet an Haltbarkeet bitt, déi fir zukünfteg Produktiounsufuerderunge gebraucht ginn.
Indem d'Akaafsteams de Kaafwee duerch e formaliséierten Evaluatiounsrahmen strukturéieren, kënnen se konkurréierend Offeren objektiv vergläichen, iwwer d'Basispräisser erausgoen, fir d'Gesamtbesëtzkäschten (TCO) ze verstoen.
Wéi ee Schrëtt-fir-Schrëtt Akafsprozess soll verfollegt ginn
De Kafprozess soll mat enger ëmfaassender interner Bedarfsanalyse ufänken, an där déi maximal Ëmfang vum Werkstéck, d'Materialhärte an den erfuerderlechen Duerchgank definéiert ginn. Dës Donnéeë bilden d'Basis vun enger Ufro fir Offeren (RFP), déi un iwwerpréift Fournisseuren verdeelt gëtt. Soubal d'Offeren erhale sinn, sollen d'Équipen eng technesch Ausgläichsübung duerchféieren, fir sécherzestellen, datt all Offeren gläichwäerteg Optiounen enthalen, wéi z. B. Spindelkühlmëttel (TSC), Touchsonden fir d'Tools a Spanmanagementsystemer.
Nom techneschen Iwwerpréiwung solle Keefer Live-Demonstratiounen oder Videovalidatioune vun ähnleche Maschinnen am Betrib ufroen. Déi lescht Schrëtt ëmfaassen d'Verhandlung vum kommerzielle Kontrakt, d'Finalisatioun vun den FAT/SAT-Protokoller an d'Koordinatioun vun der Virbereedung vum Baustellen, wat dacks d'Gësse vu spezialiséierte Betonfundamenter ëmfaasst, fir dat immens Gewiicht an déi dynamesch Belaaschtunge vum Portalsystem ze droen.
Wéi ee Liwwerantofferen a Support no dem Verkaf vergläicht
De Verglach vun Offeren vun den Zouliwwerer erfuerdert e kritesche Bléck op den After-Sales-Support an d'Garantiestrukturen.
Schlëssel Erkenntnesser
- Grousshandelsbeschaffung an Auswierkungen op d'Liwwerkette fir CNC-Gantry-Fräsmaschinnen
- Spezifikatiounen, Konformitéit a kommerziell Konditiounen, déi Keefer validéiere sollten
- Praktesch Empfehlungen fir Distributeuren an Akaafsteams
Dacks gestallte Froen
Wat ass den Haaptvirdeel vun enger CNC-Gantry-Fräsmaschinn?
Et bearbechtet grouss, schwéier Deeler mat méi héijer Steifheet a manner Vibratiounen, wat hëlleft d'Genauegkeet bei déiwe Schnëtt ze erhalen an d'Multiple Setups ze reduzéieren.
Wéi eng Industrien profitéieren am meeschte vu CNC-Portalfräsmaschinnen?
Hiersteller vun Automobil-, Loftfaart-, Formen-, Energie- a Schwéierausrüstung profitéieren am meeschte wa se iwwerdimensionéiert Komponenten oder Werkstécker mat ville Tonne bearbechten.
Wéi eng Spezifikatioune solle Keefer als éischt vergläichen?
Fänkt mat X/Y/Z-Beweegung, Dëschbelaaschtung, Spindeltyp, Spindelleistung an dem Design vun der Führungsbunn un. Passt dës un Är gréisst Deeler an déi haardst Materialien un.
Soll ech Këschtweeër oder linear Féierungsweeër wielen?
Wielt Këschtführungen fir schwéier Belaaschtung, ënnerbrach Schnëtt a maximal Dämpfung. Wielt linear Führungsweeër fir méi séier Bewegung, méi séier Bearbechtung a besser Produktivitéit bei liichte Schnëtt.
Firwat soll een OTURN Machinery fir eng Portalfräsléisung berécksiichtegen?
OTURN bitt käschtegënschteg CNC-Gantry- a Bearbechtungsléisunge vu chinesesche Gruppfabriken, mat Konfiguratiounsënnerstëtzung, breede Maschinnoptiounen an Hëllef am Ausland.
Zäitpunkt vun der Verëffentlechung: 16. Abrëll 2026