


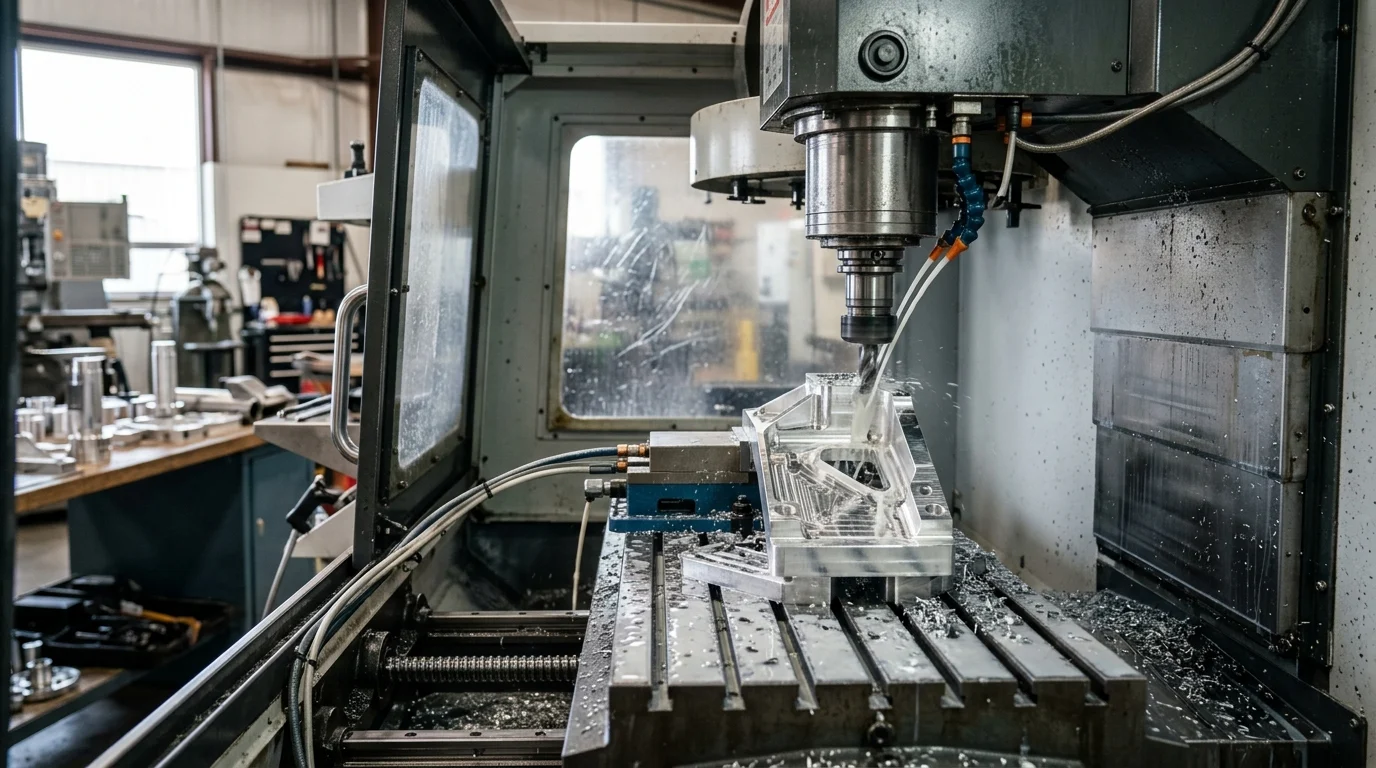
Firwat héichpräzis CNC wichteg ass
An der moderner Produktiounslandschaft,héichpräzis CNC-Maschinnenhuet sech vun enger Nischfuerderung zu engem Basisstandard fir global Konkurrenzfäegkeet iwwergewandelt. Fir Beschaffungsteams a Grousshandelskeefer geet et bei der Beschaffung vun Ausrüstung, déi fäeg ass, Genauegkeet op Mikroniveau ze hunn, net méi nëmmen drëm, technesch Spezifikatioune ze erfëllen; et ass e strategesche Manöver fir d'Gewënnmargen ze schützen an d'Zouverlässegkeet vun der Versuergungskette ze erhéijen.
Wann et ëm Toleranzen geet, déi sou enk sinn, wéi ±0,001 mm bis ±0,005 mm, ass de Spillraum fir Feeler praktesch onbestänneg. Investitiounen an héichpräzis Infrastrukturen beaflossen direkt d'Fäegkeet vun engem Hiersteller, d'Produktioun ze skaléieren, wärend streng international Qualitéitsnormen agehale ginn.
Impakt op den Duerchgank an d'Reduktioun vum Schrott
Den operationellen Impakt vun héichpräzisen CNC-Maschinnen ass am sichtbarsten an den Duerchlafmetriken an der Reduktioun vum Schrott. Al oder geréng Steifheetsausrüstung leid dacks ënner thermescher Verzerrung a Vibratiounen, wat zu Schrottraten féiert, déi a komplexe Metallveraarbechtungslafen einfach 4% bis 6% iwwerschreide kënnen. Duerch den Upgrade op Maschinnen, déi op Mikronniveau fäeg sinn, kënnen d'Ariichtungen d'Defektraten op ënner 0,5% reduzéieren.
Ausserdeem eliminéiert déi iwwerleeën Präzisioun de Besoin fir sekundär Veraarbechtungsoperatiounen, wéi manuell Polieren oder sekundär Schleifen. Dës Konsolidéierung vun den Operatiounen erhéicht d'Gesamt-Equipment Efficiency (OEE) däitlech a verkierzt d'Zykluszäiten, sou datt...Produktiounslinns fir eng méi héich Leeschtung pro Schicht ze erzielen.
Industrien, déi Genauegkeet op Mikronniveau erfuerderen
Verschidde Produktiounssecteuren operéieren ënner strenge Reguléierungs- a Sécherheetsrahmen, déi eng Präzisioun op Mikrometerniveau virschreiwen. An der Loftfaartindustrie erfuerderen Turbinneblieder a strukturell Komponenten exakt geometresch Toleranzen, fir extremen aerodynamesche Belaaschtungen standzehalen. Ähnlech baséiert de Secteur vun de medizineschen Apparater op héichpräzis 5-Achs-Bearbeitungszentren, fir orthopädesch Implantater a chirurgesch Instrumenter ze produzéieren, wou d'Uewerflächenqualitéit an d'Dimensiounsgenauegkeet entscheedend fir d'Biokompatibilitéit sinn.
Den Automobil- a Schwéiermaschinnesektor fuerdert och héich Standarden fir Komponenten wéi Radnaben, Kurbelwellen, Schwéngrieder an hydraulesch Ventiler. Fir dës Uwendungen mussen Tier 1 an Tier 2 Fournisseuren steif, héichgeschwindeg CNC-Dréi- a Fräszentren asetzen, fir eng nahtlos Montage a laangfristeg mechanesch Zouverlässegkeet ze garantéieren.
Wéi Keefer Toleranzufuerderunge definéiere sollen
Beschaffungsexperten mussen däitlech tëscht verschiddene Genauegkeetsmetriken ënnerscheeden, wa se mat Fournisseuren kommunizéieren. Keefer solle Fuerderungen no den ISO 230-2 Standarden definéieren, andeems se d'"Positionéierungsgenauegkeet" (dacks op 0,004 mm bis 0,008 mm gezielt) vun der "Widderhuelbarkeet" (typesch op 0,002 mm bis 0,005 mm erfuerderlech) explizit trennen.
E gemeinsamt Nodeel bei der Beschaffung vun Ausrüstung ass d'Akzeptanz vun allgemenge Toleranzfuerderungen ouni d'Betribsëmfeld ze spezifizéieren. Keefer mussen hir Ufuerderungen op Basis vum Material definéieren, dat veraarbecht gëtt (z.B. Titan vs. Aluminium), erwaarten Spindelbelaaschtungen an den thermesche Konditiounen am Fabriksraum, fir sécherzestellen, datt de Fournisseur dës Toleranzen ënner tatsächleche Produktiounsbedéngungen garantéiert.
Maschinnendesignfaktoren, déi d'Genauegkeet beaflossen
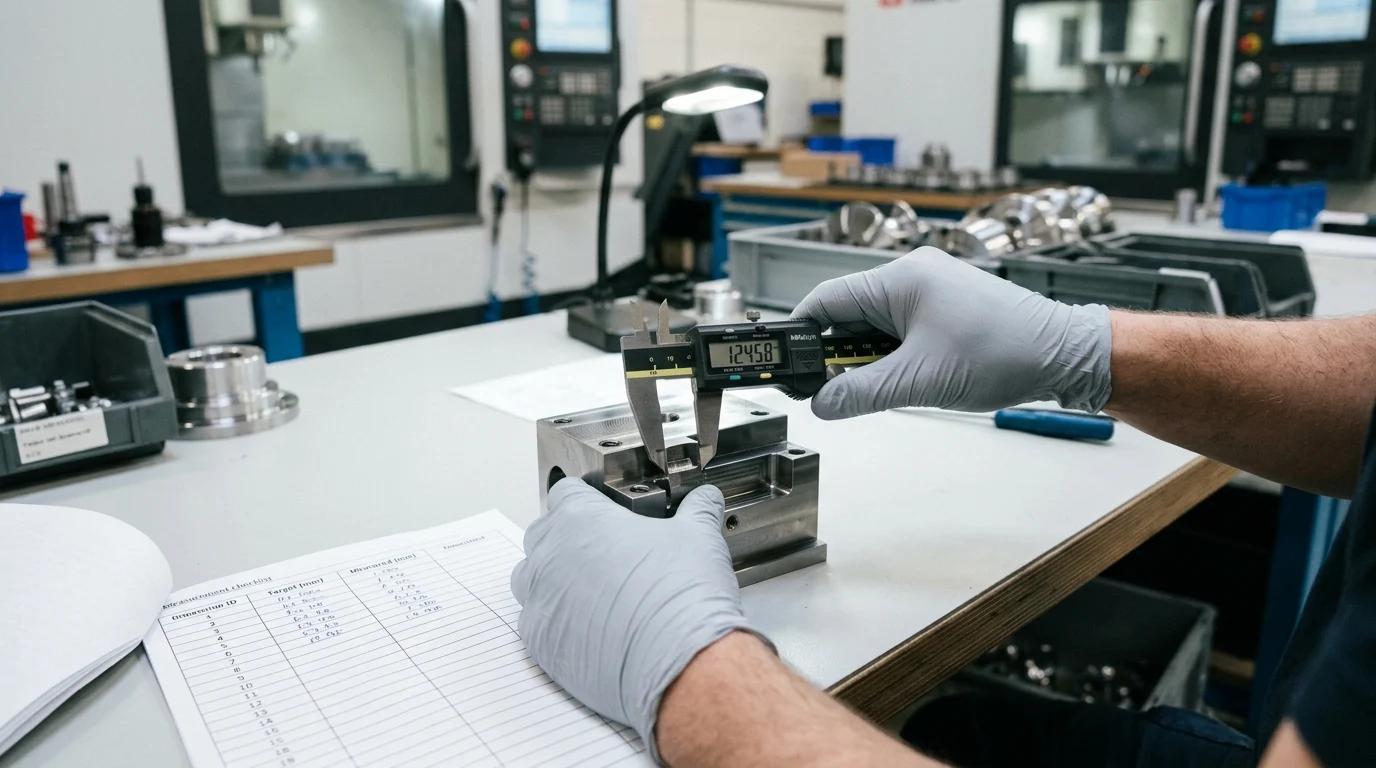
Software a Kontrollsystemer, obwuel se entscheedend sinn, kënnen net fir eng schwaach mechanesch Basis kompenséieren. D'Genauegkeet op Mikrometerniveau gëtt fundamental vum physeschen Design, der Mass an der struktureller Integritéit vun der CNC-Maschinn bestëmmt. Beschaffungsteams mussen d'Basisarchitektur vun der Ausrüstung evaluéieren, fir sécherzestellen, datt se d'Prezisioun während schwéiere Schnëttzyklen iwwer eng Liewensdauer vu ville Jore behale kann.
Steifheet, thermesch Stabilitéit a Spindelqualitéit
Steifheet fänkt mam Maschinnebett un. Héichpräzis Maschinne benotzen typescherweis héichwäerteg Meehanite Goss- oder Polymerbetonfundamenter, déi aussergewéinlech Schwéngungsabsorptioun a strukturell Stabilitéit am Verglach mat Standardstahlschweißungen ubidden. Dës Steifheet verhënnert d'Oflenken vum Werkzeug bei Operatiounen mat héijer Zufuhr.
Thermesch Stabilitéit ass gläichermoossen wichteg. Spindelen, déi mat 12.000 bis 24.000 U/min rotéieren, generéieren enorm Hëtzt, wat Mikroexpansioune am Maschinneframe verursaache kann. Premium CNC-Maschinnen integréieren fortgeschratt Thermesch Kompensatiounssystemer, dorënner Spindelkillmaschinnen an Designen mat Killmëttel duerch Kugelschrauben, fir e strukturellt Gläichgewiicht ze erhalen. Héichqualitativ Spindelen mussen e Runout vu manner wéi 2 Mikrometer hunn, fir eng iwwerleeën Uewerflächenqualitéit ze garantéieren.
Schlëssel Spezifikatioune solle Beschaffungsteams vergläichen
Beim Vergläiche vun Offeren vun den Zouliwwerer mussen d'Akaafsteams iwwer de Basispräis eraus kucken a spezifesch mechanesch an elektresch Spezifikatioune analyséieren. D'Wiel vu lineare Führungsweeër (Roller vs. Kugel) oder traditionelle Këschtweeër bestëmmt d'Gläichgewiicht vun der Maschinn tëscht Geschwindegkeet a schwéierer Schnëttkapazitéit.
| Spezifikatiounskategorie | Standard CNC-Fäegkeet | Héichpräzis CNC-Fäegkeet | Impakt op d'Produktioun |
|---|---|---|---|
| Positionéierungsgenauegkeet | ±0,010 mm | ±0,004 mm | Eliminéiert sekundär Veraarbechtung |
| Widderhuelbarkeet | ±0,008 mm | ±0,002 mm | Garantéiert d'Konsistenz vu Charge zu Charge |
| Spindellaf | < 5 Mikron | < 2 Mikron | Maximéiert d'Liewensdauer vum Werkzeug an d'Uewerflächenfinish |
| Schnell Duerchgangsgeschwindegkeet | 24 m/Minutt | 36 – 48 m/Minutt | Reduzéiert d'Net-Schneidzäit a verbessert den Duerchgank |
| Kontrollopléisung | 1 Mikron | 0,1 Mikron (Nanometerkontroll) | Erméiglecht ultra-glat Konturen an der Formenherstellung |
Zousätzlech sollten d'Keefer d'Dréimomentkurve vun de Spindelmotoren an d'Schubkraaft vun de Servoachsen vergläichen. Dës quantitativ Metriken erméiglechen e méi kloert Bild dovun, wéi d'Maschinn ënner dem Stress vun aggressiven Metallofspuergeschwindegkeeten funktionéiert.
Wéini soll een vertikal, horizontal, Portal- oder Dréimaschinne wielen?
D'Wiel vun der richteger Maschinnarchitektur hänkt staark vun den Dimensioune vum Werkstéck, de Chargegréissten an den erfuerderlechen Zykluszäiten of. Vertikal Bearbeitungszentren (VMCs) bidden eng exzellent Villfältegkeet a méi niddreg Investitiounskäschten, wouduerch se ideal fir flaach Deeler, Formenherstellung a ... sinn.allgemeng MetallveraarbechtungHorizontal Bearbeitungszentren (HMCs) exceléiere bei der Produktioun a grousse Volumen; hir Tombstone-Befestigungen an hir iwwerleeën Spanentfernung maachen se zur bevorzugter Wiel fir komplex Autogussstécker wéi Motorblöcke a Ventiler.
Fir massiv Komponenten mat enger Längt vu méi wéi 2.000 mm – wéi zum Beispill Loftfaart-Schott oder schwéier Eisebunnsdeeler –Portal- oder Duebelkolonn-Bearbeitungszentrenbidden déi néideg strukturell Spannwäit a Steifheet. Alternativ, wann et ëm zylindresch Deeler geet, déi gläichzäiteg Fräsen a Drehen erfuerderen, reduzéieren Multitasking-Dreezentren oder 5-Achs-Bearbeitungszentren d'Opstellungszäiten a miniméieren d'Toleranzstapelfeeler, déi beim Beweege vun Deeler tëscht verschiddene Maschinnen mat engem eenzegen Zweck optrieden.
Wéi een d'Genauegkeet vun der CNC-Aarbecht virum Bestellung iwwerpréift
Beschaffungsteams kënnen sech net eleng op Marketingbroschüren verloossen, fir Fäegkeeten op Mikronniveau ze bestätegen. D'Validéierung vun der Genauegkeet vun enger CNC-Maschinn erfuerdert e rigoréisen, datenorientéierten Usaz virum Versand. D'Aféierung vun engem strikte Protokoll fir den Factory Acceptance Test (FAT) garantéiert, datt d'Ausrüstung all vertraglech Spezifikatioune erfëllt, ier déi lescht Bezuelung fräigelooss gëtt.
Inspektiounsmethoden, Testschnëtt a Akzeptanzkriterien
De Goldstandard fir d'Validéierung vun der CNC-Geometrie ass de Laserinterferometertest, deen d'linear Positionéierungs- a Pitch-/Yaw-Feeler iwwer déi ganz Bewegung vun den Achsen kartéiert. D'Liwweranten sollten Dokumentatioun virleeën, déi beweist, datt d'Maschinn den ISO- oder JIS-Genauegkeetsnormen entsprécht. Zousätzlech ass de Ballbar-Test entscheedend fir d'Bewäertung vun der simultaner Multiachsinterpolatioun; e Kreeslaffehler vu manner wéi 0,005 mm gëtt typescherweis fir héichpräzis Modeller erwaart.
Nieft statesche Miessunge mussen d'Keefer Testschnëtt verlaangen. Den NAS 979 "Circle-Diamond-Quadrate"-Test ass e universell unerkannte Benchmark. Dat fäerdegt Teststéck muss op enger kalibréierter Koordinatenmiessmaschinn (CMM) gemooss ginn, fir ze verifizéieren, datt déi dynamesch Schnëttleistung den Usproch op statesch Genauegkeet entsprécht.
Wéi een d'Fäegkeeten an d'Personaliséierung vum Fournisseur bewäert
D'Bewäertung vun engem Liwwerant geet iwwer d'Bewäertung vun enger eenzeger Maschinn eraus; et ëmfaasst d'Auditéiere vun hirer technescher Déift an der Qualitéitskontrollinfrastruktur. Global Keefer sollten d'ISO 9001 Zertifizéierung vum Liwwerant iwwerpréiwen a virtuell oder Drëtt-Partei Fabrécksauditen ufroen, fir hir Montageëmfeld z'inspektéieren. Héichpräzis Maschinne mussen an temperaturkontrolléierten Ariichtungen (typesch bei 20°C ± 1°C gehale ginn) zesummegesat ginn, fir eng thermesch Expansioun während der Schraab- an Ausriichtungsphase ze vermeiden.
Ausserdeem sollten d'Liwweranten d'Fäegkeet noweisen, branchenspezifesch Léisungen ze bidden. Dëst beinhalt d'Upassung vun Drehdëscher, d'Integratioun vu robotergestëtzte Belued-/Entluedungssystemer an den Design vu spezialiséierten hydrauleschen Armaturen, déi op déi exakt Ufuerderunge vum Keefer fir d'Metallveraarbechtung zougeschnidden sinn.
Kommerziell Konditiounen: MOQ, Liwwerzäit, Training a Garantie
Kommerziell Konditioune fir héichwäerteg Kapitalausrüstung erfuerderen virsiichteg Verhandlungen, fir de Risiko fir de Keefer ze reduzéieren. Wärend d'Mindestbestellquantitéit (MOQ) normalerweis eng Eenheet ass, sollten Keefer, déi méi Eenheeten fir eng ganz Produktiounslinn bestellen, iwwer gestaffelte Liwwerpläng verhandelen. Liwwerzäiten fir héichpräzis CNC-Maschinnen leien typescherweis tëscht 60 an 120 Deeg, wat staark vun der Komplexitéit vun der personaliséierter Automatiséierung a Controllerkonfiguratiounen ofhänkt (z.B. Fanuc, Siemens oder Heidenhain).
Garantie a Formatioun sinn net verhandelbar Elementer. Eng Standard kommerziell Garantie soll Ersatzdeeler a Rekrutement fir 12 bis 24 Méint ofdecken. Well d'Bedienung vun Héichpräzisen-, 5-Achsen- oder Multitasking-Maschinnen spezialiséiert Fäegkeeten erfuerdert, muss de Kafvertrag eng ëmfaassend Formatioun enthalen - dacks 1 bis 2 Wochen Instruktioun virun Ort, déi fortgeschratt Programméierung, Kollisiounsvermeidung a reegelméisseg Ënnerhalt ofdeckt.
Handels-, Logistik- a Konformitéitsrisiken
Déi grenziwwerschreidend Beschaffung vu schwéieren Industriemaschinne bréngt e komplexe Netz vu logisteschen, finanziellen a reglementaresche Erausfuerderungen mat sech. Eng héichpräzis CNC-Maschinn ass en delikat Instrument, dat an engem massive Gossgehäuse agekapselt ass a meeschtens tëscht 5.000 kg a méi wéi 30.000 kg weit. De Schutz vun dësem Verméigen vum Fabrécksbuedem bis zum definitiven Installatiounsstandort erfuerdert eng grëndlech Planung.
Risiken beim Verpacken, Ëmgang, Këschten a Versand
Déi kierperlech Schwachstelle beim Transport si bedeitend. Héich Fiichtegkeet, salzeg Mierloft a schwéier mechanesch Schocken kënnen d'Elektronik an d'Prezisiounsféierunge vun der Maschinn beeinträchtigen. D'Ausrüstung muss a vakuumversiegelter Aluminiumfolie mat industriellen Dréchmëttel agewéckelt ginn, fir Oxidatioun ze verhënneren.
D'Këscht muss aus robuste, stahlverstäerkte Holzkonstruktioune bestoen, déi den ISPM 15 Standarden fir international Versand entspriechen. Fir d'Rechenschaftspflicht während dem Transport ze garantéieren, sollten d'Beschaffungsteams d'Installatioun vu Schockmonitore an Neigungsindikatoren op der Këscht virschreiwen. Wann e Container en Impakt vu méi wéi 50G erlieft, signaliséieren dës Indikatoren potenziell verstoppte Schied un de Spindellager oder de Linearschinnen, ier d'Maschinn iwwerhaapt ausgepaakt gëtt.
Erfuerderlech Dokumentatioun an elektresch Konformitéit
Verspéidungen bei der Douanebehandlung kënnen zu schwéiere Käschte fir d'Zouloossung féieren a Produktiounszäiten ënnerbriechen. Importateure mussen dofir suergen, datt all Handelsrechnungen, Packlëschten a Frachtbréiwer perfekt mat den harmoniséierte Systemcoden (HS) fir CNC-Maschinnen iwwereneestëmmen. Méi wichteg ass, datt d'Ausrüstung de regionale Reglementer an de Sécherheetsnormen entspriechen.
Fir den europäesche Maart mussen d'Maschinnen eng echt CE-Markéierung droen, déi der Maschinnerrichtlinn (2006/42/EG) an der Elektromagnetescher Kompatibilitéitsrichtlinn (EMC) entsprécht. Fir Nordamerika ass eng UL- oder CSA-Zertifizéierung fir den elektresche Schrank normalerweis obligatoresch. D'Keefer mussen och virun der Produktioun kloer d'elektresch Infrastruktur vun hirer Ariichtung spezifizéieren - wéi z. B. 3-Phasen 380V/50Hz fir Europa an Asien oder 480V/60Hz fir d'USA - fir deier Transformatorinstallatiounen no der Liwwerung ze vermeiden.
Gesamtkäschten, ROI an After-Sales-Support
D'Berechnung vun den Total Landed Cost (TLC) ass essentiell fir eng korrekt Investitiounsplanung. De FOB (Free On Board) Präis vun der Maschinn ass nëmmen den Ufankspunkt. Keefer mussen d'Séifracht (dacks 8% bis 15% vun de Maschinnekäschten, ofhängeg vun de Bedierfnesser fir Flat-Rack- oder Open-Top-Container), d'Importzölle (déi tëscht 3% an 25% variéiere kënnen), d'Käschte fir d'Hafenbehandlung, den Inlandtransport mat schwéiere Gidder an déi spezialiséiert Takelservicer, déi fir d'Installatioun erfuerderlech sinn, berücksichtegen.
Eng ëmfaassendROI-Analysesoll eng Réckbezuelungsperiod vun 18 bis 36 Méint zielen, ugedriwwe vun der erhéichter Duerchlaafsquote an de reduzéierte Schrottraten, déi virdru diskutéiert goufen. Schlussendlech mussen d'Keefer Garantien iwwer den After-Sales-Support kréien. D'Partnerschaft mat Liwweranten, déi Marketing- a Verkafszentren am Ausland hunn, garantéiert den Zougang zu lokaliséierten Ersatzdeeler, eng séier technesch Fehlerbehebung an eng miniméiert Maschinnenausfallzäit.
Wéi Beschaffungsteams e Liwwerant auswielen sollen
D'Wiel vum richtege Fournisseur fir héichpräzis CNC-Maschinnen ass eng strategesch Entscheedung, déi wäit iwwer d'Sécherung vum niddregsten Ufankskafspräis erausgeet. D'Akaafsteams mussen d'Kapitalinvestitioun mat der laangfristeger operationeller Zouverlässegkeet, dem techneschen Support an der bewährter Leeschtung vum Fournisseur bei der Liwwerung vu Metallveraarbechtungsléisungen op Mikroniveau ofwägen.
Kader fir d'Auswiel vun de Fournisseuren op Basis vu Präis, Präzisioun a Risiko
Fir potenziell Produktiounspartner objektiv ze vergläichen, sollten d'Akaafsteams e strukturéierte Kader fir d'Evaluatioun vun de Fournisseuren benotzen. Dëst miniméiert subjektiv Viruerteeler a garantéiert, datt all kritesch Risiko- a Leeschtungsfaktoren quantifizéiert ginn.
| Evaluatiounskriterien | Gewiicht | Schlësselmetriken & Indikatoren | Mindest akzeptabel Standard |
|---|---|---|---|
| Technesch Fäegkeet | 35% | Spindellaf, Positionéierungsgenauegkeet, Gossqualitéit | ISO 230-2 Konformitéit, <2μm Auslaf |
| Qualitéitssécherung | 25% | CMM Test Schnëtt Verifizéierung, Laser Kalibrierungsdaten | Dokumentéiert FAT, ISO 9001 Ariichtung |
| Gesamtkäschte vum Besëtz | 20% | FOB Präis, Ersatzdeelkäschten, Energieeffizienz | Kloer TLC-Opdeelung, Standardkomponenten |
| After-Sales & Logistik | 20% | Garantiedauer, lokaliséierte Service, ISPM 15 Verpackung | 12 Méint Garantie, Zougang zu Service am Ausland |
Duerch d'Uwendung vun dëser Matrix kënne Keefer Fournisseuren erausfilteren, déi aggressiv Präisser ubidden, awer bei kritesche Komponenten ewéi Kugelschrauben, Servomotoren oder thermesche Kompensatiounssystemer ofschneiden - Kompromësser, déi zwangsleefeg zu enger verschlechterter Genauegkeet an engem virzäitege Maschinnenausfall féieren.
Beschaffungsentscheedungen op Geschäftsziler ausriichten
Schlussendlech mussen d'Beschaffungsentscheedungen mat de méi breede Geschäftsziler vum Produktiounsbetrib iwwereneestëmmen.
Schlëssel Erkenntnesser
- Grousshandelsbeschaffung an Auswierkunge fir d'Liwwerkette fir héichpräzis CNC
- Spezifikatiounen, Konformitéit a kommerziell Konditiounen, déi Keefer validéiere sollten
- Praktesch Empfehlungen fir Distributeuren an Akaafsteams
Dacks gestallte Froen
Wéi eng Toleranz solle Keefer fir héichpräzis CNC-Maschinnen uginn?
Definéiert souwuel d'Positionéierungsgenauegkeet wéi och d'Widderhuelbarkeet separat, am Idealfall no ISO 230-2. Fir Aarbecht op Mikronniveau sollt eng Positionéierung vu ronn 0,004–0,008 mm an eng Widderhuelbarkeet vu 0,002–0,005 mm ënner realen Werkstattbedingungen ugeholl ginn.
Wéi eng Maschinnefeatures beaflossen d'Genauegkeet op Mikronniveau am meeschten?
Prioritär héich Steifheet, thermesch Stabilitéit, niddrege Spindellaf an Schwéngungsabsorptioun sinn. Sicht no Gossstrukturen, Qualitéitsspindelen, thermescher Kompensatioun a Führungsweeër-Designen, déi op Är Schnëttbelaaschtung ugepasst sinn.
Wéi kann OTURN Machinery mir hëllefen, déi richteg héichpräzis CNC-Fräsmaschinn fir meng Deeler ze fannen?
OTURN kann Iech op Basis vun Äre Materialien, Toleranzen, Deelgréisst a Produktiounsvolumen passend Dréibanken, Bearbeitungszentren, 5-Achs-, Portal- oder Spezialmaschinne empfeelen.
Wéi eng Industrien brauchen typescherweis CNC-Genauegkeet op Mikronniveau?
Deeler aus der Loftfaart, der Medizin, der Automobilindustrie an an der Präzisiounsindustrie brauchen dat dacks. Beispiller dofir sinn Implantater, Turbinnendeeler, Radnaben, Kurbelwellen, Ventiler a Formkomponenten.
Wéi reduzéiert eng héichpräzis CNC-Maschinn Schrott a Käschten?
Besser Steifheet a thermesch Kontroll reduzéieren Dimensiounsdrift, Vibratiounen a Reparaturen. Dat kann d'Schrott dramatesch reduzéieren, d'sekundär Veraarbechtung reduzéieren, d'Zykluszäiten verkierzen an de ROI verbesseren.
Zäitpunkt vun der Verëffentlechung: 16. Abrëll 2026