


Firwat héichpräzis Bearbechtung fir industriell Keefer wichteg ass
An der industrieller Produktioun huet sech d'Definitioun vun "akzeptabler Toleranz" däitlech verengt. Héichpräzisiounsbearbechtung diktéiert elo routineméisseg Dimensiounsgenauegkeeten tëscht ±0,001 mm an ±0,005 mm. Fir B2B-Beschaffungsexperten ass d'Beschaffung vu Komponenten op dësem Mikrometerniveau net méi en Ingenieursluxus, mä eng strikt operationell Basislinn.
D'Beschaffung vun dësen héichpräzisen Deeler erfuerdert e komplex Verständnis dovun, wéi enk Toleranzen d'Gesamtkäschte vum Besëtz, d'Effizienz vum Montageband an d'Zouverlässegkeet vum Endprodukt beaflossen. Wann d'Toleranzen méi enk ginn, geet de Feelermarge an der Ëmsetzung vun der Versuergungskette no Null.
Auswierkungen op d'Leeschtung an d'Toleranzen vun den Deeler
Déi mathematesch Korrelatioun tëscht Deelertoleranz a mechanescher Leeschtung ass absolut. Wann Komponenten mat enger Genauegkeet op Mikrometerniveau veraarbecht ginn, falen d'Reibungskoeffizienten an de passenden Deeler däitlech, wat d'thermesch Degradatioun an de mechanesche Verschleis reduzéiert. A Flëssegkeetsdynamik-Uwendungen, wéi z. B. Héichdrock-Hydraulventiller, verhënnert d'Behale vun enger geometrescher Toleranz vun 2 Mikrometer Mikroleckagen, déi soss zu katastrophale Systemausfäll féiere kéinten.
Ausserdeem miniméiert d'Präzisiounsbearbechtung d'Variatiounen an der Montage, wouduerch d'Noutwennegkeet fir manuell Verschibung oder manuell Montage op der Produktiounslinn effektiv eliminéiert gëtt. Dës präzis ugedriwwe Austauschbarkeet kann den Duerchgank ëm bis zu 25% beschleunegen an d'Mëttelzäit tëscht Feeler (MTBF) vun der finaler mechanescher Montage ëm 30% bis 40% verlängeren.
Industrien, déi Genauegkeet op Mikronniveau erfuerderen
Wärend vill Secteuren vun der fortgeschrattener CNC-Bearbeitung profitéieren, si verschidden Industrien strukturell vun enger Genauegkeet op Mikrometerniveau ofhängeg, fir d'Reglementer an d'Sécherheetsnormen ze erfëllen. Loftfaart- a Raumfaarthersteller brauchen Turbinenblieder a strukturell Komponenten, déi extremen thermeschen a kinetesche Stress ouni Verformung standhale kënnen. De Secteur vun de medizineschen Apparater fuerdert makellos Uewerflächen an exakt Dimensioune fir orthopädesch Implantater a chirurgesch Robotik.
Ähnlech ass d'Automobilindustrie staark op Präzisiounsdréizentren fir Kurbelwellen, Radnaben a Brennstoffeinspritzsystemer ofhängeg, fir maximal Undriffseffizienz an Emissiounskonformitéit ze garantéieren.
| Industrie | Typesch Komponent | Toleranzfuerderung | Gemeinsam Material |
|---|---|---|---|
| Loftfaart | Turbinenschienen, Aktuatoren | ±0,002 mm bis ±0,005 mm | Titan, Inconel |
| Medizinesch | Implantater, chirurgesch Instrumenter | ±0,001 mm bis ±0,003 mm | 316L Edelstahl, Kobaltchrom |
| Automobilindustrie | Kurbelwellen, Brennstoffinjektoren | ±0,005 mm bis ±0,010 mm | Geschmiedte Stol, Aluminiumlegierungen |
| Energie | Ventilgehäuse, Rotoren | ±0,005 mm bis ±0,015 mm | Duplex Edelstahl |
Maschinn-, Prozess- a Metrologiefaktoren
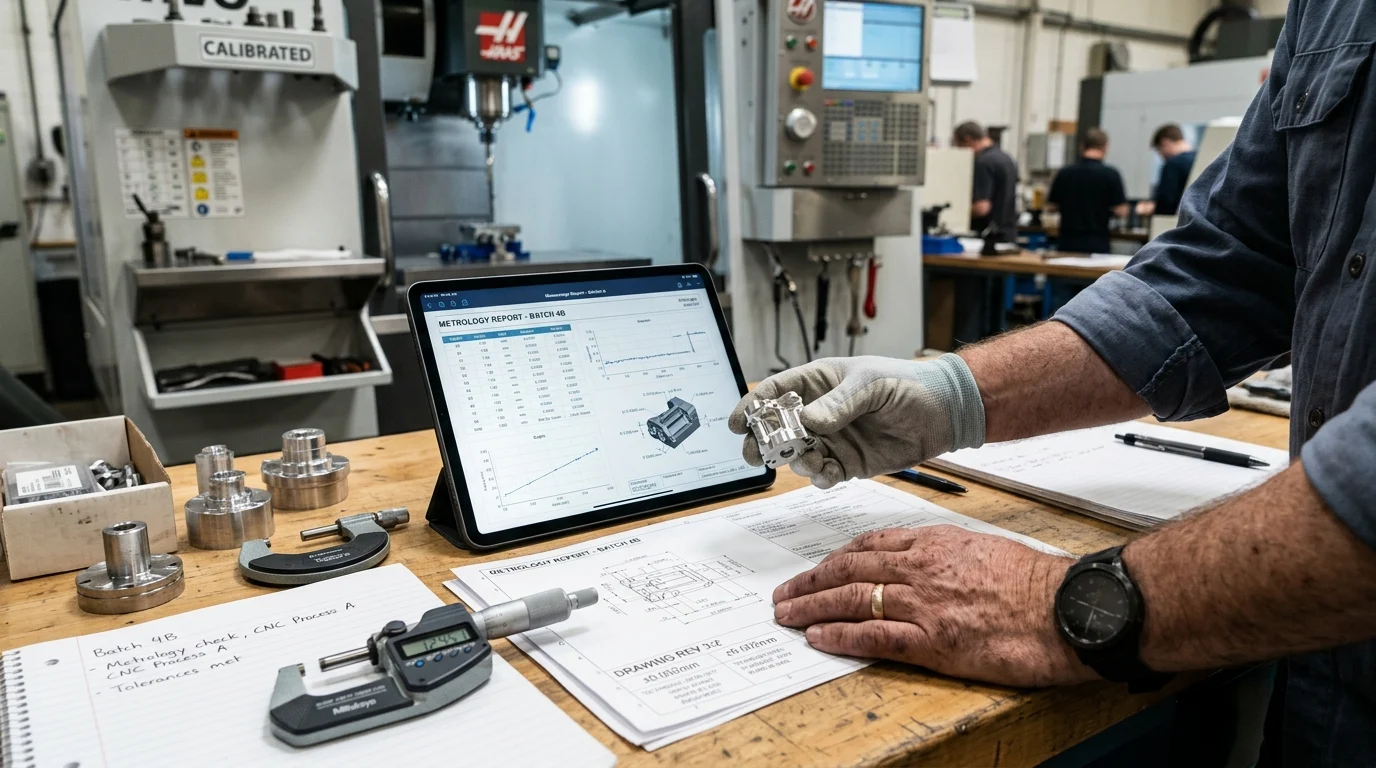
Fir eng kontinuéierlech Genauegkeet op Mikrometerniveau z'erreechen, brauch een e sophistikéiert Ökosystem vun fortgeschrattene Maschinnen, optiméierte Schnëttprozesser a rigoréiser Metrologie. Industriell Keefer mussen iwwer déi grondleeënd Maschinnspezifikatioune erauskucken an d'Basisarchitektur vun der Ausrüstung vun engem Liwwerant evaluéieren.
Héichqualitativ CNC-Maschinnen zeichnen sech duerch hirhéich Steifheet, iwwerleeën Schwéngungsabsorptioun a kompakt Layouten. Dës Grondelementer si wichteg fir d'Stabiliséierung vun der Schnëttëmfeld bei schwéierer Materialentfernung oder Héichgeschwindegkeets-Veraarbechtungsoperatiounen.
CNC-Maschinnkonfiguratiounen fir Präzisiounsbearbechtung
D'Konfiguratioun vun der CNC-Maschinn bestëmmt direkt déi erreechbar geometresch Toleranz. Wärend 3-Achs vertikal Bearbeitungszentren fir méi einfach Geometrien gëeegent sinn, brauche komplex Komponenten dacks 5-Achs Bearbeitungszentren oder spezialiséiert Portalbuermaschinnen. Duerch d'Benotzung5-Achs Technologie, kënnen d'Produzenten en Deel op verschiddene Säiten an engem eenzegen Opbau veraarbechten.
D'Reduzéierung vun der Zuel vun den Opstellungen vun dräi op een eliminéiert Stapelfehler a verbessert d'allgemeng Positiounsgenauegkeet ëm bis zu 60%. Ausserdeem erlaben horizontal Bearbeitungszentren, déi mat automatesche Palettewiessel ausgestatt sinn, eng kontinuéierlech Produktioun ouni op déi strikt Ausriichtung ze verzichten, déi fir ... erfuerderlech ass.Präzisiounsschwéngrad-, Ventil- oder Formproduktioun.
Thermesch Stabilitéit, Spindelleistung a Führungswee-Design
Ëmwelt- a mechanesch Thermodynamik spille eng grouss Roll bei der héichpräziser Bearbechtung. D'Spindelleistung ass vun essentieller Bedeitung; Spindelen, déi tëscht 12.000 an 24.000 U/min funktionéieren, mussen e Runout vu manner wéi 2 Mikrometer behalen, fir d'Oflenkung an d'Rappere vum Werkzeug ze vermeiden. Héich Geschwindegkeete generéieren awer Hëtzt, wat zu enger thermescher Expansioun am Maschinneguss féiert.
Premium-Liwweranten benotzen aktiv thermesch Kompensatiounssystemer, andeems se gekillte Killmëttel duerch d'Spindel an d'Kugelschrauben zirkulieren, fir d'Temperaturen an engem strikte Beräich vun ±0,5°C ze halen. Zousätzlech bestëmmt d'Wiel tëscht lineare Féierungsweeër fir Héichgeschwindegkeetsbewegung a Këschtféierungsweeër fir héich Schnëttsteifheet, wéi gutt d'Maschinn Schwéngungen bei aggressiver Materialentfernung absorbéiert.
Wéi een d'Widderhuelbarkeet a Genauegkeet evaluéiert
D'Evaluatioun vun der technescher Fäegkeet vun engem Liwwerant erfuerdert en Ënnerscheed tëscht Opléisung, Widderhuelbarkeet a Genauegkeet. Beschaffungsteams sollten Maschinnkalibratiounsprotokoller ufroen, déi op international unerkannte Standarden wéi ISO 230-2 baséieren.
E Bearbeitungszentrum vun héchster Qualitéit soll eng Positionéierungsgenauegkeet vun ±0,003 mm an eng Widderhuelbarkeet vun ±0,002 mm iwwer säi ganze Lafgang opweisen. Fournisseuren, déi sech fir héich Präzisioun engagéieren, benotzen dacks Laserinterferometer a Ballstangtester fir hir Maschinnachsen ze kalibréieren, fir sécherzestellen, datt d'volumetresch Genauegkeet och no Dausende vu Betribsstonnen konstant bleift.
Wéi Beschaffungsteams Fournisseuren fir Präzisiounsbearbechtung sichen sollen
D'Identifizéierung an d'Vertrag mat engem Partner fir héichpräzis Bearbeitungstechnik ass fundamental anescht wéi d'Beschaffung vu Standardhardware. D'Beschaffungsteams mussen duerch eng komplex Matrix vun technesche Fäegkeeten, Qualitéitsmanagementsystemer a Logistik an der Versuergungskette navigéieren.
E strategeschen Usaz garantéiert, datt de gewielte Fournisseur alszouverlässeg Erweiderungvum eegene Produktiounsökosystem vum Keefer, fäeg eng konsequent Qualitéit ze liwweren, wärend méi niddreg Investitiounskäschte fir Ausrüstung geréiert ginn an de Return on Investment (ROI) beschleunegt gëtt.
Qualifikatiounskriterien fir Fournisseuren
De Qualifikatiounsprozess muss mat rigoréise Qualitéitssystemauditen ufänken. Zertifizéierungen ewéi ISO 9001:2015 sinn obligatoresch Basislinnen, awer sektorspezifesch Zertifizéierungen ewéi AS9100 fir d'Loft- a Raumfaart oder ISO 13485 fir medizinesch Geräter weisen op eng reif Qualitéitskultur hin.
Nieft dem Pabeierkram sollten d'Keefer den Duerchschnëttsalter an den Ënnerhaltsplang vum Maschinnepark vum Liwwerant evaluéieren. CNC-Maschinnen, déi méi al wéi 5 bis 7 Joer sinn, hunn dacks Schwieregkeeten, Toleranzen iwwer 5 Mikrometer ze halen, ouni extensiv mechanesch Ëmbauaarbechten. Dofir ass d'Partnerschaft mat Liwweranten, déi eng modern Flott vun Dréi- a Bearbeitungszentren hunn, eng entscheedend Strategie fir d'Risikominéierung.
MOQ, Liwwerzäit, Personnalisatioun an Akzeptanzstandarden
D'Beschaffungsdynamik an der Héichpräzisiounsbearbechtung weist dacks invers Bezéiungen tëscht Volumen a Liwwerzäit op. Wéinst der extensiver Programméierung, personaliséierter Fixturéierung an dem erfuerderleche Metrologie-Setup kënnen d'Mindestbestellquantitéiten (MOQs) fir héichkomplex Deeler tëscht 50 a 500 Eenheeten leien, während déi initial Liwwerzäiten tëscht 8 an 12 Wochen daueren kënnen.
Keefer mussen am Viraus kloer Akzeptanzstandarden aushandelen an Ziler fir de Prozesskapazitéitsindex (Cpk) festleeën. Eng Cpk-Ufuerderung vu méi wéi 1,33 (oder 1,67 fir sécherheetskritesch Komponenten) garantéiert, datt de Produktiounsprozess vum Liwwerant statistesch stabil ass a fäeg ass, Deeler bannent dem spezifizéierten Toleranzberäich mat minimale Mängel ze produzéieren.
Vergläich vu Fournisseuren no Maschinneportfolio a Fäegkeeten
Eng ëmfaassend Evaluatioun vun de Fournisseuren muss d'Déift a Breet vun hirem Maschinneportfolio vergläichen. Wann een op e Fournisseur mat enger limitéierter Ausrüstungspalette vertraut, féiert dat dacks zu Produktiounsangpäss oder Risiken duerch Ënnervertragsaarbechten. Ideal Partner bidden eng räich Konfiguratioun vu vertikalen, horizontalen, Duebelsailen- a 5-Achs-Bearbeitungszentren, nieft spezielle Maschinnen fir spezifesch Metallveraarbechtungsléisungen.
| Beschaffungsniveau | Fäegkeetsprofil | Typesch Toleranz | Idealt Applikatiounsprofil |
|---|---|---|---|
| Tier 1 (Strategesche Partner) | 5-Achs, CMM-Laboratoire, Thermesch Kontroll | < ±0,003 mm | Loftfaart, komplex medizinesch Implantater |
| Tier 2 (Fortgeschrattene Jobshop) | 3/4-Achs CNC, Basis Metrologie | ±0,010 mm bis ±0,025 mm | Automotive Aftermarket, Industriell Ventiler |
| Tier 3 (Rohstoffveraarbechtung) | Standard CNC Dréibänken/Fräsen | > ±0,050 mm | Allgemeng Hardware, Halterungen, Gehäuse |
Qualitéitssécherung, Konformitéit, Verpackungs- a Logistikkontrollen
D'Ustrengung, déi investéiert gëtt, fir eng Genauegkeet op Mikrometerniveau op der CNC-Maschinn z'erreechen, ass komplett verschwend, wann den Deel während der Inspektioun, dem Ëmgang oder dem Transport kompromittéiert gëtt.
Robust Qualitéitssécherungsprotokoller, strikt Konformitéitsdokumentatioun a spezialiséiert Exportverpackungen sinn net verhandelbar Elementer vun der héichpräziser Liwwerkette, déi garantéieren, datt d'Toleranzen, déi um Fabrécksbuedem erreecht ginn, déi global Logistik iwwerliewen.
Inspektiounspläng a Miessberichter
Héichpräzis Bearbechtung erfuerdert gläichermoossen präzis Miesstechniken. D'Liwweranten mussen Koordinatenmiessmaschinnen (CMM) mat submikrometer volumetrescher Genauegkeet benotzen, fir komplex Geometrien ze validéieren. D'Akaafsteams sollten e komplette First Article Inspection (FAI) Bericht verlaangen, wéi zum Beispill den AS9102-Format, deen an der Loft- a Raumfaart benotzt gëtt, ier se déi voll Produktioun guttgeheescht kréien.
Fir lafend Produktiounschargen mussen d'Inspektiounspläng statistesch korrekt sinn. Jee no der Kritizitéit vum Deel kënnen d'Inspektiounsfrequenzen vun enger 100% Kontroll vun de kriteschen Dimensiounen bis zu enger akzeptabler Qualitéitslimit (AQL) vun 0,65 fir manner sensibel Eegeschafte variéieren, fir sécherzestellen, datt all Ofwäichung erkannt gëtt, ier d'Charge verschéckt gëtt.
Exportverpackung a Schutz vun Deeler
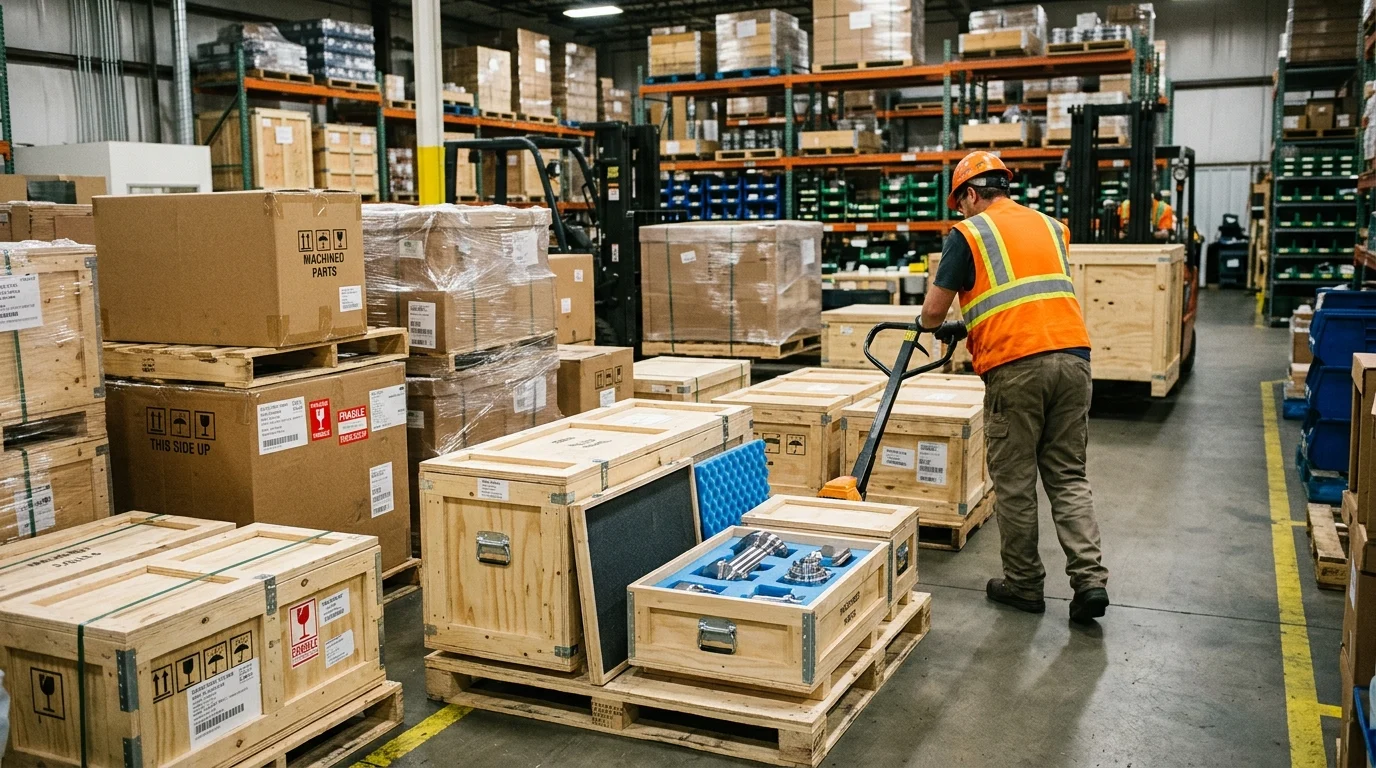
Uewerflächen op Mikronniveau a messerdënn Kanten si ganz ufälleg fir Oxidatioun a mechanesche Schocken. Standard Groussverpackungen sinn komplett ausreechend. Exportverpackunge fir präzis bearbechtet Deeler mussen Täsch mat flüchtege Korrosiounshemmer (VCI) oder speziell Anti-Rost-Ueleger enthalen, fir Oxidatioun beim Seetransport ze verhënneren.
Ausserdeem sollten Deeler mat speziell thermoformten Plastikschalen oder héichdichtege Schaumstoffasätz isoléiert ginn, fir Mikrokollisiounen ze vermeiden. An extremen Fäll, wéi z. B. bei ultrapräzisen optesche Befestigungen, kënne Logistikkontrakter souguer temperaturkontrolléiert Versandcontainer verlaangen, fir d'Transporttemperaturen tëscht 15°C an 25°C ze halen, fir thermesch Ausdehnung oder Kontraktiounsstress ze vermeiden.
Konformitéits- a Dokumentatiounsufuerderungen
De globale Handel mat Präzisiounskomponenten erfuerdert eng ëmfaassend Dokumentatioun, fir souwuel d'Douaneautoritéiten ewéi och d'Industriereguléierung zefriddenzestellen. Materialprüfungsberichter (MTRs) si obligatoresch, fir déi chemesch Zesummesetzung an déi mechanesch Eegeschafte vun de Réilegierungen ze verifizéieren, ier d'Veraarbechtung ufänkt.
Jee no Destinatiounsmaart ass d'Konformitéit mat Direktiven ewéi RoHS (Restriktioun vu geféierleche Substanzen) a REACH fir Elektronik a konsumentorientéiert Baugruppen erfuerderlech. Ausserdeem ass eng komplett Charge-Traçabilitéit - d'Verfollegung vun der Komponent vum Rohmaterial-Hëtztlot bis zur spezifescher CNC-Maschinn an dem Bedreiwer - essentiell fir potenziell Mängel z'isoléieren an d'Haftung an héichrisikoindustrien ze verwalten.
Entscheedungsrahmen fir d'Auswiel vun engem Partner fir héichpräzis Bearbechtung
D'Wiel vum richtege Produktiounspartner oder der richteger Fabréck ass eng entscheedend Entscheedung, déi d'laangfristeg operationell Stabilitéit beaflosst. Beschaffungsdirektere brauchen e strukturéierte Entscheedungsrahmen, deen iwwer Basispräisvergläicher erausgeet, a sech amplaz op de Gesamtwäert, d'Risikolimitéierung an de kontinuéierlechen techneschen Support konzentréiert.
Schrëtt-fir-Schrëtt Prozess fir d'Evaluatioun vun de Fournisseuren
Eng effektiv Evaluatioun vum Liwwerant baséiert op enger rigoréiser, schrëttweiser Methodologie. Déi éischt Phase ëmfaasst eng Vertraulechkeetsvereinbarung (NDA), gefollegt vun enger Iwwerpréiwung vun den techneschen Zeechnungen, fir de Feedback vum Liwwerant zum Design for Manufacturability (DFM) ze evaluéieren.
Déi zweet Phas ass d'Kompetenzmatrix-Matching, fir sécherzestellen, datt den Ubidder déi néideg Fäegkeeten huet.spezifesch Portalbuermaschinnenoder Dréizentren erfuerderlech. Phase dräi erfuerdert eng bezuelte Prouflaaf - typescherweis 10 bis 20 Stéck - fir d'Cpk- an d'Uewerflächenqualitéitsfuerderunge vum Liwwerant empiresch ze verifizéieren. Schlussendlech ass Phase véier en Audit virun Ort oder virtuell vun der Ariichtung, mat engem staarken Fokus op hir Temperaturkontrollinfrastruktur, Toolmanagementsystemer an de Kalibratiounsstatus vun hirem Metrologielabor.
Präis, Präzisioun, Kapazitéit an Ënnerhaltsënnerstëtzung am Gläichgewiicht halen
D'ultimativ Zil vum Beschaffungssystem ass et, Präis, Präzisioun, Kapazitéit a Liewenszyklusënnerstëtzung am Gläichgewiicht ze halen. Déi absolut niddregst Eenheetskäschten ze verfollegen ass eng falsch Wirtschaftlechkeet bei der Héichpräzisiounsbearbechtung; eng Reduktioun vum Akafspräis ëm 15% gëtt direkt negéiert, wann d'Defektquote iwwer 2% läit, wat zu deieren Ënnerbriechungen op der Montageband oder katastrophalen Ausfäll um Terrain féiert.
Keefer mussen d'Gesamtbesëtzkäschten (TCO) evaluéieren. D'Partnerschaft mat engem integréierte Léisungsanbieter - een deen eng komplett Ënnerstëtzung vun der initialer Beschaffung bis zur lafender Logistik ubitt - garantéiert datt Ënnerhalt, Toolsoptimiséierung a Kapazitéitsskaléierung proaktiv geréiert ginn. Dësen ganzheetlechen Usaz garantéiert datt d'Liwwerketten resilient, effizient a fäeg bleift, Toleranzen op Mikrometerniveau Joer fir Joer ze halen.
Schlëssel Erkenntnesser
- Grousshandelsbeschaffung an Auswierkunge fir d'Liwwerkette fir héichpräzis Bearbechtung
- Spezifikatiounen, Konformitéit a kommerziell Konditiounen, déi Keefer validéiere sollten
- Praktesch Empfehlungen fir Distributeuren an Akaafsteams
Dacks gestallte Froen
Wéi eng Maschinneeigenschaften si wichtegst fir d'Genauegkeet op Mikronniveau?
Prioritär ginn héich Steifheet, Schwéngungsabsorptioun, thermesch Stabilitéit a gerénge Spindellaf. Op OTURN-Maschinnen hëllefen dës Funktiounen, eng widderhuelbar Genauegkeet bei Héichgeschwindegkeets-Veraarbechtung a schwéierem Schnëtt ze garantéieren.
Wéini soll ech e 5-Achs-Bearbeitungszentrum fir Präzisiounsdeeler wielen?
Wielt 5-Achs wann Deeler méi Flächen, komplex Wénkelen oder manner Opstellungen brauchen. D'Bearbechtung mat engem Opstellung reduzéiert de Stapelfehler an ass ideal fir Loftfaart-, Medizin-, Form- a komplex Automobilkomponenten.
Wéi kann ech d'Genauegkeet vun der CNC-Aarbecht iwwer d'Spezifikatioune vun der Broschür eraus evaluéieren?
Frot no Widderhuelbarkeet, Positionéierungsgenauegkeet, Spindellaf, thermescher Kompensatiounsdetailer a Kontrollberichter. Bestätegt och, wéi de Fournisseur d'Temperatur vum Werkstatt kontrolléiert an Deeler während der Produktioun verifizéiert.
Wéi eng Industrien profitéieren am meeschte vun héichpräziser Bearbechtung?
Loft- a Raumfaart, Medizin, Automobilindustrie an Energie profitéieren am meeschten. Typesch Deeler sinn Turbinnekomponenten, Implantater, Kurbelwellen, Radnaben, Ventiler a Rotoren, wou eng Toleranz d'Performance an d'Zouverlässegkeet verbesseren.
Kann OTURN mat Präzisiounsmaschinne fir spezifesch Deeler wéi Ventiler oder Kurbelwellen hëllefen?
Jo. OTURN bitt CNC-Dréibanken, Dréizentren, Bearbeitungszentren, 5-Achsmaschinnen a speziell Léisunge fir Ventiler, Schwéngrieder, Radnaben, Kurbelwellen, Formen, Loftfaart- a Medizindeeler.
Zäitpunkt vun der Verëffentlechung: 17. Abrëll 2026