


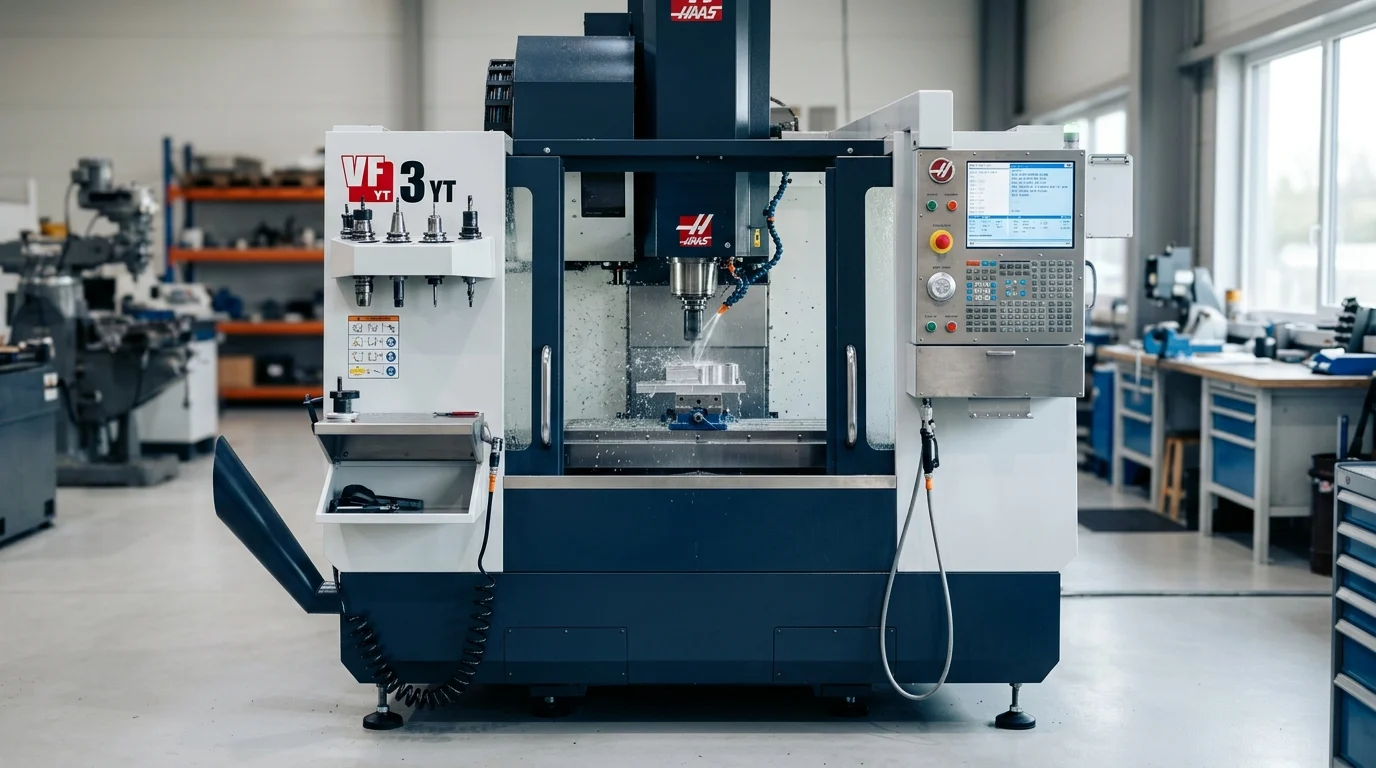
Aféierung
D'Wiel vun engem CNC-Bearbeitungszentrum fir Präzisiounsdeeler fänkt mat méi wéi nëmmen der Spindelgeschwindegkeet oder dem Bewegungsberäich un. D'Struktur, d'thermescht Verhalen, d'Steierungssystem an d'Steifheet vun der Maschinn beaflossen all, ob eng enk Toleranzen, Widderhuelbarkeet an d'Uewerflächenqualitéit an der realer Produktioun erhale kënne ginn. Dësen Artikel erkläert, wéi d'Maschinnekapazitéiten op d'Deelufuerderungen, d'Materialien an d'Prozesufuerderunge ugepasst kënne ginn, wärend och Geschäftsfaktoren wéi d'Betribszäit, d'Schrottrisiko an d'zukünfteg Kapazitéit ofgewien ginn. Um Enn hunn d'Lieser e praktesche Kader fir d'Evaluatioun vun Bearbeitungszentren mat de Genauegkeetsnormen an de Betribsbedingungen, déi d'Präzisiounsproduktioun erfuerdert.
Firwat de richtege CNC-Bearbeitungszentrum d'Prezisioun bestëmmt
D'Beschaffung vun engem CNC-Bearbeitungszentrum fir Präzisiounsproduktioun erfuerdert eng rigoréis Ofstëmmung tëscht den technesche Spezifikatioune vun enger Ariichtung an de geneeë Méiglechkeete vum Ausrüstung. A Secteuren wéi Loft- a Raumfaart, der Fabrikatioun vu medizineschen Apparater an dem Héichleistungsautomobilsektor déngt de Bearbeitungszentrum als Grondvariabel an der Produktiounsgläichung. D'Wiel vun der richteger Architektur bestëmmt net nëmmen déi fundamental geometresch Genauegkeet vun de fäerdegen Deeler, mä och d'thermesch Stabilitéit an d'laangfristeg Widderhuelbarkeet vum Produktiounsprozess.
Definéiert d'Ufuerderunge fir Präzisiounsdeeler
D'Festleeë vu präzisen Ufuerderunge fir Deeler ass den éischte Schrëtt, deen obligatoresch ass, ier eng Maschinn evaluéiert gëtt. D'Ingenieuren mussen déi erwaart Geometric Dimensioning and Tolerancing (GD&T) Uweisungen analyséieren, besonnesch déi richteg Positioun, d'Flaachheet an d'Zylinderzirkulatioun. Zum Beispill, d'Produktiounhydraulesch Ventilspulenoder Loftfaart-Turbinenkomponenten erfuerderen dacks d'Erhale vun den Toleranzgraden IT5 bis IT7, wat zu enger Positiounsgenauegkeet vun ±0,002 mm (2 Mikrometer) oder besser féiert. Zousätzlech bestëmmt d'Materialhärte - wéi d'Bearbechtung vun Inconel 718 bei 40-45 HRC - den Dréimoment an d'strukturell Steifheet vun der Spindel, déi néideg sinn, fir d'Oflenkung vum Werkzeug ze verhënneren.
Geschäftsrisike vun enger schlechter Maschinneauswiel verstoen
Den Asaz vun engem onzureichenden CNC-Bearbeitungszentrum bréngt schwéier operationell a finanziell Risiken mat sech. Wann enger Maschinn net déi néideg dynamesch Steifheet oder thermesch Kompensatioun huet, si Produzenten mat eskaléierenden Offallentsorgungen konfrontéiert. Bei der Veraarbechtung vu wäertvollen Legierungen kënnen Offallentsorgungen, déi iwwer 3% bis 5% leien, d'Gewënnmargen komplett aus dem Wee setzen. Ausserdeem beschleunegen exzessiv Schwéngungen vun enger strukturell defekter Maschinn de Verschleiss vun Tools, wat d'Käschte fir Verschleissinstrumenter potenziell ëm 20% bis 30% jäerlech erhéije kann, wärend gläichzäiteg d'Uewerflächenqualitéit verschlechtert gëtt an onberechenbar Maschinnenausfäll verursaache kann.
Schlëssel Spezifikatioune vum CNC-Bearbeitungszentrum fir Präzisiounsdeeler
D'Iwwersetzung vu Präzisiounsufuerderungen a Maschinnspezifikatioune erfuerdert d'Evaluatioun vun den Haaptunterbaugruppen vum CNC-Bearbeitungszentrum. All mechanesch an elektronesch Komponent muss zesumme funktionéieren, fir eng Genauegkeet op Mikrometerniveau ënner schwéiere Schnëttbelaaschtungen ze erhalen.
Toleranz, Spindel- an Achsufuerderunge passen
D'Korrelatioun tëscht Toleranzufuerderungen a Maschinnekinematik ass absolut. De Spindellaf muss grëndlech iwwerpréift ginn; Mikrobearbeitungsapplikatioune verlaangen e Laf vu manner wéi 1 Mikron un der Werkzeugspëtzt, fir virzäitege Mikro-Werkzeugbroch ze vermeiden. Spindelgeschwindegkeet an Dréimoment mussen dem Material ugepasst sinn: Aluminium-Hogging profitéiert vu Spindelen mat Direktundriff vun iwwer 20.000 U/min, während Titan Spindelen mat héijem Dréimoment, Getriebe- oder schwéieren Inline-Spindelen erfuerdert, déi tëscht 6.000 an 8.000 U/min erreechen. D'Achskonfiguratioun spillt och eng Roll, well...voll simultan 5-Achs Bearbechtungreduzéiert d'Stapelfehler, déi inherent sinn an multiple Setups op enger traditioneller 3-Achsmaschinn.
Evaluatioun vun der Maschinnstruktur, der Kontroll, dem Tooling an der Tasterung
D'Maschinnstruktur bestëmmt d'Vibratiounsdämpfung an d'thermesch Stabilitéit. Héichpräzis Zentren benotzen dacks Polymerbeton oder staark gerippt Meehanite Gossbasen, déi eng besser Vibratiounsdämpfung am Verglach mat Standard geschweesste Stol bidden. Op der Kontrollsäit mussen fortgeschratt CNC-Prozessoren eng héich Look-ahead-Blockveraarbechtung hunn - dacks iwwer 1.000 Blöcke - fir reibungslos 3D-Toolbunnen ouni Datenmangel auszeféieren. Ausserdeem ass d'Integratioun vun In-Maschinn-Testersystemer entscheedend fir automatiséiert Nullpunktpositionéierung an Verschleisskompensatioun vum Tool am Prozess, wouduerch d'Dimensioune bannent enger strikter Kontrolllimit vu 5 Mikrometer bleiwen.
Vergläicht vertikal an horizontal Bearbeitungszentren
D'Wiel tëscht vertikale Bearbeitungszentren (VMC) an horizontalen Bearbeitungszentren (HMC) ännert de Produktiounsoflaf an d'Bearbeitung vun den Deeler fundamental.
| Fonktioun | Vertikal Bearbeitungszentrum (VMC) | Horizontal Bearbeitungszentrum (HMC) |
|---|---|---|
| Spindelorientéierung | Vertikal (Z-Achs) | Horizontal (Z-Achs) |
| Spanentsuergung | Schlecht bis mëttelméisseg (d'Schwéierkraaft wierkt géint déif Täsche) | Exzellent (Chips falen natierlech of) |
| Spindelauslastung | Typesch 40% – 60% | Typesch 75% – 85% (wéinst Standard-Duebelpalettensystemer) |
| Ufankskapitalkäschten | Méi niddreg (Duerchschnëtt $60.000 - $150.000) | Méi héich (Duerchschnëtt $250.000 - $500.000+) |
| Beschte Fall vun der Benotzung | Eensäiteg Deeler, schwéier Placken, Formenherstellung | Groussvolumenproduktioun, villsäiteg komplex prismatesch Deeler |
Wéi ee Prozessfäegkeet a Qualitéitssécherung evaluéiert
Theoretesch Spezifikatiounen, déi an enger Broschür publizéiert ginn, mussen duerch empiresch Tester validéiert ginn. Qualitéitssécherungsprotokoller bestëmmen, datt en CNC-Bearbeitungszentrum seng Fäegkeet muss beweisen, Toleranzen iwwer verlängert Produktiounsläufe zouverlässeg ze halen.
Fäegkeet mat Tester, Beispiller a Metriken iwwerpréiwen
D'Akaafsteams mussen eng kierperlech Validatioun vun der Fäegkeet vun enger Maschinn fuerderen, ier se endgülteg iwwerholl goufen. Dëst gëtt typescherweis duerch d'Schneiden vu Standard-Testgeometrien duerchgefouert, wéi zum Beispill den NAS 979 Krees-Diamant-Quadrat-Testdeel, fir d'Interpolatiounsgenauegkeet an d'Achsëmkéiersspëtzen ze moossen. Statistisch gesinn soll d'Maschinn e Prozesskapabilitéitsindex (Cpk) an e Prozessleistungsindex (Ppk) weisen, déi mat den Industrieufuerderunge iwwereneestëmmen. Wärend e Cpk vun 1,33 (gläichwäerteg mat 4 Sigma) Standard fir allgemeng Präzisiounsbearbechtung ass, verlaangen kritesch Loftfaart- a Medizinkomponenten dacks e Mindest-Cpk vun 1,67 (5 Sigma) beim Oflaftester.
Iwwerpréift Materialien, Uewerflächenqualitéit, Traçabilitéit a Kalibrierung
D'Qualitéitssécherung ëmfaasst och d'Fäegkeeten fir d'Uewerflächenqualitéit an d'Kalibratiounsnormen vun de Maschinnen.Héichpräzis CNC-Bearbeitungszentrumsoll eng Uewerflächenrauheet (Ra) vun 0,4 µm (16 µin) oder besser an typesche Stolztypen erreechen kënnen, wouduerch sekundär Schleif- oder Polieroperatiounen net méi néideg sinn. Fir laangfristeg Traçabilitéit a Genauegkeet ze garantéieren, muss d'Maschinn mat Laserinterferometrie a Ballstangentest no den ISO 230-2 Standarden kalibréiert ginn. Dëst garantéiert volumetresch Genauegkeet a verifizéiert, datt Pitch-, Yaw- a Rollfeeler an den Pitchfeelerkompensatiounstabellen vun der CNC-Steierung kompenséiert ginn.
Gesamtkäschten, Beschaffung a Serviceaspekter
Wann een e CNC-Bearbeitungszentrum strikt op Basis vum initialen Akafspräis evaluéiert, verschleiert dat déi tatsächlech finanziell Auswierkunge vum Verméigen. E komplette Modell vun de Gesamtbesëtzkäschten (TCO) muss Beschaffungskanäl, Betribskäschten an Ënnerhalt iwwer de ganze Liewenszyklus enthalen.
Vergläicht Kapital-, Tool-, Ënnerhalts- a Betribskäschten
D'Kapitalausgaben (CapEx) fir Präzisiouns-CNC-Maschinnen variéiere staark a reechen vun 80.000 $ fir eng Basis-3-Achs-VMC bis wäit iwwer 600.000 $ fir eng Premium-5-Achs-Trunnion-Maschinn mat Automatiséierung. Keefer mussen awer zousätzlech 15 % bis 20 % vum Basispräis vun der Maschinn fir wesentlech Accessoiren, dorënner Héichdrock-Kühlsystemer, Werkzeughalter an automatiséiert Aarbechtshalterungen, budgetéieren. D'Betribskäschten (OpEx) mussen och berechent ginn, andeems de Stroumverbrauch, de Drockloftverbrauch an d'präventiv Ënnerhalt berécksiichtegt ginn, déi historesch am Duerchschnëtt 2 % bis 5 % vum initialen Maschinnwäert pro Joer ausmaachen.
Evaluatioun vun der Ënnerstëtzung, der Installatioun an der Ausbildung vum Liwwerant
D'Zouverlässegkeet vun der Serviceinfrastruktur vum Liwwerant ass genee sou wichteg wéi den mechaneschen Design vun der Maschinn. Präzisiounshersteller mussen de Service Level Agreement (SLA) vum Liwwerant evaluéieren. Schlësselmetriken enthalen garantéiert Äntwertzäiten vun Techniker (am Idealfall manner wéi 24 Stonnen) anlokal ErsatzdeelverfügbarkeetZum Beispill kann e katastrophale Spindelausfall Dausende vun Dollar pro Dag u Produktiounsverloschter kaschten; sécherzestellen, datt de Liwwerant Ersatzspindelen lokal fir eng Liwwerung bannent 48 Stonnen op Lager huet, ass eng obligatoresch Risikominderungsstrategie. Ausserdeem soll de Kaf 3 bis 5 Deeg intensiv Ausbildung virun Ort enthalen, fir sécherzestellen, datt d'Betreiber d'Steierungsfeatures vun der Maschinn maximéiere kënnen.
Vergläicht OEM-, Distributeur- a Reseller-Kanäl
D'Beschaffungskanäl beaflossen de Support, d'Präisser an d'Garantiebedingungen staark. Keefer mussen d'Kompromësser tëscht direkten OEM-Akeef, autoriséierten Distributeuren an dem Sekundärmaart ofweegen.
| Beschaffungskanal | Liwwerzäit | Garantie & Ënnerstëtzung | Käschteprofil |
|---|---|---|---|
| OEM Direkt | 3 bis 6 Méint (dacks op Bestellung gebaut) | Ëmfangräich 12-24 Méint Fabrécksgarantie, direkten techneschen Support | Héchst initial Investitiounen, niddregst Risiko |
| Autoriséierten Distributeur | 1 bis 4 Wochen (vum lokalen Lager) | Standard Fabrécksgarantie, lokal Technikerënnerstëtzung | Mëttelméisseg bis héich Investitiounen, staark regional Ënnerstëtzung |
| Händler vu gebrauchten Apparater | Direkt | Typesch gëtt et "wéi et ass" oder mat enger limitéierter 30-Deeg-Garantie verkaaft | Niddregsten CapEx (bis zu 50% Rabatt), héchst Ënnerhaltsrisiko |
Wéi een déi lescht Entscheedung iwwer den CNC-Bearbeitungszentrum trefft
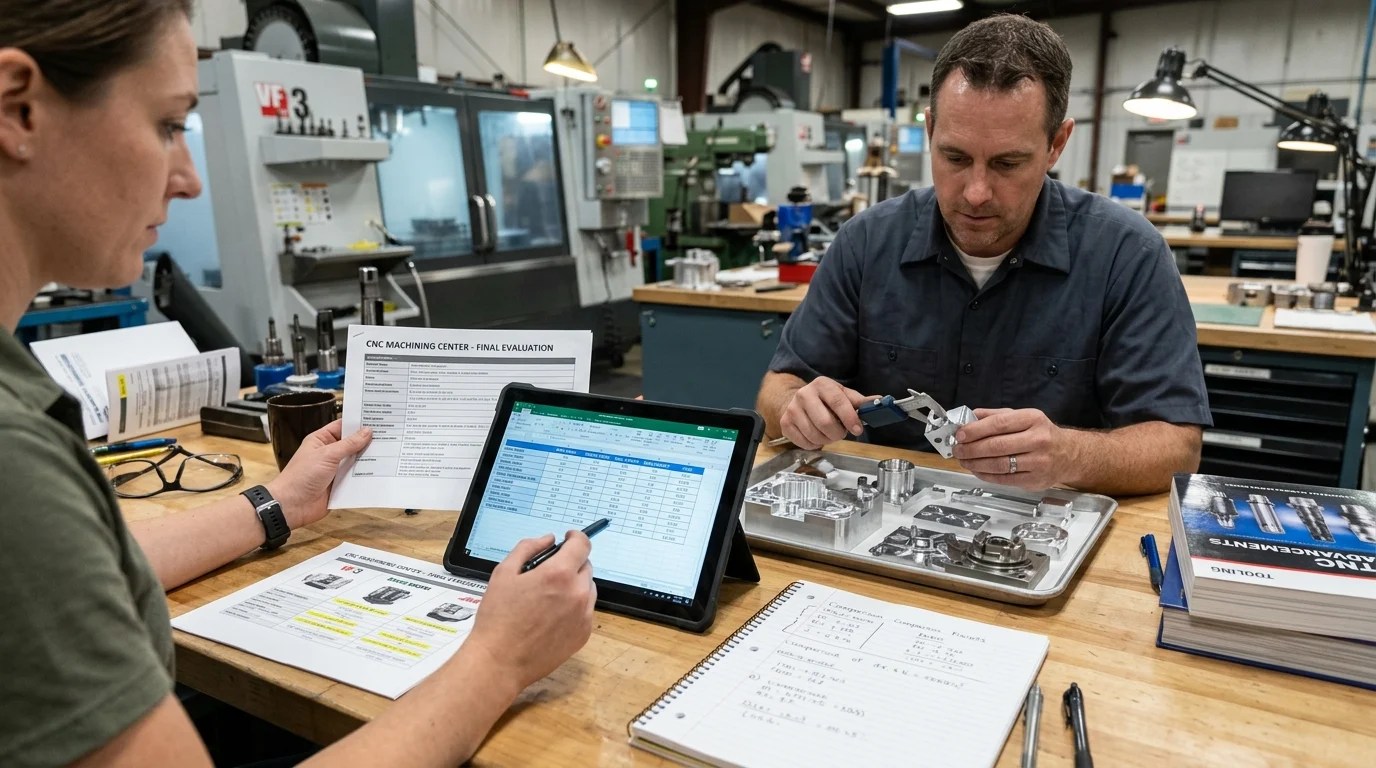
D'Akaf vun engem CNC-Bearbeitungszentrum muss technesch Donnéeën, finanziell Modelléierung an operationell Strategie an eng kohärent Entscheedungsmatrix zesummebruecht ginn. Dëse Prozess garantéiert, datt dat gewielt Verméigen souwuel mat den aktuellen Produktiounsufuerderungen ewéi och mat der zukünfteger Kapazitéitserweiderung iwwereneestëmmt.
Follegt engem strukturéierte Prozess vun der Auswiel an dem Evaluatiounsprozess
Fir sech duerch de iwwerfëllte Maschinnemaart ze bewegen, sollten Ingenieuren eng gewichtete Bewäertungsmatrix benotzen, fir d'Kandidaten op der Auswiel ze bewäerten. Eng Standardmatrix kéint 40% vun der Gesamtbewertung un technesch Fäegkeeten (wéi volumetresch Genauegkeet, Spindeldrehmoment a thermesch Stabilitéit), 30% un d'Gesamtbesëtzkäschten (inklusiv Ufankspräis, Ausrüstung an Energieverbrauch) an 30% un d'SLAe fir d'Ënnerstëtzung an d'Servicer vum Fournisseur zouweisen. Dësen strukturéierten Usaz eliminéiert Markenviruerteeler a forcéiert e Vergläich op Basis vun Daten, wouduerch séchergestallt gëtt, datt déi gewielte Maschinn noweisbar déi erfuerderlech Präzisiounsschwellen vun ±0,002 mm erfëllt an am Aklang mam Investitiounsbudget passt.
Gläichgewiicht tëscht Präzisiounskapazitéit, Käschten a laangfristeger Ënnerstëtzung fannen
Schlussendlech muss déi lescht Entscheedung eng Gläichgewiicht tëscht der raffinéierter Präzisiounskapazitéit an der laangfristeger finanzieller Rentabilitéit fannen. Iwwerspezifikatioun vun enger Maschinn kann onnéidegt Kapital agespaart kréien, während Ënnerspezifikatioun verpasst Toleranzen a verluere Kontrakter garantéiert. Dat optimalt CNC-Bearbeitungszentrum erméiglecht et enger Ariichtung, eng Gesamt-Ausrüstungseffektivitéit (OEE) vun 85% oder méi z'erreechen. Duerch d'Rigorie vun de Spezifikatioune, d'Fuerderung vu physikalesche Testschnëtter an d'Ofschléisse vun onsécheren Supportverträg, kënnen d'Produzenten zouversiichtlech e Bearbeitungszentrum asetzen, dat iwwer eng Liewensdauer vun 10 bis 15 Joer kompromisslos Präzisioun liwwert.
Schlëssel Erkenntnesser
- Déi wichtegst Conclusiounen a Begrënnung fir CNC-Bearbeitungszentrum
- Spezifikatiounen, Konformitéits- a Risikoprüfungen, déi et wäert sinn, ze validéieren, ier Dir Iech engagéiert
- Praktesch nächst Schrëtt a Viraussetzungen, déi d'Lieser direkt uwende kënnen
Dacks gestallte Froen
Wat soll ech als éischt oppassen, wann ech e CNC-Bearbeitungszentrum fir Präzisiounsdeeler auswielen?
Fänkt mat den Toleranzen vun den Deeler, dem Material, der Gréisst an dem Chargevolumen un. Vergläicht dës mat der Spindelgeschwindegkeet/dem Dréimoment, der Maschinnesteifegkeet, dem Wee an der Achskonfiguratioun, ier Dir Marken oder Präis vergläicht.
Wéini ass e 5-Achs-Bearbeitungszentrum déi besser Wiel?
Wielt 5-Achs wann Deeler komplex Wénkelen, manner Opstellungen a méi eng méi héich Positiounsgenauegkeet brauchen. Et ass besonnesch nëtzlech fir Loftfaart-, Medizin- a Formkomponenten mat Multi-Face-Funktiounen.
Soll ech e vertikalen oder horizontalen Bearbeitungszentrum wielen?
Benotzt e VMC fir méi bëlleg, eensäiteg oder Formbearbechtung. Wielt en HMC fir prismatesch Deeler mat ville Säiten, eng besser Spanentféierung an eng méi héich Leeschtung bei Widderhuelungsproduktioun.
Wéi kann ech kontrolléieren, ob eng Maschinn an der realer Produktioun Präzisioun hält?
Frot no Schneidproben, Genauegkeetsberichter, Spindellafdaten, Widderhuelbarkeetsresultater a Sondemonstratiounen. E prakteschen Test op Ärem Deelmaterial ass de séchersten Validatiounsschratt.
Firwat sollt Dir OTURN Machinery fir e CNC-Bearbeitungszentrum berécksiichtegen?
OTURN bitt vertikal, horizontal, Portal- a 5-Achs-Bearbeitungszentren mat Ënnerstëtzung fir Präzisiounsmetallveraarbechtung, speziell Léisungen a Service am Ausland, deen op e méi schnelle ROI a verlässlech Produktioun abzielt.
Zäitpunkt vun der Verëffentlechung: 18. Mee 2026