


Dësen Artikel stellt haaptsächlech d'Héichleistungsmethod fir d'Veraarbechtung vu groussflächege Metallréierblech-Lachgruppen vir, déi a groussflächege Reaktiounsbehälter a Wärmetauscher an der Pëtrols- a Chemieindustrie benotzt ginn. D'Wiel vun traditionelle Buer- a Fräsmaschinnen a Radialbuermaschinnen konnt net d'Ufuerderunge vun héijer Effizienz erfëllen, nach manner d'Ufuerderunge vun der Genauegkeet. BOSM GroussschwéierlaaschtmaschinnenCNC-Buerunga Fräsmaschinne gi speziell an dëser Industrie entwéckelt a produzéiert. Am Moment huet et den éischte Set vu BOSM-DS8585 am Land kritt, deen en maximalen Duerchmiesser vum Werkstéck vun 8500 mm erreeche kann, an déi méi kleng Modeller sinn 6000×6000, 5000×5000, 4000×4000, 3000×3000, 2000×2000 an 1000×1000.
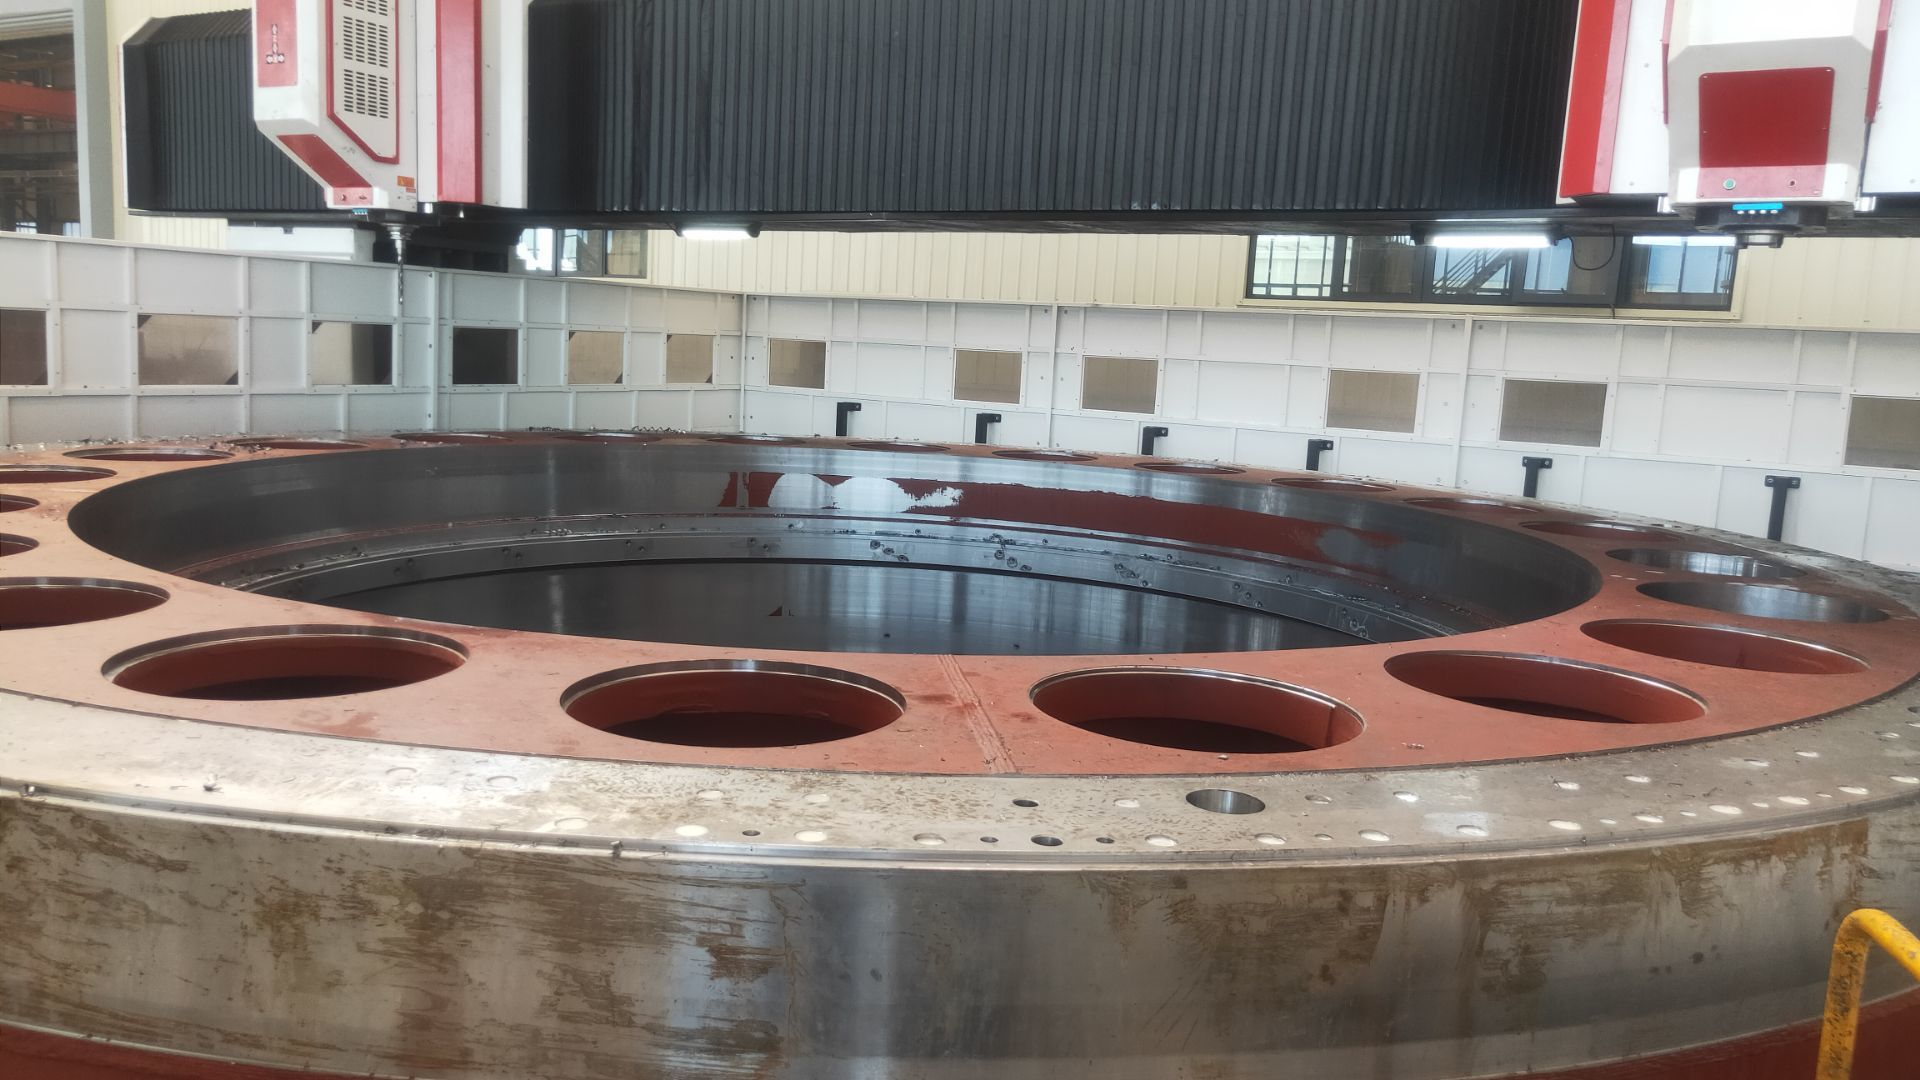
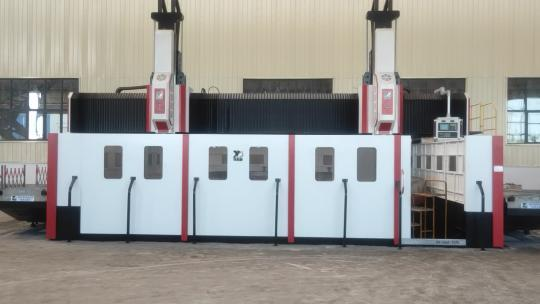
Klemmt d'Rouerplack un derCNC-Buer- a Fräsmaschinn, installéiert de Pilotlachbuer op der CNC-Buer- a Fräsmaschinn, start d'CNC-Buerung anFräsmaschinn, a benotzt d'CNC-Buer- a Fräsmaschinn fir all d'Röhrelächer op der Röhreplack mat enger Pilotlachdéift vun 20 ~ 30 ㎜ ze veraarbechten, fir d'Positiounsgenauegkeet vun der ze garantéierenLächer an der Réierop der grousser Metallrohrblech.
D'Method fir d'Veraarbechtung vu groussflächege Lächergruppen aus Metallréierblech no den Ufuerderungen, charakteriséiert doduerch, datt den Duerchmiesser vun der Réierblech 5000 mm ~ 8000 mm ass, d'Déckt 50 mm ~ 250 mm ass, an d'Material GB150.2 "Material vum zweeten Deel vum Drockbehälter" Spezifizéiert Metallmaterialien; Dausende bis Zéngdausende vu Lächer a Reaktiounsréier oderLächer fir d'Hëtztauschrouersinn op der Réierplack ubruecht fir dicht Lächer ze bilden, déi no enger bestëmmter Regel arrangéiert sinn.
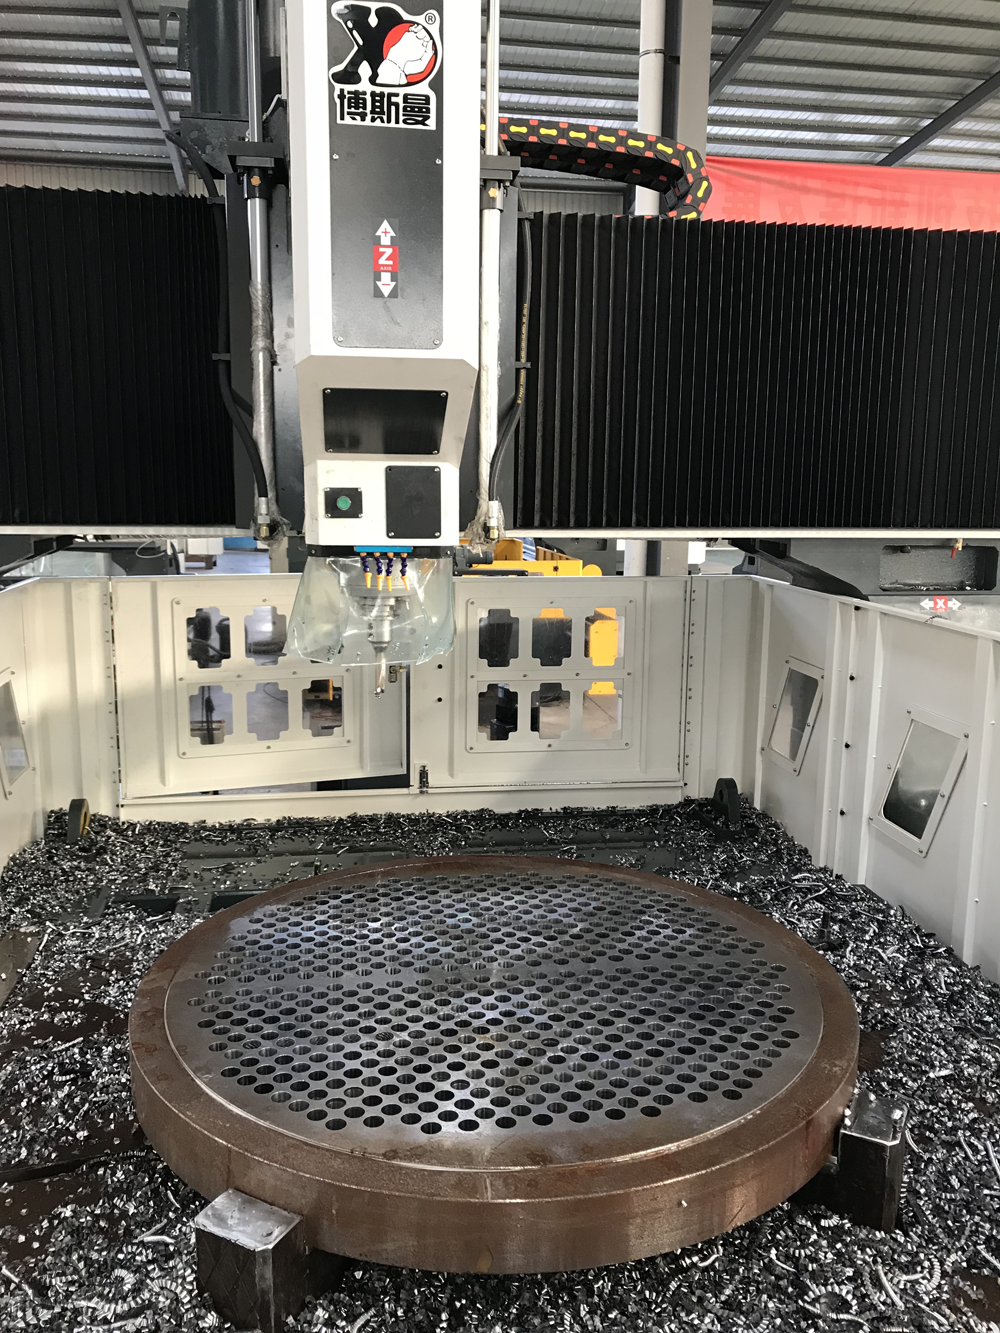
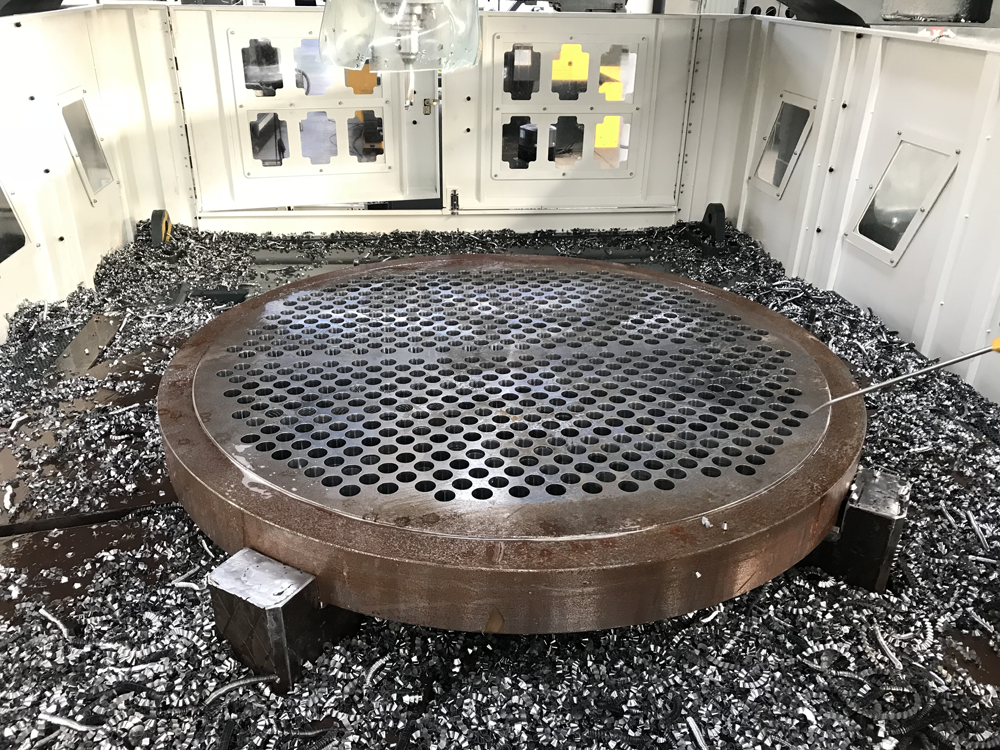
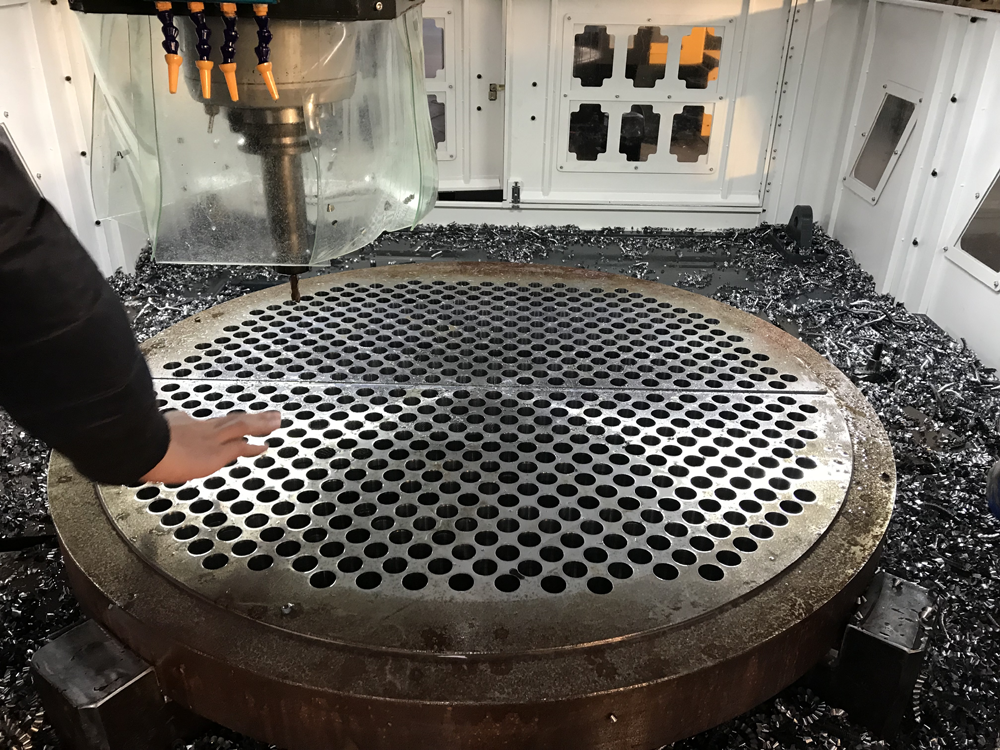
Am Veraarbechtungsprozess, wann e Radialbuer benotzt gëtt, gëtt d'Déiftdimensiounsveraarbechtung méi schwéier, an d'Reaktiounskraaft kann net mat der Erhéijung vun der Zufuhrgeschwindegkeet zefridden gestallt ginn. Wéinst der schlechter Steifheet vum verlängerte Buer, wann de verlängerte Buer direkt fir dat initialt Lach benotzt gëtt, wäert d'Reaktiounskraaft vum Rouerplack-Teststéck einfach verursaachen datt de verlängerte Buer béit, an de verlängerte Buer wäert liicht ënner der Rotatiounskraaft béien, an de verlängerte Buer rotéiert. Ëmfangsjitter fänkt un ze erschéngen, obwuel d'Quantitéit vum Jitter no der Buerung bis zu enger bestëmmter Déift reduzéiert gëtt, d'Beweegungsrichtung vum viischten Enn vun der erwaarter linearer Trajektorie no ënnen ofwäicht, wat dozou féiert datt d'Ennlach am Rouerlach vun der méi grousser a méi décker Rouerblech gebuert gëtt. D'Bréckbreet iwwerschreit de Standard. Am Géigendeel, wann Dir e benotztCNC-Buerunga Fräsmaschinn, benotzt en U-Buer, deen eng gutt Steifheet huet a Waasser aus der Mëtt eraus huet. Wärend dem éischte Buerprozess, soulaang d'Zufuhrgeschwindegkeet kontrolléiert ass, wäert d'Buerung net béien oder briechen.
De BOSMCNC-Buer- a Fräsmaschinnersetzt den traditionellen Radialbuer fir supergrouss Réierblecher ze veraarbechten. D'Veraarbechtungszäit vum CNC-Buer anFräsmaschinnass nëmmen 23,5% vun deem vum Radialbuer. CNC-Buerung befreit net nëmmen d'Aarbechtskräfte, mee verbessert och d'Produktiounseffizienz däitlech. Radialbuerer kënnen net méi déck Réierblecher veraarbechten. Zum Beispill, wann d'Déckt méi wéi 300 mm ass, musse se mat enger CNC-Buer- a Fräsmaschinn mat U-Buerer ausgestatt sinn. Well de Radialbuer d'Nodeeler vum no uewen zréckzéienden Eisenschneiden net iwwerwanne kann, gëtt d'Qualitéit vum Réierblech och staark beaflosst.
Zäitpunkt vun der Verëffentlechung: 20. November 2021