


Horizontal Bearbeitungszentrum, mat hire Virdeeler vun der Multiachs-Zesummenaarbecht, gi wäit verbreet fir d'Bearbechtung vu komplexe Werkstécker wéi Këschten a Klammeren agesat. D'Bearbechtungsgenauegkeet beaflosst direkt d'Montageleistung an d'Betribsleistung vum Werkstéck, wat se zu enger Kärprioritéit fir Firmen mécht. Dësen Artikel stellt systematesch effektiv Strategien fir d'Verbesserung vun der Bearbechtungsgenauegkeet vun horizontalen Bearbechtungszentren vir, andeems hien op véier Schlësselaspekter konzentréiert: d'Optimiséierung vum Ausrüstungsstatus, d'präzis Upassung vun de Bearbechtungsparameteren, de wëssenschaftleche Prozessdesign an d'Sécherung vun enger laangfristeger Ënnerhaltung a Sécherheet.
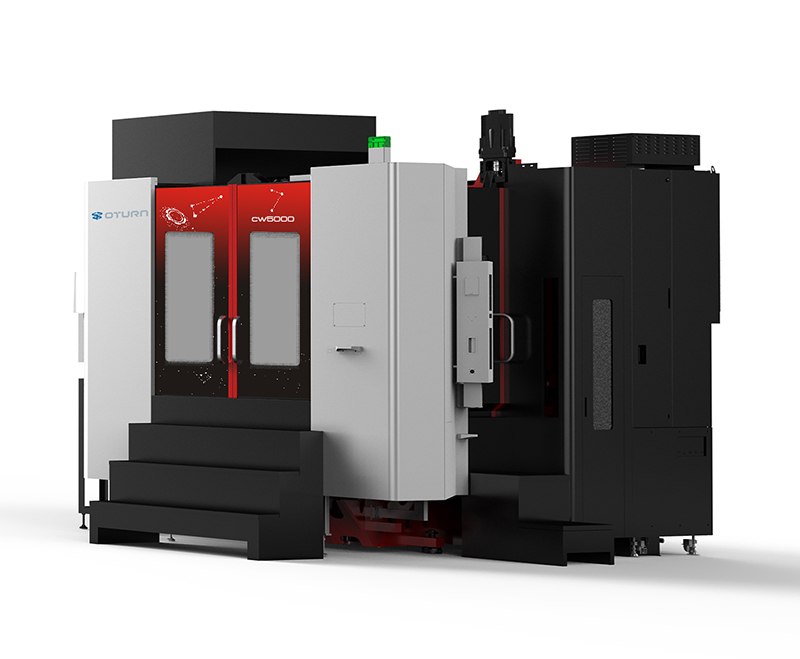
Optimiséierung vum Basisausrüstungsstatus: D'Hardwarebasis fir d'Genauegkeet vun der Bearbeitung ze garantéieren
D'Genauegkeet vun engem CNC-horizontalen Bearbeitungszentrum hänkt haaptsächlech vum Hardwarestatus vun der Ausrüstung of, besonnesch vun der Spindelgenauegkeet an der Leeschtung vun de Führungsweeër.
1. Kontroll vun der Spindelgenauegkeet: Radial- oder Endlaf vun der Spindel kann zu Dimensiounsfeeler féieren. Iwwerpréift d'Spindellager reegelméisseg op Verschleiung a ersetzt d'Héichpräzisiounslager, wann anormal Geräischer oder Vibratiounen optrieden. Maacht en dynameschen Ausbalancéierungstest vun der Spindel, fir d'Spindelongewiicht ze korrigéieren an ze verhënneren, datt Vibratiounen d'Dréiung bei héijer Geschwindegkeet beaflossen. Ausserdeem sinn d'Erhalen vun enger gudder Passform tëscht der Spindel an dem Werkzeughalter, d'reegelméisseg Reinigung vun de konischen Uewerflächen an d'Reduzéierung vu Spannfeeler entscheedend fir d'Verbesserung vun der Bearbeitungsgenauegkeet.
2. Ënnerhalt vun der Leeschtung vun de Führungsschinnen: Führungsschinnen si wichteg Komponenten fir d'Genauegkeet vun all bewegender Achs ze garantéieren. Laangfristeg Notzung kann einfach zu Verschleiung féieren duerch Spanopbau an net genuch Schmierung. Botzt d'Führungsschützer reegelméisseg fir Spanen an Ueleg ze entfernen, a gitt reegelméisseg speziell Fett op, fir eng reibungslos Beweegung vun de Führungsschinnen ze garantéieren. Fir lokaliséiert Verschleiung kann d'Spillkompensatiounsfunktioun vum CNC-System benotzt ginn, fir Verschleiungsparameter ze moossen an anzeginn, Bewegungsofwäichungen ze korrigéieren an d'Positionéierungsgenauegkeet vun de Führungsschinnen z'erhalen.
Genau Bearbeitungsparameter upassen: Dréiprozessfehler reduzéieren
Déi richteg Upassung vun de Bearbeitungsparameter beaflosst direkt d'Stabilitéit a Präzisioun vun der Bearbeitung.
1. Dréigeschwindegkeet a Fuerzousetzung: Verschidde Materialien aus dem Werkstéck erfuerderen ënnerschiddlech Dréiparameter. Zum Beispill gi méi niddreg Dréigeschwindegkeeten a Fuerzousetzungen fir haart Materialien, wéi z. B. Legierungsstol, recommandéiert, fir exzessiv Dréikräften ze vermeiden, déi zu enger Verformung vum Werkzeug oder zu enger Vibratioun vum Werkstéck féiere kënnen. Liicht Materialien, wéi z. B. Aluminiumlegierungen, kënne mat méi héije Geschwindegkeeten a Fuerzousetzungen behandelt ginn, awer si mussen an der Belaaschtungskapazitéit vum Werkzeug gehale ginn, fir ze klapperen. Zum Beispill, bei der Bearbechtung vu 45-Stol mat Hartmetallwerkzeugen ass eng typesch Dréigeschwindegkeet 80-120 m/min, an d'Fuerzousetzung gëtt op 0,1-0,2 mm/rm kontrolléiert, fir e Gläichgewiicht tëscht Effizienz a Präzisioun ze garantéieren.
2. Kontroll vun der Dréidéift: Beim Virbearbechten kann d'Dréidéift entspriechend erhéicht ginn, fir iwwerschësseg Material séier ze entfernen, awer exzessiv Belaaschtungen ze vermeiden, déi d'Maschinnstabilitéit beaflosse kéinten. Beim Finishen gëtt typescherweis eng flaach Dréidéift vun 0,1-0,3 mm benotzt, fir d'Verformung vum Werkstéck ze reduzéieren, déi duerch Dréikräften verursaacht gëtt. Héich Bearbechtungsgeschwindegkeete ginn och benotzt, fir d'Uewerflächenqualitéit an d'Dimensiounsgenauegkeet ze verbesseren.
Wëssenschaftlecht Prozessdesign: Vermeiden vu Positionéierungs- a Klemmfehler
E vernünftege Prozessdesign ass entscheedend fir d'Verbesserung vun der Bearbeitungsgenauegkeet. De Schlëssel läit an der Reduktioun vun der Spannzäit an der Optimiséierung vun der Dréiweeër.
1. Optimiséierung vun de Spannmethoden: Benotzt modulare oder hydraulesch Befestigungen, fir eng sécher Spannung an eng präzis Positionéierung vum Werkstéck ze garantéieren. Zum Beispill, bei der Bearbeitung vun enger Këscht ginn d'Ënner- an d'Säiteflächen als Referenzpunkte benotzt, déi mat Positionéierungsstiften a Spannvorrichtungen geséchert sinn, fir Referenzverrécklungen ze vermeiden, déi duerch méifach Spannung verursaacht ginn. Fir liicht deforméiert Werkstécker kann eng Méipunktënnerstëtzung oder elastesch Spannung benotzt ginn, fir Deformatiounsfeeler ze reduzéieren, déi duerch Spannspannung verursaacht ginn.
2. Dréiweeër rational plangen: Beim Bearbechten vu komplexe Konturen, sollt Dir d'Prioritéit fir d'Fräsen no vir setzen, fir d'Reibung tëscht dem Werkstéck an dem Werkstéck an d'Uewerflächenrauheet ze reduzéieren. Vermeit heefeg Richtungsännerungen, fir Dimensiounsofwäichungen duerch Spill ze vermeiden. Fir héichpräzis Lächersystemer sollt Dir eng Schrëtt-fir-Schrëtt Bearbechtungsstrategie vu "Raubueren, Hallef-Feinbueren an Feinbueren" uwenden, fir Feeler schrëttweis ze korrigéieren an d'Genauegkeet vun der Lächerpositioun an d'Zylinderzirkulatioun ze verbesseren.
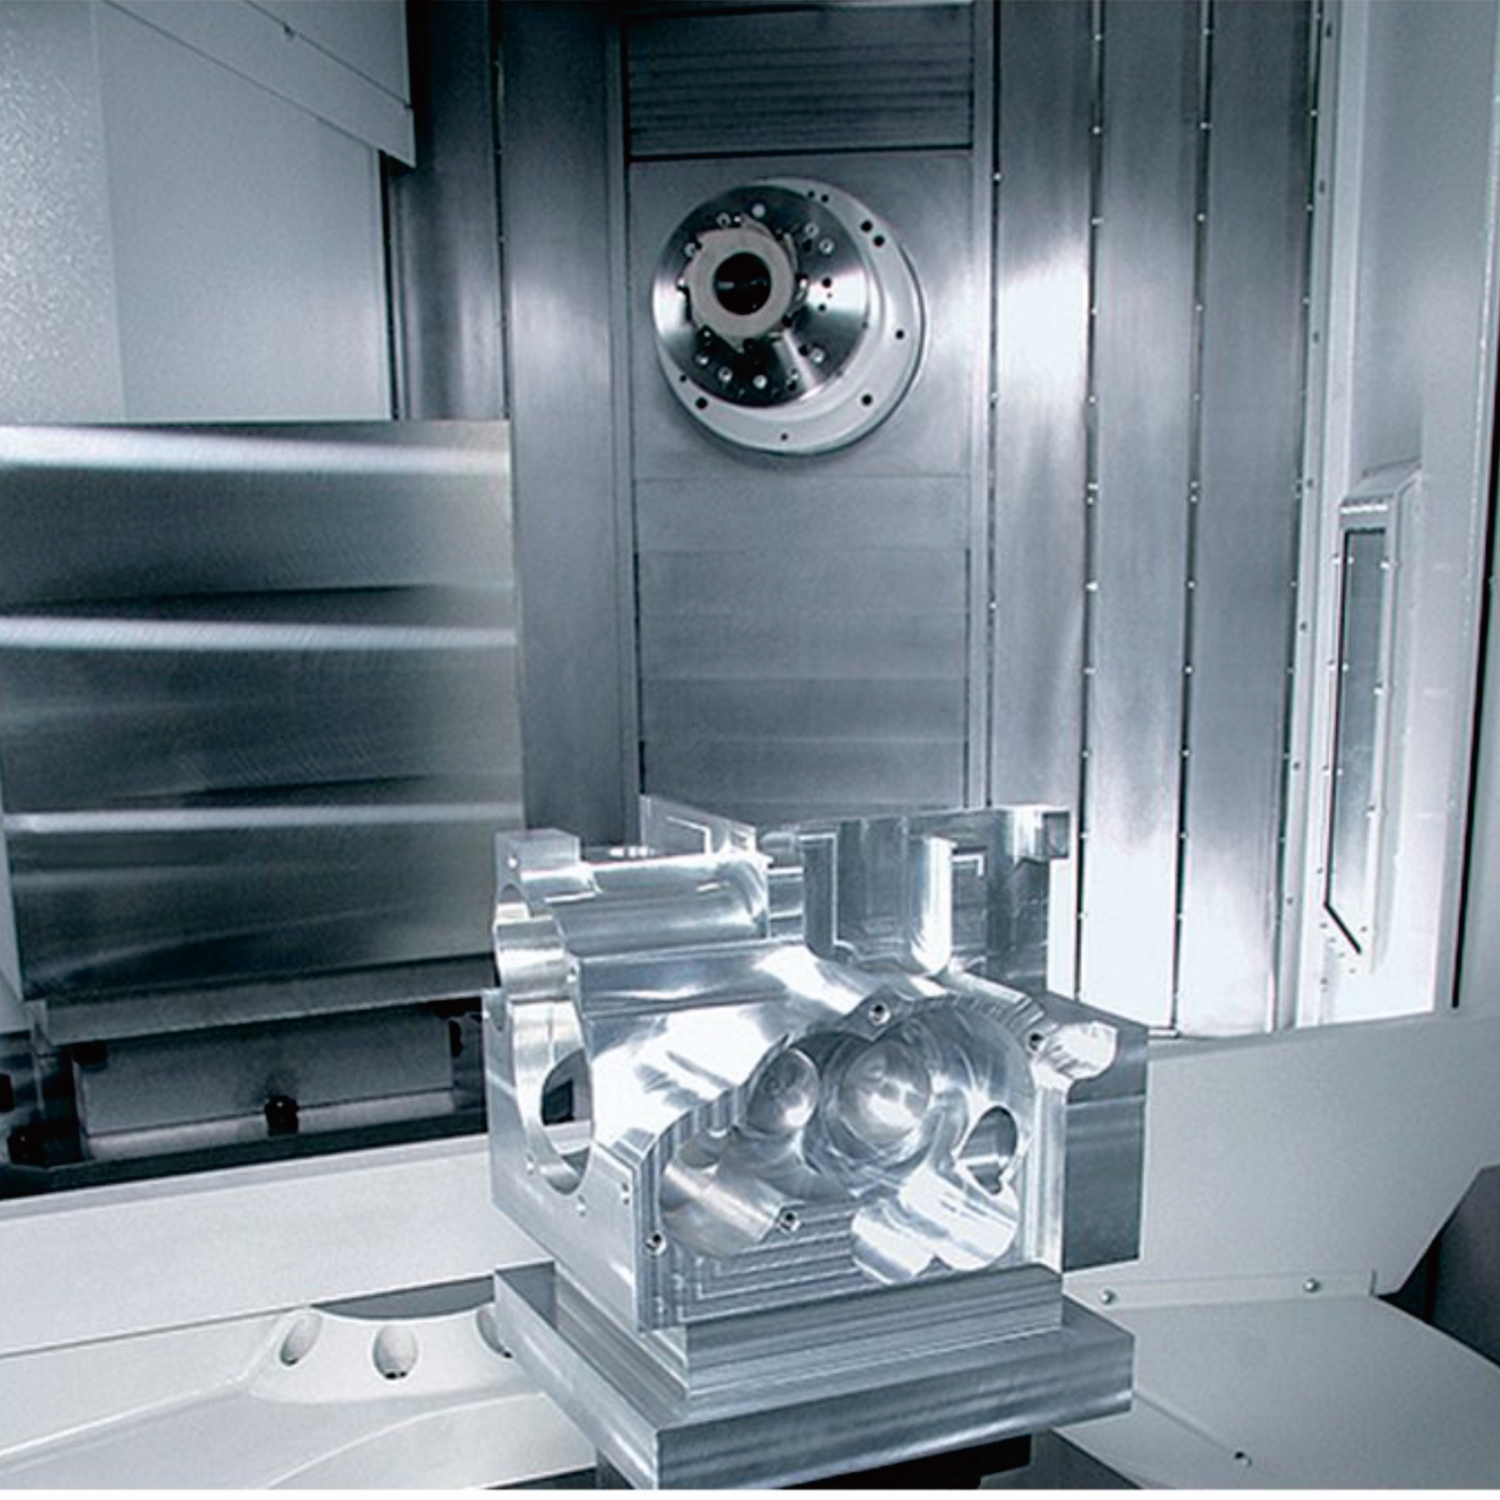
E laangfristege Wartungsmechanismus opbauen: Eng stabil Bearbechtungsgenauegkeet garantéieren
Stabil Bearbeitungsgenauegkeet erfuerdert wëssenschaftlech reegelméisseg Ënnerhalt a Gestioun.
1. Reegelméisseg Genauegkeetsinspektioun: Benotzt all Mount en Ziegel an e Mikrometer fir d'Senkrechtheet vun der Spindel an dem Aarbechtsdësch an d'Positionéierungsgenauegkeet vun all Achs ze kontrolléieren. All Véierel eng ëmfaassend Kalibrierung vun der Ausrüstung mat engem Laserinterferometer duerchféieren, Feelerdaten direkt ophuelen an d'Systemkompensatiounsparameter aktualiséieren, fir sécherzestellen, datt d'Genauegkeet bannent akzeptablen Grenzen bleift.
2. Werkzeugverwaltung a Wartung: Féiert e Protokoll vun der Benotzung vun den Werkzeugen a ersetzt d'Werkzeugen direkt op Basis vum Verschleissstatus. Ier Dir Werkzeugen installéiert, moosst d'Wäerter vun der Werkzeuglängt an der Radiuskompensatioun präzis mat engem Werkzeugsetzgerät a gitt se an den CNC-System an, fir Bearbechtungsfehler ze vermeiden, déi duerch Parameterofwäichungen verursaacht ginn. Leerlos Werkzeugen sollten richteg gelagert ginn, fir Schied un der Dréikant ze vermeiden.
Conclusioun
Verbesserung vun der Bearbeitungsgenauegkeet vun horizontalenCNC-Bearbeitungszentrumass e systematescht Projet, dat koordinéiert Efforten iwwer verschidde Aspekter erfuerdert, dorënner den Zoustand vun der Ausrüstung, d'Bearbechtungsparameter, den Prozessdesign an d'Maintenance-Management. Duerch d'Optimiséierung vun der Hardwarebasis, d'wëssenschaftlech Upassung vun de Bearbechtungsparameter, d'rational Planung vu Prozessflëss an d'Anhale vun standardiséierten Ënnerhalts- an Inspektiounsprozeduren, kënnen d'Bearbechtungsfehler effektiv reduzéiert ginn, eng héichpräzis Bearbechtung erreecht ginn an d'Ufuerderunge fir d'Produktioun vu komplexe Werkstécker erfëllt ginn. Dëst ass entscheedend fir d'Entreprisen, fir d'Produktqualitéit an d'Maartkompetitivitéit ze verbesseren.
Bleift um Lafenden iwwer déi lescht Branchentrends a beherrscht déi lescht Technologien - Wëllkomm bei EMO.
Vum 22. bis de 26. September 2025 invitéiere mir Iech häerzlech, eise Stand an der Hal 15, Stand B54, ze besichen.EMOzu Hannover, Däitschland, fir déi neist CNC-Bearbeitungszentrum-Ausrüstung ze entdecken. Mir wäerten héichpräzis Maschinnenwierksgeschir presentéieren an en professionellt Team zur Verfügung stellen, fir Är Froen ze beäntwerten an d'Bearbeitungsqualitéit an d'Effizienz ze verbesseren. Wärend der Ausstellung invitéiere mir Iech perséinlech mat eis ze diskutéieren, fir Innovatiounen a Léisungen aus der Industrie ze diskutéieren. Mir freeën eis drop, Iech op der EMO ze gesinn!
Zäitpunkt vun der Verëffentlechung: 02.09.2025