


D'Achsen mat Rieder op béide Säite vum Ënnerrad (Fahrgestell) ginn kollektiv als Autoachsen bezeechent, an d'Achsen mat Undriffsméiglechkeeten ginn allgemeng Achsen genannt. Den Haaptunterschied tëscht deenen zwee ass, ob et en Undriff an der Mëtt vun der Achs (Achs) gëtt. An dëser Aarbecht gëtt d'Autoachs mat der Undriffseenheet Autoachs genannt, an d'Gefier ouni Undriff gëtt Autoachs genannt, fir den Ënnerscheed ze weisen.
Mat der wuessender Nofro fir Logistik an Transport gëtt d'Iwwerleeënheet vun Autoachs, besonnesch Unhänger an Hallefunhänger, am professionelle Transport a spezielle Betriber ëmmer méi offensichtlech, an d'Maartnofro ass däitlech eropgaang.
Dës Technologie analyséiert de Bearbechtungsprozess vun der Achs, an der Hoffnung, de Clienten ze hëllefen, eng méi gëeegent CNC-Maschinn ze wielen.
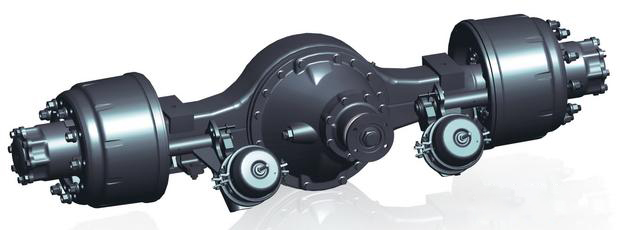
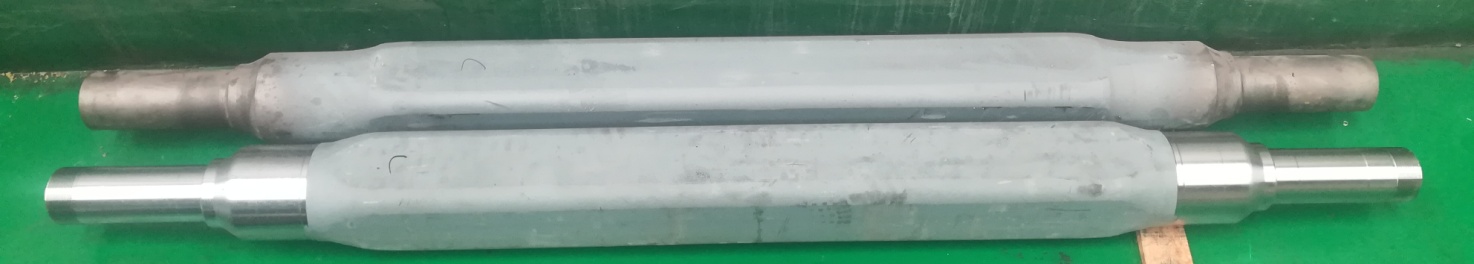
Den neie Produktiounsprozess vun der Gesamtachs fir Autoen:
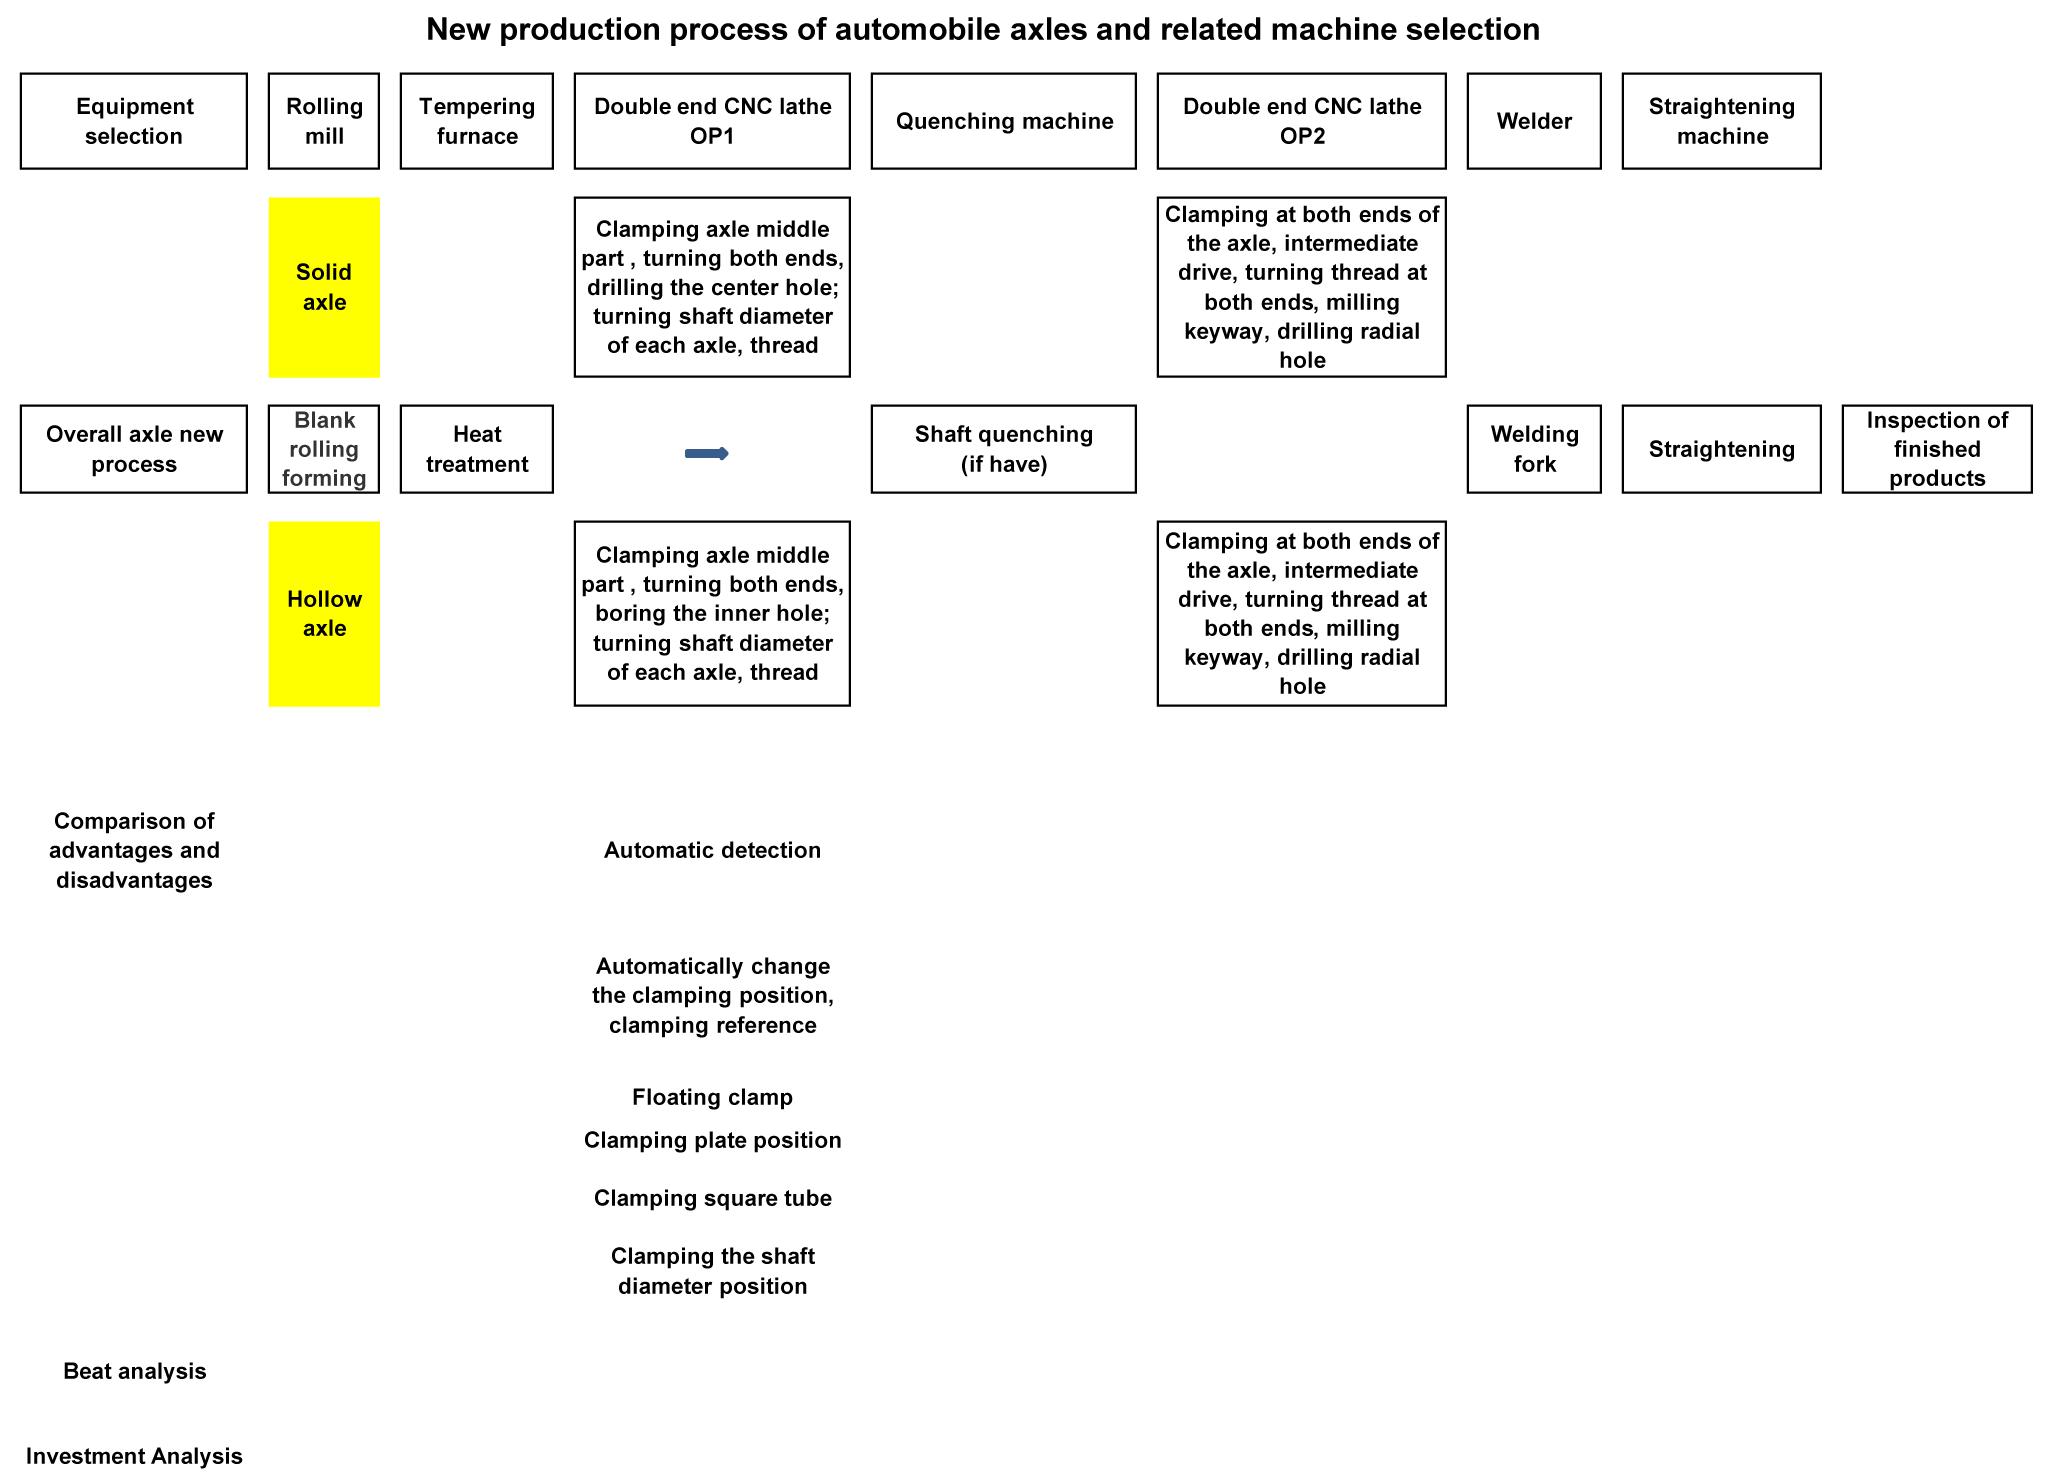
Vum neie Produktiounsprozess kann d'Fräsmaschinn, déi fir d'Bearbechtung (Massivachs) oder d'duebelsäiteg Buermaschinn (Huelachs) plus CNC-Dréibank, traditionellt OP1 Fräsen, OP2, OP3 Dréisequenz, a souguer OP5 Bueren a Fräsen benotzt ginn, duerch déi duebelend CNC-Dréibank OP1 ersat ginn.
Fir massiv Achsen, bei deenen den Duerchmiesser vum Welle keng Ofkillung brauch, kann de ganze Bearbeitungsinhalt an engem Setup ofgeschloss ginn, inklusiv d'Fräsen vu Schlësselrillen an d'Buere vu radialen Lächer. Fir huel Achsen, bei deenen den Duerchmiesser vum Welle keng Ofkillung brauch, kann den automatesche Konversiounsspannstandard an der Maschinn realiséiert ginn, an de Bearbeitungsinhalt kann vun enger Maschinn ofgeschloss ginn.
D'Wiel vun speziellen CNC-Dréibanken mat duebelen Enden fir d'Achsen ze befreien, verkierzt d'Bearbechtungsstreck däitlech, an d'Aart a Quantitéit vun de gewielte Maschinnen gëtt och reduzéiert.
De Virdeel an d'Feature vun der neier Prozessauswielmaschinn:
1) Konzentratioun vum Prozess, Reduktioun vun den Zäiten vum Werkstéckklemmen, Reduktioun vun der Hëllefsveraarbechtungszäit, Benotzung vun der simultaner Veraarbechtungstechnologie op béide Säiten, d'Produktiounseffizienz gëtt däitlech verbessert.
2) Eng eenzeg Spannung, gläichzäiteg Veraarbechtung op béide Säiten verbessert d'Bearbechtungsgenauegkeet an d'Koaxialitéit vun der Achs.
3) De Produktiounsprozess verkierzen, den Ëmsaz vun Deeler op der Produktiounsplaz reduzéieren, d'Effizienz vun der Notzung vum Site verbesseren an d'Organisatioun a Gestioun vun der Produktioun verbesseren.
4) Duerch d'Benotzung vun héicheffizienten Veraarbechtungsausrüstung kann et mat Belued- an Entluedungsapparater a Späicherapparater ausgestatt ginn, fir eng voll automatiséiert Produktioun z'erreechen an d'Aarbechtskäschten ze reduzéieren.
5) D'Wierkstéck gëtt an der Zwëschenpositioun festgeklemmt, d'Spannung ass zouverlässeg, an den Dréimoment, deen fir d'Schneiden vun der Maschinn gebraucht gëtt, ass ausräichend, an eng grouss Quantitéit un Dréiaarbechte kann duerchgefouert ginn.
6) D'Maschinn kann mat engem automateschen Detektiounsapparat ausgestatt sinn, besonnesch fir déi huel Achs, wat eng eenheetlech Déckt vun der Achs no der Bearbeitung garantéiere kann.
7) Fir huel Achsen, wann déi bannenzeg Lächer un béide Säite vum OP1 Sequenzer fäerdeg sinn, benotzt den traditionelle Client een Enn fir d'Klammer ze hiewen an dat anert Enn fir de Schwanzstock ze benotzen fir d'Wierkstéck fir d'Dréien unzezéien, awer d'Gréisst vum bannenzege Lach ass anescht. Fir dat méi klengt bannenzegt Lach ass d'Spannsteifegkeet net genuch, den ieweschten Unzéihungsmoment ass net genuch, an effizient Schnëtt kann net ofgeschloss ginn.
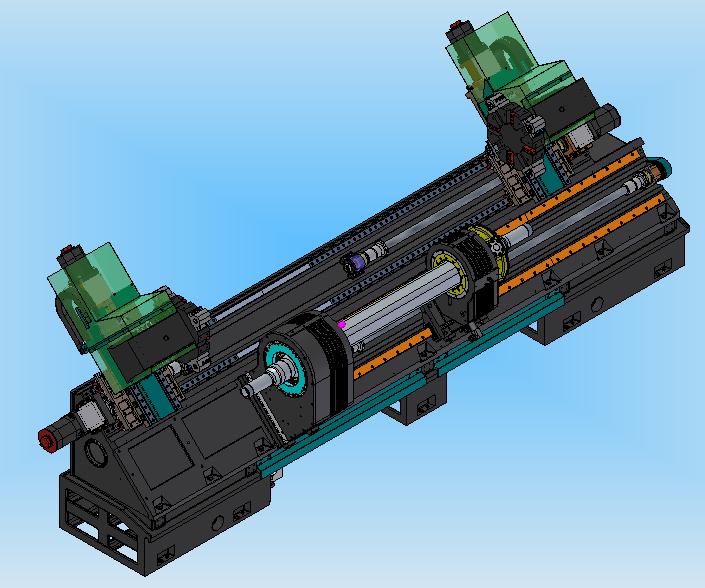
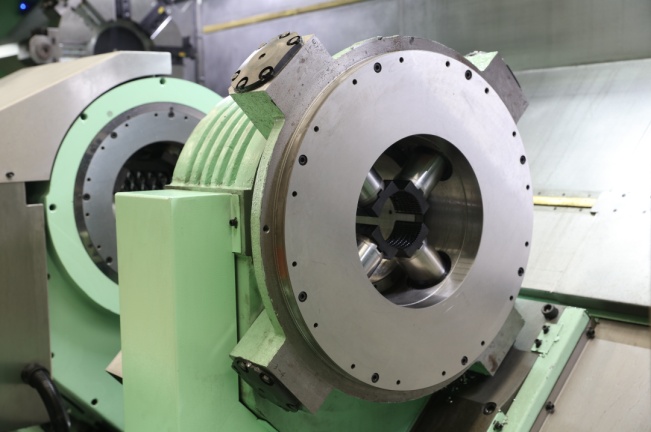
Fir déi nei Duebelfläche-Dréibank, déi huel Achs, wiesselt d'Maschinn automatesch de Spannmodus, wann déi bannenzeg Lächer un béide Säite vum Gefier fäerdeg sinn: déi zwou Enden gi benotzt fir d'Werkstéck unzezéien, an den mëttleren Undriff schwëmmt d'Werkstéck fir den Dréimoment ze iwwerdroen.
8) De Kappstock mat agebautem hydraulesche Spannwierkstéck kann an Z-Richtung vun der Maschinn beweegt ginn. De Client kann d'Positioun am mëttleren véiereckege Rouer (ronn Rouer), d'Positioun vun der ënneschter Plack an d'Positioun vum Wellenduerchmiesser vun der Achs no Bedarf festhalen.
Conclusioun:
Am Hibléck op déi uewe genannte Situatioun huet d'Benotzung vun Duebel-CNC-Dréibanken fir d'Bearbechtung vun Autosachsen bedeitend Virdeeler géintiwwer traditionelle Prozesser. Et ass eng fortgeschratt Fabrikatiounstechnologie, déi traditionell Maschinnen a punkto Produktiounsprozess a Maschinnestruktur ersetzen kann.
Zäitpunkt vun der Verëffentlechung: 15. Mäerz 2021