


Aféierung
Fir Werkstätten, déi iwwerdimensionéiert Placken, Formen, Rahmen a strukturell Komponenten veraarbechten, ass d'Maschinnarchitektur genee sou wichteg wéi d'Spindelleistung. Portal CNC-Maschinne sinn entwéckelt fir laang, schwéier a schwéier ze ënnerstëtzen Werkstécker ze handhaben, andeems se eng Overhead-Bréck benotzen, déi e méi groussen Aarbechtsumfang a besser Steifheet bitt wéi konventionell C-Frame-Opstellungen. Dëst mécht se besonnesch effektiv wann d'Gréisst an d'Gewiicht vun den Deeler ufänken d'Genauegkeet, d'Stabilitéit an d'Effizienz vum Workflow a Fro ze stellen. Déi folgend Diskussioun erkläert, wéi d'Pantry-Konstruktioun groussskaleg Bearbechtung ënnerstëtzt, wou se Standard vertikal Maschinnen iwwertrëfft, a wéi eng Produktiounsbedingungen et zur méi praktescher Wiel maachen.
Wann Gantry CNC Maschinnen déi richteg Wiel sinn
Déi fundamental Architektur vunCNC-Bearbechtungbestëmmt déi physikalesch Limitte vun deem, wat e Produzent produzéiere kann. Traditionell vertikal Bearbeitungszentren (VMCs) benotzen typescherweis en C-Frame-Design, wat inherent d'Gréisst an d'Gewiicht vum Werkstéck limitéiert. Gantry-CNC-Maschinnen léisen dës Limitte andeems se eng Overhead-Bréckstruktur benotzen, déi den Aarbechtsdësch iwwerspannt. Dësen Design entkoppelt d'Bearbeitungsumfang vun der restriktiver Halsdéift vun engem C-Frame.
Hierstellergenerell ginn op Portalsystemer ëmgestallt wann et ëm Werkstécker geet, déi méi wéi 2.000 mm laang sinn oder méi wéi 5.000 kg weien. Andeems d'Spindel op engem robuste Querbalke iwwer zwou Sailen ënnerstëtzt gëtt, verdeelen d'Pantalmaschinnen d'Schnëttkräfte symmetresch. Dës strukturell Geometrie verhënnert d'Oflenkung a Vibratiounen, déi soss d'Dimensiounsgenauegkeet op massiven Deeler a Gefor brénge géifen.
Produktiounsgréisst, Deelgewiicht a Workflowbedürfnisser
D'Entscheedung fir eng Portalmaschinn ze benotzen hänkt dacks vum Zesummenspill tëscht der Mass vum Deel an der dynamescher Positionéierung of. A Portaldesignen mat fixe Dëscher bleift d'Wierkstéck stationär, während d'Bréck laanscht d'X-Achs beweegt. Dës Konfiguratioun erlaabt der Maschinn extrem Dëschbelaaschtungen ze droen - dacks iwwer 10.000 kg pro Quadratmeter - ouni datt d'Servomotoren dat massivt Gewiicht vum Deel beschleunegen oder ofbremsen. Dofir bleift déi dynamesch Äntwert vun der Maschinn konsequent, egal ob se e liichte Kompositpanel oder eng massiv Stolformbasis schneit.
D'Ufuerderunge vum Workflow bestëmmen och d'Adoptioun vu Portalsystemer a groussem Format. Ariichtungen, déi Pendelbearbeitung benotzen, kënnen den ausgebauten Aarbechtsdësch a separat Zonen opdeelen. Wärend d'Spindel op engem Werkstéck an enger Zon funktionéiert, kënnen d'Betreiber en Deel an der Nopeschzon sécher lueden, entlueden oder iwwerpréiwen. Dëse kontinuéierleche Betrib reduzéiert d'Ausfallzäit vun der Spindel däitlech a verbessert d'Gesamteffizienz vun der Ausrüstung (OEE).
Industrien déi groussformat Gantry CNC Maschinnen benotzen
De Loftfaartsektor ass staark ofhängeg vu Portal-CNC-Maschinnen fir strukturell Komponenten wéi Flillekträger, Rumpfschott a Landegestelldeeler ze fräsen. Dës Komponenten erfuerderen dacks kontinuéierlech Bearbeitung.5-Achs Bearbechtungiwwer Längt vu méi wéi 10 Meter, wat en Aarbechtsumfang erfuerdert, deen nëmmen e beweeglecht Portalsystem liwwere kann, wärend enk Toleranzen an der Loftfaart a Raumfaart erhale bleiwen.
Am Energiesecteur erfuerdert d'Produktioun vu Wandturbinennaben, Generatorgehäuse a Wärmetauscher-Réierblecher eng grouss Materialabnehmung bei massive Schmiedmaterialien. Portalmaschinnen, déi mat Spindelen mat héijem Dréimoment a rechtwénkelege Käpp ausgestatt sinn, erlaben et den Hiersteller, dës iwwerdimensionéiert Komponenten an engem eenzegen Opbau ze bueren an ze fräsen. Ähnlech benotzt d'Automobilindustrie dës Maschinnen fir grouss Prägungsformen a Sprëtzformen ze sculptéieren, wou eng iwwerleeën Uewerflächenqualitéit a volumetresch Genauegkeet entscheedend sinn.
Schlëssel Designmerkmale vu Gantry CNC Maschinnen
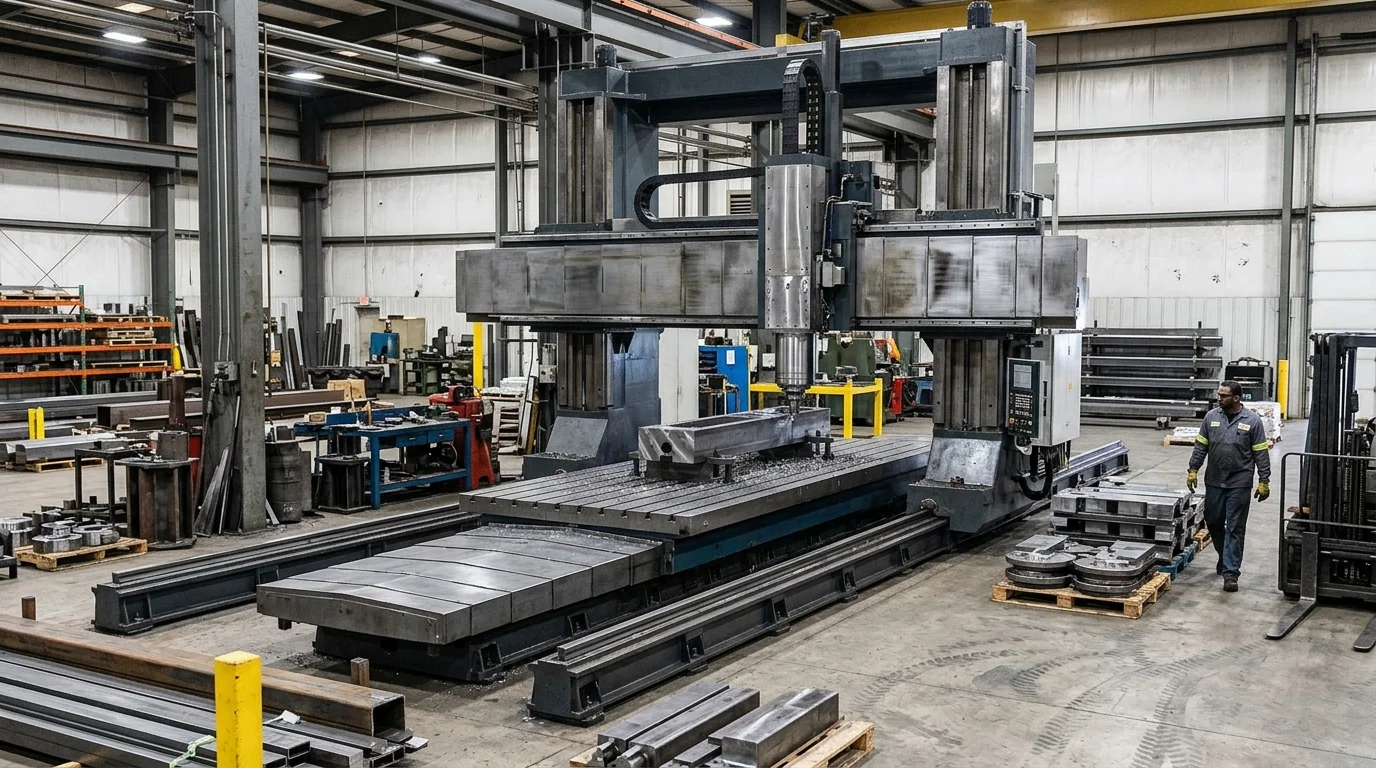
D'Leeschtung vun enger Gantry-CNC-Maschinn ass direkt mat hirer Strukturtechnik verbonnen. Am Géigesaz zu Standardfräsmaschinnen mussen Gantry-Plattforme Steifheet iwwer grouss Spannwänn behalen. Fir dëst z'erreechen, benotzen d'Hiersteller Finite-Element-Analyse (FEA) fir d'Gosskonstruktioune vun de Sailen, dem Querträger an der Basis ze optimiséieren, fir sécherzestellen, datt d'Maschinn déi harmonesch Schwéngungen absorbéiere kann, déi während der Entfernung vu schwéierem Material entstinn.
Och mat massiven Strukturkomponenten erreechen modern Portalmaschinnen eng beandrockend dynamesch Leeschtung. Fortgeschratt Linearmotortechnologie an Duebelundriffsservosystemer erlaben et dëse schwéiere Maschinnen, Schnellweeër vu bis zu 30 Meter pro Minutt z'erreechen, wat eng effizient Werkzeugpositionéierung iwwer grouss Distanzen garantéiert.
Bréckstruktur, Reesberäich an Dëschkonfiguratioun
Déi markantst Eegeschaft vun enger Portalmaschinn ass hir Bréckstruktur, déi entweder fix oder beweeglech ka sinn. En fixen Gantry-Design (beweglechen Dësch) bitt eng iwwerleeën Steifheet, well d'Bréck fest un der Fondatioun verankert ass. D'X-Achs-Beweegung erfuerdert awer, datt den Dësch sech hin an hier beweegt, dat heescht, datt d'Foussofdrock vun der Maschinn méi wéi duebel sou laang wéi hir X-Achs-Schlag muss sinn. Am Géigendeel hält en beweeglechen Gantry-Design den Dësch stationär, wat e ganz effizientes Verhältnes tëscht Foussofdrock a Beweegung bitt, dat ideal fir extrem Längt ass (dacks méi wéi 4.000 mm an der X-Achs).
| Architektur | Foussofdrock-Effizienz | Ladekapazitéitslimit | Bescht Applikatioun |
|---|---|---|---|
| Beweegungsportal | Héich (Erfuerdert Schlaglängt + Spillraum) | Praktesch onlimitéiert (ofhängeg vun der Fondatioun) | Loftfaart-Späert, Wandturbinnenblieder |
| Fest Gantry (bewegbar Dësch) | Niddreg (Erfuerdert 2x Schlaglängt) | Limitéiert duerch Servo-/Féierungsbunnkapazitéit | Schwéier Schimmelen,héichpräzisstierft |
| Héichschinnportal | Maximal (Sailen an d'Ariichtung integréiert) | Onlimitéiert | Eisebunnswaggonen, massiv Loftfaartstrukturen |
Dëschkonfiguratiounen personaliséiere d'Maschinn weider un spezifesch Workflows. T-Schlitz-Goss-Dëscher si Standard fir schwéier Fräsen, während Vakuum-Dëscher dacks integréiert sinn fir grouss, flaach Aluminium- oder Kompositplacken an der Loftfaart- a Marineindustrie ze sécheren.
Spezifikatiounen déi d'Steifheet an d'Genauegkeet beaflossen
Steifheet a Genauegkeet bei der Groussformatbearbechtung ginn duerch d'Féierungsweeër vun der Maschinn, d'Spindelspezifikatiounen an d'Wärmemanagementsystemer bestëmmt. Schwéierlaaschtapplikatioune brauchen typescherweis Këschtweeër (Gläichlagerféierungsweeër), déi eng iwwerleeën Schwéngungsdämpfung a Belaaschtungskapazitéit bidden. Fir Uwendungen, déi Geschwindegkeet a séier Konturéierung prioritär uginn, gi schwéier Linearféierungsweeër mat Rollen bevorzugt, well se manner Reibung a méi séier Beschleunegung bidden.
D'Spindelauswiel bestëmmt och d'Fäegkeet vun der Maschinn. D'Bearbechtung vun haarde Legierungen erfuerdert eng Spindel mat héijem Dréimoment, déi mat engem Getriebe ugedriwwe gëtt (dacks vun 22 kW bis 45+ kW) an enger robuster Werkzeugkonus wéi BT50 oder HSK-100. Fir d'Prezisioun iwwer grouss Bewegungsberäicher ze erhalen, muss d'thermesch Entwécklung kontrolléiert ginn. Funktiounen wéi gekillte Kugelschrauben, Spindelkillmantelen a linear Glasskalaen mat enger Opléisung vun 0,001 mm si wesentlech. Wann eng héichqualitativ Gantry-CNC-Maschinn richteg ekipéiert ass, kann se eng Positionéierungsgenauegkeet vun ±0,015 mm iwwer eng voll Bewegung vu 5 Meter erhalen.
Gantry CNC Maschinnen vs. aner CNC Maschinnentypen
D'Auswiel vun der richteger Maschinnenarchitektur erfuerdert d'Evaluatioun vun der spezifescher Geometrie an den Ufuerderunge fir d'Handhabung vun den hiergestallten Deeler. Wärend vertikal Bearbeitungszentren (VMCs), horizontal Bearbeitungszentren (HMCs) an horizontal Buerfräsen (HBMs) a spezifesche Szenarie exceléieren, stellen se schwéier Aschränkungen duer, wann d'Wierkstéck iwwer hir inherent Designgrenzen eraus skaléiert.
E Standard C-Frame VMC erreecht typescherweis eng maximal X-Achs-Beweegung vun ongeféier 1.500 mm bis 2.000 mm. Wann en C-Frame-Design iwwer dës Limit erausgedréckt gëtt, féiert dat zu engem exzessive strukturellen Iwwerhang, wat zu enger inakzeptabler Oflenkung vun der Spindel féiert. Portalmaschinne eliminéieren dësen Iwwerhang komplett a bidden eng stabil, ënnerstëtzt Schnëttplattform, onofhängeg vun der X- oder Y-Achspositioun.
Wann eng Gantry CNC-Maschinn déi besser Optioun ass
Eng Gantry-CNC-Maschinn ass déi optimal Wiel wann et ëm Deeler geet, déi aussergewéinlech laang, breet a flaach sinn. Zum Beispill ass d'Bearbechtung vun engem 3 Meter mol 2 Meter groussen Aluminium-Vakuumdësch oder enger massiver Stolbasisplack op engem Standard-VMC praktesch onméiglech wéinst den Y-Achs-Halsbeschränkungen. Wärend eng HBM theoretesch e laangt Deel kéint bearbechten, ass d'Opstellung vun enger flaacher Plack vertikal op enger Wénkelplack geféierlech, zäitopwänneg an héich ufälleg fir Klapperen.
Ausserdeem si Portalmaschinne besser, wann Zougang vun uewen no ënnen fir schwéier Komponenten erfuerderlech ass. Den oppene Design erlaabt et ieweschte Bréckekranen, Schmied- oder Gossmaterialien vun e puer Tonne direkt op den Aarbechtsdësch ze senken. Dësen onbehënnerten Zougang reduzéiert d'Riggingzäit däitlech a verbessert d'Sécherheet am Verglach zum Manöveréiere vu schwéieren Deeler an den zouenen Ëmfeld vun engem HMC.
Kärvergläichspunkten: Foussofdrock, Kapazitéit, Käschten a Präzisioun
Fir déi operationell Ënnerscheeder kloer ze definéieren, ass et entscheedend, Portalmaschinne mat Standard VMCs an HBMs ze vergläichen iwwer déi primär Anlagsbeschränkungen: Gréisst, Kapazitéit, Käschten a Präzisioun.
| Maschinnentyp | Maximal X-Achs Kapazitéit | Foussofdrock vs. Aarbechtsumfeld | Basiskäschteberäich (USD) | Typesch volumetresch Präzisioun |
|---|---|---|---|---|
| C-Frame VMC | ~2.000 mm | Mëttelméisseg | 60.000 $ – 150.000 $ | Excellent op klenge Deeler |
| Horizontal Buermillen | ~4.000+ mm | Grouss | 300.000 $ – 800.000 $+ | Héich (optimiséiert fir déif Buerung) |
| CNC-Gantrieb fir d'Beweegung | 10.000+ mm | Héich effizient | 250.000 $ – 1.000.000 $+ | Excellent iwwer grouss flaach Flächen |
Obwuel d'Ufanksausgaben fir eng Gantry-CNC-Maschinn héich sinn, ass hir Foussofdrock-Effizienz fir laang Deeler ongegläich. Eng beweeglech Gantry-Maschinn brauch nëmmen eng Buedemfläch, déi liicht méi grouss ass wéi hire maximalen X-Achs-Hub, während beweeglech Dësch-VMCs a fix Gantries duebel sou vill Buedemfläch brauchen, fir den Dëschbeweegung z'erméiglechen. D'Prezisioun op engem Gantry ass fir planar Genauegkeet iwwer grouss Flächen optimiséiert, wat se besser mécht fir d'Konturéierung vu massive Formen am Verglach mat engem HBM, deen fir Déiflächer-Ausriichtung an Zougang zu verschiddene Säiten optimiséiert ass.
Wéi een eng Gantry CNC Maschinn auswielt an implementéiert
D'Beschaffung vun enger groussformater Portal-CNC-Maschinn ass e komplexen Ingenieursprojet, deen wäit iwwer d'Bestellung erausgeet. Am Géigesaz zu méi klenge VMCs, déi bannent e puer Deeg geliwwert, nivelléiert a programméiert kënne ginn, erfuerderen Portalsystemer eng rigoréis Virbereedung vun der Anlag an eng präzis logistesch Koordinatioun.
Den Ëmsetzungszäitraum fir eng personaliséiert oder semi-personaliséiert Portalmaschinn dauert dacks 6 bis 12 Méint. Dës Liwwerzäit ass net nëmme fir d'Fabrikatioun vun der Maschinn néideg, mä och fir déi extensiv Virbereedunge vum Chantier duerchzeféieren, déi néideg sinn, fir Ausrüstung z'ënnerstëtzen, déi bis zu 40.000 kg weie kann.
Evaluatioun vun der Gréisst, de Materialien an den Toleranzbedürfnisser vum Werkstéck
De Selektiounsprozess fänkt mat enger rigoréiser Analyse vun de maximalen Dimensioune vum Werkstéck an de spezifesche Materialien un, déi geschnidden solle ginn. D'Material bestëmmt dat erfuerderlecht Dréimoment a Geschwindegkeet vun der Spindel; Héichgeschwindegkeetsfräsen an Aluminium erfuerdert Spindelen mat iwwer 20.000 U/min, während d'Bearbechtung vun Inconel oder gehärtetem Werkzeugstol Spindelen mat héijem Dréimoment a niddregem Dréimoment erfuerdert. De Spillraum vun der Z-Achs (den Ofstand tëscht der Spindelnues an dem Dësch) muss och suergfälteg berechent ginn, fir dat héchst erwaart Stéck plus d'Längt vum längsten Schnëttwierkszeug an dem Werkzeughalter z'ënnerbréngen.
Toleranzufuerderunge beaflossen direkt d'Spezifikatioune vun der Maschinn. Wann eng Anlag Toleranzen am Raumfaartberäich iwwer eng Spanwäit vu 6 Meter erfuerdert, muss d'Maschinn mat volumetrescher Feelerkompensatioun, lineare Glasskalen a komplette thermesche Kontrollsystemer spezifizéiert ginn. Dës präzisiounsverbesserend Funktiounen kënnen de Basispräis vun der Maschinn ëm 15% bis 30% erhéijen, soudatt et entscheedend ass, d'Spezifikatioune vun der Maschinn strikt op d'Ingenieursufuerderungen anstatt op d'theoretesch Maximalwäerter ofzestëmmen.
Beschaffung, Installatioun, Ënnerhalt a Formatioun
D'Installatioun vun enger Gantry-CNC-Maschinn erfuerdert bal all speziell Fundamentsaarbechten. Anlagen mussen typescherweis de bestehenden Buedem ausgruewen an eng isoléiert, stahlarméiert Betonfundament mat enger Déckt vun 500 mm bis iwwer 1.000 mm stécken. Dës Fundament brauch eng Mindesthärtungszäit vun 28 Deeg, ier d'Maschinn verankert a laserkalibréiert ka ginn. Wann kee passenden Fundament geliwwert gëtt, féiert dat zu engem Sätz vun der Maschinn, wat d'geometresch Genauegkeet permanent a Gefor bréngt.
Nodeems se installéiert sinn, mussen d'Ënnerhalts- a Formatiounsprotokoller sech un d'Komplexitéit vun der Maschinn upassen. Präventiv Ënnerhaltsprogrammer mussen eng reegelméisseg Iwwerpréiwung vun der Synchroniséierung vun den Duebelundriff (fir eng Verzerrung vun der Gantry-Maschinn), Inspektioune vum Killsystem an automatiséiert Schmierprüfungen enthalen. Ausserdeem ass d'Ausbildung vun den Operateuren entscheedend. Well e Crash op enger grousser Gantry-Maschinn zu katastrophale Spindelschued a Reparaturkäschte vun Zéngdausende vun Dollar féiere kann, mussen d'Operateuren grëndlech an der fortgeschrattener Toolsbunnsimulatioun a Kollisiounsvermeidungssoftware trainéiert ginn, ier se spanningsféierend Deeler a Betrib huelen.
Wéi Dir entscheet ob eng Gantry CNC Maschinn zu Ärer Firma passt
Fir festzestellen, ob eng Gantry-CNC-Maschinn eng vernünfteg Kapitalinvestitioun ass, erfuerdert eng ëmfaassend Analyse vun de Produktiounsschwieregkeeten, den Outsourcingkäschten an der laangfristeger Geschäftsstrategie. Dës Maschinne stellen e groussen finanziellen Engagement duer a verlaangen dacks eng initial Investitioun vu méi wéi 300.000 Dollar, ouni d'Modifikatioune vun der Anlag an den fortgeschrattene Tools.
Déi finanziell Rechtfertigung baséiert typescherweis op der Erreeche vun héijen Auslastungsraten. Industriebenchmarks suggeréieren, datt eng groussformat Portalmaschinn eng Auslastungsquote vun op d'mannst 70% muss halen, fir e kompetitiven ... ze liwweren.Rendement vun der Investitioun(ROI) bannent engem Standard-Abschreiwungsplang vun 3 bis 5 Joer. D'Ariichtunge mussen evaluéieren, ob hiren aktuellen oder geplangte Bestellungsvolumen dësen Operatiounsniveau erhale kann.
Entscheedungskriterien fir d'Bearbechtung vu grousse Werkstécker
De primäre Kriterium fir d'Entscheedung sinn d'Käschten an d'Risiken, déi mat den aktuellen Methode fir d'Produktioun vu groussen Deeler verbonne sinn. Ariichtungen, déi aktuell grouss Platen, Rahmen oder Formen als Ënnervertragspartner ofginn, mussen déi jäerlech Ausgaben fir dës ausgelagert Servicer berechnen, andeems se déi verstoppte Käschte vu logistesche Verspéidungen, Versandkäschten a Verloscht vu Qualitéitskontroll berécksiichtegen. Wann déi jäerlech Käschte vum Outsourcing sech de Finanzéierungskäschte vun enger Portalmaschinn erreechen, gëtt et strategesch rentabel, d'Fäegkeeten intern ze bréngen.
En anert kritescht Kriterium ass d'Effizienz vun der Installatioun.
Schlëssel Erkenntnesser
- Déi wichtegst Conclusiounen a Begrënnung fir CNC-Maschinnen
- Spezifikatiounen, Konformitéits- a Risikoprüfungen, déi et wäert sinn, ze validéieren, ier Dir Iech engagéiert
- Praktesch nächst Schrëtt a Viraussetzungen, déi d'Lieser direkt uwende kënnen
Dacks gestallte Froen
Wéini soll e Produzent eng Gantry CNC-Maschinn wielen?
Wielt eng Gantry-CNC-Maschinn wann Deeler typescherweis iwwer 2.000 mm laang sinn, iwwer 5.000 kg weien oder eng stabil Genauegkeet beim schwéiere Schnëtt brauchen.
Firwat si Gantry CNC-Maschinnen besser fir grouss Werkstécker?
Hir Bréckstruktur verdeelt d'Schnëttkräften iwwer zwou Sailen, reduzéiert d'Oflenkung an d'Vibratiounen fir eng besser Steifheet, Genauegkeet an Uewerflächenfinish op iwwerdimensionéierte Deeler.
Wéi ee Portaldesign ass besser: e beweegleche Portal oder e fixe Portal?
E beweegleche Portal ass gëeegent fir ganz laang Deeler a spuert Buedemfläch. E fixe Portal bitt eng méi héich Steifheet fir präzis schwéier Form- a Matrizebearbechtung.
Wéi eng Branchen benotzen normalerweis Gantry CNC-Maschinnen?
An der Loft- a Raumfaart-, Energie- an Automobilindustrie ginn se fir Flillekstrukturen, Turbinnekomponenten, Generatorgehäuse, grouss Formen a Sprëtzgussformen benotzt.
Kann OTURN Machinery mat Gantry CNC-Léisunge fir schwéier Metallveraarbechtungsdeeler hëllefen?
Jo. OTURN liwwert Gantry- a Duebelsail-CNC-Maschinnen mat steife Strukturen, räiche Konfiguratiounen an Ënnerstëtzung am Ausland fir Formen, Loftfaart, Ventilen an aner Uwendungen mat groussen Deeler.
Zäitpunkt vun der Verëffentlechung: 22. Abrëll 2026