


Päifgewinde-Dréibank gëtt och genanntDréibank fir Uelegland,Gewënndréien bezitt sech allgemeng op d'Method vun der Bearbeitung vu Gewënn op engem Werkstéck mat engem Forminstrument, haaptsächlech mat Dréien, Fräsen, Gewëndschneiden, Gewëndschleifen, Schleifen a Wirbelwindschneiden. Beim Dréien, Fräsen a Schleife vu Gewënn suergt d'Transmissiounskette vun der Maschinn dofir, datt d'Dréiinstrument, d'Fräsmaschinn oder d'Schleifscheif präzis an gläichméisseg laanscht d'Achs vum Werkstéck ëm eng Virsprong fir all Ëmdréiung vum Werkstéck beweegt. Beim Gewëndschneiden oder Gewëndschneiden dréit sech den Instrument (Gewindebohrer oder Stempel) relativ zum Werkstéck, an déi éischt geformt Gewënnnut leet den Instrument (oder Werkstéck) axial an d'Beweegung.
An dat, wat mir haaptsächlech zielen, ass d'Gewënndreiwen mat Hëllef vunDréibänken fir Päifgewinde. D'Gewënnforminstrument oder de Gewënnkamminstrument kënne benotzt ginn fir de Gewënn op der Päifgewindedrehbank ze dréinen. D'Gewënn mat engem Formdréiinstrument dréinen, d'zéckt Instrumentstruktur ass einfach, et ass eng üblech Method fir d'Produktioun a klenge Chargen a Veraarbechtung vu Gewënnwierkstécker. D'Gewënn mat engem Gewënnkamminstrument dréinen huet eng héich Produktiounseffizienz, awer d'Instrumentstruktur ass komplex, an et ass nëmme gëeegent fir d'Dréinen vu feinzännege kuerze Gewënnwierkstécker a mëttlerer a grousser Produktioun.
D'Pitchgenauegkeet vun normale Dréibanken fir d'Dréie vu trapezfërmege Gewënn kann am Allgemengen nëmmen 8-9 erreechen, awer d'Produktiounseffizienz an d'Genauegkeet vu professionelle DréibankenCNC Päifengewindemaschinnwäert däitlech verbessert ginn.
Dréibank fir d'Gewinde vun de PäifenMaschinnass eng horizontal Dréibank, déi speziell fir d'Dréie vu Päifverbindungen mat groussen Duerchmiesser entwéckelt gouf. Si ass charakteriséiert duerch en relativ groussen Duerchmiesser vum Duerchgangslach vun der Spindel (normalerweis iwwer 135 mm) an e Spannfutter vir an hannen an der Spindelkëscht. , Fir d'Spannen an d'Veraarbechtung vu Päifen oder Staangen mat groussen Duerchmiesser ze erliichteren.
UeleglandDréibankMaschinnhunn normalerweis e grousst Duerchgangslach an der Spindelkëscht, an d'Werkstéck gëtt vun zwou Spannfutteren un béide Enden vun der Spindel festgeklemmt fir ze rotéieren nodeems et duerch d'Duerchgangslach passéiert ass. Et gëtt allgemeng zwou Méiglechkeeten fir d'Werkzeug ze fidderen: eng ass déiselwecht wéi op enger normaler Dréibank mat der Féierungsschrauf fir d'Schlitt an den Werkzeughalter virum Bett unzedreiwen; déi aner ass de flaache Kamm op der Schlitt an der Mëtt vum Bett. Den äusseren Gewënnschneidkapp vum Messer (kuckt e Gewënnschneidkapp mat automateschem Op- a Zoumaache) schneit an d'Werkstéck a beweegt sech no vir. E puer Maschinnen fir d'Veraarbechtung vu laange Päifen hunn och Werkstéckënnerstëtzungsvorrichtungen, wéi e Mëttelrahmen, eng Werkzeugrück an eng hënnescht Halterung.
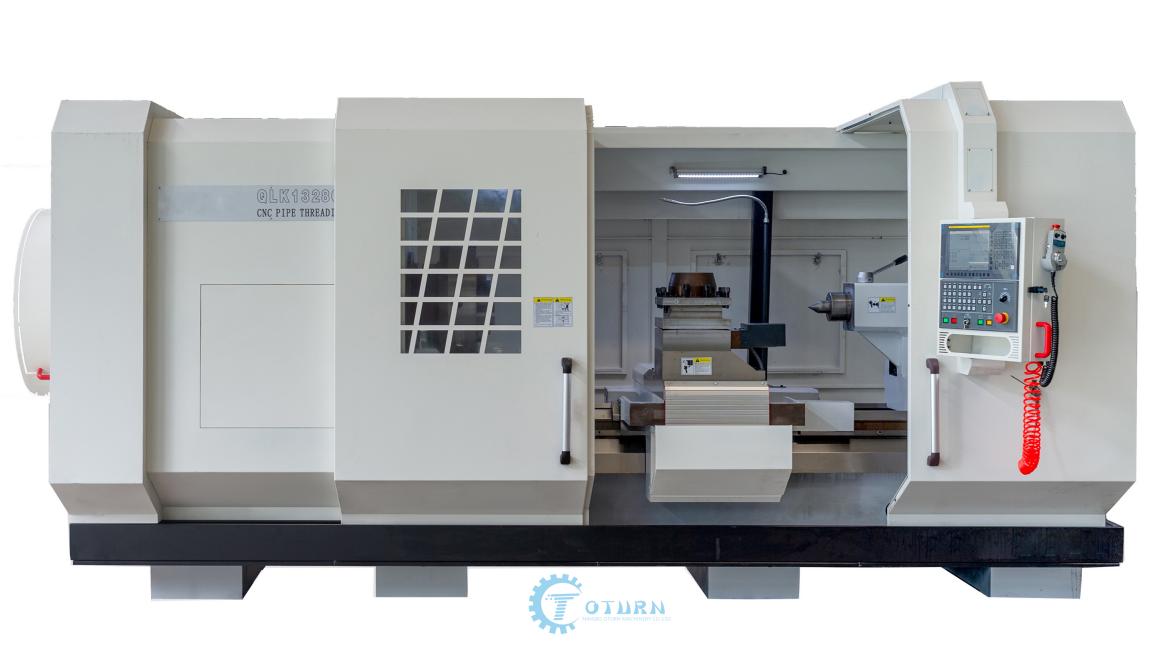
CNC-Dréibank fir Päifenrecommandéieren
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
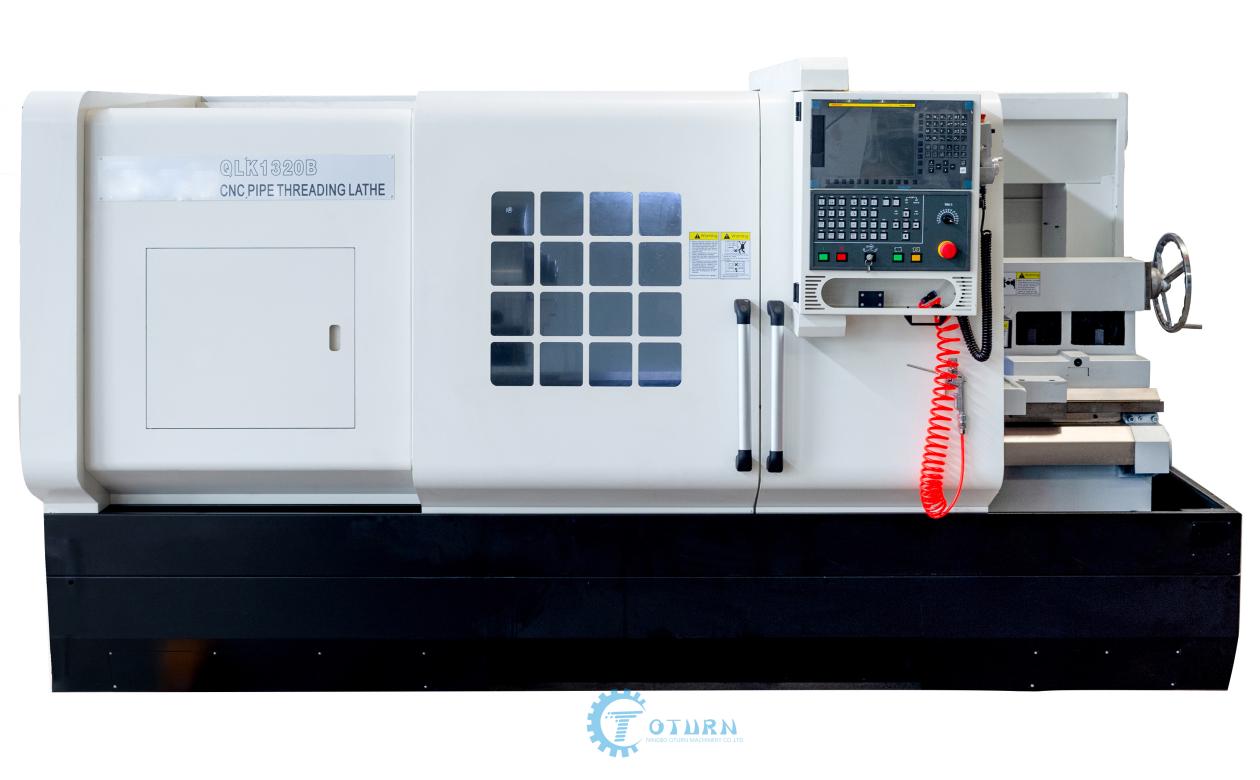
QLK1320
Eegeschafte vundéi héich QualitéitDréibank fir Päifen:
1. D'Bett huet eng originell dräischichteg Wandstruktur, an d'Réckwand ass mat enger 12-Grad-Schréiegfläch arrangéiert, wat d'Steifheet vun der Maschinn däitlech verbessert.
2. Déi Haaptgetriebeskette ass e graduéiert Getriebe, wat den Energieverbrauch an de Kaméidi vun der Maschinn reduzéiert.
3. D'Benotzung vun den separaten hydraulesche Këschten, der zentraliséierter Schmierung an der staarker Ofkillung reduzéiert net nëmmen d'Temperatur vun der Spindel, mä erhält och effektiv d'Sauberkeet an d'Schmierung vun der Spindelkëscht.
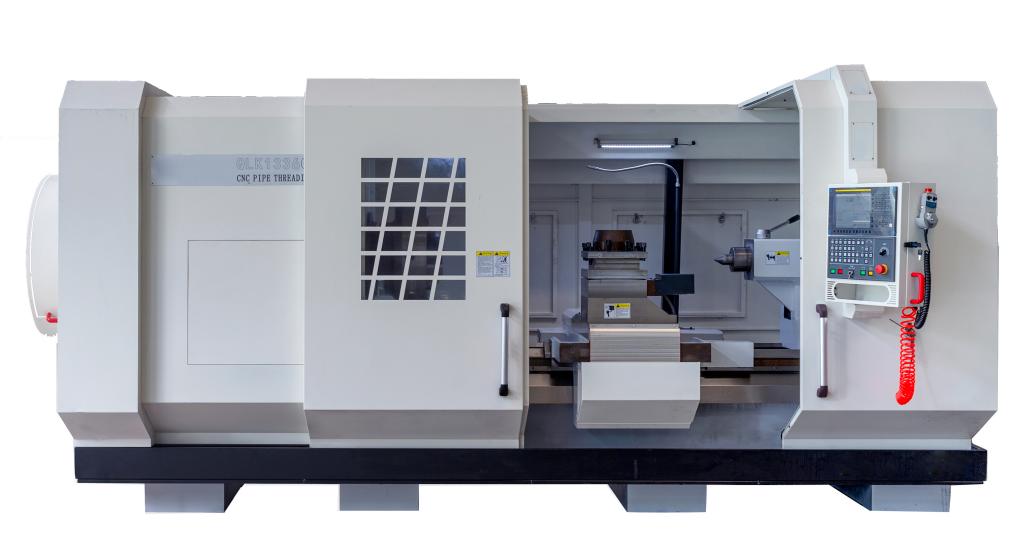
QLK1336
QLK1336CNC-System Dréibank fir Ueleglandass eng nei entwéckelt CNC-Gewindedrehbank fir Päifen. Den Haaptundriff ass sou konzipéiert, datt en dem nominelle Frequenzberäich vum gewielte Spindelservomotor entsprécht. Voll stufenlos Geschwindegkeetsreguléierung, breede Geschwindegkeetsreguléierungsberäich, deen net nëmmen d'Ufuerderunge vun der Héichgeschwindegkeetsgewindeveraarbechtung erfëllt, mä och eng héich Schnëtteffizienz a wéineg Geräisch huet.
Virdeeler a Virdeeler vu Päifgewindemaschinnen
(1) Maschinnegehäuse
D'Breet vun der Kierperleist ass 650 mm, d'Material ass HT300. D'Ultraschallfrequenzläschung gëtt HRC52 erreecht. D'Rauheet ass Ra0.63 nodeems se mat enger Héichpräzisiounsschleifmaschinn geschleeft gouf. Si huet eng héich Präzisioun an Abrasiounsleistung. De Maschinnekierper ass eng integral Struktur, wat d'Steifheet vun der Maschinn däitlech verbessert.
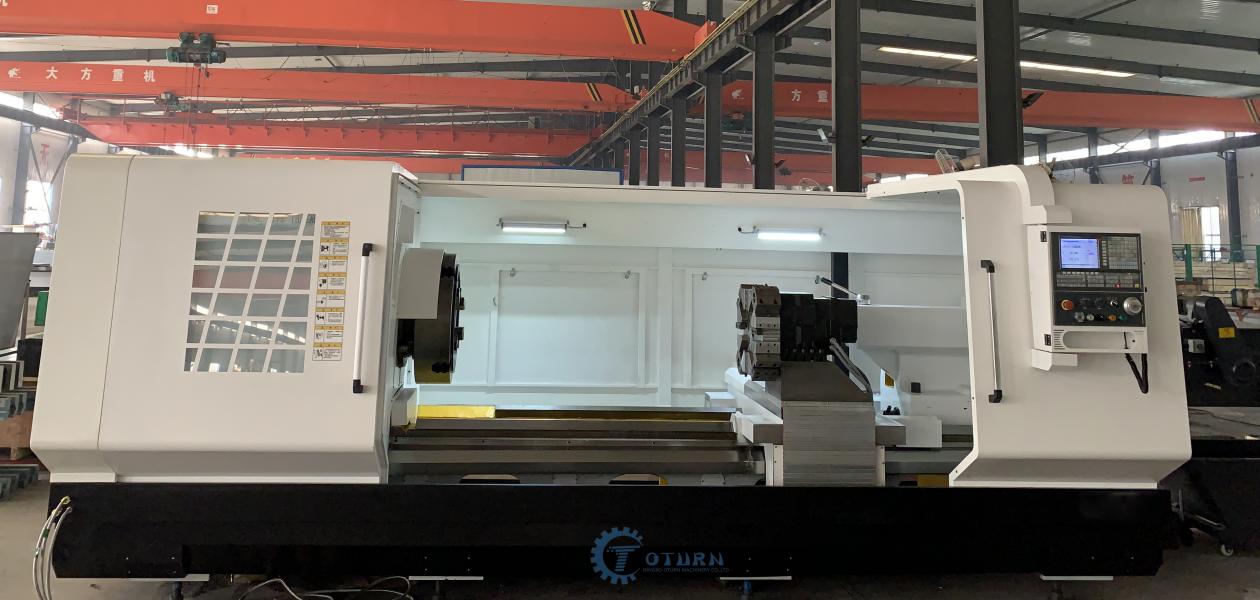
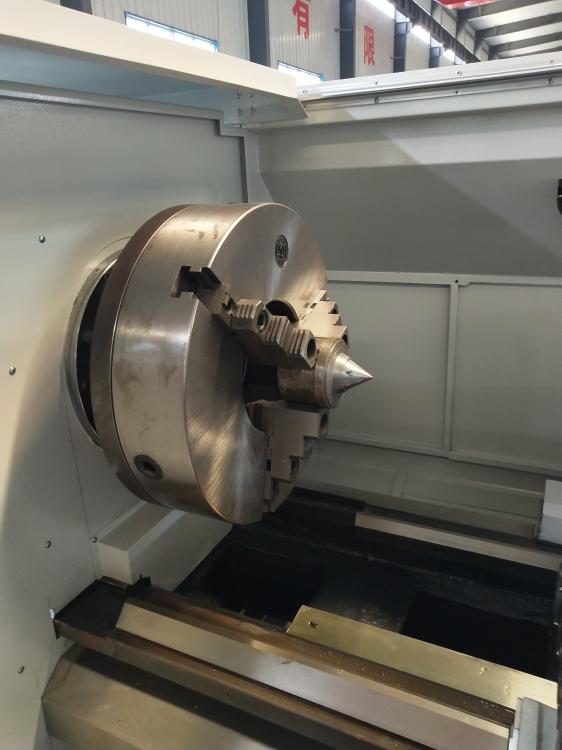
(2)CNC Ueleg Land mAchenKappkëscht
Integral Getriebe-Spindeleenheet, Spindelservomotor mat héijer Leeschtung,
Zwee-Gang-Getriebe, stufenlos Geschwindegkeetsreguléierung.
Breet Palette vun der Geschwindegkeetsreguléierung, net nëmmen fir d'Ufuerderunge vun der Héichgeschwindegkeets-Gewënnveraarbechtung ze erfëllen, mä och fir effizient Schnëtt z'erreechen. Gehärtete a präzis Schleifzahnräder, héichqualitativ Lager, fir d'Maschinn geräuscharm a gutt Tounqualitéit ze garantéieren.
D'Spindelkëscht benotzt déi staark extern Zirkulatiounskühlschmierung,
reduzéiert net nëmmen d'Temperatur vun der Spindel, mee hält och d'Sauberkeet an d'Schmierung vun der Spindelkëscht.
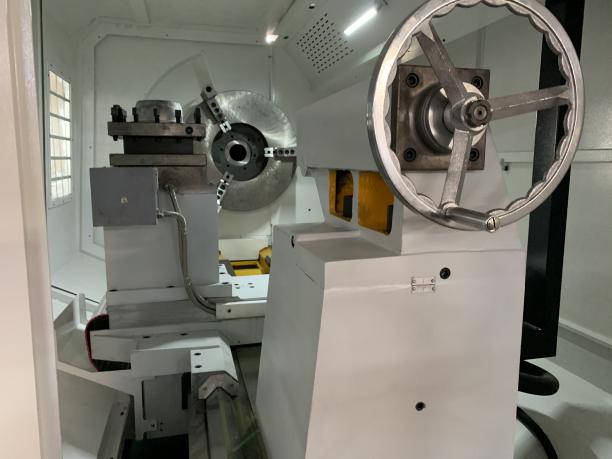
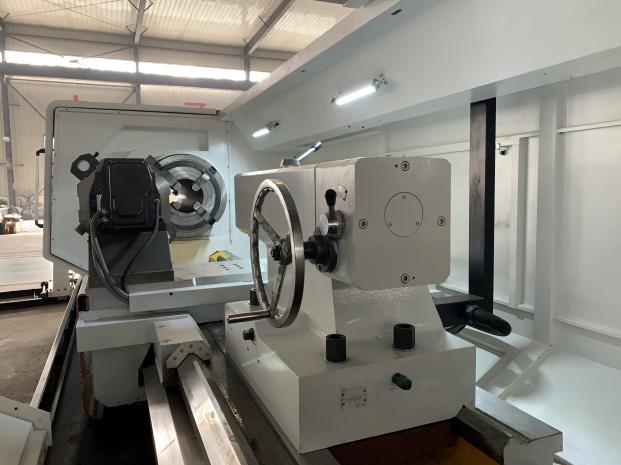
(3) Réckstock
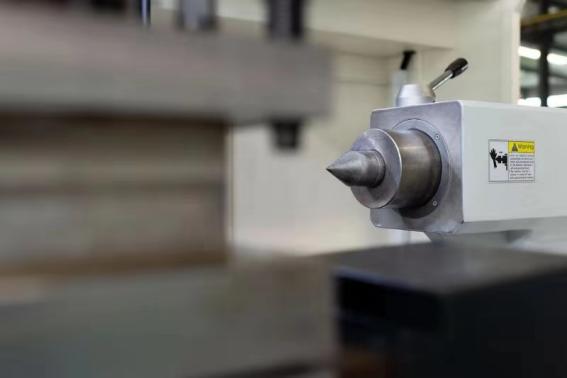
Dës Maschinn ass standardméisseg mat enger φ120 Heckstockspindel ausgestatt. Mohs 6# Spëtzt.
(4) Duebelachseg Zufuhr
Souwuel d'X-Achs wéi och d'Z-Achs benotzen eng héichpräzis Kugelschrauf-Direktantriebsstruktur an eng Virspannstruktur fir d'Lehschrauf. Präzisiounskugelschrauflager gi fir d'Positionéierung an d'Ënnerstëtzung benotzt; de Schraufmuttergestell vun der Z-Achs ass eng integral Gossstruktur.
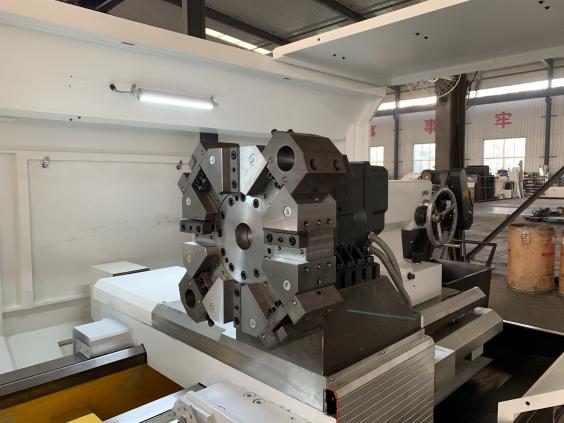
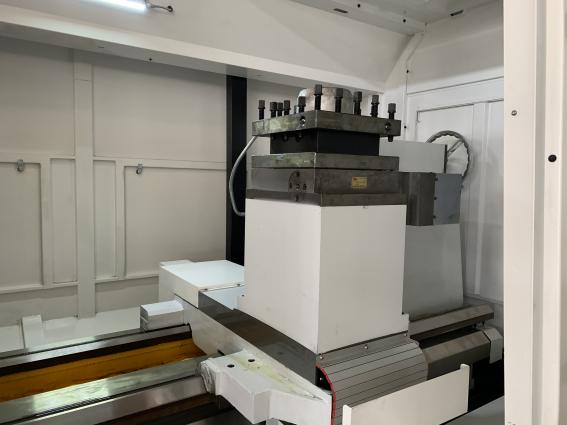
(5) CNC-Turret
Benotzt den (HAK21280) CNC vertikalen Toolhalter. En huet d'Charakteristike vun héijer Präzisioun, glatter Rotatioun, einfacher Operatioun a sou weider.
Véier Grënn fir ze wielenCNC-PäifgewindemMaschinn oderDréibank fir Uelegland
1. DenDréibank fir Päifgewindehuet d'Charakteristike vun engem héije Grad vun Automatiséierung, héijer Effizienz an héijer Präzisioun, engem breede Uwendungsberäich an einfacher Operatioun.
2. D'Nuechtkëscht gëtt vun engem Frequenzumwandlungsmotor mat enger stufenloser Geschwindegkeetsännerung ugedriwwen. Spindellager vu bekannte nationale Produzenten, Dräibackenfutter vu bekannte nationale Marken.
3. Den modulare Design vum numeresche Steierungssystem ass einfach ze debuggen an einfach ze pflegen. D'x- an d'z-Achse benotzen héichleeschtungs Servomotoren, fortgeschratt Leeschtung a staark Zouverlässegkeet.
4. Et adoptéiert Gossbett Sattel, Gleitplack, vernünftegt intern Rippenlayout, héichpräzis Kugelschrauf, héich Präzisioun an eng präzis Transmissioun.
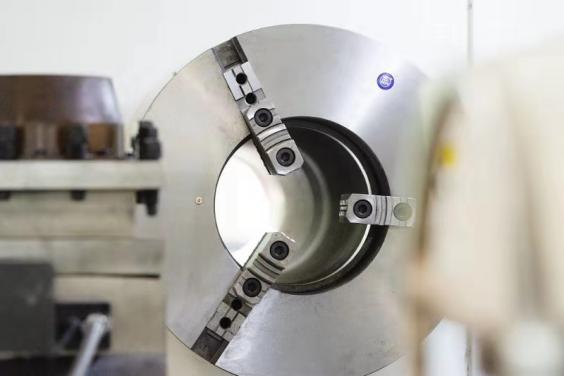
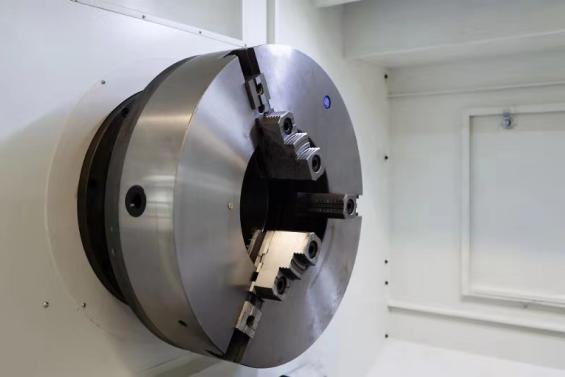
Biller vun den Haaptdeeler
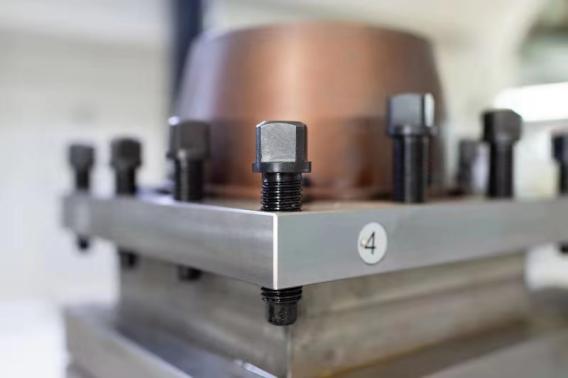
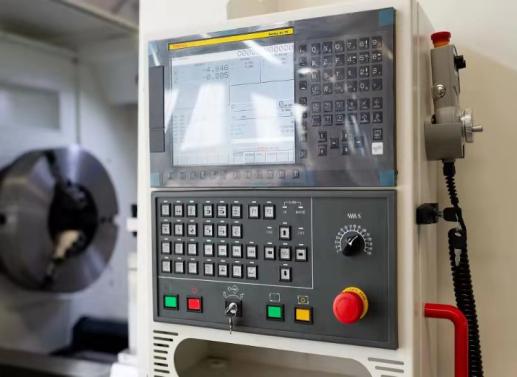
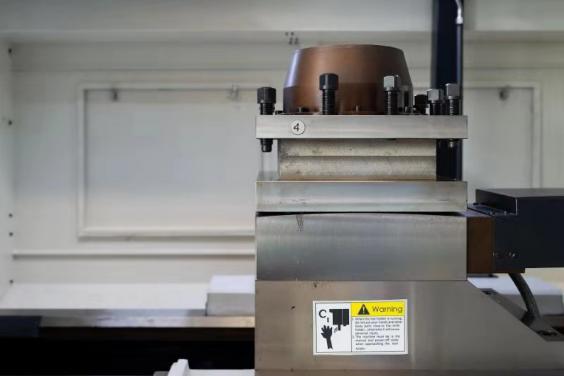
Standardkonfiguratioun
Véierstatiouns-Elektro-Werkzeugpost, automatesch zentraliséiert Schmierung, Killsystem, hallef zouenen Schutzdeckel.
Dëst Produkt gëtt wäit verbreet a mechanesche Veraarbechtungsoperatiounen an der Maschinneproduktioun, Pëtrol, Chemikalien, Kuel, geologescher Exploratioun, urbaner Waasserversuergung an Drainage, an aner Industrien benotzt.
Déi reschtlech Haaptdeeler enthalenBuerrohren a Kupplungen.
D'Pëtrolsindustrie ass en Industriesecteur, deen Pëtrol (inklusiv natierlecht Pëtrol, Uelegschiefer an Äerdgas) gewënnt, raffinéiert a veraarbecht. Si besteet aus geologeschen Uelegfelderfuerschung, Uelegfeldentwécklung an Uelegerfuerschung, Transport, Raffinéierung a Veraarbechtungseenheeten.
De meescht benotzte Begrëff fir Réier an der Ueleg- a Gasindustrie ass Petroleum Tubing (OCTG). Den Zweck vu Pëtrolsréier kann ënnerschiddlech sinn: si kënne benotzt ginn fir Gas, Ueleg, Waasser, Damp, etc. ze extrahéieren oder ze injizéieren, a kënnen a Gehäuse oder Réier no spezifeschen Uwendungen opgedeelt ginn. Gehäuse gëtt als Schutzschicht benotzt fir Uelegquellen ze hëllefen der Erosioun vun internen oder externen Verschmotzungen ze widderstoen fir d'Haltbarkeet z'erhalen; Réier ginn benotzt fir Ueleg ze injizéieren oder ze extrahéieren.
Rohrgewindeing Maschinneninstrumenter gi benotzt fir Uelegleitungen ze veraarbechten, déi wäit an der Pëtrolsindustrie benotzt ginn. Et ass e Stolrouer, deen benotzt gëtt fir Ueleg an Äerdgas an Uelegquellen ze transportéieren. Et gëtt an der Gehäuse installéiert, an Ueleg a Gas fléissen vun der Uelegrouer an de Buerkapp.
Et ginn zwou Gréissten u Schlauchgewinde, eng ass de V-fërmegen, konischen Päifgewinde mat kuppelfërmegem Buedem mat 8 Zänn pro Zoll, an déi aner ass de V-fërmegen, konischen Päifgewinde mat kuppelfërmegem Buedem mat 10 Zänn pro Zoll.
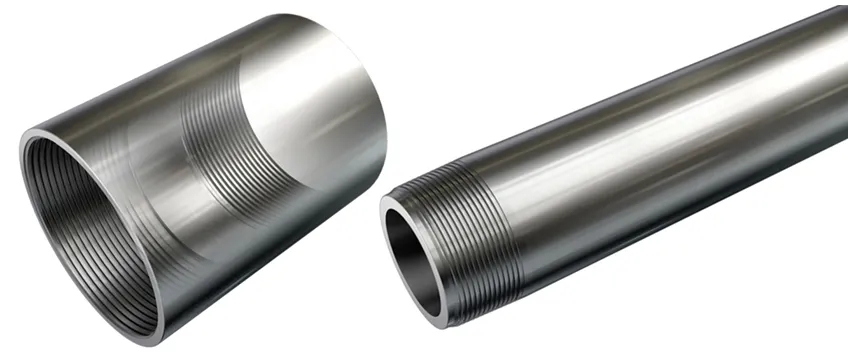
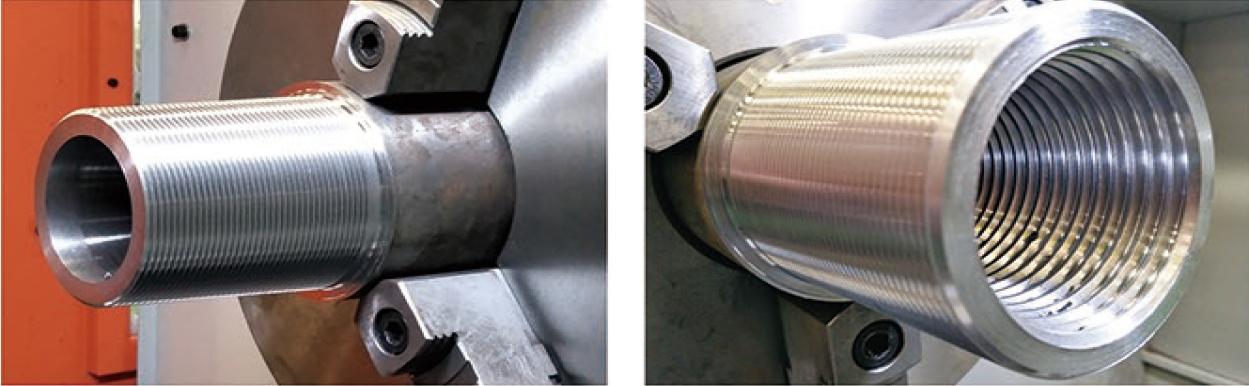
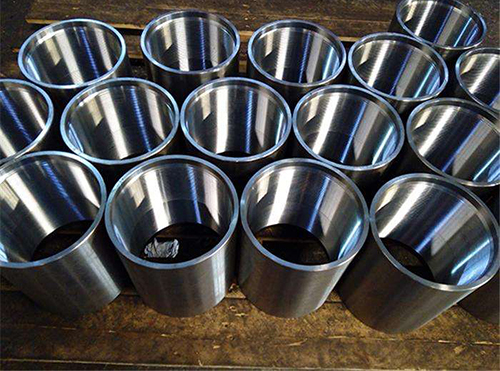
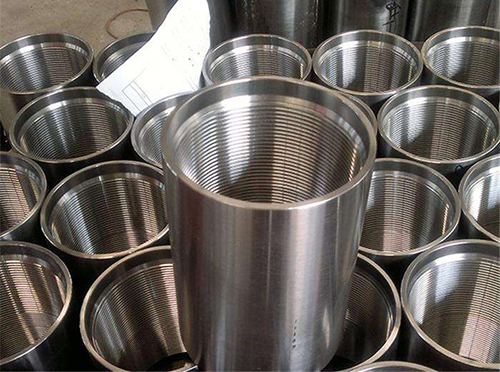
E Gewënn ass eng kontinuéierlech Virsprung mat engem virgeschriwwenen Zännprofil, déi laanscht eng Spirallinn op der Uewerfläch vun engem Zylinder oder Kegel geformt gëtt. Et gi vill Méiglechkeeten fir Gewënn ze veraarbechten, an d'Veraarbechtung vu Gewënn gëtt normalerweis an der allgemenger Veraarbechtung benotzt. WannBearbechtungsgewindeOp enger horizontaler Dréibank muss d'Beweegungsrelatioun tëscht dem Werkstéck an dem Tool garantéiert sinn. Am aktuellenFuedemdréienAus verschiddene Grënn kann et zu Problemer mat der Bewegung tëscht der Spindel an dem Werkzeug an engem bestëmmte Glied kommen, wat zu Ausfäll beim Gewënndréie féiere kann an déi normal Produktioun beaflosst. Dëst sollt elo rechtzäiteg geléist ginn.
Wéi ee de Problem vun der grousser Rauheet léist, sinn déi folgend Virschléi vun e puer erfuerene Dréibankbetreiber fir Päifgewinde:
1. Beim Dréie mat engem Dréiwierkzeug aus Schnellstahl soll d'Dréigeschwindegkeet reduzéiert ginn an Dreieueleg soll derbäigesat ginn.
2. D'Querschnittsfläch vun der Aschraube erhéijen an d'Verlängerungslängt reduzéieren (well d'Aschraube net steif genuch ass, ass se ufälleg fir Vibratiounen beim Schnëtt)
3. Reduzéiert de Längswénkel vum Dréiwierkzeug a passt de Spillraum vun der Schraufmutter vun der mëttlerer Gleitplack un (de Längswénkel vum Dréiwierkzeug ass ze grouss, an de Spillraum vun der mëttlerer Gleitschraufmutter ass ze grouss, wat d'Werkzeug liicht beschiedegt)
4. Beim Héichgeschwindegkeetsgewindedréien ass d'Dréidicke vum leschte Schnëtt am Allgemengen méi grouss wéi 0,1 mm, an d'Spanen ginn senkrecht zur Achsrichtung erausgelooss (wannHéichgeschwindegkeetsgewindedrehen, d'Dréidicke ass ze kleng oder d'Späne ginn schréi erausgehäit, et ass einfach, un de Gewënnflanken ze zéien).
5. Héichwäerteg Gewënnbohlueleg oder Dréibankueleg mat engem extremen Drockmëttel soll benotzt ginn, firden Fuedem veraarbechtenvum Werkstéck duerch d'Dréibank. D'Benotzung vu speziellem Metallveraarbechtungsueleg kann de Problem vun der schlechter Genauegkeet an der gerénger Effizienz léisen.
Zäitpunkt vun der Verëffentlechung: 21. September 2021