


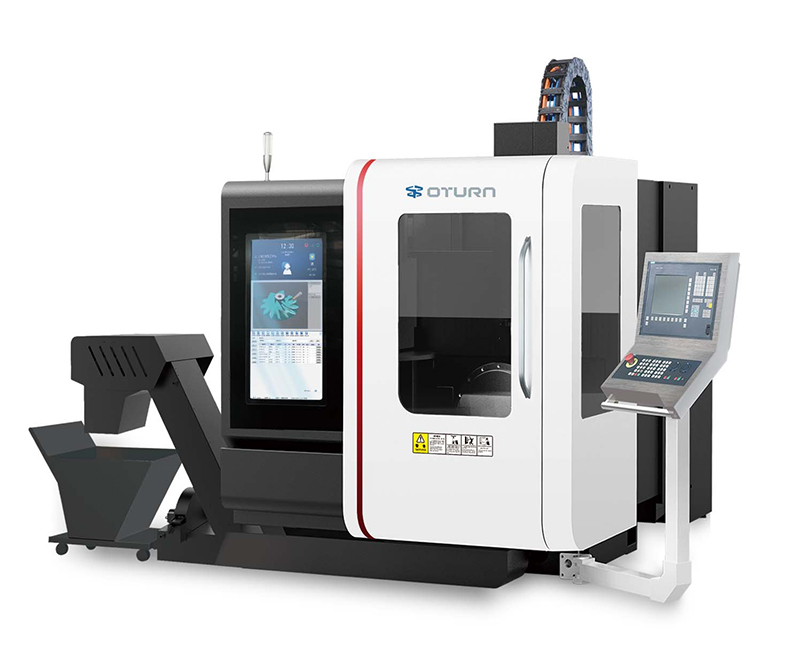
5-Achs vertikal Bearbeitungszentrumsinn zu Schlësselausrüstung an der High-End-Produktioun ginn, wéinst hirer Fäegkeet, héichpräzis Bearbechtung vu komplexe Komponenten z'erreechen. Hir Bearbechtungsgenauegkeet bestëmmt net nëmmen d'Produktqualitéit, mä stellt och de Kär vun der Konkurrenzfäegkeet vun den Ausrüstungen duer. D'Erreeche vun dëser héichpräziser Bearbechtung hänkt vun de koordinéierten Efforte vu verschiddenen Aspekter of, dorënner déi mechanesch Struktur, den CNC-System, an d'Detektioun an d'Kompensatioun, wouduerch e systematescht a komplett Präzisiounssécherungssystem entsteet. Déi folgend detailléiert Analyse vun all Schlëssellink hëlleft Iech, seng zugronnleeënd Logik an fortgeschratt Technologien ze verstoen.
IDesign vun der mechanescher Struktursteifheet: Déi solid Basis vun der Präzisioun
D'Steifheet vun der mechanescher Struktur bestëmmt direkt d'Stabilitéit an d'Verformungsbeständegkeet vum Apparat während der Bearbechtung. An engem5-axis VMC, d'Bett an d'Sail déngen als "Gestell" vun der ganzer Maschinn. Si si typescherweis aus héichfestegem Goss oder Granit gebaut. D'Alterungsbehandlung eliminéiert effektiv intern Spannungen a reduzéiert däitlech d'Deformatioun, déi duerch Schnëttbelaaschtungen verursaacht gëtt. D'Féierungsbunn an d'Féierungsschraufundriffskomponenten si Schlëssel fir d'Genauegkeet vun der linearer Bewegung ze garantéieren, wat eng strikt Kontroll vun der alldimensionaler Präzisioun erfuerdert. Rollféierunge benotzen d'Virspannung fir Réckspill ze eliminéieren an d'Positionéierungssteifheet ze verbesseren. Kugelschrauben benotzen eng Duebelmutter-Virspannungsstruktur fir Réckspill effektiv ze eliminéieren an d'Transmissiounsfeeler ze minimiséieren. Den Trägersystem fir rotéierend Achsen (wéi d'A-Achs an d'C-Achs) ass entscheedend. Héichpräzis Kräizrollenlager a Schneckenrad ginn agesat fir radial an axial Belaaschtungen ze widderstoen, während de Rotatiounsspill an engem Winkelberäich vu verschiddene Sekonnen bis Zénger Sekonnen erhale bleift, wat d'Genauegkeet vun der Winkelpositionéierung däitlech verbessert. D'Spindeleenheet gëtt vu Präzisiounskeramiklager oder aerostatesche Lager ënnerstëtzt. Dynamescht Ausbalancéieren garantéiert, datt de radialen Auslaf an den axialen Spill während der Héichgeschwindegkeetsrotatioun op de Mikrometerniveau kontrolléiert ginn, wat verhënnert, datt Vibratiounen zu enger Quell vu Bearbeitungsfeeler ginn.
II. Präzisiounssteierung vum CNC-System - De "Gehir" vun der Präzisioun
D'Genauegkeet vun der Fënnefachsbearbechtung hänkt net nëmmen vun der mechanescher Steifheet of, mä och vun der präziser Kontroll vun der Bewegung duerch den CNC-System. De System berechent d'Trajektorie an d'Geschwindegkeet vun all Achs a Echtzäit a generéiert duerch Interpolatiounsalgorithmen e kontinuéierleche a glaten Bewegungswee, wat garantéiert, datt d'Tooltrajektorie den Designufuerderunge entsprécht. D'Feedforward-Kontrolltechnologie prognostizéiert d'Trajektorie a passt d'Servomotorleistung am Viraus un, wouduerch de Folgfehler däitlech reduzéiert gëtt.
De Positiounsfeedbacksystem benotzt eng héichopléisend Skala oder Encoder fir tatsächlech Achspositiounsdaten a Echtzäit ze sammelen. Kombinéiert mat engem PID-zougemaachte Kontrollalgorithmus korrigéiert et séier Positionéierungsofwäichungen, wouduerch de Positionéierungsfehler bannent Mikronniveauen hält. Bei der Fënnefachsbearbechtung benotzt den CNC-System e kinematescht Modell fir präzis Koordinaten fir déi komplex Bewegungsbezéiungen tëscht Rotatiouns- an Linearachsen ze transforméieren an erreecht eng präzis Genauegkeet vun der Toolpositionéierung zu all Punkt am Raum, wat eng héichpräzis Leeschtung bei der Fënnefachsbearbechtung garantéiert.
III. Detektiouns- a Kompensatiounsmechanismen: D'Bewaacher vun der dynamescher Präzisioun
Genau Miessung a rechtzäiteg Kompensatioun si Schlëssel fir d'laangfristeg Genauegkeet vun den Ausrüstungen ze garantéieren. Virum Versand muss d'Ausrüstung grëndlech Tester op Positionéierungsfehler, Widderhuelbarkeetsfehler a Spill op all Achs mat Hëllef vun héichpräzisen Instrumenter wéi Laserinterferometer a Kugelstangen ënnerworf ginn. Dëst garantéiert, datt all mechanesch Feeler digital opgeholl a korrigéiert ginn duerch CNC-Systemparameterkompensatioun.
Wärmeausdehnung a mechanesch Deformatioun, déi duerch Temperaturschwankungen verursaacht ginn, si bedeitend Gefore fir d'Genauegkeet bei der laangfristeger Bearbechtung. Temperatursensore iwwerwaachen d'Ëmfeldtemperatur vum Apparat an den Temperaturanstieg vun der Spindel a Féierungsweeër a Echtzäit. Dynamesch Kompensatiounsstrategien, a Kombinatioun mat etabléierte thermesche Feelermodeller, miniméieren den Impakt vun Temperaturinterferenzen op d'Genauegkeet vun der Bearbechtung däitlech.
Reegelméisseg Kalibrierung ass och essentiell fir d'Genauegkeet ze garantéieren. Duerch Vergläicher mat Standarddeeler a Méipunktverifizéierung mat Präzisiounsinspektiounsinstrumenter kënnen Präzisiounsofwäichungen, déi duerch mechanesche Verschleiung oder locker Komponenten verursaacht ginn, séier erkannt ginn, sou datt d'Ausrüstungsparameter ugepasst a korrigéiert kënne ginn, fir eng laangfristeg stabil Bearbechtungsleistung ze garantéieren.
IV. Systematesch Präzisiounskontroll - Vun statescher héijer Präzisioun bis dynamescher Stabilitéit
D'Genauegkeetssécherung vun engem5De vertikale Bearbeitungszentrum mat enger Achs ass d'Resultat vun der komplementärer a koordinéierter Zesummenaarbecht vu verschiddene Komponenten. Déi mechanesch Struktur bitt eng steif Basis, den CNC-System erméiglecht eng präzis Bewegungssteierung, an e komplette Detektiouns- a Kompensatiounsmechanismus garantéiert eng dynamesch Präzisioun.
Dëst systematescht Präzisiounskontrollsystem garantéiert net nëmmen eng onberéiert mechanesch Genauegkeet wann d'Ausrüstung statesch ass, mä widdersteet och effektiv verschiddenen Interferenzfaktoren wéi Vibratiounen, thermesch Deformatioun a Belaaschtungsschwankungen a komplexe Bearbeitungsumgebungen, wouduerch d'Ufuerderunge fir héichpräzis Bearbeitung fir komplex Deeler erreecht ginn.
Mat dem kontinuéierleche Fortschrëtt vun der intelligenter Produktiounstechnologie goufen adaptiv Kompensatiounstechnologien, déi kënschtlech Intelligenz a Big Data Analyse kombinéieren, lues a lues agesat, wat Duerchbréch an der Präzisiounssécherung vun ... agefouert huet.5-Achs Bearbeitungszentrumr, wat hir Produktiounskapazitéiten a Maartkompetitivitéit weider verbessert.
Zesummegefaasst, déi héich Präzisioun vun5Vertikal Bearbeitungszentren mat 2,4-Achs-Modeller sinn net d'Resultat vum Zoufall, mä d'Resultat vun der héich integréierter a grëndlecher Zesummenaarbecht vun dräi Säile: mechaneschen Design, Kontrollalgorithmen, an Detektioun a Kompensatioun. Nëmmen andeems mir dëst Präzisiounssécherungssystem wëssenschaftlech opbauen an kontinuéierlech optimiséieren, kënne mir déi streng Präzisiounsufuerderunge vun der High-End-Produktioun fir komplex Deeler erfëllen an intelligent Produktioun op en héijen Niveau bréngen.
Fir méi Informatiounen, besicht eis an der EMO, Hall 15, Stand B54, vum 22. bis de 27. September 2025. Mir presentéieren déi neist Produkter5-Achs-Bearbechtungstechnologien, Erfahrungdréienmodern Ausrüstung, a grëndlech Diskussioune mat Branchenexperten. Mir invitéieren Iech häerzlech, iwwer d'Zukunft vun der intelligenter Produktioun ze diskutéieren an en neit Kapitel an der Héichpräzisiounsbearbechtung opzemaachen!
Zäitpunkt vun der Verëffentlechung: 27. August 2025