


5-Achs Vertikal Bearbeitungszentrum CTB Serie


Fonctiounen
Maschinneinféierung
1. Käschteeffektiv fënnef-Achs simultan Bearbechtung
Déi klassesch C-Typ Struktur, ausgestatt mat enger selbstentwéckelter héichpräziser elektrescher Spindel an engem direktundriffs-Rotdësch, engem High-End CNC-System, presentéiert perfekt exzellent Qualitéit. De 5-Achs CNC-Vertikalbearbeitungszentrum ënnerstëtzt optional elektresch Spindelen a verschiddene Spezifikatiounen a Kombinatiouns-Dréi- a Fräsdëscher.
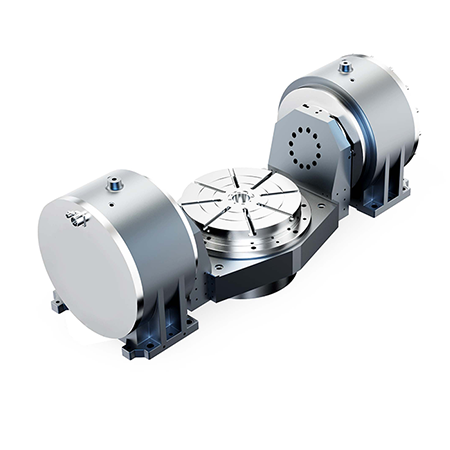
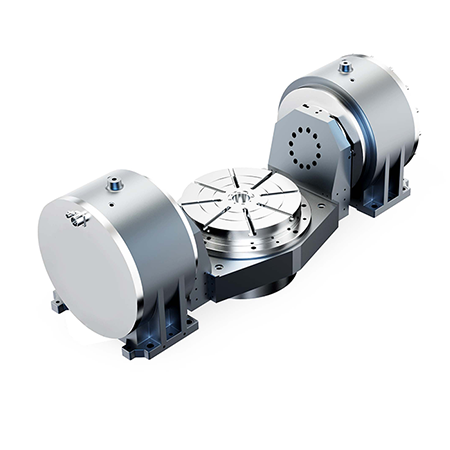
2. Direktundriff Plattenspiller
De selwer entwéckelte Plattenspiller mat Direktantrieb benotzt en héichpräzisen Dréimomentmotor, keng Transmissiounslück, kee Verschleiung an ass mat engem héichpräzisen Winkelencoder ausgestatt.
High-End CNC-System erreecht eng héich dynamesch Präzisiounskontroll.
Schwenkbaren Drehtisch, fënnefachseg Lenkveraarbechtung, maximalt Werkstéckgewiicht 150 kg - 3000 kg, an negativ Wénkelveraarbechtung kënnen erreecht ginn. D'B-Achs ass mat enger Hëllefsträgerstruktur mat staarker Trägersteifheet ausgestatt.
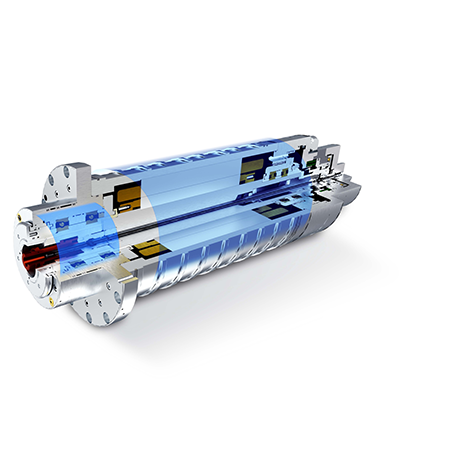
3. HSK Serie elektresch Spindel
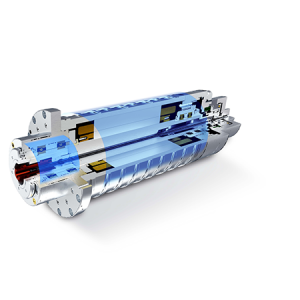
Déi elektresch Spindel benotzt en héichleistungsfäegen asynchronen internen Motor, héichpräzis Keramiklager, Vibratiounssensor, Temperatursensor a optional intern Ofkillfunktiounen vum Tool.
4. D'Schmiersystem adoptéiert laang dauerhaft Fettschmierung;
5. D'Kühlsystem benotzt eng Killpompel mat groussem Duerchfluss, fir de Killbedarf vun den Zentrumspindel-Tools an den Werkstécker vun enger 5-Achs-CNC-Vertikalfräsmaschinn vollstänneg ze decken. De Killmëttel gëtt no den tatsächlechen Zoustänn vun de Werkstécker vum Benotzer bestëmmt;
6. De Spanentfernungssystem benotzt eng automatesch Spanentfernungsmaschinn mat Kettenplack (hënnescht Rei)
7. D'ATC-Wiesselnockenkëscht vum Werkzeugmagazin ass mat enger automatescher Iwwerwaachung vun de Schmieruelegniveauen ausgestatt, fir grouss Schied un der Ausrüstung ze reduzéieren, déi duerch blann Flecken bei der manueller Ënnerhalt verursaacht ginn;
8. Beim Design vu Maschinnenwierkszeugen gëtt Ënnerhalt Prioritéit.D'Layout vun de groussen Deeler vun dëser Maschinn baséiert op dem oppene Prinzip, wat praktesch fir d'Installatioun, d'Astellung an d'Ënnerhalt ass, an et goufen Ënnerhaltsfënsteren a verschiddenen Deeler gelooss;
9. 5-Achs CNC vertikal Bearbeitungszentrumass einfach ze benotzen, ze bedreiwen an ze pflegen an huet e schéint Ausgesinn.D'Benotzung an d'Ënnerhalt vu Maschinnewierksgeschir däerfen keng perséinlech Gesondheet a Gefor bréngen oder d'Ëmwelt verschmotzen;
Technesch Spezifikatiounen
| Artikel | Eenheet | V5-320B | V5-630B | V5-1000A | ||||
| Tabelle | ||||||||
| Duerchmiesser | mm | 320 | 630 | 1000 | ||||
| Maximal horizontal Belaaschtung | kg | 150 | 500 | 3000 | ||||
| Maximal vertikal Belaaschtung | 100 | 300 | 2000 | |||||
| T-Schlitzer (Zuel X Breet) | Nr. X mm | 8X10H8 | 8X14H8 | 5X18 | ||||
| Bearbechtungsberäich | ||||||||
| Distanz vun der Spindelnues | Max.(mm) | 430 | 550 | 1080 | ||||
| op d'Uewerfläch vum Dësch | Min.(mm) | 100 | 150 | 180 | ||||
| X-Achs | mim | 450 | 600 | 1150 | ||||
| Y-Achs | mm | 320 | 450 | 1300 | ||||
| Z-Achs | mm | 330 | 400 | 900 | ||||
| B-Achs | . | -35~ +110 | -35~ +110 | -150~ +130 | ||||
| C-Achs | . | nX 360 | nX 360 | nX 360 | ||||
| Spindel | ||||||||
| Werkzeughalter |
| BT30 | HSKE40 | BT40 | HSKA63 | BT50 | HSKA100 | |
| Zittstëft |
| MAS403 BT30-I |
| MAS403 BT40-I |
| MAS403 BT50-I |
| |
| Nenngeschwindegkeet | d'Ëmdréiung | 12000 | 17500 | 1800 | 2000 | 1500 | ||
| Maximal Geschwindegkeet | 24000 | 32000 | 12000 | 18000 | 10000 | |||
| Motoriséiert Spindelausgabdrehmoment (S1/S6) | Nm | 12/15.5 | 6/8.2 | 69/98 | 72/88 | 191/236 | ||
| Ausgangsleistung vun der motoriséierter Spindel (S1/S6) | kW | 15/19.5 | 15. November | 13/18.5 | 15/18.5 | 30/37 | ||
| Koordinatenachs | ||||||||
| Schnelltraverse | X-Achs |
m/Min | 36 | 36 | 25 | |||
| Y-Achs | 36 | 36 | 25 | |||||
| Z-Achs | 36 | 36 | 25 | |||||
| Maximal Geschwindegkeet | B-Achs | d'Ëmdréiung | 100 |
| 15 | |||
| C-Achs | 80 |
| ||||||
| 130 | 80 | 30 | ||||||
| Automateschen Toolwechsler | ||||||||
| Typ | Disktyp | Disktyp | Horizontal Kettentyp Servo automateschen Toolwechsler | |||||
| Auswiel vun den Tools | Prinzip vun der bidirektionaler Proximitéit
| Prinzip vun der bidirektionaler Proximitéit
| Prinzip vun der bidirektionaler Proximitéit | |||||
| Kapazitéit | T | 24/30 | 24 | 30 | ||||
| Maximal Werkzeuglängt | mm | 200 | 300 | 400 | ||||
| Ma Tool Gewiicht | kg | 3.5 | 8 | 20 | ||||
| Maximalen Duerchmiesser vun der Scheif | Voll | mm | 65 | 80 | 125 | |||
|
| Nopesch Positiounen eidel | 125 | 150 | 180 | ||||
| Genauegkeet | ||||||||
| Ëmsetzungsnormen | GB/T 20957 | GB/T 20957 | GB/T 20957 | |||||
| Positionéierungsgenauegkeet | X/Y/Z-Achs | mm
| 0,006 | 0,007 | 0,08 | |||
|
| B/C-Achs | „ | 6 | 6 | 8 | |||
| Widderhuelbarkeet | X/Y/Z-Achs | mm | 0,004 | 0,005 | 0,006 | |||
| B/C-Achs | „ | 4 | 4 | 6 | ||||
| Gewiicht | kg | 4000 | 6500 | 33000 | ||||
| Kapazitéit | KVA | 45 | 45 | 80 | ||||
| Gesamtdimensiounen (LXBXH) | mm | 3460 x 3000 x 2335 | 4000 x 4000 x 3200 | 7420X4800X4800 | ||||
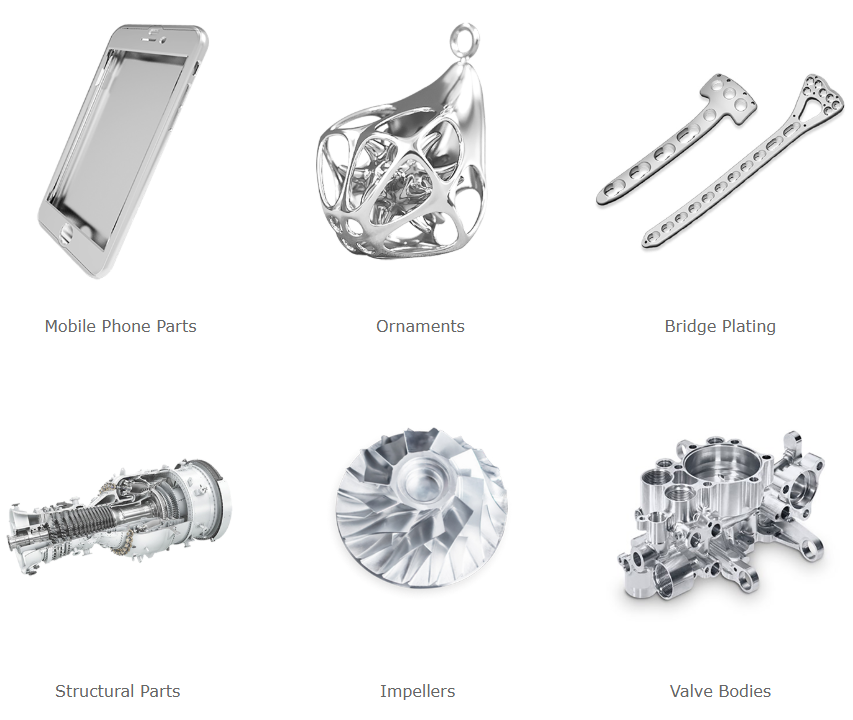
Fäll veraarbechten
Handydeeler
Strukturdeeler
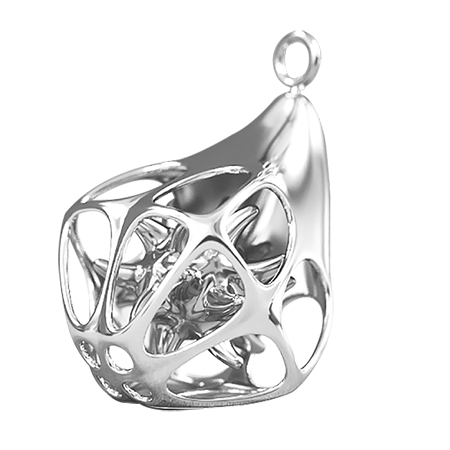
Ornamenter
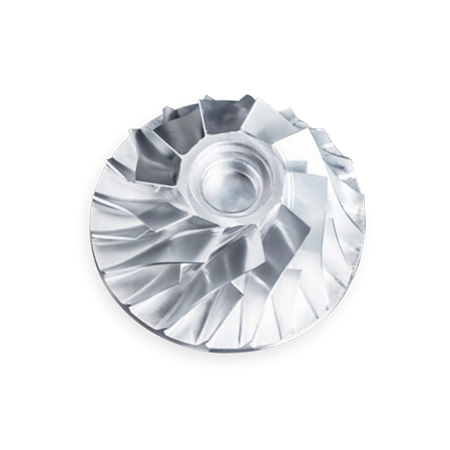
Impeller
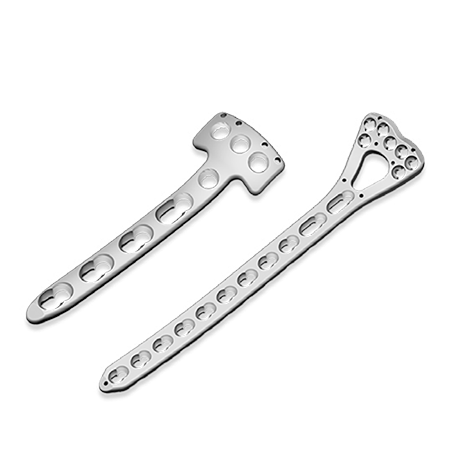
Bréckverkleedung
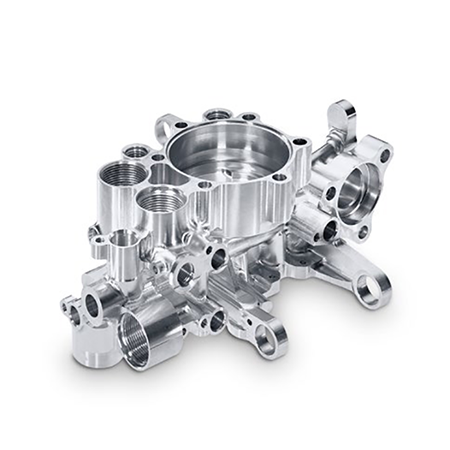
Ventilkierper
Maschinneinféierung
1. Käschteeffektiv fënnef-Achs simultan Bearbechtung
Déi klassesch C-Typ Struktur, ausgestatt mat enger selbstentwéckelter héichpräziser elektrescher Spindel an engem Direktundriff-Rotdësch, engem High-End CNC-System, stellt perfekt exzellent Qualitéit vir. Ënnerstëtzt optional elektresch Spindelen a verschiddene Spezifikatiounen a Kombinatiouns-Rotdëscher fir Dréien a Fräsen.
2. Direktundriff Plattenspiller
De selwer entwéckelte Plattenspiller mat Direktantrieb benotzt en héichpräzisen Dréimomentmotor, keng Transmissiounslück, kee Verschleiung an ass mat engem héichpräzisen Winkelencoder ausgestatt.
High-End CNC-System erreecht eng héich dynamesch Präzisiounskontroll.
Schwenkbaren Drehtisch, fënnefachseg Lenkveraarbechtung, maximalt Werkstéckgewiicht 150 kg - 3000 kg, an negativ Wénkelveraarbechtung kënnen erreecht ginn. D'B-Achs ass mat enger Hëllefsträgerstruktur mat staarker Trägersteifheet ausgestatt.
3. HSK Serie elektresch Spindel
Déi elektresch Spindel benotzt en héichleistungsfäegen asynchronen internen Motor, héichpräzis Keramiklager, Vibratiounssensor, Temperatursensor a optional intern Ofkillfunktiounen vum Tool.
4. D'Schmiersystem benotzt eng laang dauerhaft Fettschmierung;
5. De Killsystem benotzt eng Killpompel mat groussem Duerchfluss, fir de Killbedarf vu Spindelwierkzeugen a Werkstécker vollstänneg ze decken. De Killmëttel gëtt no den tatsächlechen Zoustänn vun de Werkstécker vum Benotzer bestëmmt;
6. De Spanentfernungssystem benotzt eng automatesch Spanentfernungsmaschinn mat Kettenplack (hënnescht Rei)
7. D'ATC-Wiesselnockenkëscht vum Werkzeugmagazin ass mat enger automatescher Iwwerwaachung vum Schmieruelegstand ausgestatt, fir grouss Schied un der Ausrüstung ze reduzéieren, déi duerch blann Flecken bei der manueller Ënnerhalt verursaacht ginn;
8. Beim Design vu Maschinnewierkszeugen gëtt d'Ënnerhalt Prioritéit.D'Layout vun de groussen Deeler vun dëser Maschinn baséiert op dem oppene Prinzip, wat praktesch fir d'Installatioun, d'Astellung an d'Ënnerhalt ass, an et goufen Ënnerhaltsfënsteren a verschiddenen Deeler gelooss;
9. D'Maschinn ass einfach ze benotzen, ze bedreiwen an ze pflegen an huet e schéint Ausgesinn.D'Benotzung an d'Ënnerhalt vu Maschinnewierksgeschir däerfen keng perséinlech Gesondheet a Gefor bréngen oder d'Ëmwelt verschmotzen;
| Artikel | Eenheet | V5-320B | V5-630B | V5-1000A | ||||
| Tabelle | ||||||||
| Duerchmiesser | mm | 320 | 630 | 1000 | ||||
| Maximal horizontal Belaaschtung | kg | 150 | 500 | 3000 | ||||
| Maximal vertikal Belaaschtung | 100 | 300 | 2000 | |||||
| T-Schlitzer (Zuel X Breet) | Nr. X mm | 8X10H8 | 8X14H8 | 5X18 | ||||
| Bearbechtungsberäich | ||||||||
| Distanz vun der Spindelnues | Max.(mm) | 430 | 550 | 1080 | ||||
| op d'Uewerfläch vum Dësch | Min.(mm) | 100 | 150 | 180 | ||||
| X-Achs | mim | 450 | 600 | 1150 | ||||
| Y-Achs | mm | 320 | 450 | 1300 | ||||
| Z-Achs | mm | 330 | 400 | 900 | ||||
| B-Achs | . | -35~ +110 | -35~ +110 | -150~ +130 | ||||
| C-Achs | . | nX 360 | nX 360 | nX 360 | ||||
| Spindel | ||||||||
| Werkzeughalter | BT30 | HSKE40 | BT40 | HSKA63 | BT50 | HSKA100 | ||
| Zittstëft | MAS403 BT30-I | MAS403 BT40-I | MAS403 BT50-I | |||||
| Nenngeschwindegkeet | d'Ëmdréiung | 12000 | 17500 | 1800 | 2000 | 1500 | ||
| Maximal Geschwindegkeet | 24000 | 32000 | 12000 | 18000 | 10000 | |||
| Motoriséiert Spindelausgabdrehmoment (S1/S6) | Nm | 12/15.5 | 6/8.2 | 69/98 | 72/88 | 191/236 | ||
| Ausgangsleistung vun der motoriséierter Spindel (S1/S6) | kW | 15/19.5 | 15. November | 13/18.5 | 15/18.5 | 30/37 | ||
| Koordinatenachs | ||||||||
| Schnelltraverse | X-Achs | m/Min | 36 | 36 | 25 | |||
| Y-Achs | 36 | 36 | 25 | |||||
| Z-Achs | 36 | 36 | 25 | |||||
| Maximal Geschwindegkeet | B-Achs | d'Ëmdréiung | 100 | 15 | ||||
| C-Achs | 80 | |||||||
| 130 | 80 | 30 | ||||||
| Automateschen Toolwechsler | ||||||||
| Typ | Disktyp | Disktyp | Horizontal Kettentyp Servo automateschen Toolwechsler | |||||
| Auswiel vun den Tools | Prinzip vun der bidirektionaler Proximitéit
| Prinzip vun der bidirektionaler Proximitéit
| Prinzip vun der bidirektionaler Proximitéit | |||||
| Kapazitéit | T | 24/30 | 24 | 30 | ||||
| Maximal Werkzeuglängt | mm | 200 | 300 | 400 | ||||
| Ma Tool Gewiicht | kg | 3.5 | 8 | 20 | ||||
| Maximalen Duerchmiesser vun der Scheif | Voll | mm | 65 | 80 | 125 | |||
| Nopesch Positiounen eidel | 125 | 150 | 180 | |||||
| Genauegkeet | ||||||||
| Ëmsetzungsnormen | GB/T 20957 | GB/T 20957 | GB/T 20957 | |||||
| Positionéierungsgenauegkeet | X/Y/Z-Achs | mm
| 0,006 | 0,007 | 0,08 | |||
| B/C-Achs | „ | 6 | 6 | 8 | ||||
| Widderhuelbarkeet | X/Y/Z-Achs | mm | 0,004 | 0,005 | 0,006 | |||
| B/C-Achs | „ | 4 | 4 | 6 | ||||
| Gewiicht | kg | 4000 | 6500 | 33000 | ||||
| Kapazitéit | KVA | 45 | 45 | 80 | ||||
| Gesamtdimensiounen (LXBXH) | mm | 3460 x 3000 x 2335 | 4000 x 4000 x 3200 | 7420X4800X4800 | ||||
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...