


Schwéierlaascht CNC Buerfräsmaschinn
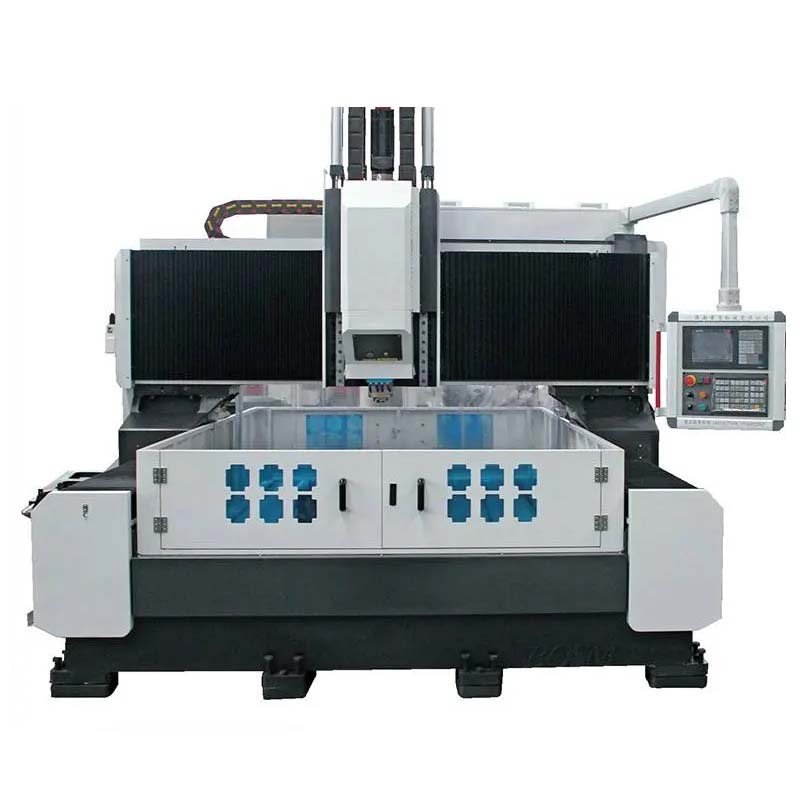
CNC Buer- a Fräsmaschinn
Héichgeschwindegkeet CNC-Buer- a Fräsmaschinn
Maschinnapplikatioun
CNC-Buer- a Fräsmaschinne gi virun allem fir d'effizient Bueren vun Werkstécker mat Dicken am effektiven Beräich wéi Placken, Flanschen, Scheiwen a Réng benotzt. Duerchgangslächer a Blannlächer kënnen op verschiddene Materialien gebuert ginn. D'Maschinn ass digital gesteiert mat einfacher Operatioun. Si kann Automatiséierung, héich Präzisioun, verschidde Varianten a Masseproduktioun erreechen.
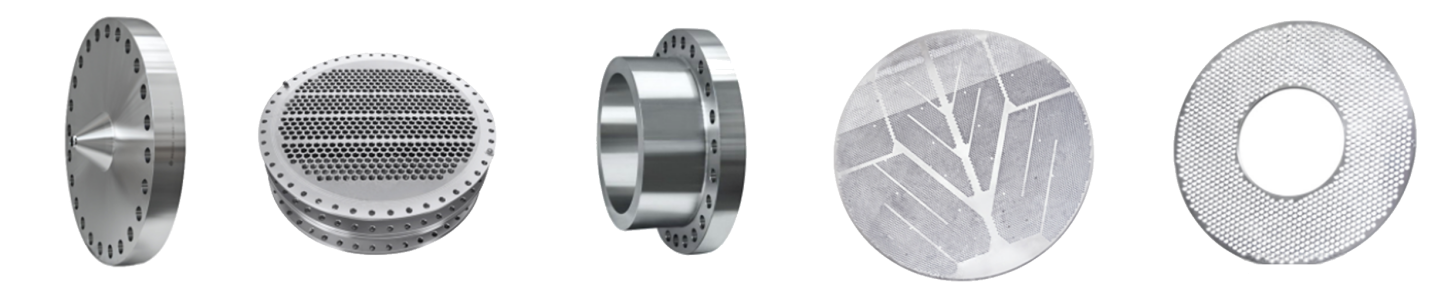
Fir den Veraarbechtungsbedürfnisser vun ënnerschiddleche Benotzer gerecht ze ginn, huet eis Firma eng Vielfalt vu Maschinnen entwéckelt. Nieft konventionelle Modeller kënnen dës och un déi tatsächlech Bedierfnesser vun de Clienten ugepasst ginn.
Maschinnstruktur
Dës Ausrüstung besteet haaptsächlech aus engem Bettdësch, engem beweegleche Portal, engem beweegleche Gleitsadel, enger Buer- a Frässpindel, enger automatescher Schmieranlag an engem Schutzvorrichtung, enger Ëmlafkillanlag, engem CNC-Steierungssystem, engem elektresche System asw. Duerch d'Ënnerstëtzung an d'Leedung vun der Rollleitungsféierung an dem Präzisiouns-Leederschrauwendreiber huet d'Maschinn eng héich Positionéierungsgenauegkeet a Widderhuelungspositionéierungsgenauegkeet.
1)Aarbechtsdësch:
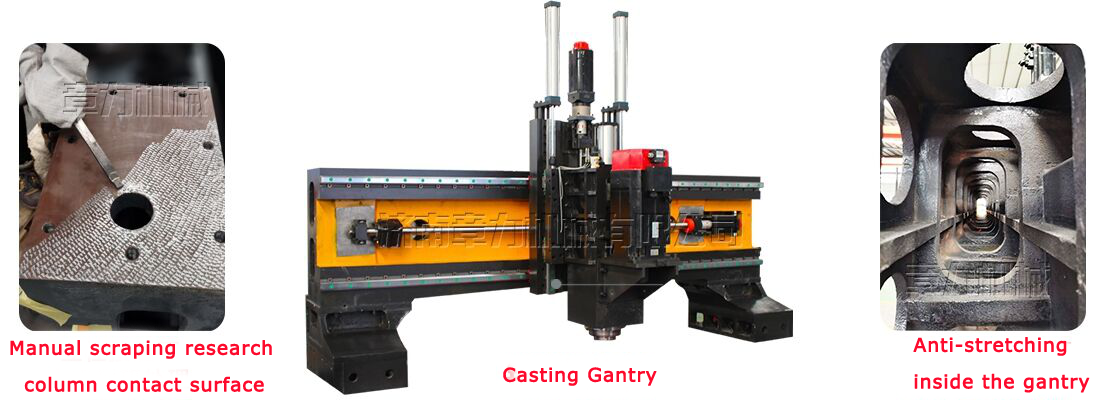
Den Aarbechtsdësch huet eng Gossstruktur, an d'Fläch huet en T-Schlitz mat engem vernünftege Finish-Layout fir d'Spannen vun den Werkstécker. Iwwer dem Bett sinn T-Schlitzer ubruecht. Den Undriffssystem benotzt en AC-Servomotor a Präzisiounskugelschraube fir op béide Säiten unzedreiwen, fir datt de Gantry sech an der Y-Achsrichtung beweegt. Verstellbar Schrauwen sinn um Buedem vum Bett verdeelt, wat d'Niveau vum Bettdësch einfach upasse kann.
2)MoVingPortal:
De mobile Portal ass aus Groeisen 250 gegoss, an zwou super-héichkapazitéiert Rolllinearführungspaaren sinn op der viischter Säit vum Portal installéiert. E Set vu Präzisiounskugelschraubepaaren an e Servomotor beweegen sech de Kraaftkappschlitt an der X-Achsrichtung. E Buerkraaftkapp ass op der Kraaftkappschlitt installéiert. D'Bewegung vum Portal gëtt duerch de Servomotor realiséiert, deen den Kugeldrot op der Kugelschraube duerch d'Präzisiounskupplung ugedriwwen huet.
3)MoVingRutschsadel:
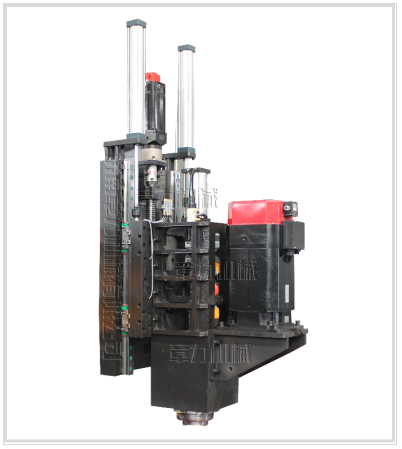
De mobile Schiebesadel ass e präzis Goss-Strukturdeel. Zwee ultra-héichkapazitéiert NC-Schinneschinnen, e Set vu Präzisiounskugelschraubepaaren an e Planéitegeschalter mat héijer Präzisioun sinn un de Servomotor ugeschloss fir de Buerkopf unzedreiwen. D'Beweegung an der Z-Achsrichtung kann de Buerkopf séier vir, no vir schaffen, séier zréckspulen a stoppen. Mat automatesche Spanbriechung, Spanentfernung a Pausfunktiounen.
4)Buerkraaftkapp(Spindel):
De Buerkopf benotzt en dedizéierten Servospindelmotor, deen eng dedizéiert Präzisiounsspindel undreift andeems en de gezännten Synchronriemen ofbremst fir den Dréimoment ze erhéijen. D'Spindel benotzt viischt dräi-, zwee- a fënnefreihig japanesch Wénkelkontaktlager fir eng stufenlos Geschwindegkeetsännerung z'erreechen. E schnellen an einfachen Austausch, d'Zufuhr gëtt vum Servomotor an der Kugelschraube ugedriwwen. D'X- an d'Y-Achse kënne verlinkt ginn, an eng hallef zougemaach Schleifkontroll gëtt benotzt fir linear an kreesfërmeg Interpolatiounsfunktiounen z'erreechen.
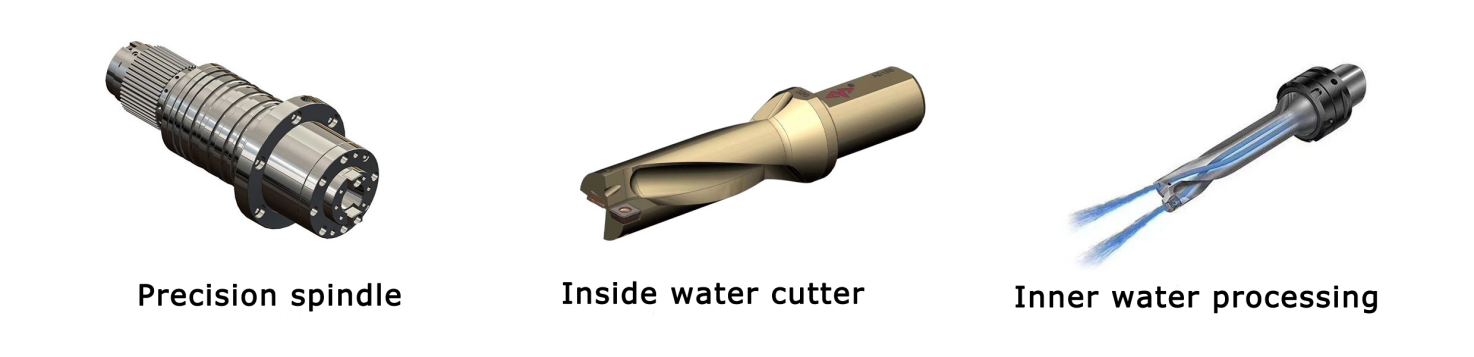
D'Spindelend ass e BT40-Konischlach, ausgestatt mat engem Rotorfoss-Highspeed-Rotatiounsgelenk aus Italien, deen en Highspeed-U-Buer (Gewaltbuer) an e Kärbuer benotze kann, fir Waasser ofzeleeden. D'Waasserauslaffunktioun vum Spindelzentrum kann d'Schneideffizienz verbesseren, déif Lächerveraarbechtung realiséieren an den Tool schützen, fir d'Benotzungskäschten ze reduzéieren.
5) Automatesch Schmieranlag an Schutzanlag:
wéi z.B. Führungsschinnen, Führschrauben, Zännstänn, asw., ouni dout Ecken, fir d'Liewensdauer vun der Maschinn ze garantéieren. D'X-Achs an d'Y-Achs vun der Maschinn si mat staubdichte Schutzabdeckungen ausgestatt, a waasserdicht Sprëtzschutze si ronderëm d'Aarbechtsbank installéiert.

6)CNC-Kontrollsystem:
6.1 Mat der Spanbriechfunktioun kënnen d'Spanbriechzäit an de Spanbriechzyklus op der Mënsch-Maschinn-Schnittstell agestallt ginn.
6.2 Mat der Werkzeughebefunktioun kann d'Werkzeughebehéicht op der Mënsch-Maschinn-Interface agestallt ginn. Beim Bueren op dës Héicht gëtt de Buer séier op d'Spëtzt vum Werkstéck gehuewen, an dann gëtt de Span gehäit, an dann séier vir op d'Buerfläche beweegt an automatesch an d'Aarbechtsstéck ëmgewandelt.
6.3 Déi zentraliséiert Kontrollbox an d'Handgerät benotzen en numerescht Kontrollsystem a si mat engem USB-Interface an engem LCD-Flëssegkristalldisplay ausgestatt. Fir d'Programméierung, d'Späicheren, d'Uweisen an d'Kommunikatioun ze vereinfachen, huet d'Betribsinterface Funktiounen wéi Mënsch-Maschinn-Dialog, Feelerkompensatioun an automateschen Alarm.
6.4 D'Maschinn huet d'Funktioun, d'Lachpositioun virun der Veraarbechtung ze kucken an nach eng Kéier ze kontrolléieren, an d'Operatioun ass ganz praktesch.

7)Schinneklemme
D'Klammer besteet aus engem Klammerkierper an engem Aktuator. Et ass eng héich performant funktionell Komponent, déi mam rullende Linearféierungspaar benotzt gëtt. Si generéiert eng staark Klemmkraaft duerch de Prinzip vun der keilfërmeger Blockausdehnung. Eegeschaften, déi d'Steifheet erhéijen.
Fonctiounen:
- Sécher a verlässlech, staark Spannkraaft, Spannung vun der net-bewegender XY-Achs beim Bueren an Geweechen.
- Extrem héich Spannkraaft, erhéicht d'Steifheet vun der axialer Zufuhr a verhënnert d'Mikrobewegung, déi duerch Vibratiounen verursaacht gëtt.
- Schnell Reaktioun, d'Reaktiounszäit beim Op- a Schléissen ass nëmmen 0,06 Sekonnen, wat d'Maschinnschaltung schützt an d'Liewensdauer vun der Schrauf verbessert.
- Haltbar, vernickelt Uewerfläch, gutt Anti-Rost-Leeschtung.
Neien Design fir steife Schlag beim Klemmen ze vermeiden.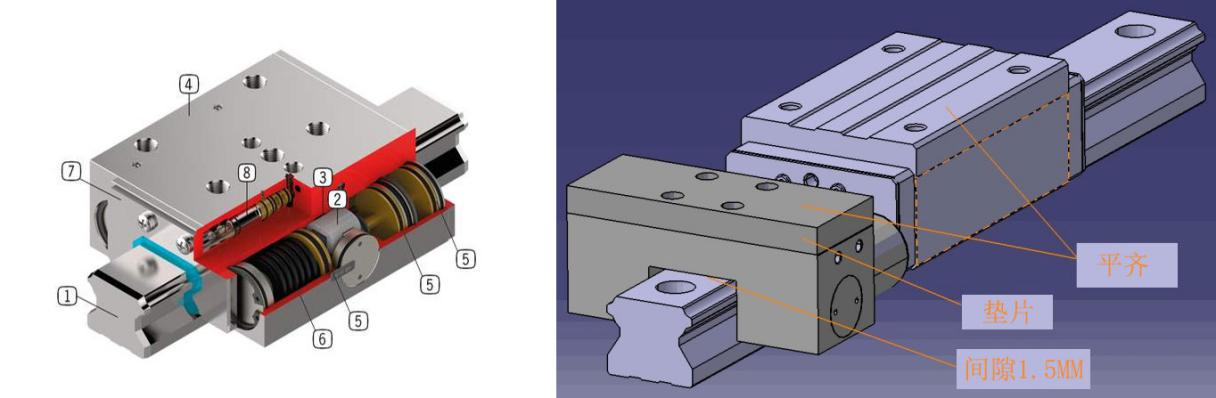
8)Automatesch Spanenentferner a Cirkulatiounskühlgerät:
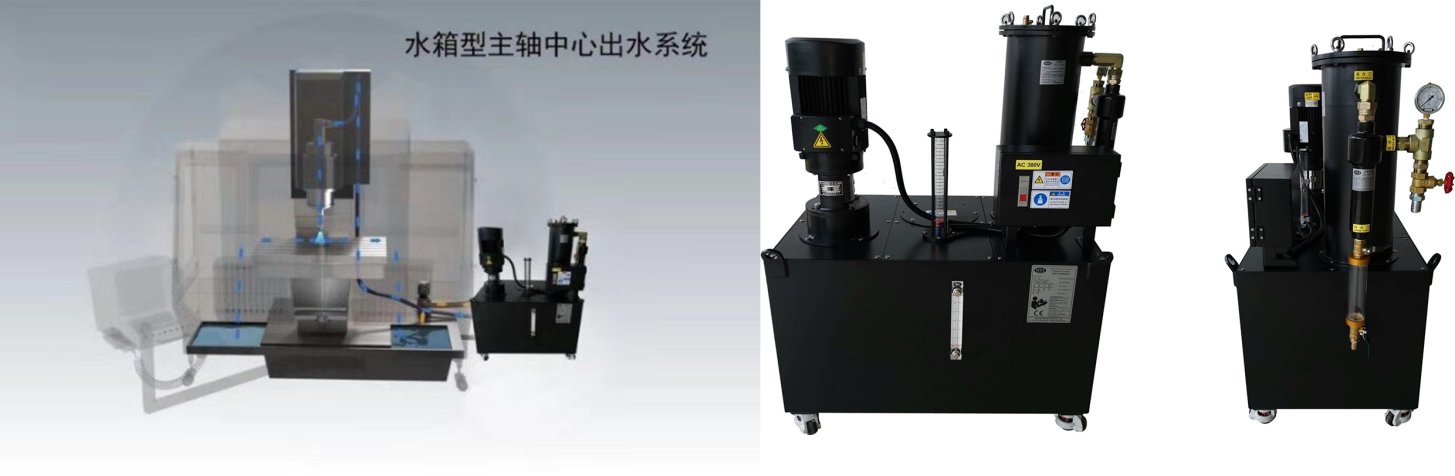
Um Réck vun der Aarbechtsbank ass en automatesche Spanentferner ubruecht an um Enn ass e Filter ubruecht. Den automatesche Spanentferner ass vun der Flaachkettetyp, an eng Killpompel ass op enger Säit installéiert. Den Auslaf vum Span ass mam zentralen Waasserfiltersystem verbonnen. D'Kältemëttel fléisst an den Spanauswerfer. D'Spanauswerfer-Liftpompel dréit d'Kältemëttel an dat zentralt Waasserfiltersystem. Déi Héichdrock-Kältepompel zirkuléiert dat gefiltert Killemëttel fir ze schneiden an ze killen. An et ass mat engem Spantransportwon ausgestatt, wat ganz praktesch ass fir Eisenspaanen ze transportéieren. Dës Ausrüstung ass mat engem internen an externen Killsystem fir Fräsen ausgestatt. Beim Bueren mat héijer Geschwindegkeet ginn d'Fräsen duerch internt Waasser a beim liichte Fräsen duerch externt Waasser gekillt.
Alarm fir niddreg Waasser
1) Wann d'Kältemëttel am Filter um mëttleren Niveau ass, schalt de System de Motor automatesch un, an d'Kältemëttel am Spanentferner fléisst automatesch an de Filter. Wann den héije Flëssegkeetsniveau erreecht ass, stoppt de Motor automatesch mat schaffen.
2) Wann de Killmëttel am Filter niddreg ass, gëtt den Alarm automatesch vum Flëssegkeetsniveaumessgerät ausgeléist, d'Spindel zitt den Tool automatesch zréck an d'Maschinn ënnerbrécht d'Aarbecht.
9)Zentral Auslaaffiltersystem:
D'Maschinn ass standardméisseg mat engem zentralen Waasserfiltersystem ausgestatt, deen d'Onreinheeten am Killmëttel effektiv filtere kann. Dat internt Sprëtzwaassersystem kann verhënneren, datt Eisenstifter sech während der Veraarbechtung um Tool verstoppen, wat de Verschleiss vum Tool reduzéiert, d'Liewensdauer vum Tool verlängert an d'Uewerflächenqualitéit vum Werkstéck verbessert. Den Héichdrock-Waasserauslafstift vun der Klingenspëtz kann d'Uewerfläch vum Werkstéck gutt schützen, d'Héichgeschwindegkeets-Dréiverbindung schützen, verhënneren, datt Onreinheeten d'Dréiverbindung blockéieren, an d'Gesamtqualitéit vum Werkstéck an d'Aarbechtseffizienz verbesseren.
10)Kugelschrauf a Motor integréiert Sëtz:
D'Motorbasis ass e Produkt mat héijer Konzentrizitéit, dat d'Kugelschrauf an de Motor verbënnt. Dat Wénkelkontaktlager (Genauegkeetsgrad C5) ass integréiert fir d'Genauegkeet ze verbesseren an e null axialen Spillraum vun der Kugelschrauf ze garantéieren, wann de Motor no vir an no hannen dréit. Et ass besonnesch gëeegent fir Héichgeschwindegkeetsausrüstung.
Montagegenauegkeet: D'Kugelschrauf an de Motor sinn iwwer d'Motorbasis an een installéiert. Reduzéiert de Konzentrizitéitsfehler vun der Motorwelle an der Kugelschraufwelle, reguléiert en op plus oder minus 0,01 mm, an d'Senkräglichkeit vun der Ennfläche ass 0,01.
11)Véier-Klauen-Selbstzentréierenden Dësch(optional)
Den Aarbechtsdësch vun der Selbstzentréierungsausrüstung ass mat engem hydraulesche Selbstzentréierungsfutter mat véier Backen ausgestatt. D'Werkstéck kann automatesch an enger Spannung zentraliséiert ginn, ouni datt all Werkstéck no der Mëtt patrouilléiere muss. D'Spannung ass séier a praktesch.
Léist d'Problem, datt d'Aarbechtsstéck mat engem Indexéierungskrees vun manner wéi 1600 mm Duerchmiesser duerch d'Pressung vun der Plack no der Zufuhr an duerno d'Sich no der Mëtt festgeklemmt gëtt, wat manner Zäit brauch a méi laang Spannzäit wéi d'Veraarbechtungszäit brauch.
De selbstzentréierende Véierbackenfutter, deen onofhängeg entwéckelt gouf a mat engem grousse Backenausgang ass, mécht et schwéier fir d'Wierkstéck de Backen beim Spannen ze beréieren. D'Sträifenstruktur mat engem Pad gëtt benotzt. Dëst léist d'Situatioun, datt hydraulesch oder pneumatesch Backen um Maart wéineg Bewegung hunn a grouss Werkstécker d'Backen beim Hiewen treffen, wouduerch d'Futter beschiedegt ginn.
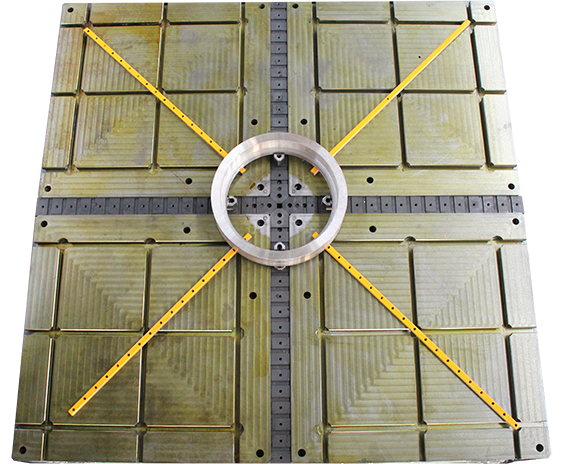
Déi véier Backen op der Aarbechtsbank sinn an engem demontéierbarem Stil, an d'Entfernung vun der hënneschter Aarbechtsbank ass eng normal Plattform mat enger eegener T-Nut. Dëst verbessert den Uwendungsberäich vun anere Werkstécker nieft dem Rank.
Spezifikatiounn
| Modell | BOSM-DT1010 | BOSM-DT2010 | BOSM-DT2016 | BOSM-DT2525 | |
| Aarbechtsgréisst | Längt*Breet (mm) | 1000x1000 | 2000x1000 | 2000x1600 | 2500x2500 |
| Vertikal Buerkopf | Spindelkonus | BT40/ BT50 | BT40/ BT50 | BT40/ BT50 | BT40/ BT50 |
| Buerdurchmesser (mm) | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | |
| Duerchmiesser vum Gewënnschlag (mm) | M24 / M36 | M24 / M36 | M24 / M36 | M24 / M36 | |
| Spindelgeschwindegkeet (r/min) | 30~3000 | 30~3000 | 30~3000 | 30~3000 | |
| Spindelleistung (kW) | 15/22 | 15/22 | 15/22 | 15/22 | |
| Distanz vum ënneschten Enn vun der Spindel bis zur Aarbechtsfläch (mm) | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | |
| Widderhuelungspositionéierungsgenauegkeet (X/Y/Z) | X/Y/Z | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm |
| Bruttogewiicht (T) | 8,5 | 11 | 13,5 | 16,5 | |
| Zäitschrëften-Tool | Linneninstrumentmagazin | ||||
Qualitéitsinspektioun
All Maschinn vu Bosman ass mat engem Laserinterferometer vun der brittescher Firma RENISHAW kalibréiert, deen d'Pitchfehler, d'Spill, d'Positionéierungsgenauegkeet an d'Widderhuelungspositionéierungsgenauegkeet präzis iwwerpréift a kompenséiert, fir déi dynamesch a statesch Stabilitéit an d'Veraarbechtungsgenauegkeet vun der Maschinn ze garantéieren. . Kugelstangentest All Maschinn benotzt en Kugelstangentester vun der britescher Firma RENISHAW, fir déi richteg Kreesgenauegkeet an d'geometresch Genauegkeet vun der Maschinn ze korrigéieren, an zur selwechter Zäit kreesfërmeg Schnëttexperimenter duerchzeféieren, fir d'3D-Bearbeitungsgenauegkeet an d'Kreesgenauegkeet vun der Maschinn ze garantéieren.

Virun & Nom Service
1) Virum Service
Duerch d'Studie vun den Ufroen an den néidegen Informatioune vun de Clienten an duerno Feedback un eis Ingenieuren, ass den techneschen Team vu Bossman verantwortlech fir déi technesch Kommunikatioun mat de Clienten an d'Formuléierung vu Léisungen, andeems en de Client bei der Auswiel vun der passender Bearbeitungsléisung a passenden Maschinnen hëlleft.
2) Nom Service
A. D'Maschinn mat engem Joer Garantie a bezuelter Liewenslaang Ënnerhalt.
B. Wärend der Garantiezäit vun engem Joer nodeems d'Maschinn am Destinatiounshafen ukomm ass, bitt BOSSMAN gratis an zäitlech Ënnerhaltsdéngschter fir verschidde net-kënschtlech Defekter un der Maschinn un, an ersetzt all Zorte vun net-kënschtlech geschaafte beschiedegt Deeler zäitlech gratis. Defekter, déi ausserhalb vun der Garantiezäit optrieden, ginn zu entspriechende Käschte reparéiert.
C. Techneschen Support online bannent 24 Stonnen, TM, Skype, E-Mail, fir déi relevant Froen rechtzäiteg ze léisen. Wann dës Froen net geléist kënne ginn, organiséiert BOSSMAN direkt en After-Sales-Ingenieur op der Plaz fir d'Reparatur. De Keefer muss fir de VISA, d'Fligerticketen an d'Ënnerkunft bezuelen.
Firmenwebsäit

Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...