


CNC Vertikal Dréi- a Fräszentrum fir Kompositmaterial ATC 1250/1600


Fonctiounen
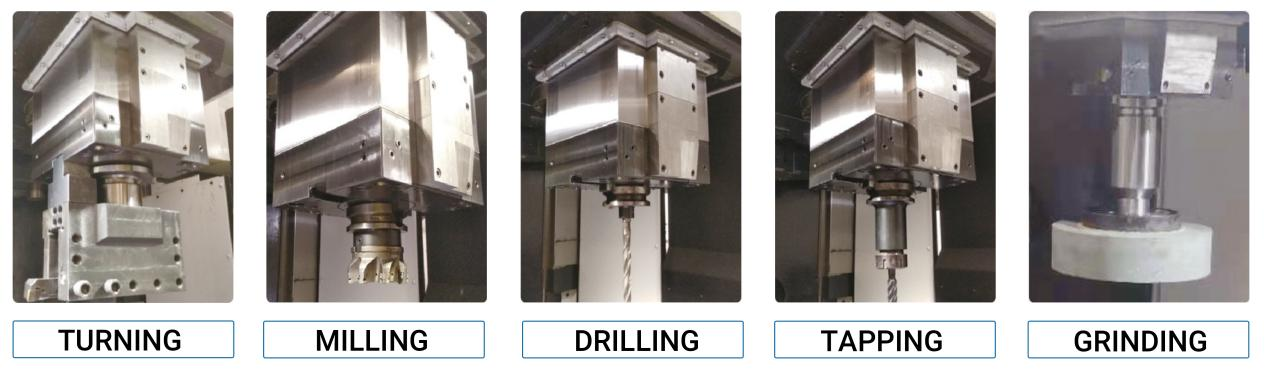
D'Spindelleistung mat héijem Dréimoment a C-Achs-Verbindung kann zesummegesate Bearbechtung wéi Dréien, Fräsen, Bueren, Schleifen a Geweechenschneiden, etc. realiséieren.
wat d'Werkstéck eng eenzeg Bearbechtungsform maache kann, d'Prezisioun verbesseren an d'Effizienz erhéijen.
KONTROLL VUN DER STABILITÉIT VUN DE GRONDKOMPONENTEN
● Optiméiert Strukturdesign
3D-Design, wëssenschaftlecht Layout an optimal Steifheet.
● Gossmaterial
Héichwäerteg Rohmaterialien fir Goss.
● Natierlecht Alterungsprozess
Laangzäiteg zyklisch Virlagerung vu Gossstécker fir intern Spannungen opzeléisen.
● Hëtztbehandlungsprozess
All Gossstécker ginn enger Hëtztbehandlung ënnerworf.
● Vibratiounsalterung
Zweemol während der Roh- a Halleffinishbearbechtung duerchgefouert, fir d'Gossspannungen komplett ze entlaaschten.
SPINDEL
● Kuerz Spindel
Déi kuerz Spindel bleift stationär, wat eng héich Konzentrizitéit a Rotatiounspräzisioun garantéiert.
● Zentrierungsspindel
NN30 Schwéierlaaschtlager: D'Axialkugellager kann eng maximal Belaaschtung vun 8 Tonnen droen.
● Schwéier Schnëtt
D'Ladekapazitéit an d'Prezisioun vun der Maschinn ginn verbessert, wouduerch eng Dréimomentbaséiert Schwéierlaascht-Schnëttleistung erreecht gëtt.
SCHIEBENDE RAM
● Führungsweeër aus geschmiedtem Legierungsstahl
De Gleitstäbchen ass aus héichfestegem Legierungsstol geschmied, deen aus Däitschland importéiert gouf. Nom Präzisiounsschleifen gëtt d'Uewerfläch vun der Führungsbunn mat Ultraschallfrequenzdämpfung a Präzisiounsschleifen behandelt. Hie benotzt en extra grousse quadratesche Querschnitt, wat d'Steifheet ëm iwwer 30% am Verglach mat Goss-Gleitstäbchen erhéicht.
Déif Lächerbearbechtung
● Héich Steifheet
De ganz steife Quadrat-Schiebebügel ass besser fir Déiflächerbearbechtung geegent. Den Mindestduerchmiesser fir Déiflächerbearbechtung ass 350 mm.
WERKZEUGMAGAZIN
● Héich Zouverlässegkeet
Et kënnt standardméisseg mat enger 12-Spindel an optional mat engem 16-Spindel BT50 héich zouverléissege automatesche Werkzeugmagazin. De Werkzeugwiessel ass bequem, mat engem maximale Werkzeuggewiicht vu 50 kg an enger maximaler Werkzeugmagazinbelaaschtung vu 560 kg, wat verschidde Bearbeitungsbedürfnisser erfëllt.
C-ACHS HIGH-PRECISION INDEXÉIERUNG
● Héich Zouverlässegkeet
Ausgestatt mat héichpräzisen Servomotoren, déi mat héichpräzisen taiwanesesche Getrieber gekoppelt sinn. Mat Gitterfeedback an Duebelgetriebe-Spilleliminatioun bitt et eng héichpräzis Indexéierung. D'Positionéierungsgenauegkeet vun der C-Achs kann 5 Bousekonnen erreechen. Et kann kontinuéierlech méisäiteg a Nockenprofiler bearbechten, wouduerch et perfekt mat Dréibanken a Bearbeitungszentren integréiert gëtt.
KOLONN
● Material
D'Sail ass aus héichwäertegem Meehanit-Goss gemaach a gëtt enger sekundärer Glühung ënnerworf, fir intern Spannungen ze eliminéieren an eng laangfristeg Präzisioun ze garantéieren.
● Héichsteif Sail, déi op der Basis sëtzt, mat héijer Verbindungssteifheet, déi den Afloss vum Fundament op d'Sail eliminéiert.
Breet Ofstand tëscht de Führungsweeër, mat engem breede Ofstand tëscht den zwou Führungsweeër vun der Sail an engem internen dräieckege Rippendesign, wat d'Deformatioun beim schwéiere Schnëtt miniméiert.
Querbalke
● Héichpräzis Querbalke kann fräi no uewen an no ënnen beweegt ginn. No der Astellung gëtt se automatesch vun véier hydraulesche Zylinder mat staarker Spannkraaft festgeklemmt, wat eng präzis Bearbeitungspräzisioun garantéiert.
Kugelschrauf
● Héichzouverlässeg Standardféierungswee a Schraufkombinatioun mat importéierte Rollféierungen. Mat héijer Belaaschtungskapazitéit a Präzisioun huet et eng héichgeschwindeg, roueg lafend Kugelschrauf mat perfekter Wärmeënnerdréckung a ganz zouverlässeg Funktiounen.
WERKZEUGSPOST
Héich Positionéierungsgenauegkeet. D'Benotzung vum BT50-Werkzeughalter mat staarker Spannkraaft, der taiwanesescher Dog-Bone-Plattepositionéierung an der zentraler Killmëttelversuergung garantéiert e Schnëtt mat héijem Dréimoment a Werkzeugkillung während der Bearbeitung.
Technesch Spezifikatiounen
| Artikel/Modell | Eenheet | ATC1250 | ATC1600 |
| Veraarbechtungsberäich | |||
| Max. Dréiduerchmiesser | mm | φ1250 | φ1600 |
| Max. Rotatiounsduerchmiesser | mm | φ1350 | φ1650 |
| Maximal Héicht vum Werkstéck | mm | 1200 | 1000 |
| Maximalt Gewiicht vum Werkstéck | kg | 5000 | 8000 |
| Reesen | |||
| X-Achs-Beweegung | mm | 1000 | 1000 |
| Z-Achs-Beweegung | mm | 800 | 800 |
| Aarbechtsdësch | |||
| Duerchmiesser vun der Aarbechtsdësch | mm | φ1100 | φ1400 |
| Spindelgeschwindegkeetsberäich | r/min | 1~300 | 1~230 |
| Maximal Geschwindegkeet vun der C-Achs | r/min | 3 | 2 |
| Spindelgeschwindegkeetsniveauen | / | Onendlech variabel | Onendlech variabel |
| Haaptmotorleistung | kW | 30 | 37 |
| Frässpindel | |||
| Spindelgeschwindegkeet | r/min | 1~2000 | 1~2000 |
| Spindelmotorleistung | kW | 15 | 15 |
| Spezifikatioune vum Werkzeughalter |
| BT50 | BT50 |
| Spezifikatioune vun der Pull-Bolt |
| 45° | 45° |
| Querschnitt vum Schieberam | mm | 240×240 | 240×240 |
| Veraarbechtungskapazitéit | |||
| Maximalt Spindeldrehmoment | Nm | 12000 | 16000 |
| Maximal Querbalkenwee | mm | 1000 | 1000 |
| Geschwindegkeet | |||
| Schnellganggeschwindegkeet X/Z | m/Min | 5 | 5 |
| Schnëttzufuhr | mm/Minutt | 0,1~2000 | 0,1~2000 |
| Werkzeugmagazin | |||
| Werkzeugpositiounen |
| 12 | 12 |
| Gréisst vum Toolpost | mm | 32×32 | 32×32 |
| Maximal Werkzeuggréisst | mm | 300 | 300 |
| Max. Werkzeuggewiicht | kg | 30 | 30 |
| Max. Werkzeugbelaaschtungsgewiicht | kg | 20 | 20 |
| Anerer | |||
| Gesamtleistung vun der Maschinn | kW | 65 | 65 |
| Gesamtdimensiounen (L×B×H) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Nettogewiicht (ongeféier) | Kg | 17000 | 20000 |
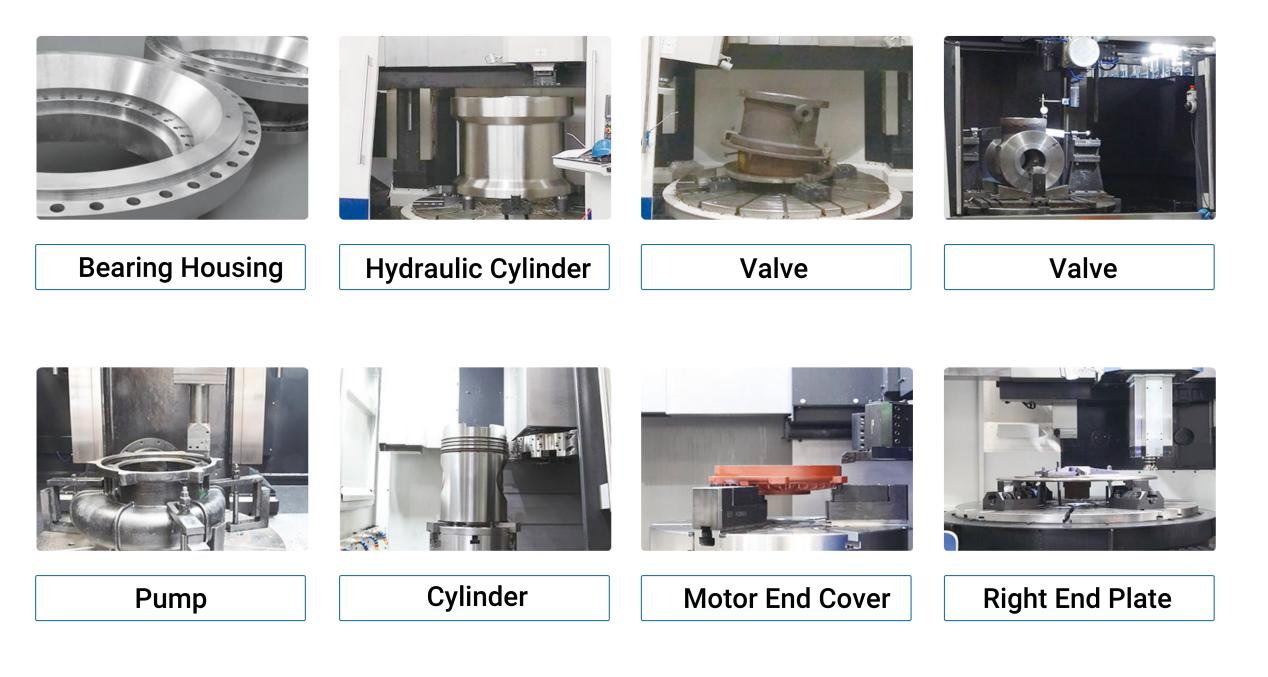
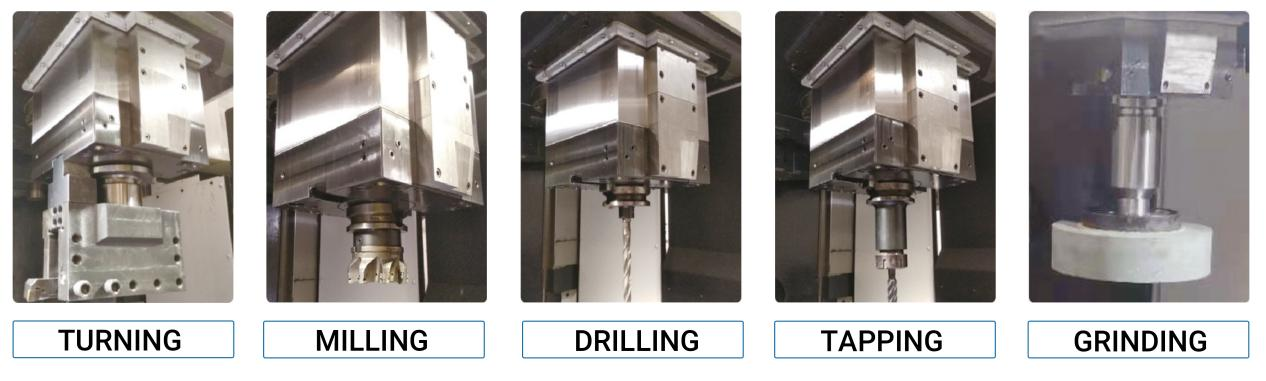
Veraarbechtungsbeispill
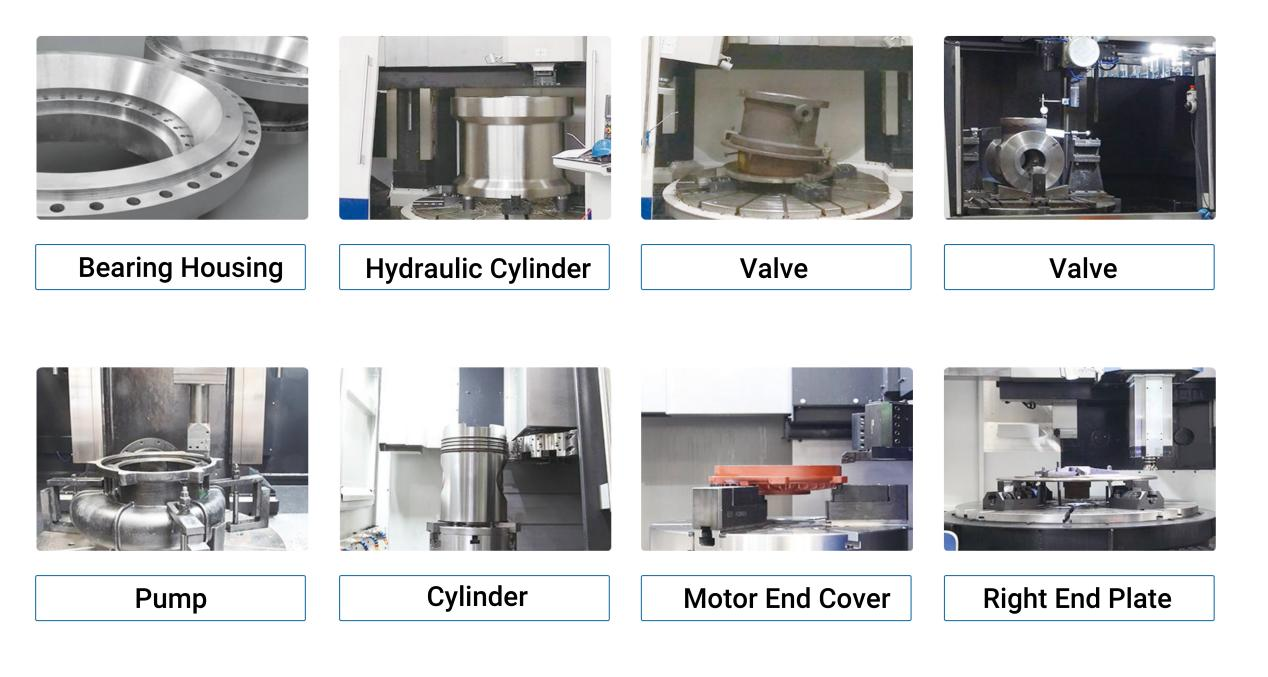
D'Spindelleistung mat héijem Dréimoment a C-Achs-Verbindung kann zesummegesate Bearbechtung wéi Dréien, Fräsen, Bueren, Schleifen a Geweechenschneiden, etc. realiséieren.
wat d'Werkstéck eng eenzeg Bearbechtungsform maache kann, d'Prezisioun verbesseren an d'Effizienz erhéijen.
KONTROLL VUN DER STABILITÉIT VUN DE GRONDKOMPONENTEN
● Optiméiert Strukturdesign
3D-Design, wëssenschaftlecht Layout an optimal Steifheet.
● Gossmaterial
Héichwäerteg Rohmaterialien fir Goss.
● Natierlecht Alterungsprozess
Laangzäiteg zyklisch Virlagerung vu Gossstécker fir intern Spannungen opzeléisen.
● Hëtztbehandlungsprozess
All Gossstécker ginn enger Hëtztbehandlung ënnerworf.
● Vibratiounsalterung
Zweemol während der Roh- a Halleffinishbearbechtung duerchgefouert, fir d'Gossspannungen komplett ze entlaaschten.
SPINDEL
● Kuerz Spindel
Déi kuerz Spindel bleift stationär, wat eng héich Konzentrizitéit a Rotatiounspräzisioun garantéiert.
● Zentrierungsspindel
NN30 Schwéierlaaschtlager: D'Axialkugellager kann eng maximal Belaaschtung vun 8 Tonnen droen.
● Schwéier Schnëtt
D'Ladekapazitéit an d'Prezisioun vun der Maschinn ginn verbessert, wouduerch eng Dréimomentbaséiert Schwéierlaascht-Schnëttleistung erreecht gëtt.
SCHIEBENDE RAM
● Führungsweeër aus geschmiedtem Legierungsstahl
De Gleitstäbchen ass aus héichfestegem Legierungsstol geschmied, deen aus Däitschland importéiert gouf. Nom Präzisiounsschleifen gëtt d'Uewerfläch vun der Führungsbunn mat Ultraschallfrequenzdämpfung a Präzisiounsschleifen behandelt. Hie benotzt en extra grousse quadratesche Querschnitt, wat d'Steifheet ëm iwwer 30% am Verglach mat Goss-Gleitstäbchen erhéicht.
Déif Lächerbearbechtung
● Héich Steifheet
De ganz steife Quadrat-Schiebebügel ass besser fir Déiflächerbearbechtung geegent. Den Mindestduerchmiesser fir Déiflächerbearbechtung ass 350 mm.
WERKZEUGMAGAZIN
● Héich Zouverlässegkeet
Et kënnt standardméisseg mat enger 12-Spindel an optional mat engem 16-Spindel BT50 héich zouverléissege automatesche Werkzeugmagazin. De Werkzeugwiessel ass bequem, mat engem maximale Werkzeuggewiicht vu 50 kg an enger maximaler Werkzeugmagazinbelaaschtung vu 560 kg, wat verschidde Bearbeitungsbedürfnisser erfëllt.
C-ACHS HIGH-PRECISION INDEXÉIERUNG
● Héich Zouverlässegkeet
Ausgestatt mat héichpräzisen Servomotoren, déi mat héichpräzisen taiwanesesche Getrieber gekoppelt sinn. Mat Gitterfeedback an Duebelgetriebe-Spilleliminatioun bitt et eng héichpräzis Indexéierung. D'Positionéierungsgenauegkeet vun der C-Achs kann 5 Bousekonnen erreechen. Et kann kontinuéierlech méisäiteg a Nockenprofiler bearbechten, wouduerch et perfekt mat Dréibanken a Bearbeitungszentren integréiert gëtt.
KOLONN
● Material
D'Sail ass aus héichwäertegem Meehanit-Goss gemaach a gëtt enger sekundärer Glühung ënnerworf, fir intern Spannungen ze eliminéieren an eng laangfristeg Präzisioun ze garantéieren.
● Héichsteif Sail, déi op der Basis sëtzt, mat héijer Verbindungssteifheet, déi den Afloss vum Fundament op d'Sail eliminéiert.
Breet Ofstand tëscht de Führungsweeër, mat engem breede Ofstand tëscht den zwou Führungsweeër vun der Sail an engem internen dräieckege Rippendesign, wat d'Deformatioun beim schwéiere Schnëtt miniméiert.
Querbalke
● Héichpräzis Querbalke kann fräi no uewen an no ënnen beweegt ginn. No der Astellung gëtt se automatesch vun véier hydraulesche Zylinder mat staarker Spannkraaft festgeklemmt, wat eng präzis Bearbeitungspräzisioun garantéiert.
Kugelschrauf
● Héichzouverlässeg Standardféierungswee a Schraufkombinatioun mat importéierte Rollféierungen. Mat héijer Belaaschtungskapazitéit a Präzisioun huet et eng héichgeschwindeg, roueg lafend Kugelschrauf mat perfekter Wärmeënnerdréckung a ganz zouverlässeg Funktiounen.
WERKZEUGSPOST
Héich Positionéierungsgenauegkeet. D'Benotzung vum BT50-Werkzeughalter mat staarker Spannkraaft, der taiwanesescher Dog-Bone-Plattepositionéierung an der zentraler Killmëttelversuergung garantéiert e Schnëtt mat héijem Dréimoment a Werkzeugkillung während der Bearbeitung.
| Artikel/Modell | Eenheet | ATC1250 | ATC1600 |
| Veraarbechtungsberäich | |||
| Max. Dréiduerchmiesser | mm | φ1250 | φ1600 |
| Max. Rotatiounsduerchmiesser | mm | φ1350 | φ1650 |
| Maximal Héicht vum Werkstéck | mm | 1200 | 1000 |
| Maximalt Gewiicht vum Werkstéck | kg | 5000 | 8000 |
| Reesen | |||
| X-Achs-Beweegung | mm | 1000 | 1000 |
| Z-Achs-Beweegung | mm | 800 | 800 |
| Aarbechtsdësch | |||
| Duerchmiesser vun der Aarbechtsdësch | mm | φ1100 | φ1400 |
| Spindelgeschwindegkeetsberäich | r/min | 1~300 | 1~230 |
| Maximal Geschwindegkeet vun der C-Achs | r/min | 3 | 2 |
| Spindelgeschwindegkeetsniveauen | / | Onendlech variabel | Onendlech variabel |
| Haaptmotorleistung | kW | 30 | 37 |
| Frässpindel | |||
| Spindelgeschwindegkeet | r/min | 1~2000 | 1~2000 |
| Spindelmotorleistung | kW | 15 | 15 |
| Spezifikatioune vum Werkzeughalter | BT50 | BT50 | |
| Spezifikatioune vun der Pull-Bolt | 45° | 45° | |
| Querschnitt vum Schieberam | mm | 240×240 | 240×240 |
| Veraarbechtungskapazitéit | |||
| Maximalt Spindeldrehmoment | Nm | 12000 | 16000 |
| Maximal Querbalkenwee | mm | 1000 | 1000 |
| Geschwindegkeet | |||
| Schnellganggeschwindegkeet X/Z | m/Min | 5 | 5 |
| Schnëttzufuhr | mm/Minutt | 0,1~2000 | 0,1~2000 |
| Werkzeugmagazin | |||
| Werkzeugpositiounen | 12 | 12 | |
| Gréisst vum Toolpost | mm | 32×32 | 32×32 |
| Maximal Werkzeuggréisst | mm | 300 | 300 |
| Max. Werkzeuggewiicht | kg | 30 | 30 |
| Max. Werkzeugbelaaschtungsgewiicht | kg | 20 | 20 |
| Anerer | |||
| Gesamtleistung vun der Maschinn | kW | 65 | 65 |
| Gesamtdimensiounen (L×B×H) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Nettogewiicht (ongeféier) | Kg | 17000 | 20000 |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...