


Fënnef-Achs Bearbeitungszentrum FH60P
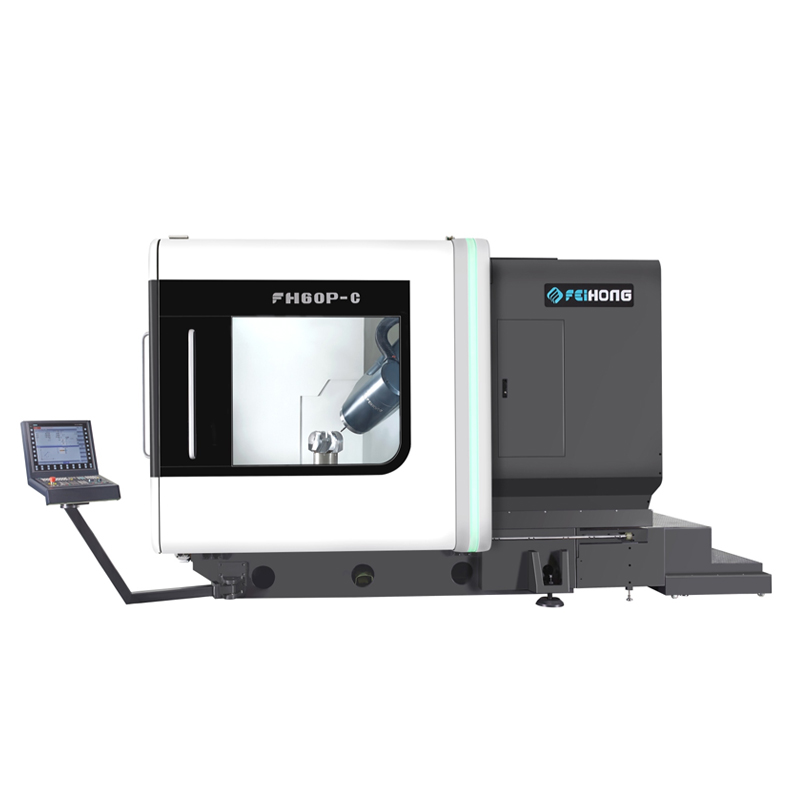
Fënnef-AchsgläichzäitegBearbeitungszentrum
XYZ Linearachs Hohlkühlschraubenantrieb
B\C Rotatiounswelle DD Direktantriebsgetriebe
Voll zougemaachte Schleifsystem fir d'Miessung vun absoluten Wäerter
Standardkonfiguratioun
| Nee. | Konfiguratiounsbeschreiwung | UNëss | Quantitéit | Bemierkung |
| 1. | FH Mainframe Mineralguss | Set | 1 |
|
| 2. | Siemens ONE Kontrollsystem | Set | 1 |
|
| 3. | Display: 21,5-Zoll Touchscreen-Panel | Set | 1 |
|
| 4. | FH Fënnef-Achs Multifunktiouns-Schwenkkopf (B-Achs) | Set | 1 |
|
| 5. | DGZX-24012/34B2 Fräs-Elektrospindel (Ofgeschirmte Dréifunktioun) | PC | 1 |
|
| 6. | X/Y/Z-Achs Hohlkühlkugelschraube | PCS | 3 |
|
| 7. | Fräsen Direktundriff Drehtisch (C-Achs) | Set | 1 |
|
| 8. | B-Achs RCN8380 29-Bit Absolut-Encoder | PC | 1 |
|
| 9. | C-Achs RCN2580 28-Bit Absolut-Encoder | PC | 1 |
|
| 10. | INA Rollen Linearschinnen | Set | 6 |
|
| 11. | Elektresch Këscht fir Klimaanlag | Set | 1 |
|
| 12. | Spindel Waasserkillungssystem | Set | 1 |
|
| 13. | Maschinnring-Typ Sprëtzwaasser | Set | 1 |
|
| 14. | Fënnefachs Kapp Hallefmoundtyp Sprëtzwaasser, Hallefmoundtyp Blowgas | Set | 1 |
|
| 15. | Sécherheetsverriegelungssystem fir d'Aarbechtsdier vir an op der Säit | Set | 1 |
|
| 16. | Waasserdicht Aarbechtscontainerbeliichtung | PCS | 2 |
|
| 17. | Hydraulesch Statioun | Set | 1 |
|
| 18. | Zentral zentraliséiert automatesch Schmieranlag | Set | 1 |
|
| 19. | Operatioun Säitreinigung Waasserpistoul a Loftpistoul | Set | 1 |
|
| 20. | Schneidflëssegkeetssystem (CTS 25bar) | Set | 1 |
|
| 21. | Vollstänneg zougemaachte Schutzblech | Set | 1 |
|
| 22. | Operatiounskëscht | Set | 1 |
|
| 23. | Killunitéit fir elektresch Schranken | Set | 1 | Läschen |
| 24. | Siemens elektronescht Handrad | PC | 1 |
|
| 25. | Foussbetriebene Spindel-Tool-Fräisetzungsschalter | PC | 1 |
|
| 26. | Maschinn dräifaarweg Luucht | Set | 1 |
|
| 27. | 40 Stéck HSK-A63 Werkzeugmagazin a Servo ATC System | Set | 1 |
|
| 28. | X/Y/Z Dräi-Achs Absolutwäertgitterskala | Sets | 3 |
|
| 29. | Spiralspaanwalzgerät a Spantransporter fir hannen + Spanwagen | Set | 1 |
|
| 30. | Renishaw OMP60 Infrarout-Sondenunitéit | Set | 1 |
|
| 31. | Renishaw NC4F230 Laser-Tool-Setzer | Set | 1 |
|
| 32. | Fundamentsniveaupolster a Fundamentsschrauben | Set | 1 |
|
| 33. | Technescht Handbuch | Set | 1 |
Parameter
| Modell | Eenheet | FH60P | ||||
| Reesen | ||||||
| X-Achs-Beweegung | mm | 600 | ||||
| Y-Achs-Beweegung | mm | 800 | ||||
| Z-Achs-Beweegung | mm | 600 | ||||
| Distanz vun der Spindelnues bis zur Aarbechtsdëschuewerfläch | mm | 150-750 | ||||
| Horizontalen Fräskopf | mm | 30-630 | ||||
| Zufuhr-/schnell Bewegungsgeschwindegkeet | m/Min | 40 | ||||
| Zufuhrkraaft | KN | 10 | ||||
| Rotatiounsdësch (C-Achs) | ||||||
| Gréisst vun der Aarbechtsdësch | mm | Ø660 | ||||
| Max. Dëschbelaaschtung (Miel) | kg | 2000 | ||||
| Maximal Geschwindegkeet vum Rotatiounsdësch | d'Ëmdréiung | 150 | ||||
| Minimalen Trennwénkel | ° | 0,001 | ||||
| Bewäert Dréimoment | Nm | 807 | ||||
| Maximalt Dréimoment | Nm | 1430 | ||||
| CNC Schwenkfräskopf (B-Achs) | ||||||
| Schwenkbereich (0=Vertikal/180=Niveau) | ° | -15~180 | ||||
| Schnell Beweegungs- a Fütterungsgeschwindegkeet | d'Ëmdréiung | 30 | ||||
| Minimalen Trennwénkel | ° | 0,001 | ||||
| Bewäert Dréimoment | Nm | 743 | ||||
| maximalen Dréimoment | Nm | 1320 | ||||
| Spindel (Fräsen) | ||||||
| Spindelgeschwindegkeet | d'Ëmdréiung | 12000 | ||||
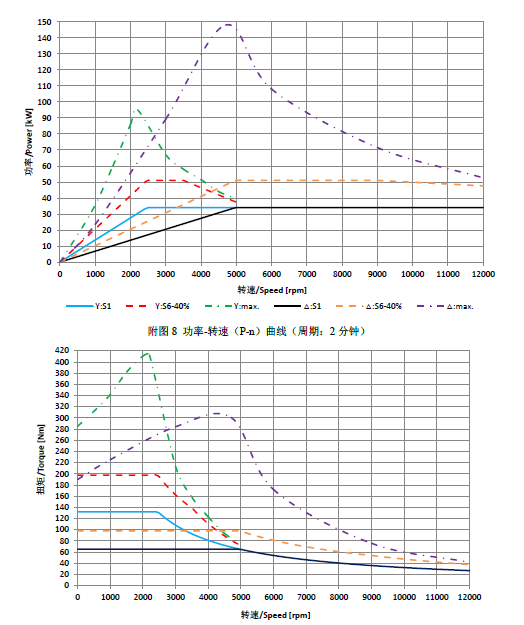
| Spindelleistung | Kw | 34/42 | ||||
| Spindeldrehmoment | Nm | 132/185 | ||||
| Spindelkonus |
| HSKA63 | ||||
| Werkzeugmagazin | ||||||
| Tool-Interface |
| HSKA63 | ||||
| Kapazitéit vum Werkzeugmagazin | PCS | 40 | ||||
| Max. Werkzeugdurchmesser/Längt/Gewiicht |
| Ø85/300/8 | ||||
| Werkzeugwiessel (vun Werkzeug zu Werkzeug) | S | 4 | ||||
| Moossgerät | ||||||
| Infrarout-Sond | Renishaw OMP60 | |||||
| Instrument fir d'Erkennung vun engem Werkzeug am Aarbechtsveraarbechtungsberäich |
| Rensishaw NC4F230 | ||||
| Positiounsgenauegkeet (ISO230-2 an VDI3441) | ||||||
| X/Y/Z Positionéierungsgenauegkeet | mm | 0,006 | ||||
| X/Y/Z Widderhuelungspositionéierungsgenauegkeet | mm | 0,004 | ||||
| B/C Positionéierungsgenauegkeet |
| 8" | ||||
| B/C Widderhuelungsgenauegkeet vun der Positionéierung |
| 4" | ||||
| CNC-Steierer | ||||||
| Kontrollsystem |
| Siemens ONE | ||||
| Anerer | ||||||
| Maschinngewiicht | Kg | 25000 | ||||
Haaptmaschinnspezifikatiounen | Optimal steif Strukturkonfiguratioun
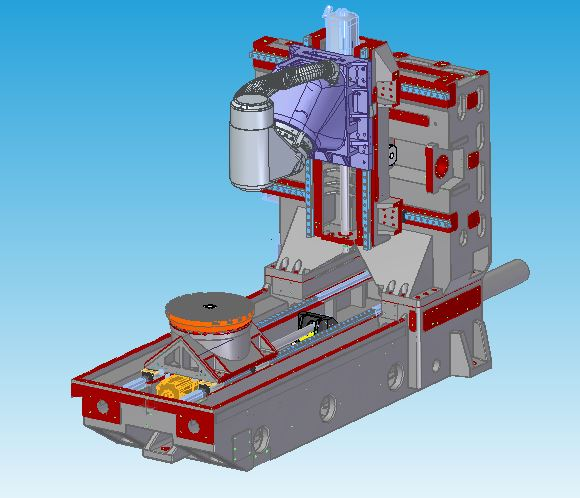
Designmerkmale | Bescht Analysedesign fir mechanesch Drotgoss
◆D'Bett huet eng nei Mineralgussstruktur, an déi bewegend Deeler si mat héichwäertegem Goss aus Meehanitqualitéit ausgestatt.
◆Härtung an natierlech Alterungsbehandlung fir intern Stress ze eliminéieren
◆Strukturell Naturfrequenzvibratioun eliminéiert Stress bei der Materialveraarbechtung
◆Den Design vun enger grousser a steifer Sail op der ganzer Mauer kann d'Steifheet an déi statesch an dynamesch Präzisioun effektiv verbesseren
◆ Dräiachseg Hohlkühlungs-Leederschraufundriff
Elektresch Spindel
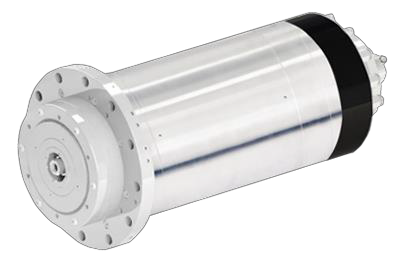
Designmerkmale
◆ Jee no den Charakteristike vun der Maschinn, onofhängeg Fuerschung an Entwécklung a Produktioun.
◆ D'Konischlach vum HSK-A63 gëtt am FH60P Modell benotzt.
◆ Dat externt Killsystem gëtt fir d'Zirkulatiounskielung benotzt, fir d'Uwendung vun der elektrescher Spindel effektiv ze garantéieren.
CNC Schwenkfräskopf (B-Achs)
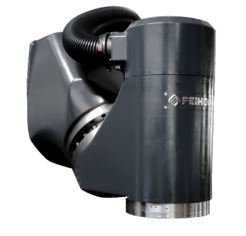
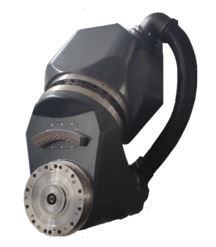
Designmerkmale
◆ Agebauten DD-Motor Nullgetriebekette ouni Spillraum
◆ Héich Beschleunigungseigenschaften
◆ Déi kierzt Spann tëscht dem Werkzeugnuespunkt vun der Spindel an dem strukturellen Ënnerstëtzpunkt realiséiert déi maximal Steifheet vum Schnëtt
◆ Gréisser YRT-Lager erhéijen d'Steifheet
◆ Ausgestatt mat engem absoluten Rotatiounscoder-Miessungssystem vun der HEIDENHAIN RCN8380 Serie, komplett zougemaachter Regelung fir déi bescht Genauegkeet ze garantéieren
◆ B-Achs-Kühlsystemdesign fir d'Hëtztiwwerdroung ze reduzéieren
Rotatiounsdësch (C-Achs)
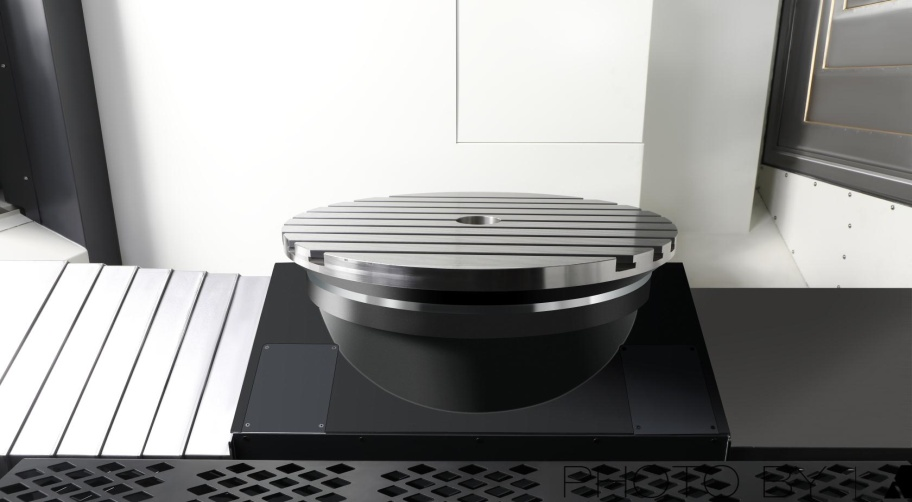
Designmerkmale
◆ Onofhängeg Design a Produktioun.
◆ Agebauten DD-Motor mat Nullgetriebekette a kee Spillraum.
◆ Héich Charakteristike fir Beschleunigung an Ofbremsung.
◆ Gréisser YRT-Lager erhéicht d'Steifheet.
◆ Groussen nominellen Undriffsmoment, Positionéierungsveraarbechtung, mat Aarbechtsdëschpositionéierung an Spannvorrichtung
◆ Erfëllt d'Bedierfnesser vum Fräsen, reduzéiert d'Handhabung vum Werkstéck a verbessert d'Produktgenauegkeet.
◆ Ausgestatt mat engem HEIDENHAIN-Héichpräzisiouns-Rotatiounscoder-Miessungssystem, voll zougemaachter Regelung fir déi bescht Genauegkeet ze garantéieren.
◆ Design vum Killsystem fir d'Hëtztiwwerdroung ze reduzéieren.
CNC-System
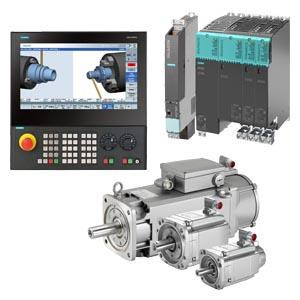
Auswielfunktiounen
◆ Wielt de Kontrollhost NCU730.3B fir fënnef-Achs-Simultanitéit (kuckt d'Funktiounstabell fir Detailer vun der Systemkonfiguratioun)
◆ Mat RTCP Funktioun
◆ Wielt de Siemens S120 Undriff mat enger 3-facher Iwwerlaaschtungskapazitéit an engem 1FT Seriemotor mat héijer Bewegungseigenschaften.
ATC-System
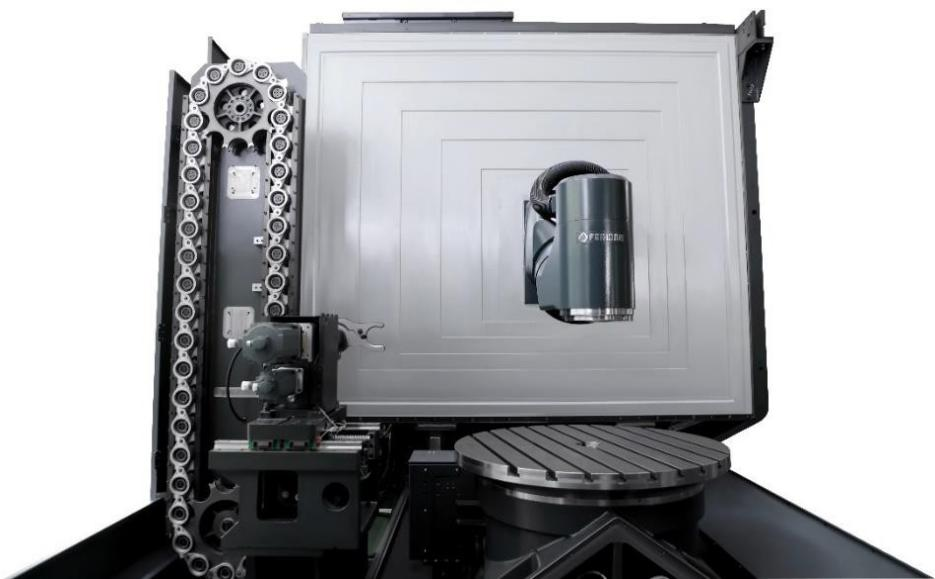
Designmerkmale
◆ Onofhängeg Design a Produktioun.
◆ D'Werkzeugauswiel an den Werkzeugwiessel gi mat engem Servomotor kontrolléiert, wat méi stabil a präzis ass.
◆ Kombinéiert mat der Werkzeugverwaltungsfunktioun vu Siemens ONE, eng méi effizient Werkzeugverwaltung.
Hiewbaren Toolsetzer
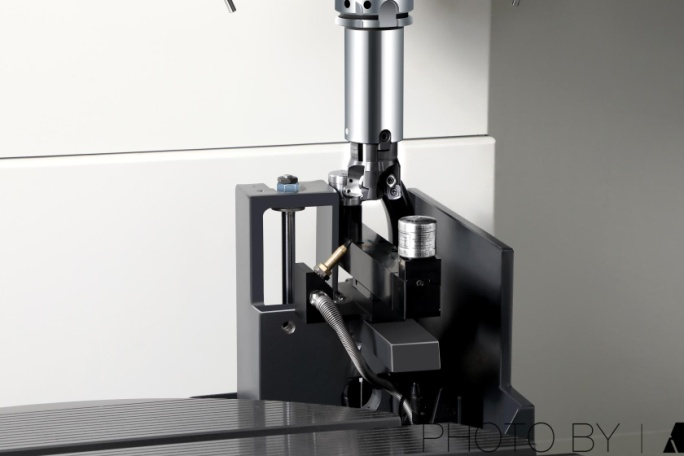
Designmerkmale
◆ Ausgestatt mat engem Ransishaw NC4F230 kontaktlose Laser-Tool-Setter fir méi héich Präzisioun
◆ Automatesch Werkzeugsastellung op der Maschinn, automatesch Aktualiséierung vun der Werkzeugkompensatioun
◆ Den Astellungsapparat fir d'Tools kann erop- a erofgesat ginn, fir Plaz op der Veraarbechtungsfläch ze spueren
◆ Vollstänneg versiegelt Blechkonstruktioun schützt den Toolsetzer viru Waasser an Eisenspéin während der Veraarbechtung
Infrarout-Sond
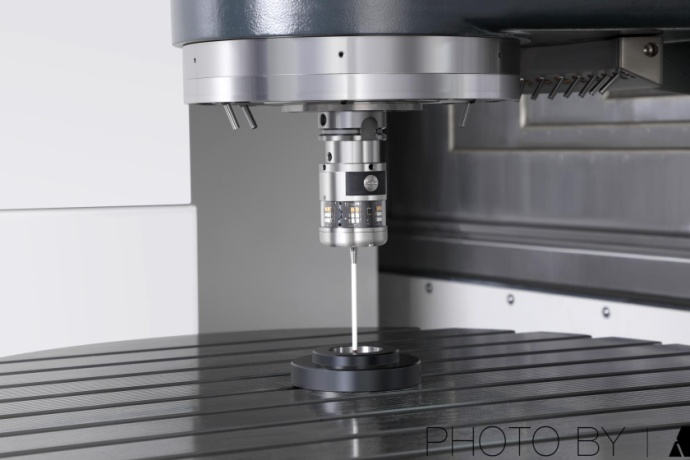
Designmerkmale
◆ Ausgestatt mat der Ransishaw OMP60 Trigger-optescher Sonde.
◆D'Ausriichtung an d'Gréisstinspektioun vun der Werkstéck op der Maschinn kënnen d'manuell Inspektiounsfehler reduzéieren an d'Produktgenauegkeet an d'Veraarbechtungseffizienz verbesseren.
◆ Spuert 90% vun der Hëllefszäit um Apparat.
Exterieur
Den Deckeldesign vum Fënnefachs-Bearbeitungszentrum vun der FH-Serie entsprécht de strenge CE-Sécherheetsnormen. Déi volldicht Blechmaterial verhënnert, datt de Bedreiwer während der Veraarbechtung aus Versehen an den Aarbechtsberäich kënnt, a gläichzäiteg d'Benotzung vun Héichdrock-Schneidflëssegkeet oder Spanen aus der Maschinn, ausser dem Warnschild. D'Betribsdier ass och mat engem Sécherheetsschalter ausgestatt, fir Accidenter beim Betrib oder der Ënnerhalt ze vermeiden. An huet e grousst Abléckfenster, wat dem Bedreiwer praktesch ass, fir de Betrib an d'Veraarbechtung vun der Maschinn ze verstoen.
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...