


Fënnef-Achs Bearbeitungszentrum FH80P
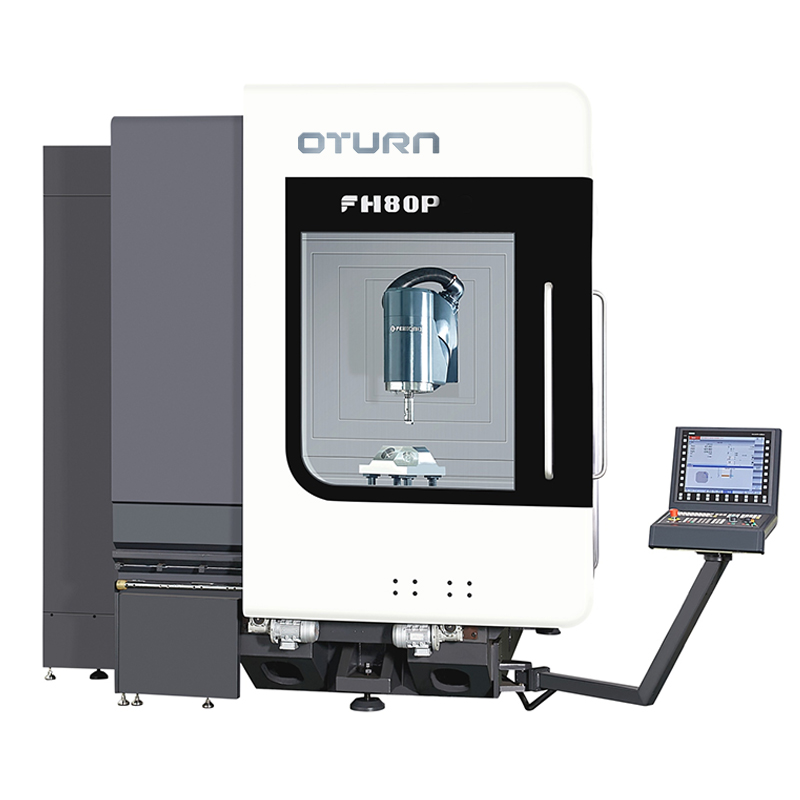
Fënnef-AchsgläichzäitegBearbeitungszentrum
XYZ Linearachs Hohlkühlschraubenantrieb
B\C Rotatiounswelle DD Direktantriebsgetriebe
Voll zougemaachte Schleifsystem fir d'Miessung vun absoluten Wäerter
Standardkonfiguratioun
| Nee. | Konfiguratiounsbeschreiwung | UNëss | Quantitéit | Bemierkung |
| 1. | FH Mainframe Mineralguss | Set | 1 |
|
| 2. | Siemens ONE Kontrollsystem | Set | 1 |
|
| 3. | Display: 21,5 Zoll Touchscreen-Panel | Set | 1 |
|
| 4. | FH Fënnef-Achs Multifunktiouns-Schwenkkopf (B-Achs) | Set | 1 |
|
| 5. | DGZX-24012/34B2 Fräs-Elektrospindel (Ofgeschirmte Dréifunktioun) | PC | 1 |
|
| 6. | X/Y/Z-Achs Hohlkühlkugelschraube | PCS | 3 |
|
| 7. | Direktundriffsdréiespiller (C-Achs) | Set | 1 |
|
| 8. | B-Achs RCN8380 29-Bit Absolut-Encoder | PC | 1 |
|
| 9. | C-Achs RCN2580 28-Bit Absolut-Encoder | PC | 1 |
|
| 10. | INA Rollen Linearschinnen | Set | 7 |
|
| 11. | Spindel Waasserkillungssystem | Set | 1 |
|
| 12. | Waasserspray vum Maschinnringtyp | Set | 1 |
|
| 13. | Fënnefachs Kapp Hallefmound-Typ Waasserspray, Hallefmound-Typ Blowgas | Set | 1 |
|
| 14. | Sécherheetsverriegelungssystem fir d'Aarbechtsdier vir an op der Säit | Set | 1 |
|
| 15. | Waasserdicht Aarbechtscontainerbeliichtung | PCS | 2 |
|
| 16. | Hydraulesch Statioun | Set | 1 |
|
| 17. | Zentral Schmieranlage fir d'Zoufuhr | Set | 1 |
|
| 18. | Operatioun Säitreinigung Waasserpistoul a Loftpistoul | Set | 1 |
|
| 19. | Schneidflëssegkeetssystem (CTS 25bar) | Set | 1 |
|
| 20. | Vollstänneg zougemaachte Schutzblech | Set | 1 |
|
| 21. | Operatiounskëscht | Set | 1 |
|
| 22. | Elektresch Këscht fir Klimaanlag | Set | 1 |
|
| 23. | Siemens elektronescht Handrad | PC | 1 |
|
| 24. | Foussbetriebene Spindel-Tool-Fräisetzungsschalter | PC | 1 |
|
| 25. | Maschinn dräifaarweg Luucht | Set | 1 |
|
| 26. | 40 Stéck HSK-A63 Werkzeugmagazin a Servo ATC System | Set | 1 |
|
| 27. | X/Y/Z Dräi-Achs Absolutwäertgitterskala | Sets | 3 |
|
| 28. | Spiralspaanwalzgerät a Spantransporter hannen + Spanwagen | Set | 1 |
|
| 29. | Renishaw OMP60 Infrarout-Sond-Apparat | Set | 1 |
|
| 30. | Renishaw NC4F230 Laser-Tool-Astellungsgerät | Set | 1 |
|
| 31. | Fundamentsniveaupolster a Fundamentsschrauben | Set | 1 |
|
| 32. | Technescht Handbuch | Set | 1 |
Parameter
| Modell | Eenheet | FH80P | |||||
| Reesen | |||||||
| X-Achs-Beweegung | mm | 800 | |||||
| Y-Achs-Beweegung | mm | 1050 | |||||
| Z-Achs-Beweegung | mm | 800 | |||||
| Distanz vun der Spindelnues bis zur Aarbechtsdëschuewerfläch | mm | 162-962 | |||||
| Horizontalen Fräskopf | mm | 39-839 | |||||
| Zufuhr-/schnell Bewegungsgeschwindegkeet | m/Min | 40 | |||||
| Zufuhrkraaft | KN | 10 | |||||
| Rotatiounsdësch (C-Achs) | |||||||
| Gréisst vun der Aarbechtsdësch | mm | Ø880 | |||||
| Max. Dëschbelaaschtung (Miel) | kg | 3000 | |||||
| Maximal Geschwindegkeet vum Rotatiounsdësch | d'Ëmdréiung | 150 | |||||
| Minimalen Trennwénkel | ° | 0,001 | |||||
| Bewäert Dréimoment | Nm | 1140 | |||||
| Maximalt Dréimoment | Nm | 1980 | |||||
| CNC Schwenkfräskopf (B-Achs) | |||||||
| Schwenkbereich (0=Vertikal/180=Niveau) | ° | -15~180 | |||||
| Schnell Beweegungs- a Fütterungsgeschwindegkeet | d'Ëmdréiung | 50 | |||||
| Minimalen Trennwénkel | ° | 0,001 | |||||
| Bewäert Dréimoment | Nm | 743 | |||||
| Maximalt Dréimoment | Nm | 1320 | |||||
| Spindel (Fräsen) | |||||||
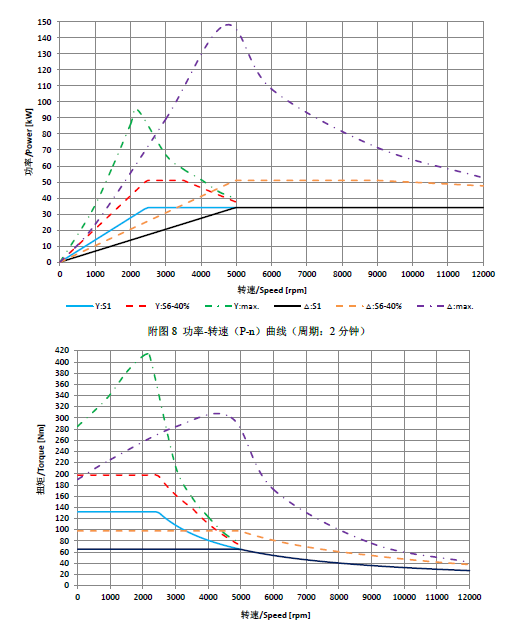
| Spindelgeschwindegkeet | d'Ëmdréiung | 12000 | |||||
| Spindelleistung | Kw | 34/42 | |||||
| Spindeldrehmoment | Nm | 132/185 | |||||
| Spindelkonus |
| HSKA63 | |||||
| Werkzeugmagazin | |||||||
| Tool-Interface |
| HSKA63 | |||||
| Kapazitéit vum Werkzeugmagazin | PCS | 40 | |||||
| Max. Werkzeugdurchmesser/Längt/Gewiicht |
| Ø85/300/8 | |||||
| Werkzeugwiessel (vun Werkzeug zu Werkzeug) | S | 4 | |||||
| Moossgerät | |||||||
| Infrarout-Sond | Renishaw OMP60 | ||||||
| Instrument fir d'Erkennung vun engem Werkzeug am Aarbechtsveraarbechtungsberäich | Renishaw NC4F230 | ||||||
| Positiounsgenauegkeet (ISO230-2 an VDI3441) | |||||||
| X/Y/Z Positionéierungsgenauegkeet | mm | 0,006 | |||||
| X/Y/Z Widderhuelungspositionéierungsgenauegkeet | mm | 0,004 | |||||
| B/C Positionéierungsgenauegkeet |
| 8" | |||||
| B/C Widderhuelungsgenauegkeet vun der Positionéierung |
| 4" | |||||
| CNC-Steierer | |||||||
| Kontrollsystem |
| Siemens ONE | |||||
| Anerer | |||||||
| Maschinngewiicht | Kg | 30000 | |||||
Haaptmaschinnspezifikatiounen | Optimal steif Strukturkonfiguratioun
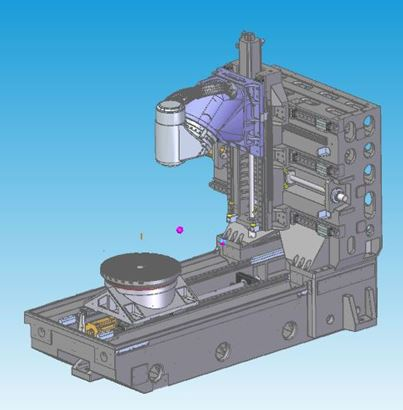
Designmerkmale | Bescht Analysedesign fir mechanesch Drotgoss
◆D'Bett huet eng nei Mineralgussstruktur, an déi bewegend Deeler si mat héichwäertegem Goss aus Meehanitqualitéit ausgestatt.
◆Härtung an natierlech Alterungsbehandlung fir intern Stress ze eliminéieren
◆Strukturell Naturfrequenzvibratioun eliminéiert Stress bei der Materialveraarbechtung
◆Den Design vun enger grousser a steifer Sail op der ganzer Mauer kann d'Steifheet an déi statesch an dynamesch Präzisioun effektiv verbesseren
◆ Dräiachseg Hohlkühlschraufundriff
Elektresch Spindel
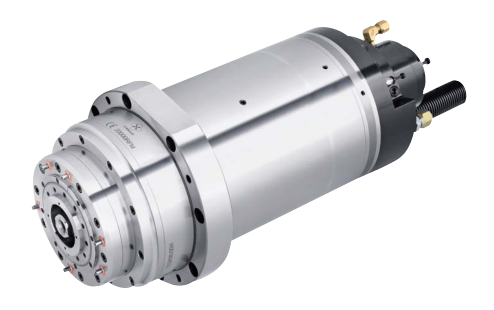
Designmerkmale
◆ Jee no den Charakteristike vun der Maschinn, onofhängeg Fuerschung an Entwécklung a Produktioun.
◆ D'Konischlach vum HSK-A63 gëtt am FH80P Modell benotzt.
◆ Dat externt Killsystem gëtt fir d'Zirkulatiounskielung benotzt, fir d'Uwendung vun der elektrescher Spindel effektiv ze garantéieren.
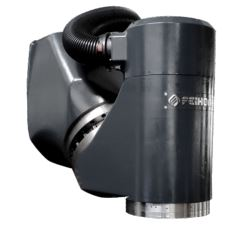
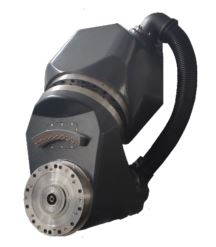
CNC Schwenkfräskopf (B-Achs)
Designmerkmale
◆ Agebauten DD-Motor Nullgetriebekette ouni Spillraum
◆ Héich Beschleunigungseigenschaften
◆ Déi kierzt Spann tëscht dem Werkzeugnuespunkt vun der Spindel an dem strukturellen Ënnerstëtzpunkt realiséiert déi maximal Steifheet vum Schnëtt
◆ Gréisser YRT-Lager erhéijen d'Steifheet
◆ Ausgestatt mat engem absoluten Rotatiounscoder-Miessungssystem vun der HEIDENHAIN RCN8380 Serie, komplett zougemaachter Regelung fir déi bescht Genauegkeet ze garantéieren
◆ B-Achs-Kühlsystemdesign fir d'Hëtztiwwerdroung ze reduzéieren
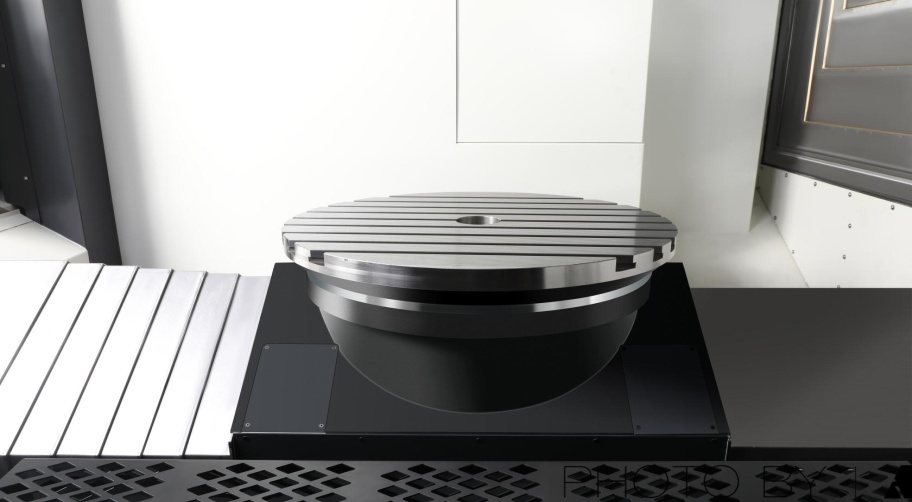
Rotatiounsdësch (C-Achs)
Designmerkmale
◆ Onofhängeg Design a Produktioun.
◆ Agebauten DD-Motor mat Nullgetriebekette a kee Spillraum.
◆ Héich Charakteristike fir Beschleunigung an Ofbremsung.
◆ Gréisser YRT-Lager erhéicht d'Steifheet.
◆ Groussen nominellen Undriffsmoment, Positionéierungsveraarbechtung, mat Aarbechtsdëschpositionéierung an Spannvorrichtung
◆ Erfëllt d'Bedierfnesser vum Fräsen, reduzéiert d'Handhabung vum Werkstéck a verbessert d'Produktgenauegkeet.
◆Ausgestatt mat engem HEIDENHAIN-Héichpräzisiouns-Rotatiounscoder-Miessungssystem, voll zougemaachter Regelung fir déi bescht Genauegkeet ze garantéieren.
◆ Design vum Killsystem fir d'Hëtztiwwerdroung ze reduzéieren.
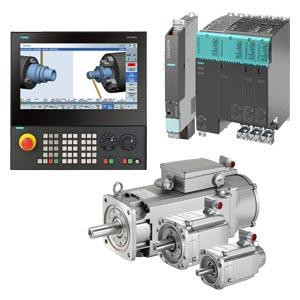
CNC-System
Auswielfunktiounen
◆ Wielt de Kontrollhost NCU730.3B fir fënnef-Achs-Simultanitéit (kuckt d'Funktiounstabell fir Detailer vun der Systemkonfiguratioun)
◆ Mat RTCP Funktioun
◆ Wielt de Siemens S120 Undriff mat enger 3-facher Iwwerlaaschtungskapazitéit an engem 1FT Seriemotor mat héijer Bewegungseigenschaften.
◆Wielt den TCU30.3+ICP427E als den interaktiven HMI-Host, den IPC huet eng méi héich Rechengeschwindegkeet a méi Späicherplatz.
ATC-System
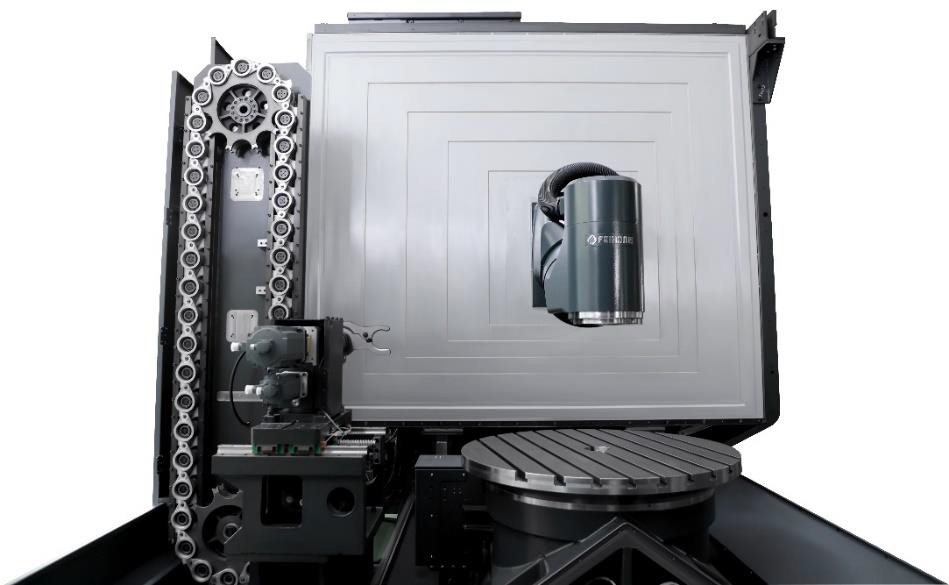
Designmerkmale
◆ Onofhängeg Design a Produktioun.
◆ D'Werkzeugauswiel an den Werkzeugwiessel gi mat engem Servomotor kontrolléiert, wat méi stabil a präzis ass.
◆ Kombinéiert mat der Werkzeugverwaltungsfunktioun vu Siemens ONE, eng méi effizient Werkzeugverwaltung.
Hiewbaren Toolsetzer
Designmerkmale
◆ Ausgestatt mat engem Rensishaw NC4F230 Werkzeugsetzenden, ass d'Prezisioun méi héich.
◆ Automatesch Werkzeugsastellung an Werkzeugkompensatioun ginn automatesch aktualiséiert.
◆Den Astellungsvorrichtung fir d'Instrumenter kann erop an erof gehuewe ginn, fir Plaz op der Veraarbechtungsfläch ze spueren.
De komplett versiegelten Blechkonstruktioun schützt den Astellungsinstrument viru Waasser an Eisenspüllungen während der Veraarbechtung.
Infrarout-Sond
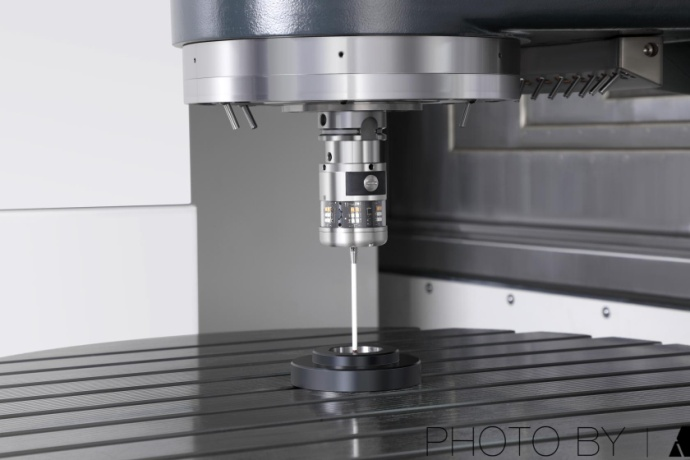
Designmerkmale
◆ Ausgestatt mat enger Ranishaw OMP60 Trigger-optescher Sonde.
◆Ausriichtung an Gréisstinspektioun vum Werkstéck op der Maschinn reduzéieren manuell Inspektiounsfehler a verbesseren d'Produktgenauegkeet an d'Veraarbechtungseffizienz.
◆ Spuert 90% un der Hëllefszäit vun der Maschinn.
Exterieur
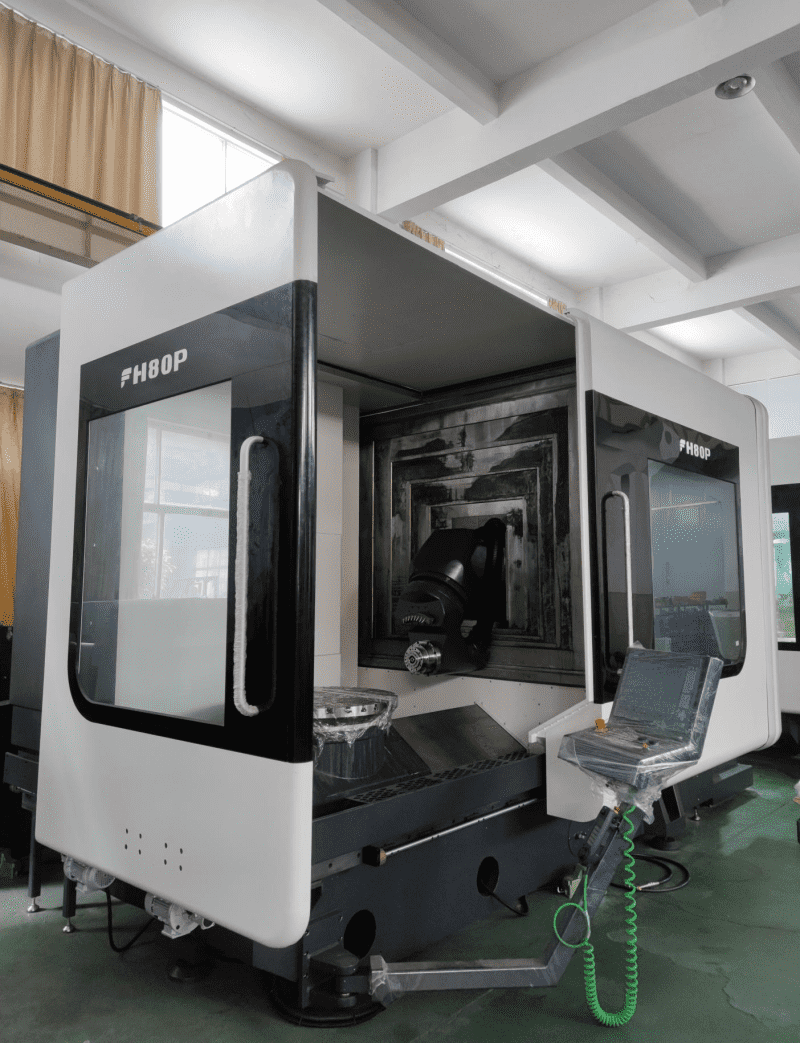
Den Deckeldesign vum Fënnefachs-Bearbeitungszentrum vun der FH-Serie entsprécht de strenge CE-Sécherheetsnormen. Déi volldicht Blechmaterial verhënnert, datt de Bedreiwer während der Veraarbechtung aus Versehen an den Aarbechtsberäich kënnt, a gläichzäiteg d'Benotzung vun Héichdrock-Schneidflëssegkeet oder Spanen aus der Maschinn, ausser dem Warnschild. D'Betribsdier ass och mat engem Sécherheetsschalter ausgestatt, fir Accidenter beim Betrib oder der Ënnerhalt ze vermeiden. An huet e grousst Abléckfenster, wat dem Bedreiwer praktesch ass, fir de Betrib an d'Veraarbechtung vun der Maschinn ze verstoen.
Propper
Benotzt den Teleskopdeckel an d'Schutzblech fir d'Spänen ze schützen, déi beim Betrib entstinn, fir Schnëttsprëtzer a Schied un anere Mechanismen ze vermeiden.
Beliichtung
Den Aarbechtsberäich ass mat zwou LED-Luuchten ausgestatt, an d'Beliichtungsstäerkt vun der Beliichtung gëtt iwwer 800LUX gehalen, wat dem Bedreiwer eng passend hell Aarbechtsëmfeld bitt.
Operatiounsfäegkeet
D'Betribssäit ass mat enger gedeelt Schiebetür ausgestatt, déi e groussen Öffnungsraum bitt, sou datt d'Wierkstéck praktesch aus dräi Richtungen fräi mat dem Kran belueden an entlueden ka ginn.
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...