


Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600


Fonctiounen
I. Struktur mat héijer Steifheet
D'Maschinn benotzt e niddrege Schwéierpunkt an en integralen Design vum Kierper, wat d'strukturell Stabilitéit garantéiert. Kombinéiert mat grousse Linearféierungen a Multi-Slider-Ënnerstëtzungen verbessert se d'Schnëttsteifegkeet an d'dynamesch Stabilitéit däitlech.
D'X/Y/Z-Achsen benotzen Kugelschrauben mat héijer Virféierung, fir eng héichgeschwindeg Positionéierung an eng nohalteg Präzisioun z'erreechen.
II. Héichgeschwindegkeets- a héicheffizient Bewegungsleistung
D'Schnellganggeschwindegkeet vun der XYZ-Achs erreecht bis zu 60 m/min, woubäi de Werkzeugwiessel nëmmen 5 Sekonnen dauert.
De servogedriwwenen Werkzeugmagazinsystem kann dat nächst Werkzeug während der Bearbeitung virauswielen, wat eng direkt Aschaltung ouni Waarden erméiglecht an d'Net-Schneidzäit verkierzt.
Beim Spindel-Werkzeugwiessel ginn déi véiert an déi fënneft Achs synchron virpositionéiert, sou datt d'Bearbechtung direkt nom Werkzeugwiessel weidergefouert ka ginn, wat zu enger méi schneller Positionéierung a méi kuerze Bearbechtungszyklen féiert.
Héichgeschwindegkeetszufuhr an intelligent Werkzeugwiessel schaffen zesummen fir de gesamte Maschinnzykluseffizienz däitlech ze verbesseren.
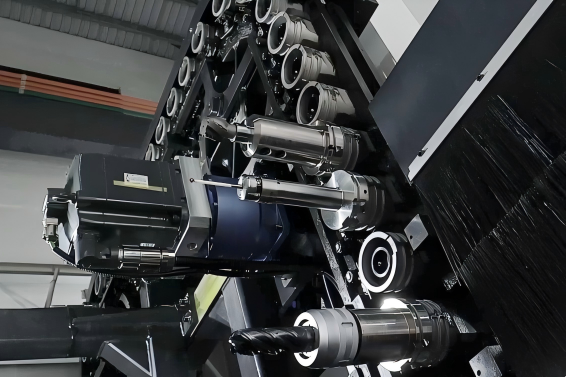
III. Duebelstützspindelsystem
D'Maschinn ass mat enger HSK-A100 Duebelkontakt-Spindelstruktur mat enger maximaler Drehzahl vun 10.000 U/min an engem maximalen Dréimoment vun 320 N·m ausgestatt.
Déi integréiert Spindelstruktur ënnerdréckt effektiv thermesch Deformatiounen a Vibratiounen, wat eng stabil Genauegkeet an eng exzellent Uewerflächenqualitéit bei héijen Geschwindegkeete garantéiert.
Den Duebelkontakt-Design bitt exzellent Steifheet beim schwéiere Schnëtt, reduzéiert d'Bearbechtungszäit an verlängert d'Liewensdauer vun der Spindel an dem Werkzeug.
En agebaute zirkulierenden thermostatesche Kontrollsystem um äusseren Rank vun der Spindel leet d'Hëtzt kontinuéierlech of, verhënnert thermesch Drift an erhält eng héich Präzisioun.
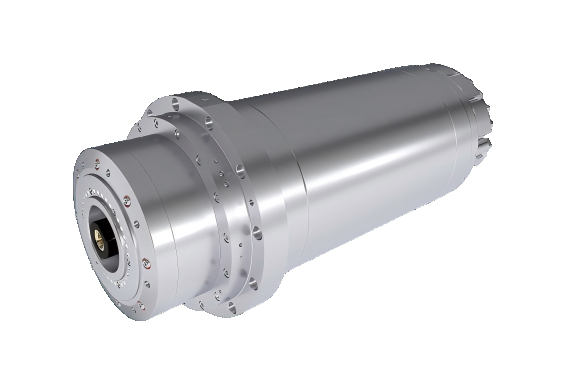
IV. Intelligent Killsystem
Héichdrockkühlmëttel gëtt präzis vum zentralen Duerchgangslach vun der Spindel bis op d'Schneidkant vum Tool gesprëtzt, wat eng effizient Ofkillung a séier Spanentfernung erméiglecht.
De System huet eng Drocksensor-Astellung, déi den Drock automatesch upasst (programméierbare Beräich 30–70 kg/cm²) baséiert op Ännerungen am Werkzeug- a Bunn, wouduerch en konstante Schnëttpunktdrock bäibehale gëtt.
Kombinéiert mam thermostatesche Zirkulatiounssystem vun der Spindel bleift déi ganz Maschinn präzis a stabil, och bei längerem Héichgeschwindegkeetsbetrib, wat d'Liewensdauer souwuel vun den Tools wéi och vun der Spindel däitlech verlängert.
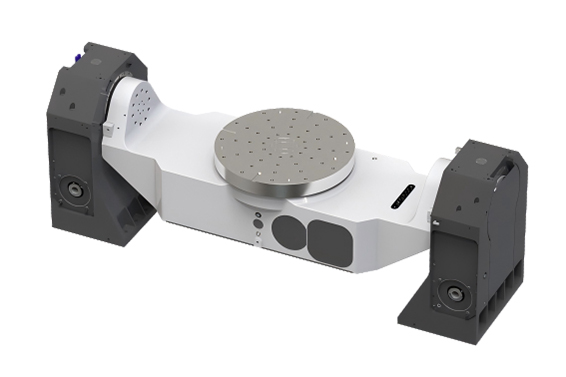
V. Grouss-Schlag Fënnef-AchsGläichzäitegStruktur
Mat engem niddregen Dësch-Design mat duebelem Schwenkkapp bitt en e grousse Bearbeitungsraum: maximalen Rotatiounsduerchmiesser vum Werkstéck 1600 mm, Bearbeitungshéicht 550 mm, Kippberäich -140° bis +20° an eng maximal Belaaschtungskapazitéit vum Dësch vun 1000 kg.
D'A-Achs benotzt en Duebelmotor- an Duebelbremssystem, dat e staarkt Bremsdréimoment, präzis Positionéierung suergt an effektiv dem Géigedréimoment duerch schwéier Schnëtt entgéintwierkt.
D'C-Achs ass mat enger héichpräziser Rollenschneckenradantriebsstruktur ausgestatt, déi null Spillraum an eng héich Belaaschtungskapazitéit erreecht, wouduerch d'Genauegkeet vun der fënnefachsiger synchroner Bearbechtung ëmfaassend garantéiert gëtt.
VI. Automatiséierung a Zouverlässegkeet
Den Aarbechtsdësch integréiert eng 12-Kanal-Dréigelenk mat pneumatesch-hydraulesche Kanäl, déi automatiséiert Funktiounen wéi automatesch Spannung, automatesch Diersteierung, automatesch Werkzeugbrochdetektioun, automatesch Sprëtzkillung a Spanentfernung erméiglechen.
D'Spindel huet en 8/12-Kanal-Dréigelenksystem, fir e stabile hydrauleschen Drock an der Befestigung während der Bearbeitung ze garantéieren.
D'Maschinn huet och reservéiert Schnëttstellen fir Loftdichtheetstester a Personnalisatioun, wat zukünfteg intelligent Produktioun an onbemannt Upgrades erliichtert.
Dës Serie vun automatiséierte Konfiguratiounen erméiglecht et der Maschinn, kontinuéierlech 24/7 ze funktionéieren, wat eng stabil an effizient Produktioun garantéiert.
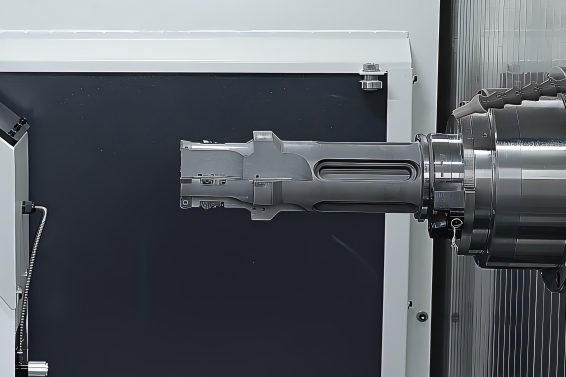
VII. Héichgeschwindegkeets-Transmissiounssystem
Déi ganz Achs benotzt eng Kombinatioun vu Kugelschrauben mat groussen Duerchmiesser a Rollenlinearféierungen, wat eng héichgeschwindeg Bewegung an eng iwwerleeën Steifheet erreecht.
D'Direktantriebsstruktur vum Servomotor eliminéiert Spill vum Getriebe, wat zu enger méi schneller Reaktioun an enger méi präziser Positionéierung féiert.
Excellent Beschleunigungs- a Verzögerungsleistung reduzéiert d'Net-Schneidzäit däitlech, wat zu enger méi héijer Produktiounsgeschwindegkeet a Veraarbechtungseffizienz féiert.
Technesch Spezifikatiounen
| Linear Achs Parameteren | ||
| 1 | X/Y/Z-Achs-Highway-Beräich (mm) | 1600/1100/850 |
| Rotatiounsachsparameter | ||
| 1 | A-Achs-Beweegung | -140°~+20° |
| 2 | C-Achs-Beweegung | 360° |
| Fidderen | ||
| 1 | Schnellduerchféierung: m/min | 60 |
| 2 | Schneidzufuhrrate: m/min | 20 |
| 3 | Schnell Traversbeschleunigung: g | 1G |
| Maschinnparameter | ||
| 1 | Gesamthéicht (mm) | 4560 |
| 2 | Foussofdrock (mm) | 3.757×3.371 |
| 3 | Maschinn Nettogewiicht: t | 22 |
| Aarbechtsdëschparameteren | ||
| 1 | AarbechtGréisst: mm | φ800 |
| 2 | Héicht vum Werkstéck: mm | 550 |
| 3 | Maxi-Schaukeldurchmesser: mm | 1600 |
| 4 | Max. Dëschbelaaschtungskapazitéit: kg | 1000 |
| Parameter vum Werkzeugmagazin | ||
| 1 | Toolmagazin Kapazitéit: Tools | 60 |
| 2 | TT Werkzeugwiesselzäit:s | 5 |
| 3 | Max. Werkzeuglängt: mm | 550 |
| 4 | Max. Werkzeuggewiicht: kg | 25 |
| Basiskonfiguratioun | ||
| 1 | 5-Achs, 4-gläichzäiteg Konturéierung · Tool Mëttelpunktskontroll | √ |
| 2 | Duerch-Spindel-Kühlmëttel | (50 kg/cm²) |
| 3 | A/C-Achs hydraulesch Brems | √ |
| 4 | Spindel | 10.000 rpm, HSK-A100 Konus |
| 5 | A/C-Achs Undriffssystem | Präzisiounsrollend Schneckenundriff |
| 6 | A/C-Achs Bremssystem | Hydraulescht Bremssystem |
| 7 | Spindelkühlsystem | √ |
| 8 | Spanförderungssystem | √ |
| 9 | Hydraulesch Kraaftwierk | √ |
| 10 | Tool Management Funktioun | √ |
| 11 | Manuelle Pulsgenerator | √ |
| System | ||
| 1 | SINUMERIK 828D | √ |
Veraarbechtungsbeispill
I. Struktur mat héijer Steifheet
D'Maschinn benotzt e niddrege Schwéierpunkt an en integralen Design vum Kierper, wat d'strukturell Stabilitéit garantéiert. Kombinéiert mat grousse Linearféierungen a Multi-Slider-Ënnerstëtzungen verbessert se d'Schnëttsteifegkeet an d'dynamesch Stabilitéit däitlech.
D'X/Y/Z-Achsen benotzen Kugelschrauben mat héijer Virféierung, fir eng héichgeschwindeg Positionéierung an eng nohalteg Präzisioun z'erreechen.
II. Héichgeschwindegkeets- a héicheffizient Bewegungsleistung
D'Schnellganggeschwindegkeet vun der XYZ-Achs erreecht bis zu 60 m/min, woubäi de Werkzeugwiessel nëmmen 5 Sekonnen dauert.
De servogedriwwenen Werkzeugmagazinsystem kann dat nächst Werkzeug während der Bearbeitung virauswielen, wat eng direkt Aschaltung ouni Waarden erméiglecht an d'Net-Schneidzäit verkierzt.
Beim Spindel-Werkzeugwiessel ginn déi véiert an déi fënneft Achs synchron virpositionéiert, sou datt d'Bearbechtung direkt nom Werkzeugwiessel weidergefouert ka ginn, wat zu enger méi schneller Positionéierung a méi kuerze Bearbechtungszyklen féiert.
Héichgeschwindegkeetszufuhr an intelligent Werkzeugwiessel schaffen zesummen fir de gesamte Maschinnzykluseffizienz däitlech ze verbesseren.
III. Duebelstützspindelsystem
D'Maschinn ass mat enger HSK-A100 Duebelkontakt-Spindelstruktur mat enger maximaler Drehzahl vun 10.000 U/min an engem maximalen Dréimoment vun 320 N·m ausgestatt.
Déi integréiert Spindelstruktur ënnerdréckt effektiv thermesch Deformatiounen a Vibratiounen, wat eng stabil Genauegkeet an eng exzellent Uewerflächenqualitéit bei héijen Geschwindegkeete garantéiert.
Den Duebelkontakt-Design bitt exzellent Steifheet beim schwéiere Schnëtt, reduzéiert d'Bearbechtungszäit an verlängert d'Liewensdauer vun der Spindel an dem Werkzeug.
En agebaute zirkulierenden thermostatesche Kontrollsystem um äusseren Rank vun der Spindel leet d'Hëtzt kontinuéierlech of, verhënnert thermesch Drift an erhält eng héich Präzisioun.
IV. Intelligent Killsystem
Héichdrockkühlmëttel gëtt präzis vum zentralen Duerchgangslach vun der Spindel bis op d'Schneidkant vum Tool gesprëtzt, wat eng effizient Ofkillung a séier Spanentfernung erméiglecht.
De System huet eng Drocksensor-Astellung, déi den Drock automatesch upasst (programméierbare Beräich 30–70 kg/cm²) baséiert op Ännerungen am Werkzeug- a Bunn, wouduerch en konstante Schnëttpunktdrock bäibehale gëtt.
Kombinéiert mam thermostatesche Zirkulatiounssystem vun der Spindel bleift déi ganz Maschinn präzis a stabil, och bei längerem Héichgeschwindegkeetsbetrib, wat d'Liewensdauer souwuel vun den Tools wéi och vun der Spindel däitlech verlängert.
V. Grouss-Schlag Fënnef-AchsGläichzäitegStruktur
Mat engem niddregen Dësch-Design mat duebelem Schwenkkapp bitt en e grousse Bearbeitungsraum: maximalen Rotatiounsduerchmiesser vum Werkstéck 1600 mm, Bearbeitungshéicht 550 mm, Kippberäich -140° bis +20° an eng maximal Belaaschtungskapazitéit vum Dësch vun 1000 kg.
D'A-Achs benotzt en Duebelmotor- an Duebelbremssystem, dat e staarkt Bremsdréimoment, präzis Positionéierung suergt an effektiv dem Géigedréimoment duerch schwéier Schnëtt entgéintwierkt.
D'C-Achs ass mat enger héichpräziser Rollenschneckenradantriebsstruktur ausgestatt, déi null Spillraum an eng héich Belaaschtungskapazitéit erreecht, wouduerch d'Genauegkeet vun der fënnefachsiger synchroner Bearbechtung ëmfaassend garantéiert gëtt.
VI. Automatiséierung a Zouverlässegkeet
Den Aarbechtsdësch integréiert eng 12-Kanal-Dréigelenk mat pneumatesch-hydraulesche Kanäl, déi automatiséiert Funktiounen wéi automatesch Spannung, automatesch Diersteierung, automatesch Werkzeugbrochdetektioun, automatesch Sprëtzkillung a Spanentfernung erméiglechen.
D'Spindel huet en 8/12-Kanal-Dréigelenksystem, fir e stabile hydrauleschen Drock an der Befestigung während der Bearbeitung ze garantéieren.
D'Maschinn huet och reservéiert Schnëttstellen fir Loftdichtheetstester a Personnalisatioun, wat zukünfteg intelligent Produktioun an onbemannt Upgrades erliichtert.
Dës Serie vun automatiséierte Konfiguratiounen erméiglecht et der Maschinn, kontinuéierlech 24/7 ze funktionéieren, wat eng stabil an effizient Produktioun garantéiert.
VII. Héichgeschwindegkeets-Transmissiounssystem
Déi ganz Achs benotzt eng Kombinatioun vu Kugelschrauben mat groussen Duerchmiesser a Rollenlinearféierungen, wat eng héichgeschwindeg Bewegung an eng iwwerleeën Steifheet erreecht.
D'Direktantriebsstruktur vum Servomotor eliminéiert Spill vum Getriebe, wat zu enger méi schneller Reaktioun an enger méi präziser Positionéierung féiert.
Excellent Beschleunigungs- a Verzögerungsleistung reduzéiert d'Net-Schneidzäit däitlech, wat zu enger méi héijer Produktiounsgeschwindegkeet a Veraarbechtungseffizienz féiert.
| Linear Achs Parameteren | ||
| 1 | X/Y/Z-Achs-Highway-Beräich (mm) | 1600/1100/850 |
| Rotatiounsachsparameter | ||
| 1 | A-Achs-Beweegung | -140°~+20° |
| 2 | C-Achs-Beweegung | 360° |
| Fidderen | ||
| 1 | Schnellduerchféierung: m/min | 60 |
| 2 | Schneidzufuhrrate: m/min | 20 |
| 3 | Schnell Traversbeschleunigung: g | 1G |
| Maschinnparameter | ||
| 1 | Gesamthéicht (mm) | 4560 |
| 2 | Foussofdrock (mm) | 3.757×3.371 |
| 3 | Maschinn Nettogewiicht: t | 22 |
| Aarbechtsdëschparameteren | ||
| 1 | Gréisst vun der Aarbechtsdësch: mm | φ800 |
| 2 | Héicht vum Werkstéck: mm | 550 |
| 3 | Maxi-Schaukeldurchmesser: mm | 1600 |
| 4 | Max. Dëschbelaaschtungskapazitéit: kg | 1000 |
| Parameter vum Werkzeugmagazin | ||
| 1 | Toolmagazin Kapazitéit: Tools | 60 |
| 2 | TT Werkzeugwiesselzäit:s | 5 |
| 3 | Max. Werkzeuglängt: mm | 550 |
| 4 | Max. Werkzeuggewiicht: kg | 25 |
| Basiskonfiguratioun | ||
| 1 | 5-Achs, 4-gläichzäiteg Konturéierung · Tool Mëttelpunktskontroll | √ |
| 2 | Duerch-Spindel-Kühlmëttel | (50 kg/cm²) |
| 3 | A/C-Achs hydraulesch Brems | √ |
| 4 | Spindel | 10.000 rpm, HSK-A100 Konus |
| 5 | A/C-Achs Undriffssystem | Präzisiounsrollend Schneckenundriff |
| 6 | A/C-Achs Bremssystem | Hydraulescht Bremssystem |
| 7 | Spindelkühlsystem | √ |
| 8 | Spanförderungssystem | √ |
| 9 | Hydraulesch Kraaftwierk | √ |
| 10 | Tool Management Funktioun | √ |
| 11 | Manuelle Pulsgenerator | √ |
| System | ||
| 1 | SINUMERIK 828D | √ |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...