


CNC-Dréizentrum
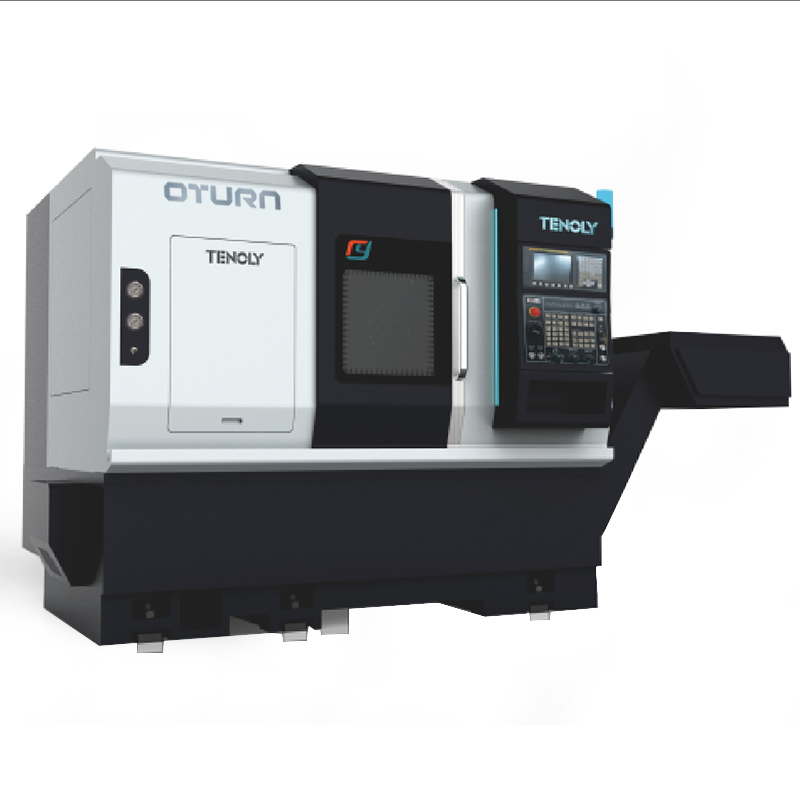
INTEGRÉIERT POSITIV AXE
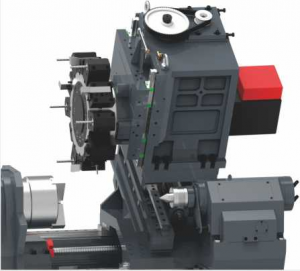
Longmen Struktur, super steif
Déi integréiert positiv Y-Achsstruktur gehéiert zum héichsteifen Schwéierschneiden an hir Leeschtung ass besser wéi d'Interpolatiouns-Y-Achs.
a. Schwéier Schnëtt mat enger eenzeger Y-Achs-Bewegung ass besser wéi eng Interpolatioun vun der Y-Achs, an d'Y-Achs ass senkrecht zur X-Achs.
b. D'Veraarbechtung vun der Plangkontur ass méi glat a flaach.
c. Méi praktesch fir d'Veraarbechtung vu Komposituewerflächen a Konturen.
Kombinéiert Ausrüstung fir "positiv Y"-Dréi- a Fräsmaschinnen huet offensichtlech Virdeeler beim Bearbechte vum Ebenefräsen am Verglach mat kombinéierter "Interpolatioun Y"-Dréi- a Fräsmaschinnen. D'Bewegung vun der "positiver Y"-Y-Achs ass senkrecht zu der X-Achs, wat eng Bewegung op enger eenzeger Achs ass, an d'Bewegung vun der "Interpolatioun Y"-Y-Achs ass et, eng riicht Linn duerch déi gläichzäiteg Bewegung vun der X-Achs an der Y-Achs z'interpoléieren. D'Flaachheet vun der Fräsefläch an de Verglach vun der kombinéierter "positiver Y"-Achs fir d'Dréi- a Fräsmaschinnen. D'Veraarbechtung vun der "positiver Y"-Achs fir d'Dréi- a Fräsmaschinnen ass offensichtlech hell a flaach.
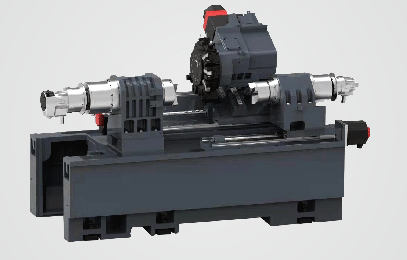
Duebel fix Kugelschrauf
Et gi qualitativ héichwäerteg Kugelschrauben a Rollenführungen vun Top-Hiersteller weltwäit benotzt.
Och wann se deier sinn, kënnen nëmme qualitativ héichwäerteg Produkter déi héich Präzisioun an d'laangfristeg Leeschtung erfëllen.
Liewensdauer, déi vun de Clienten verlaangt gëtt.
Direktgekullte Servomotoren
De Servomotor ass direkt iwwer eng Stahlkupplung mat der Kugelschrauf verbonnen, déi
garantéiert keng Degeneratioun a Feelerausriichtung, och ënner schwéiere Belaaschtungen.
Dëst wäert d'Positionéierungsgenauegkeet an d'Gewënn- a Konturbearbechtung däitlech verbesseren
wäert méi präzis sinn.
106M 108M 208M
| ltem Modell | Numm | Eenheet | 106M | 108 Milliounen | 208M |
| Reesen | Max. Dréiduerchmiesser um Bett | mm | φ600 | φ600 | φ600 |
| Max. Veraarbechtungsduerchmiesser | mm | φ300 | φ300 | φ400 | |
| Max. Veraarbechtungsduerchmiesser um Werkzeughalter | mm | φ220 | φ200 | φ300 | |
| Maximal Veraarbechtungsdauer | mm | 230 | 220 | 400 | |
| Distanz tëscht Zentren | mm | 300 | 300 | 600 | |
| Spindelmotor Hydrozylinder Kierch Parameter | Spindelnues | Typ | A2-5 | A2-6 | A2-6 |
| Maximal Geschwindegkeet vun der Spindel | d'Ëmdréiung | 5500 | 4300 | 4200 | |
| Uelegzylinder/ Spannfutter | Mëttegiessen | 6” | 8” | 8” | |
| Spindelbuerung | mm | φ56 | φ65 | φ65 | |
| Duerchmiesser vum Staang | mm | φ45 | φ52 | φ52 | |
| Direktundriff Spindelmotorleistung | kw | 17,5 | 22 | 22 | |
| X/Z-Achs-Zufuhr Parameter | X Reesen | mm | 180 | 180 | 280 |
| X/Z Linear Guide Spezifikatioun | spes | 35/35 Roller | 35/35 Roller | 35/35 Roller | |
| Z Reesen | mm | 300 | 300 | 600 | |
| X/Z/(Y) Motorleistung | kw | 1,8/1,8 | 1,8/1,8 | 1,8/1,8 | |
| X/Z/(Y) Schnellduerchféierung | m/Min | 30/30 | 30/30 | 20/20 | |
| Positionéierungsgenauegkeet | mm | ±0,005 | ±0,005 | ±0,005 | |
| Widderhuelungspositionéierungsgenauegkeet | mm | ±0,003 | ±0,003 | ±0,003 | |
| Turretparameter | Werkzeugpositioun | Stéck | BMT45-12T | BMT45-12T | BMT55-12T |
| Power Turret Motor | kw | 2,2/3,7 | 2,2/3,7 | 2,2/3,7 | |
| Quadrateschen Toolhalter | mm | 20×20 | 20×20 | 20×20 | |
| Halter fir ronn Buerwierkszeug | mm | φ32 | φ32 | φ40 | |
| Zäit fir den ugrenzenden Toolwiessel | Sekonn | 0,15 | 0,15 | 0,15 | |
| Positionéierungsgenauegkeet | / | ±2” | ±2” | ±2” | |
| Widderhuelungspositionéierungsgenauegkeet | / | ±1” | ±1” | ±1” | |
| Réckstock Parameteren | Programméierbar hydraulesch Heckstock | / | √ | √ | √ |
| Max. Weg vum Heckstock | mm | 360 | 360 | 440 | |
| Konuslach fir d'Konikal vun der Heckstockhülse | Typ | MT 5# | MT 5# | MT 5# | |
| Ärmelduerchmiesser | mm | / | / | / | |
| Ärmelreesen | mm | / | / | / | |
| Mechanesch Gréisst | Maschinngréisst | mm | 2300×1800×1700 | 2300×1800×1700 | 2300×1800×1700 |
| Maschinngewiicht | kg | 3700 kg | 3800 kg | 5200 kg |
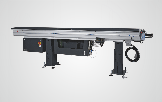
Servo automatesch Bar Feeder
TENOLY-Fudder hunn en robusten an automatiséierten Design,
Et erhéicht d'Produktivitéit däitlech a vereinfacht d'Dréiaarbechten.
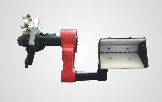
Deelerfanger
De Werkstéckfänger ass nom Prinzip vun der mechanescher Verbindung entworf, déi séier ka montéiert ginn
mam fäerdege Produkt no der Veraarbechtung verbonnen.
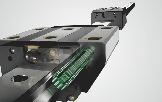
THK Rollenlinearführung
D'Linearféierung huet Null-Spillraum, Bouschneiden, Schrägschneiden, an d'Uewerflächentextur ass relativ gläichméisseg. Si ass gëeegent fir Héichgeschwindegkeetsoperatiounen a reduzéiert d'Undriffsleistung, déi fir d'Maschinn gebraucht gëtt, däitlech. Linear Führungsschinne benotzen Rollen amplaz Rutschen, mat klenge Reibungsverloscht, sensibler Reaktioun an héijer Positionéierungsgenauegkeet. Si kann d'Laascht gläichzäiteg an der Richtung no uewen, no ënnen, no lénks a riets droen. Ënner der Laascht ass d'Kontaktfläch vun der Schinn ëmmer nach a Méipunktkontakt, an d'Schnëttsteifegkeet gëtt net reduzéiert; Einfach an austauschbar Montage an einfach Schmierstruktur; d'Linearféierungen hunn ganz wéineg Verschleiung a si laang haltbar.
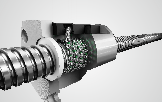
THK Kugelschrauf
Mat Hëllef vun enger héichpräziser Kugelschraube, mat Muttervirspannung a Schraube
Virspannbehandlung, de Réckspill an den Temperaturanstieg an
D'Verlängerung gëtt am Viraus eliminéiert, wat eng exzellent Positionéierung weist
a Widderhuelbarkeet.
Direktundriff mat Servomotor fir d'Reduktioun vum Spillfehler.
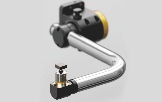
Héichpräzis motoriséierten Aarm fir Dréibank
Pull-Down-Tool-Setter mat héijer Präzisiouns-Widderhuelbarkeet Verfügbar a verschiddene Gréissten fir verschidden industriell Bedierfnesser gerecht ze ginn Verfügbar a verschiddene Standardgréissten, souwéi personaliséiert Stol-Miessäerm mat nidderegem Ausdehnungskoeffizient
Benotzt eng robust Zirkoniumsond
Huelt wéineg Plaz op der Maschinn an, wann se net am Gebrauch ass
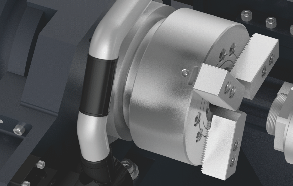
Hydraulesch Spannfutter-Aarbechtshaltung
D'Dréibank ass standardméisseg mat engem hydraulesche Spannfutter ausgestatt. De Spannfutter kann no de Bedierfnesser vum Client personaliséiert ginn, an eng Villfalt vun Optiounen erméiglecht Iech dee passendsten Spannfutter.
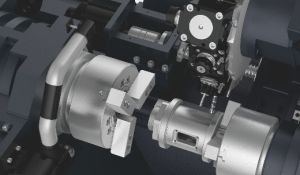
Sekundärspindel
Béid Enden vum Werkstéck kënnen gläichzäiteg an enger Spannung beaarbecht ginn, wat de manuelle Betrib staark vereinfacht.
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...