


Véier Statiounswellenflanschbuermaschinn
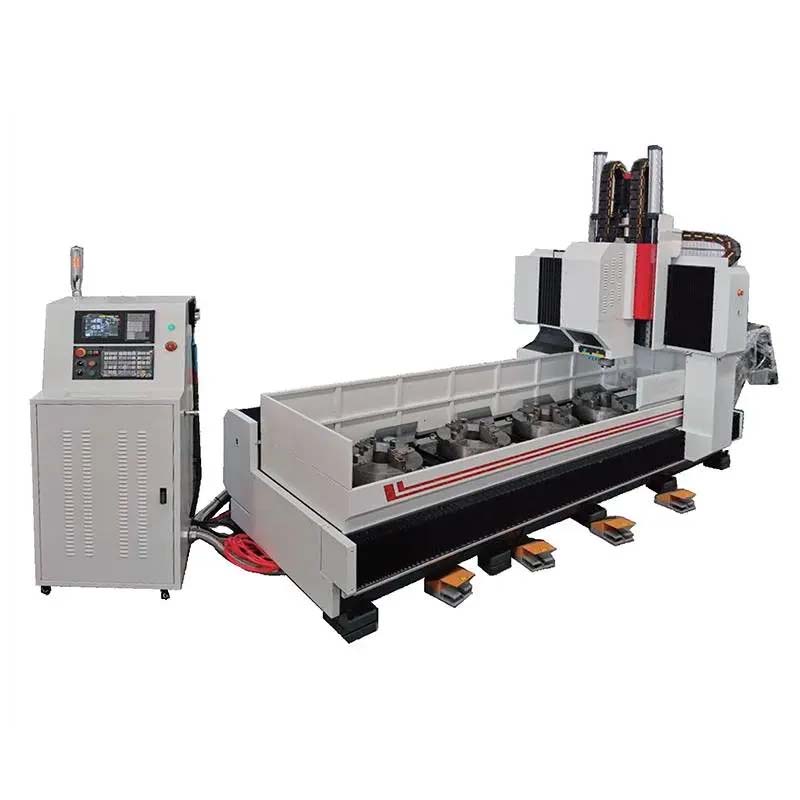
Maschinnemerkmale
Déi véierstatiouns Flansch-CNC-Buer- a Fräsmaschinnserie gëtt haaptsächlech fir d'Veraarbechtung vu kreesfërmege Flanschen benotzt, a kann och fir effizient Bueren/Fräsen vu Werkstécker mat Dicken am effektiven Beräich benotzt ginn, wéi z. B. Hallefwellen, Flaachplacken, Flanschen, Scheiwen a Réng / Gewëndschneiden / Reamen / Gravuren an aner Prozesser. Duerchgangslächer a Blannlächer kënnen op einfache Materialdeeler a Kompositmaterialien gebuert ginn. D'Maschinn ass digital gesteiert fir eng einfach Operatioun. Kann Automatiséierung, héich Präzisioun, verschidde Varianten a Masseproduktioun erreechen.
Maschinnstruktur
Dës Maschinn huet haaptsächlech en Aarbechtsdësch, véier Sätz hydraulesch véierbacken-selbstzentréierend Spannfutter, e mobilen Gantry, e mobilen Gleitsadel, e Buer- a Fräskapp, eng automatesch Schmieranlag an eng Schutzanlag, eng Ëmlafkillanlag, en digitales Kontrollsystem an en elektrescht System. Zesummesetzung etc. Duerch d'Ënnerstëtzung an d'Féierung vun der Rollleitungsféierung an dem Präzisiouns-Führungsschrauwendriff huet d'Maschinn eng héich Positionéierungsgenauegkeet a Widderhuelungspositionéierungsgenauegkeet.
1. Aarbechtsdësch fir d'Bett:
D'Bett besteet aus Stolstrukturdeeler. Et ass mat enger sekundärer Anhärtung fäerdeg gemaach. Et huet eng gutt dynamesch a statesch Steifheet a verformt sech net. Den Aarbechtsdësch benotzt véier Sätz vu 500 mm véierbacken, selbstzentréierende hydraulesche Spannfutter fir eng séier Spannung vun den Werkstécker. Zwee linear Rollführungspaaren mat ultra-héijer Kapazitéit sinn op béide Säite vum Bett installéiert. Nom Positionéieren sinn déi zwee Sätz importéiert Héichintensitéitsverriegelung. Déi staark Schinneklemm ass fest op der Schinn positionéiert a verriegelt. D'Klemm passt perfekt ouni de Schinneschieber ze beschiedegen. D'Öffnungs- a Schliesszäit vun der Klemm ass nëmmen 0,06 Sekonnen, wat d'Veraarbechtungszäit däitlech verkierzt. Den Undriffssystem benotzt e Bus-Absolut-Servomotor a Präzisioun. D'Kugelschrauf dréit de Gantry an d'Y-Achsrichtung. Verstellbar Bolzen sinn um Buedem vum Bett verdeelt, wat d'Niveau vum Bettdësch einfach upasse kann.
2.Mobil Portal:
De mobile Portal ass aus Groeisen 250 gegoss. D'Héicht vum schwéiere Balken ass 800 mm fir seng Stäerkt ze erhéijen. Zwee super-héich Kapazitéitsrollend Linearführungspaaren sinn op der viischter Säit vum Portal installéiert. De bloe Schlitt benotzt e Präzisiounskugelschraufpaar an e Servomotor fir d'Kraaftkappschlitt an der Y-Achsrichtung ze beweegen. E Buerkraaftkapp ass op der Kraaftkappschlitt installéiert. D'Bewegung vum Portal gëtt duerch de Servomotor realiséiert, deen d'Kugelschraufmamm duerch eng Präzisiounskupplung undréit fir op der Kugelschrauf ze rotéieren.
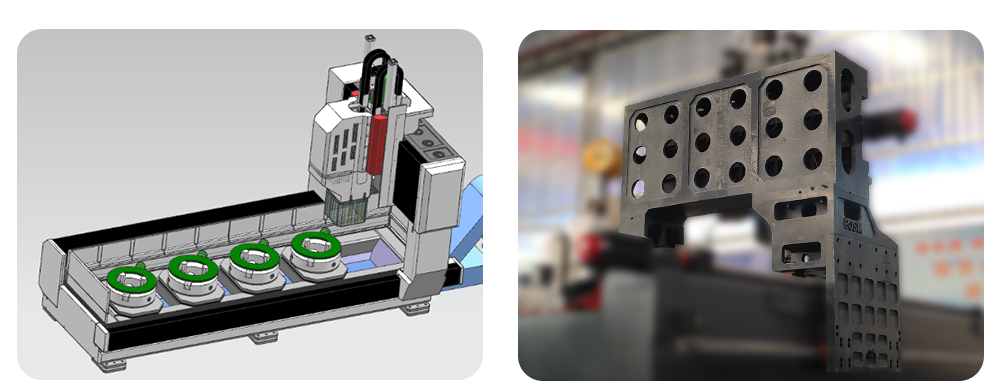
3.Mobil Schiebesatz:
De mobile Gleitsadel ass e präzis Goss-Strukturdeel. De Gleitsadel ass verbreet a vergréissert fir den Zentrumsdistanz vun der Führungsschinn ze erhéijen. Zwee Sätz vun ultra-héichkapazitéierte Rolllinearführungsschinnen-Pairen a Präzisiounskugelschraube-Pairen sinn un den héichpräzisen Aarm ugeschloss. De Bremsservomotor dréit de Buerkraaftkapp an d'Z-Achsrichtung, wat Schnellvirbewegung, industriell Virbewegung, Schnellréckspulung a Stopp vum Kraaftkapp realiséiere kann. Mat automatesche Spanbriechung, Spanentfernung a Pausfunktiounen.
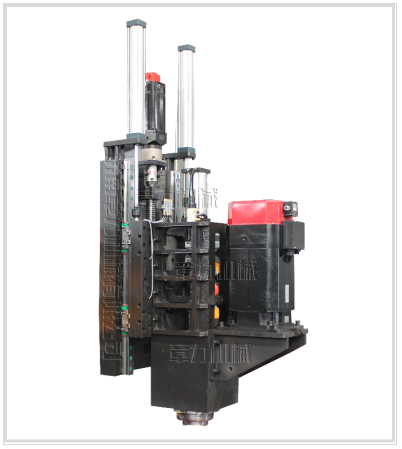
4.Buerkraaftkapp:
De Buerkopf benotzt en eegenen Servospindelmotor. Déi mechanesch Präzisiounsspindel gëtt duerch d'Ofbremsung vum gezännten Synchronriemen ugedriwwen, fir den Dréimoment ze erhéijen. D'Spindel benotzt viischt dräi-, zwee- a fënnefreihig japanesch Wénkelkontaktlager, fir eng stufenlos Geschwindegkeetsännerung z'erreechen. E schnellen an einfachen Austausch, d'Zufuhr gëtt vum Servomotor an der Kugelschraube ugedriwwen. D'X- an d'Y-Achse kënne verlinkt ginn, an eng hallef zougemaach Schleifsteierung kann benotzt ginn, fir linear an kreesfërmeg Interpolatiounsfunktiounen z'erreechen.
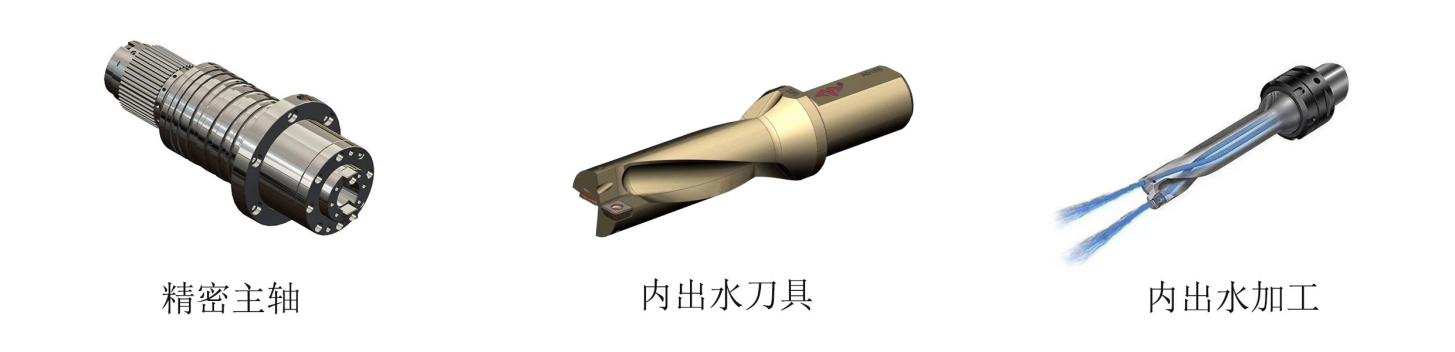
5. Flaachkette automatesche Spantransporter a Zirkulatiounskühlgerät
Dës Maschinn ass mat engem automatesche Spantransporter mat flaacher Kette an engem Spansammler ausgestatt. D'Killgerät fir d'Zirkulatioun ass mat engem Pabeierfilter ausgestatt, deen eng intern Héichdrockkillpompel an eng extern Nidderdrockkillpompel fir d'intern an extern Ofkillung vum Tool huet.
5.1 Automatesch Schmieranlag a Schutzanlag:
Dës Maschinn ass mat dem originelle volumetresche Partialdrock-Schmiergerät vun Taiwan ausgestatt, dat d'Féierungsschinnen, d'Führschrauben an aner beweeglech Puer automatesch schmiere kann, an et gëtt kee doudege Wénkel fir d'Liewensdauer vun der Maschinn ze garantéieren. D'X-Achs an d'Y-Achs vun der Maschinn sinn mat staubdichte Schutzofdeckungen ausgestatt, a waasserdicht Sprëtzschutze sinn ronderëm d'Aarbechtsbank installéiert.
6. CNC-SystemKontrollsystem:
6.1. Mat der Spanbriechfunktioun kënnen d'Spanbriechzäit an de Spanbriechzyklus op der Mënsch-Maschinn-Schnittstell agestallt ginn.
6.2. Mat der Werkzeughebefunktioun kann d'Werkzeughebehéicht op der Mënsch-Maschinn-Schnittstell agestallt ginn. Beim Bueren op dës Héicht gëtt de Buer séier iwwer d'Werkstéck gehuewen, an dann gëtt de Span zerquetscht, an dann séier viru op d'Buerfläche beweegt an automatesch an d'Aarbechtsstéck ëmgewandelt.
6.3. Déi zentraliséiert Kontrollbox an d'Handheld-Eenheet benotzen en numerescht Kontrollsystem a si mat enger USB-Interface an engem LCD-Display ausgestatt. Fir d'Programméierung, d'Späicheren, d'Uweisen an d'Kommunikatioun ze vereinfachen, huet d'Betribsinterface Funktiounen wéi Mënsch-Maschinn-Dialog, Feelerkompensatioun an automateschen Alarm.
6.4. D'Ausrüstung huet d'Funktioun, d'Lachpositioun virun der Veraarbechtung ze kucken an nach eng Kéier ze kontrolléieren, an d'Operatioun ass ganz praktesch.

7. Schinneklemme:
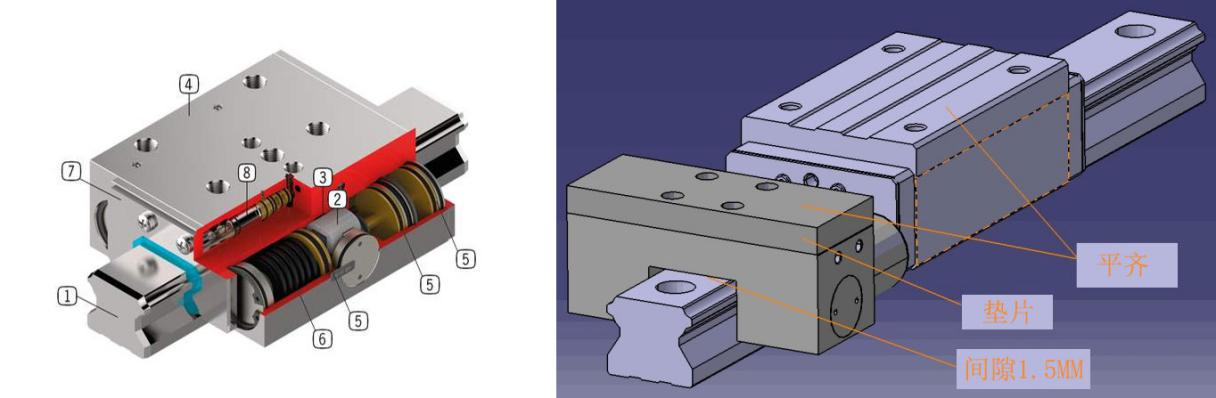
D'Klammer besteet aus dem Haaptkierper vun der Klammer, Aktuatoren, etc. Et ass eng héich performant funktionell Komponent, déi a Verbindung mam rullende Linearféierungspaar benotzt gëtt. Duerch de Prinzip vun der Keilblockkraaftausdehnung generéiert se eng staark Klemmkraaft; se huet e fixe Gantry, präzis Positionéierung, Antivibratioun a Funktioun fir d'Steifheet ze verbesseren.
Huet déi folgend Charakteristiken:
Ø 1) Sécher a verlässlech, staark Spannkraaft, spannt déi net beweeglech XY-Achs beim Bueren an Gewëndschneiden un.
Ø 2) Déi extrem héich Spannkraaft erhéicht d'Steifheet vun der axialer Zufuhr a verhënnert Fretting duerch Vibratiounen.
Ø 3) Schnell Reaktioun, d'Reaktiounszäit beim Op- a Schléissen ass nëmmen 0,06 Sekonnen, wat d'Maschinnschaltung schützt an d'Liewensdauer vun der Lehnschraube verlängere kann.
Ø 4) Haltbar, vernickelt Uewerfläch, gutt Rostschutzleistung.
Ø 5) Neien Design fir steife Schlag beim Uzéien ze vermeiden.
Spezifikatiounn
| Modell | BOSM-DS500 | Eenheet | |
| Maximal Gréisst vum Werkstéck | Äusseren Duerchmiesser | 50-500 | mm |
| Maximal Héicht vum Werkstéck | 300 | Kg | |
| Duerchmiesser vum hallwe Schaftwierkstéck | ≤200 | mm | |
| Wellelängt | 700mm kënnen jee no Fundament erhéicht ginn | mm | |
| Déckt vum Werkstéck | ≤5 Mol vum Buerdurchmesser | mm | |
| Vertikal Ram-Typ Buerkopf | QUANTITÉIT | 1 | Stéck |
| Spindelkonus | BT40 | ||
| Buerduerchmiesser | Φ2-Φ36 | mm | |
| Tippberäich | M6-M24 | ||
| Spindelgeschwindegkeet | 30~3000 | r/mm | |
| Servospindelmotorleistung | 15 | Kw | |
| Distanz vum Spindelbuedem bis zum Aarbechtsdësch | 150-550mm±20 | mm | |
| Lateral Bewegung vum Kraaftkopf (X-Achs) | MAX. Rees | 2600 | mm |
| X-Achs Geschwindegkeet | 0~8 | m/Min | |
| X-Achs Servomotorleistung | 2.4 | Kw | |
| Längsbewegung vum bewegende Balken (Y-Achs) | MAX. Rees | 500 | mm |
| Y-Achs Geschwindegkeet | 0~8 | m/Min | |
| Y-Achs Servomotor Leeschtung | 2.4 | Kw | |
| Vertikal Schwellenzufuhrbewegung (Z-Achs) | MAX. Rees | 400 | mm |
| Z-Achsgeschwindegkeet | 0~4 | m/Min | |
| Z-Achs Servomotorleistung | 1×2.4 Brems | Kw | |
| Positionéierungsgenauegkeet | 500x500 | ±0,03 | mm |
| Indexéierungsgenauegkeet | 360° | ±0,001° | |
| Maschinngréisst | Längt x Breet x Héicht | 3600×1650×2300 | mm |
| Maschinngewiicht | 8,5 | T | |
Qualitéitsinspektioun
All Maschinn gëtt mat engem Laserinterferometer vun der brittescher Firma RENISHAW kalibréiert, deen d'Pitchfehler, d'Spill, d'Positionéierungsgenauegkeet an d'Widderhuelungspositionéierungsgenauegkeet präzis iwwerpréift a kompenséiert, fir déi dynamesch, statesch Stabilitéit an d'Veraarbechtungsgenauegkeet vun der Maschinn ze garantéieren. . Kugelstangentest All Maschinn benotzt en Kugelstangentester vun der brittescher Firma RENISHAW fir déi richteg Kreesgenauegkeet ze korrigéieren an ze ma
Chine geometresch Genauegkeet, a gläichzäiteg kreesfërmeg Schnëttexperimenter duerchféieren fir d'3D-Bearbechtungsgenauegkeet an d'Kreesgenauegkeet vun der Maschinn ze garantéieren.

Ëmfeld vun der Benotzung vu Maschinneninstrumenter
1.1 Ëmweltufuerderunge fir d'Ausrüstung
Eng konstant Ëmgéigungstemperatur ass e wichtege Faktor fir Präzisiounsbearbechtung.
(1) Déi verfügbar Ëmgéigungstemperatur ass -10 ℃ ~ 35 ℃. Wann d'Ëmgéigungstemperatur 20 ℃ ass, soll d'Fiichtegkeet 40 ~ 75% sinn.
(2) Fir d'statesch Genauegkeet vun der Maschinn am spezifizéierte Beräich ze halen, muss déi optimal Ëmgéigungstemperatur tëscht 15 °C an 25 °C leien, mat engem Temperaturënnerscheed.
Et sollt net méi wéi ± 2 ℃ / 24 Stonnen sinn.
1.2 Stroumversuergungsspannung: 3-Phasen, 380V, Spannungsschwankung bannent ± 10%, Stroumversuergungsfrequenz: 50HZ.
1.3 Wann d'Spannung am Gebrauchsberäich onstabil ass, soll d'Maschinn mat enger reglementéierter Stroumversuergung ausgestatt sinn, fir den normale Betrib vun der Maschinn ze garantéieren.
1.4. D'Maschinn soll eng zouverlässeg Äerdung hunn: den Äerdungsdrot ass Kofferdrot, den Drotduerchmiesser däerf net manner wéi 10 mm² sinn, an de Äerdungswidderstand ass manner wéi 4 Ohm.
1.5 Fir déi normal Leeschtung vun der Ausrüstung ze garantéieren, soll, wann d'kompriméiert Loft vun der Loftquell den Ufuerderunge vun der Loftquell net entsprécht, e Set Loftquellreinigungsapparater (Entfeuchtung, Entfettung, Filterung) virun der Loftzufuhr vun der Maschinn bäigefüügt ginn.
1.6. D'Ausrüstung soll vun direktem Sonneliicht, Vibratiouns- a Hëtztquellen ewech gehale ginn, souwéi vun Héichfrequenzgeneratoren, elektresche Schweessmaschinnen, asw., fir Produktiounsausfäll oder Verloscht vun der Genauegkeet vun der Maschinn ze vermeiden.
Virun & Nom Service
1) Virum Service
Duerch d'Studie vun den Ufroen an den néidegen Informatioune vun de Clienten an duerno Feedback un eis Ingenieuren, ass den techneschen Team vu Bossman verantwortlech fir déi technesch Kommunikatioun mat de Clienten an d'Formuléierung vu Léisungen, andeems en de Client bei der Auswiel vun der passender Bearbeitungsléisung a passenden Maschinnen hëlleft.
2) Nom Service
A. D'Maschinn mat engem Joer Garantie a bezuelter Liewenslaang Ënnerhalt.
B. Wärend der Garantiezäit vun engem Joer nodeems d'Maschinn am Destinatiounshafen ukomm ass, bitt BOSSMAN gratis an zäitlech Ënnerhaltsdéngschter fir verschidde net-kënschtlech Defekter un der Maschinn un, an ersetzt all Zorte vun net-kënschtlech geschaafte beschiedegt Deeler zäitlech gratis. Defekter, déi ausserhalb vun der Garantiezäit optrieden, ginn zu entspriechende Käschte reparéiert.
C. Techneschen Support online bannent 24 Stonnen, TM, Skype, E-Mail, fir déi relevant Froen rechtzäiteg ze léisen. Wann dës Froen net geléist kënne ginn, organiséiert BOSSMAN direkt en After-Sales-Ingenieur op der Plaz fir d'Reparatur. De Keefer muss fir de VISA, d'Fligerticketen an d'Ënnerkunft bezuelen.
Client säi Site

Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...