


Liicht CNC-Buerfräsmaschinn
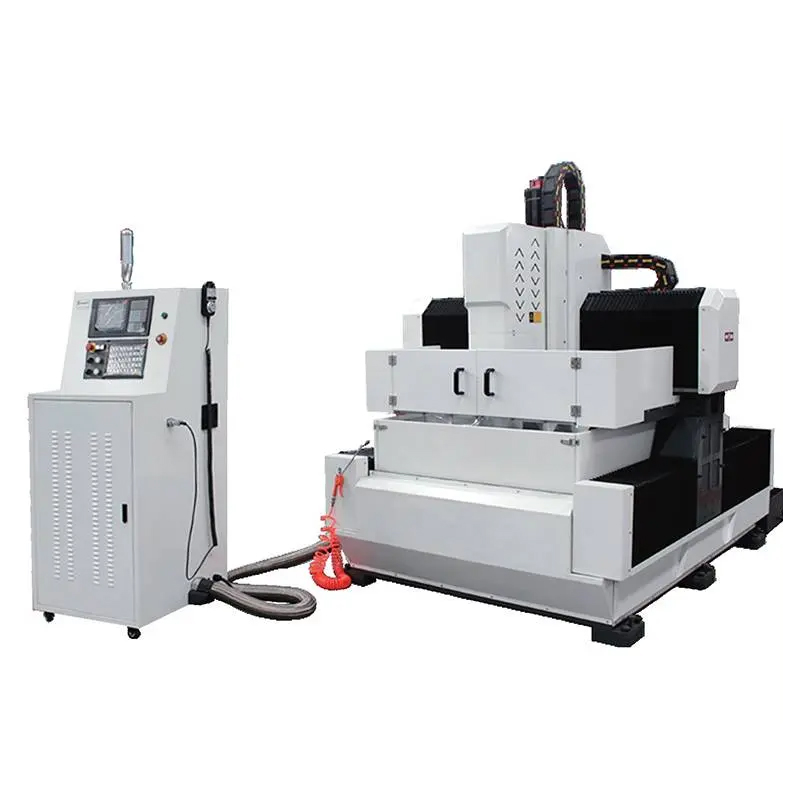
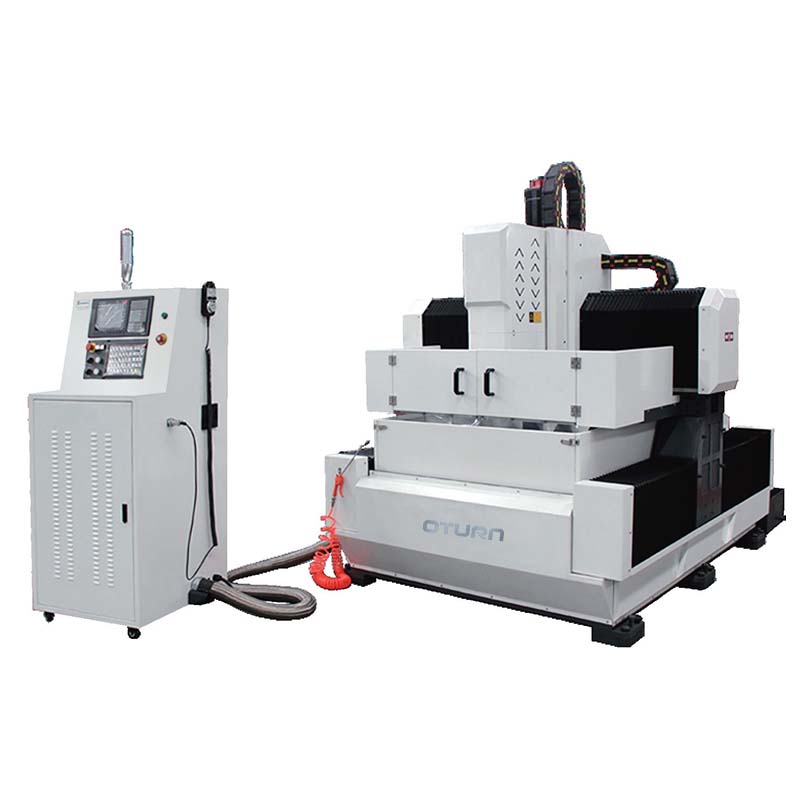
Héichgeschwindegkeet Duebelkolonn Bearbeitungszentrum
Maschinnemerkmale
Dës Maschinn gëtt haaptsächlech fir d'Bueren an d'Gewindeschneiden vu Stolplacken aus Metall a Gebaier, Brécken, Tierm an aner Stolkonstruktiounsindustrien benotzt, a kann och Lenkplacken a kreesfërmeg Flanschen an der Kessel- an der petrochemescher Industrie veraarbechten. Si kann Duerchgangslächer, Blannlächer, Leederlächer, Lächerend-Afschrägungen a Fräsen, Gewëndeschneiden, etc. bueren.
Maschinnstruktur
1) D'Maschinn besteet haaptsächlech aus engem Bett, engem Aarbechtsdësch, engem Gantry, engem Kraaftkapp, engem CNC-System, engem Killsystem, etc.
(2) D'CNC-Buermaschinn fir Portaler benotzt d'Form vun engem fixe Bett-Aarbechtsdësch a Portalbeweegung.
(3) D'Bett, d'Sail, den Aarbechtsdësch an de Portal sinn aus HT250 gegossene Strukturdeeler, an d'Halterung besteet aus geschweesste Deeler aus rechteckegem Rouer. Virun der Veraarbechtung gëtt et bei héijer Temperatur geglüht, an duerno zweemol geglüht no der Hallef-Fertigbearbechtung fir d'Spannung ze entfernen, an dann d'Fäerdigbearbechtung, wat d'Stabilitéit vun der Präzisioun vun der Maschinn garantéiere kann. Den ganzen Aarbechtsdësch aus Goss gëtt benotzt fir d'T-Nut op der Bettuewerfläch ze färeg ze fräsen, an d'CNC-Präzisiounsschleife vun der Dëschuewerfläch ass garantéiert.
(4) D'CNC-Buermaschinn vum Gantry huet dräi CNC-Achsen. De Maschinnekierper ass mat enger schwéierer linearer Führungsschinn ausgestatt. De Gantry kann sech an der Längsrichtung laanscht d'Führungsschinn (x-Achs) beweegen. De Querbalke vum Gantry ass och mat enger linearer Führungsschinn ausgestatt. D'Gleitplack kann sech horizontal laanscht d'Führungsschinn (Y-Achs) beweegen. D'Gleitplack ass mat enger Gleitplack ausgestatt. Den Antriebskopf kann sech vertikal op der Gleitplack (Z-Achs) beweegen. D'X-, Y- an Z-Achsen sinn all CNC-Servomotor a Kugelschrauwendrieb.
(5) D'Spindel vum Kraaftkapp benotzt d'Präzisiounsspindel a gëtt vum Servospindelmotor ugedriwwen, deen no Bedarf stufenlos agestallt ka ginn. D'Spindel kann mat engem Bitgewindebohrer oder enger Fräsmaschinn iwwer e BT40-Futter gespannt ginn a mat engem pneumatesche Stanzzylinder ausgestatt ginn, fir e Schlësselwierkzeigwiessel, eng méi héich Präzisioun a Schnëttgeschwindegkeet ze realiséieren.
(6) D'Maschinn benotzt Waasserkillung, ass mat engem Killmëttelversuergungs-, Réckgewinnungs-, Zirkulatiounssystem an engem automateschen Uelegschmiersystem ausgestatt, fir eng reibungslos an laangfristeg effektiv Aarbecht vun der Linearféierung an der Kugelschrauf ze garantéieren.
(7) De Kontrollsystem KND CNC System, den elektreschen Undriff benotzt eng héichpräzis Absolutwäert Serie Servomotorundriff, ausgestatt mat enger RS232 Interface an engem Faarfbildschierm, enger chinesescher Operatiounsinterface, engem Feld-/externen USB-Input-Werkstéck, einfacher Operatioun, ausgestatt mat engem voll digitalen High-Speed-Handrad, wat Är Operatioun méi bequem a séier mécht.
Spezifikatiounen
| Modell | BOSM-DT1010 | BOSM-DT1020 | BOSM-DT1525 | |
| Aarbechtsgréisst | Längt*Breet (mm) | 1000x1000 | 1000x2000 | 1500x2500 |
| Vertikal Buerkopf | Spindelkonus | BT40 | BT40 | BT40 |
| Buerdurchmesser (mm) | Φ1~Φ30 | φ1~φ30 | φ1~φ30 | |
| Duerchmiesser vum Gewënnschlag (mm) | M16 | M16 | M16 | |
| Spindelgeschwindegkeet (r/min) | 30~3000 | 30-3000 | 30-3000 | |
| Spindelleistung (kW) | 15 | 15 | 15 | |
| Distanz vum ënneschten Enn vun der Spindel bis zur Aarbechtsfläch (mm) | 200-600 | 200-600 | 170-520 | |
| Widderhuelungspositionéierungsgenauegkeet (X/Y/Z) | X/Y/Z | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm |
Qualitéitsinspektioun
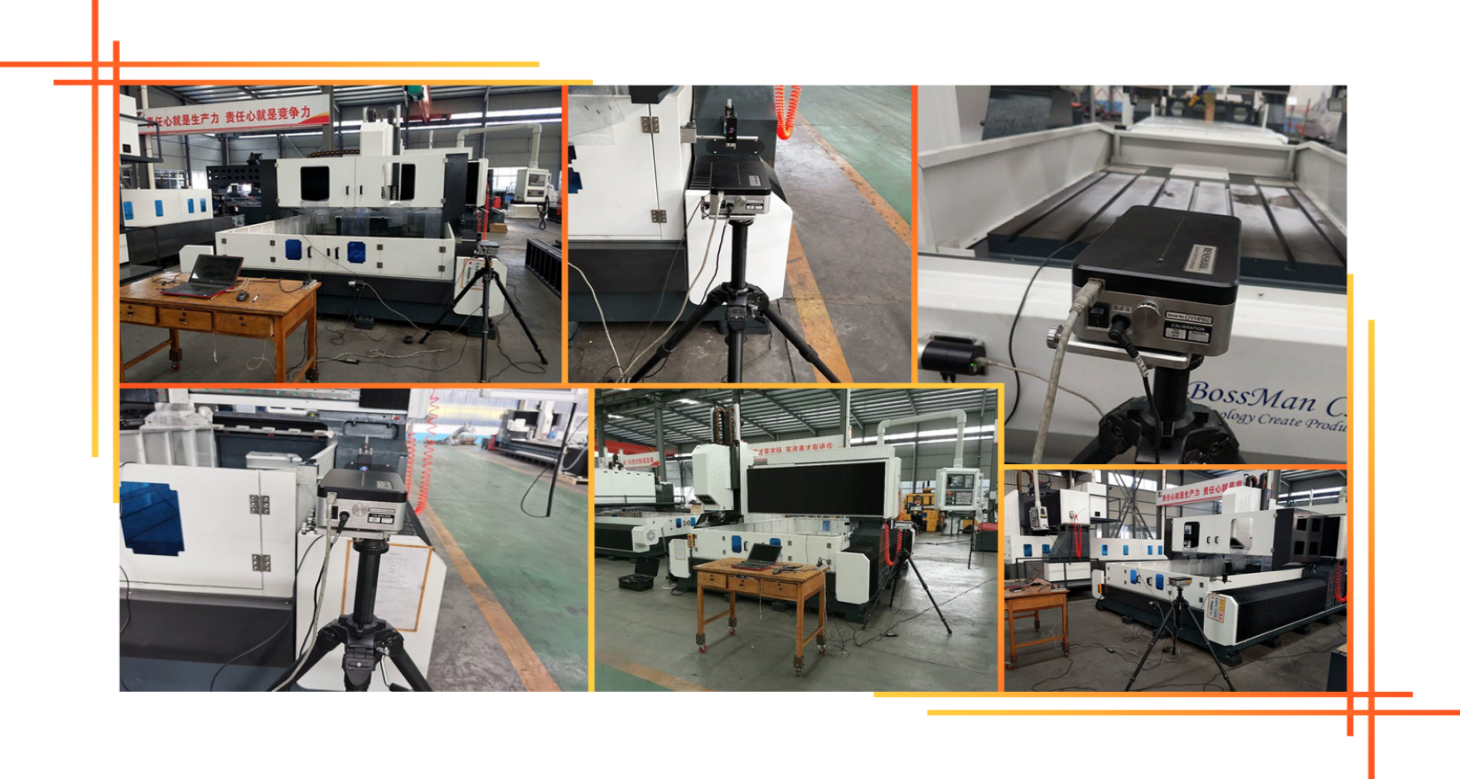
All Maschinn vu Bosman ass mat engem Laserinterferometer vun der brittescher Firma RENISHAW kalibréiert, deen d'Pitchfehler, d'Spill, d'Positionéierungsgenauegkeet an d'Widderhuelungspositionéierungsgenauegkeet präzis iwwerpréift a kompenséiert, fir déi dynamesch a statesch Stabilitéit an d'Veraarbechtungsgenauegkeet vun der Maschinn ze garantéieren. . Kugelstangentest All Maschinn benotzt en Kugelstangentester vun der britescher Firma RENISHAW, fir déi richteg Kreesgenauegkeet an d'geometresch Genauegkeet vun der Maschinn ze korrigéieren, an zur selwechter Zäit kreesfërmeg Schnëttexperimenter duerchzeféieren, fir d'3D-Bearbeitungsgenauegkeet an d'Kreesgenauegkeet vun der Maschinn ze garantéieren.
Ëmfeld vun der Benotzung vu Maschinneninstrumenter
1.1 Ëmweltufuerderunge fir d'Ausrüstung
Eng konstant Ëmgéigungstemperatur ass e wichtege Faktor fir Präzisiounsbearbechtung.
(1) Déi verfügbar Ëmgéigungstemperatur ass -10 ℃ ~ 35 ℃. Wann d'Ëmgéigungstemperatur 20 ℃ ass, soll d'Fiichtegkeet 40 ~ 75% sinn.
(2) Fir d'statesch Genauegkeet vun der Maschinn am spezifizéierte Beräich ze halen, muss déi optimal Ëmgéigungstemperatur tëscht 15 °C an 25 °C leien, mat engem Temperaturënnerscheed.
Et sollt net méi wéi ± 2 ℃ / 24 Stonnen sinn.
1.2 Stroumversuergungsspannung: 3-Phasen, 380V, Spannungsschwankung bannent ± 10%, Stroumversuergungsfrequenz: 50HZ.
1.3 Wann d'Spannung am Gebrauchsberäich onstabil ass, soll d'Maschinn mat enger reglementéierter Stroumversuergung ausgestatt sinn, fir den normale Betrib vun der Maschinn ze garantéieren.
1.4. D'Maschinn soll eng zouverlässeg Äerdung hunn: den Äerdungsdrot ass Kofferdrot, den Drotduerchmiesser däerf net manner wéi 10 mm² sinn, an de Äerdungswidderstand ass manner wéi 4 Ohm.
1.5 Fir déi normal Leeschtung vun der Ausrüstung ze garantéieren, soll, wann d'kompriméiert Loft vun der Loftquell den Ufuerderunge vun der Loftquell net entsprécht, e Set Loftquellreinigungsapparater (Entfeuchtung, Entfettung, Filterung) virun der Loftzufuhr vun der Maschinn bäigefüügt ginn.
1.6. D'Ausrüstung soll vun direktem Sonneliicht, Vibratiouns- a Hëtztquellen ewech gehale ginn, souwéi vun Héichfrequenzgeneratoren, elektresche Schweessmaschinnen, asw., fir Produktiounsausfäll oder Verloscht vun der Genauegkeet vun der Maschinn ze vermeiden.
Virun & Nom Service
1) Virum Service
Duerch d'Studie vun den Ufroen an den néidegen Informatioune vun de Clienten an duerno Feedback un eis Ingenieuren, ass den techneschen Team vu Bossman verantwortlech fir déi technesch Kommunikatioun mat de Clienten an d'Formuléierung vu Léisungen, andeems en de Client bei der Auswiel vun der passender Bearbeitungsléisung a passenden Maschinnen hëlleft.
2) Nom Service
A. D'Maschinn mat engem Joer Garantie a bezuelter Liewenslaang Ënnerhalt.
B. Wärend der Garantiezäit vun engem Joer nodeems d'Maschinn am Destinatiounshafen ukomm ass, bitt BOSSMAN gratis an zäitlech Ënnerhaltsdéngschter fir verschidde net-kënschtlech Defekter un der Maschinn un, an ersetzt all Zorte vun net-kënschtlech geschaafte beschiedegt Deeler zäitlech gratis. Defekter, déi ausserhalb vun der Garantiezäit optrieden, ginn zu entspriechende Käschte reparéiert.
C. Techneschen Support online bannent 24 Stonnen, TM, Skype, E-Mail, fir déi relevant Froen rechtzäiteg ze léisen. Wann dës Froen net geléist kënne ginn, organiséiert BOSSMAN direkt en After-Sales-Ingenieur op der Plaz fir d'Reparatur. De Keefer muss fir de VISA, d'Fligerticketen an d'Ënnerkunft bezuelen.
Client säi Site
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearféierung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...