


CNC-Buer- a Fräsmaschinn mat fixer Träger
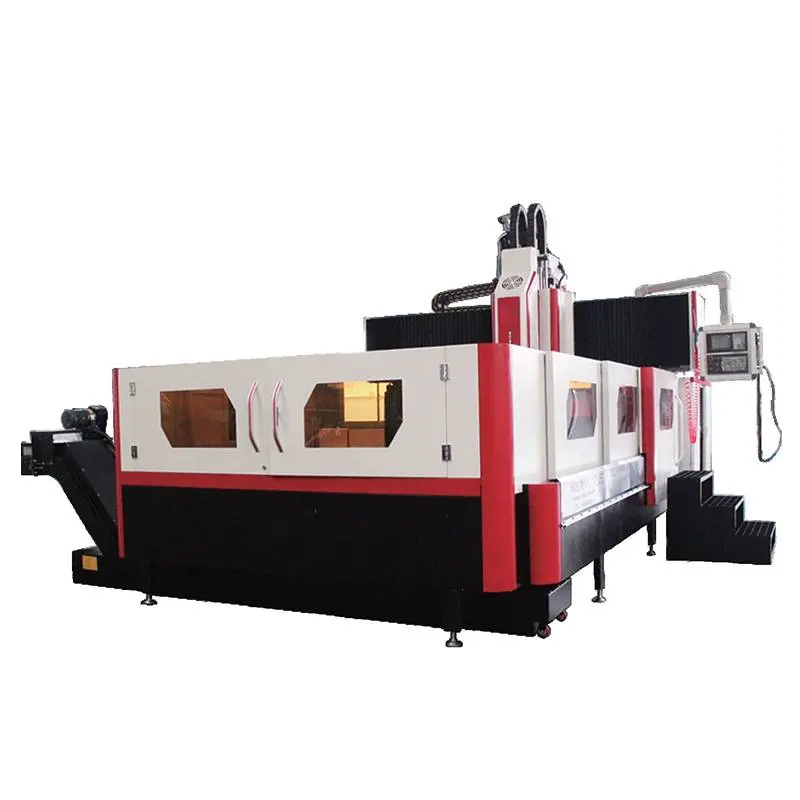
CNC Buer- a Fräsmaschinn
Maschinnfunktioun a Beschreiwung vun de Funktiounen
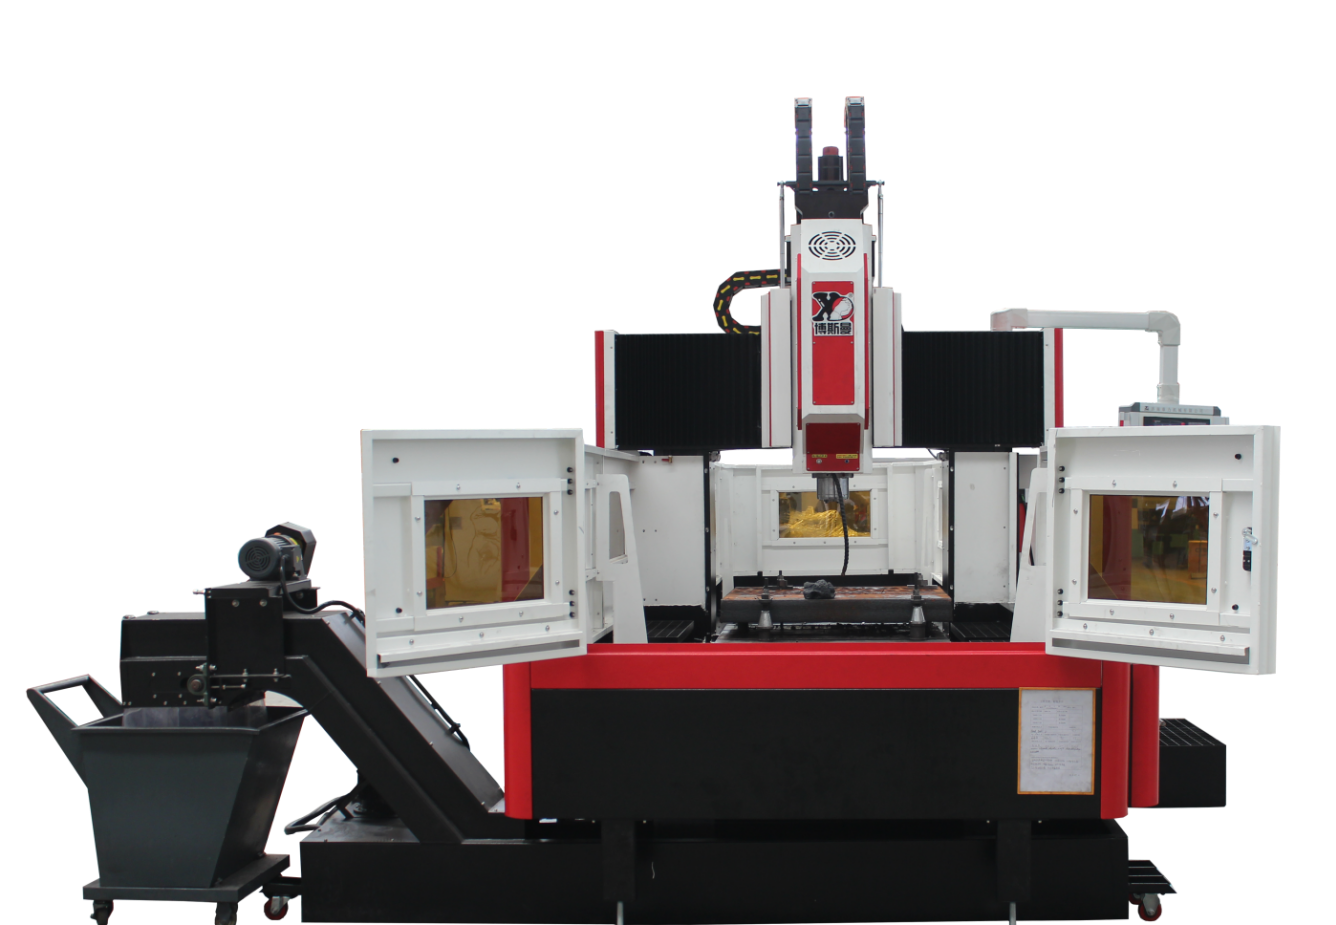
1) Eng CNC-Gantry-Buer- a Fräsmaschinn ass eng Bearbeitungsausrüstung, déi fortgeschratt Technologien wéi Maschinnen, Elektrizitéit an Hydraulik integréiert. Si gëtt haaptsächlech fir d'Veraarbechtung vu Formen, Flanschen, Ventiler, Strukturdeeler etc. benotzt. Si gëtt wäit verbreet beim Op- a Veraarbechte vu komplexen Deeler wéi verschidde Placken, Këschten, Rahmen, Formen etc. an der Maschinneindustrie benotzt. Dës Maschinn kann déi horizontal (Y-Achs) an vertikal (Z-Achs) Bewegung vum vertikale Fräskopf an dem Dësch realiséieren. Dräi-Achs-Verbindung vun der Längsbewegung (X-Achs). Multiprozessveraarbechtung wéi Fräsen, Bueren, steif Gewëndschneiden, Reamen a Versenken kann duerchgefouert ginn. Déi ganz Maschinn benotzt eng Gantry-Rahmenstruktur, mat héijer Steifheet a gudder Genauegkeetserhalen. Et ass déi éischt Wiel fir Benotzer fir ze veraarbechten.
2) Gesamtbild vun der Maschinn
(1) Et gëtt eng Portalrahmenstruktur mat engem feste Balken ugeholl, d'Bett ass fixéiert, an d'Duebelsail an d'Bett sinn duerch Schrauwen verbonnen. Den Aarbechtsdësch beweegt sech an der X-Achs um Bett, de Kappstéck beweegt sech an der Z-Richtung um Sattel, an de Sattel an de Kappstéck beweegen sech an der Y-Richtung um Balken.
(2) Déi grouss Haaptdeeler vun der Maschinn: d'Bett, d'Sail, de Balken, de Sattel an de Kapp sinn all aus héichfestegem Goss. Dës grouss Deeler ginn duerch 3D-Computersoftware optimiséiert, mat engem vernünftege Layout vun de Rippen a komplette Wärmebehandlungsprozesser fir Reschtspannungen ze eliminéieren. Fir sécherzestellen, datt déi ganz Maschinn genuch Stäerkt, Steifheet an héich Stabilitéit huet, wat d'Schwéngungswiderstandsfäegkeet beim Schneiden ugeet.
3) Bett-Aarbechtsbank
(1) D'Bett ass aus héichfestem HT250 Gossmaterial gemaach, mat engem computergestëtzten dräidimensionalen Optimiséierungsdesign, d'Rippen sinn raisonnabel arrangéiert, an hir Steifheet a Stäerkt sinn verbessert.
(2) D'X-Achs-Féierungsbunnpaar benotzt importéiert schwéierlasteg Linearféierungen, mat engem niddregen dynameschen a statesche Reibungskoeffizient, héijer Dëschempfindlechkeet, niddreger Héichgeschwindegkeetsschwéngung, niddreger Geschwindegkeet ouni Krauchen, héijer Positionéierungsgenauegkeet an exzellenter Servo-Undriffsleistung: gläichzäiteg ass d'Ladekapazitéit grouss an d'Schneidschwéngungsbeständegkeet gutt.
(3) X-Achs Undriff - de Servomotor ass iwwer de Reduzéierer mat der Kugelschrauf verbonnen, deen den Aarbechtsdësch um Bett hin an hier dreift, fir d'X-Achs Zufuhrbewegung ze realiséieren an d'Schrauf virzespannen, fir d'Steifheet ze verbesseren.
4) Strahl
(1) De Querbalke an d'Sail sinn an d'Portalrahmenstruktur integréiert, mat Hëllef vun héichfestem HT250 Gossmaterial, d'Rippen sinn raisonnabel arrangéiert a si hunn eng ausreechend Bieg- a Torsiounssteifheet.
(2) D'Balkeféierungspaar benotzt eng schwéier linear Féierung.
(3) Y-Achs Undriff - de Servomotor ass direkt mat der Kugelschrauf iwwer d'Kupplung verbonnen, an d'Kugelschrauf dréit de Sattel fir sech no lénks a riets um Balken ze beweegen, fir d'Y-Achs Zufuhrbewegung ze realiséieren.
5) Kappstock
(1) De Kappstock benotzt eng schwéier Rolllinearféierung, déi eng héich Bewegungssteifheet, eng héich Positionéierungsgenauegkeet a gutt Stabilitéit bei niddreger Geschwindegkeet huet.
(2) Z-Achs Undriff - de Servomotor ass direkt iwwer d'Kupplung mat der Kugelschrauf verbonnen, an d'Kugelschrauf dréit de Kappstéck un, fir sech um Sattel erop an erof ze beweegen, fir d'Z-Achs Zufuhr ze realiséieren. Den Z-Achs Motor huet eng automatesch Bremsfunktioun. Am Fall vun engem Stroumausfall gëtt d'Motorwell fest gehalen, fir ze verhënneren, datt se sech dréit.
(3) D'Spindelgrupp benotzt eng Taiwan Jianchun Héichgeschwindegkeets-Spindel mat héijer Präzisioun an héijer Leeschtung. D'Haaptwelle gräift d'Messer mat der Päiperleksfieder op der Haaptwelle, wouduerch d'Spannkraaft op den Zuchnagel vum Handwierksgrëff duerch de véierdeelege Brochmechanismus wierkt, an dat fräit Handwierksgeschir benotzt eng pneumatesch Method.
6) Pneumatescht System
Gëtt benotzt fir d'Werkzeug vun der Spindel lass ze maachen.
7) Maschinneschutz
D'Bettschinn (X-Achs) huet eng teleskopesch Schutzofdeckung aus Edelstol;
De Strahlguide (Y-Achs) adoptéiert e flexible Organschutz.
8) Schmierung
(1) D'X-, Y- an Z-Dräiachslager sinn all agefettet.
(2) X-, Y-, Z-Dräiachsegleedunge sinn all mat Ueleg geschmiert.
(3) X-, Y-, Z-Dräiaxial Kugelschraubepaaren sinn all mat Ueleg geschmiert.
9) CNC-System
Den CNC-System ass standardméisseg mat engem Beijing Kaiendi-Steiersystem an Undriff ausgestatt, mat komplette Funktiounen an einfacher Operatioun; Standard RS-232 Kommunikatiounsschnittstell, USB-Steckdous a verwandte Software.
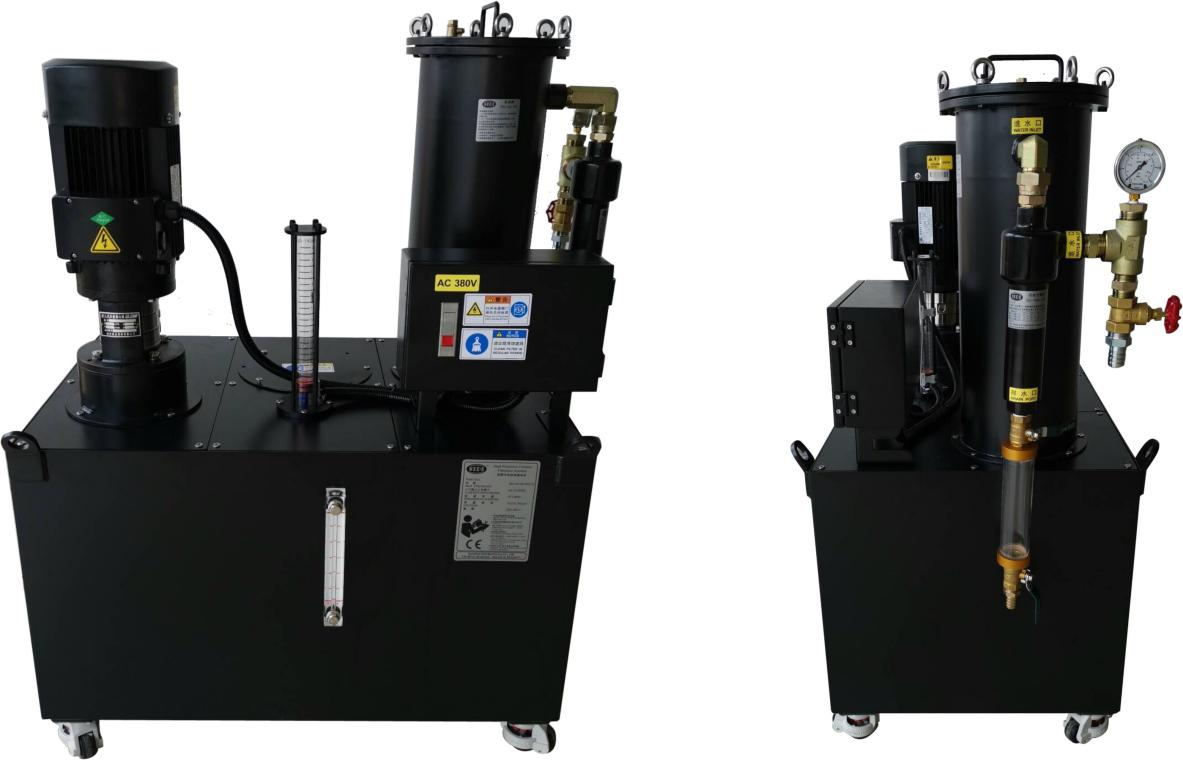
Filtersystem
Dës Maschinn ass mat engem zentralen Waasserfiltersystem ausgestatt, deen Onreinheeten am Killmëttel effektiv filtere kann. Dat internt Waassersprëtzsystem kann verhënneren, datt Eisenstifter sech während der Veraarbechtung um Tool verwéckelen, de Verschleiss vum Tool reduzéieren, d'Liewensdauer vum Tool verlängeren an d'Uewerflächenqualitéit vum Werkstéck verbesseren. Den Héichdrock-Waasserauslafstift vun der Toolspëtz kann d'Uewerfläch vum Werkstéck gutt schützen, d'Héichgeschwindegkeets-Dréiverbindung schützen, verhënneren, datt Onreinheeten d'Dréiverbindung blockéieren, an d'Gesamtqualitéit vum Werkstéck verbesseren an d'Aarbechtseffizienz verbesseren. (Bemierkung: D'Bild ass dat physescht Bild vum Filtersystem)
Spezifikatioun
| Modell | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Aarbechtsgréisst (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Maximal Belaaschtung (kg) | 7000 | 7000 | 7000 | 7000 | |
| T-Schlitz (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Maximal Beweegung vun der Dësch-X-Achs (mm) | 2200 | 2200 | 2600 | 4000 | |
| Maximal Rees vun der Y-Achs vum Dësch (mm) | 1600 | 2200 | 2500 | 2600 | |
| Spindel maximalen Hub-Z-Achs (mm) | 600 | 600 | 600 | 600/1000 | |
| Distanz vum Spindelende bis zum Aarbechtsdësch (mm) | Maximal | 800 | 800 | 800 | 800 |
| Minimum | 200 | 200 | 200 | 200 | |
| Tapper (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Spindelgeschwindegkeet (r/min) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Spindelmotorleistung (kW) | 22 | 22 | 22 | 22 | |
| Max. U-Buer (mm) | φ90 | φ90 | φ90 | φ90 | |
| Maximal Tippen (mm) | M36 | M36 | M36 | M36 | |
| Schnëttgeschwindegkeetsberäich | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Schnell Bewegung (m/min) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Ëmsetzung vun den nationalen Normen GB/T18400.4 (m/min) | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | |
| Gewiicht (T) | 16,5 | 21 | 24 | 40 | |
Qualitéitsinspektioun
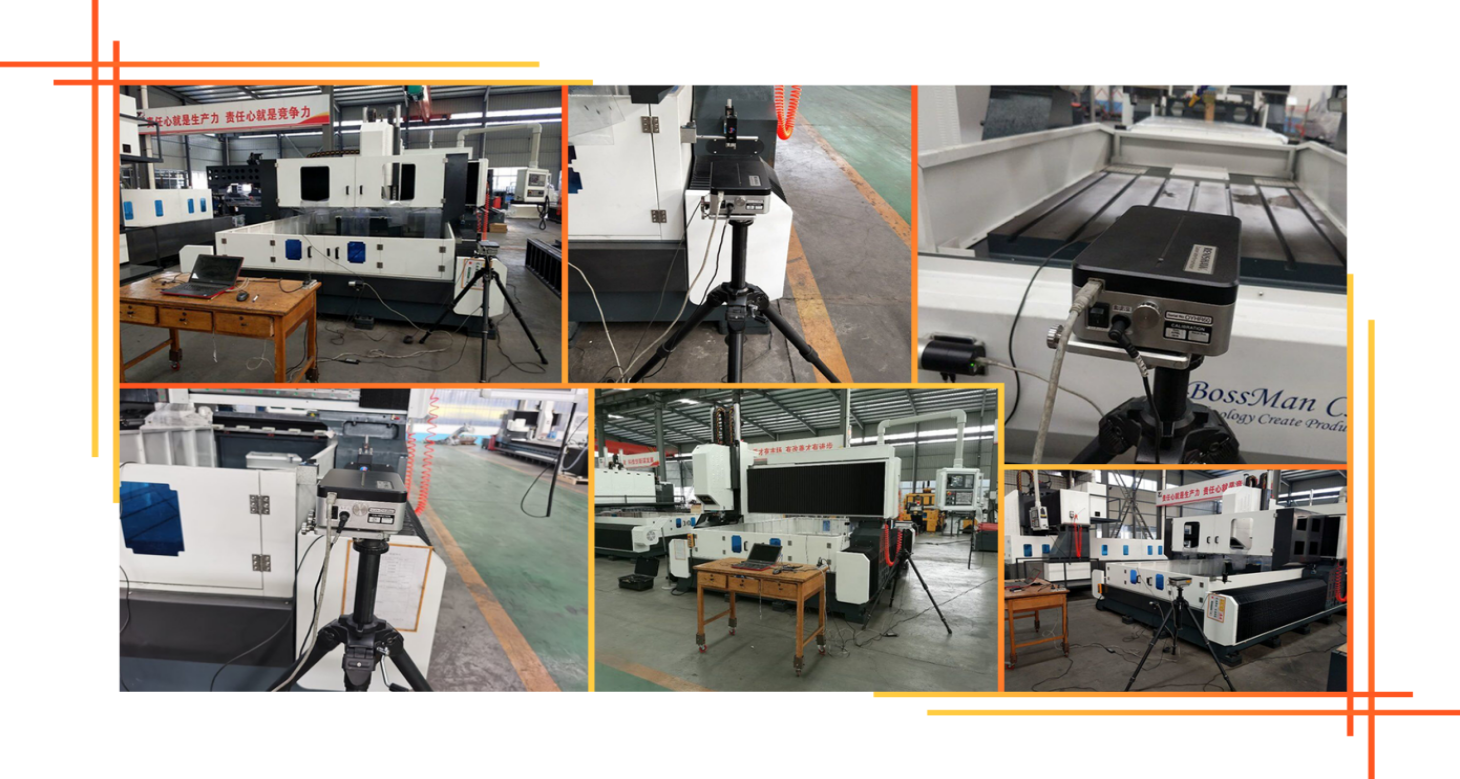
All Maschinn vu Bosman ass mat engem Laserinterferometer vun der brittescher Firma RENISHAW kalibréiert, deen d'Pitchfehler, d'Spill, d'Positionéierungsgenauegkeet an d'Widderhuelungspositionéierungsgenauegkeet präzis iwwerpréift a kompenséiert, fir déi dynamesch a statesch Stabilitéit an d'Veraarbechtungsgenauegkeet vun der Maschinn ze garantéieren. . Kugelstangentest All Maschinn benotzt en Kugelstangentester vun der britescher Firma RENISHAW, fir déi richteg Kreesgenauegkeet an d'geometresch Genauegkeet vun der Maschinn ze korrigéieren, an zur selwechter Zäit kreesfërmeg Schnëttexperimenter duerchzeféieren, fir d'3D-Bearbeitungsgenauegkeet an d'Kreesgenauegkeet vun der Maschinn ze garantéieren.
Ëmfeld vun der Benotzung vu Maschinneninstrumenter
1.1 Ëmweltufuerderunge fir d'Ausrüstung
Eng konstant Ëmgéigungstemperatur ass e wichtege Faktor fir Präzisiounsbearbechtung.
(1) Verfügbar Ëmgéigungstemperatur ass -10℃ ~35 ℃Wann d'Ëmgéigungstemperatur 20 ass℃, d'Fiichtegkeet soll 40 sinn~75 %.
(2) Fir d'statesch Genauegkeet vun der Maschinn am spezifizéierte Beräich ze halen, muss déi optimal Ëmgéigungstemperatur 15 sinn.° C bis 25° C mat engem Temperaturënnerscheed
Et sollt net iwwerschreiden± 2 ℃/ 24 Stonnen.
1.2 Stroumversuergungsspannung: 3-Phasen, 380V, Spannungsschwankungen bannent± 10%, Stroumversuergungsfrequenz: 50HZ.
1.3 Wann d'Spannung am Gebrauchsberäich onstabil ass, soll d'Maschinn mat enger reglementéierter Stroumversuergung ausgestatt sinn, fir den normale Betrib vun der Maschinn ze garantéieren.
1.4. D'Maschinn soll eng zouverlässeg Äerdung hunn: den Äerdungsdrot ass Kofferdrot, den Drotduerchmiesser däerf net manner wéi 10 mm sinn.², an de Buedemwidderstand ass manner wéi 4 Ohm.
1.5 Fir déi normal Leeschtung vun der Ausrüstung ze garantéieren, soll, wann d'kompriméiert Loft vun der Loftquell den Ufuerderunge vun der Loftquell net entsprécht, e Set Loftquellreinigungsapparater (Entfeuchtung, Entfettung, Filterung) virun der Loftzufuhr vun der Maschinn bäigefüügt ginn.
1.6. D'Ausrüstung soll vun direktem Sonneliicht, Vibratiouns- a Hëtztquellen ewech gehale ginn, souwéi vun Héichfrequenzgeneratoren, elektresche Schweessmaschinnen, asw., fir Produktiounsausfäll oder Verloscht vun der Genauegkeet vun der Maschinn ze vermeiden.
Virun & Nom Service
1) Virum Service
Duerch d'Studie vun den Ufroen an den néidegen Informatioune vun de Clienten an duerno Feedback un eis Ingenieuren, ass den techneschen Team vu Bossman verantwortlech fir déi technesch Kommunikatioun mat de Clienten an d'Formuléierung vu Léisungen, andeems en de Client bei der Auswiel vun der passender Bearbeitungsléisung a passenden Maschinnen hëlleft.
2) Nom Service
A. D'Maschinn mat engem Joer Garantie a bezuelter Liewenslaang Ënnerhalt.
B. Wärend der Garantiezäit vun engem Joer nodeems d'Maschinn am Destinatiounshafen ukomm ass, bitt BOSSMAN gratis an zäitlech Ënnerhaltsdéngschter fir verschidde net-kënschtlech Defekter un der Maschinn un, an ersetzt all Zorte vun net-kënschtlech geschaafte beschiedegt Deeler zäitlech gratis. Defekter, déi ausserhalb vun der Garantiezäit optrieden, ginn zu entspriechende Käschte reparéiert.
C. Techneschen Support online bannent 24 Stonnen, TM, Skype, E-Mail, fir déi relevant Froen rechtzäiteg ze léisen. Wann dës Froen net geléist kënne ginn, organiséiert BOSSMAN direkt en After-Sales-Ingenieur op der Plaz fir d'Reparatur. De Keefer muss fir de VISA, d'Fligerticketen an d'Ënnerkunft bezuelen.
Client säi Site

Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...