


Dréien a Fräsen fir Päiperleksventil
Maschinnemerkmale
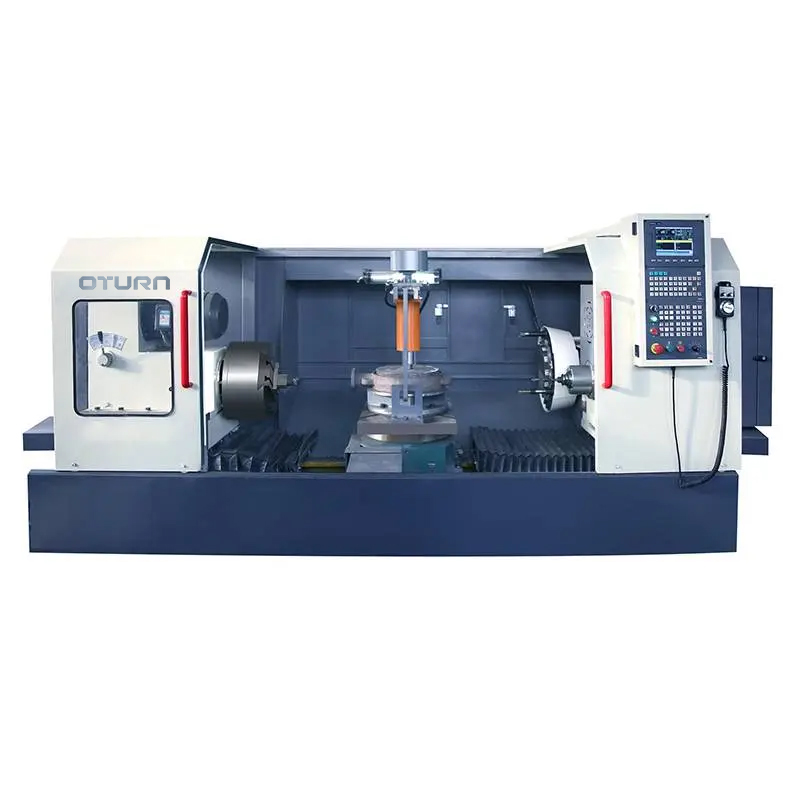
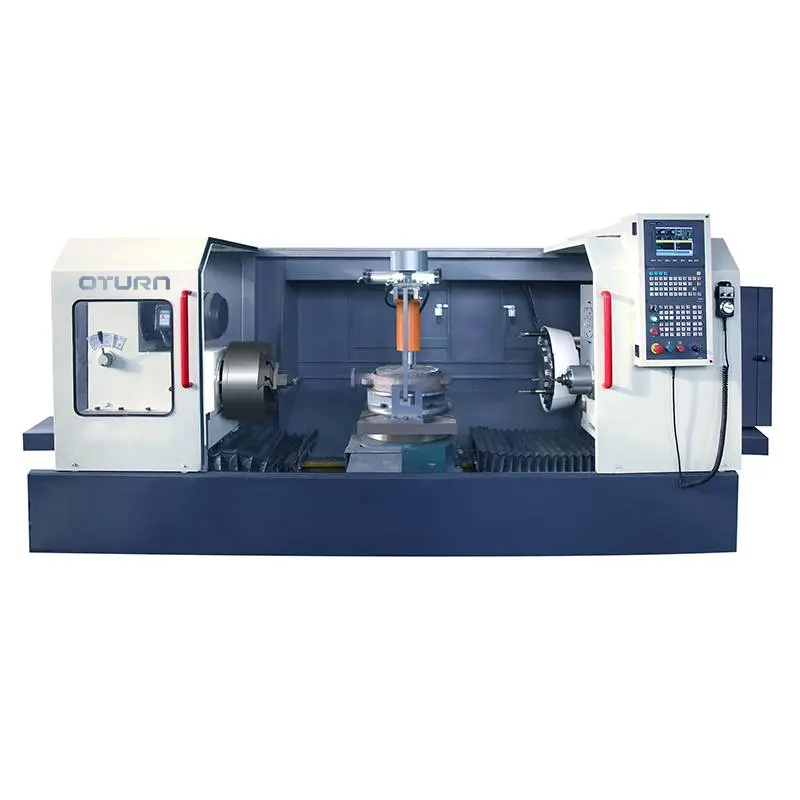
Dës Maschinn ass e Dréi- a Fräszentrum. Déi lénks Säit besteet aus engem horizontalen CNC-Schlittentisch an engem CNC-Bremskopf. Déi riets Säit besteet aus engem horizontalen CNC-Schlittentisch, engem Buerkopf (horizontalen Bearbeitungszentrum) an engem Werkzeugmagazin. Zylinderzesummesetzung. Déi Mëtt besteet aus engem hydraulesche Rotatiounsdisch, Befestigungen an aneren Deeler, an ass mat onofhängege Elektrizitéitsschränken, hydraulesche Statiounen, zentraliséierte Schmieranlagen, vollem Schutz, Spantransporter a Waasserweeër ausgestatt. D'Werkstéck gëtt manuell gehuewen an hydraulesch festgeklemmt. Kuckt d'Mechanismusschema fir Detailer.
De Bettkierper adoptéiert déi integral Gossform, d'Bettschinn ass präzis geschliffen, an d'Kontaktfläch vun der Führungsschinn gëtt virsiichteg geschraapt fir d'Beweegungspräzisioun vun der Maschinn ze garantéieren an d'Stabilitéit vun der Ausrüstung ze garantéieren.
Wéi an der Figur gewisen, positionéiert den Operateur beim Bearbechten vum Ventilkierper dat gewënschte Werkstéck op der Werkzeugbefestigung a dréckt d'Werkstéck. Nodeems d'Positioun vum Werkstéck ugepasst ass, bedreift den CNC-Panel an den Apparat leeft. Béid Enden vum Apparat ginn gläichzäiteg veraarbecht. En Enn féiert Veraarbechtungsschrëtt wéi en äusseren Krees an eng Ennfläch duerch. Um aneren Enn ginn Bueren, Ausbueren an intern Schrëttveraarbechtung duerchgefouert. Et ass mat engem Werkzeugmagazin fir den automateschen Werkzeugwiessel ausgestatt. Nodeems de Päiperleksventil an der aktueller Positioun veraarbecht gouf, dréit sech den Dréidësch ëm 180°. D'Ennfläch an den äusseren Krees ginn no der Ausbuerung veraarbecht, an den Enn, deen de äusseren Krees an d'Ennfläch fir d'Ausbuerung veraarbecht huet, gëtt veraarbecht.
D'Operatioun ass einfach, an d'Wierkstéck kann a verschiddene Prozesser mat nëmmen enger Positionéierung veraarbecht ginn. An et huet d'Aarbechtskräfte staark reduzéiert.
Spezifikatioun
| Beschreiwung | Spezifikatioun |
| Veraarbechtungsberäich | DN50-DN300 |
| Stroumversuergung | 380AC |
| Haaptmotorleistung | 11Kw (Spindelservo) |
| Z-Richtungszufuhrmotor | 18 N·m (Servomotor) |
| Spindelgeschwindegkeetsberäich (r/min) | 110/140/190 stufenlos |
| Distanz vun der Spindel zum Aarbechtsdësch | kann no Werkstécker personaliséiert ginn |
| Spindelnues-Konischlach | 1:20/BT40 |
| Max. Veraarbechtungsduerchmiesser | 480mm |
| Gëeegent fir d'Veraarbechtung vu Ventiltypen | Päiperleksventilkierper |
| Z-Richtungsfahrt | 400mm |
| X-Richtungsfahrt | 180mm (Flaache Rotatiounsdësch) |
| Genauegkeet vun der Widderhuelung vun der Positionéierung | Z-Richtung: 0,015 / X-Richtung: 0,015 |
| Formulaire fir d'Veraarbechtung | Hydraulesch Kompressioun |
| Schmiermethod | Zentraliséiert Schmierung vun elektronesche Schmierpompelen |
| Veraarbechtungspositioun | Flanschenende, bannenzegt Lach, Ventilstammlach vum Päiperleksventilkierper |
| Aarbechtsgenauegkeet | D'Koaxialitéit tëscht dem banneschten Lach vum ieweschte Flansch an dem ënneschte Flansch vum Ventilkierper ass ≤0,2 mm |
| Tooling Quantitéit | Maschinntest-Tooling-1 Stéck |
| Werkzeug | OST/TAIWAN |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...