


5-Achs Vertikal Bearbeitungszentrum CV Serie


Fonctiounen
Maschinneinféierung
Déi fënnefachseg vertikal Bearbeitungszentrum CV Serie huet d'Charakteristike vun héijer Steifheet, héijer Präzisioun a mat héijer Effizienz. D'Sail huet en Herringbone-Design mat enger grousser Spannwäit, wat d'Biege- an Torsiounsfestigkeit vun der Sail staark verbessere kann; d'Aarbechtsbank huet eng raisonnabel Gleitspannwäit an ass Uewerfläch gehëtzt, sou datt d'Kraaft op der Aarbechtsbank gläichméisseg ass an d'Häert verbessert gëtt; d'Bett huet e trapezfërmegen Querschnitt, wat de Schwéierpunkt reduzéiert an d'Torsiounsfestigkeit verbessert; déi ganz Maschinn benotzt Finite-Element-Analyse fir all Komponent ze designen, fir déi bescht Gesamtstabilitéit ze bidden.
Déi schnellst dräiachseg Schnellverrécklung kann 48M/min erreechen, d'TT-Werkzeugwiesselzäit ass nëmmen 2,5S, an d'Werkzeugmagazin ass voll gelueden fir 24t. De 5-achsegen CNC-Vertikalbearbeitungszentrum ass gëeegent fir verschidden 2D- an 3D-konkav-konvex Modeller mat komplexe Formen a komplexe Kavitéiten an Uewerflächen. Et ass och gëeegent fir Fräsen, Bueren, Expansioun, Ausdrehen, Geweechen an aner Veraarbechtungsprozeduren a si besser gëeegent fir souwuel kleng wéi och mëttelgrouss Chargen vun der Multivarietéitsveraarbechtung a Produktioun, a kann och an automatesche Linnen fir d'Masseproduktioun benotzt ginn.
Déi dynamesch grafesch Uweisung vun der Werkzeugbunn, den intelligenten Warnungsdisplay, d'Selbstdiagnos an aner Funktiounen maachen d'Benotzung an d'Ënnerhalt vun der CNC-Maschinn méi bequem a séier; D'Lieskapazitéit gëtt op 3000 Zeilen/Sekonn erhéicht, wat déi séier an effizient Iwwerdroung an Online-Veraarbechtung vu Programmer mat grousser Kapazitéit erliichtert.
Den RTCP (Rotation Tool Center Point) vum fënnefachsegen CNC-Bearbeitungszentrum ass d'Kontrollfunktioun vum Toolspëtzpunkt. Nodeems d'RTCP-Funktioun aktivéiert gouf, wiesselt de Controller vun der ursprénglecher Kontroll vun der Ennfläche vum Toolhalter op d'Kontroll vum Toolspëtzpunkt. D'Verfollegung vun der Toolspëtz kann d'Linearitéit kompenséieren, déi vun der Rotatiounsachs verursaacht gëtt. Feeler fir eng Toolkollisioun ze vermeiden. Um Punkt A vum Werkstéck ännert sech d'Mëttellinn vun der Toolachs direkt vun der horizontaler Positioun an déi vertikal Positioun. Wann de lineare Feeler net korrigéiert gëtt, wäicht d'Toolspëtz vum Punkt A of oder penetréiert souguer d'Werkstéck, wat zu engem eeschten Accident féiert. Well déi kontinuéierlech Bewegung vun der Schwenkachs an der Rotatiounsachs Ännerungen an der Positioun vum Punkt A verursaacht, muss déi ursprénglech Toolspëtzpositioun am Programm korrigéiert ginn, fir sécherzestellen, datt d'Koordinaten vun der Toolspëtzpositioun ëmmer am Verhältnes zum Punkt A onverännert bleiwen, sou wéi wann d'Toolspëtz sech mam Punkt A beweegt. Dëst ass d'Spëtzt vun der Toolverfollegung.
Dës Funktioun huet 0 ~ 9 Niveauen, den 9. Niveau ass déi héchst Präzisioun, während den 1. - 8. Niveau de Servo-Réckwärtsfehler kompenséiert a dem Veraarbechtungswee eng richteg Gläichméissegkeet gëtt.
Héichgeschwindeg an héichpräzis dräidimensional Veraarbechtung
Déi héichgeschwindeg Spindel, d'3D-Bou-Bearbechtungssteierung kënnen 2000 Blöcke virliesen a glat Weekorrekturen fir Héichgeschwindegkeets- a Präzisiounsbearbechtung ausféieren.
Struktur mat héijer Steifheet
Verbessert d'Form vun der Struktur an optiméiert d'Allokatioun fir d'Steifheet vun der Maschinn ze erhéijen. D'Form vun der Maschinn an der Sail an d'Optimiséierung vun der Allokatioun sinn déi gëeegentst Formen duerch CAE-Analyse. Déi verschidde verbessert Moossnamen, déi vun dobausse net ze gesi sinn, reflektéieren eng stabil Schnëttfäegkeet, déi d'Mëttelspindelgeschwindegkeet vun der CNC-Vertikalfräsmaschinn net opweise kann.
Technesch Spezifikatiounen
| Artikel | Eenheet | CV200 | CV300 | CV500 | |
| Reesen
| X/Y/Z-Achs-Beweegung | mm | 500×400×330 | 700*600*500 | 700×600×500 |
| Distanz vun der Spindelfläch bis zur Aarbechtsfläch | mm | 100-430 | 150-650 | 130-630 | |
| Distanz vum Spindelzentrum bis zur Uewerfläch vun der Führungsschinn vun der Sail | mm | 412 | 628 | 628 | |
| Déi maximal Distanz tëscht dem 90°-Spindelzentrum vun der A-Achs an der C-Achs-Scheiwefläch | mm | 235 | 360 | 310 | |
| 3-Achs-Zufuhr
| Schnellverrécklung vun der X/Y/Z-Achs | m/Min | 48/48/48 | 48/48/48 | 36/36/36 |
| Schnëttzufuhr | mm/Minutt | 1-24000 | 1-24000 | 1-24000 | |
| Spindel
| Spindelspezifikatiounen (Installatiounsduerchmiesser/Transmissiounsmodus) | mm | 95/direkt | 140/Direkt | 140/Direkt |
| Spindelkonus | mm | BT30 | BT40 | BT40 | |
| Spindelgeschwindegkeet | r/min | 12000 | 12000 | 12000 | |
| Spindelmotorleistung (kontinuéierlech/S3 25%) | kW | 8.2/12 | 15/22,5 | 15/22,5 | |
| Spindelmotordrehmoment (kontinuéierlech/S3 25%) | Nm | 26/38 | 47,8/71,7 | 47,8/71,7 | |
| Werkzeugmagazin
| Magazinkapazitéit | T | 21T | 24T | 24T |
| Zäit fir d'Wiessel vum Werkzeug (TT) | s | 2,5 | 4 | 4 | |
| Max.Tool Duerchmiesser (vollt Tool/eidel Tool) | mm | 80 | 70/120 | 70/120 | |
| Max. Werkzeuglängt | mm | 250 | 300 | 300 | |
| Max. Werkzeuggewiicht | kg | 3 | 8 | 8 | |
| Guide
| X-Achs-Guide (Gréisst/Zuel vun de Schieber) | mm | 30/2 | 35/2 Roll | 45/2 Roll |
| Y-Achs-Guide (Dimensiounen/Zuel vun de Schieber) |
| 30/2 | 35/2 Roll | 45/2 Roll | |
| Z-Achs-Guide (Dimensiounen/Quantitéit vun de Schieber) |
| 30/2 | 35/2 Roll | 45/2 Roll | |
|
Schrauf
| X-Achs Schraube |
| Φ28×16 | Φ40×16 | Φ40×16 |
| Y-Achs Schrauf |
| Φ28×16 | Φ40×16 | Φ40×16 | |
| Z-Achs Schraube |
| Φ32×16 | Φ40×16 | Φ40×16 | |
| Genauegkeet
| Positionéierungsgenauegkeet | mm | ±0,005/300 | ±0,005/300 | ±0,005/300 |
| Widderhuelbarkeet | mm | ±0,003/300 | ±0,003/300 | ±0,003/300 | |
| 5 Achsen
| Method vun der Drehtischantrieb |
| Moter direkt | Rollnocken | Rollnocken |
| Duerchmiesser vun der Drehtisch | mm | Φ200 | Φ300*250 | φ500*400 | |
| Zulässlech Laaschtgewiicht vum Drehtisch (horizontal/gekippt) | kg | 40/20 | 100/70 | 200 | |
| Maximal Geschwindegkeet vun der A/C-Achs | d'Ëmdréiung | 100/230 | 60/60 | 60/60 | |
| A-Achs Positionéierung/Widderhuelbarkeet | Bogensekonn | 10/6 | 15/10 | 15/10 | |
| C-Achs Positionéierung/Widderhuelbarkeet | Bogensekonn | 8/4 | 15/10 | 15/10 | |
| Schmierung
| Kapazitéit vun der Schmierunitéit | L | 1.8 | 1.8 | 1.8 |
| Typ vun Uelegseparator |
| volumetresch | Fettschmierung | volumetresch | |
| Anerer
| Loftbedarf | kg/c㎡ | ≥6 | ≥6 | ≥6 |
| Loftquellstroum | mm3/Minutt | ≥0,2 | ≥0,4 | ≥0,4 | |
| Batteriekapazitéit | KVA | 10 | 22,5 | 26 | |
| Maschinnegewiicht (ëmfaassend) | t | 2.9 | 7 | 8 | |
| Mechanesch Dimensiounen (L×B×H) | mm | 1554×2346×2768 | 2248*2884*2860 | 2610×2884×3303 | |
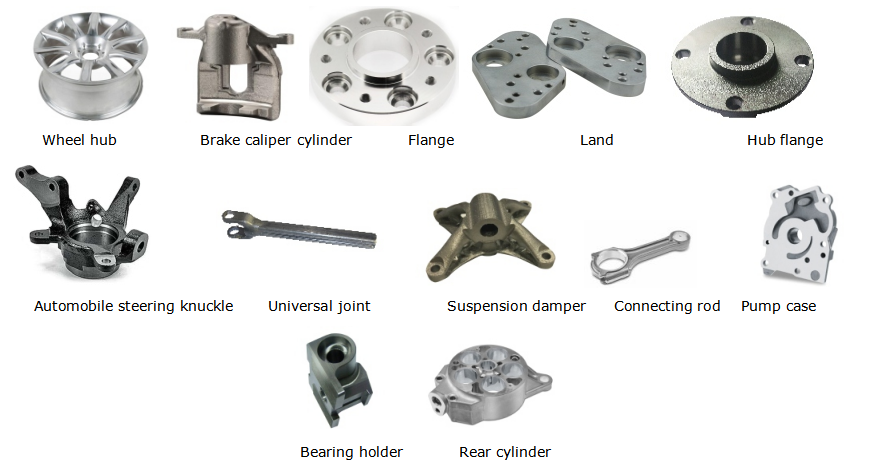
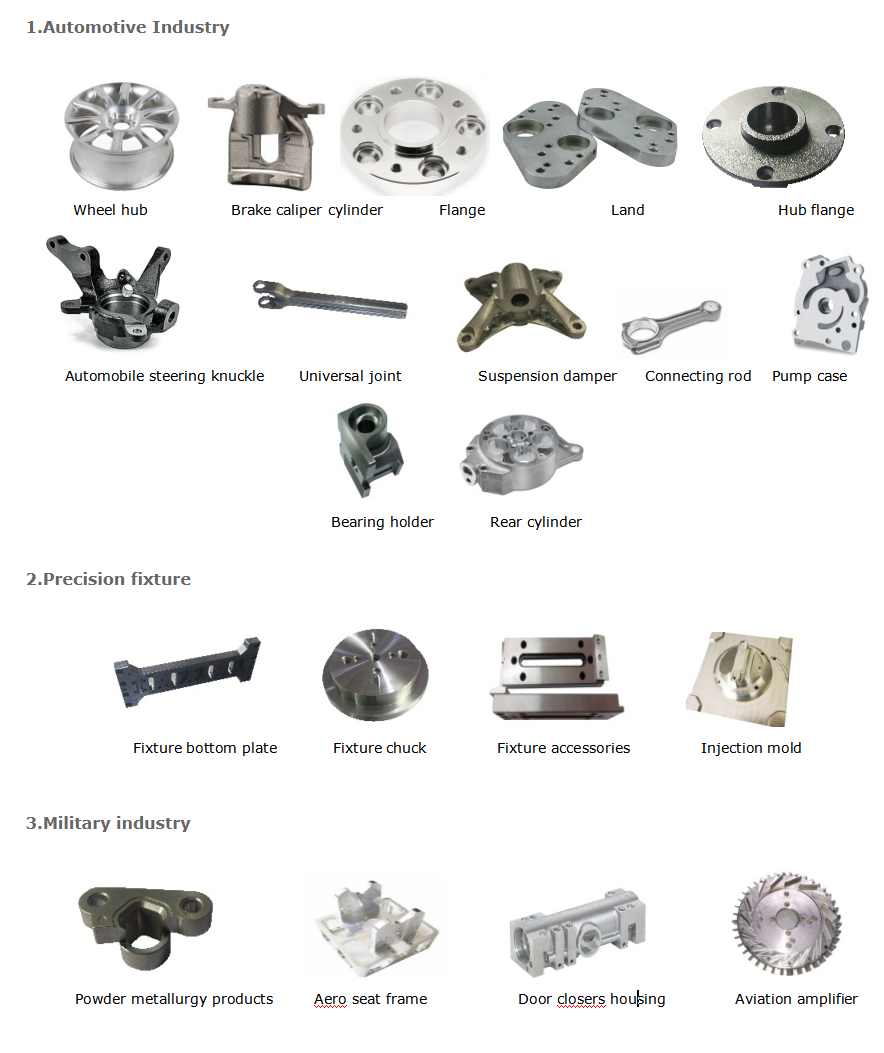
Veraarbechtungsbeispill
1. Automobilindustrie
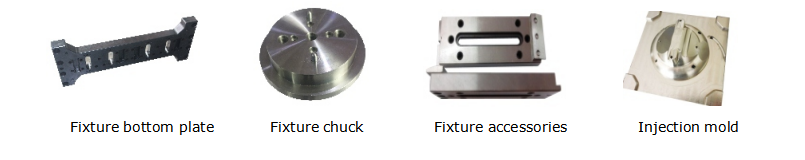
2. Präzisiounsarmatur
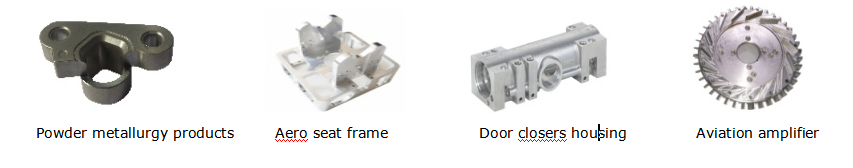
3. Militärindustrie
Maschinneinféierung
Déi fënnefachseg vertikal Bearbeitungszentrum CV Serie huet d'Charakteristike vun héijer Steifheet, héijer Präzisioun a mat héijer Effizienz. D'Sail huet en Herringbone-Design mat enger grousser Spannwäit, wat d'Biege- an Torsiounsfestigkeit vun der Sail staark verbessere kann; d'Aarbechtsbank huet eng raisonnabel Gleitspannwäit an ass Uewerfläch gehëtzt, sou datt d'Kraaft op der Aarbechtsbank gläichméisseg ass an d'Häert verbessert gëtt; d'Bett huet e trapezfërmegen Querschnitt, wat de Schwéierpunkt reduzéiert an d'Torsiounsfestigkeit verbessert; déi ganz Maschinn benotzt Finite-Element-Analyse fir all Komponent ze designen, fir déi bescht Gesamtstabilitéit ze bidden.
Déi schnellst dräiachseg Schnellverrécklung kann 48M/min erreechen, d'TT-Werkzeugwiesselzäit ass nëmmen 2,5S, an d'Werkzeugmagazin ass voll gelueden fir 24t. Et ass gëeegent fir verschidden 2D- an 3D-konkav-konvex Modeller mat komplexe Formen a komplexe Kavitéiten an Uewerflächen. Et ass och gëeegent fir Fräsen, Bueren, Expansioun, Ausdrehen, Geweechenschneiden an aner Veraarbechtungsprozeduren a si besser gëeegent fir souwuel kleng wéi och mëttelgrouss Chargen vun der Multivarietéitsveraarbechtung a Produktioun, a kann och an automatesche Linnen fir d'Masseproduktioun benotzt ginn.
Déi dynamesch grafesch Uweisung vun der Werkzeugbunn, den intelligenten Warnungsanzeige, d'Selbstdiagnos an aner Funktiounen maachen d'Benotzung an d'Ënnerhalt vun der Maschinn méi bequem a séier; D'Lieskapazitéit gëtt op 3000 Zeilen/Sekonn erhéicht, wat déi séier an effizient Iwwerdroung an Online-Veraarbechtung vu Programmer mat grousser Kapazitéit erliichtert.
Den RTCP (Rotation Tool Center Point) vum Fënnefachs-Bearbeitungszentrum ass d'Kontrollfunktioun vum Toolspëtzpunkt. Nodeems d'RTCP-Funktioun aktivéiert gouf, wiesselt de Controller vun der ursprénglecher Kontroll vun der Ennfläche vum Toolhalter op d'Kontroll vum Toolspëtzpunkt. D'Verfollegung vun der Toolspëtz kann d'Linearitéit kompenséieren, déi vun der Rotatiounsachs verursaacht gëtt. Feeler fir eng Toolkollisioun ze vermeiden. Um Punkt A vum Werkstéck ännert sech d'Mëttellinn vun der Toolsachs direkt vun der horizontaler Positioun an déi vertikal Positioun. Wann de lineare Feeler net korrigéiert gëtt, wäicht d'Toolspëtz vum Punkt A of oder penetréiert souguer d'Werkstéck, wat zu engem eeschten Accident féiert. Well déi kontinuéierlech Bewegung vun der Schwenkachs an der Rotatiounsachs Ännerungen an der Positioun vum Punkt A verursaacht, muss déi ursprénglech Toolspëtzpositioun am Programm korrigéiert ginn, fir sécherzestellen, datt d'Koordinaten vun der Toolspëtzpositioun ëmmer am Verhältnes zum Punkt A onverännert bleiwen, sou wéi wann d'Toolspëtz sech mam Punkt A beweegt. Dëst ass d'Spëtzt vun der Toolverfollegung.
Dës Funktioun huet 0 ~ 9 Niveauen, den 9. Niveau ass déi héchst Präzisioun, während den 1. - 8. Niveau de Servo-Réckwärtsfehler kompenséiert a dem Veraarbechtungswee eng richteg Gläichméissegkeet gëtt.
Héichgeschwindeg an héichpräzis dräidimensional Veraarbechtung
Déi héichgeschwindeg Spindel, d'3D-Bou-Bearbechtungssteierung kënnen 2000 Blöcke virliesen a glat Weekorrekturen fir Héichgeschwindegkeets- a Präzisiounsbearbechtung ausféieren.
Struktur mat héijer Steifheet
Verbessert d'Form vun der Struktur an optiméiert d'Allokatioun fir d'Steifheet vun der Maschinn ze erhéijen. D'Form vun der Maschinn an der Sail an d'Optimiséierung vun der Allokatioun sinn déi gëeegentst Form duerch CAE-Analyse. Déi verschidde verbessert Moossnamen, déi vun dobausse net ze gesi sinn, reflektéieren eng stabil Schnëttfäegkeet, déi d'Spindelgeschwindegkeet net opweise kann.
| Artikel | Eenheet | CV200 | CV300 | CV500 | |
| Reesen
| X/Y/Z-Achs-Beweegung | mm | 500×400×330 | 700*600*500 | 700×600×500 |
| Distanz vun der Spindelfläch bis zur Aarbechtsfläch | mm | 100-430 | 150-650 | 130-630 | |
| Distanz vum Spindelzentrum bis zur Uewerfläch vun der Führungsschinn vun der Sail | mm | 412 | 628 | 628 | |
| Déi maximal Distanz tëscht dem 90°-Spindelzentrum vun der A-Achs an der C-Achs-Scheiwefläch | mm | 235 | 360 | 310 | |
| 3-Achs-Zufuhr
| Schnellverrécklung vun der X/Y/Z-Achs | m/Min | 48/48/48 | 48/48/48 | 36/36/36 |
| Schnëttzufuhr | mm/Minutt | 1-24000 | 1-24000 | 1-24000 | |
| Spindel
| Spindelspezifikatiounen (Installatiounsduerchmiesser/Transmissiounsmodus) | mm | 95/direkt | 140/Direkt | 140/Direkt |
| Spindelkonus | mm | BT30 | BT40 | BT40 | |
| Spindelgeschwindegkeet | r/min | 12000 | 12000 | 12000 | |
| Spindelmotorleistung (kontinuéierlech/S3 25%) | kW | 8.2/12 | 15/22,5 | 15/22,5 | |
| Spindelmotordrehmoment (kontinuéierlech/S3 25%) | Nm | 26/38 | 47,8/71,7 | 47,8/71,7 | |
| Werkzeugmagazin
| Magazinkapazitéit | T | 21T | 24T | 24T |
| Zäit fir d'Wiessel vum Werkzeug (TT) | s | 2,5 | 4 | 4 | |
| Max.Tool Duerchmiesser (vollt Tool/eidel Tool) | mm | 80 | 70/120 | 70/120 | |
| Max. Werkzeuglängt | mm | 250 | 300 | 300 | |
| Max. Werkzeuggewiicht | kg | 3 | 8 | 8 | |
| Guide
| X-Achs-Guide (Gréisst/Zuel vun de Schieber) | mm | 30/2 | 35/2 Roll | 45/2 Roll |
| Y-Achs-Guide (Dimensiounen/Zuel vun de Schieber) | 30/2 | 35/2 Roll | 45/2 Roll | ||
| Z-Achs-Guide (Dimensiounen/Quantitéit vun de Schieber) | 30/2 | 35/2 Roll | 45/2 Roll | ||
| Schrauf | X-Achs Schraube | Φ28×16 | Φ40×16 | Φ40×16 | |
| Y-Achs Schrauf | Φ28×16 | Φ40×16 | Φ40×16 | ||
| Z-Achs Schraube | Φ32×16 | Φ40×16 | Φ40×16 | ||
| Genauegkeet
| Positionéierungsgenauegkeet | mm | ±0,005/300 | ±0,005/300 | ±0,005/300 |
| Widderhuelbarkeet | mm | ±0,003/300 | ±0,003/300 | ±0,003/300 | |
| 5 Achsen
| Method vun der Drehtischantrieb | Moter direkt | Rollnocken | Rollnocken | |
| Duerchmiesser vun der Drehtisch | mm | Φ200 | Φ300*250 | φ500*400 | |
| Zulässlech Laaschtgewiicht vum Drehtisch (horizontal/gekippt) | kg | 40/20 | 100/70 | 200 | |
| Maximal Geschwindegkeet vun der A/C-Achs | d'Ëmdréiung | 100/230 | 60/60 | 60/60 | |
| A-Achs Positionéierung/Widderhuelbarkeet | Bogensekonn | 10/6 | 15/10 | 15/10 | |
| C-Achs Positionéierung/Widderhuelbarkeet | Bogensekonn | 8/4 | 15/10 | 15/10 | |
| Schmierung
| Kapazitéit vun der Schmierunitéit | L | 1.8 | 1.8 | 1.8 |
| Typ vun Uelegseparator | volumetresch | Fettschmierung | volumetresch | ||
| Anerer
| Loftbedarf | kg/c㎡ | ≥6 | ≥6 | ≥6 |
| Loftquellstroum | mm3/Minutt | ≥0,2 | ≥0,4 | ≥0,4 | |
| Batteriekapazitéit | KVA | 10 | 22,5 | 26 | |
| Maschinnegewiicht (ëmfaassend) | t | 2.9 | 7 | 8 | |
| Mechanesch Dimensiounen (L×B×H) | mm | 1554×2346×2768 | 2248*2884*2860 | 2610×2884×3303 | |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...