


Fënnef-Achs Vertikal Bearbeitungszentrum CBS Serie


Produktvideo
Fonctiounen
1. Haaptvirdeeler vun der Leeschtung
1.1. D'X-Achs benotzt Direktundriffstechnologie, d'Y-Achs benotzt parallel Direktundriffstechnologie a synchron Steierung, mat héijem Schub, geréngem Geräisch, schneller Reaktiounsgeschwindegkeet an exzellenter dynamescher Leeschtung. Déi dräi Achsen vun X/Y/Z benotzen all héichpräzis linear Gitterfeedback, mat héijer Positionéierungsgenauegkeet.
1.2. Den Dréimomentmotor mat héijem Dréimoment dréit d'A-Achs an d'C-Achs zum Rotéieren, mat Null-Transmissiounskette, Null-Spill a gudder Steifheet; den héichpräzisen Winkelencoder erreecht eng präzis Positionéierung.
1.3. D'Spindel benotzt eng elektresch Spindelstruktur mat héijer Geschwindegkeet a wéineg Geräischer.
2. Héichsteif Bréckstruktur
D'CBS Serie mat 2,1,5 Achsen a vertikaler CNC-Bearbeitungszentrum benotzt e Bréckstruktur-Layout, an X/Y/Z erreecht eng konstant Bewegung, déi net vum Gewiicht vun der A/C-Achs beaflosst gëtt.
2.2. D'A/C-Achs funktionéiert onofhängeg, an d'Gewiicht vum Werkstéck beaflosst déi aner dräi Achsen net.
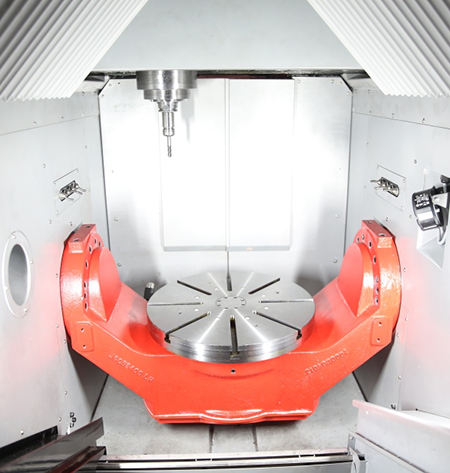
2.3. D'Pantalstruktur an den op béide Enden ënnerstëtzte Schwenk- an Drehdësch kënnen eng héichpräzis Veraarbechtung iwwer eng laang Zäit erhalen.
3. Effizient Dréifunktioun
4. En héichgeschwindegen an héichsteifen Rotatiounsdësch realiséiert effizient Fräsen- a Dréiekompositveraarbechtung
Den präzisen fënnef-achsegen Drehdësch, deen direkt vum Drehmomentmotor ugedriwwe gëtt, gëtt an engem 5-achsegen CNC Vertikalbearbeitungszentrum benotzt a kann gläichzäiteg fënnef-achseg Veraarbechtung ausféieren. En huet d'Virdeeler vun héijer Geschwindegkeet, héijer Präzisioun, Stabilitéit a Zouverlässegkeet, an einfacher Operatioun.
5. Ënnerhalt vun héichpräzisen Bearbechtungsspindelen
Beherrschung vun den Haapttechnologien an onofhängeg Entwécklung vu Spindelen
Oturn beherrscht Kärtechnologien a kann Spindelen designen, fabrizéieren a montéieren. Mat enger 1000m2 grousser Atelier mat konstanter Temperatur an engem sophistikéierte modulare Produktiounsmodell hunn d'Oturn Spindelen d'Charakteristike vun héijer Steifheet, héijer Geschwindegkeet, héijer Leeschtung, héijem Dréimoment an héijer Zouverlässegkeet.
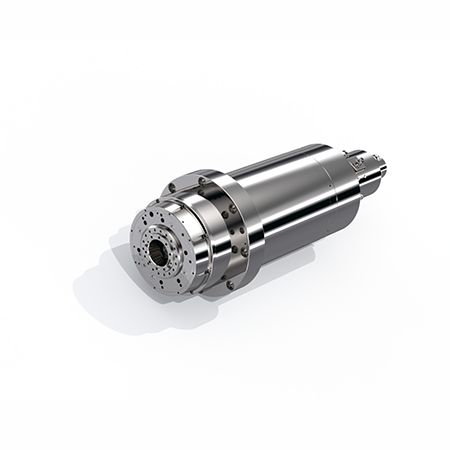
Déi onofhängeg entwéckelt agebaute Spindel HSKE40/HSKA63/HSKA100 gëtt agesat. Am Spindelrotatiounsberäich ginn d'Vibratiounen an d'Schwéngungen eliminéiert, fir eng stabil Genauegkeet bei héijer Geschwindegkeet a laangfristeger Veraarbechtung z'erreechen. D'Spindel benotzt Zwangskillung fir de Motor an d'vir- an hënnescht Lager ofzekillen.
6. Agebaute Motorstruktur
Duerch d'Eliminatioun vum Undriffsgetriebe kënnen d'Vibratioune bei der Rotatioun mat héijer Geschwindegkeet miniméiert ginn, wouduerch d'Genauegkeet vun der bearbechteter Uewerfläch verbessert an d'Liewensdauer vum Tool verlängert gëtt.
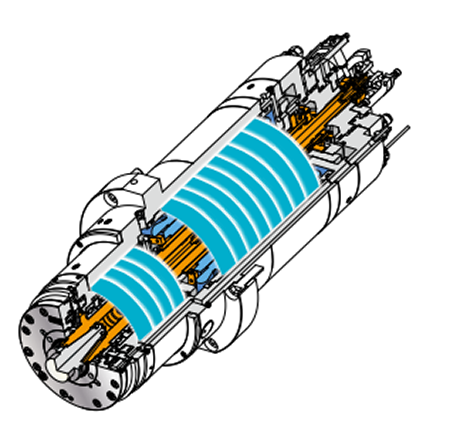
7. Spindeltemperaturmanagement
Duerch d'Zirkulatioun vum temperaturkontrolléierte Killueleg kann déi thermesch Verrécklung vun der Spindel, déi duerch d'Hëtzt verursaacht gëtt, déi vun all Komponent generéiert gëtt, ënnerdréckt ginn, wouduerch Ännerungen an der Bearbeitungsgenauegkeet verhënnert ginn.
8. Weltweit féierend a Linearmotoren
Linearmotoren
8.1. Fënnef-Achs CNC Vertikal Fräszentrum mat Linearmotorundriff ausgestatt, et gëtt kee mechanesche Kontakt während der Bewegung, kee mechanesche Verloscht, keng Spilltransmissioun a séier Reaktiounsgeschwindegkeet.
8.2. Absolut optesch Skala fir voll zougemaachte Kontroll.
Absolut Gitterlineal, Detektiounsgenauegkeet op Nanometerniveau, Opléisung bis zu 0,05 μm, fir eng voll zougemaachte Kontroll z'erreechen.
9. Excellent ergonomescht Design
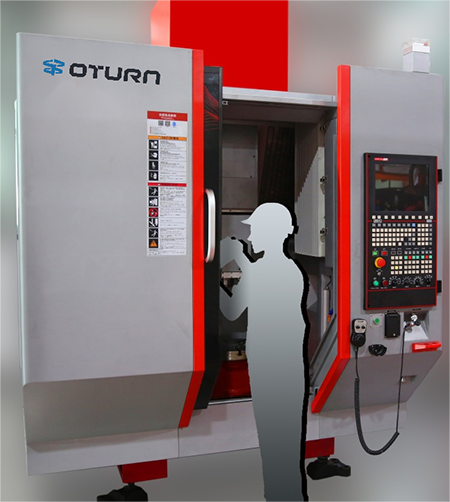
Baséierend op dem ergonomeschen Design ass et einfach fir d'Betreiber ze benotzen a verbessert d'Operabilitéit an d'Maintenance.
9.1. Excellent Zougänglechkeet
Fir den Zougang zu der Aarbechtsbank ze verbesseren, gëtt d'Ofdeckung um ënneschten Deel vun der Operatiounsdier op d'Säit vun der Aarbechtsbank zréckgezunn, fir genuch Aarbechtsplaz ze garantéieren.
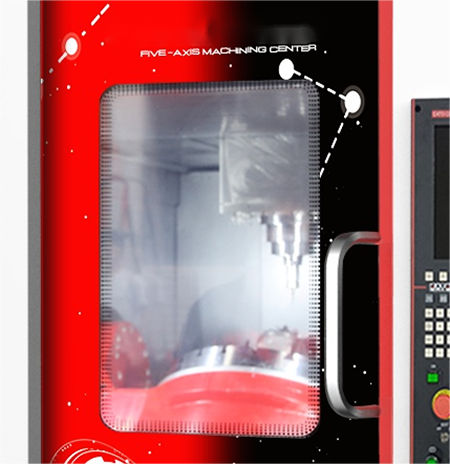
9.2. Grouss Fënster fir einfach Observatioun vun der Veraarbechtung
Déi grouss Fënster mécht et einfach, den Veraarbechtungsstatus vum Werkstéck ze beobachten. Besonnesch eng reegelméisseg Bestätegung vun de Schnëttbedingungen an Ännerungen an den Operatiounen während den Astellungsoperatiounen kann och einfach duerchgefouert ginn, wat d'Aarbechtseffizienz verbessert.
9.3. Zentraliséiert Konfiguratioun vun den Ënnerhaltseenheeten
Fir den Zougang zu der Aarbechtsbank ze verbesseren, gëtt d'Ofdeckung um ënneschten Deel vun der Operatiounsdier op d'Säit vun der Aarbechtsbank zréckgezunn, fir genuch Aarbechtsplaz ze garantéieren.
9.4. Breet Operatiounsdier fir einfachen Zougang mam Kran
Bei Operatiounen ewéi dem Wiessel vun engem Werkstéck kann d'Aarbechtsbelaaschtung vum Personal reduzéiert ginn, an zur selwechter Zäit ass genuch Plaz beim Asaz vun engem Kran verfügbar.
9.5. Angenehmen a frëndlechen Operatiounspanel
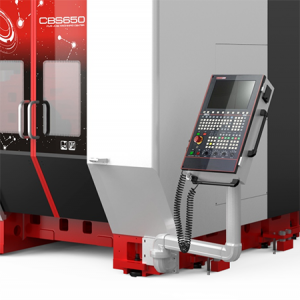
Dat rotéierbart Operatiounspanel, dat sech der Héicht vum mënschleche Kierper upasst, erlaabt dem Bedreiwer, d'5-Achs CNC VMC an enger komfortabeler Haltung ze bedreiwen a programméieren.
Technesch Spezifikatiounen
| Artikel | CBS200 | CBS200C | CBS300 | CBS300C | CBS400 | CBS400C | |
| Reesen | X/Y/Z-Achs-Beweegung | 300*350*250 | 300*350*250 | 460*390*400 | |||
| Distanz vun der Spindelfläch bis zum Zentrum vun der Aarbechtsfläch | 130-380 | 130-380 | 155-555 | ||||
| Spindel | Spindelkonus | E40 | E40 | E40 | |||
| Maximal Spindelgeschwindegkeet | 30000 | 30000 | 30000 | ||||
| Spindelmotorleistung (kontinuéierlech/S325%) | 11/13.2 | 11/13.2 | 11/13.2 | ||||
| Spindelmotordrehmoment (kontinuéierlech/S325%) | 11,5/13,8 | 11,5/13,8 | 11,5/13,8 | ||||
| Fidderen |
Schnellgeschwindegkeet vun der X/Y/Z-Achs (m/min)
| 48/48/48 | 48/48/48 | 30/30/30 | |||
| Schneidzufuhr (mm/min) | 1-24000 | 1-24000 | 1-12000 | ||||
| Rotatiounsdësch | Duerchmiesser vum Rotatiounsdësch | 200 | 300 | 400 | |||
| Zulässlech Laaschtgewiicht | 30 | 20 | 40 | 25 | 250 | 100 | |
| A-Achs Kippwénkel | ±110° | ±110° | ±110° | ||||
| C-Achs Rotatioun | 360° | 360° | 360° | ||||
| A-Achs Nenn-/Maximalgeschwindegkeet | 47/70 | 47/70 | 30/60 | ||||
| A-Achs Nenn-/Max.Dréimoment | 782/1540 | 782/1540 | 940/2000 | ||||
| C-Achs Nenn-/Max.geschwindegkeet | 200/250 | 1500/2000 | 200/250 | 1500/2000 | 100/150 | 800/1500 | |
| C-Achs Bewäertungs-/Maximaldrehmoment | 92/218 | 15/30 | 92/218 | 15/30 | 185/318 | 42/60 | |
| Genauegkeet/Widderhuelbarkeet vun der A-Achs-Positionéierung | 10/6 | 10/6 | 10/6 | ||||
| Genauegkeet/Widderhuelbarkeet vun der C-Achs-Positionéierung | 8/4 | 8/4 | 8/4 | ||||
| ATC | Kapazitéit vum Werkzeugmagazin | 16 | 16 | 26 | |||
| Werkzeug max. Duerchmiesser/ Längt | 80/200 | 80/200 | 80/200 | ||||
| Max. Werkzeuggewiicht | 3 | 3 | 3 | ||||
| Zäit fir d'Wiessel vum Werkzeug (vun Werkzeug zu Werkzeug) | 4 | 4 | 4 | ||||
| Dräi- Achs | X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 30/2 | 30/2 | 35/2 | |||
| X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 35/2+30/2 | 35/2+30/2 | 45/2 | ||||
| Z-Achs Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 25/2 | 25/2 | 35/2 | ||||
| X-Achs Linearmotorleistung (kontinuéierlech/max.) | 1097/2750 | 1097/2750 | φ40×10 (Schrauf) | ||||
| Y-Achs Linearmotorleistung (kontinuéierlech/max.) | 3250/8250 | 3250/8250 |
| ||||
| Z-Achs Linearmotorleistung (kontinuéierlech/max.) | 1033/1511 | 1033/1511 |
| ||||
| Genauegkeet | Positionéierungsgenauegkeet | 0,005/300 | 0,005/300 | 0,005/300 | |||
| Widderhuelbarkeet | 0,003/300 | 0,003/300 | 0,003/300 | ||||
| Stroumquell | Stroumversuergungskapazitéit | 25 | 30 | 25 | 30 | 30 | 35 |
| Loftdrock | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ||||
| Maschinngréisst | Maschinngréisst | 1920*3030*2360 | 1920*3030*2360 | 2000*2910*2850 | |||
| Maschinngréisst (inklusiv Spantransportband an aner Peripheriegeräter) | 3580*3030*2360 | 3580*3030*2360 | 3360*2910*2850 | ||||
| Gewiicht | 4,8T | 4,8T | 5T | ||||
| Artikel | CBS500 | CBS500C | CBS650 | CBS650C | CBS800 | CBS800C | |
| Reesen | X/Y/Z-Achs-Beweegung | 500*600*450 | 650*800*560 | 800*910*560 | |||
| Distanz vun der Spindelfläch bis zum Zentrum vun der Aarbechtsfläch | 130-580 | 110-670 | 100-660 | ||||
| Spindel | Spindelkonus | A63 | A63 | A63 | |||
| Maximal Spindelgeschwindegkeet | 20000 | 20000 | 20000 | ||||
| Spindelmotorleistung (kontinuéierlech/S325%) | 30/34 | 30/34 | 30/34 | ||||
| Spindelmotordrehmoment (kontinuéierlech/S325%) | 47,7/57,3 | 47,7/57,3 | 47.7157.3 | ||||
| Fidderen | Schnellgeschwindegkeet vun der X/Y/Z-Achs (m/min)
| 48/48/48 | 48/48/48 | 48/48/48 | |||
| Schneidzufuhr (mm/min) | 1-24000 | 1-24000 | 1-24000 | ||||
| Rotatiounsdësch | Duerchmiesser vum Rotatiounsdësch | 500 | 650 | 800 | |||
| Zulässlech Laaschtgewiicht | 600 | 240 | 800 | 400 | 1000 | 400 | |
| A-Achs Kippwénkel | ±110° | ±110° | ±110° | ||||
| C-Achs Rotatioun | 360° | 360° | 360° | ||||
| A-Achs Nenn-/Maximalgeschwindegkeet | 60/80 | 40/8C | 40/80 | ||||
| A-Achs Nenn-/Max.Dréimoment | 1500/4500 | 3500/7000 | 3500/7000 | ||||
| C-Achs Nenn-/Max.geschwindegkeet | 80/120 | 600/1000 | 50/80 | 450/800 | 50/80 | 450/800 | |
| C-Achs Bewäertungs-/Maximaldrehmoment | 355/685 | 160/240 | 964/1690 | 450/900 | 964/1690 | 450/900 | |
| Genauegkeet/Widderhuelbarkeet vun der A-Achs-Positionéierung | 10/6 | 10/6 | 10/6 | ||||
| Genauegkeet/Widderhuelbarkeet vun der C-Achs-Positionéierung | 8/4 | 8/4 | 8/4 | ||||
| ATC | Kapazitéit vum Werkzeugmagazin | 25 | 30 | 30 | |||
| Werkzeug max. Duerchmiesser/ Längt | 80/300 | 80/300 | 80/300 | ||||
| Max. Werkzeuggewiicht | 8 | 8 | 8 | ||||
| Zäit fir d'Wiessel vum Werkzeug (vun Werkzeug zu Werkzeug) | 4 | 4 | 4 | ||||
| Dräi- Achs | X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 35/2 | 45/2 | 45/2 | |||
| X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 45/2 | 45/2 | 45/2 | ||||
| Z-Achs Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 35/2 | 35/2 | 35/2 | ||||
| X-Achs Linearmotorleistung (kontinuéierlech/max.) | 2167/5500 | 3250/8250 | 3250/8250 | ||||
| Y-Achs Linearmotorleistung (kontinuéierlech/max.) |
|
|
| ||||
| Z-Achs Linearmotorleistung (kontinuéierlech/max.) | 2R40*20 (Schrauf) | 2R40*20 (Schrauf) | 2R40*20 (Schrauf) | ||||
| Genauegkeet | Positionéierungsgenauegkeet | 0,005/300 | 0,005/300 | 0,005/300 | |||
| Widderhuelbarkeet | 0,003/300 | 0,003/300 | 0,003/300 | ||||
| Stroumquell | Stroumversuergungskapazitéit | 40 | 45 | 55 | 70 | 55 | 70 |
| Loftdrock | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ||||
| Maschinngréisst | Maschinngréisst | 2230*3403*3070 | 2800*5081*3500 | 2800*5081*3500 | |||
| Maschinngréisst (inklusiv Spantransportband an aner Peripheriegeräter) | 2230*5540*3070 | 2800*7205*3500 | 2800*7205*3500 | ||||
| Gewiicht | 11T | 15T | 15,5T | ||||
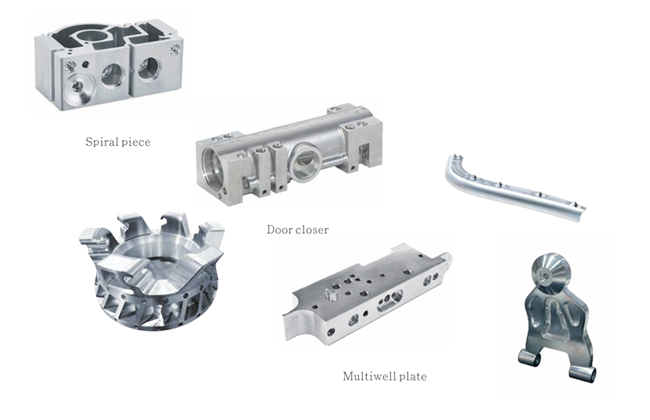
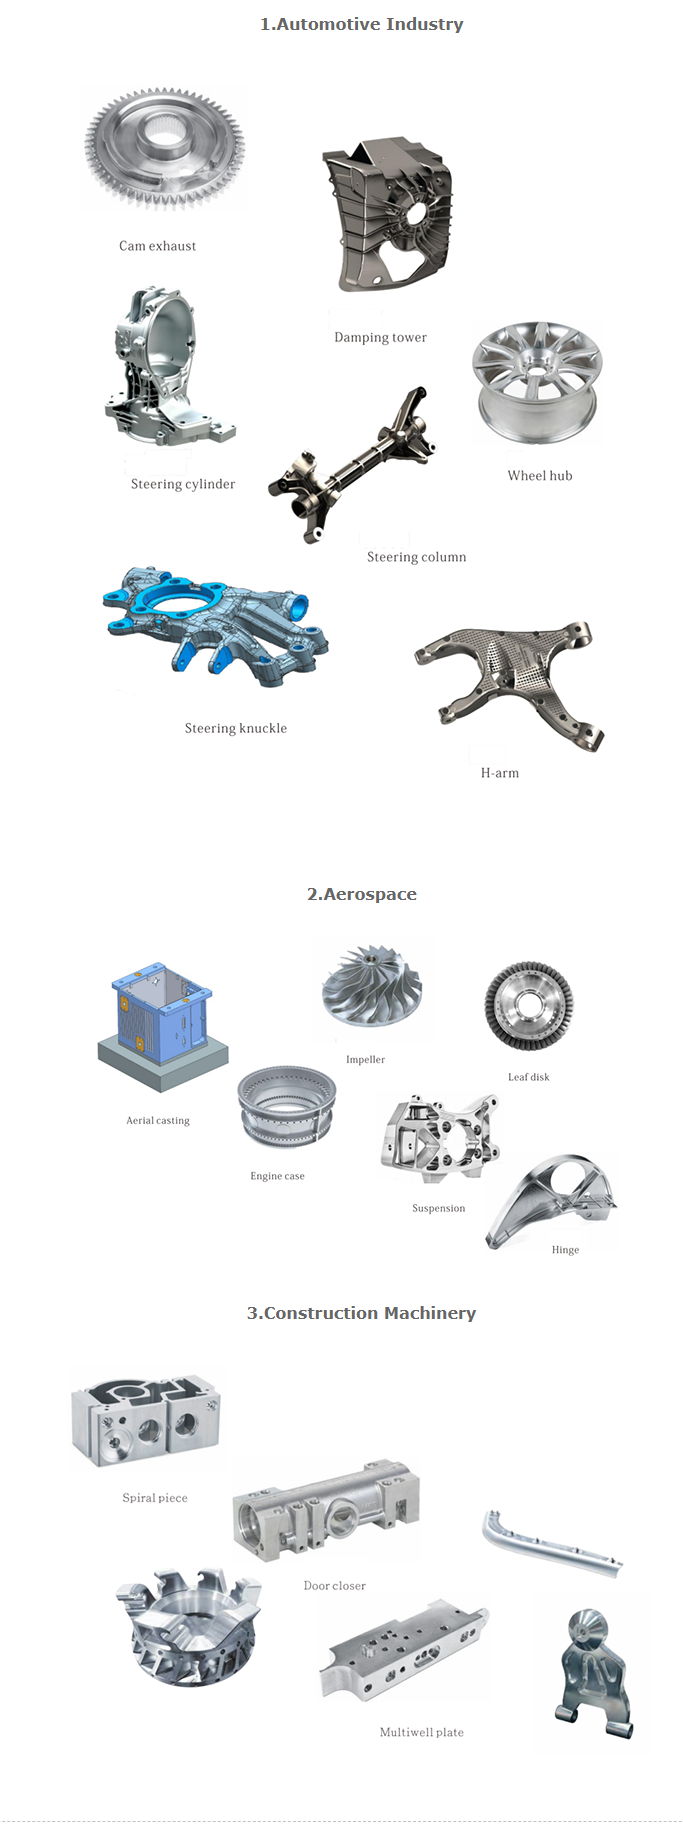
Fäll veraarbechten
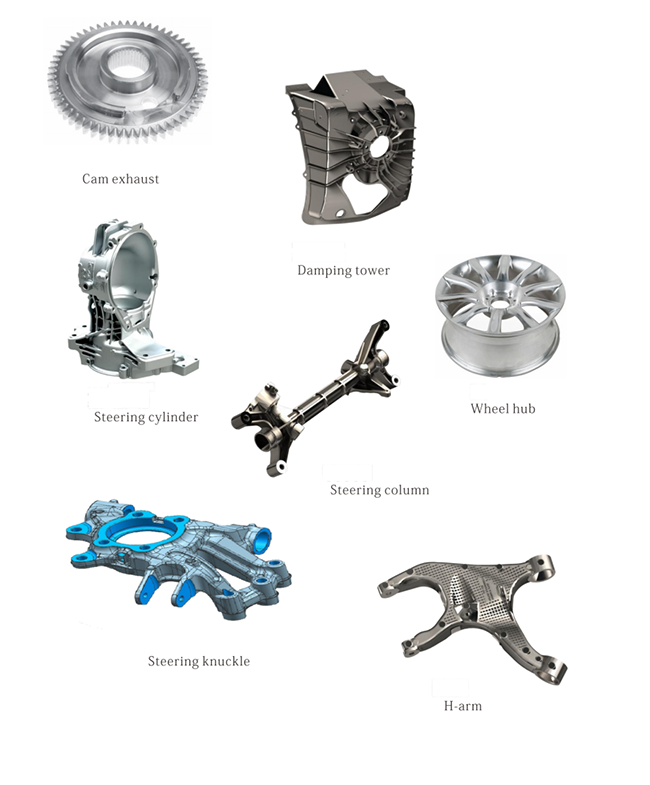
1. Automobilindustrie
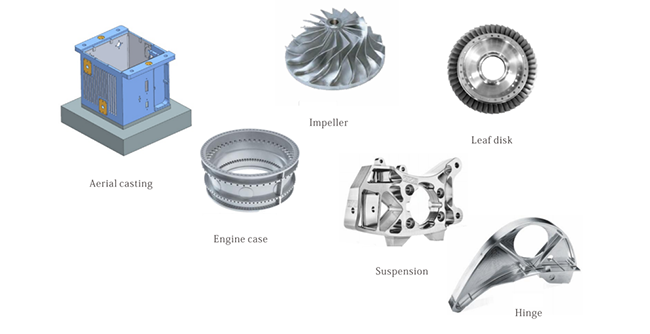
2. Loftfaart
3. Baumaschinnen
1. Haaptvirdeeler vun der Leeschtung
1.1. D'X-Achs benotzt Direktundriffstechnologie, d'Y-Achs benotzt parallel Direktundriffstechnologie a synchron Steierung, mat héijem Schub, geréngem Geräisch, schneller Reaktiounsgeschwindegkeet an exzellenter dynamescher Leeschtung. Déi dräi Achsen vun X/Y/Z benotzen all héichpräzis linear Gitterfeedback, mat héijer Positionéierungsgenauegkeet.
1.2. Den Dréimomentmotor mat héijem Dréimoment dréit d'A-Achs an d'C-Achs zum Rotéieren, mat Null-Transmissiounskette, Null-Spill a gudder Steifheet; den héichpräzisen Winkelencoder erreecht eng präzis Positionéierung.
1.3. D'Spindel benotzt eng elektresch Spindelstruktur mat héijer Geschwindegkeet a wéineg Geräischer.
2. Héichsteif Bréckstruktur
2.1. D'CBS-Serie benotzt e Bréckestruktur-Layout, an X/Y/Z erreechen eng konstant Bewegung, déi net vum Gewiicht vun der A/C-Achs beaflosst gëtt.
2.2. D'A/C-Achs funktionéiert onofhängeg, an d'Gewiicht vum Werkstéck beaflosst déi aner dräi Achsen net.
2.3. D'Pantalstruktur an den op béide Enden ënnerstëtzte Schwenk- an Drehdësch kënnen eng héichpräzis Veraarbechtung iwwer eng laang Zäit erhalen.
3. Effizient Dréifunktioun
4. En héichgeschwindegen an héichsteifen Rotatiounsdësch realiséiert effizient Fräsen- a Dréiekompositveraarbechtung
Den präzisen fënnef-achsegen Drehdësch, deen direkt vum Drehmomentmotor ugedriwwe gëtt, gëtt a CNC-Maschinnen agesat a kann gläichzäiteg fënnef-achseg Veraarbechtung ausféieren. En huet d'Virdeeler vun héijer Geschwindegkeet, héijer Präzisioun, Stabilitéit a Zouverlässegkeet, an einfacher Operatioun.
5. Ënnerhalt vun héichpräzisen Bearbechtungsspindelen
Beherrschung vun den Haapttechnologien an onofhängeg Entwécklung vu Spindelen
Oturn beherrscht Kärtechnologien a kann Spindelen designen, fabrizéieren a montéieren. Mat enger 1000m2 grousser Atelier mat konstanter Temperatur an engem sophistikéierte modulare Produktiounsmodell hunn d'Oturn Spindelen d'Charakteristike vun héijer Steifheet, héijer Geschwindegkeet, héijer Leeschtung, héijem Dréimoment an héijer Zouverlässegkeet.
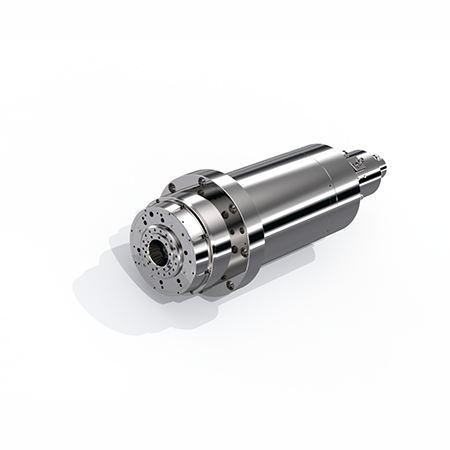
Déi onofhängeg entwéckelt agebaute Spindel HSKE40/HSKA63/HSKA100 gëtt agesat. Am Spindelrotatiounsberäich ginn d'Vibratiounen an d'Schwéngungen eliminéiert, fir eng stabil Genauegkeet bei héijer Geschwindegkeet a laangfristeger Veraarbechtung z'erreechen. D'Spindel benotzt Zwangskillung fir de Motor an d'vir- an hënnescht Lager ofzekillen.
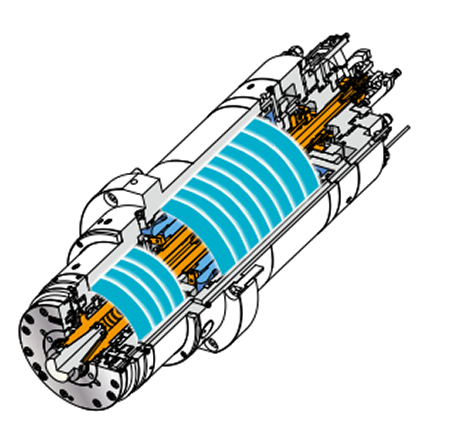
6. Agebaute Motorstruktur
Duerch d'Eliminatioun vum Undriffsgetriebe kënnen d'Vibratioune bei der Rotatioun mat héijer Geschwindegkeet miniméiert ginn, wouduerch d'Genauegkeet vun der bearbechteter Uewerfläch verbessert an d'Liewensdauer vum Tool verlängert gëtt.
7. Spindeltemperaturmanagement
Duerch d'Zirkulatioun vum temperaturkontrolléierte Killueleg kann déi thermesch Verrécklung vun der Spindel, déi duerch d'Hëtzt verursaacht gëtt, déi vun all Komponent generéiert gëtt, ënnerdréckt ginn, wouduerch Ännerungen an der Bearbeitungsgenauegkeet verhënnert ginn.
8. Weltweit féierend a Linearmotoren
Linearmotoren
8.1. Ausgestatt mat engem Linearmotorundriff gëtt et kee mechanesche Kontakt während der Bewegung, kee mechanesche Verloscht, keng Spilliwwerdroung a séier Reaktiounsgeschwindegkeet.
8.2. Absolut optesch Skala fir voll zougemaachte Kontroll.
Absolut Gitterlineal, Detektiounsgenauegkeet op Nanometerniveau, Opléisung bis zu 0,05 μm, fir eng voll zougemaachte Kontroll z'erreechen.
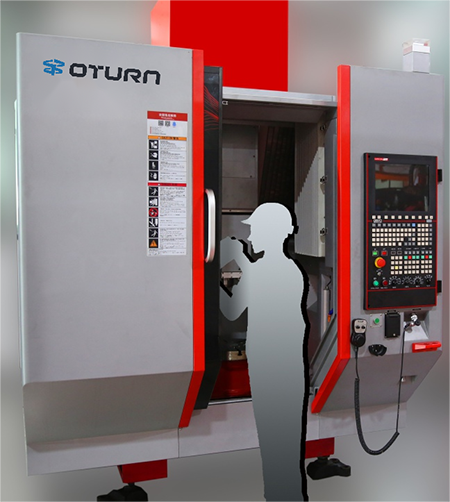
9. Excellent ergonomescht Design
Baséierend op dem ergonomeschen Design ass et einfach fir d'Betreiber ze benotzen a verbessert d'Operabilitéit an d'Maintenance.
9.1. Excellent Zougänglechkeet
Fir den Zougang zu der Aarbechtsbank ze verbesseren, gëtt d'Ofdeckung um ënneschten Deel vun der Operatiounsdier op d'Säit vun der Aarbechtsbank zréckgezunn, fir genuch Aarbechtsplaz ze garantéieren.
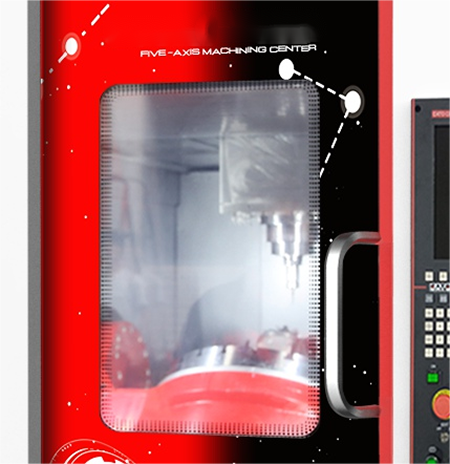
9.2. Grouss Fënster fir einfach Observatioun vun der Veraarbechtung
Déi grouss Fënster mécht et einfach, den Veraarbechtungsstatus vum Werkstéck ze beobachten. Besonnesch eng reegelméisseg Bestätegung vun de Schnëttbedingungen an Ännerungen an den Operatiounen während den Astellungsoperatiounen kann och einfach duerchgefouert ginn, wat d'Aarbechtseffizienz verbessert.
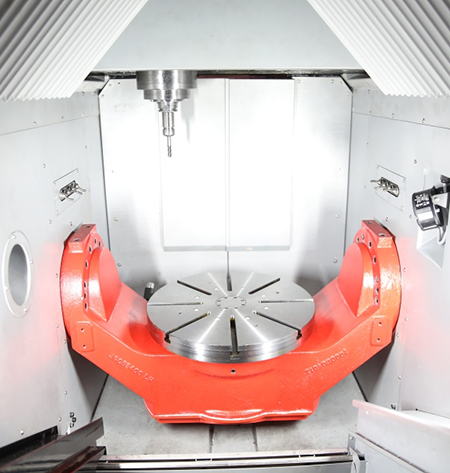
9.3. Zentraliséiert Konfiguratioun vun den Ënnerhaltseenheeten
Fir den Zougang zu der Aarbechtsbank ze verbesseren, gëtt d'Ofdeckung um ënneschten Deel vun der Operatiounsdier op d'Säit vun der Aarbechtsbank zréckgezunn, fir genuch Aarbechtsplaz ze garantéieren.
9.4. Breet Operatiounsdier fir einfachen Zougang mam Kran
Bei Operatiounen ewéi dem Wiessel vun engem Werkstéck kann d'Aarbechtsbelaaschtung vum Personal reduzéiert ginn, an zur selwechter Zäit ass genuch Plaz beim Asaz vun engem Kran verfügbar.
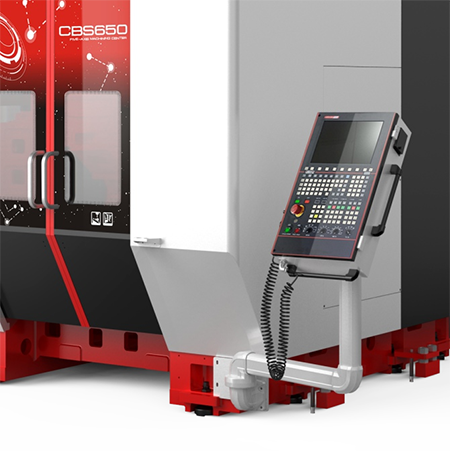
9.5. Angenehmen a frëndlechen Operatiounspanel
Dat rotéierbart Operatiounspanel, dat sech der Kierperhéicht upasst, erlaabt dem Bedreiwer, d'Maschinn an enger komfortabeler Haltung ze bedreiwen a programméieren.
| Artikel | CBS200 | CBS200C | CBS300 | CBS300C | CBS400 | CBS400C | |
| Reesen | X/Y/Z-Achs-Beweegung | 300*350*250 | 300*350*250 | 460*390*400 | |||
| Distanz vun der Spindelfläch bis zum Zentrum vun der Aarbechtsfläch | 130-380 | 130-380 | 155-555 | ||||
| Spindel | Spindelkonus | E40 | E40 | E40 | |||
| Maximal Spindelgeschwindegkeet | 30000 | 30000 | 30000 | ||||
| Spindelmotorleistung (kontinuéierlech/S325%) | 11/13.2 | 11/13.2 | 11/13.2 | ||||
| Spindelmotordrehmoment (kontinuéierlech/S325%) | 11,5/13,8 | 11,5/13,8 | 11,5/13,8 | ||||
| Fidderen | Schnellgeschwindegkeet vun der X/Y/Z-Achs (m/min) | 48/48/48 | 48/48/48 | 30/30/30 | |||
| Schneidzufuhr (mm/min) | 1-24000 | 1-24000 | 1-12000 | ||||
| Rotatiounsdësch | Duerchmiesser vum Rotatiounsdësch | 200 | 300 | 400 | |||
| Zulässlech Laaschtgewiicht | 30 | 20 | 40 | 25 | 250 | 100 | |
| A-Achs Kippwénkel | ±110° | ±110° | ±110° | ||||
| C-Achs Rotatioun | 360° | 360° | 360° | ||||
| A-Achs Nenn-/Maximalgeschwindegkeet | 47/70 | 47/70 | 30/60 | ||||
| A-Achs Nenn-/Max.Dréimoment | 782/1540 | 782/1540 | 940/2000 | ||||
| C-Achs Nenn-/Max.geschwindegkeet | 200/250 | 1500/2000 | 200/250 | 1500/2000 | 100/150 | 800/1500 | |
| C-Achs Bewäertungs-/Maximaldrehmoment | 92/218 | 15/30 | 92/218 | 15/30 | 185/318 | 42/60 | |
| Genauegkeet/Widderhuelbarkeet vun der A-Achs-Positionéierung | 10/6 | 10/6 | 10/6 | ||||
| Genauegkeet/Widderhuelbarkeet vun der C-Achs-Positionéierung | 8/4 | 8/4 | 8/4 | ||||
| ATC | Kapazitéit vum Werkzeugmagazin | 16 | 16 | 26 | |||
| Werkzeug max. Duerchmiesser/ Längt | 80/200 | 80/200 | 80/200 | ||||
| Max. Werkzeuggewiicht | 3 | 3 | 3 | ||||
| Zäit fir d'Wiessel vum Werkzeug (vun Werkzeug zu Werkzeug) | 4 | 4 | 4 | ||||
| Dräi- Achs | X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 30/2 | 30/2 | 35/2 | |||
| X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 35/2+30/2 | 35/2+30/2 | 45/2 | ||||
| Z-Achs Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 25/2 | 25/2 | 35/2 | ||||
| X-Achs Linearmotorleistung (kontinuéierlech/max.) | 1097/2750 | 1097/2750 | φ40×10 (Schrauf) | ||||
| Y-Achs Linearmotorleistung (kontinuéierlech/max.) | 3250/8250 | 3250/8250 | |||||
| Z-Achs Linearmotorleistung (kontinuéierlech/max.) | 1033/1511 | 1033/1511 | |||||
| Genauegkeet | Positionéierungsgenauegkeet | 0,005/300 | 0,005/300 | 0,005/300 | |||
| Widderhuelbarkeet | 0,003/300 | 0,003/300 | 0,003/300 | ||||
| Stroumquell | Stroumversuergungskapazitéit | 25 | 30 | 25 | 30 | 30 | 35 |
| Loftdrock | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ||||
| Maschinngréisst | Maschinngréisst | 1920*3030*2360 | 1920*3030*2360 | 2000*2910*2850 | |||
| Maschinngréisst (inklusiv Spantransportband an aner Peripheriegeräter) | 3580*3030*2360 | 3580*3030*2360 | 3360*2910*2850 | ||||
| Gewiicht | 4,8T | 4,8T | 5T | ||||
| Artikel | CBS500 | CBS500C | CBS650 | CBS650C | CBS800 | CBS800C | |
| Reesen | X/Y/Z-Achs-Beweegung | 500*600*450 | 650*800*560 | 800*910*560 | |||
| Distanz vun der Spindelfläch bis zum Zentrum vun der Aarbechtsfläch | 130-580 | 110-670 | 100-660 | ||||
| Spindel | Spindelkonus | A63 | A63 | A63 | |||
| Maximal Spindelgeschwindegkeet | 20000 | 20000 | 20000 | ||||
| Spindelmotorleistung (kontinuéierlech/S325%) | 30/34 | 30/34 | 30/34 | ||||
| Spindelmotordrehmoment (kontinuéierlech/S325%) | 47,7/57,3 | 47,7/57,3 | 47.7157.3 | ||||
| Fidderen | Schnellgeschwindegkeet vun der X/Y/Z-Achs (m/min)
| 48/48/48 | 48/48/48 | 48/48/48 | |||
| Schneidzufuhr (mm/min) | 1-24000 | 1-24000 | 1-24000 | ||||
| Rotatiounsdësch | Duerchmiesser vum Rotatiounsdësch | 500 | 650 | 800 | |||
| Zulässlech Laaschtgewiicht | 600 | 240 | 800 | 400 | 1000 | 400 | |
| A-Achs Kippwénkel | ±110° | ±110° | ±110° | ||||
| C-Achs Rotatioun | 360° | 360° | 360° | ||||
| A-Achs Nenn-/Maximalgeschwindegkeet | 60/80 | 40/8C | 40/80 | ||||
| A-Achs Nenn-/Max.Dréimoment | 1500/4500 | 3500/7000 | 3500/7000 | ||||
| C-Achs Nenn-/Max.geschwindegkeet | 80/120 | 600/1000 | 50/80 | 450/800 | 50/80 | 450/800 | |
| C-Achs Bewäertungs-/Maximaldrehmoment | 355/685 | 160/240 | 964/1690 | 450/900 | 964/1690 | 450/900 | |
| Genauegkeet/Widderhuelbarkeet vun der A-Achs-Positionéierung | 10/6 | 10/6 | 10/6 | ||||
| Genauegkeet/Widderhuelbarkeet vun der C-Achs-Positionéierung | 8/4 | 8/4 | 8/4 | ||||
| ATC | Kapazitéit vum Werkzeugmagazin | 25 | 30 | 30 | |||
| Werkzeug max. Duerchmiesser/ Längt | 80/300 | 80/300 | 80/300 | ||||
| Max. Werkzeuggewiicht | 8 | 8 | 8 | ||||
| Zäit fir d'Wiessel vum Werkzeug (vun Werkzeug zu Werkzeug) | 4 | 4 | 4 | ||||
| Dräi- Achs | X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 35/2 | 45/2 | 45/2 | |||
| X-Achs-Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 45/2 | 45/2 | 45/2 | ||||
| Z-Achs Guide (Breet vun der linearer Féierung/ Zuel vun de Schieber) | 35/2 | 35/2 | 35/2 | ||||
| X-Achs Linearmotorleistung (kontinuéierlech/max.) | 2167/5500 | 3250/8250 | 3250/8250 | ||||
| Y-Achs Linearmotorleistung (kontinuéierlech/max.) | |||||||
| Z-Achs Linearmotorleistung (kontinuéierlech/max.) | 2R40*20 (Schrauf) | 2R40*20 (Schrauf) | 2R40*20 (Schrauf) | ||||
| Genauegkeet | Positionéierungsgenauegkeet | 0,005/300 | 0,005/300 | 0,005/300 | |||
| Widderhuelbarkeet | 0,003/300 | 0,003/300 | 0,003/300 | ||||
| Stroumquell | Stroumversuergungskapazitéit | 40 | 45 | 55 | 70 | 55 | 70 |
| Loftdrock | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ≥0,6 MPa ≥400 L/min | ||||
| Maschinngréisst | Maschinngréisst | 2230*3403*3070 | 2800*5081*3500 | 2800*5081*3500 | |||
| Maschinngréisst (inklusiv Spantransportband an aner Peripheriegeräter) | 2230*5540*3070 | 2800*7205*3500 | 2800*7205*3500 | ||||
| Gewiicht | 11T | 15T | 15,5T | ||||
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...