


Produktiounsbetriber sichen dauernd no der Maximéierung vun der Produktiounseffizienz mat hirenHorizontal CNC FräsmaschinnD'Erreeche vun enger iwwerleeëner Qualitéit vun den Deeler an d'Reduzéierung vun de Betribskäschte bleiwen déi wichtegst Ziler fir d'Entreprisen. D'Entreprisen optimiséieren hir Ausrüstung andeems se hir Operatiounen optimiséieren a fir e kompetitive Virdeel ze garantéieren.Industriell CNC Fräsmaschinnbitt robust Méiglechkeeten fir verschidden Uwendungen.Multi-Achs CNC-Maschinnverbessert d'Produktioun vu komplexen Deeler däitlech.Héichpräzis CNC-FräsmaschinnTechnologie suergt fir kritesch Genauegkeet. FéierendHiersteller vu CNC-FräsmaschinnenFokus op innovativ Léisungen. Optimiséiere vun ÄremHorizontal CNC-Maschinngarantéiert eng nohalteg Produktivitéit.
Schlëssel Erkenntnesser
- VerbesserenMaschinngenauegkeeta reduzéiert d'Installatiounszäit. Benotzt gutt Ausrüstung a haalt de Maschinneberäich propper.
- Benotzt fortgeschratt Software fir Werkzeugweeër ze plangen. Dëst hëlleft komplex Deeler méi séier ze maachen a Feeler ze vermeiden.
- Benotzt d'Tools intelligent a wielt déi richteg Materialien. Dëst hält d'Tools méi laang a spuert Suen.
- Maacht d'Produktioun méi reibungslos a méi séier. Benotzt villsäiteg Bearbechtung a séier Schnëttmethoden.
- Bereet Är Maschinn op d'Zukunft vir. Benotzt 3+2 Bearbechtung a sicht ëmmer no Méiglechkeeten, se ze verbesseren.
Grondlagoptimiséierung fir Är horizontal CNC-Fräsmaschinn
Reduktioun vun den Opstellungen a Verbesserung vun der Genauegkeet
D'Optimiséierung vun enger horizontaler CNC-Fräsmaschinn fänkt mat Grondstrategien un. D'Reduzéierung vun der Unzuel vun den Opstellungen verbessert d'Effizienz däitlech. All Opstellung bréngt e Potenzial fir Feeler mat sech a verbraucht wäertvoll Zäit. D'Produzenten erreechen eng méi héich Genauegkeet andeems se d'Neiorientéierung vun Deeler miniméieren. Dësen Usaz reduzéiert och de Risiko vu mënschleche Feeler beim Ëmgang mat Deeler. Manner Opstellungen féieren direkt zu méi schnelle Produktiounszyklen a méi ...konsequent DeelqualitéitD'Betreiber kënne sech op d'Bearbechtung konzentréieren anstatt op widderholl Upassungen.
Präzisiounsbefestigung an Ausriichtung vun Werkstécker
Präzisiounsbefestigung ass entscheedend fir konsequent Resultater. Eng sécher Festsetzung vum Werkstéck verhënnert Beweegung während der Bearbeitung. Dëst garantéiert datt d'Tool dem programméierte Wee präzis folgt. Eng korrekt Ausriichtung vum Werkstéck spillt och eng wichteg Roll. Schief ausgeriicht Deeler féieren zu dimensionalen Ongenauegkeeten a Schrott. Investitiounen an héichqualitativ Befestigungen an d'Ëmsetzung vu rigoréisen Ausriichtungsprozeduren bezilt sech aus. Dës Praktiken droen direkt zu enger Erreeche vun enken Toleranzen an iwwerleeënen Uewerflächenfinishen bäi. Si verlängeren och d'Liewensdauer vum Tool andeems se ongläichméissegen Ofnotzung verhënneren.
Optimal Maschinnëmfeld a Kalibrierung
Eng optimal Maschinnëmfeld ass essentiell fir d'Leeschtung. Héich Fiichtegkeet an Ëmfeldhëtzt stellen bedeitend Erausfuerderunge fir CNC-Maschinnen duer. Dëst betrëfft besonnesch déi mat zouenen Schränken oder integréierter Automatiséierung. D'Ëmsetzung vun Ëmweltanpassungen schützt d'Ausrüstung effektiv a verbessert d'Leeschtung vum Werkstatt. Eng komfortabel a stabil Temperatur an der Betribsëmfeld vun enger horizontaler CNC-Fräsmaschinn ze halen ass entscheedend. Dëst verhënnert Iwwerhëtzung oder exzessiv Ofkillung, wouduerch d'Qualitéit vum Endprodukt garantéiert gëtt. Dëst erfuerdert dacks d'Benotzung vu Klimaanlagen an Heizungssystemer fir d'Temperaturen a verschiddene Klimazonen ze reguléieren. D'Betreiber sollten eng konstant Temperatur am Bearbeitungsberäich halen.tëscht 19°C an 24°CEng Klimaanlag suergt fir Stabilitéit, besonnesch fir héichpräzis Komponenten. Si sollten och d'Fiichtegkeet tëscht 40% a 60% RH halen. Dëst verhënnert d'Oxidatioun vu Metaller a garantéiert de richtege Betrib vun den elektronesche Komponenten. Installéiert Entfeuchtungsanlagen an der Werkstatt, besonnesch wärend der Reenzäit oder a fiichten Zonen, fir d'Fiichtegkeet ze kontrolléieren. Eng reegelméisseg Kalibrierung vun der Maschinn garantéiert och hir Genauegkeet iwwer Zäit.
Fortgeschratt Software- an Toolpath-Optimiséierung
Fortgeschratt Software- an Toolspath-Optimiséierung erhéijen d'Performance vun engem däitlechHorizontal CNC FräsmaschinnDës Technologien erméiglechen nei Niveauen u Präzisioun, Effizienz an Automatiséierung. Si erlaben et den Hiersteller, komplex Geometrien mat méi Vertrauen a Geschwindegkeet unzegoen.
CAM-Programméierung fir Multi-Achs-Bearbechtung
Computer-Aided Manufacturing (CAM) Programméierung ass d'Grondlag vun der moderner Technologie.Méiachseg BearbechtungEt iwwersetzt komplex Designen a präzis Maschinninstruktiounen. Fortgeschratt CAM-Software bitt mächteg Méiglechkeeten fir d'Optimiséierung vu Werkzeugbunnen a Maschinnbeweegungen.
- Méiachseg Bearbechtungbehandelt komplex Geometrien effektiv. Et reduzéiert d'Opstellungszäiten, verbessert den Zougang zu Tools a erreecht iwwerleeën Uewerflächenofschloss. Software wéiSiemens NX CAMbitt robust 5-Achs Programméierungsstrategien, dorënner Kollisiounsvermeidung a Maschinnsimulatioun.
- Automatiséiert Generatioun vun Toolsweeëranalyséiert intelligent Deelgeometrie. Et erstellt automatesch effizient Werkzeugweeër. Beispiller enthalen feature-baséiert Bearbechtung, adaptiv Clearing fir konstant Spanbelaaschtung, an High-Speed-Bearbechtung fir glat, fléissend Werkzeugweeër. Dëst reduzéiert d'Programméierungszäit, verbessert d'Liewensdauer vun den Werkzeugen a garantéiert konsequent Resultater.
- Integréiert Simulatiounvalidéiert CNC-Programmer virun der Bearbeitung. Et verhënnert Feeler, optimiséiert d'Werkzeugbunnen a vermeit Kollisiounen. Schlësselfunktioune sinn d'Maschinnsimulatioun (Detektioun vu Kollisiounen tëscht Maschinnkomponenten), d'Verifizéierung vun der Materialentfernung (Kontroll op Ausriichtungen oder Ënnerschnëtter) an d'G-Code-Simulatioun (genau Duerstellung vum finale Programm).
- Noveraarbechtungiwwersetzt CAM-Toolweeër a maschinnfäerdege G-Code. Dëse Code ass spezifesch fir all Maschinn a Steierung. Fortgeschratt CAM-Software bitt personaliséierbar Ausgab, steierungsspezifesch Optimiséierung an Integratioun mat Maschinnsimulatioun fir d'Verifizéierung op G-Code-Niveau.
- CAD/CAM-Integratiounverbënnt sech nahtlos mat CAD-Software. CAM funktionéiert direkt mat nativen CAD-Modeller. Zu de Virdeeler gehéieren Assoziativitéit (Ännerungen am CAD spigelen sech am CAM erëm), Feature-Erkennung (CAM kritt Zougang zu CAD-Funktiounen fir automatiséiert Programméierung) an Design fir d'Herstellungsfäegkeet (Erliichterung vun der Kommunikatioun tëscht Design- an Produktiounsteams).
Fortgeschratt CAM-Programméierung reduzéiert och d'Zykluszäiten beim 5-Achs horizontalen Fräsen däitlech. D'Produzenten erreechen30-50% méi séier Zykluszäitenam Verglach mat Basis-Toolpath-Strategien.
- Reschtbearbechtungprogramméiert de Werkzeugwee fir nëmmen de Reschtmaterial no fréieren Operatiounen ze schneiden. Dëst reduzéiert onnéideg Schnëtt.
- Morph tëscht Grenzenerstellt reibungslos Iwwergäng tëscht de Schnëttberäicher. Et verbessert d'Effizienz.
- Konstant Jakobsmuschelhéichthält eng gläichméisseg Iwwerlappung iwwer gekrëmmte Flächen. Dëst optimiséiert d'Materialentfernung.
- Adaptiv Toolachsbitt dem Material méi laang Schnëtt fir méi déif Schnëtt. Dëst féiert zu enger méi schneller Materialentfernung.
- Spiralformeten Entréereduzéiert d'Schockbelaaschtung um Tool. Et dréit zu méi reibungslosen a méi schnelle Betrib bäi.
- Trochoidal oder dynamesch Fräsenläscht effektiv schwéiert Material ewech. Et beschleunegt d'Fräsaarbecht.
- Radial Engagement upassenbis 40-50% vum Werkzeugdurchmesser. Dëst erméiglecht eng däitlech Erhéijung vun den Zufuhrraten, während d'Liewensdauer vum Werkzeug erhale bleift.
- Kontrollinstrument Achs Positiounrelativ zur Uewerflächennormal. Dëst presentéiert frësch Schnëttkanten. Et erméiglecht méi déif axial Schnëtt a reduzéiert d'Säitbelaaschtung.
- Aktienerkennung aktivéierenModern CAM-Software vermeit d'Schneiden vu scho bearbechte Beräicher. Dëst eliminéiert verschwenderesch Loftschneiden.
- Grenzbaséiert Programméierungerlaabt aggressiv Astellungen an oppene Beräicher. Et benotzt konservativ Parameteren no bei kritesche Funktiounen. Dëst optimiséiert d'Geschwindegkeet wou et méiglech ass.
- Glättung vun der Werkzeugachsverhënnert plötzlech ruckarteg Beweegungen. Et erstellt reibungslos Iwwergäng tëscht den Orientéierunge vun den Tools. Dëst dréit zu enger méi schneller a méi stabiler Bearbechtung bäi.
- Cusp Héicht ManagementGläichgewiicht tëscht Uewerflächenqualitéit a Zykluszäit. Wann eng kleng, konsequent Spëtzhéicht akzeptéiert gëtt (z.B. 0,001-0,003 Zoll fir Kugelfräser) gëtt d'Zuel vun den néidege Lafgäng reduzéiert.
- Simultan 5-Achs Programméierungerlaabt dem Tool optimalen Kontakt während dem ganze Schnëtt ze behalen. Dëst ass entscheedend fir komplex skulptéiert Flächen effizient ze veraarbechten.
- Verfeinerung vun der Kollisiounserkennungverifizéiert, datt déi ganz Werkzeugbaugrupp den Deel fräi mécht. Et verhënnert Ofstuerz a mécht méi aggressiv, awer sécher Werkzeugweeër méiglech.
- Strategesch Stepover-Auswieloptimiséiert d'Distanz tëscht den Iwwergäng. Et gläicht d'Qualitéit vun der Finish an d'Zykluszäit aus. Méi kleng Iwwergäng erhéijen d'Zykluszäit net linear, well manner Zäit fir d'Richtungsännerung gebraucht gëtt.
- Upassung vun der Zufuhrgeschwindegkeethält konsequent Zufuhrgeschwindegkeeten. Et benotzt Glättungsfunktiounen fir sanft Beschleunigungs- a Verzögerungskurven. Dëst verhënnert Marken a garantéiert eng effizient Materialentfernung.
Fortgeschratt CAM-Systemer ënnerstëtzen Schnëttinstrumenter wéiKreessegmentfräser a Multi-Flute-EndfräserDës Tools reduzéieren souwuel d'Raubearbechtungs- wéi och d'Ferbearbechtungszykluszäiten däitlech. D'Programméierung an der Toolform erlaabt dem System automatesch Toolbunnen mat gréissere Schrëttiwwergäng ze generéieren. Dëst erhält oder verbessert d'Bearbechtungstoleranz. Et reduzéiert och de Besoin fir ze vermëschen, ze passen an ze strécken. Modern CNC-Maschinnen mat fortgeschrattener 'Lookahead'-Technologie passen d'Zufuhrraten dynamesch fir enk Ecken a Kéieren un. Dëst erméiglecht eng präzis 5-Achs-Bearbechtung mat méi héijen Zufuhrraten, wat d'Zykluszäiten däitlech reduzéiert.
Simulatioun an Kollisiounsdetektioun fir Effizienz
Simulatiounssoftware spillt eng wichteg Roll fir d'Effizienz an d'Sécherheet bei der 5-Achs-Bearbechtung ze garantéieren. Si bitt eng virtuell Ëmfeld fir d'Testung an d'Verfeinerung vu Bearbechtungsprozesser.
- Simulatioun hëlleftKollisiounen tëscht dem Tool an dem Werkstéck vermeidenDëst ass e méi héije Risiko bei der 5-Achs-Bearbechtung wéinst komplexen, dynamesche Beweegungen.
- Et erméiglecht d'Programméierung an d'Debugging vu Bearbechtungsapplikatiounen an enger virtueller Ëmfeld. Dëst geschitt virun der physescher Produktioun.
- Simulatiounerkennt Kollisiounen tëscht der Hybridmaschinn an dem additiven DeelEt markéiert Eidelkeeten, Feeler a falsch placéiert Material.
- Et ënnerstëtzt 5-Achsfräsen, Dréien an additivt Lasersinteren.
- Simulatioun simuléiert komplett G-Code Programmer fir Hybrid CNC Maschinnen. Et hëlleft deier Trial-and-Irror ze reduzéieren. Et verbessert och d'Qualitéit vun den Deeler, verkierzt d'Entwécklungszyklen a garantéiert d'Zouverlässegkeet vum Prozess. Et erkennt potenziell Defekter wéi Verzerrung oder Iwwerhëtzung fréi.
- Simulatioun erkennt Feeler, eliminéiert Kollisiounen a mécht manuell Tester net méi néideg.
- Et bitt engeng korrekt Duerstellung vun de Maschinneaktiounen, besonnesch bei komplette 5-Achs-Betriber.
- Simulatioun spuert Zäit andeems se d'Noutwennegkeet eliminéiert, komplexe Code manuell ze beweisen.
- Et déngt als Instrument fir publizéierte Code duebel ze kontrolléieren.
- Simulatioun déngt als eng Zort Versécherung, besonnesch fir manner erfuerene Bedreiwer.
- Et integréiertKollisiounserkennung direkt an d'StreckenplanungsphaseDëst erméiglecht d'Gestaltung vun héichpräzisen, kollisionsfräien Werkzeugbewegungen.
- D'Simulatioun garantéiert Kollisiounserkennung mat engem schnelle Kollisiounstest, deen an der Streckenplanungsphase integréiert ass.
Digital Zwilling-Integratioun fir Prozesskontroll
D'Integratioun vun digitale Zwillinge revolutionéiert d'Prozesskontroll an d'prädiktiv Ënnerhaltung fir horizontal CNC-Fräsen. En digitale Zwilling ass eng virtuell Replik vun engem physesche Verméigen. E bitt Echtzäit-Abléck a prädiktiv Fäegkeeten.
- Kontinuéierlech Echtzäit-DatenerfassungSensoren, déi a Maschinnen integréiert sinn, verfollegen Temperatur, Schwéngung, Drock a Betribsgeschwindegkeet. Si fidderen Daten an den digitale Zwilling. Dëst erméiglecht eng fréi Detektioun vu Problemer wéi Iwwerhëtzung oder anormal Schwéngungen.
- Integratioun vun operationellen an ËnnerhaltsdatenDigital Zwillinge kombinéieren Sensordaten mat Ënnerhaltsprotokoller an historeschen Leeschtungsdaten. Dëst kënnt vu Systemer wéi ERP a CMMS. Et bitt eng ëmfaassend Vue op den Zoustand vun den Anlagen fir eng méi präzis an zäitlech prädiktiv Ënnerhaltsaarbecht.
- Fortgeschratt Simulatioun a prediktiv AnalyseSimulatiounsmotoren modelléieren d'Verhale vun Anlagen ënner verschiddene Konditiounen. Maschinnléieralgorithmen prognostizéieren dann potenziell Ausfäll. Dëst erméiglecht rechtzäiteg Interventiounen a verhënnert ongeplangte Ausfäll.
- Prädiktiv Modeller léisen Ënnerhaltsalarmer ausWann Anomalien optrieden (z.B. anormal Temperatur oder Vibratioun), generéiere prädiktiv Modeller Alarmer. Dëst erméiglecht eng proaktiv Ënnerhaltsplanung virum Ausfall. Et verlagert d'Ënnerhaltsaarbecht vu reaktiv op proaktiv.
- Echtzäit-Feedback a kontinuéierlech VerbesserungDigital Zwillinge ginn dauernd mat neien Donnéeën aktualiséiert. Si verfeineren hir Prognosen a verbesseren d'Genauegkeet. Dëst kontinuéierlecht Léieren garantéiert, datt Ënnerhaltsentscheedungen op den aktuellsten Zoustand vun den Anlagen baséieren. Et verbessert d'Liewensdauer an d'operativ Effizienz vun den Anlagen.
Fir horizontal CNC-Fräsen verbessert d'Integratioun vun digitale Zwillingen speziell d'Prozesskontroll an d'prädiktiv Ënnerhalt duerch e multidimensionalen Usaz.
- Kär Ëmsetzungsrahmen:
- DatenerfassungsschichtIoT-Sensore ginn agesat fir Vibratiounen, Temperatur, Drock, Spindelmotorstroum, Belaaschtung a Positiounsfehler ze moossen. Echtzäitdaten vu Servomotoren a Schneidinstrumenter fidderen den digitale Zwilling.
- ModelléierungsschichtPhysikbaséiert Modeller (z.B. Finite-Element-Modeller fir Spindeldynamik) kombinéiere sech mat datenorientéierte Methoden (z.B. Deep Learning fir Verschleiungsprognosen).
- SynchroniséierungsschichtBidirektional Mapping garantéiert iwwer Zesummenaarbecht tëscht Edge-Server oder Cloud-Plattformen. Dëst liwwert Echtzäit-Updates mat gerénger Latenz.
- Analyse- a KontrollschichtML-Modeller (z.B. Regressioun fir d'Liewensdauer vum Tool, Bayesianesch Filterung) prognostizéieren Feeler a simuléieren Interventiounen fir d'Optimiséierung.
- Strategien fir d'Performanceoptimiséierung:
- Vibratiouns- a PräzisiounskontrollDigital Zwillinge simuléieren Steifheet, Dämpfung a Feelerbewegung mat Echtzäit-Sensordaten. Si optimiséieren d'Zufuhrraten an d'Spindelgeschwindegkeeten. Dëst reduzéiert d'Vitesse vum Gerammel a verbessert d'Genauegkeet.
- Dynamesch UpassungAutonom digital Zwillingsstrategien upassen Parameteren ewéi Schnëttbedingungen fir Stabilitéit. Dëst baséiert op enger vereenegter Modelléierung iwwer verschidde Beräicher.
- Implementatioun vu prädiktiver Ënnerhalt:
- Verschleiss/Feelerprognose vum WerkzeugHybrid Digital Twin Modeller prognostizéieren déi verbleiwen Liewensdauer (RUL). Si benotzen Vibratiounssignaturen a Motorstréim. Physik-informéiert neuronal Netzwierker erzwingen physikalesch Restriktiounen fir Genauegkeet.
- Spindel-/KomponentenzoustandPhysikbaséiert digital Zwillinge detektéieren Schued oder Präzisiounsverloscht. Si viraussoen Produktivitéit duerch dynamesch Modeller, déi mam Maschinnestatus synchroniséiert sinn.
- AarbechtsflossDëst ëmfaasst d'Astellung vum Sensornetz, d'Training vun engem Maschinnebauprogramm fir Identifikatioun a Verifizéierung, an d'Simulatioun vun der RUL. Dëst féiert zu Alarmer fir Feeler bannent Minutten.
Intelligent Toolmanagement a Materialauswiel
Optiméiert Toolauswiel fir komplex Deeler
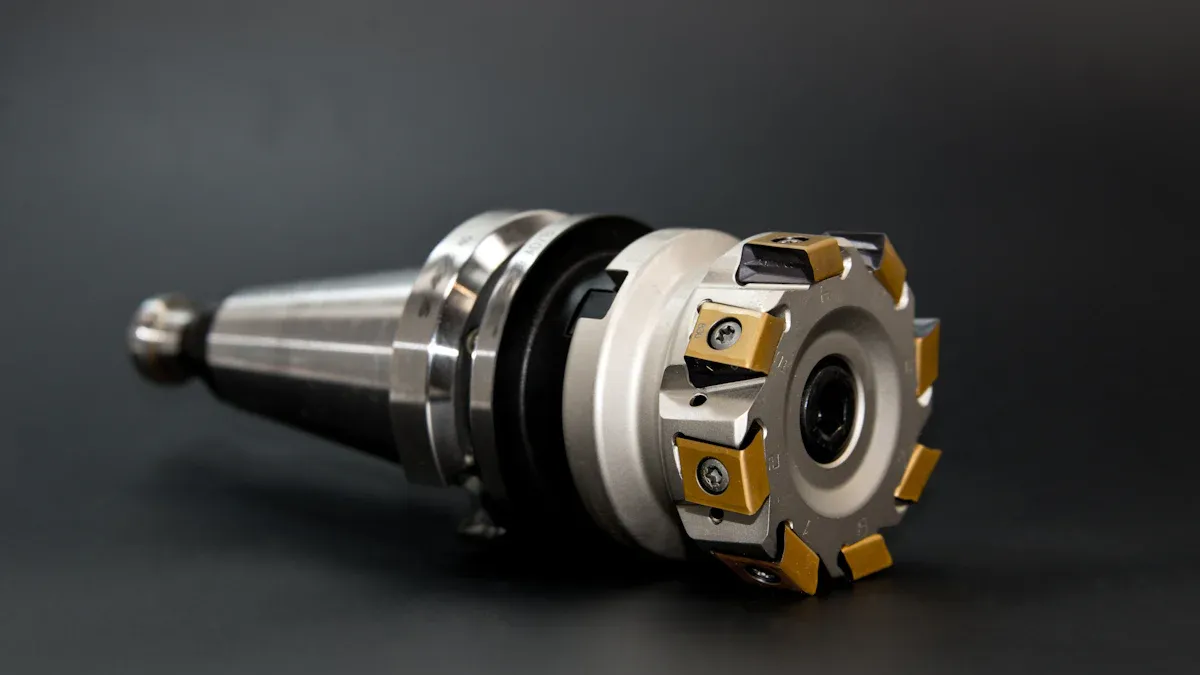
D'Wiel vun de richtege Schneidinstrumenter beaflosst d'Leeschtung vun engemHorizontal CNC FräsmaschinnFir komplex Deeler mussen d'Hiersteller Tools wielen, déi Präzisioun a Haltbarkeet bidden. Optimal Toolbeschichtunge si wichteg fir d'Liewensdauer vun den Tools a spezifesche Materialapplikatiounen ze verlängeren. Beschichtunge bidden essentiell Eegeschafte wéi Verschleißbeständegkeet an Erhalen vun der Schärft bei längerem Gebrauch. Si handelen och als thermesch Barrière, sou datt Tools héijen Temperaturen, déi während der Bearbeitung entstinn, standhalen. Ausserdeem verbesseren d'Beschichtungen d'Schmierkraaft, wat d'Reibung reduzéiert an d'Spanentsuergung verbessert.
D'Material, dat geschnidde gëtt, bestëmmt déi passend Beschichtung. Zum Beispill funktionéieren ënnerschiddlech Beschichtungen am beschten fir Stol bis zu ...HRC 52, gehärtete Stähle iwwer HRC 60, oder Héichtemperaturlegierungen. Bearbeitungsbedingungen, wéi Geschwindegkeet (mëttel, héich, niddreg) a wéi eng Zort vu Prozess et ass, beaflossen och d'Wiel.
Iwwerwaachung vu prädiktiven Toolverschleiss
D'Ëmsetzung vu prädiktive Verschleiss-Iwwerwaachungssystemer fir Werkzeugs bitt substantiell wirtschaftlech Virdeeler. Dës Systemer verlängeren d'Liewensdauer vun de Maschinnen, andeems se d'Servicepläng un déi tatsächlech operationell Notzungstrends upassen. Si garantéieren eng kontinuéierlech Produktioun, andeems se deier an onerwaart Ausfäll verhënneren. Prädiktiv Iwwerwaachung reduzéiert d'Ënnerhaltskäschten däitlech, andeems d'Ënnerhaltsfrequenz optimiséiert gëtt a sech nëmmen op Reparaturen konzentréiert, wann et néideg ass. Dësen Usaz verhënnert, datt kleng Problemer duerch fréi Detektioun zu bedeitende Schued eskaléieren. Et maximéiert d'Liewensdauer vun all Komponent a miniméiert onnéideg Kapitalinvestitiounen, andeems de Besoin fir virzäiteg Ersatz reduzéiert gëtt.
| Virdeel | Impakt |
|---|---|
| Ausfallzäit | Reduzéiert ëm 35–50% |
| Liewensdauer vun der Verméigen | Ëm 20–40% eropgaang |
| Ënnerhaltskäschten | Ëm 20–30% erofgaang |
| Ongeplangten Ausfallzäiten | Ëm 30–40% erofgaang |
Prädiktiv Ënnerhalt reduzéiert d'Käschten däitlech andeems ongeplangte Ausfäll a katastrophal Ausfäll verhënnert ginn. Ausfäll an der Produktioun kënnen d'Anlagen bis zu ... kaschten.150.000 Dollar pro StonnDuerch d'Benotzung vu Sensoren an Zoustandsiwwerwaachungstechnike kënne potenziell Ausfäll fréi erkannt ginn a sou Verloschter miniméiert ginn.
Déi richteg Tools a Materialien fir d'Produktioun
D'Wiel vun de richtegen Tools a Materialien ass fundamental fir eng effizient Produktioun. D'Beschichtung soll op Basis vum Material ausgewielt ginn, mat deem veraarbecht gëtt, wéi z.B.gehärtetem Stol, Titan oder GossHiersteller vermeiden am Allgemengen Beschichtungen, déi dat geschnidde Material an hirer chemescher Zesummesetzung enthalen. Déi spezifesch Bearbechtungsoperatioun, wéi Bueren, Fräsen oder Geweesen, beaflosst och d'Wiel vun der Beschichtung. Beschichtunge kënnen d'Stäerkt vum Werkzeug erhéijen, d'Schmierfäegkeet fir eng besser Spanentfernung verbesseren an d'Hëtztbeständegkeet verbesseren. Dës virsiichteg Auswiel garantéiert eng optimal Leeschtung a verlängert d'Liewensdauer vu Schnëttwierkzeugen.
Optimiséierung vun der Produktioun an der Prozesseffizienz
Hiersteller sichen dauernd no Methoden fir d'Produktiouns- a Prozesseffizienz ze verbesseren. Optimiséierung vun engemHorizontal CNC Fräsmaschinnëmfaasst strategesch Approchen, déi d'Betribszäit reduzéieren, d'Qualitéit verbesseren an den Duerchgank maximéieren. Dës Strategien garantéieren e kompetitive Virdeel an engem usprochsvollen Maart.
Strategien fir d'Bearbechtung vu verschiddene Säiten
Strategien fir méisäiteg Bearbechtungdäitlech reduzéieren d'Handhabung vun Deelera verbessert d'Genauegkeet. Dësen Usaz erlaabt et enger Maschinn, op verschidde Säite vun engem Werkstéck an engem eenzegen Opbau zouzegräifen.
- Verbessert Präzisioun:D'Bearbechtung aus verschiddene Winkelen an engem Opbau garantéiert méi enk Toleranzen a méi héich Genauegkeet. Dëst ass entscheedend fir streng Industrienormen ze erfëllen.
- Méi grouss Effizienz & reduzéiert Astellungszäit:D'Eliminatioun vun der Noutwennegkeet fir e Werkstéck manuell nei ze positionéieren spuert souwuel Zäit wéi och Aarbecht. All Säite vun enger Deelmaschinn ouni ze stoppen fir d'Material nei ze positionéieren. Dëst féiert zu manner Feeler an engem méi héijen Duerchgank.
- Manner Risiko vu mënschleche Feeler:Automatiséiert Multiachssystemer miniméieren manuell Interventiounen. Dëst reduzéiert d'Chance vu Feeler a verbessert d'Konsistenz tëscht de Produktiounsläufe.
Multiachs-CNC-Maschinnen reduzéieren d'Handhabung vun Deeler däitlech. Si erlaben et, komplex Geometrien an engem eenzegen Opbau ze bearbechten, ouni d'Werkstéck nei ze positionéieren. Dëst verbessert direkt d'Genauegkeet, well all Kéier wann e Werkstéck sech beweegt, gëtt d'Prezisioun a Gefor bruecht. Duerch d'Minimiséierung vun dëse Beweegunge behalen Multiachs-Maschinnen d'Prezisioun, liwweren präzis bearbechtet a méi glat Deeler a reduzéieren d'Feeler, déi a konventionelle 3-Achs-Maschinnen heefeg sinn.
Méiachseg Bearbechtung verbessert Präzisioun a GenauegkeetEt erméiglecht verschidde Operatiounen an engem eenzege Maschinnenopbau. Dësen Usaz ass kosteneffektiv a spuert Zäit, andeems en d'Noutwennegkeet vun enger Neipositionéierung eliminéiert. Dësen eenzegen Opbau reduzéiert Feeler, hält eng konstant Genauegkeet oprecht a bitt eng besser Toleranz a Schnëttkontroll. Zousätzlech reduzéiert et de Besoin fir Befestigungen, well d'Wierkstéck mat manner Chancen op Verrécklung op der Plaz bleift. Dëst dréit weider zu enger gudder Präzisioun bäi.
Multiachs-CNC-Bearbeitung produzéiert komplex Deeler an engem eenzegen OpbauDëst reduzéiert d'Zuel vun de Prozesser a Maschinnen, déi néideg sinn, däitlech. Et erhéicht déi allgemeng geometresch Genauegkeet vum fäerdegen Deel. Dës Méiglechkeet fir eng eenzeg Opstellung bedeit, datt keng Repositionéierung néideg ass, fir Elementer op verschiddene Flächen vun engem Werkstéck ze kreéieren. Et verbessert d'Genauegkeet weider, andeems de Risiko vu mënschleche Feeler am Zesummenhang mat manuellen Upassungen an Repositionéierung während der Produktioun reduzéiert gëtt.
Technike fir d'Reduktioun vun der Zykluszäit
D'Optimiséierung vu Werkzeugweeër bitt eng bedeitend Reduktioun vun den Zykluszäiten beim 5-Achsfräsen. Hiersteller benotzen verschidden fortgeschratt Techniken fir dës Effizienz z'erreechen.
- Intelligent Virbearbechtungsstrategie:Dës Strategie enthält Techniken ewéi Pendelfräsen. Pendelfräsen ëmfaasst kontinuéierlech Schnëtt mat enger spiralfërmeger Trajektorie, wat d'Säitkraaft fir déif Kavitéiten reduzéiert. Dynamescht Fräsen hält eng konstant Schnëttdicke a erhéicht d'Zufuhrgeschwindegkeeten bis zu dräimol sou wéi konventionell Methoden. Dës Strategie kann d'Raubearbeitungszäit ëm 40% reduzéieren an d'Liewensdauer vum Werkzeug ëm 20% verlängeren.
- Optimiséierung vum Ofschlosswee:Dëst benotzt Methoden ewéi d'Bearbechtung mat gläicher Reschthéicht. Dëst passt automatesch d'Schrëttofstand un d'Uewerflächenkrummung un, fir eng konsequent Rauheet ze garantéieren. D'rationaliséiert Bearbechtung beinhalt d'Veraarbechtung vum Tool, deen der Richtung vun der Uewerflächenvektor follegt, fir d'Maschinnvibratiounen ze reduzéieren. Eng Fallstudie huet gewisen, datt d'Zäit fir d'Fäerdegstellung vun Autosformen vun 8 Stonnen op 5 Stonnen reduzéiert gouf.
- Planung vu Verbindungsweeër mat verschiddenen Achsen:Dëst beinhalt 5-Achs Säitekantbearbechtung. Et benotzt d'Säitekant vum Tool fir komplex Uewerflächen, wat d'Effizienz ëm 50% erhéicht. Et bitt och 3+2 Positionéierungsbearbechtung, wat d'Spannzäiten reduzéiert an d'Genauegkeet ëm 0,02 mm verbessert. Algorithmen fir d'Vermeidung vu Kollisiounen bidden Echtzäit-Interferenzsimulatioun.
- Technologie fir d'Ausbalancéiere vun den Tools:Dëst benotzt datenorientéiert Approchen. Et iwwerwaacht d'Schnëttkraaft iwwer Sensoren fir d'Zufuhrgeschwindegkeet dynamesch unzepassen. Zum Beispill reduzéiert et automatesch d'Geschwindegkeet ëm 10% wann d'Laascht d'Limiten iwwerschreit. Et benotzt och adaptiv Schnëttparameterbibliothéike fir verschidde Materialien.
- Intelligent Identifikatioun vun der Reschtbearbechtung:Dëst beinhalt d'Erstelle vu Reschtmaterialkaarten. Et identifizéiert automatesch ongeraumte Beräicher aus fréiere Prozesser fir gezielt Nohaltegschnëtter. Eng Prioritéitsstrategie fir kleng Tools, wéi zum Beispill en 2mm-Tool fir d'Eckenreinigung, vermeit Leerlafzäit fir en 10mm-Tool.
Adaptiv Strategien fir d'Planung vun der Zufuhrrate verbesseren d'Effizienz vum TrochoidfräsenDës Strategien erlaben Upassungen op Basis vun Echtzäitbedingungen, wat zu enger Reduktioun vun der Zykluszäit bäidréit.
| Metrik | Konventionellt Fräsen | Trochoidal Fräsen |
|---|---|---|
| Axial Déift | 0,01 Zoll (19 Duerchgäng) | 0,190 Zoll (1 Duerchgang) |
| Materialentfernungsquote | Basislinn | Ëm >90% eropgaang |
| Reduktioun vum Zykluszäit | Net verfügbar | 134 Minutten (58%) |
| Fräigestallte Bearbechtungskapazitéit | Net verfügbar | 4.540 Stonnen |
Trochoidal Fräsen bitt bedeitend VirdeelerStrategie 2, mat G02/G03 Kommandoen mat Stepover-Moduléierung, verkierzter Werkzeugbunnlängt a Bearbechtungszäit duerch33%am Verglach mat Strategie 1. D'Integratioun vun de G02- an G03-Kommandoen, zesumme mam Ausschluss vun net-schneidende Regiounen, huet zu wesentleche Reduktiounen vun der Werkzeugbunnlängt an der gesamter Bearbechtungszäit gefouert.
Qualitéitskontroll a Veraarbechtung am Prozess
Effektiv Qualitéitskontroll am Prozess a qualitativ héichwäerteg Veraarbechtung si wichteg fir héichwäerteg Deeler. Fortgeschratt Technologien suergen fir Echtzäit-Iwwerwaachung a Präzisioun.
- Echtzäit-, FerndatenIntelligent 5-Achs-Bearbechtungsméiglechkeeten erméiglechen et Maschinnen, Daten un Entreprisesystemer a Kontrollprogrammer ze leeden. Dëst bitt Visibilitéit an Analyse fir prädiktiv Ënnerhalt, Identifikatioun vu Flaschenengelen a Verbesserung vun der Effizienz.
- Verbonne BearbechtungSystemer wéi déi vun HEIDENHAIN suergen dofir, datt all Produktiounsprozesser vernetzt sinn, vum Design bis zur Liwwerung. Dëst ëmfaasst d'Gestioun vun den Tools, d'Planung, Echtzäit-Dashboards fir de Maschinnestatus, d'Qualitéitssécherung an d'Erfassung vun historeschen Daten.
- Adaptiv Zufuhrkontrolle (AFC)Dës praktesch Form vun der KI erhéicht d'Zufuhrgeschwindegkeete bei Loftschnëtt däitlech a reduzéiert se wann d'Fräs op Material trëfft. Dëst féiert zu enger wesentlecher Erspuernis vun der Zykluszäit.
- Fäegkeeten "Virukucken"Dozou gehéieren d'Iwwerwaachung vun der Konturofwäichung an d'Reduktioun vun der Schwéngung. Si sinn praktesch Forme vun KI, déi zur Prozesskontrolle bäidroen.
- Verifizéierung vum TouchprobeDëst automatiséiert a beschleunegt Verifizéierungsaufgaben, besonnesch fir komplex Deeler. Et füügt Sonden zu Werkzeugkarussellen bäi, reduzéiert mënschlech Feeler an verbessert d'Effizienz.
Fortgeschratt Miesstechnologien verbesseren d'Qualitéitskontroll weider.
- 5-Achs CMM TechnologieDëst verbessert den Zougang zu Funktiounen aus allen Winkelen. Et miniméiert d'Beweegung vun der Haaptstruktur vum CMM a erhéicht d'Geschwindegkeet a Genauegkeet duerch Techniken wéi 'Kappberéierung' an 'onendlech Positionéierung'.
- KappberéierungDës Miesstechnik benotzt haaptsächlech Kappbewegung fir Punkten auszeléisen. Si reduzéiert dynamesch Feeler a verbessert d'Genauegkeet an d'Widderhuelbarkeet bei méi héije Miessgeschwindegkeeten.
- Onendlech PositionéierungDëst verbessert d'Produktivitéit an d'Flexibilitéit. Et erlaabt dem Sondekapp sech fräi ze beweegen an sech mam Koordinatesystem vum Deel auszeriichten. Dëst miniméiert Stiftwiessel a Kollisiounsrisiken.
- Ofgeleet KalibratiounDëse Produktivitéitsvirdeel bestëmmt d'Kapporientéierung an d'Sondpositioun an engem eenzege Betrib. Et erméiglecht eng spéider Miessung bei all Kappwénkel mat minimaler Kalibrierung fir zousätzlech Sondespitzen.
- Verisurf Benotzerdefinéiert TechnikenDozou gehéieren spezialiséiert Scanmethoden ewéi Curve Scan (fir Iwwergangsflächen), Pocket Scan (fir Isogrid/Orthogrid Strukturen) a Spiral Scan (fir Turbinneblieder/Propeller). Si verbesseren d'Geschwindegkeet an d'Genauegkeet.
- Fortgeschratt 5-Achs Sensoren (Renishaw REVO®):
- RVP (Visiounssond)Fir 5-Achs kontaktlos strukturéiert Liichtmiessung vu komplexe Flächen mat automatescher Beliichtungskompensatioun.
- RUP1 (Ultraschallsonde)Fir automatiséiert 5-Achs Ultraschall-Décktmessung (Beräich vun 1 mm bis 20 mm, Genauegkeet vun 10 Mikrometer).
- SFP2 (Uewerflächenfinish-Sonden)Fir bedeitend Zäiterspuernisser, reduzéiert Deelhandhabung, Zougang zu schwieregen Beräicher an integréiert Uewerflächenfinishmiessrapporter.
D'Erreeche vun iwwerleeënen Uewerflächenfinishen op komplexe Geometrien mat 5-Achs horizontalen CNC-Fräsen erfuerdert spezifesch Best Practices.
- Optiméiert d'Feeds an d'GeschwindegkeetenBenotzt héich Spindelgeschwindegkeeten a niddreg Zufuhrgeschwindegkeeten, fir d'Oflenkung vum Werkzeug ze reduzéieren an d'Vibratiounen ze minimiséieren. Berücksichtegt d'Materialeegeschafte, well Aluminium vu méi héije Geschwindegkeete profitéiert. Benotzt Steigfräsen.
- Benotzt héichqualitativ SchneidinstrumenterWielt Hartmetall- oder Diamantbeschichtete Werkzeuge mat enger passender Geometrie. Méi schaarf Werkzeuge si fir mëll Materialien gëeegent, während steif Werkzeuge fir haart Metaller gëeegent sinn. Suergt fir reegelméisseg Ënnerhalt.
- Benotzt fortgeschratt CNC-SoftwareBenotzt modern Software fir d'Simulatioun vun de Werkzeugbunnen an d'Optimiséierung vu Bewegungen. Dëst verhënnert Feeler, déi zu schlechten Ofbauen féieren.
- Sécherstellen, datt d'Aarbechtsstéck richteg befestegt assVerhënnert Vibratiounen a Feelerausriichtung andeems Dir mëll Backen oder speziell Befestigungen benotzt. Miniméiert den Iwwerhang a kontrolléiert d'Ausriichtung.
- Wielt déi richteg Killmëttel a SchmiermëttelBenotzt Flutkühlmëttel fir Materialien wéi Aluminium. Niwwelschmierung ass gëeegent fir Héichgeschwindegkeetsbearbechtung. Spezialiséiert Flëssegkeeten verdeelen Hëtzt a spuen ewechhuelen.
- Feinabstimmung vun der Schnëttdéift a -breetBenotzt liicht Finish-Passagen, typescherweis ënner 0,010 Zoll fir déi lescht Passage. Séchert eng liicht Iwwerlappung an de Werkzeugbunnen, fir siichtbar Linnen ze vermeiden.
- Notzung vun Techniken no der BearbechtungWann néideg, poléieren, entgraten, eloxéieren oder platéieren fir d'Uewerfläch ze verfeineren.
- Optiméiert d'Maschinneinstellungen fir KonsistenzSécherstellen, datt d'CNC-Maschinn gutt kalibréiert ass, fir konsequent Resultater ze produzéieren.
- Material op d'Applikatioun upassenMaterialspezifesch Erausfuerderunge verstoen. Aluminiumgallen, Stolklappercher a Plastik deforméieren. Gëeegent Léisunge benotzen, wéi schaarf Tools a Flutkillmëttel fir Aluminium, oder steif Tools a lues Zuch fir Stol.
- Resultater iwwerwaachen an analyséierenIwwerpréift d'Uewerflächenqualitéit konsequent mat Tools wéi Uewerflächenprofilometer, visuelle Inspektiounen a Clientsfeedback, fir d'Prozesser ze verfeineren.
Fënnefachsmaschinnen erreechen iwwerleeën Uewerflächenofschlëss op komplexen Deeler wéi TurbinnenbliederSi behalen e kontinuéierleche tangentialen Toolkontakt mat den Deeleroberflächen. Dës optiméiert Schnëttgeometrie reduzéiert Vibratiounen a Klapperen däitlech, heefeg Ursaache fir Uewerflächendefekter bei der 3-Achs-Bearbechtung. Dofir brauchen dës Deeler minimal sekundär Veraarbechtung. Si gi meeschtens direkt vum Bearbechtungszentrum fir d'Beschichtung an d'Montage prett. Dëst reduzéiert d'Produktiounskäschten an d'Zykluszäiten, wärend gläichzäiteg méi enk Dimensiounstoleranzen erhale bleiwen. Dës Fäegkeet ass besonnesch wäertvoll fir Loftfaart- a Medizinapplikatiounen, wou d'Uewerflächenfinish direkt d'Funktionalitéit an d'Reglementerkonformitéit beaflosst.
Zukunftssécherung vun Äre horizontalen CNC-Fräsmaschinnebetriber
Hiersteller mussen sech stänneg upassen an innovativ sinn, fir e kompetitive Virdeel ze behalen. ZukunftssécherungHorizontal CNC Fräsmaschinnëmfaasst d'Adoptioun vun fortgeschrattene Techniken a Methodologien. Dës Strategien garantéieren laangfristeg Effizienz, Qualitéit an Adaptabilitéit.
3+2 Bearbechtung fir Effizienz notzen
D'Notzung vun der 3+2-Bearbechtung bitt bedeitend Effizienzverbesserungen fir spezifesch Deelzorten. Dës Method positionéiert d'Werkstéck an zwou Rotatiounsachsen a féiert dann eng 3-Achs-Bearbechtung duerch. Si bitt engméi zougänglechen Entréepunkt an d'Aarbecht mat 5 Achsenmat méi niddrege Startkäschten an enger méi schneller Programméierung.
- Méi niddreg ProgramméierungskomplexitéitDës Approche involvéiert manner raimlech Trajektorie a Rotatiounsbewegung. Si mécht d'Programméierung vu fräiformege Flächen méi zougänglech am Verglach mat der simultaner 5-Achs-Bearbechtung.
- Reduzéiert Käschten a ZykluszäitenDës Method eliminéiert d'Noutwendegkeet, d'Spindel e puermol fir verschidden Uewerflächen ze stoppen. Si erlaabt d'Aarbecht op fënnef verschiddenen Uewerflächen gläichzäiteg. Dëst verbessert sech däitlech géintiwwer traditionellen 3-Achsmethoden.
- Erstellt méi komplizéiert FunktiounenEt erlaabt d'Benotzung vu méi kuerzen, méi steife Schnëttinstrumenter. Dëst erméiglecht d'Fabrikatioun vu géie Maueren, Ënnerschnëtter a Kavitéiten an aner komplex Elementer. Et erhéicht och d'Liewensdauer vun den Tools a erreecht Präzisioun.
3+2 Bearbeitung funktionéiert gutt fir Plangveraarbechtungsprojeten a fir Deeler mat Features op verschiddene Säiten. Et ass besonnesch effektiv fir:
- Aarbechtsstécker, déi usprochsvoll Schnëttbedingungen erstellenfir gläichzäiteg 5-Achs Bearbechtung.
- D'Veraarbechtung vu bestëmmten Zorte vun Deeler aus massivem amplaz vu komplexe Gossmaterialien.
- Prototyp-Aarbecht.
- Lächer a Kompositwénkelen an enger eenzeger Opstellung bueren.
- Déif Kavitéiten a komplexe Formen.
| Effizienz Aspekt | 3+2 Bearbechtung | Voll 5-Achs simultan Bearbechtung |
|---|---|---|
| Ufuerderunge fir d'Programméierung | Méi zougänglech Programméierung fir fräiformeg Uewerflächen. | Méi komplex Programméierung wéinst simultaner Bewegung. |
| Käschten & Zykluszäiten | Reduzéiert d'Noutwennegkeet, d'Spindel e puermol ze stoppen, wat zu reduzéierte Käschten a Zykluszäiten fir verschidden Uwendungen féiert. | Kann manner effizient sinn fir Deeler déi keng voll simultan Bewegung erfuerderen. |
| Tools & Funktiounen | Erlaabt d'Benotzung vu méi kuerzen, méi steife Tools fir d'Fabrikatioun vu steil Maueren, Ënnerschnëtt a komplexe Strukturen. | Fäeg fir komplex Funktiounen, awer 3+2 bitt spezifesch Virdeeler wat d'Steifheet an den Zougang zum Tool ugeet. |
Kombinéiere vu spezialiséierten Tools fir eng verbessert Produktioun
Kombinéierenspezialiséiert Toolserhéicht d'Produktiounsraten däitlech. Dës Tools sinn fir spezifesch, komplex Geometrien entwéckelt. Zum Beispill, "Klingenexpert„ ass en Add-on, deen fir Konfiguratioune mat verschiddene Blieder entwéckelt gouf. Et erméiglecht eng méi séier Generatioun vun Toolsweeër a verbessert d'Genauegkeet. „Port Expert“ vereinfacht de Programméierungsprozess fir Zylinderkappports. Dës spezialiséiert Tools vereinfachen d'Operatiounen a verbesseren d'Ausgabqualitéit.
Kontinuéierlech Verbesserung an Adaptabilitéit
Kontinuéierlech Verbesserung an Adaptabilitéit si fir all Operatioun vun enger horizontaler CNC-Fräsmaschinn essentiell. Hiersteller implementéiere Methoden wéi Lean a Six Sigma fir Prozesser ze optimiséieren. Si benotzen dacks d'...DMAIC (Definéieren, Mooss, Analyséieren, Verbesserung, Kontroll) FrameworkLean identifizéiert an eliminéiert Offall. Six Sigma bitt statistesch Tools fir Variatiounen a Mängel ze reduzéieren.
Zum Beispill kann während der Miessphase Value Stream Mapping (e Lean-Tool) zesumme mat Statistical Process Control (eng Six Sigma-Technik) benotzt ginn. Dëst gëtt méi déifgräifend Ablécker a Produktiounsproblemer. Den DMAIC-Framework guidéiert d'Teams duerch d'Problemléisung. Et definéiert de Problem, sammelt Basisdaten, identifizéiert d'Ursaachen an entwéckelt Léisungen. Spezifesch Uwendungen enthalen d'Reduktioun vun der Astellungszäit mat SMED, Qualitéitskontroll mat SPC a Strategien fir d'Reduktioun vun Offall. Six Sigma-Methodologien ochCNC-Parameteren wéi Zufuhrraten, Spindelgeschwindegkeeten a Schnëttdéiften optimiséierenDëst reduzéiert d'Zykluszäit an erhält d'Produktqualitéit. Et integréiert Feelerschutzmechanismen (Poka-Yoke) an automatiséiert Systemer. Dëst verhënnert potenziell Mängel. D'Donnéeë vun CNC-Maschinnen ginn kontinuéierlech am Kader vu Six Sigma analyséiert. Dëst verbessert Prozesser, reduzéiert Zykluszäiten an eliminéiert Engpässe.
Hiersteller implementéieren dës Schlësselstrategien fir d'Optimiséierung vun der 5-Achs horizontaler CNC-Fräsmaschinn. Dës Aktiounen féieren zu bedeitende Verbesserungen vun der Produktivitéit an der Qualitéit vun den Deeler. Dëst positionéiert hir Produktioun fir en nohaltegen Erfolleg am Joer 2025 an doriwwer eraus.
- Grondlagsoptimiséierungverbessert d'Maschinngenauegkeet a reduzéiert d'Setups.
- Fortgeschratt Softwarevereinfacht komplex Programméierung a verhënnert Feeler.
- Intelligent Toolmanagementverlängert d'Liewensdauer vum Werkzeug an optimiséiert d'Materialnotzung.
- Streamlined Produktiounerhéicht d'Effizienz a garantéiert exzellent Finishen.
- Zukunftssécherunggarantéiert Adaptabilitéit a kompetitive Virdeel.
FAQ
Wat ass den Haaptvirdeel vun der Optimiséierung vun enger 5-Achs horizontaler CNC-Fräsmaschinn?
Optimiséierung vun enger 5-Achshorizontal CNC-Fräsmaschinnmaximéiert haaptsächlech d'Produktiounseffizienz. Et erreecht eng iwwerleeën Deelerqualitéit a reduzéiert d'Betribskäschten. Dësen Usaz mécht d'Produktiounsoperatiounen zukunftssécher a bitt e kompetitive Virdeel.
Wéi verbessert CAM-Programméierung d'Effizienz vun der Multiachs-Bearbechtung?
CAM-Programméierung iwwersetzt komplex Designen a präzis Maschinninstruktiounen. Si optimiséiert Werkzeugbunnen a Maschinnbeweegungen. Dëst reduzéiert d'Programméierungszäit, verbessert d'Liewensdauer vun den Werkzeugen a garantéiert konsequent Resultater. Si erméiglecht och fortgeschratt Strategien wéi adaptiv Läschung.
Firwat ass d'Iwwerwaachung vun der prädiktiver Verschleiss vun Tools wichteg fir CNC-Operatiounen?
D'Iwwerwaachung vun der prädiktiver Verschleiss vun de Maschinnen verlängert d'Liewensdauer vun de Maschinnen. Si stëmmt de Servicepläng mat den tatsächlechen Trends vum operationelle Gebrauch of. Dëst verhënnert deier, onerwaart Ausfäll. Si reduzéiert och d'Ënnerhaltskäschten däitlech andeems d'Ënnerhaltsfrequenz optimiséiert gëtt.
Wéi eng Roll spillt 3+2-Bearbechtung fir zukunftssécher CNC-Operatiounen?
3+2-Bearbechtung bitt bedeitend Effizienzverbesserungen fir spezifesch Deelzorten. Si bitt en zougänglechen Zougangspunkt zu 5-Achs-Aarbecht. Dës Method huet méi niddreg Ufankskäschten an e méi schnelle Programméierungssetup. Si erméiglecht och méi komplex Funktiounen mat méi kuerzen Tools.
Zäitpunkt vun der Verëffentlechung: 30. Dezember 2025