


5-Achs Portalbearbeitungszentrum GT Serie


Fonctiounen
Déi dräiachseg Getriebe benotzt international renomméiert Rollführungsschinnen, déi eng staark Steifheet an exzellent dynamesch Genauegkeet hunn; D'Dräiachsgetriebe benotzt eng an Taiwan hiergestallt Schleifkugelschraube mat groussen Duerchmiesser, déi eng kompakt Struktur, eng roueg Bewegung, eng geréng thermesch Dehnung an eng héich Genauegkeet huet. D'Schraufënnerstëtzung bilt e stabilt mechanescht Getriebesystem mat héijer Steifheet; D'Héichpräzisiounsspindel kann eng konstant a zouverlässeg Schmierung fir d'Spindellager ubidden; Dat Standard-Spindeluelegkühlsystem hält d'Spindel fir eng laang Zäit an engem stabile Betriebszoustand. Déi Haaptkomponente vum 5-Achs-Gantry-Bearbeitungszentrum, dorënner d'Basis, d'Aarbechtsbank, d'Sail, d'Spindelkëscht an de Sattel, ginn all mat der FEA Finite-Element-Analyse analyséiert, déi d'Charakteristike vun Designoptimiséierung, engem liichte Mechanismus an enger héijer Steifheet huet.
Den Ofstand tëscht dem Spindelzentrum an der Führungsschienefläch ass kuerz, an den Dréimoment ass kleng, wat d'Stabilitéit vun der Veraarbechtung verbessert. D'Benotzung vu Harz-Sandformen, héichfestegem a qualitativ héichwäertege Goss, mat engem komplette Wärmebehandlungsprozess fir Reschtspannungen ze eliminéieren, an d'Kontaktfläch ënnergeet engem präzise manuelle Schraabprogramm fir déi optimal strukturell Steifheet vum gesamte Gantry CNC-Bearbeitungszentrum ze garantéieren. Verschidde Produktlinnen mat komplette Spezifikatiounen, gepaart mat enger héich elastescher automatiséierter Austauschkappbibliothéik an engem vertikalen an horizontalen Toolswiesselsystem, bidden automatiséiert, effizient an héich produktiv Veraarbechtungsleistung. Den modulare Spindeldesign bitt verschidde Schnëttcharakteristiken a erfëllt verschidde Bearbeitungsbedürfnisser. D'Y-Achs benotzt eng ultra-héich Steifheet vun der Rollentyp linearer Gleitschinn, déi déi schwéier Schnëttsteifheet vun der haarder Schinn mat der schneller Bewegung an dem niddrege Verschleiss vun der linearer Gleitschinn kombinéiert, wat d'Steifheet an d'Kontroll däitlech verbessert.
Technesch Spezifikatiounen
| Artikel | Eenheet | GT-2720-5X | GT-3022-5X | GT-4022-5X | GT-4025-5X | GT-6025-5X |
| X/Y/Z-Rees | mm | 2700/2000/900 | 3000/2200/1000 | 4000/2200/1000 | 4000/2500/1000 | 6000/2500/1000 |
| Eng Achs | ° | 110 | ±110 | ±110 | ±110 | ±110 |
| C-Achs | ° | 270 | ±270 | ±270 | ±270 | ±270 |
| Gréisst vun der Aarbechtsdësch | mm | 2800×1600 | 3200×2000 | 4200×2000 | 4200×2200 | 6200×2200 |
| Maximal Belaaschtung vum Aarbechtsdësch | kg/m² | 10000 (duerchschnëttlech Belaaschtung) | 12000 (duerchschnëttlech Belaaschtung) | 15000 (duerchschnëttlech Belaaschtung) | 18000 (duerchschnëttlech Belaaschtung) | 20000 (duerchschnëttlech Belaaschtung) |
| Distanz vun der Spindelnues bis zum Aarbechtsdësch | mm | 350-1250 | 350-1350 | 350-1350 | 350-1350 | 350-1350 |
| Distanz tëscht zwou Kolonnen | mm | 2000 | 2200 | 2200 | 2500 | 2500 |
| Spindelkonus | / | HSK-A63 | HSK-A63 | HSK-A63 | HSK-A63, | HSK-A63 |
| Spindelgeschwindegkeet | / | 18000 | 18000 | 18000 | 18000 | 18000 |
| Spindelleistung | kw | 30/38 | 30/38 | 30/38 | 30/38 | 30/38 |
| GOO séier Fütterung | mm/Minutt | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 |
| G01 Schnëttzufuhr | mm/Minutt | 1-10000 | 1-10000 | 1-10000 | 1-10000 | 1-10000 |
| Maschinngewiicht | kg | 38500 | 42000 | 45000 | 48000 | 55000 |
| Schneidflëssegkeetskapazitéit | L | 400 | 500 | 500 | 500 | 500 |
| Schmieruelegtankkapazitéit | L | 4 | 4 | 4 | 4 | 4 |
| Stroumbedarf | KVA | 50 | 60 | 80 | 60 | 80 |
| Ufuerderunge fir den Loftdrock | kg/cm² | 5-8 | 5-8 | 5-8 | 5-8 | 5-8 |
| Formulaire fir Werkzeugmagazin | / | Regenschirm Typ/ | Regenschirm Typ/ | Regenschirm Typ/ | Regenschirm Typ/ | Regenschirm Typ/ |
| Spezifikatioune vun den Toolmagaziner | / | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63 |
| Kapazitéit vum Werkzeugmagazin | / | 24. Op.national:40/60 | 24. Op.national:40/60 | 24. Op.national:40/60 | 24. Op.national:40/60 | 24. Op.national:40/60 |
| Maximal Werkzeuggréisst (Duerchmiesser/Längt) | mm | φ78/300 | φ78/300 | φ78/300 | φ78/300 | φ78/300 |
| Max. Werkzeuggewiicht | kg | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) |
| Positionéierungsgenauegkeet | mm | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 |
| Genauegkeet vun der Widderhuelung vun der Positionéierung | mm | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 |
| Maschinngréisst | mm | 7200*4000*4300 | 8400*3800*4300 | 10600*3800*4300 | 10600*4400*4300 | 15600*4400*4300 |
| Kierzst Werkzeugwiesselzäit (TT) | s | 1,55 | 1,55 | 1,55 | 1,55 | 1,55 |
Konfiguratioun Aféierung
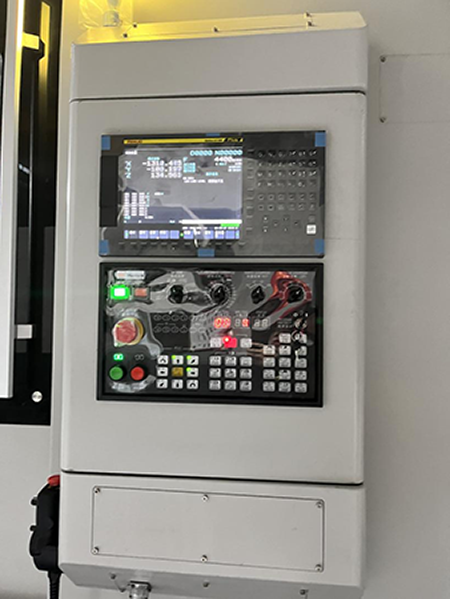
(1)FANUC Betrib
De Panel huet eng intuitiv a präzis Uewerfläch, einfach ze bedreiwen.
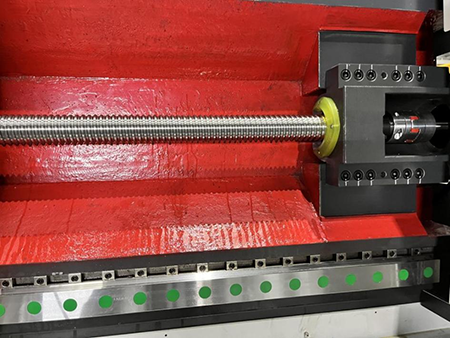
(2)Linear Guide
5-Achs CNC Gantry-Typ Fräsmaschinn Linearféierungen hunn Null Spillraum, eng eenheetlech Uewerflächentextur an eng méi héich Positionéierungsgenauegkeet.
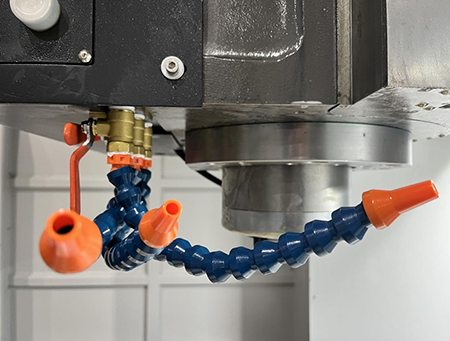
(3)SPindel
A2-6/A2-8/A2-11/A2-15 Spindelen kënnen no verschiddenen Ufuerderungen ausgewielt ginnModeller.
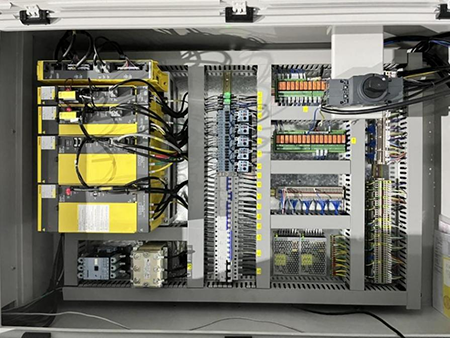
(4)Elektresch Schrank
Kontrolléiert verschidde Beweegunge vum CNC-Gantry-Bearbeitungszentrum a kontrolléiert sedenBetribsstatus.
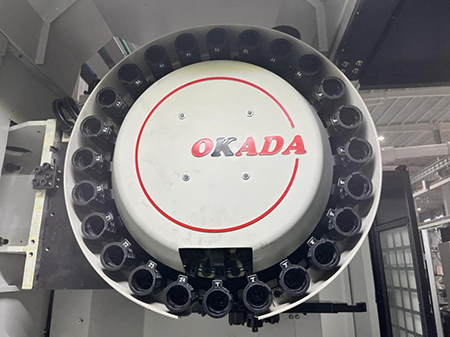
(5)Tool Magazin
Verkierzt d'Veraarbechtungszäiten däitlech a reduzéiert d'Werkzeugwiesselzäiten.
Déi dräiachseg Getriebe benotzen international renomméiert Rollführungsschinnen, déi eng staark Steifheet an exzellent dynamesch Genauegkeet hunn; D'Dräiachsgetriebe benotzt eng aus Taiwan hiergestallt Schleifkugelschraube mat groussen Duerchmiesser, déi eng kompakt Struktur, eng roueg Bewegung, eng geréng thermesch Dehnung an eng héich Genauegkeet huet. D'Schraufënnerstëtzung bilt e stabilt mechanescht Getriebesystem mat héijer Steifheet; D'Héichpräzisiounsspindel kann eng konstant a zouverlässeg Schmierung fir d'Spindellager ubidden; Dat Standard-Spindeluelegkühlsystem hält d'Spindel fir eng laang Zäit an engem stabile Betriebszoustand. Déi Haaptkomponente vun der Maschinn, dorënner d'Basis, d'Aarbechtsbank, d'Sail, d'Spindelkëscht an de Sattel, ginn all mat der FEA Finite-Element-Analyse analyséiert, déi d'Charakteristike vun Designoptimiséierung, engem liichte Mechanismus an enger héijer Steifheet huet.
Den Ofstand tëscht dem Spindelzentrum an der Führungsschienefläch ass kuerz, an den Dréimoment ass kleng, wat d'Stabilitéit vun der Veraarbechtung verbessert. D'Benotzung vu Harz-Sandformen, héichfestegem a qualitativ héichwäertege Goss, mat engem komplette Wärmebehandlungsprozess fir Reschtspannungen ze eliminéieren, an d'Kontaktfläch ënnergeet engem präzise manuelle Schraabprogramm fir déi optimal strukturell Steifheet vun der ganzer Maschinn ze garantéieren, wat déi optimal strukturell Steifheet vun der ganzer Maschinn garantéiert. Verschidde Produktlinnen mat komplette Spezifikatiounen, gepaart mat enger héich elastescher automatiséierter Austauschkappbibliothéik an engem vertikalen an horizontalen Toolswiesselsystem, bidden automatiséiert, effizient an héich produktiv Veraarbechtungsleistung. Den modulare Spindeldesign bitt verschidde Schnëttcharakteristiken a erfëllt verschidde Bearbeitungsbedürfnisser. D'Y-Achs benotzt eng ultra-héich Steifheet vun der Rollentyp linear Gleitschinn, déi déi schwéier Schnëttsteifheet vun der haarder Schinn mat der schneller Bewegung an dem niddrege Verschleiss vun der linearer Gleitschinn kombinéiert, wat d'Steifheet an d'Kontroll däitlech verbessert.
| Artikel | Eenheet | GT-2720-5X | GT-3022-5X | GT-4022-5X | GT-4025-5X | GT-6025-5X |
| X/Y/Z-Rees | mm | 2700/2000/900 | 3000/2200/1000 | 4000/2200/1000 | 4000/2500/1000 | 6000/2500/1000 |
| Eng Achs | ° | 110 | ±110 | ±110 | ±110 | ±110 |
| C-Achs | ° | 270 | ±270 | ±270 | ±270 | ±270 |
| Gréisst vun der Aarbechtsdësch | mm | 2800×1600 | 3200×2000 | 4200×2000 | 4200×2200 | 6200×2200 |
| Maximal Belaaschtung vum Aarbechtsdësch | kg/m² | 10000 (duerchschnëttlech Belaaschtung) | 12000 (duerchschnëttlech Belaaschtung) | 15000 (duerchschnëttlech Belaaschtung) | 18000 (duerchschnëttlech Belaaschtung) | 20000 (duerchschnëttlech Belaaschtung) |
| Distanz vun der Spindelnues bis zum Aarbechtsdësch | mm | 350-1250 | 350-1350 | 350-1350 | 350-1350 | 350-1350 |
| Distanz tëscht zwou Kolonnen | mm | 2000 | 2200 | 2200 | 2500 | 2500 |
| Spindelkonus | / | HSK-A63 | HSK-A63 | HSK-A63 | HSK-A63, | HSK-A63 |
| Spindelgeschwindegkeet | / | 18000 | 18000 | 18000 | 18000 | 18000 |
| Spindelleistung | kw | 30/38 | 30/38 | 30/38 | 30/38 | 30/38 |
| GOO séier Fütterung | mm/Minutt | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 |
| G01 Schnëttzufuhr | mm/Minutt | 1-10000 | 1-10000 | 1-10000 | 1-10000 | 1-10000 |
| Maschinngewiicht | kg | 38500 | 42000 | 45000 | 48000 | 55000 |
| Schneidflëssegkeetskapazitéit | L | 400 | 500 | 500 | 500 | 500 |
| Schmieruelegtankkapazitéit | L | 4 | 4 | 4 | 4 | 4 |
| Stroumbedarf | KVA | 50 | 60 | 80 | 60 | 80 |
| Ufuerderunge fir den Loftdrock | kg/cm² | 5-8 | 5-8 | 5-8 | 5-8 | 5-8 |
| Formulaire fir Werkzeugmagazin | / | Regenschirm Typ/ | Regenschirm Typ/ | Regenschirm Typ/ | Regenschirm Typ/ | Regenschirm Typ/ |
| Spezifikatioune vun den Toolmagaziner | / | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63 |
| Kapazitéit vum Werkzeugmagazin | / | 24, Optional: 40/60 | 24, Optional: 40/60 | 24, Optional: 40/60 | 24, Optional: 40/60 | 24, Optional: 40/60 |
| Maximal Werkzeuggréisst (Duerchmiesser/Längt) | mm | φ78/300 | φ78/300 | φ78/300 | φ78/300 | φ78/300 |
| Max. Werkzeuggewiicht | kg | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) | 8 (OP:18) |
| Positionéierungsgenauegkeet | mm | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 |
| Genauegkeet vun der Widderhuelung vun der Positionéierung | mm | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 |
| Maschinngréisst | mm | 7200*4000*4300 | 8400*3800*4300 | 10600*3800*4300 | 10600*4400*4300 | 15600*4400*4300 |
| Kierzst Werkzeugwiesselzäit (TT) | s | 1,55 | 1,55 | 1,55 | 1,55 | 1,55 |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...