


5-Achs Portalbearbeitungszentrum GF Serie


Produktvideo
Produktkonfiguratioun
Fonctiounen
Gekierzten Design vun der X-Achs
D'Héicht vun der Montageplattform vun de verschiddenen X-Achs-Linearführungsschinnen garantéiert eng héich Steifheet vum 5-Achs-Gantry-Bearbeitungszentrum a realiséiert eng héich Geschwindegkeet an héichpräzis Positionéierung.
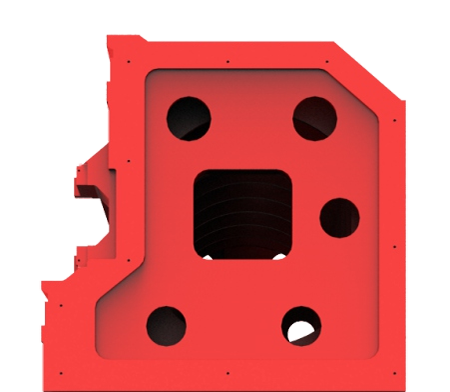
Spezial U-fërmegSaddéierenDDesign
De Kapp ass mat engem héichsteife Kappstock entworf, deen duerch en U-fërmege Sattel duerch Führungsschinnen op béide Säiten ageklemmt ass, fir déi héich Steifheet vun der Z-Achs-Verlängerungsbearbechtung ze garantéieren.
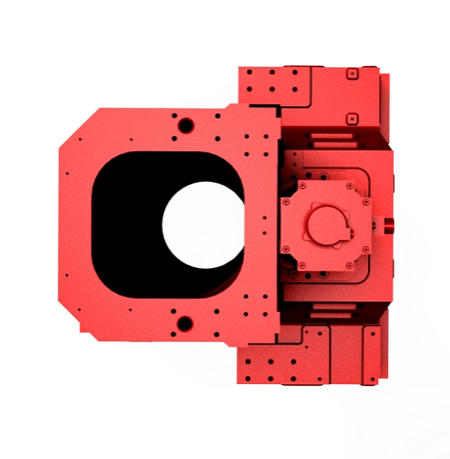
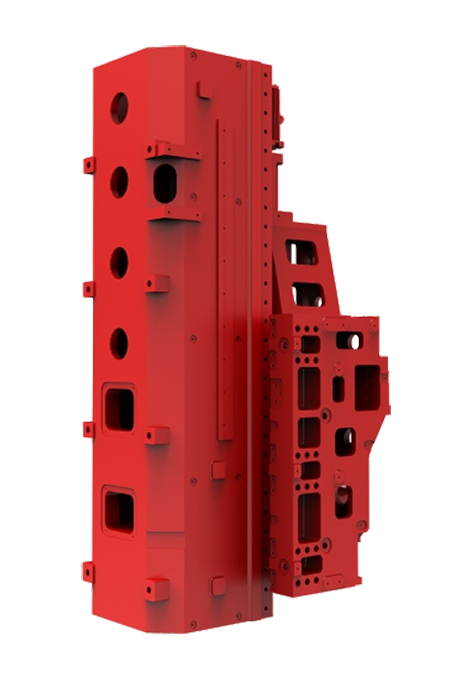
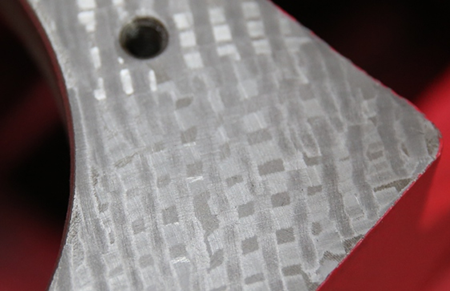
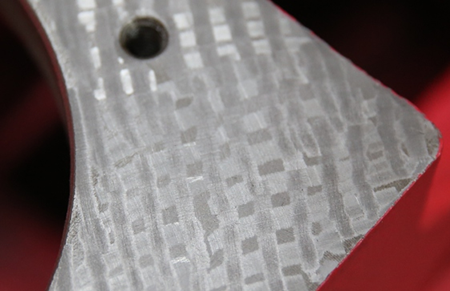
DenJZahnSUewerflächOf The WLachMAchinSStrukturIs PRezisiounSgehuewen
Seng Kontaktfläch ass méi wéi 90% fir d'geometresch Genauegkeet vun der ganzer Maschinn ze garantéieren
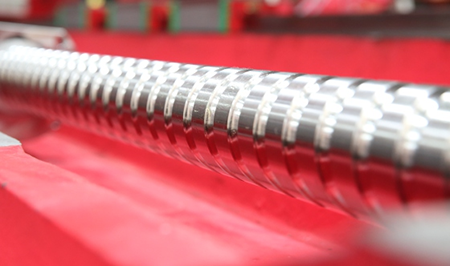
UltraSDëschAGenauegkeet
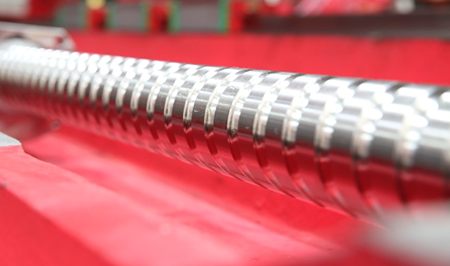
D'Schraufstang adoptéiert den Installatiounsmodus vunfiFixéiert Virspannung un béide Enden a Schrauwen un de Gossverbindungen, fir déi ultrahéich an ultrastabil Präzisioun vum CNC-Gantry-Bearbeitungszentrum bei groussen Transportweeër ze garantéieren.
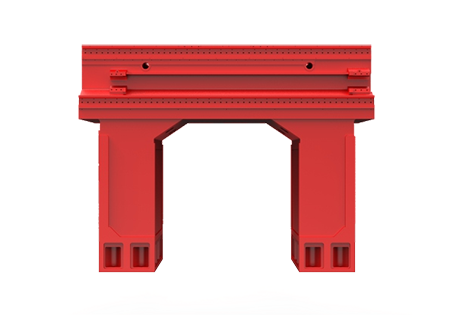
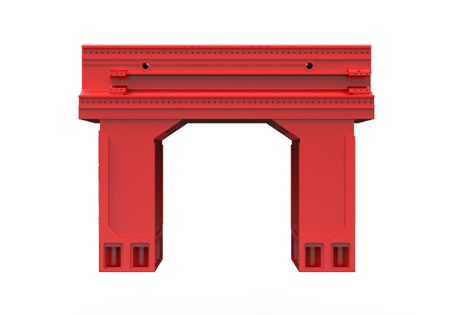
IntegréiertGAntrieAnd Base
Integréierten Design vun der Kolonnbalke verbessert d'Steifheet vun der Maschinn an d'Veraarbechtungsstabilitéit.
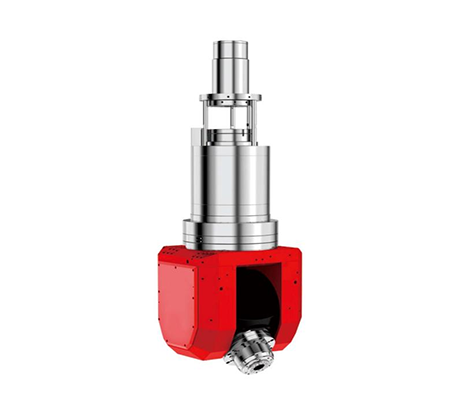
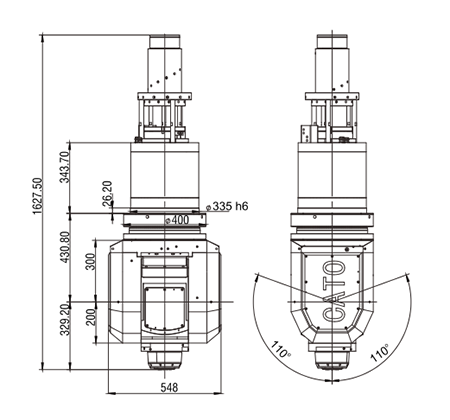
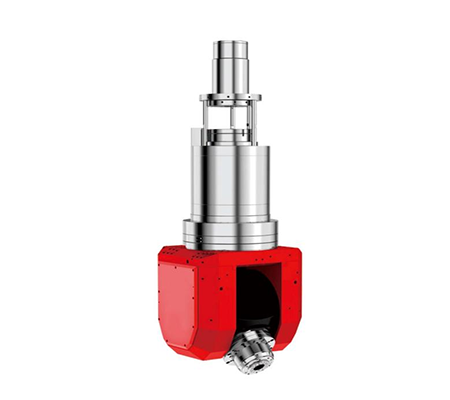
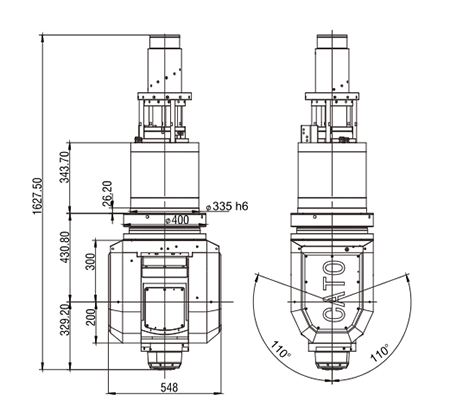
F1 Gabeltyp Synchrone Zweiachseg Fräskopf
Déi symmetresch Kräizstruktur huet eng méi héich strukturell Steifheet a Schwéngungsënnerdréckung wéi Modeller vum selwechten Niveau.
D'B/C-Achs benotzt e Direktantriebsmotor an en hydraulescht Bremssystem mat héijer Reaktiounszäit, dat eng méi héich Präzisioun, null Spill a null Verschleiung huet.
Den wassergekillte Circuitdesign an d'Spindel sinn standardméisseg mat engem zentralen Waasserauslaf ausgestatt, wat d'Temperaturännerungen effektiv ënnerdrécke kann an eng méi héich Präzisioun vun der 5-Achs CNC-Gantry-Fräsmaschinn garantéiere kann.
Ofakultativ Konfiguratioun
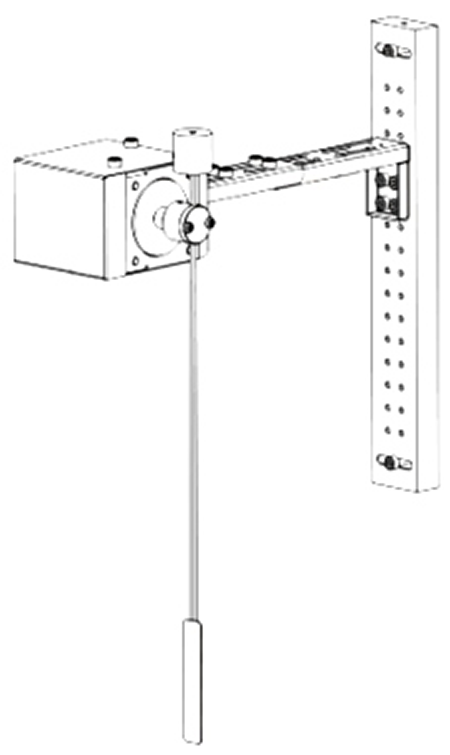
Detektioun vu gebrachenen Tools am Magazin
D'Detektiounseenheet ass an der Toolbibliothéik installéiert, an den Detektiounsprozess an de Veraarbechtungsprozess ginn gläichzäiteg duerchgefouert, ouni de Veraarbechtungstakt ze beaflossen.
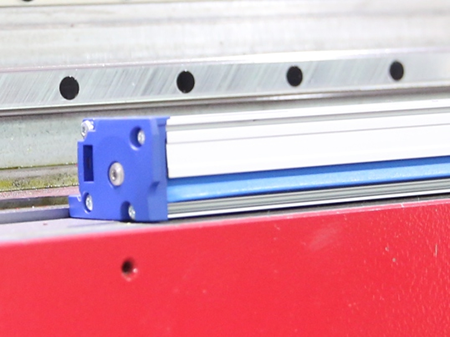
AxialOptional Skalen
Dat gemoossent Ausgangssignal ass en digitalen Impuls, deen d'Charakteristike vun enger grousser Detektiounsbereich, héijer Detektiounsgenauegkeet a schneller Reaktiounsgeschwindegkeet huet.
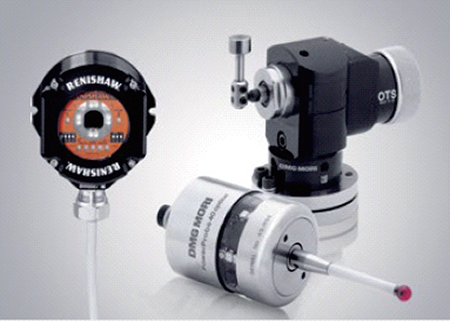
Online-Detektiounssystem
RReduzéiert d'Zäit fir d'Astellung an d'Ausriichtung vum Werkstéck a spuert 90% vun den Hëllefszäiten.
RReduzéiert d'Offallprodukter, déi duerch den Ausriichtungsfehler vun der Werkzeugsastellung an dem Werkstück verursaacht ginn, an erhéicht den Ausbezuelungsrendement.
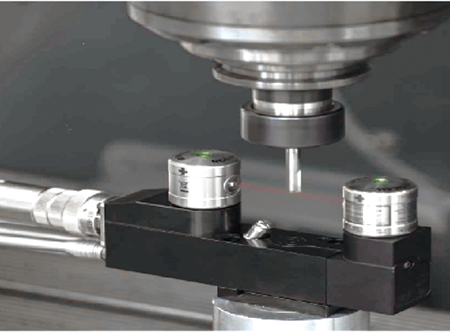
Laser-Tool-Astellungsinstrument
Schnell a präzis Detektioun vun der Gréisst vum Werkzeug fir eng laangfristeg Notzung ouni Verschleiung ze garantéieren
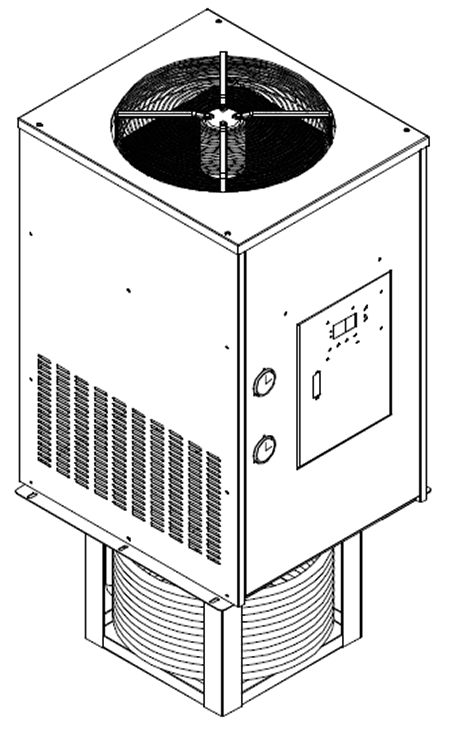
Dréiung vun der Flëssegkeetskühlung
Déi thermesch Verrécklung vun der Befestigung an dem Werkstéck, verursaacht duerch den Temperaturanstieg vun der Dréiflëssegkeet, beaflosst d'Bearbechtungsgenauegkeet.
De System kann en Temperaturanstieg vun der Dréiflëssegkeet bei der Gantry-Typ CNC-Fräsmaschinn bannent 3-5 ℃ garantéieren.
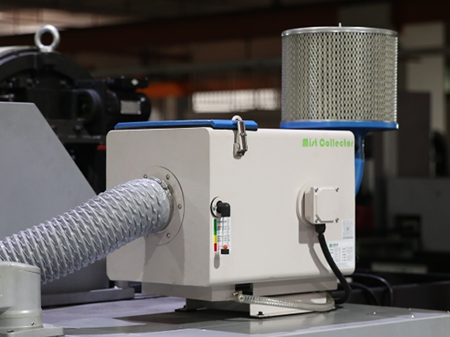
Uelegniwwel-Sammlungssystem
Héich Reinigungsquote, stabile Betrib, roueg Dier. Filtert effektiv déi waasserléislech Loft an den Uelegniwwelrauch an der Werkstatt a purifzéiert d'Loft grëndlech.
Technesch Spezifikatiounen
| Projet | GF2020-5X | GF3020-5X | GF4020-5X | |
| Reesen | X/Y/Z-Achs-Beweegung | 2000×2000×800mm | 3000 × 2000 × 800 mm | 4000 × 3000 × 1000 mm |
| Spindelnues zum Dëschzentrum | 90-890mm | 80-880mm | -100-900mm | |
| Tabelle | Dëschgréisst | 2000×1100mm | 3000×1200mm | 4000×2000mm |
| Maximal Dëschbelaaschtung | 2000 kg | 2500 kg | 20000 kg | |
| Spindel | Spindelkonus | HSK-A63 | HSK-A63 | HSK-A100 |
| Maximal Spindelgeschwindegkeet | 18000 U/min | 18000 U/min | 8000 Ëmdréiungen/Minutten | |
| Spindelmotorleistung | 30/33,5 kW | 30/33,5 kW | 70/75 kW | |
| Dréimoment vum Spindelmotor | 72/85 Nm | 72/85 Nm | 350/450 Nm | |
| Zufuhrrate | Schnellgeschwindegkeet vun der X/Y/Z-Achs | 36/30/30 | 30/30/30 | 15/15/10 |
| Schneidfudder | 1-12000 | 1-12000 | 1-10000 | |
| ATC | Zuel vum Tool | 24T | 24T | 24T |
| Maximal Werkzeuglängt | 400mm | 400mm | 400mm | |
| Maximalen Duerchmiesser vum Werkzeug | 120mm | 120mm | 250mm | |
| Maximalt Toolgewiicht | 8 kg | 8 kg | 15 kg | |
| Werkzeugwiesselzäit (vun Werkzeug zu Werkzeug) | 4,5 Sekonnen | 4,5 Sekonnen | 5S | |
| Dräi Achsen | X-Achs-Guide | 45/4 Roll | 45/5 Roll | 45/4 Roll |
| Y-Achs-Guide | 55/2 Roll | 55/2 Roll | 65 Roller | |
| Z-Achs Guide | 55/3 Roll | 55/3 Roll | 65 Roller | |
| X-Achs Schraube | φ50×16 | φ63×16 | φ80×20 | |
| Y-Achs Schrauf | φ50×16 | φ50×16 | φ63×16 | |
| Z-Achs Schraube | φ50×12 | φ50×12 | φ63×16 | |
| Präzisioun | Positionéierungspräzisioun | ±0,005/300mm | ±0,005/300mm | ±0,005/300mm |
| Widderhuelungspositiounspräzisioun | ±0,003/300mm ±0,003/300mm | ±0,003/300mm | ||
| Kraaft | Stroumbedarf | Dräiphaseg 380V±10%, 50Hz±1% Dräiphaseg 380V±10%, 50Hz±1% | Dräiphaseg 380V ± 10%, 50Hz ± 1% | |
| Loftdrock | ≥6 kg/cm ≥6 kg/cm | ≥6 kg/cm | ||
| Loftduerchfluss | ≥0.5mm³/min ≥0.5mm³/min | ≥0,5 mm³/min | ||
| Maschinngréisst | Maschinngewiicht | 20T 22T | 50T | |
Fäll veraarbechten
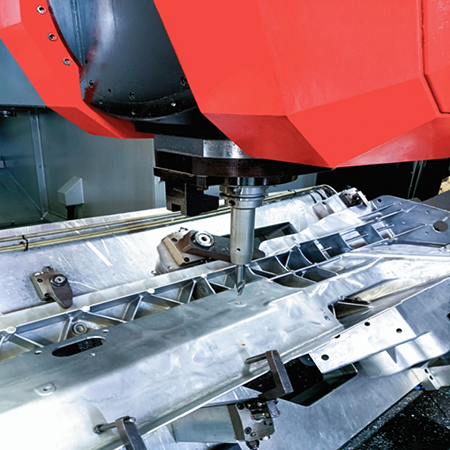
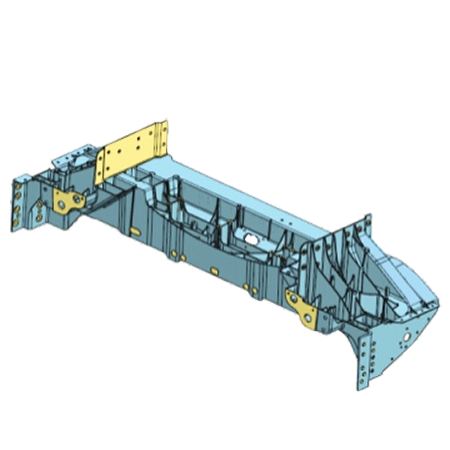
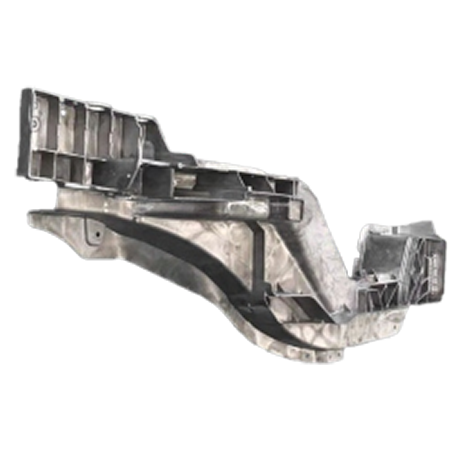
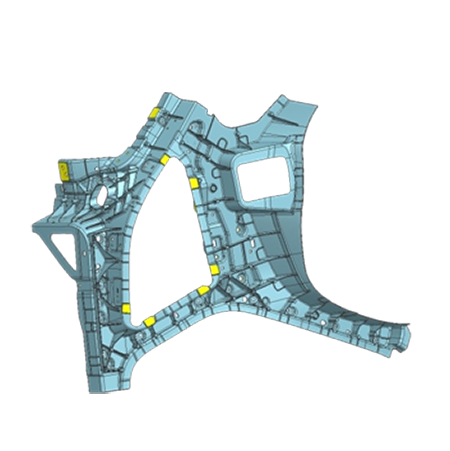
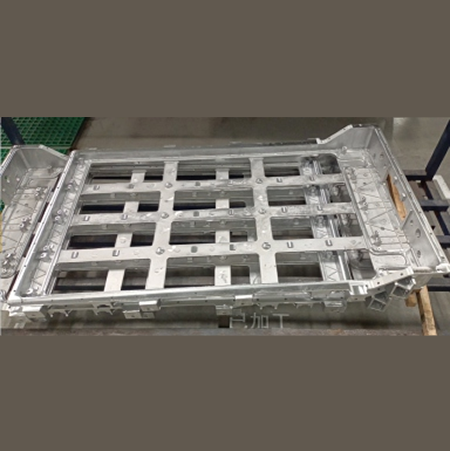
1.AutomobilMgéif
HéichPVeraarbechtungEEffizienz
Eemoleg Spannung vum Werkstück, 5-Achs simultan Steierung
Vertikal, horizontal a verschidde fräiwénkelveraarbechtung kënnen synchron ofgeschloss ginn
HéichMMaterialREntfernungRgiess
Héichgeschwindegkeet, héich Leeschtungsspindel
Héich Steifheet an héich dynamesch Charakteristike vun der ganzer Maschinnstruktur
HéichCAustungFbrauchRgiess
XYZ-Achs Héichgeschwindegkeetsantrieb
Héich Steifheet an héich dynamesch Charakteristike vun der ganzer Maschinnstruktur
2.LoftfaartSstrukturellPKonscht
ExcellentSUewerflächPVeraarbechtungQQualitéit
Fënnef-Achs simultan Schnëttapplikatioun
Héichpräzis Veraarbechtungskapazitéit
GroussShortenPVeraarbechtungAnd PoléierendTZäit
Linearmotorundriff
X/Y/Z-Achs Héichgeschwindegkeetsantrieb
HéichPRezisioun
Héichgeschwindegkeets- a Leeschtungsspindel
Héich Steifheet a Stabilitéit vun der ganzer Maschinnstruktur
Gekierzten Design vun der X-Achs
D'Héicht vun der Montageplattform vun de verschiddenen X-Achs-Linearführungsschinnen garantéiert eng héich Steifheet a realiséiert eng héichgeschwindeg a präzis Positionéierung.
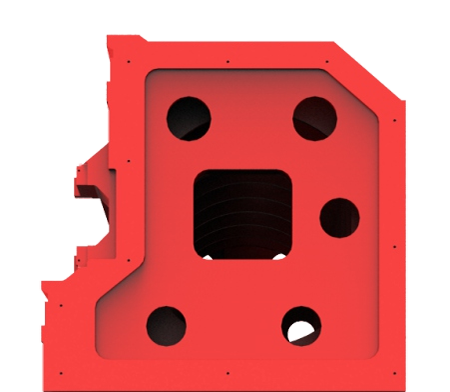
Spezial U-fërmegSaddéierenDDesign
De Kapp ass mat engem héichsteife Kappstock entworf, deen duerch en U-fërmege Sattel duerch Führungsschinnen op béide Säiten ageklemmt ass, fir déi héich Steifheet vun der Z-Achs-Verlängerungsbearbechtung ze garantéieren.
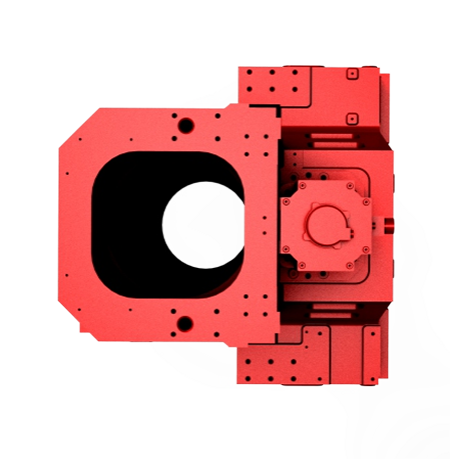
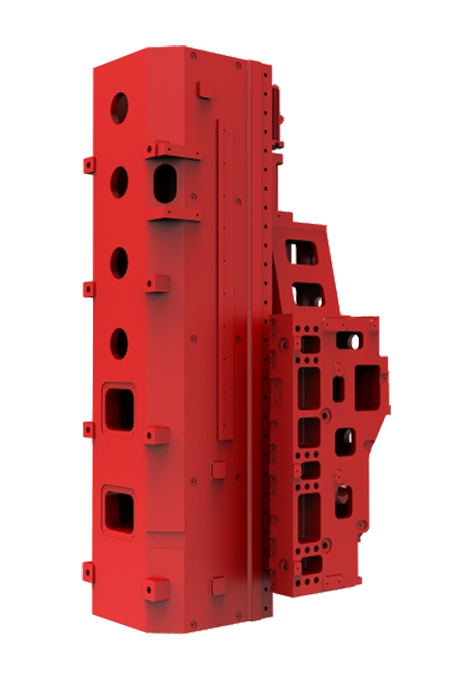
DenJZahnSUewerflächOfThienWLachMAchinSStrukturIsPRezisiounSgehuewen
Seng Kontaktfläch ass méi wéi 90% fir d'geometresch Genauegkeet vun der ganzer Maschinn ze garantéieren
UltraSDëschAGenauegkeet
D'Schraufstang benotzt den Installatiounsmodus mat fixer Virspannung op béide Enden a Schrauwen op de Gossverbindungen, fir déi ultrahéich an ultrastabil Präzisioun vun der Maschinn bei groussem Dréiwee ze garantéieren.
IntegréiertGAntrieAndBase
Integréierten Design vun der Kolonnbalke verbessert d'Steifheet vun der Maschinn an d'Veraarbechtungsstabilitéit.
F1 Gabeltyp Synchrone Zweiachseg Fräskopf
Déi symmetresch Kräizstruktur huet eng méi héich strukturell Steifheet a Schwéngungsënnerdréckung wéi Modeller vum selwechten Niveau.
D'B/C-Achs benotzt e Direktantriebsmotor an en hydraulescht Bremssystem mat héijer Reaktiounszäit, dat eng méi héich Präzisioun, null Spill a null Verschleiung huet.
Den wassergekillte Circuitdesign an d'Spindel sinn standardméisseg mat engem zentralen Waasserauslaf ausgestatt, wat Temperaturännerungen effektiv ënnerdrécke kann an eng méi héich Präzisioun garantéiere kann.
| Projet | GF2020-5X | GF3020-5X | GF4020-5X | |
| Reesen | X/Y/Z-Achs-Beweegung | 2000×2000×800mm | 3000 × 2000 × 800 mm | 4000 × 3000 × 1000 mm |
| Spindelnues zum Dëschzentrum | 90-890mm | 80-880mm | -100-900mm | |
| Tabelle | Dëschgréisst | 2000×1100mm | 3000×1200mm | 4000×2000mm |
| Maximal Dëschbelaaschtung | 2000 kg | 2500 kg | 20000 kg | |
| Spindel | Spindelkonus | HSK-A63 | HSK-A63 | HSK-A100 |
| Maximal Spindelgeschwindegkeet | 18000 U/min | 18000 U/min | 8000 Ëmdréiungen/Minutten | |
| Spindelmotorleistung | 30/33,5 kW | 30/33,5 kW | 70/75 kW | |
| Dréimoment vum Spindelmotor | 72/85 Nm | 72/85 Nm | 350/450 Nm | |
| Zufuhrrate | Schnellgeschwindegkeet vun der X/Y/Z-Achs | 36/30/30 | 30/30/30 | 15/15/10 |
| Schneidfudder | 1-12000 | 1-12000 | 1-10000 | |
| ATC | Zuel vum Tool | 24T | 24T | 24T |
| Maximal Werkzeuglängt | 400mm | 400mm | 400mm | |
| Maximalen Duerchmiesser vum Werkzeug | 120mm | 120mm | 250mm | |
| Maximalt Toolgewiicht | 8 kg | 8 kg | 15 kg | |
| Werkzeugwiesselzäit (vun Werkzeug zu Werkzeug) | 4,5 Sekonnen | 4,5 Sekonnen | 5S | |
| Dräi Achsen | X-Achs-Guide | 45/4 Roll | 45/5 Roll | 45/4 Roll |
| Y-Achs-Guide | 55/2 Roll | 55/2 Roll | 65 Roller | |
| Z-Achs Guide | 55/3 Roll | 55/3 Roll | 65 Roller | |
| X-Achs Schraube | φ50×16 | φ63×16 | φ80×20 | |
| Y-Achs Schrauf | φ50×16 | φ50×16 | φ63×16 | |
| Z-Achs Schraube | φ50×12 | φ50×12 | φ63×16 | |
| Präzisioun | Positionéierungspräzisioun | ±0,005/300mm | ±0,005/300mm | ±0,005/300mm |
| Widderhuelungspositiounspräzisioun | ±0,003/300mm ±0,003/300mm | ±0,003/300mm | ||
| Kraaft | Stroumbedarf | Dräiphaseg 380V±10%, 50Hz±1% Dräiphaseg 380V±10%, 50Hz±1% | Dräiphaseg 380V ± 10%, 50Hz ± 1% | |
| Loftdrock | ≥6 kg/cm ≥6 kg/cm | ≥6 kg/cm | ||
| Loftduerchfluss | ≥0.5mm³/min ≥0.5mm³/min | ≥0,5 mm³/min | ||
| Maschinngréisst | Maschinngewiicht | 20T 22T | 50T | |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...