


Déi richteg WielCNC Buer- a Fräsmaschinnass vun essentiellen Bedeitung. D'Fabriken stëmmen d'Maschinneauswiel op d'operationell Bedierfnesser, d'Materialufuerderungen an de Budget fir eng optimal Produktioun of. Dëst reflektéiert "Firwat ëmmer méi Fabriken héichpräzis CNC-Buer- a Fräsmaschinne wielen„Eng vertrauenswürdegCNC-Maschinnherstellerhëlleft d'Evaluatioun vun der "5 wichteg Faktoren, déi Dir berécksiichtege sollt, wann Dir eng CNC-Buer- a Fräsmaschinn kaaft„entscheedend fir“Bearbechtung vun Autodeeler, och wann een eng CNC-Dréibank berécksiichtegt.
Schlëssel Erkenntnesser
- Verstitt d'Bedierfnesser vun Ärer Fabréck, wéi Produktiounsvolumen, Materialien a Komplexitéit vun den Deeler, ier Dir eng CNC-Maschinn auswielt.
- Evaluéiert Maschinneeigenschaften wéi vertikal oder horizontal Design,Zuel vun den Axen, Spindelleistung a Softwareintegratioun fir Är Produktiounsziler gerecht ze ginn.
- Berücksichtegt déi Gesamtkäschten, inklusiv Akafspräis, Betribskäschten an Ënnerstëtzung vum Hiersteller, fir eng gutt Rendement op Är Investitioun ze garantéieren.
Definitioun vun de Produktiounsbedürfnisser an de Materialbedarf vun Ärer Fabréck
D'Auswiel vun der idealer CNC-Buer- a Fräsmaschinn fänkt mat engem grëndleche Verständnis vun de spezifesche Produktiounsbedürfnisser vun enger Fabréck an de Charakteristike vun de Materialien un, déi se veraarbecht. Dëse Grondschratt garantéiert, datt déi gewielte Maschinn perfekt mat den operationellen Ziler iwwereneestëmmt.
Produktiounsvolumen an Duerchlaferwaardungen
De Produktiounsvolumen vun enger Fabréck beaflosst direkt den Typ an d'Zuel vun de CNC-Maschinnen, déi se brauch. Grouss Produktiounsvolumen erfuerderen Maschinnen, déi kontinuéierlech kënne schaffen a séier Zykluszäiten hunn. Am Géigendeel, méi kleng Volumen erméiglechen eng méi villfälteg, manner spezialiséiert Ausrüstung. Zum Beispill ëmfaasst eng Eenzelproduktioun, och bekannt als Produktioun a klenge Volumen, typescherweis d'Produktioun tëscht1 an 100 Eenheeten pro JoerFabriken, déi sou Quantitéiten produzéieren, prioritär Flexibilitéit a séier Ëmstellungen dacks iwwer reng Geschwindegkeet. D'Verstoe vun dësen Duerchgangserwaardungen hëlleft ze bestëmmen, ob eng Fabréck eng eenzeg, héich automatiséiert Maschinn oder méi einfach Eenheeten brauch.
Zorte vu Materialien an hir Häert
D'Materialien, déi eng Fabréck veraarbecht, beaflossen d'Maschinnewiel staark, besonnesch wat d'Spindelleistung, d'Tools an d'Maschinnesteifheet ugeet. Verschidde Materialien hunn ënnerschiddlech Häert- a Bearbechtungsbewäertungen.
| Material | Brinell-Härkeet (HB) |
|---|---|
| Titan Grad 5 | 334 |
| Edelstahl 316 | 149 |
| Aluminium 6061 | 95 |
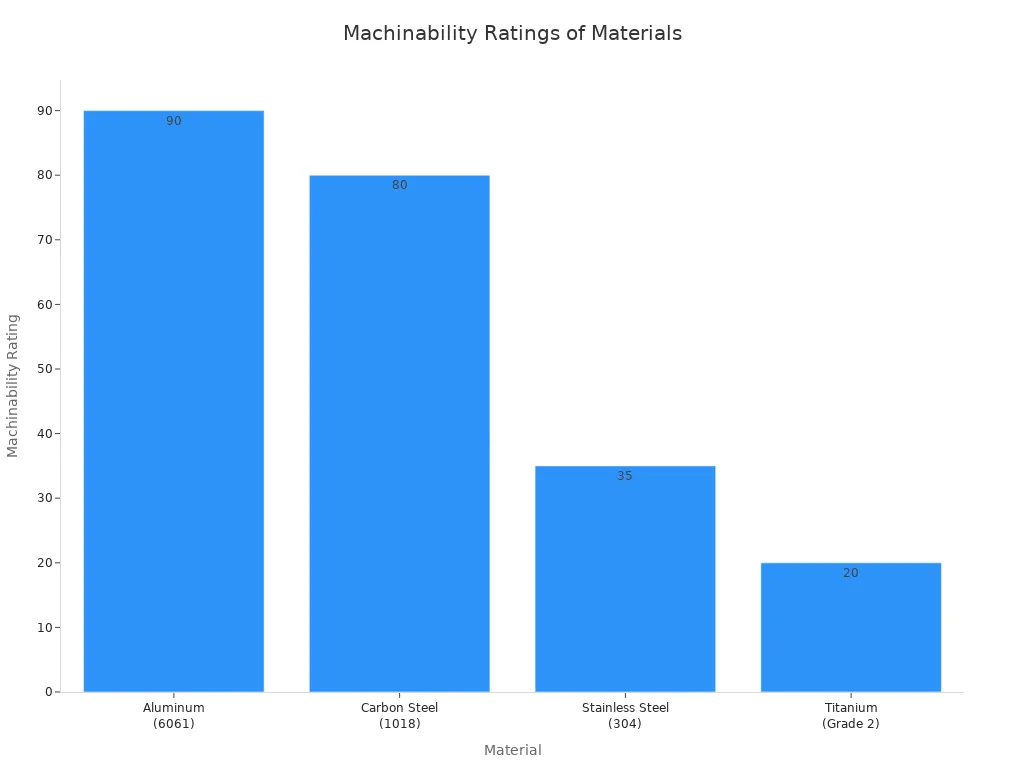
D'Veraarbechtbarkeetsbewäertunge ginn e méi kloert Bild dovun, wéi einfach e Material ze schneiden ass.
| Material | Bearbechtbarkeetsbewäertung | Kommentaren |
|---|---|---|
| Aluminium (6061) | 90 | Gud Bearbechtbarkeet, mëll an einfach ze veraarbechten. |
| Kuelestol (1018) | 80 | Zimlech einfach ze veraarbechten, üblech an industriellen Uwendungen. |
| Edelstahl (304) | 35 | Schlecht Bearbechtbarkeet wéinst Zähegkeet a Veraarbechtungshärtung. |
| Titan (Grad 2) | 20 | Niddereg Bearbechtbarkeet, ufälleg fir Hëtzopbau a Werkzeugverschleiung. |
Gehärtete a geschmolten Stolz hunn typescherweisHärtheeten tëscht >45-68 HRCBeispiller dofir sinn Karburéierstol (~60 HRC), Kugellagerstol (~60 HRC) a Werkzeugstol (~68 HRC). D'Veraarbechtung vun dëse méi haarde Materialien erfuerdert Maschinnen mat méi héijer Steifheet, méi grousser Spindelleistung a spezialiséierten Tools.
| Materialtyp | Schlësselmaterialeigenschaften | Recommandéiert Tools / Iwwerleeungen |
|---|---|---|
| Metaller | ||
| Aluminium | Bearbechtbarkeet, effizient Spanentfernung | Héichhelix-Harmetall-Ennfräsen |
| Edelstahl | Häert, Hëtztbeständegkeet | Robust, hëtzebeständeg Beschichtungen (z.B. TiAlN) |
| Titan | Häert, Verschleissschutz géint Werkzeug | Steif Werkzeug, schaarf Geometrie, méi lues Schnëttgeschwindegkeeten |
| Messing a Koffer | Weich, einfach ze schneiden | Scharf, onbeschichtete Hartmetall-Tools |
| Plastik | ||
| ABS, POM, Acryl | Niddrege Schmelzpunkt, Deformatiounsrisiko | Scharf Tools, niddreg Schnëtttemperaturen, Eenflößenfräsen fir Spanentfernung |
| Kompositen | ||
| Kuelefaser (CFRP), Glasfaser (GFRP) | Delaminatioun, Kantenausfransung | Diamantbeschichtete Werkzeugs, spezialiséiert Kompressiounsschneider fir propper Kanten |
D'Verständnis vun dëse Materialeegeschafte hëlleft enger Fabréck déi richteg Maschinn an Tools fir eng effizient a qualitativ héichwäerteg Produktioun ze wielen.
Gréisst, Komplexitéit an erfuerderlech Präzisioun vum Deel
Déi physikalesch Charakteristike vun den Deeler, déi eng Fabréck produzéiert, beaflossen d'Maschinnewiel wesentlech. Dozou gehéieren hir Gréisst, hir geometresch Komplexitéit an d'Prezisioun, déi se erfuerderen.
D'Komplexitéit vun den Deeler, dorënner och komplizéiert Geometrien, beaflosst direkt d'Wiel vun der CNC-MaschinnMultiachs-CNC-Bearbeitung verbessert d'Méiglechkeeten fir komplex Geometrien:
- 3-Achsmaschinnen:Dës Maschinne si fir méi einfach Komponenten gëeegent.
- 4-Achs Maschinnen:Si erlaben d'Rotatioun laanscht eng zousätzlech Achs, wat d'Fäegkeet fir mëttel Komplexitéit erhéicht.
- 5-Achs Maschinnen:Dës Maschinne bidden maximal Flexibilitéit fir héichkomplex Deeler, wouduerch den Zougang zu komplizéierte Formen a Funktiounen erméiglecht gëtt.
En Deel ass komplex, wann seng strukturell Eegeschafte d'Méiglechkeete vun enger einfacher 3-Achs-Bearbechtung iwwerschreiden. Dës Komplexitéit kann aus folgenden Grënn entstoen:
- GeometrieFräiformflächen, Ënnerschnëtt, géi Wénkelen, konturéiert Profiler.
- ToleranzenUfuerderunge méi enk wéi ±0,02 mm.
- Dënn MauerenMaueren ënner 1 mm, déi Vibratiounen a Verformunge riskéieren.
- Déifgräifend Funktiounendéif Täsche, schmuel Kanäl oder Kavitéiten mat engem héijen Aspektverhältnis.
- Verschidde AstellungenDeeler, déi verschidden Orientéierungen oder koordinéiert Rotatiounsachsen erfuerderen.
- Hybrid Funktiounen: Gewënn, Textgravéierung, Mikrolächer oder kombinéiert Fräs-/Dréiufuerderungen.
Sou Komplexitéite verlaangen dacks Multiachs-Ausrüstung wéi 4- a 5-Achs-Fräsen, Schwäizer Dréibanken an EDM. Dës Maschinne erméiglechen optimal Werkzeugwénkelen, reduzéiert manuell Repositionéierung a präzis Uewerflächenproduktioun a schwéier z'erreechende Beräicher.
| Bearbechtungsart | Virdeeler fir Komplexitéit | Aschränkungen fir Komplexitéit |
|---|---|---|
| 3-Achs Bearbechtung | Am beschten fir einfach bis mëttelkomplex Deeler; käschtegënschteg fir Prototypen a Produktioun; ideal fir flaach Uewerflächen, Täsche a Basisfeatures. | Kann net ënnerschnitten oder géi gebéit Uewerfläche erreechen; den Zougang zum Werkzeug ass fir déif Kavitéiten limitéiert. |
| 5-Achs Bearbechtung | Erreecht komplex Konturen an engem Opbau; eliminéiert Repositionéierungsfehler; produzéiert méi glat Uewerflächen a méi enk Toleranzen; essentiell fir Impeller, Turbinenblieder, Formen a medizinesch Implantater. | Méi héich Käschte fir Ausrüstung; erfuerdert erfuerene Programméierer a Maschinisten. |
| Fräs-Dréi-Zentren (Dréi-Fräs-Zentren) | Kombinéiert Héichgeschwindegkeetsdréie mat Méiachsfräse; erméiglecht eng komplett Bearbechtung an engem Zyklus; reduzéiert d'Opstellungen a verbessert d'Konzentrizitéit; ideal fir komplex Wellen, Gehäuse an Hybridgeometrien. | Net verfügbar |
Komplex CNC-fräigestallt Deeler, charakteriséiert duerch komplizéiert Geometrien an enge Toleranzen, erfuerdert dacks Multiachs-Bearbechtung a fortgeschratt Prozesser. Dëst beaflosst direkt d'Auswiel vun CNC-Maschinnen, well méi einfach Maschinnen net mat sou Komplexitéite eens kënne ginn.
Präzisiounsufuerderunge variéiere staark jee nodeemIndustrie.
| Industrie | Primärstandard | Typesch CNC-Bearbeitungstoleranzen |
|---|---|---|
| Loftfaart | AS9100 + ASME Y14.5 | ±0,13 mm bis ±0,025 mm (±0,005 Zoll bis ±0,001 Zoll) |
| Medizinesch Geräter | ISO 13485 + ASME Y14.5 | ±0,05 mm bis ±0,0075 mm (±0,002″ bis ±0,0003″) |
Fabriken, déi Deeler fir d'Loft- a Raumfaart oder medizinesch Apparater produzéieren, brauchen Maschinnen, déi extrem enk Toleranzen halen kënnen, a fuerderen dacks eng méi héich Genauegkeet a Widderhuelbarkeet.
Projetufuerderungen a Branchennormen verstoen
Eng Fabréck muss hir Projetufuerderunge grëndlech verstoen a sech un déi relevant Industriestandarden halen. Dës Faktoren bestëmmen spezifesch Maschinnekapazitéiten, Qualitéitskontrollprozesser an Dokumentatiounsbedürfnisser.
| Secteur | Schlëssel Zertifizéierungen & Konformitéit |
|---|---|
| Loftfaartindustrie | AS9100(erweidert ISO 9001 mat spezifesche Kontrollen, Traçabilitéit an Dokumentatioun fir d'Loftfaartindustrie).NADCAP(dacks obligatoresch fir speziell Prozesser wéi Hëtzebehandlung an net-destruktiv Tester). |
| Medizinesch Produktioun | ISO 13485(definitiven Qualitéitsmanagementstandard fir medizinesch Geräter, deen Design, Fabrikatioun, Traçabilitéit a Risikominderung ofdeckt). Konformitéit matFDA 21 CFR Deel 820(Qualitéitssystemreglement). |
| Verteidegungsvertrag | ITAR(International Waffenhandelsreglementer, kontrolléiert strikt sensibel technesch Donnéeën a Komponenten).ISO 9001 or AS9100(fir Qualitéit an Traçabilitéit ze demonstréieren). |
D'Konformitéit mat dëse Standarden ass net fakultativ; et ass eng Viraussetzung fir an dëse Secteuren ze schaffen.
| Standard/Zertifizéierung | Beschreiwung & Relevanz fir Secteuren |
|---|---|
| ISO 9001 Qualitéitsmanagement | E wäit akzeptéierte Standard fir Qualitéitsmanagementsystemer, deen op all Betrib uwendbar ass. E garantéiert eng kontinuéierlech Liwwerung vu Produkter a Servicer, déi de Bedierfnesser vun de Clienten an de reglementaresche Reglementer erfëllen. |
| AS9100 Loftfaartstandard | Baut op ISO 9001 mat zousätzleche Fuerderungen spezifesch fir d'Loft- a Raumfaartproduktioun op, fir Sécherheet, Zouverlässegkeet a Konformitéit mat de Reglementer an der Loft- a Raumfaart- a Verteidegungsindustrie ze garantéieren. |
| ISO 13485 Medizinesch Geräter | En internationale Standard fir Qualitéitsmanagementsystemer beim Design, der Produktioun, der Installatioun an dem Ënnerhalt vu medezineschen Apparater, mat engem Fokus op Sécherheet an Effektivitéit. |
| ITAR-Konformitéit | D'Reglementer vun der US-Regierung regelen den Import an den Export vu verdeedegungsbezunnen Wueren a Servicer (USML), déi essentiell fir Firmen an der Verdeedegung an der Loftfaart sinn. |
| ISO 14001 Ëmweltmanagement | Identifizéiert Ufuerderunge fir en Ëmweltmanagementsystem a stellt e Kader zur Verfügung fir d'Ëmweltimpakt ze minimiséieren an d'Ëmweltleistung ze verbesseren. |
| ISO 45001 Aarbechtsgesondheet a Sécherheet | E Standard fir Managementsystemer fir d'Gesondheet a Sécherheet um Aarbechtsplaz, deen e Kader bitt fir d'Gesondheets- a Sécherheetsrisiken um Aarbechtsplaz z'identifizéieren, ze kontrolléieren a ze minimiséieren. |
Eng Fabréck muss sécher stellen, datt hir gewielte CNC-Maschinn an déi domat verbonne Prozesser dës streng Ufuerderunge erfëllen. Dëst beinhalt d'Berécksiichtegung vun der Maschinngenauegkeet, der Widderhuelbarkeet an der Fäegkeet, sech mat Qualitéitsmanagementsystemer z'integréieren. OTURN MACHINERY, zum Beispill, spezialiséiert sech op héicheffizient industriell Spezialmaschinnen a Produktiounslinnléisungen fir verschidden industriell Ventiler, Päifverbindungen, Flanschen, Baumaschinndeeler, Energie, Schëfffaart, Formen an aner Industrien. Hiert professionellt Team entwéckelt fir Ventilproduktiounslinnen, vum Bau vun enger Gossmontagelinn bis zur industrieller Ventilveraarbechtung, Ventiltester a Schweessereien, a weist räich Maarterfahrung a Beispiller fir d'Erfëllung vun diversen Industrieufuerderungen.
Evaluatioun vun de Maschinnspezifikatiounen, Funktiounen a Considératiounen zu CNC-Dréibänken
Fabriken mussen d'Maschinnespezifikatiounen a Funktiounen suergfälteg evaluéieren, wa se eng CNC-Buer- a Fräsmaschinn auswielen. Dëst beinhalt d'Berécksiichtegung vun der Aart vunBearbeitungszentrum, d'Zuel vun den Achsen, d'Spindelkapazitéiten, d'Effizienz vum Werkzeugwiessel, d'Léisunge fir d'Aarbechtshaltung an d'Softwareintegratioun. Dës Faktoren beaflossen direkt d'Leeschtung an d'Gëeegentheet vun enger Maschinn fir spezifesch Produktiounsaufgaben, och déi, déi eng CNC-Dréibank involvéiere kéinten.
Vertikal vs. horizontal Bearbeitungszentren
D'Wiel tëscht Vertikalbearbeitungszentren (VMCs) an Horizontalbearbeitungszentren (HMCs) beaflosst d'Produktiounskapazitéite vun enger Fabréck däitlech. All Typ bitt ënnerschiddlech Virdeeler fir verschidden operationell Bedierfnesser.
| Fonktioun | Vertikal Bearbeitungszentrum (VMC) | Horizontal Bearbeitungszentrum (HMC) |
|---|---|---|
| Weltraumbesetzung | Kleng Gréisst, gëeegent fir limitéiert Plaz | Grouss Gréisst, erfuerdert méi Produktiounsfläche |
| Operatioun | Einfach ze beobachten an ze bedreiwen, gëeegent fir méi kleng/einfach Deeler | Komplex Operatioun an Ënnerhalt, erfuerdert professionell Techniker |
| Käschten | Méi niddreg Akafskäschten, gëeegent fir limitéiert Budgets | Méi héich Beschaffungskäschten |
| Veraarbechtungskapazitéit | Limitéiert fir laang/schwéier Deeler, Stabilitéitsproblemer | Méi staark fir grouss, schwéier oder komplex Deeler, besser standhält géint Schnëttkräften |
| Effizienz vum Werkzeugwiessel | Relativ niddreg, besonnesch bei heefege Verännerungen | Méi effizient Toolwiesselsystemer |
| Schnëttkraaft | Limitéiert Fäegkeet fir Schnëttkräften ze widderstoen | Besser géint héich Schnëttkräften |
| Killsystem | Standard | Méi effizient Killsystemer |
| Automatiséierung | Méi nidderegen Niveau vun der Automatiséierung | Héije Grad vun Automatiséierung, kann mat Roboter integréiert ginn |
| Chip-Gestioun | Standard | Méi effektiv Spanentladung duerch horizontalen Design |
| Materialvielfältegkeet | Breet Sortiment (Aluminium, Plastik, Stol) | Gëeegent fir héichintensiv Veraarbechtung vu verschiddene Materialien |
HMCs bidden am Verglach mat VMCs bedeitend Virdeeler a punkto Steifheet, Produktivitéit a Return on Investment (ROI). Hiersteller bauen HMCs méi robust, wat zu manner Schwéngungen, Oflenkungen a Gerabbel féiert. Dëst mécht se ideal fir Produktioun mat méi héije Volumen a fir schwiereg Materialien wéi Titan. HMCs si meeschtens mat Produktivitéitsverbesserungsoptiounen ausgestatt, wéi z. B. Tombstone-Fäegkeeten op der 4. Achs, Palettewechsler a Spindelkillmëttel mat héijem Drock. Dës Konfiguratioun erlaabt et HMCs, eng däitlech méi héich Spindelauslastung z'erreechen, bis zu ...85% am Verglach zu 25% vun engem duerchschnëttleche VMCDëst bedeit, datt si méi Deeler a manner Zäit produzéiere kënnen. Wärend VMCs mat ähnlechen Optiounen konfiguréiert kënne ginn, funktionéiere se dacks net sou effektiv wéinst Spillraumproblemer, besonnesch mat der 4. Achs-Aarbechtshaltung. Déi méi héich Produktivitéit vun HMCs kann zu manner Operateuren féieren, wat zu engem bessere ROI bäidréit. E puer Werkstatte berichten souguer, datt si 25% méi niddreg Präisser mat HMCs ubidden, während se déiselwecht Gewënnmargen behalen. Dëst erméiglecht et hinnen, op méi sophistikéiert Aarbechten ze bidden an hir Geschäftsméiglechkeeten auszebauen. Dofir si HMCs am beschte geegent fir Werkstatte, déi eng grouss Volumenproduktioun erfuerderen, de Kapital hunn fir ze investéieren a maximal Konkurrenzfäegkeet zielen.
Zuel vun den Axen fir d'Komplexitéit vun den Deeler
D'Zuel vun den Achsen, déi eng CNC-Maschinn huet, hänkt direkt mat der Komplexitéit vun den Deeler of, déi se produzéiere kann. D'Fabriken mussen d'Achsekapazitéite vun der Maschinn un d'Ufuerderunge vun der Deelgeometrie upassen.
| Maschinnentyp | Am beschten geegent Deeler/Operatiounen |
|---|---|
| 3-Achs | Méi einfach Projeten, planar gefräist Profiler, Buerungen, Gewënnlächer an der Linn mat enger Achs. |
| 4-Achs | Komplex Geometrien, gebéit Strukturen, komplizéiert Béi (wéi Helixen), Deeler, déi vun e puer Säiten Opmierksamkeet erfuerderen, Deeler mat Ausschnëtter a Lächer op de Säiten, Deeler op Zylinderen. |
| 5-Achs | Déi komplexst an langweilegst Designen, komplett dräidimensional Objeten. |
Eng 3-Achsmaschinn erstelltähnlech Produkter wéi 4-Achs- a 5-Achs-Maschinnen, awer mat manner Detailer an EffizienzEng 5-Achsmaschinn erstellt komplett 3-dimensional Objeten aus engem Materialblock. Si handhabt déi komplexst an zäitopwännegst Designen a liwwert héich Präzisioun a Qualitéit.
Spindelgeschwindegkeet, Leeschtung an Dréimoment
Spindelgeschwindegkeet, Leeschtung an Dréimomentsinn entscheedend Spezifikatiounen. Si bestëmmen d'Fäegkeet vun enger Maschinn fir verschidde Materialien effizient ze schneiden. Fabriken mussen eng Spindel auswielen, déi hire Materialveraarbechtungsbedürfnisser entsprécht.
| Materialtyp | Spindelgeschwindegkeet (RPM) | Leeschtung (kW) | Dréimoment Charakteristiken |
|---|---|---|---|
| Weich Metaller (z.B. Aluminium, Messing, Koffer) | 6.000–18.000 | 3–7,5 | Héicht Dréimoment, Steifheet, thermesch Stabilitéit |
| Weichholz (z.B. Kiefer) | 12.000–24.000 (méi héich Geschwindegkeete fir méi glat Uewerflächen) | 2,2–4,5 | Ausreechend Dréimoment |
| Dicht Hartholz (z.B. Eech, Walnuss) | 12.000–24.000 (méi niddreg Drehzahlen fir méi héicht Dréimoment) | 2,2–4,5 | Méi héicht Dréimoment fir Verbrennen/Rapperen ze vermeiden |
| Plastik an Acryl | 18.000–30.000 | 1,5–3 | Mëttelméisseg Leeschtung, konstant Geschwindegkeet |
| Kompositmaterialien a Kuelefaser | 12.000–24.000 | 4–6 | Konsequent Dréimoment iwwer de ganze Beräich |
Fir mëll Metaller wéi Aluminium, Messeng a Koffer ass eng Spindeldrehzahl tëscht 6.000 an 18.000 U/min mat 3–7,5 kW Leeschtung dacks gëeegent. Dës Materialien profitéieren vun engem héijen Dréimoment, enger héijer Steifheet an enger thermescher Stabilitéit. Méi haart Materialien, wéi Titan oder gehärtete Stol, brauchen méi niddreg Spindeldrehzahlen, awer däitlech méi héicht Dréimoment a Leeschtung, fir de Materialwiderstand ouni exzessive Verschleiss vum Werkzeug ze iwwerwannen. Am Géigesaz dozou brauchen Plastik an Acryl dacks méi héich Spindeldrehzahlen (18.000–30.000 U/min), awer manner Leeschtung (1,5–3 kW), fir eng glat Uewerfläch z'erreechen an d'Schmelzen ze verhënneren. Déi richteg Balance vun dëse Faktoren garantéiert eng effizient Materialabnahme an eng optimal Liewensdauer vum Werkzeug.
Kapazitéit a Geschwindegkeet vum Werkzeugwiessel
D'Kapazitéit an d'Geschwindegkeet vum Werkzeugwiessel vun enger Maschinn beaflossen d'Gesamtproduktiounseffizienz an d'Zykluszäiten däitlech. En effizienten Werkzeugwiessel miniméiertZäit ouni Schnëtt, wat d'Period ass, an där eng Maschinn net aktiv e Werkstéck veraarbecht. Dëst beinhalt Aufgaben wéi den Ersatz vun Deeler, den Austausch vun Tools a Verspéidungen am Maschinnebetrieb. D'Adresséiere vu souwuel der Schnëtt- wéi och der Net-Schnëttzäit ass entscheedend fir d'Gesamtzykluszäit ze reduzéieren.
Automatesch Werkzeugwechsler (ATCs) reduzéieren d'Net-Schneidzäit däitlechandeems en nahtlosen Toolwiessel erméiglecht gëtt. Dëst verkierzt d'Zykluszäiten an erhéicht d'Gesamtleistung, besonnesch bei Aufgaben mat méi Operatiounen. Dëst transforméiert e Stop-and-Go-Bearbechtungsprozess an e kontinuéierlechen, programméierten Workflow. Toolwiessel geschéien automatesch a Sekonnen ouni de Betrib vun der Maschinn z'ënnerbriechen.
| Fonktioun | Ouni ATC | Mat ATC |
|---|---|---|
| Produktiounseffizienz | Méi niddreg wéinst der Zäit ouni Schnëtt | Méi héich wéinst reduzéierter Leerzäit |
| Gëeegentheet fir komplex Deeler | Limitéiert - heefeg manuell Ännerungen verlangsamen de Prozess | Ideal – ënnerstëtzt verschidde Tools an engem Zyklus |
Eng Präzisiounskomponentenatelier huet mat Hëllef vu Maschinneniwwerwaachungssoftware festgestallt, datt2,5 Minutten vun enger Zykluszäit vun 12 Minuttenfir en bestëmmten Deel goufen duerch Verspéidungen beim Werkzeugwiessel verschwend. Duerch d'Ännerung vun den Werkzeugweeër an den Ëmschalten op eng Kombinatioun vu Buer a Fas (e Multifunktions-Werkzeug) hunn si d'Zykluszäit op 9 Minutten reduzéiert, wat eng Verbesserung vun 25% erreecht huet. Dëst huet bal 50 Maschinnstonnen fir all 1000 produzéiert Deeler fräigelooss. Fabriken kënnen Operatiounen kombinéieren (z.B. Buer + Fas an engem) fir den Austausch vum Werkzeug ze reduzéieren. Si kënnen och op Multifunktions-Werkzeug wiesselen oder d'Werkzeugsequenz optimiséieren, wann d'Zäit fir den Werkzeugwiessel héich ass. Méi kleng Maschinne kënnen 12–24 Werkzeug enthalen. Gréisser Bearbeitungszentre kënnen 40, 60 oder souguer méi Werkzeug ënnerstëtzen.
Léisunge fir d'Aarbechtshaltung an d'Befestigung
EffektivLéisunge fir d'Aarbechtshaltung an d'Befestigungsinn essentiell fir d'Sécherung vun den Aarbechtsstécker während der Bearbeitung. Si garantéieren Genauegkeet, Widderhuelbarkeet a Sécherheet vum Bedreiwer. D'Wiel vun der Léisung hänkt vun der Geometrie vum Deel, dem Material an dem Produktiounsvolumen of.
| Léisung fir d'Aarbechtshaltung | Beschreiwung | Passend Benotzungsfäll |
|---|---|---|
| CNC Schraufstéck | Villfälteg a gängeg, bitt e staarke Grëff. Verfügbar an der Eenzelstatioun, Duebelstatioun a selbstzentriernder Versioun. | Fräsen, Bueren an aner Bearbechtungsbearbechtungen; sécher Haltung mat einfachen Astellungsméiglechkeeten. |
| Magnéitesch Spannfutter | Benotzt magnetesch Kraaft fir ferromagnetesch Materialien ze sécheren. | Flaach oder dënn Deeler, wou traditionellt Klemmen Deformatioun verursaache kéint; reduzéiert Vibratiounen fir eng besser Bearbechtungsgenauegkeet. |
| Vakuumarmaturen | Erstellt Saugkraaft fir net-magnetesch a dënn Materialien ze halen. | Net-magnetesch a dënn Materialien; Präzisioun a glat Uewerflächen; erfuerdert eng flaach, gläichméisseg Uewerfläch fir eng korrekt Dichtung. |
| Wénkelplacken a Klammeren | L-fërmeg Apparater, déi Ënnerstëtzung fir Werkstécker am rechte Wénkel ubidden, kombinéiert mat Klämmen. | Bearbechtung vun Deeler, déi senkrecht zum Maschinnebett gehale musse ginn; Sécherung vun onregelméisseg geformte Deeler. |
| Modulare Befestigungssystemer | Personaliséierbar Aarbechtshaltungsopstellung mat austauschbare Komponenten wéi Klämmen, Positionéierer a Supporten. | Upassung un ënnerschiddlech Deeler ouni speziell Oprichtungen; Produktioun mat héijer Mëschung; Reduktioun vun der Opstellungszäit a Verbesserung vun der Effizienz. |
| Spannzangen a Dornen | Spannzangen spannen op ronn Deeler fir eng präzis, zentréiert Haltung; Dornen halen vun bannen fest a dehnen sech aus fir den banneschten Duerchmiesser ze gräifen. | Spannzangen: Héichgeschwindegkeetsbearbechtung vu zylindreschen Deeler op engemCNC-DréibankDornen: Uwendungen, déi Präzisioun a Widderhuelbarkeet fir intern Gräifen erfuerderen. |
Eng aner üblech Léisung ass d'Maschinneschraufstéck, en universellt Apparat, deen um Maschinnendësch montéiert ass fir eng staark a zouverlässeg Spannung. Et ass ideal fir prismatesch (blockfërmeg) Deeler oder Deeler mat zwou parallele Säiten. Weich Backen, personaliséiert Backen, typescherweis aus Aluminium, gi veraarbecht fir enger spezifescher Werkstéckkontur unzepassen an an e Standardschraufstock ze passen. Si si exzellent fir onregelméisseg Formen, ronnt Material a widderhuelbar Grëff op fäerdegen Uewerflächen ouni Schued. Stufenspanner (Zéiwespanner) benotzen T-Schlitzer um Maschinnendësch fir eng fest Haltkraaft. Si si gëeegent fir grouss Placken, Eenzelaarbechten a passen sech un eng breet Palette vun Deelgréissten un. Fixtureplacken (Toolingplacken) si Präzisiounsplacken mat engem Raster vu präzis placéierte Montage- a Positionéierungslächer. Si gi fir modulär oder dedizéiert Opstellungen, séier Ëmstellungen a Produktioun mat héijer Mëschung oder mëttlerer Volumen benotzt. Vakuumfutter kreéieren eng Saugkraaft iwwer eng grouss Uewerfläch fir Deeler festzehalen. Si si ideal fir flaach, blechbaséiert Materialien (Metall, Kompositmaterialien, Plastik) an dënnwandeg Deeler, déi ufälleg fir Verzerrung sinn, a bidden en onbehënnerten Zougang zu der Uewerfläch. Fir eng CNC-Dréibank si Spannzangen a Dornen besonnesch wichteg fir zylindresch Werkstécker ze halen.
CNC-Steierung an CAD/CAM-Softwareintegratioun
De CNC-Steierer handelt als Gehir vun der Maschinn, interpretéiert Instruktiounen a féiert Beweegungen aus. Eng nahtlos Integratioun mat CAD/CAM-Software ass entscheedend fir effizient Programméierung a Simulatioun.Féierend CNC-Controllermarken konzentréiere sech op d'Verbesserung vun der Benotzererfarungduerch intuitiv Schnëttstellen, vereinfacht Setup-Prozesser a robust Softwareintegratiounen. Fortgeschratt Optiounen enthalen Touchscreens, mobil Kompatibilitéit a Cloud-baséiert Léisunge fir Echtzäit-Dateniwwerwaachung a Fernsteierung. Schlëssel Leeschtungsmetriken wéi Veraarbechtungsgeschwindegkeet, Genauegkeet a Kompatibilitéit mat verschiddene Maschinntypen si entscheedend. Personnaliséierbar Astellungen a programméierbar Funktiounen gewannen ëmmer méi u Popularitéit, zesumme mat der Integratioun vun kënschtlecher Intelligenz a maschineller Léiermethod fir prädiktiv Ënnerhalt a verbessert operationell Zouverlässegkeet, wat e Wiessel a Richtung intelligent CNC-Systemer bedeit.
Verschidde bekannt Marken bidden fortgeschratt CNC-Controller un:
- Heidenhain (Däitschland)Bekannt fir héich Geschwindegkeet, héich Präzisioun an héich Zouverlässegkeet, mat intelligenten Produktiounsfunktiounen fir digital Produktiounsaufgabenmanagement.
- Mazak (Japan)Verfügt iwwer de MAZATROL SmoothX System mat enger innovativer Mënsch-Maschinn-Interface fir eng verbessert Veraarbechtungseffizienz an intelligent Fabrécksintegratioun.
- Mitsubishi (Japan)Bitt déi High-End M700V Serie fir héichpräzis, héichwäerteg Veraarbechtung, ënnerstëtzt 5-Achs-Verbindung fir komplex Uewerflächenformen.
- Haas (Amerika)Bitt e einfach ze bedéngen System, dat op Haas-Maschinnen zougeschnidden ass, mat intuitive Funktiounen fir vereinfacht Veraarbechtung a Programméierung.
- Fagor (Spuenien)Den CNC 8070 High-End System kann bis zu 28 Zufuhrachsen (Verbindung), 4 Spindelen, 4 Werkzeugmagaziner a 4 Ausféierungskanäl steieren.
- NUM (Frankräich)De Flexium+ CNC-System kann bis zu 200 CNC-Achsen a Spindelen steieren, woubäi all Kanal bis zu 9 Achsen interpoléiert, an huet 40 Veraarbechtungskanäl a verschidde NCK-Funktiounen.
- Bosch Rexroth (Däitschland)E Weltmarktführer am Beräich vun der Transmissioun a Kontroll, mat Expertise an industrieller Hydraulik, elektronescher Energieversuergung a Kontroll, a linearer Transmissioun.
Nahtlos CAD/CAM Softwareintegratioun bitt vill Virdeeler fir Programméierung a Simulatioun.
- Mächteg CNC Programméierungs-Toolpath-Operatiounen:CAD-CAM Software erméiglecht d'Erstelle vu komplexe 3-, 4- an 5-Achs-Toolbunnen séier an effizient. Ouni dës Software wier dat bal onméiglech. Si erlaabt och d'Erfassung an d'Wiederverwendung vu CAM-Bam-Funktiounen, wat bedeitend Zäit spuert.
- Multiaxis CAM Technologie mécht komplex Bearbechtung einfach a kosteneffektiv:CAM-Systemer bidden eng komplett 4- a 5-Achs-Simulatioun. Dëst ass entscheedend fir d'visuell Inspektioun vum Bearbechtungsprozess ier en NC-Programm d'Maschinn erreecht, wat komplex Programméierungen erméiglech mécht.
- Nahtlos Integratioun mat populäre CAD-Designprodukter:Verschidde CAD-CAM-Ubidder integréiere sech mat bekannte CAD-Ubidder (z.B. SolidWorks, Rhino) als Plug-ins. Dëst erlaabt et existente CAD-Benotzer, Bearbechtungsprogrammer ze kreéieren, ze simuléieren an NC-Programmer ze generéieren, ouni en neit System nei ze léieren, an doduerch hir Serviceoffer auszebauen.
- Bearbeitungszauberer läschen d'Ratewierk:CAD-CAM bitt Automatiséierung duerch Bearbeitungsassistenten, déi d'Betreiber duerch d'Astellung vun de Schnëttdéiften, d'Auswiel vun Tools, d'Auswiel vun de Toolsbunnstiler an d'Gestioun vun anere Parameteren begleeden. Dëst mécht d'Programméierung effizient a reduzéiert Feeler souwuel fir nei wéi och fir fortgeschratt Programméierer.
- Dat Bescht aus Ärer CNC-Maschinn erausholen:CAD-CAM Software bitt eng adaptiv Schnellwierksbunntechnologie, déi Zykluszäiten, Werkzeugverschleiss a Maschinnverschleiss reduzéiert. Dës Werkzeugbunnen verbesseren d'Schnëttqualitéit andeems se e konstante Werkzeuganschlag erhalen, méi déif Schnëtt erméiglechen an d'Produktivitéit vun der CNC-Maschinn ëm iwwer 50% erhéijen.
- Eliminéiert deier Feeler & Offall:D'CAD-CAM Software enthält mächteg Simulatiounsfunktiounen, déi eng visuell Inspektioun vum Bearbechtungsprozess erlaben. Dëst erkennt deier Werkzeugschnitzelen a Kollisiounen, ier se op der CNC-Maschinn optrieden. D'Simulatioun liwwert och detailléiert Informatiounen iwwer d'Werkzeugbunn, Zykluszäiten an d'Analyse vun den Deelofwäichungen.
CAM-Systemer erreechenongeëvenaartegt Niveaue vu Präzisiounduerch automatiséiert Generatioun vu Werkzeugweeër, nahtlos CAD/CAM-Integratioun a virtuell Simulatioun. Dëst féiert zu méi enke Toleranzen, konsequenten Deeler a manner Offall a Nobearbechtung. Si vereinfachen an automatiséieren d'Bearbechtungsprozesser andeems se manuell Programméierung eliminéieren an d'Werkzeugweeër optimiséieren, wat d'Astellungszäiten däitlech reduzéiert an d'Gesamteffizienz erhéicht. Dës Automatiséierung spuert Programméierungszäit a garantéiert eng maximal Leeschtung vun CNC-Maschinnen. CAM-Systemer verbesseren d'Genauegkeet an d'Konsistenz andeems se sech op präzis, computergeneréiert Werkzeugweeër a Simulatiounen verloossen, wouduerch mënschlech Feeler bei der manueller Programméierung eliminéiert ginn. Dëst garantéiert datt all Deel mat optiméierte Parameteren veraarbecht gëtt, d'Qualitéit verbessert an d'Offall reduzéiert gëtt. Déi nahtlos CAD/CAM-Integratioun erméiglecht eng séier an korrekt Iwwersetzung vun der Designabsicht an d'Bearbechtungsinstruktiounen. Designännerunge ginn automatesch propagéiert, wat Zäit spuert, Feeler reduzéiert a garantéiert datt dat Endprodukt d'Intentioun vum Designer reflektéiert. Modern CAM-Systemer bidden virtuell Prototyping fir de Bearbechtungsprozess virum physesche Schnëtt ze simuléieren. Dëst erlaabt d'Identifikatioun vu potenziellen Problemer wéi Werkzeugkollisiounen, wat Upassunge viraus erméiglecht, Zäit a Suen spuert a Vertrauen a komplex Projeten opbaut.
CAD- a CAM-Software kann sech un komplex Projeten upassen, wat eng präzis, skalaméisseg a widderhuelbar Produktproduktioun séier an effizient erméiglecht. Si reduzéieren Materialverschwendung. Fortgeschratt CAD- a CAM-Modeller skizzéieren effizient Produktiounsweeër, weisen Zännweeër, Zykluszäiten a potenziell Deelofwäichunge fir Problemer virauszesoen a Mängel ze minimiséieren. Schnell Prototyping ass och méiglech. CAD- a CAM-Software hëlleft Prototypen mat korrekten Toleranzen fir Tester an Deelen séier ze produzéieren, wouduerch d'Gesamtproduktiounszäit reduzéiert gëtt. Verbessert Effizienz a Produktqualitéit resultéieren aus der Integratioun vun Design- a Produktiounssoftware. Dëst hëlleft mat de sech entwéckelnde Konsumentenufuerderungen no Effizienz matzehalen, ouni d'Qualitéit ze kompromittéieren an den Ëmsaz vum Projet ze erhéijen. Effektiv Kommunikatioun a Kooperatioun sinn och Virdeeler. D'Integratioun vun CAD- a CAM-Software erméiglecht eng konstant Kommunikatioun fir d'Produktentwécklung, wat zu méi héijer Qualitéit an innovativen Produkter féiert. Dëst gëllt souwuel fir Fräsmaschinnen wéi och fir eng CNC-Dréibank.
Maschinneleistung: Genauegkeet, Steifheet an Aarbechtsomfang
D'Leeschtung vun der Maschinn hänkt vun e puer Schlësselattributer of: Genauegkeet, Steifheet an dem Aarbechtsumfeld. Dës Faktoren bestëmmen zesummen d'Qualitéit vun de produzéierten Deeler an d'Betribseffizienz vun der Maschinn.
Bei usprochsvollen Bearbeitungsapplikatiounen wéi Highspeed-Bearbeitung (HSM),Maschinnesteifheet ass essentiellEng steif Opstellung miniméiert d'Oflenkung vum Werkzeug. Dëst garantéiert datt den Werkzeug präzis sengem programméierte Wee follegt, wat entscheedend ass fir héichqualitativ Uewerflächenofschlëss a präzis Deeler z'erreechen. Faktoren wéi personaliséiert Werkzeughalterdesignen a stabil Werkzeughaltungsbefestigungen erhéijen d'Steifheet. Si reduzéieren d'Vibratiounen a kompenséieren d'Biekräften. Dëst féiert zu méi niddrege Schnëttkräften, reduzéierter Hëtztentwécklung an enger konsequenter Anhale vu Präzisiounsnormen, wouduerch d'Integritéit vum Werkstéck an dem Werkzeug erhale bleift.
Den Zoustand vun der Maschinn, besonnesch hir Steifheet, beaflosst d'Liewensdauer vun den Tools däitlechEng gutt ënnerhalen a kalibréiert Maschinn garantéiert e stabilt Schnëtt. Dëst miniméiert Schwéngungen an Auslenkung, déi zu virzäitege Verschleiss vum Werkzeug féieren. Am Géigendeel, eng Maschinn ouni Steifheet féiert zu exzessiver Schwéngungen, Gerabbels vum Werkzeug an enger ongenauer Positionéierung. Dëst erhéicht d'Kraaft um Schnëttwerkzeug. Dës negativ Konditioune beschleunegen de Verschleiss vum Werkzeug, beeinträchtigen d'Genauegkeet an verschlechteren d'Uewerflächenqualitéit. Reegelméisseg Ënnerhalts- a Kontrollkontrollen si wichteg fir d'Maschinnzoustand ze optimiséieren an d'Liewensdauer vun den Werkzeugen ze verlängeren.
- Verbessert Uewerflächenfinish:Héich Steifheet reduzéiert Klapperen a Vibratiounen, wat zu méi glaten Uewerflächen a méi héichqualitativen Deeler féiert mat manner Besoin fir sekundär Veraarbechtung.
- Verlängert Werkzeugliewensdauer:Stabil Schnëttbedingungen, eng direkt Konsequenz vun der héijer Steifheet, miniméieren de Verschleiung a Broch vun den Tools, wouduerch d'Heefegkeet vum Austausch vun den Tools an d'Betribskäschte reduzéiert ginn.
Genauegkeet bezitt sech drop, wéi no eng Maschinn eng programméiert Positioun erreeche kann. D'Widderhuelbarkeet weist hir Fäegkeet un, konsequent op déiselwecht Positioun zréckzekommen. Héich Genauegkeet a Widderhuelbarkeet si fir Industrien mat enken Toleranzen, wéi z. B. Loftfaart a Medizinproduktioun, immens wichteg. Den Aarbechtsëmfang definéiert déi maximal Dimensioune vun engem Werkstéck, dat eng Maschinn veraarbechte kann. Fabriken mussen dofir suergen, datt den Aarbechtsëmfang vun der Maschinn hir gréisst Deeler ophëlt, mat genuch Spillraum fir d'Beweegung an d'Befestigung vum Werkzeug.
Bewäertung vun Investitiounen, Betribskäschten an Ënnerstëtzung vum Hiersteller
Fabriken mussen d'Berécksiichtegung berücksichtegenfinanziell Konsequenze vun enger CNC-MaschinnDëst ëmfaasst déi initial Investitioun, déi lafend Betribskäschten an den Niveau vun der Ënnerstëtzung vum Hiersteller. Dës Faktoren beaflossen de laangfristege Wäert vun der Maschinn an d'Rentabilitéit vun enger Fabréck wesentlech.
Ufankskafspräis a laangfristeg Betribskäschten
De Präis fir den Ufank vun enger CNC-Maschinn variéiert staark. En hänkt vun hire Fäegkeeten a Gréisst of.
| Kategorie | Präisbereich |
|---|---|
| CNC-Fräsmaschinnen fir Ufänger | 10.000 $ – 30.000 $ |
| CNC-Fräsmaschinnen am mëttleren Präissegment | 30.000 $ – 100.000 $ |
| High-End CNC Fräsmaschinnen | 100.000 $ – 500.000 $ |
Ähnlech hunn CNC-Buermaschinnen ënnerschiddlech Präispunkten.
| Kategorie | Präisbereich |
|---|---|
| CNC-Buermaschinn fir kleng Niveauen | 10.000 $ – 50.000 $ |
| Industriell CNC-Buerungssystem | 50.000 $ – 250.000 $ |
Iwwer déi initial Käschten eraus mussen d'Fabriken och déi laangfristeg Betribskäschten evaluéieren. Dozou gehéierenEnergieverbrauch, Ufuerderunge fir d'Ofkillung, a Verbrauchsgidder.Ënnerhalt a Serviceoch zu dëse Käschte bäidroen. Energieeffizienz spillt eng entscheedend Roll. Iwwerleeën Tools brauchen manner Energie a reduzéieren de Verschleiss vun de Maschinnen. Dëst reduzéiert d'Käschte fir Stroum a Waasser.

D'Grafik illustréiert, wéi optiméiert Maschinnen déi jäerlech Käschte fir Stroum, 5-Achs-Betrib, HVAC a Maintenance däitlech reduzéiere kënnen.
Investitiounen an Tools, Accessoiren an Training
Fabriken mussen an essentiell Tools an Accessoiren fir en neien CNC-Maschinenopbau investéieren. Dozou gehéieren:
- DuerchgangsspindelkühlmëttelEntscheedend fir Buerungen oder Ausbuerungen mat groussen Duerchmiesser.
- Nullpunkt-SpannsystemerVerbessert d'Widderhuelbarkeet a erméiglecht d'Multi-Step-Bearbechtung.
- ViraussetzerOffline-Miessunge aktivéieren, sou datt d'Spindelen lafen bleiwen.
- Automatiséiert, intelligent Tool Management SystemerDéifgräifend Verfollegbarkeet ubidden.
- Digital ToolsErliichtert méi einfach Maschinnanpassungen a reduzéiert mënschlech Feeler.
- WerkzeughalterEssentiell fir Héichdrock-Kühlsystemer duerch d'Tools.
- BuerwierkszeugEng Schlësselkategorie fir Tools.
- AarbechtshaltungEng wichteg Accessoirekategorie.
D'fréizäiteg Bedeelegung vun engem vertrauenswürdege Partner fir d'Inklusioun vun Tools hëlleft d'Maschinnespezifikatiounen an d'Toolpakete effektiv z'integréieren. Dëst garantéiert, datt wichteg Optiounen, wéi d'Kühlmëttel duerch d'Spindel, vun Ufank un berécksiichtegt ginn. Fabriken mussen och an Ausbildung investéieren.Mitsubishi Electric Automation bitt CNC-Programméiererzertifizéierung unSchwéierpunkt op G-Code Programméierung fir Fräsmaschinnen a Dréibänken.Penn Foster bitt online CNC-Operateurtraining unSécherheet, Basismathematik, Bearbeitungskenntnisser a Grondlage vun der CNC-Programméierung ofdecken.
Rendement op Investitioun a Maschinneliewensdauer
Fabriken zielen drop of,de Rendement op Investitioun (ROI) maximéierenan d'Liewensdauer vun der Maschinn. Verschidde Faktoren droen zu enger méi laanger Liewensdauer vun der Maschinn an engem bessere ROI bäi:
- Optimiséierung vun de SchnëttparameterD'Ajustéiere vun der Spindelgeschwindegkeet, der Zufuhrgeschwindegkeet an der Schnëttdéift verhënnert Verschleiung an Iwwerhëtzung vum Werkzeug.
- Benotzung vun fortgeschratt CAM-SoftwareDës Software simuléiert Bearbechtungsprozesser an optimiséiert Werkzeugbunnen.
- Fortgeschratt BearbechtungstechnikenHéichgeschwindegkeetsbearbechtung (HSM) a Méiachsegbearbechtung féieren zu méi schnelle Zykluszäiten a manner Hëtzeproduktioun.
- Richteg Astellung vum Werkstéck a MaschinnenënnerhaltSpindelausriichtung a Vibratiounskontroll si essentiell fir d'Genauegkeet ze erhalen.
- Effektiv Kill- a SchmiersystemerDës Systemer schützen Tools a Werkstécker andeems se Hëtzt a Reibung reduzéieren.
- Echtzäit Iwwerwaachung an UpassungenIntelligent Sensoren an digital Zwillingssimulatiounen erméiglechen eng fréi Detektioun vu Problemer.
After-Sales-Service, techneschen Support a Garantie
E komplette Service no Verkaf an eng robust Garantie si wichteg. Schlësselaspekter vun der Garantie vun enger CNC-Maschinn sinn:
- Ëmfangräich OfdeckungEt deckt all wichteg Maschinnkomponenten of.
- Kloer KonditiounenEt definéiert wat ofgedeckt ass a wat net.
- Zouverlässeg ËnnerstëtzungEt bitt Zougang zu qualifizéierten techneschen Support.
- QualitéitssécherungEt garantéiert e gewëssen Niveau vun der Maschinneleistung.
- Flexibilitéit fir UpgradesEt bitt Optioune fir Upgrades.
- TransferéierbarkeetDëst ass wäertvoll, wann d'Maschinn weiderverkaaft gëtt.
- Ofdeckung ouni FeelerEt kann zoufälleg Schued ofdecken.
- SoftwareupdatesEt enthält Softwareupdates an Support.
- Service op der PlazEt bitt Service a Reparaturen op der Plaz.
Standard Garantiezäiten fir CNC-Buermaschinnen daueren typescherweisee bis dräi JoerVerschidde Produzenten, besonnesch fir High-End-Modeller, kënnen d'Garantie bis zu fënnef Joer verlängeren.EMAG bitt verschidde Servicekontrakter un, vun der Basisinspektioun bis zu de komplette Serviceverträg. Dës Kontrakter reduzéieren ongeplangten Ausfallzäiten a garantéieren eng optimal Maschinnendisponibilitéit.
Disponibilitéit vun Ersatzdeeler a Clientsbewäertungen
D'Disponibilitéit vun Ersatzdeeler ass entscheedend fir d'Ausfallzäiten ze minimiséieren. D'Liwwerzäite fir kritesch Ersatzdeeler variéieren. Einfach Deeler kënnen dacks bannent ... geliwwert ginn1-2 WochenMéi komplex Komponenten oder gréisser Bestellunge kënnen d'Liwwerzäiten op 4-6 Wochen oder méi laang verlängeren. Materialverfügbarkeet, Deelkomplexitéit, Quantitéit a Liwwerantkapazitéit beaflossen all déi endgülteg Liwwerzäit.
Potenziell Keefer kënnen zouverlässeg Clientsbewäertungen a Referenzen op Websäiten ewéiSTYLECNCanTechnoCNCDës Plattforme sammelen echt Feedback vu Clienten, déi verschidden CNC-Maschinnentypen kaaft a benotzt hunn. Dëst hëlleft Fabriken, informéiert Entscheedungen ze treffen.
Fabriken mussen eng CNC-Maschinn prioritär behandelen, déi déi aktuell Produktiounsufuerderungen entsprécht. Dës Maschinn soll och zukünftegt Wuesstem ënnerstëtzen. Sécherstellen, datt déi gewielten Ausrüstung d'Produktiounseffizienz optimiséiert. Si muss laangfristeg Wäert fir d'Fabréck liwweren. Dës strategesch Auswiel dréit zur Rentabilitéit bäi.
FAQ
Wat ass den Haaptunterschied tëscht engem Vertikalbearbeitungszentrum (VMC) an engem Horizontalbearbeitungszentrum (HMC)?
VMCs si kompakt a gëeegent fir méi einfach Deeler. HMCs biddenméi héich Steifheeta Produktivitéit fir komplex Produktioun a grousse Volumen. Si handhaben méi schwéier Deeler besser.
Firwat ass d'Zuel vun den Achsen wichteg fir eng CNC-Maschinn?
D'Zuel vun den Axen bestëmmt d'Komplexitéit vun den Deeler. Méi Axen erlaben komplizéiert Geometrien, gebéit Elementer a komplett 3D-Objeten a manner Opstellungen.
Wéi verbessert CAD/CAM Software d'CNC-Bearbeitung?
CAD/CAM-Software vereinfacht d'Programméierung, simuléiert Prozesser an optimiséiert d'Werkzeugbunnen. Dëst reduzéiert Feeler, spuert Zäit a verbessert Präzisioun an Effizienz.
Zäitpunkt vun der Verëffentlechung: 20. Januar 2026