


Eng erfollegräichCNC-DréizentrumInvestitioun erfuerdert d'Identifikatioun vu wesentleche Faktoren. Strategesch Planung leet dës Acquisitioun. De globale Maart fir CNC-Bearbeitungs- a Dréizentren erwaart e bedeitende Wuesstem, mat engem6,6% zesummegesate jäerleche Wuesstemsquote vun 2024 bis 2030Säin Héichgeschwindegkeetssegment erwaart eng5,8% CAGR tëscht 2025 an 2035Dës Expansioun ënnersträicht d'Noutwennegkeet vun informéierten Entscheedungen.Hiersteller vu Multifunktiouns-CNC-Dréibänkenbitt verschidden Optiounen. VerständnisPräzisioun vun der Dréizentrumass immens wichteg. Keefer froen sech dacks: "Wat ass den Ënnerscheed tëscht engem CNC-Dréizentrum an enger CNC-Dréibank?„an“Wéi wielen ech tëscht vertikalen an horizontalen Dréizentren?„. Zéng wichteg Iwwerleeunge begleeden en informéierte Kaf.
Schlëssel Erkenntnesser
- Verstitt Är Produktiounsbedürfnisser an d'Ufuerderunge fir Deeler. Dëst hëlleft Iech déi richteg Maschinngréisst a Leeschtung ze wielen.
- Op eppes kuckenMaschinnspezifikatiounenwéi Spindelleistung an Toolsoptiounen. Dës Funktiounen beaflossen, wéi gutt d'Maschinn funktionéiert.
- Kontrolléiert de Kontrollsystem an d'Software. Si maachen d'Maschinn einfach ze benotzen an se mat anere Systemer ze verbannen.
- Berécksiichtegt d'Genauegkeet vun der Maschinn a wéi se mat Hëtzt a Schwéngungen ëmgeet. Dëst garantéierthéichqualitativ Deeler.
- Denkt un déi total Käschten, net nëmmen un de Präis. Dëst beinhalt d'Laafkäschten, d'Ënnerhalt an de zukünftege Wäert.
Produktiounsbedürfnisser an Deelerfuerderunge fir Äert CNC-Dréizentrum
Auswiel vun engemCNC-Dréizentrumfänkt mat engem klore Verständnis vun de Produktiounsbedürfnisser an den Ufuerderunge vun den Deeler un. Dës Faktoren beaflossen direkt déi néideg Spezifikatiounen a Fäegkeeten vun der Maschinn.
Gréisst a Gewiichtskapazitéit vun den Deeler
Déi kierperlech Dimensiounen a Gewiicht vun den Deeler, déi eng Werkstatt produzéiere wëll, si fundamental Iwwerleeungen. D'Kapazitéit vun enger Maschinn muss déi gréisst a schwéierst Komponenten ophuelen. Zum Beispill handhaben CNC-Dréioperatiounen eng breet Palette vun Deelgréissten.
| Kategorie vun der Gréisst vum Deel | Dimensiounen (mm) | Dimensiounen (an Zoll) |
|---|---|---|
| Minimum | 2×2 | 0,079×0,079 |
| Maximal | 200×500 | 7,9×19,7 |
Maschinnspezifikatioune wéi den Ofstand tëscht den Zentren bestëmmen déi maximal Deellängt, dacks ongeféier 500 mm (19,7 Zoll). D'Swingover-Bett bestëmmt den maximalen Deelduerchmiesser, typescherweis ongeféier 200 mm (7,9 Zoll). Keefer mussen dofir suergen, datt dat gewielt CNC-Dréizentrum hir Zildeeler kierperlech hale a veraarbechte kann.
Materialzorten fir ze veraarbechten
D'Aarte vu Materialien, déi an enger Werkstatt veraarbecht ginn, beaflossen d'Auswiel vu Maschinnen an Tools staark. Verschidde Materialien hunn ënnerschiddlech Härtheetsgraden, déi spezifesch Maschinnleistung a Schnëttinstrumenter erfuerderen.
| Materialhärtekategorie | Rockwell-Härkeet (HRC) | Typesch CNC-Dréibanktypen |
|---|---|---|
| Schwéier ze veraarbechten Legierungen | 45–70 HRC | CNC-Dréibanken mat héijem Dréimoment |
| Mëttelhaart Industriematerialien | 25–45 HRC | Horizontal CNC-Dréibanken |
| Weich & liicht veraarbechtbar Metaller | <25 HRC | All CNC-Dréibank (inklusiv Basis-, Benchtop- a Schnellspindelmaschinnen) |
Standard CNC-Tools erreechen am Allgemengen eng praktesch Limit beiHRC 40D'Veraarbechtung vu Materialien iwwer HRC 50 erfuerdert dacks speziell Astellungen, déi souwuel d'Veraarbechtungszäit wéi och d'Käschte verduebele kënnen. Zum Beispill ginn Kuelestoff-/Legierungsstähle wéi 4140 standardméisseg bis zu HRC 35 veraarbecht. Si ginn iwwer HRC 40 eng Erausfuerderung. Edelstähle wéi 304 si bis zu HRC 30 effizient a gi méi schwéier iwwer HRC 35 eraus. Werkzeugstähle wéi A2 kënne bis zu HRC 45 veraarbecht ginn, awer speziell Astellungen si iwwer HRC 50 néideg. Aluminiumlegierunge stellen am Allgemengen keng Härtheetslimite fir d'CNC-Veraarbechtung duer.
Produktiounsvolumen an Duerchlaf
De Produktiounsvolumen an den erfuerderlechen Duerchgank bestëmmen d'Geschwindegkeet, d'Effizienz an d'Potenzial fir d'Automatiséierung vun der Maschinn. Groussvolumenproduktioun erfuerdert méi séier Zykluszäiten an e verlässleche Betrib. Werkstätten, déi grouss Quantitéiten un Deeler produzéieren, profitéiere vu Funktiounen wéi automatesch Barzufuhrer a Roboterintegratioun. Dës Ergänzunge miniméieren manuell Interventiounen a maximéieren de kontinuéierleche Betrib. Am Géigendeel, Aarbecht mat manner Volumen oder Prototypaarbechte brauch net onbedéngt sou eng extensiv Automatiséierung. D'Fäegkeet vun der Maschinn, eng konstant Leeschtung iwwer laang Zäit ze halen, ass entscheedend fir d'Erreeche vun der Produktiounsziler.
Maschinnspezifikatiounen a Fäegkeeten vun engem CNC-Dréizentrum
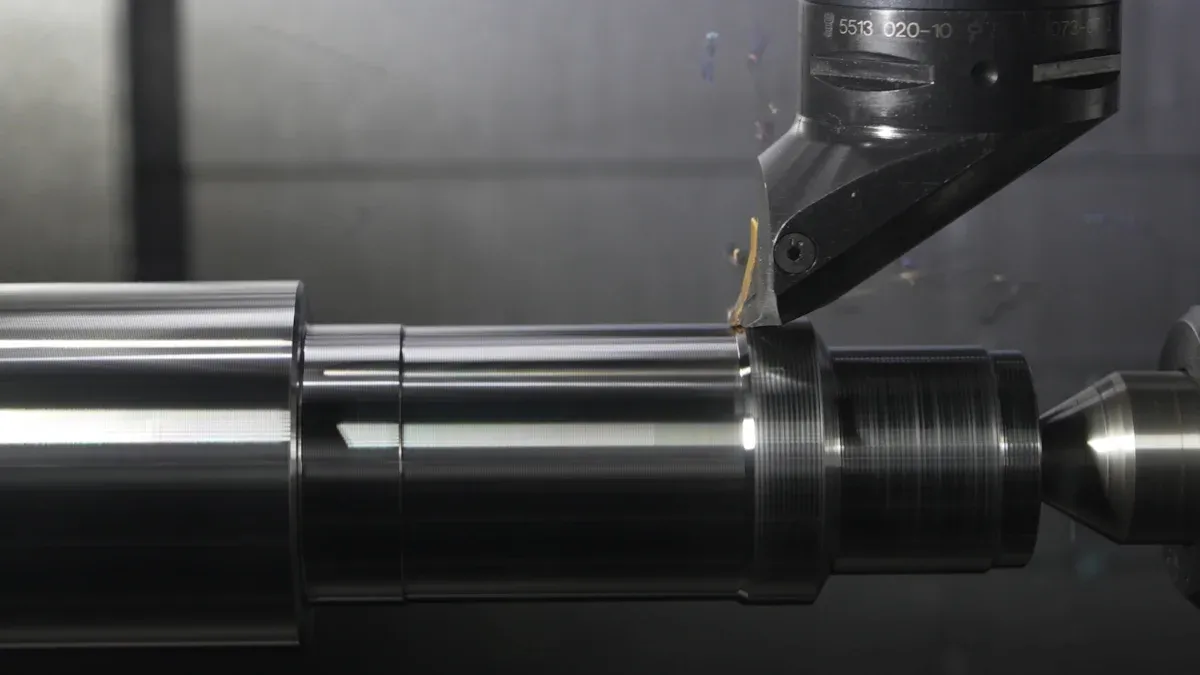
Maschinnspezifikatiounen a Fäegkeeten beaflossen direkt d'Fäegkeet vun enger Werkstatt, Deeler effizient a präzis ze produzéieren. Keefer mussen dës technesch Aspekter suergfälteg evaluéieren.
Spindelkonfiguratioun a Leeschtung
D'Spindel ass d'Häerz vun all Dréioperatioun. Seng Konfiguratioun a Leeschtung bestëmmen d'Schnëttkapazitéit vun der Maschinn. D'Spindelgeschwindegkeet, gemooss a Ëmdréiunge pro Minutt (RPM), bestëmmt wéi séier d'Wierkstéck rotéiert. Héich Ëmdréiunge si fir méi kleng Duerchmiesser a méi mëll Materialien entscheedend. Den Dréimoment vun der Spindel, d'Rotatiounskraaft, ass essentiell fir d'Bearbechtung vu méi groussen Duerchmiesser a méi haarde Materialien. Eng staark Spindel garantéiert eng effizient Materialentfernung a reduzéiert d'Zykluszäiten. D'Werkstätten mussen d'Spindelspezifikatioune un hir typesch Deelgréissten an Materialtypen upassen.
Turret- an Tooling-Optiounen
Den Tuerm hält d'Schneidinstrumenter a presentéiert se dem Werkstéck. Säin Design beaflosst d'Villsäitegkeet an d'Effizienz vun der Bearbeitung wesentlech. Tuerme gëtt et a verschiddene Konfiguratiounen, wéi VDI (Vereenegung vun Däitschen Ingenieuren) oder BMT (Base Mounted Tooling), déi all ënnerschiddlech Steifheet a Werkzeughalteméiglechkeeten ubidden. D'Zuel vun den Werkzeugstatiounen um Tuerm bestëmmt, wéi vill verschidden Werkzeugen d'Maschinn ouni manuell Interventioun zougräife kann. Méi Werkzeugstatiounen erlaben komplex Operatiounen an engem eenzegen Opbau, wouduerch d'Ausfallzäit fir Werkzeugwiessel miniméiert gëtt.
Achskonfiguratioun a Live-Tooling
D'Achskonfiguratioun definéiert d'Beweegungsméiglechkeeten vun der Maschinn. Eng einfach 2-Achs-Dréibank mécht Dréibearbechtungen laanscht d'X- an Z-Achsen. Méi fortgeschratt Maschinnen, wéi eng Multiachs-DréibankCNC-Dréizentrum, bidden zousätzlech Achsen, wéi eng Y-Achs fir exzentresch Bueren oder Fräsen. Dréiend Tooling ass eng bedeitend Verbesserung fir en CNC-Dréizentrum. Et erlaabt der Maschinn Fräsen, Bueren a Gewëndschneiden auszeféieren, ouni den Deel op eng aner Maschinn ze transferéieren. Dréiend Tooling bittméi grouss Designflexibilitéit fir präzis bearbechtet DeelerEt erméiglecht méi komplex Bearbechtungsprozesser an engem eenzege Laf, vereinfacht den Opbau a reduzéiert d'Aarbechtszäit. Dës Fäegkeet verbessert d'Genauegkeet an d'Widderhuelbarkeet andeems onnéideg Opbauprozeduren miniméiert ginn. D'Atelieren erreechenméi séier Fabrikatioun duerch fortgeschratt Zännrieder a Lager. Live-Toolingbehält den Datum, wat dacks verluer geet wann Material tëscht Maschinnen beweegt gëtt, wat Zäit spuert. Et erlaabt och vill Fräsprozesser direkt op der Dréibank, wéi z.B. Kantenabrundung oder d'Zousätzlech vun axialen/radiale Funktiounen. Dëst eliminéiert d'Noutwennegkeet, Deeler op eng CNC-Fräsmaschinn ze transferéieren.
Kontrollsystem a Software fir Äert CNC-Dréizentrum
D'Steierungssystem an d'Software bilden de Gehir vun all moderner Maschinn. Si bestëmmen, wéi d'Betreiber mat der Ausrüstung interagéieren a wéi d'Maschinn komplex Operatiounen ausféiert. D'Wiel vum richtege Steierungssystem garantéiert eng effizient Programméierung, e verlässleche Betrib an eng nahtlos Integratioun an eng Produktiounsëmfeld.
CNC Kontroll Mark a Funktiounen
D'Wiel vun enger CNC-SteierungMarkbeaflosst d'Maschinneleistung an d'Benotzererfarung wesentlech. Verschidde Produzenten bidden ënnerschiddlech Virdeeler, déi op verschidde Produktiounsbedürfnisser zougeschnidden sinn.
| Mark | Schlësselprodukter fir d'Dréizentrum | Schlësselmerkmale fir Dréizentren |
|---|---|---|
| Haas Automatiséierung | Haas ST Serie CNC-Dréibanken | Benotzerfrëndlech Schnëttstellen, héijen Dréimoment, steif Konstruktioun, Haltbarkeet, Zouverlässegkeet, bezuelbare Präisser. |
| DMG Mori | Universal-Dréizentren vun der Serie NLX | Héich Steifheet, Stabilitéit, Präzisioun, integréiert Automatiséierungsléisungen, Digitaliséierung, Bereetschaft fir Industrie 4.0. |
| Mazak | INTEGREX Serie Multitasking Maschinnen | Kombinéiert Dréien, Fräsen, Bueren, Gewëndenschneiden; ideal fir komplex Deeler; iSMART Factory Konzept (IoT Integratioun), ëmfangräiche Service an Support. |
| Okuma | CNC-Dréibanken aus der Serie LB | Leeschtung, Präzisioun, Villsäitegkeet, Thermo-Friendly Concept (thermesch Stabilitéit), OSP-P Kontrollsystem mat oppener Architektur (Personaliséierung, Softwareintegratioun). |
| Doosan/DN Léisungen | CNC-Dréibanken | Präzisiounsdréibetrieb, Multiachsméiglechkeeten, héich Spindeldrehzahlen, fortgeschratt Kontrollsystemer. |
All Mark bitt eenzegaarteg Funktiounen. Haas Automation konzentréiert sech op Benotzerfrëndlechkeet a Bezuelbarkeet. DMG Mori leet de Fokus op Steifheet a Bereetschaft fir Industrie 4.0. Mazak bitt Multitasking-Méiglechkeeten fir komplex Deeler. Okuma bitt thermesch Stabilitéit a Kontrollen mat oppener Architektur. Doosan/DN Solutions liwwert Präzisioun a Multiachs-Funktionalitéit.
Programméierung an Benotzerinterface
Eng intuitiv Programméierschnittstell vereinfacht d'Astellung an de Betrib vun der Maschinn. D'Betreiber brauchen e System, deen eng effizient G-Code-Programméierung oder Konversatiounsprogramméierung erméiglecht, ofhängeg vun hirem Fäegkeetsniveau an der Komplexitéit vun den Deeler. Eng gutt entworf Benotzerschnittstell reduzéiert d'Trainingszäit a miniméiert Feeler. Si erhéicht och d'Produktivitéit andeems d'Kreatioun a Modifikatioun vu Programmer einfach gemaach gëtt.
Integratioun mat existente Systemer
Eng nahtlos Integratioun mat existente Produktiounsausféierungssystemer (MES) oder Enterprise Resource Planning (ERP) Systemer ass entscheedend fir modern Geschäfter. Dës Konnektivitéit erméiglecht en Echtzäitdatenaustausch, wat d'Produktiounsiwwerwaachung an d'Gesamteffizienz verbessert.Eng erfollegräich Integratioun erfuerdert eng grëndlech Planung.
- Plangt d'Prozesser grëndlech ier Dir digitaliséiert, fir Ineffizienzen ze vermeiden.
- Fänkt kleng mat engem Pilotprojet un, fir de Risiko ze limitéieren a vun den Erfarungen ze léieren.
- Fir Firmen mat modernen Maschinnen, fänkt mat der Maschinnkonnektivitéit an der OEE (Overall Equipment Effectiveness) Iwwerwaachung un, fir Echtzäit-Abléck fir d'Optimiséierung ze kréien.
- Erkennt un, datt d'Ëmsetzung vu MES d'Aarbechtsweis vun de Leit verännert a virsiichteg Betreiung erfuerdert.
- Bezéiht d'Team vun Ufank un mat a erkläert d'Noutwennegkeet an d'Virdeeler.
- Investéiert an Ausbildung, fir sécherzestellen, datt jidderee déi nei Systemer versteet.
- ernennen 'digital Champions', fir Kollegen zousätzlech Ënnerstëtzung a Formatioun ze bidden.
Dës Praktiken garantéieren en reibungslosen Iwwergank a maximéieren d'Virdeeler vun enger vernetzter Produktiounsëmfeld.
Genauegkeet a Präzisioun vum CNC-Dréizentrum

D'Erreeche vun héichqualitativen Deeler hänkt staark vun der Genauegkeet an der Präzisioun vun enger Maschinn of. Dës Attributer beaflossen direkt d'Konformitéit vun den Deeler an d'allgemeng Produktiounseffizienz.
Widderhuelbarkeet a Positiounsgenauegkeet
Widderhuelbarkeet bezitt sech op d'Fäegkeet vun enger Maschinn, konsequent op eng programméiert Positioun zréckzekommen.Positiounsgenauegkeetbeschreift, wéi no d'Maschinn eng Zilpositioun erreeche kann. Béid sinn entscheedend fir identesch Deeler mat enken Toleranzen ze produzéieren. Eng Maschinn mat héijer Widderhuelbarkeet garantéiert, datt all Deel mam Leschte iwwereneestëmmt, wouduerch Schrott a Nobearbechtung miniméiert ginn. Héich Positiounsgenauegkeet bedeit, datt d'Maschinn d'Tools genau do placéiert, wou se programméiert sinn, wat essentiell fir komplex Geometrien a kritesch Dimensiounen ass. D'Produzente liwweren dës Spezifikatioune dacks, an d'Keefer mussen dofir suergen, datt se hir Produktiounsufuerderunge erfëllen.
Iwwerleeunge fir thermesch Stabilitéit
Temperaturschwankungen beaflossen d'Maschinngenauegkeet däitlech. Wann d'Maschinnkomponenten sech während dem Betrib erhëtzen, dehnen se sech aus, wat zu Dimensiounsverännerunge féiert. Dës thermesch Expansioun kann zu Ongenauegkeeten an de beaarbechten Deeler féieren. Effektiv Strategien reduzéieren dës Effekter. Atelierenkontrolléiert Temperaturastellungen an de Bearbeitungsberäicher halen, dacks isoléiert de Raum a benotzt sophistikéiert HVAC-Systemer.Fortgeschratt Killsystemer an optiméiert Dréiparameter miniméieren d'Hëtztgeneratiounwärend der Bearbechtung. Verschidde Systemer benotzen fortgeschratt Algorithmen, fir thermesch Feeler a Echtzäit mat Hëllef vun Temperatursensoren a Kompensatiounsmodeller virauszesoen an ze korrigéieren. Zum Beispill huet eng Loftfaartfirma eng Präzisioun vun ±0,01 mm op Inconel-Scheiwen mat kryogener Ofkillung erreecht, während e Kurbelwellenhersteller Deeler mat Standardofkillung bannent 0,05 mm Toleranzen gehalen huet.
Vibratiounsdämpfungsmechanismen
Vibratiounen während der Bearbeitung verschlechteren d'Uewerflächenqualitéit, reduzéieren d'Liewensdauer vun den Tools a beeinträchtigen d'Genauegkeet vun den Deeler. Effektiv Vibratiounsdämpfungsmechanismen si dofir entscheedend.Benotzung vun Werkzeughalter mat Flaach- a Kegelkontakt erhéicht d'Steifheet däitlecha reduzéiert d'Rapperen. Héichpräzis an héich Spannkraaft-Aarbechtshaltung eliminéiert Deelschwéngungen. D'Upassung vun der Bearbeitungsgeschwindegkeet an den Zufuhr op stabil Zonen um Lobendiagramm kann och d'Rapperen eliminéieren. Dëst beinhalt eng virsiichteg Gestioun vun der Spanbelaaschtung wärend d'Geschwindegkeet erhéicht oder reduzéiert gëtt. D'Benotzung vun méi décke Werkzeugschäfte oder d'Reduzéierung vun der Werkzeugverlängerung vum gesécherten Enn erhéicht d'Steifheet, reduzéiert d'Oflenkung a verréckelt d'Vibratiounsfrequenz op méi stabil Zonen.Anti-Vibratiounsdämpfungs-Toolgrëffer, entwéckelt mat fortgeschrattene Materialien, absorbéieren an oflenken Vibratiounen, wouduerch d'Iwwerdroe vum Tool op d'Werkstéck verhënnert gëtt.
Foussofdrock a Butteksfläche fir den CNC-Dréizentrum
De verfügbare Raum an enger Produktiounsanlag beaflosst d'Maschinnewiel wesentlech. D'Geschäfter mussen de Buedemofbau vun enger Maschinn an hir Ëmgéigend suergfälteg berécksiichtegen. Dës Planung garantéiert effiziente Betrib an eng sécher Aarbechtsëmfeld.
Maschinn Dimensiounen a Layout
Déi tatsächlech Dimensioune vun der Maschinn selwer sinn eng primär Suerg. D'Produzente ginn detailléiert Spezifikatioune betreffend Längt, Breet an Héicht. D'Geschäfter mussen dofir suergen, datt déi gewielte Maschinn an de designéierte Beräich passt. Ausserdeem muss d'Layout Peripheriegeräter wéi Spantransporter, Killmëttelbehälter a Schaltschränke berechent. En optimalt Layout erliichtert den Aarbechtsprozess a verhënnert Engpässe.
Zougänglechkeet fir Ënnerhalt
Ausreichend Plaz ronderëm d'Maschinn ass entscheedend fir reegelméisseg Ënnerhalt a Reparaturen. Techniker brauchen e fräien Zougang zu alle Säite vun der Maschinn fir Inspektiounen, Ersatzdeeler a Fehlerbehebung. Eng Plaz kann d'Ënnerhaltszäiten verlängeren an d'Sécherheetsrisiken erhéijen. D'Planung vum Zougang zur Ënnerhaltsaarbecht vun Ufank un vereinfacht zukünfteg Serviceoperatiounen.
Ufuerderunge fir de Raum fir d'Materialbehandlung
Effizient Materialbehandlung ronderëm d'Maschinn beaflosst direkt d'Produktivitéit an d'Sécherheet. Atelieren brauchen genuch Plaz fir d'Beluede vu Réimaterialien an d'Ausluede vu fäerdege Stécker. E Minimum vun36 Zoll (3 Fouss)déngt dacks als Basis fir kloer Weeër. Fir méi grouss oder méi laang Deeler empfeelen d'Werkstatten en Ofstand vun 7 bis 8 Féiss. Dëst bitt Plaz fir Werkzeuge, Werkzeugkëschten, Paletten a Wonen, wat zoufällege Kontakt mat de Bedienelementer verhënnert. Ee Benotzer huet speziell 10 Féiss tëscht enger Dréibank an enger Fräsmaschinn virgesinn, fir de Raum ze maximéieren an d'Benotzung vun engem Zwéngkran fir d'Beluede vun Deeler ze erliichteren. D'Beweegung vum Bedreiwer ze berécksiichtegen, besonnesch fir méi grouss Persounen, proposéiert e Minimum vun 6 Féiss. Fir Plaz fir Ausrüstung wéi Schnëttsteng ze loossen, fir schwéier Befestigungen ze wiesselen, kéint et 7 bis 8 Féiss erfuerderen. D'Werkstatte mussen och d'Entfernung vu Killmëttelbehälter berécksiichtegen. Si mussen dofir suergen, datt de Spannfutter vun der Dréibank net an der Linn mat der Plaz ass, wou en Bedreiwer op enger Nopeschmaschinn stoe kéint, aus Grënn vun der Sécherheet.
Budget a Gesamtkäschte vum Besëtz vun engem CNC-Dréizentrum
Eng ëmfaassend Budgetanalyse geet iwwer den initialen Akafspräis eraus. Si enthält all Käschten, déi mam Besëtz an dem Betrib vun der Maschinn iwwer hir Liewensdauer verbonne sinn. Dës Gesamtbesëtzkäschten (TCO) bidden e méi geneeë finanziellt Bild.
Ufankskafspräis
Den initialen Akafspräis representéiert d'Ufanksinvestitioun fir eng Maschinn. Dës Käschte variéiere staark jee no der Klass, de Funktiounen an de Méiglechkeeten vun der Maschinn. Keefer mussen hire Budget op hir Produktiounsbedürfnisser ofstëmmen.
| CNC Dréibänk Maschinn Klass | Präisbereich fir den Ufank vum Kaf |
|---|---|
| CNC-Dréibank fir Aarbechtsplazen | 5.000 $ – 20.000 $ |
| Mëttelklasse Produktiounsdréibank | 30.000 $ – 100.000 $ |
| Multi-Spindel- oder Schwäizer-Typ CNC-Dréibank | 100.000 $ – 300.000 $+ |
Dës Zuelen illustréieren déi breet Palette vun verfügbaren Optiounen. Déi spezifesch Ufuerderunge vun engem Buttek bestëmmen de passenden Investitiounsniveau.
Betribskäschten an Effizienz
D'Betribskäschten ëmfaassen déi lafend Ausgaben, déi iwwer den initialen Akaf erausgoen. Dozou gehéieren Energieverbrauch, Ausrüstung, Ënnerhalt a Käschten. Eng effizient Maschinn miniméiert dës widderhuelend Käschten. Modern Maschinnen hunn dacks energiespuerend Komponenten, wat d'Stroumkäschte reduzéiert. Héichqualitativ Ausrüstung hält méi laang a reduzéiert d'Ersatzfrequenz. Reegelméisseg Ënnerhalt verhënnert deier Pannen a verlängert d'Liewensdauer vun der Maschinn. En effiziente Betrib reduzéiert och d'Aarbechtszäiten pro Deel, wat d'Gesamtkäschten weider senkt.
Wiederverkaafswäert a Abschreiwung
Maschinne gi mat der Zäit manner wäertvoll, dat heescht, hire Wäert hëlt of. Wéi och ëmmer, verschidde Maschinne behalen hire Wäert besser wéi anerer. Faktoren, déi de Wiederverkaafswäert beaflossen, sinn d'Reputatioun vum Hiersteller, d'Ënnerhaltsgeschicht vun der Maschinn an hir technologesch Relevanz. Eng Investitioun an eng renomméiert Mark mat engem staarke Servicenetz féiert dacks zu engem bessere Wiederverkaafswäert. Eng korrekt Ënnerhaltung erhält och den Zoustand vun der Maschinn, wat se fir zukünfteg Keefer méi attraktiv mécht. Keefer sollten de laangfristege Wäert an déi potenziell Wäertverloschter berécksiichtegen, wa se hir Investitiounsentscheedung treffen.
Service an Ënnerstëtzung fir Äert CNC-Dréizentrum
Effektive Service a Support si vun essentieller Bedeitung fir d'Maschinnbetribszäit ze maximéieren an d'Produktivitéit op laang Siicht ze garantéieren. Keefer mussen d'Engagement vun engem Hiersteller fir d'Zefriddenheet vun de Clienten an d'Disponibilitéit vun der lokaler Hëllef evaluéieren.
Ruff a Zouverlässegkeet vum Hiersteller
De Ruff vun engem Hiersteller fir Zouverlässegkeet beaflosst direkt d'laangfristeg Leeschtung vun enger Maschinn an d'operationell Kontinuitéit vun enger Werkstatt. Firmen mat enger staarker Bilanz bidden dacks iwwerleeën Produkter an Ënnerstëtzung. Zum Beispill kann DMG MORI eng Clientbindungsquote vun 95% opweisen, wat op eng héich Zefriddenheet hiweist. Haas Automation verdéngt d'Vertraue vu méi wéi 10.000 US-Werkstätten wéinst senger Zouverlässegkeet a Benotzerfrëndlechkeet. Hermle erreecht och eng Clientzefriddenheet vu méi wéi 95%. Dës Metriken ënnersträichen Hiersteller, déi konsequent zouverlässeg Maschinnen an exzellent Betreiung nom Kaf liwweren.
Lokal Serviceverfügbarkeet
Lokal Serviceverfügbarkeet ass entscheedend fir deier Produktiounsverspéidungen ze minimiséieren. Schnell Reaktiounszäiten vun den Techniker garantéieren, datt d'Maschinnen séier nees a Betrib geholl kënne ginn.
| Prioritéitsniveau | Reaktiounszäit (typesch) |
|---|---|
| Prioritéit 1 (Kritesch) | 2-4 Stonnen |
| Prioritéit 2 (Héich) | 4-8 Stonnen |
| Prioritéit 3 (Mëttel) | Nächsten Aarbechtsdag |
| Prioritéit 4 (Niddereg) | 2-5 Aarbechtsdeeg |
Produktiounsanlagen, déi vun der Produktiounslinn ofhängeg sinn, brauchen dacks eng 24/7-Ofdeckung mat garantéierten Äntwertzäiten vun 2 Stonnen. Methods Machine leet de Wäert op séier Äntwertzäiten fir de Service a bitt 24/7 Live-Techneschen Support iwwer en US-baséierten Call Center. Erfuerene Techniker sinn a regionale Büroen an Nordamerika stationéiert. D'Servicequalitéit kann awer variéieren. Ee Benotzer huet eng 9-Deeg Waardezäit op e Riemenwiessel vun enger Reparaturfirma gemellt. En anere Benotzer huet erwähnt, datt bal ëmmer de Service den nächsten Dag fir seng Haas-, Mazak- a Mori-Maschinnen kritt gëtt, och wann se e puer Stonnen ewech sinn.
Garantie an techneschen Support
D'Verständnis vun der Garantie an dem verfügbaren techneschen Support schützt eng Investitioun. Standard Garantieperioden fir nei Maschinnen variéieren typescherweis vun engem bis dräi Joer, jee no Hiersteller a Modell. Dës Garantien decken normalerweis Material- a Veraarbechtungsfehler of, dacks abegraff Ersatzdeeler an Aarbecht, Leeschtungsgarantien an Zougang zu techneschem Support. Verlängert Garantieoptioune sinn dacks ze kafen. Et ass wichteg, déi spezifesch Konditiounen ze verstoen, dorënner wat d'Garantie ofdeckt a wat se net enthält. Schlëssel Supportofferen enthalen:
- Zougang zu qualifizéierten techneschen Support a prompten Service.
- Inklusioun vu Softwareupdates an Support fir d'Maschinn aktuell an effizient ze halen.
- Disponibilitéit vu Service a Reparaturen virun Ort fir d'Ausfallzäiten ze minimiséieren.
Automatiséierung a zukünfteg Expansioun mat engem CNC-Dréizentrum
Et ass wichteg, d'Automatiséierung an d'Méiglechkeeten fir zukünfteg Expansioun ze berücksichtegen, wann Dir eng Maschinn kaaft. Dës Funktiounen suergen dofir, datt d'Investitioun vun engem Atelier iwwer Jore relevant a produktiv bleift. Si erlaben et de Betriber, sech un déi sech ännerend Produktiounsufuerderungen an den technologesche Fortschrëtt unzepassen.
Potenzial vun der roboterescher Integratioun
Roboterintegratioun erhéicht d'Produktivitéit an d'Effizienz däitlech. Roboter erreechen±0,05 mm Widderhuelbarkeet, wat eng 24/7 Produktioun erméiglecht an d'Maschinnauslastung ëm 30% erhéicht. Sechsachseg Roboter mat spezialiséierte Grëffer handhaben Lasten bis zu 80 kg. Si schaffen 2-2,5 Mol méi séier wéi manuell Methoden. Dëst reduzéiert d'Belued- an Entluedzäit ëm bis zu 60%. Fortgeschratt CNC-Schweißroboter bidden eng Genauegkeet vun ±0,1 mm. Si reduzéieren d'Defektraten ëm 40-50% an erhéijen d'Produktiounsgeschwindegkeet ëm 30-35%. Roboter mat Visiounssystemer maachen eng präzis Montage mat enger Widderhuelbarkeet vun ±0,02 mm. Si reduzéieren d'Astellungszäit duerch flexibel Befestigungen ëm bis zu 70%. Roboterautomatiséierung fir Materialbelaaschtung, Werkzeugwiessel an Deelenentluedung kann d'Auslastung vun der Ausrüstung vun 52% op iwwer 82% erhéijen. Dëst stellt eng Verbesserung vun 30% duer. D'Integratioun mat CNC-Maschinnen kann d'duerchschnëttlech Zykluszäit pro Deel ëm 25% reduzéieren. Dëst féiert zu bedeitende Produktivitéitsgewënn. Konsequent, fehlerfräi Deelbehandlung an automatiséiert Verifizéierung reduzéieren d'Schrottraten ëm ongeféier 8%. Roboter handhaben och repetitiv, kierperlech usprochsvoll a geféierlech Aufgaben. Dëst befreit mënschlech Aarbechter fir méi komplex Rollen averbessert d'Sécherheet op der Aarbechtsplaz.
Kompatibilitéit vum Bar Feeder
Kompatibilitéit mat engem Barenzufuhrer ass en anere wichtegen Aspekt vun der Automatiséierung. E Barenzufuhrer liwwert automatesch Rohmaterial un d'Maschinn. Dëst erméiglecht e kontinuéierlechen, onbeaufsichtegten Operatioun iwwer verlängert Zäitperioden. Ateliere kënnen d'Produktioun iwwer Nuecht oder ausserhalb vun den Aarbechtszäiten lafen loossen. Dëst maximéiert d'Maschinnauslastung an den Duerchgank. Barenzufuhrer reduzéieren d'Aarbechtskäschten andeems se d'Noutwendegkeet fir manuell Materialbelaaschtung eliminéieren. Si garantéieren och eng konsequent Deelqualitéit andeems se e stännege Materialfloss erhalen.
Modulares Design fir Upgrades
Modulare Designprinzipien erlaben zukünfteg Upgrades. Dëst mécht dës spezialiséiert MaschinnenzukunftssécherModular Designen erméiglechen d'Rekonfiguratioun vu Maschinnenbaséiert op spezifesche Projetbedürfnisser. Si bidden d'Flexibilitéit fir Schlësselfunktionalitéiten no Bedarf z'integréieren. Dës Designen erliichteren méi einfach Upgrades vu bestëmmte Komponenten. Dëst geschitt ouni datt déi ganz Maschinn ersat muss ginn. Et garantéiert datt d'Maschinnen relevant bleiwen, wa sech d'Technologie weiderentwéckelt.
Energieeffizienz an Ëmweltauswierkunge vun engem CNC-Dréizentrum
D'Berécksiichtegung vun der Energieeffizienz an dem Ëmweltimpakt ass fir déi modern Produktioun entscheedend ginn. Dës Faktoren beaflossen souwuel d'Betribskäschten ewéi och d'Engagement vun engem Buttek fir Nohaltegkeet. Betriber sichen no Maschinnen, déi effizient funktionéieren a gläichzäiteg hiren ökologesche Foussofdrock miniméieren.
Stroumverbrauch a Käschten
De Stroumverbrauch vun enger Maschinn beaflosst direkt d'Betribskäschten an den Ëmweltimpakt. ModernCNC-Maschinnenhunn dacks energiespuerend Komponenten an intelligent Energieverwaltungssystemer. Dës Systemer optimiséieren den Energieverbrauch am Betrib an am Leerlaf. D'Wiel vun enger Maschinn mat héijer Energieeffizienz reduzéiert d'Stroumkäschten an d'CO2-Emissiounen. Geschäfter sollten de Stroumbedarf vun de verschiddene Modeller evaluéieren an hire laangfristege Energieverbrauch berécksiichtegen.
Killmëttelmanagementsystemer
Effektiv Killmëttelmanagement ass efinanziell intelligent StrategieEt bréngt bedeitend Käschtenerspuernisser a Virdeeler fir d'Ëmwelt. Déi richteg Entsuergung vum Killmëttel reduzéiert d'Buedem- a Waasserverschmotzung. Et verhënnert, datt schiedlech Materialien d'Ökosystemer kontaminéieren. Dës Praxis reduzéiert och schiedlech Emissiounen duerch nohalteg Offallwirtschaftstechniken. D'Recycléiere vu Killmëttel spuert natierlech Ressourcen a reduzéiert d'Nofro no Rohmaterialien.
Eng adequat Gestioun vum Killmëttel bitt och wirtschaftlech Virdeeler. Et senkt d'Käschte fir d'Offallwirtschaft duerch effizient Entsuergungs- a Recyclingsystemer. Recycling kann souguer Akommes aus recycléierte Materialien generéieren. Ausserdeem verbessert et d'Markenruff fir Firmen, déi eng nohalteg Entsuergung praktizéieren. D'Geschäfter erfëllen d'Ëmweltreglementer a garantéieren d'Anhale vun den Ëmweltgesetzer fir Offall. Dëst vermeit juristesch Strofen a Geldstrofen am Zesummenhang mat Net-Konformitéit. Operativ verbessert et d'Sécherheet an d'Gesondheet um Aarbechtsplaz andeems d'Risike fir d'Mataarbechter reduzéiert ginn. Et encouragéiert och Innovatioun an technologesch Adoptioun.
Déi richteg Gestioun vum Kühlmëttel assentscheedend fir d'Ëmweltimpakt an d'Käschten ze minimiséierenEt verlängert d'Liewensdauer vum Kühlmëttelsumpf a reduzéiert de Besoin fir heefeg Austausch. Dëst erhéicht d'Produktivitéit um Aarbechtsplaz andeems d'Maschinnen reibungslos lafen. Et verbessert d'Qualitéit vun de befestegte Deeler a garantéiert eng besser Uewerflächenabschloss. Et hält och d'Zilkonzentratioun stabil, wat zu enger méi zouverléisseger Bearbechtungsleistung féiert. Dëst fërdert eng méi sécher an gesond Aarbechtsëmfeld. Et schützt deier Bearbechtungsausrüstung a verlängert d'Liewensdauer vun den Tools.CO₂-baséiert Pure-Cut® CNC-Kühlsystem vu Fusion Coolant Systemsbitt eng méi propper Alternativ. Dëst System benotzt iwwerkritescht CO₂ (scCO₂) als Killmëttel. Et miniméiert den Ëmweltimpakt, eliminéiert schiedlech Killmëtteloffäll a verbessert d'Sécherheet duerch:
- Null Killmëtteloffäll: scCO₂ verdampft nom Gebrauch harmlos.
- Reduzéierten Energieverbrauch: Pure-Cut® brauch manner Energie.
- Nohalteg CO₂-Beschaffung: De benotzte CO₂ gëtt typescherweis recycléiert.
Strategien fir d'Reduktioun vun Offall
Ëmsetzung vun effektiven Offallreduktiounsstrategienminiméiert de Materialverbrauch an d'Entsuergungskäschten. Geschäfter kënnen e puer bewährte Methoden uwenden.
- Benotzt Nesting Software: Dëst automatiséiert d'Placement vun Deeler fir ongenotzte Plaz ze minimiséieren. Et reduzéiert Blechschrott, Schnëttzäit, Werkzeugverschleiss an Entsuergungskäschten.
- Wiessel op bal-Net-Shape-Bearbechtung: Dëst fänkt mat engem Réier un, deen dem fäerdegen Deel ganz ähnlech ass. Et reduzéiert d'Quantitéit u Material, déi ewechgeholl muss ginn, verkierzt d'Zykluszäiten an verlängert d'Liewensdauer vun den Tools.
- Wielt méi intelligent Toolways: Strategien wéi adaptiv Räumung optimiséieren d'Materialentfernung. Si reduzéieren redundant Beweegungen a verhënneren Loftofschneiden, wouduerch Schrott a Verschleiung miniméiert ginn.
- Astellungsfrequenz a Geschwindegkeeten: Eng richteg Astellung verhënnert schlecht Uewerflächenqualitéiten, Materialdeformatiounen an exzessiv Spanbildung. Dëst reduzéiert d'Neibearbechtung an d'Entsuergungsvolumen.
- Simuléieren virum Schnëtt: Virtuell Testschnëtt duerchféieren hëlleft potenziell Feeler z'identifizéieren a korrigéieren. Dëst verhënnert Materialverloscht a Reparatur.
Bedienungsausbildung a Sécherheetsfeatures vum CNC-Dréizentrum
Einfachheet vun der Operatioun a Léierkurve
DenD'Léierkurve fir CNC-Bearbeitung kann ufanks steil sinnAllerdéngs gëtt et mat der Praxis méi intuitiv. Verschidde Faktoren beaflossen dës Komplexitéit. Dozou gehéieren technescht Wëssen a mechaneschen an elektresche Systemer, CAD/CAM-Kenntnisser, Programméierungsfäegkeeten wéi G-Code a praktesch Erfahrung. Modern Kontrollsystemer zielen drop of, dëse Prozess ze vereinfachen. Zum Beispill, denHEIDENHAIN TNC7huet eng intuitiv an userfrëndlech Interface. D'Betreiber kënnen den Homescreen mat hire spezifesche Favoritten personaliséieren, wat d'Léierkurve reduzéiert. Agebaute Prozessvideoen guidéieren d'Benotzer duerch einfach Aufgaben, wat neie Betreiber hëlleft méi séier un d'Aarbecht ze kommen. Ähnlech ass denBrother Controllerass ganz ähnlech wéi Haas, sou datt et einfach un déi mat Haas-Erfahrung ugepasst ka ginn. D'Dokumentatioun fir Brother Speedio ass exzellent a gutt geschriwwen. De Speedio-Steierungssystem ass extrem einfach ze benotzen. D'Benotzer kënne séier ufänken. Modern Steierunge si generell einfach ze léieren fir Basisoperatiounen wéi d'Astelle vun Tools, d'Aarbechtsoffsets an d'Ausféiere vu Programmer, typescherweis bannent e puer Stonnen.
Ugebueden Trainingsprogrammer
Ëmfangräich Trainingsprogrammersinn essentiell fir nei Bedreiwer. D'Ausbildung soll fundamental CNC-Konzepter, G-Code-Programméierung a Simulatiounen ofdecken. Si enthält och CAD/CAM-Software, d'Auswiel vun Tools, d'Liesung vu Blaupaugen, wesentlech Mathematik a Materialwëssenschaft. Praktesch Erfahrung ass entscheedend fir d'Entwécklung vu praktesche Fäegkeeten. Dëst beinhalt iwwerwaachte Maschinnebetrieb, Simulatorbenotzung a Projetaarbecht an der Praxis. Bedreiwer brauche Formatioun an der Troubleshooting a Problemléisung. Dëst beinhalt prädiktiv Ënnerhalt, Identifikatioun a Léisung vu Maschinneproblemer, Upassung vun Offset'en, Versteesdemech vun Alarmcoden a Wëssen, wéini Problemer eskaléiert solle ginn. Sécherheetsprotokoller sinn och essentiell. Eng ëmfaassend Ausbildung muss OSHA-Konformitéit, Maschinnesécherheet, Noutstoppprozeduren an Ergonomie enthalen, fir Verletzungen ze vermeiden. Modern Ausbildung enthält och Industrie 4.0-Konzepter, simulatiounsbaséiert oder virtuell Realitéit (VR)-Formatioun a Moduler iwwer gréng Produktioun.
Sécherheetsverriegelungen a Schutz
Maschinneschutz sinn Sécherheetsbarrièren oder -apparaterdéi geféierlech Deeler vun Ausrüstung ëmschléissen. Si verhënneren de Kontakt mat bewegende Deeler. D'OSHA publizéiert spezifesch Maschinneschutznormen. Et ginn dräi Haaptzorte vu Maschinneschutzen: fix Schutzen, verriegelbar Schutzen a verstellbar Schutzen. Verriegelbar Schutzen, oder Sécherheetsverriegelungen, si beweeglech Barrièren, déi mat engem Sécherheetsmechanismus kombinéiert sinn. Dëse Mechanismus stoppt d'Maschinn wann se opgemaach gëtt. Aner Sécherheetsmoossname enthalen Liichtvirhäng, Sécherheetskontaktmatten a Sécherheetsglas fir CNC-Maschinnen. Noutstoppschalter (E-Stopps) si grouss rout Knäppercher, déi d'Maschinn séier ausschalten. Lockout/Tagout (LOTO) Prozedure maachen d'Ausrüstung kierperlech stromlos.Inspektioun virum Betrib ass entscheedend fir d'BetreiberVirum Ufank sollten d'Betreiber op locker oder fehlend Schutzschirmer, beschiedegt Kabelen, locker Befestigungen an d'Funktionalitéit vun alle Sécherheetsfeatures kontrolléieren.ANSI 11.19 (2010)stellt Leeschtungskriterien fir de Schutz vir. Dës Norm gëllt fir all Maschinnen an Ausrüstung. Si vereinfacht d'Schutznormen.
Eng ëmfaassend Evaluatioun ass entscheedend fir allCNC-DréizentrumAkaf. Geschäfter mussen de laangfristege Wäert an d'Rendement vun der Investitioun iwwer d'Ufankskäschte prioritär behandelen. Dës strategesch Approche garantéiert eng optimal Investitioun. Berécksiichtegt all Faktoren, déi diskutéiert ginn, suergfälteg. Dës Suergfalt féiert zu enger erfollegräicher, produktiver Acquisitioun fir Äre Buttek a verbessert seng Fäegkeeten fir déi nächst Joren.
FAQ
Wat ass den Ënnerscheed tëscht engem CNC-Dréizentrum an enger CNC-Dréibank?
A CNC-Dréibankféiert haaptsächlech Dréibearbechtungen duerch. En CNC-Dréizentrum bitt méi fortgeschratt Funktiounen. Et enthält dacks Live-Tooling, verschidde Achsen an Automatiséierungsfeatures. Dës Ergänzunge erlaben Fräsen, Bueren a Geweechenschneiden an engem eenzegen Opbau.
Wat sinn déi Haaptvirdeeler vum Live-Tooling op engem CNC-Dréizentrum?
D'Veraarbechtung vu rotéierende Tools verbessert d'Villsäitegkeet vun engem Dréizentrum däitlech. Et erlaabt der Maschinn Fräsen, Bueren a Gewëndschneiden duerchzeféieren. Dëst eliminéiert d'Noutwennegkeet, Deeler op eng aner Maschinn ze transferéieren. Werkstätten erreechen eng méi grouss Designflexibilitéit a reduzéieren d'Opstellungszäiten.
Firwat ass thermesch Stabilitéit wichteg fir en CNC-Dréizentrum?
Thermesch Stabilitéit ass entscheedend fir d'Genauegkeet ze erhalen. Maschinnkomponenten dehnen sech aus, wa se sech am Betrib erhëtzen. Dës Expansioun verursaacht Dimensiounsverännerungen. Effektiv Killsystemer a Kompensatiounsmodeller reduzéieren dës Effekter. Si garantéieren eng konsequent Deelqualitéit.
Wat bedeiten d'Gesamtbesëtzkäschten (TCO) fir en CNC-Dréizentrum?
Den TCO ëmfaasst all Käschten, déi mat enger Maschinn iwwer hir Liewensdauer verbonne sinn. Dëst geet iwwer den initialen Akafspräis eraus. Et deckt Betribskäschten wéi Energie, Tools an Ënnerhalt. Den TCO berécksiichtegt och Aarbechtskäschten, Abschreiwungen a potenziellen Wiederverkaafswäert.
Zäitpunkt vun der Verëffentlechung: 12. Dezember 2025