


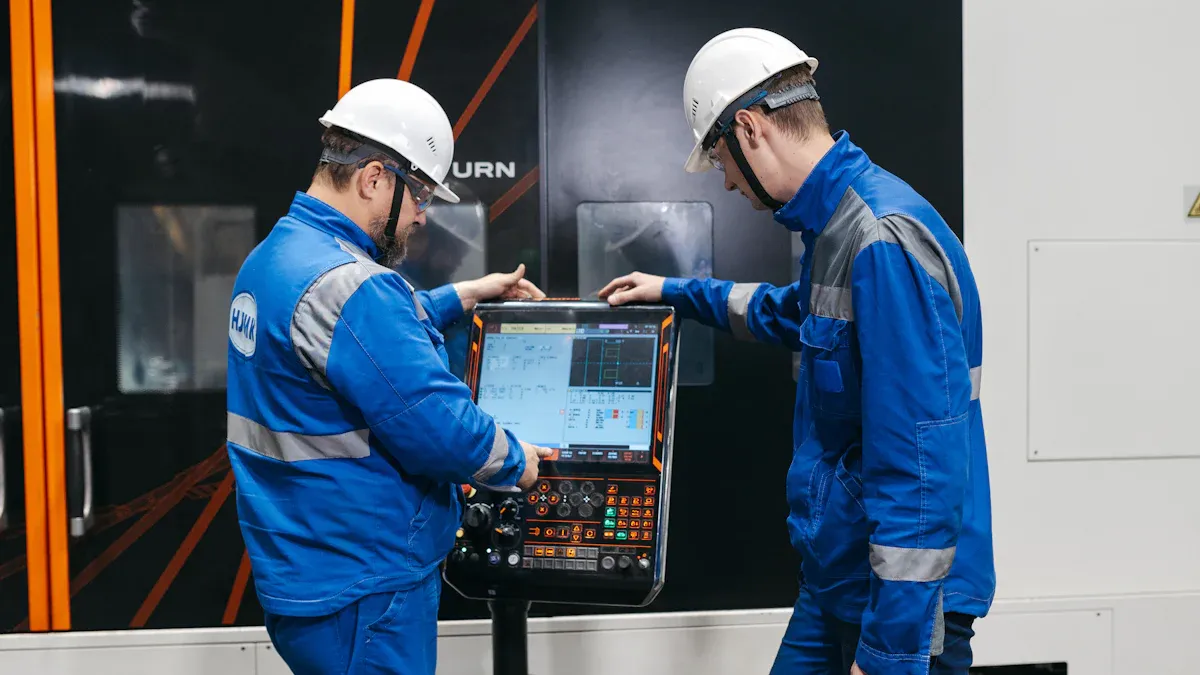
Deeglech Ënnerhaltsprozedure si fir all CNC-Dréizentrum entscheedend. Dës essentiell Routinen garantéieren eng optimal Leeschtung a verhënneren deier Ausfallzäiten.Deeglech Ënnerhalt fir CNC-MaschinnenDréit direkt zur operationeller Effizienz bäi. D'Adoptioun vu wichtegen deegleche Gewunnechten hëlleftverlängeren d'Liewensdauer vum CNC-DréizentrumSou Praktiken ënnerstëtzen ochHéichpräzis CNC-Bearbeitungstipps, fir eng konsequent Ausgabequalitéit ze garantéieren. ProaktivCNC-Dréibank Ënnerhaltminiméiert onerwaart Problemer, reduzéiert d'Noutwennegkeet vun extensivenTipps fir d'Fehlerbehebung vun der CNC-Maschinn.
Schlëssel Erkenntnesser
- Deeglech Ënnerhalt suergt dofir, datt Är CNC-Maschinn gutt funktionéiert. Et verhënnert deier Pannen a garantéiert eng gutt Funktiounsweis.d'Produktioun geet.
- Reegelméisseg Kontrollen suergen dofir, datt d'Deeler korrekt hiergestallt ginn. Dëst hëlleft Ärer Maschinn méi laang ze halen an d'Sécherheet vun den Operateuren ze garantéieren.
- Kontrolléiert ëmmer d'Kühlmëttel, d'Schmierung an den Loftdrock ier Dir ufänkt. Dëst verhënnert Problemer am Laf vum Dag.
- Passt op komesch Geräischer oder Alarmer op, während d'Maschinn leeft. Behuewen kleng Problemer séier, fir méi grouss Problemer ze vermeiden.
- Botzt d'Maschinn a läscht d'Spän no all Schicht. Dëst hält d'Maschinn prett fir den nächsten Dag.
Firwat deeglech Ënnerhalt fir Äert CNC-Dréizentrum entscheedend ass
Verhënnerung vun deieren Ausfällen a Reparaturen
Deeglech Ënnerhaltverhënnert aktiv onerwaart Maschinneausfäll. Ongeplangten Ausfallzäiten beaflossen däitlech d'Produktiounspläng. Fuerschung weist drop hin.Hiersteller kënne verléieren bis zu 260.000 Dollar pro Stonnwéinst Ausfallzäiten. Obwuel dës Zuel en allgemenge Produktiounsduerchschnëtt representéiert, ënnersträicht se déi substantiell finanziell Auswierkunge vun Operatiounsënnerbriechungen. Proaktiv Ënnerhalt op engem CNC-Dréizentrum reduzéiert dës Risiken. Et garantéiert e kontinuéierleche Betrib a vermeit deier Noutreparaturen.
Garantéiere vun der Qualitéit an der Genauegkeet vun den Deeler
Konsequent deeglech Fleeg beaflosst direkt d'Prezisioun vun de bearbechte Komponenten. Ofgenotzt Tools oder kontaminéiert Killmëttel beeinträchtigen d'Dimensiounsgenauegkeet. Reegelméisseg Kontrollen erhalen d'Kalibrierung vun der Maschinn. Dëst garantéiert datt all Deel streng Qualitéitsfuerderunge erfëllt. Eng héichqualitativ Leeschtung ass essentiell fir d'Zefriddenheet vun de Clienten an de Geschäftsruff.
Verlängerung vun der Liewensdauer vun engem CNC-Dréizentrum
Reegelméisseg Ënnerhalt reduzéiert de Verschleiung vu kritesche Komponenten. Déi richteg Schmierung a Reinigung verhënneren eng virzäiteg Alterung vun den Deeler. Dëst verlängert d'Liewensdauer vum CNC-Dréizentrum. Et schützt déi bedeitend Investitioun a Maschinnen. Eng gutt ënnerhalen Maschinn funktionéiert zouverlässeg fir vill Joren.
Verbesserung vun der Bedreiwersécherheet
Deeglech Ënnerhaltspraktiken droen direkt zu engem méi sécheren Aarbechtsëmfeld fir Maschinnebetreiber bäi. Eng gutt ënnerhalen Maschinn funktionéiert virauszesoen. Dëst reduzéiert de Risiko vun onerwaarten Stéierungen oder Beweegungen, déi Verletzunge verursaache kéinten. D'Betreiber vertrauen op déi konsequent Leeschtung vun der Maschinn.
Betruecht dës Sécherheetsvirdeeler:
- Reduzéiert Risiko vu Rutschen a FalenReegelméisseg Reinigung vum Aarbechtsberäich a vun de Maschinnuewerflächen entfernt Ueleg, Killmëttel a Spanoflagerungen. Dës Substanzen schafen geféierlech Rutschzonen. E proppere Buedem verhënnert Accidenter.
- Verhënnerung vu WerkzeugbrochD'Betreiber iwwerpréiwen d'Tools all Dag. Si identifizéieren ofgenotzt oder beschiedegt Tools virum Gebrauch. Dëst verhënnert onerwaart Toolbroch während dem Betrib. Gebrach Tools kënne geféierlech Projektiler ginn.
- Funktionell SécherheetsschutzËnnerhaltskontrollen garantéieren, datt all Sécherheetsschutzgitter a Verriegelungen korrekt funktionéieren. Dës kritesch Komponenten schützen d'Betreiber viru bewegenden Deeler an erausgehäitem Brochstéck. E richteg funktionéierend Schutzsystem ass net verhandelbar.
- Aarbechtszonen fräimaachenD'Entfernung vu Spänen a Schutt aus der Maschinn an der Ëmgéigend garantéiert e fräien Zougang. D'Bedénger kënne sech fräi beweegen, ouni ze stolperen. Dëst garantéiert och, datt Noutstoppen zougänglech bleiwen.
- Stabil MaschinnebetriebEng richteg Schmierung a Komponentenkontroll verhënneren exzessiv Schwéngungen oder Instabilitéit. E stabilt CNC-Dréizentrum miniméiert d'Chance, datt Deeler sech verréckelen oder Maschinnkomponenten onerwaart ausfalen. Sou Ausfäll stellen e bedeitende Risike mat sech.
Bedreiwer, déi deeglech Kontrollen duerchféieren, gi sech méi mat hirem Equipement vertraut. Dës Vertrautheet hëlleft hinnen, potenziell Problemer fréi z'identifizéieren. D'séier Behandlung vu klenge Problemer verhënnert, datt se zu grousse Sécherheetsrisiken eskaléieren. Eng proaktiv Approche fir d'Ënnerhaltspersonal schützt se. Et fërdert eng Sécherheetskultur an der Werkstatt.
Kontrollen virum Schachgang fir Äert CNC-Dréizentrum

D'Betreiber maachen Iwwerpréiwunge virun der Schicht, ier se mat all Bearbechtungsoperatioune ufänken. Dës Routineinspektiounen garantéieren, datt d'Maschinn de ganzen Dag sécher an effizient funktionéiert. Si hëllefen, potenziell Problemer fréi z'identifizéieren, deier Pannen ze vermeiden an d'Produktiounsqualitéit ze garantéieren.
Verifizéierung vum Killmëttelniveau a vun der Konzentratioun
Killmëttel spillt eng wichteg Roll bei der Bearbeitung. Et killt d'Wierkstéck an d'Tool of, schmiert d'Schnëttflächen a spült Spanen ewech. D'Betreiber mussen de Killmëttelstand virun all Schicht kontrolléieren. En niddrege Killmëttelstand kann zu Iwwerhëtzung, Verschleiss vum Tool an enger schlechter Uewerflächenqualitéit féieren. Si kontrolléieren och d'Kältemëttelkonzentratioun. E Refraktometer hëlleft d'Konzentratioun ze moossen. Eng falsch Konzentratioun beaflosst d'Schnëttleistung a kann de Bakterienwuesstum förderen. Verschidde Materialien erfuerderen spezifesch Killmëttelkonzentratioune fir optimal Resultater.
| Material | Dréiung vun der Killmëttelkonzentratioun |
|---|---|
| Koffer | Léistlecht Ueleg |
| Aluminium | Mineralueleg mat löslechem Ueleg (oder) 10% Fett |
| Bronze | Léistlecht Ueleg |
| Kuelestoffarm & Werkzeugstahl | 75% Mineralstoffer mat 25% Scharfueleg |
| Schmeidbares Eisen | Léistlecht Ueleg |
| Legierungsstähle | 75% Mineralueleg mat 25% Schwefelbasisueleg |
| Messing | Mineralueleg mat 10% Fett |
| Goss | Dréchen |
Zum Beispill,Aluminium benotzt dacks Mineralueleg mat 10% Fett oder löslechem UelegLegierungsstähle profitéieren vun 25% Schwefelbasisueleg gemëscht mat 75% Mineralueleg. Déi richteg Killmëttelart a Konzentratioun ze halen verlängert d'Liewensdauer vun den Tools an verbessert d'Qualitéit vun den Deeler.
Inspektioun vum Schmiersystem
Déi richteg Schmierung ass essentiell fir e reibungslosen Operatioun an eng laang Liewensdauer vun engemCNC-MaschinnD'Betreiber iwwerpréiwen d'Schmieranlag all Dag. Si kontrolléieren den Uelegstand an de Behälter. Si suergen och dofir, datt d'Schmierpompel richteg funktionéiert. Onzureichend Schmierung verursaacht bedeitend Problemer.
- Iwwerhëtzung ass e SchlësselindikatorD'Spindel kéint sech exzessiv waarm unfillen oder eng Hëtzt iwwer normal Niveauen generéieren.
- Net genuch Schmierung verursaacht dës Iwwerhëtzung.
- D'Iwwerwaachung vun der Spindeltemperatur hëlleft Problemer z'identifizéieren.
- Eng Spindel, déi méi waarm leeft wéi soss, weist dacks op inadequater Schmierung hin.
Iwwerhëtzung oder exzessiv Temperatur an de Spindelen verschlechtert d'SchmiereigenschaftenDëst verstäerkt de Verschleiss vun de Komponenten.Onzureichend Schmierung ass eng Haaptursaach vu Verschleiung bei CNC-DréibankenEng richteg Schmierung erstellt e Schutzfilm. Dëse Film reduzéiert Reibung an Hëtzt tëscht de bewegende Deeler. Eng net genuch Schmierung dréit zu Reibung an Ofdreiwung tëscht de bewegende Flächen bäi. D'Betreiber mussen dofir suergen, datt all bewegend Deeler genuch Schmierung kréien.
Loftdrock- a Filtratiounskontroll
Pneumatesch Systemer dreiwen verschidde Komponenten op enger CNC-Maschinn un, dorënner Werkzeugwechsler, Spannfutter a verschidde Spannmechanismen. D'Betreiber kontrolléieren den Loftdrockmesser ier se d'Maschinn starten. De richtege Loftdrock ze halen ass entscheedend fir e verlässleche Betrib. E Mindestloftdrock vun110 PSIass dacks fir CNC-Maschinnen erfuerderlech. Zum Beispill aPräzisiouns-CNC-Bearbeitungszentrum VMC850recommandéiert en Loftdrock vun 0,6-0,8 MPa, wat sech op ongeféier 87-116 PSI ausrechent.HAAS Super Mini 2 CNC-Maschinnbrauch 100 PSI.
D'Betreiber iwwerpréiwen och d'Loftfiltersystem. De Filter läscht Fiichtegkeet a Kontaminanten aus der Drockloft. E verstoppte Filter reduzéiert den Loftdrock a kann Dreck an d'pneumatesch Komponenten aféieren. Dëst féiert zu Stéierungen a virzäitegem Verschleiss. Si entléen all gesammelt Kondensat aus de Loftleitungsfilteren. Dëst verhënnert datt Waasser an de pneumatesche System kënnt.
Inspektioun vun der Aarbechtshaltungsvorrichtung
AarbechtshaltungsapparaterSéchert d'Wierkstéck während der Bearbeitung. D'Betreiber mussen dës Apparater virun all Schicht suergfälteg iwwerpréiwen. E séchert Werkstéck verhënnert Beweegungen, wat eng korrekt Bearbeitung an d'Sécherheet vum Bedreiwer garantéiert. Eng net adäquat Spannung féiert zu Ongenauegkeeten un den Deeler a potenziellen Maschinneschued.
D'Betreiber maachen e puer kritesch Kontrollen op Aarbechtshaltungsgeräter:
- Reegelméisseg BotzenSi botzen d'Komponente vum Spannsystem. Dëst beinhalt d'Spannungen, d'Befestigungen an d'Aarbechtshaltungsvorrichtung selwer. Si entfernen Dreck, Schutt a Killmëttelreschter. Si kontrolléieren och op Verschleiung, Korrosioun oder Oflagerungen.
- SchmierungD'Betreiber applizéieren vum Hiersteller empfohlene Schmiermëttel op bewegend Deeler. Dëst ass besonnesch wichteg fir hydraulesch oder pneumatesch Komponenten. Eng richteg Schmierung garantéiert e reibungslosen Operatioun a verhënnert Verschleiung.
- Uzéien an UpassenSi kontrolléieren an zéien all locker Befestigungen, Bolzen oder Schrauwen fest. Si iwwerpréiwen d'sécher Montage vu Klammeren a Befestigungen. D'Betreiber passen de Klemmdrock, d'Wénkelen oder d'Positiounen no Bedarf un.
- Verschleiungs- a SchuedinspektiounSi iwwerpréiwen all Komponenten op Zeeche vu Verschleiung oder Schued. Dëst beinhalt Rëss, Beulen oder Verformungen. Si leeë besonnesch Opmierksamkeet op Kontaktflächen a Grëffberäicher. D'Betreiber ersetzen ofgenotzt oder beschiedegt Deeler direkt.
- Flëssegkeetsniveauen a DrockkontrollenFir hydraulesch oder pneumatesch Systemer kontrolléieren d'Betreiber reegelméisseg de Flëssegkeetsniveau an d'Drockastellungen. Si iwwerwaachen op Leckagen, Drockfäll oder anormal Geräischer. Si befollegen d'Empfehlungen vum Hiersteller fir d'Flëssegkeetsënnerhalt.
- Ausriichtung a KalibrierungD'Betreiber iwwerpréiwen d'Ausriichtung an d'Kalibrierung vun de Komponenten vum Spannsystem. Si benotze Präzisiounsinstrumenter, besonnesch fir fixturbaséiert Opstellungen. Si maachen Kalibrierungskontrollen op automatiséierte Systemer.
D'Betreiber kontrolléieren och den Zoustand vunKlemmen, Befestigungsplacken, Dübelstiften a Vakuumdichtungvirun all Aarbecht. Si kontrolléieren op Dreck um Maschinnendësch oder op den Ënnerplacke vun de Befestigungselementer. Splitter kënnen verhënneren, datt d'Befestigungselementer flaach leien. Dëst féiert zu Feeler am Bearbeitungsprozess. Si kontrolléieren op Leckagen a Vakuumsystemer oder op ofgenotzt Bolzen. Dës Problemer reduzéieren d'Haltkraaft. Dëst kompromittéiert de Bearbeitungsprozess.
Inspektioun vun den Tools
D'Ausrüstung ass entscheedend fir d'Qualitéit an d'Effizienz vun der Bearbeitung. D'Betreiber iwwerpréiwen all Tools ier se ufänken.CNC-DréizentrumOfgenotzt oder beschiedegt Tools féieren zu enger schlechter Uewerflächenqualitéit, ongenaue Dimensiounen a méi héijem Toolbroch. Reegelméisseg Inspektioun hëlleft eng konsequent Deelqualitéit ze garantéieren an d'Liewensdauer vun den Tools ze verlängeren.
D'Operateure sichen no spezifeschevisuell Indikatoren fir ofgenotzt oder beschiedegt Tools:
- Rost a Korrosioun op UewerflächenDëst sinn kloer Warnzeechen. Si kompromittéieren d'Integritéit vun de Maschinnen. Si kënnen zu operationelle Problemer féieren. D'Betreiber mussen dës Problemer direkt adresséieren, fir weider Schued ze vermeiden.
- Rëss oder Schued un den ToolkomponentenDës Onvollkommenheeten schwächen d'Struktur vum Tool. Si kënne bedeitend operationell Ausfäll verursaachen. Si féieren och zu enger schlechter Bearbechtungsqualitéit an erhéichte Schrottraten. D'Betreiber mussen dës direkt behiewen.
- Exzessiv Akkumulatioun vu SchuttDreck, Stëbs a Splitter op Maschinnen weisen op ze spéit Ënnerhalt hin. Si kënne beweeglech Deeler verstoppen. Dëst reduzéiert d'Effizienz a féiert zu potenziellen Pannen.
D'Betreiber kontrolléieren och op ofgebrochene Schneideplacken, rauh Schneidkanten oder exzessive Verschleiss vun den Toolhalter. Si suergen dofir, datt d'Tools richteg an den Toolhalter gesat sinn. Si iwwerpréiwen, ob d'Offset vun den Tools korrekt ass. Den Ersatz vun ofgenotzten Tools verhënnert proaktiv méi grouss Problemer beim Betrib. Dës Praxis garantéiert eng optimal Schneidleistung a reduzéiert de Risiko vun onerwaarten Toolausfäll.
Ënnerhalt vun Ärem CNC-Dréizentrum während dem Betrib
D'Betreiber mussen während de Bearbeitungsoperatiounen opmierksam bleiwen. Eng kontinuéierlech Iwwerwaachung hëlleft potenziell Problemer z'identifizéieren, ier se sech verschlechteren. Dësen proaktiven Usaz garantéiert eng konsequent Deelqualitéit a verhënnert onerwaart Maschinneausfäll.
Iwwerwaachung vum Killmëttelfluss a Spanentsuergung
Konsequent Kühlmëttelfluss an effektiv Spanentsuergung si wichteg fir eng optimal Bearbechtungsleistung. D'Betreiber suergen dofir, datt de Kühlmëttel ouni Verstoppung an d'Schnëttzon kënnt. Si kontrolléieren och, ob d'Spanen effizient ewechgeholl ginn. Schlecht Spanentsuergung féiert zu Neischneiden, Verschleiss vum Werkzeug a schlechtem Uewerflächenofbau.
Verschidde Best Practices droen zu engem effektive Chipmanagement bäi:
- Optimiséierung vum ToolweeD'Betreiber plangen d'Werkzeugbewegungen, fir d'Spanopbauung an enke Plazen ze minimiséieren. Fortgeschratt CAM-Software hëlleft bei der Optimiséierung vun den Werkzeugweeër. Dëst reduzéiert d'Spanbelaaschtung a garantéiert eng konsequent Spanentsuergung.
- Déi richteg Auswiel vum ToolD'Wiel vun Tools mat der passender Spannflächegeometrie, dem Spannwénkel an der Beschichtung ass entscheedend. Tools mat gréissere Spannflächen a méi héije Spannwénkelen si ideal fir méi laang Spanen. Spezialiséiert Beschichtunge reduzéieren d'Reibung a verhënneren d'Spanhaftung.
- Implementatioun vum Chip BreakerD'Betreiber integréieren Spanbriecher fir Spanen a méi kleng, méi einfach ze handhaben Stécker ze fragmentéieren. Dëst ass besonnesch wichteg fir Materialien, déi laang, drahtfërmeg Spanen produzéieren. Spanbriecher reduzéieren Blockaden a verbesseren d'Effizienz.
- KillmëttelmanagementsystemE gutt entwéckelt System riicht de Killmëttelstroum präzis op de Schnëttberäich. Dëst spült Spanen ewech a verhënnert Opbau.Reegelméisseg Filtratioun an Iwwerwaachung vun der Killmëttelqualitéit garantéieren d'Effizienz.
- D'Betreiber iwwerpréiwen a ersetzen reegelméisseg Filteren, fir d'Effizienz vun der Killmëttelfiltratioun ze garantéieren.
- Si iwwerwaachen d'Qualitéit vum Kühlmëttel andeems se reegelméisseg op Kontaminatiounsniveauen testen. Si passen d'Filterprozesser deementspriechend un.
- Si suergen dofir, datt Filtersystemer mat existente Maschinnen an Zorte vu Killmëttel kompatibel sinn.
- Automatesch Chip ExtraktiounD'Benotzung vu Systemer wéi staark Staubsauger oder Fërderbänner entfernt kontinuéierlech Spänen aus dem Schnëttberäich. Dëst verhënnert d'Akkumulatioun, reduzéiert d'Ausfallzäiten an erhält konsequent Schnëttbedingungen.
- Reegelméisseg ËnnerhaltD'Betreiber maachen reegelméisseg Inspektioune vu Schnëttwierkzeugen, Werkzeughalter a Spanentsuergungssystemer. Si suergen dofir, datt d'Werkzeugen net stumpf oder beschiedegt sinn. Si kontrolléieren och, ob d'Kühlmëtteldüsen propper an ausgeriicht sinn. Vakuumsystemer mussen korrekt funktionéieren.
D'Erhalen vu proppere Killmëttelsystemer an d'reegelméisseg Filteren vum Killmëttel läscht Kontaminanten. Dëst garantéiert konsequent Buerbedingungen an eng virauszesoen Spanbildung. Den Drock an d'Zouféierung vum Killmëttel beaflossen d'Spanevakuatioun däitlech. Héichdrock-Killmëttel dréckt d'Spanen aus déiwe Lächer eraus. Et verhënnert d'Spanschweißen an verlängert d'Liewensdauer vum Werkzeug. D'Killmëttelzufuhr duerch d'Werkzeug ass besonnesch effektiv fir Lächer mat engem Duerchmiesser vu méi wéi 3x. Et riicht d'Killmëttel präzis op d'Schneidkant. Dëst dréckt d'Spanen laanscht d'Flitzen eraus. Dës Method erlaabt Buerdéiften bis zu 10x Duerchmiesser ouni Stéckzyklen, wat d'Produktivitéit verbessert. Killmëttel absorbéiert séier d'Schnëtthëtzt a féiert se of. Dëst ass essentiell fir eng korrekt Spanbildung. Et verhënnert datt d'Spanen plakeg ginn an un de Buerfliten hänke bleiwen. Déi reibungsreduzéierend Eegeschafte vum Killmëttel schafen e dënne Film tëscht dem Buer an de Spanen. Dëst mécht d'Spanbewegung laanscht d'Flitzen vill méi glat.Héichdrock-Kühlsystemer (5,5-35 MPa)kënnen als Spanbriecher déngen. Si fragmentéieren laang, drahtfërmeg Spanen a méi kleng, méi einfach ze evakuéierend Stécker. Déi richteg Killmëttelapplikatioun bitt e Reinigungseffekt. Si wäscht Spanen an Ongereinheeten aus dem Schnëttberäich ewech. Dëst verhënnert Neischneiden a verbessert d'Lachqualitéit, d'Dimensiounsgenauegkeet an d'Liewensdauer vum Werkzeug.
Lauschteren op ongewéinlech Geräischer oder Vibratiounen
D'Betreiber entwéckelen en Ouer fir déi normal Téin vun hirem CNC-Dréizentrum. All Ofwäichung vun dëse bekannte Téin signaliséiert dacks en ënnerierdesche Problem.Ongewéinlech Geräischer oder Vibratiounenerfuerderen direkt Untersuchung. D'Ignoréiere vun dësen auditive Signaler kann zu bedeitende Schued a käschtenintensiven Reparaturen féieren.
Typesch Ursaache fir ongewéinlech Geräischer oder Vibratiounen sinn ënner anerem:
- LagerfehlerSchleifen, Quietschen, Klapperen oder aner komesch Geräischer weisen dacks op Problemer an der Spindel hin. E Lagerausfall ass eng wahrscheinlech Ursaach. Kontaminatioun, plëtzlech Impakter, Mangel u Schmierung oder d'Enn vun der Liewensdauer vum Lager kënnen dëse Feeler verursaachen.
- OngläichgewiichterOngläichgewiichter am Spindelsystem kënnen exzessiv Vibratiounen verursaachen.
- Ofgenotzte WerkzeughalterOfgenotzt Werkzeughalter sinn eng heefeg Ursaach fir exzessiv Vibratiounen.
- FeelerausrichtungFehlausriichtung vun de Komponenten kann zu bedeitende Schwéngungen während dem Betrib féieren.
- Onzureichend SchmierungOngewéinleche Geräischer an der Maschinnspindel kënnen duerch onzureichend Schmierung vun de Lager entstoen. D'Benotzung vun der falscher Zort Schmierstoff verursaacht och dëst.
- Ofgenotzt KomponentenVibratioune entstinn duerch ofgenotzt Komponenten wéi Lager, Undriffsriemen oder Zännrieder. Eng verstoppte Rolllagerlaf féiert dozou, datt d'Roller vibréieren, wa se iwwer déi beschiedegt Plaz fueren.
- Falsch ausgeriicht SpindelkomponentenFehlausriichtung vun de Spindelkomponenten féiert och zu exzessive Vibratiounen.
- KugelschrauflagerlagerWann et nëmmen an enger Richtung Kaméidi gëtt, kéinten d'Kugelschrauflager d'Ursaach sinn. Dëst ass besonnesch wouer, wann et sech ëm Wénkelkontaktlager handelt, déi an enger Richtung belaascht sinn, awer net an der anerer. Eng falsch Virspannung ass och d'Ursaach dofir.
- Analog Kommando OffsetBëlleg CNC-Steierungen kéinten Problemer mam analoge Kommando-Offset zum Servo-Undriff hunn. Dëst kéint Schleifen oder Rummelen verursaachen. De Verloscht vun de CMOS-Batterieparameter kéint domat zesummenhänken. E Récksetzen op d'Standardastellungen kéint d'Offset-Upassung léisen.
D'Betreiber solle d'Maschinn direkt stoppen, wa se stänneg ongewéinlech Geräischer oder Vibratiounen feststellen. Si ënnersichen dann d'Quell. Fréizäiteg Detektioun an Interventioun verhënneren, datt kleng Problemer zu gréissere Pannen ginn.
Maschinnalarmer a Feelermeldungen observéieren
CNC-Maschinne si sophistikéiert Systemer. Si iwwerwaachen hir eegen Operatiounen permanent. Wann e Problem optrëtt, weist d'Maschinn typescherweis en Alarm oder eng Fehlermeldung un. D'Betreiber mussen dës Messagen verstoen a passend reagéieren. D'Ignoréiere vun Alarmer kann zu Maschinneschued, onséchere Konditiounen oder verschrotten Deeler féieren.
D'Betreiber sollten sech mat de gemeinsamen Alarmcoden fir hir spezifesch Maschinnsteierung vertraut maachen.Hei sinn Beispiller vu gemeinsame Fanuc-Alarme a wéi eng direkt Schrëtt fir d'Feelerbehebung funktionéieren:
- Alarm 007 – Spindel net prett (Fanuc)Dësen Alarm weist un, datt d'Spindel net op Geschwindegkeet ass oder déi uginn Dréizuel net rechtzäiteg erreecht huet. D'Betreiber kontrolléieren d'Spindelundriff. Si suergen dofir, datt en M03/M04-Kommando vun engem G4-Wahnstand gefollegt ass. Si iwwerpréiwen och de Feedback vum Spindelsensor.
- Alarm 414 – X-Achs ServofeelerDësen Alarm signaliséiert eng Iwwerbelaaschtung oder eng Positiounsfehler am X-Achs-Servo. D'Betreiber kontrolléieren op kierperlech Hindernisser. Si iwwerpréiwen de Motorkabel an den Encoder. Si reduzéieren och d'Schnellzufuhr bei G00-Beweegungen.
- Alarm 500 – Iwwerrees (Hard Limit erreecht)D'Achs huet d'Maschinnlimite iwwerschratt. D'Betreiber fueren manuell vun der Achs zréck. Si kontrolléieren a setzen d'Softlimit-Parameter zréck. Si suergen dofir, datt den Aarbechtsoffset am Grenzen läit.
- Alarm 101 – Noutstopp gedrécktDen Noutstoppknäppchen ass aktivéiert oder net ganz lassgelooss. D'Betreiber setzen den Noutstopp kierperlech zréck. Si kontrolléieren d'Kontinuitéit vum Noutstoppkrees. Si verifizéieren de Sécherheetsrelais oder den PLC-Input.
- Alarm 911 – Stroumausfall oder NidderspannungDëst weist op eng Schwankung vun der Haaptstroumversuergung, e defekte Kondensator oder en Ausschalten vum Undriff hin. D'Betreiber setzen d'Stroumversuergung zréck. Si kontrolléieren d'Akommendenspannung oder den UPS. Si iwwerpréiwen de Servoverstärker.
D'Betreiber solle sech am Handbuch vun der Maschinn informéieren, fir eng ëmfaassend Lëscht vun Alarmer an hir spezifesch Léisungen ze fannen. Si solle ni probéieren, Sécherheetsalarmer ze ëmgoen. Si mussen d'Ursaach vum Alarm adresséieren, ier se de Betrib nees ophuelen.
Periodesch Kontroll vun der Qualitéit vun den Deeler
D'Betreiber mussen d'Qualitéit vun den Deeler während de Bearbeitungsoperatiounen konsequent kontrolléieren. Dës Praxis garantéiert datt den CNC-Dréizentrum Komponenten produzéiert, déi all Spezifikatioune erfëllen. Reegelméisseg Qualitéitskontrollen verhënneren d'Produktioun vu grousse Chargen vu defekten Deeler. Si hëllefen och Prozessofwäichungen fréi z'identifizéieren.
D'Inspektioun vum éischten Artikel (FAI) ass essentiell fir nei Opstellungen. Dës éischt Kontroll iwwerpréift den éischten Deel géint d'Designufuerderungen. Nom FAI sollten reegelméisseg Kontrollen am Prozess gefollegt sinn. D'Betreiber huelen typescherweis all puer Deeler Proben op Schlësseldimensiounen. D'Komplexitéit vum Deel a seng spezifesch Ufuerderungen beaflossen dës Frequenz. Si iwwerwaachen och kontinuéierlech den Zoustand vum Werkzeug duerch Parameteren wéi d'Uewerflächenqualitéit an d'Schnëttgeräischer. Physikalesch Inspektioune fannen a reegelméissegen Intervalle statt op Basis vun den Donnéeën iwwer d'Liewensdauer vum Werkzeug.
Fir de Prozess effektiv ze kontrolléieren, kënnen d'Betreiber X hi/lo-R Charts benotzen. Dës Method hëlleft d'Stigung vum Verschleiss vum Werkzeug ze bestëmmen. D'Betreiber deelen d'Zäit, déi et dauert, bis d'Werkzeug vun der ënneschter Kontrollgrenz bis zur ieweschter Kontrollgrenz ofgedroe gëtt, duerch fënnef. Dës Berechnung liwwert d'Samplingfrequenz. Wann d'Resultat eng Kontroll eemol am Dag virschléit, kënnen d'Betreiber d'Frequenz erhéijen. Dëst balancéiert de Kontrollbedarf mat potenziellen spezielle Grënn wéi Werkzeugbroch aus. Et miniméiert och d'Lookback-Period fir Produktproblemer.
Verschidden Inspektiounsarten konzentréiere sech op verschidden Aspekter vun der Deelqualitéit:
| Inspektiounsart | Method | Schwéierpunktberäicher |
|---|---|---|
| Visuell | Direkt Observatioun | Uewerflächendefekter |
| Dimensional | CMM/Messer | Kritesch Funktiounen |
| Funktionell | Fit-Kontrollen | Versammlungspunkten |
| Propretéit | Visuell/Touch | Uewerflächenkontaminatioun |
| Dokumentatioun | Iwwerpréiwung vun den Opzeechnungen | Zertifizéierungsufuerderungen |
E komplette Qualitéitskontrollprozess besteet aus verschiddene Schrëtt:
- Inspektioun vu RéistofferD'Betreiber kontrolléieren d'Materialqualitéit an d'Eegeschafte virun der Bearbechtung.
- Éischt Artikelinspektioun (FAI)Si iwwerpréiwen den ursprénglech produzéierten Deel géint d'Designufuerderungen.
- Inspektioun am ProzessD'Betreiber iwwerwaachen d'Dimensiounen, d'Toleranzen an d'Uewerflächenqualitéit während der Bearbechtung kontinuéierlech.
- DimensiounsinspektiounSi benotze Präzisiounsinstrumenter fir d'Dimensioune vun Deeler ze verifizéieren.
- Inspektioun vun der UewerflächenfinishD'Betreiber evaluéieren d'Uewerflächenrauheet an d'Uewerflächenfinish.
- Visuell InspektiounDëst ass e fundamentale Schrëtt an der Qualitéitskontroll.
D'Operateuren iwwerwaachen och verschidde Parameteren während der Produktioun fir d'Qualitéit ze garantéieren:
| Parameter | Iwwerwaachungspunkt | Aktioun Ausléiser |
|---|---|---|
| Schnëttgeschwindegkeet | Maschinnendisplay | ±10% Variatioun |
| Zufuhrrate | Echtzäitdaten | Anormal Belaaschtungen |
| Spindelbelaaschtung | Leeschtungsmessungen | Exzessiv Spëtzen |
| Temperatur | Thermesch Sensoren | Iwwer dem normale Beräich |
| Killmëttelstroum | Flossindikatoren | Ënner dem Minimum |
Fir dës Kontrollen duerchzeféieren, benotzen d'Betreiber eng Rei vun essentiellen Tools an Ausrüstung:
- Visuell InspektiounsinstrumenterDozou gehéieren Luppen, Mikroskoper an Endoskoper.
- Optesch VergläicherD'Betreiber benotzen dës fir eng vergréissert visuell Inspektioun vun Deeleruewerflächen.
- HärtetestausrüstungRockwell- a Brinell-Härtheetsmesser sinn üblech Beispiller.
- Net-destruktiv Testmethoden (NDT)Dozou gehéieren Ultraschalltester, Röntgenuntersuchung an Inspektioun vu magnéitesche Partikelen.
- Materialanalyse-AusrüstungSpektrometer an Instrumenter fir d'Mikrostrukturanalyse hëllefen bei der Analys vu Materialien.
- Montage- a PassungstestinstrumenterGo/No-Go-Messer a funktionell Testriggen garantéieren eng korrekt Montage.
- Software fir statistesch Prozesskontroll (SPC)Dëst ëmfaasst Tools fir Datenerfassung an -analyse, zesumme mat Echtzäit-Iwwerwaachungssystemer.
- Iwwerwaachung vum Zoustand vum ToolVerschleissmiessapparater an automatiséiert Iwwerwaachungssystemer verfollegen den Zoustand vun den Tools.
- ËmweltiwwerwaachungsausrüstungTemperatur- a Fiichtegkeetssensore hëllefen, stabil Konditiounen ze garantéieren.
- Geometresch Dimensioun an Toleranzéierung (GD&T)Spezialiséiert Moosse a Befestigungen gi fir präzis Miessunge benotzt.
- Dokumentatiouns- a VerfolgungssystemerQualitéitsmanagementsoftware hëlleft bei der Gestioun vun Dossieren.
Prozedure fir Äert CNC-Dréizentrum no der Schicht
D'Operateure schléissen all Aarbechtsdag mat spezifesche Prozeduren no der Schicht of. Dës Routinen si wichteg fir d'Gesondheet vun der Maschinn ze erhalen, laangfristeg Schied ze vermeiden an d'Bereetschaft fir den nächste Produktiounszyklus ze garantéieren. Eng konsequent Anhale vun dëse Gewunnechten dréit wesentlech zur Liewensdauer a Zouverlässegkeet vum CNC-Dréizentrum bäi.
Grëndlech Spanentfernung
D'Betreiber mussen um Enn vun all Schicht eng grëndlech Spanentfernung duerchféieren. Opgestapelt Spanen kënne verschidde Problemer verursaachen. Si stéieren d'Maschinnbeweegungen, krazen Präzisiounsoberflächen a verstoppen d'Kühlmëttelleitungen. Spanen halen och Fiichtegkeet zréck, wat d'Korrosioun op Maschinnkomponenten fördert. D'Betreiber benotzen Loftpistoulen, Biischt a spezialiséiert Spanentfernungsinstrumenter, fir all Spanen aus dem Aarbechtsberäich, dem Maschinnebett an den internen Huelraim ze entfernen. Si leeë besonnesch Opmierksamkeet op d'Beräicher ronderëm de Spannfutter, de Schwanzstock an den Tooltuerm. Eng effektiv Spanmanagement verhënnert Opbau a garantéiert e reibungslosen Operatioun.
Maschinnuewerflächen botzen
D'Botzen vun de Maschinnenuewerflächen ass eng wichteg Aufgab no der Schicht. Dëse Prozess läscht Killmëttelreschter, Ueleg a feine Metallstaub, déi sech während dem Betrib sammelen. Dës Substanzen kënne schleifend oder korrosiv ginn, wa se op den Uewerfläche bleiwen. D'Betreiber benotzen déi entspriechend Botzmëttel a Prozeduren, fir d'Uewerfläch an d'Funktionalitéit vun der Maschinn ze schützen.
Zwee Haaptzorte vu Botzmëttelensinn effektiv fir Maschinnuewerflächen:
- WaasserreinigerDës Botzmëttel bestinn aus Waasser gemëscht mat chemeschen Zousätz.
- KompositiounSi enthalen Detergenten/Tenside, Emulgatoren, Verseifen, Sequestréierungsmëttel, Builder a Chelatmëttel.
- ProzessD'Botzen ëmfaasst typescherweis en dräistufegen Tauchgang. Dëst ëmfaasst eng Botzléisung, en Spullbehälter an eng lescht waarm Spullung oder Isopropylalkohol. D'Betreiber dréchnen dann d'Uewerflächen mat erhëtzter, gezwongener Loft oder Lofttrocknung.
- TypenSäurege Léisungen (niddrege pH-Wäert) entfernen staark Oxidatioun, Kalk oder Rost. Alkalesch Léisungen (méi héije pH-Wäert) entfernen Oxiden, Salzer, organesch Léisungen (Ueleger/Fett), Metallspéin a Schnëttflëssegkeeten.
- VirdeelerAlkalesch Léisunge bidden méi Flexibilitéit. Säure Léisunge bekämpfen effektiv déck Oxidschichten. Verschidde Formuléierunge si ëmweltfrëndlech.
- NodeelerFir Flëssegkeetsreschter ze vermeiden, ass et néideg, d'Blutt grëndlech ze spullen.
- Léisungsmëttelbaséiert BotzmëttelDës Botzmëttel sinn net mat Waasser verdënnt.
- ProzessDe Prozess besteet normalerweis aus dem Tauchen an enger eenzeger Léisung, dacks mat Ultraschall geréiert. Duerno gëtt mat Damp gespullt an d'Dréchnen gefollegt. Dës Botzmëttel hannerloossen keng Réckstänn.
- VirdeelerSi erfuerderen manner Ausrüstung an Interaktioun vum Benotzer. Si bidden eng méi aggressiv Reinigung ouni Réckstänn. Si si gëeegent fir eng séier Reinigung vu grousse Quantitéiten un Deeler mat komplexer Geometrie. Modern Léisunge si ëmweltfrëndlech a méi sécher.
- NodeelerHistoresch gesinn ware se ëmweltschiedlech an onsécher. Modern Formuléierunge gi mat dëse Bedenken a Verbindung bruecht.
D'Betreiber wielen de passende Botzmëttel op Basis vun der Aart vun der Kontaminatioun an dem Maschinnematerial aus. Si suergen dofir, datt all Flächen propper an dréchen sinn, ier se d'Schicht ofschléissen.
Inspektioun a Reinigung vum Killmëttelsumpf/Filter
D'Betreiber mussen de Kühlmëttelsumpf a Filter reegelméisseg iwwerpréiwen a botzen. Dës Praxis erhält d'Kühlmëttelqualitéit a verhënnert Blockaden vum System. De Verschlechterung vum Kühlmëttel beaflosst direkt d'Bearbechtungsleistung an d'Liewensdauer vum Werkzeug.
D'Betreiber verfollegen e systematesche Wee fir dës kritesch Aufgab:
- Prioritéit fir Sécherheet setzenD'Betreiber droen perséinlech Schutzausrüstung (PSA), suergen fir eng adäquat Belëftung a huelen Virsiichtsmoossnamen, fir Accidenter ze vermeiden, ier se botzen.
- Sammelt Tools a MaterialienDëst beinhalt Handschuesch, Sécherheetsbrëll, eng Ofwaasserschüssel, passend Botzmëttelen a Pinselen.
- Follegt engem Schrëtt-fir-Schrëtt Botzguide:
- D'Betreiber tauchen de Killmëttel aus dem Sumpf of.
- Si entfernen Dreck a Reschter aus dem Interieur vum Tank.
- Si botzen déi bannenzeg Uewerflächen grëndlech.
- Schlussendlech fëllen se den Uelegpanner mat frëschem, richteg gemëschtem Killmëttel op.
- Betounung vun der KillmëttelfiltratiounD'Betreiber verstinn d'Virdeeler vu Filtersystemer, déi verschidde Methoden a wéi een d'Filter ënnerhält a botzt. Si iwwerpréiwen a ersetzen reegelméisseg d'Filter fir d'Effizienz vun der Killmëttelfiltratioun ze garantéieren. Si iwwerwaachen d'Kältemëttelqualitéit andeems se reegelméisseg op Kontaminatiounsniveauen testen an d'Filterprozesser deementspriechend upassen. Si suergen dofir, datt d'Filtersystemer mat existente Maschinnen an Zorte vu Killmëttel kompatibel sinn.
- Kontaminatioun verhënnerenD'Betreiber implementéieren reegelméisseg Ënnerhalt, eng korrekt Spankontroll a bescht Praktiken fir d'Gestioun vu Killmëttel. Si halen de Volume vum Sumpf op85-100%fir Schwankungen an der Konzentratioun a vum pH-Wäert ze minimiséieren. Si registréieren d'Konzentratioun, de Volumen an de pH-Wäert fir Trends ze verfollegen.
- Reegelméisseg Ënnerhalt fir eng laang Liewensdauer maachenDëst ëmfaasst reegelméisseg Kühlmëttelprüfungen, Tankinspektioun a geplangte Reinigung.
- Problemléisung vun heefeg ProblemerD'Betreiber léisen Problemer wéi Bakterienwuesstum, Schaumbildung a Rost mat passenden Léisungen. Si doséieren d'Maschinnen individuell an an der richteger Konzentratioun, typescherweis mat enger Konzentratioun vu 5-10%, mat Ausname fir spezifesch Materialien wéi Aluminium (méi no bei 12%). Si recycléieren och Killmëttel wann et méiglech ass, andeems se Sumpfilter benotzen fir Feststoffer an Ueleger ze entfernen, oder méi komplex zentraliséiert Recyclingsystemer implementéieren.
Schmieren vu kriteschen, bewegenden Deeler
Déi richteg Schmierung ass fundamental fir de reibungslosen Operatioun an eng verlängert Liewensdauer vun all CNC-Maschinn. D'Betreiber mussen dofir suergen, datt kritesch bewegend Deeler all Dag adäquat geschmiert ginn. Fir Maschinnen mat héijer Belaaschtung, wéi zum Beispill en CNC-Dréizentrum, sinn kritesch Komponenten wéi...Führungsschinnen a Kugelschraubenerfuerderen eng deeglech oder wöchentlech Inspektioun a Schmierung. Dës Praxis verhënnert onerwaart Ausfäll a verlängert hir Liewensdauer däitlech.
Verschidde Maschinnkomponenten brauchen spezifesch Zorte vu Schmiermëttel fir optimal ze funktionéieren. D'Benotzung vum richtege Schmiermëttel verhënnert exzessive Verschleiung a garantéiert d'Prezisioun.
| Kriteschen bewegenden Deel | Schmiermëtteltyp (ISO-Klass) |
|---|---|
| Führungsschinnen a Gleitschinnen | Gleitbunnueleg (ISO 68 oder 220) |
| Spindelen a Lager | Spindelueleg (ISO VG 22–32) |
| Hydraulesch Systemer (Toolwiessel, Spannungen, etc.) | Verschleissschutzhydraulescht Ueleg (ISO 32, 46 oder 68) |
D'Betreiber kontrolléieren den Uelegstand an de Behälter. Si bestätegen och, datt d'Schmierpompel richteg funktionéiert. Onzureichend Schmierung verursaacht Iwwerhëtzung a virzäitege Verschleiung. E Schutzfilm duerch eng korrekt Schmierung reduzéiert Reibung an Hëtzt tëscht de bewegende Deeler. Dëst verhënnert Ofdreiwung a garantéiert, datt d'Komponenten sech fräi beweegen.
Kontroll an Entleerung vum Kondensat aus der Loftleitung
Drockloftsystemer bedreiwen verschidde Maschinnfunktiounen. Dozou gehéieren Werkzeugwechsler, Spannfutter a Spannmechanismen. Waasserakkumulatioun, oder Kondensat, an dëse Loftleitungen kann zu bedeitende Problemer féieren. Et féiert zu Korrosioun, reduzéierter Werkzeugeffizienz a virzäitegem Ausrüstungsausfall. D'Betreiber mussen de Kondensat an de Loftleitungen reegelméisseg kontrolléieren an ofleeden.
D'Betreiber verfollegenspezifesch Prozedure fir Kondensat effektiv ze verwalten:
- Waasserquellen identifizéierenD'Betreiber drenken den Loftkompressor. Si kontrolléieren seng Plaz a vermeiden waarm Raim ouni Fiichtegkeetskontroll. Si iwwerwaachen d'Ëmfeldtemperatur an d'Fiichtegkeet. Si kontrolléieren d'Funktionalitéit vun de Filterapparater. Si kontrolléieren d'Loftleitungen op Temperatur, Dimensioun a korrekt Installatioun.
- Filterkonfiguratioun kontrolléierenD'Betreiber suergen dofir, datt de Filtersystem d'Fiichtegkeet adäquat ewechhëlt. Dëst kéint verschidde Geräter enthalen. Beispiller enthalen Nokühler, gekillte Lofttrockner a Waasser-/Niwwelseparatoren. Dës Geräter sinn op verschiddene Punkten an der Loftleitung placéiert.
- Problemer mat der Fiichtegkeet adresséierenWann héich Loftfiichtegkeet e Faktor ass, iwwerleeën d'Betreiber d'Installatioun vun engem Entfeuchtungssystem. Si verbesseren och d'Belëftung oder benotzen en Trockner fir d'Trocknung.
- Iwwerwaachung an ËnnerhaltD'Betreiber kontrolléieren d'Qualitéit vun der Drockloft reegelméisseg. Si maachen Ënnerhaltsaarbechten un de Filter- a Leitungssystemer. Dëst verhënnert Waasseropbau.
Verschidden Zorte vun Drainagensinn verfügbar fir Kondensat aus dem System ze entfernen:
- Manuell DrainagenDës Oflafleitungen erfuerderen datt d'Betreiber periodesch e Ventil opmaachen.
- Automatesch SchwammdrainagenDës Oflaaföffnungen opmaachen automatesch, wa genuch Flëssegkeet sech sammelt.
- Elektronesch Timer-OflaafDës Oflafleitungen loossen Kondensat a virbestëmmten Intervalle fräi.
- Timer-Oflaf (Magnetventil/Kugelventil)Programméierbar Timer maachen den Oflafventil op an zou. Magnetventiltypen benotzen eng Spul a Fieder. Kugelventiltypen benotzen en elektreschen Aktuator. Kugelventiltypen brauchen dacks manner Ënnerhalt wéinst hirer kompletter Ouverture vum Port.
- Nofro-Oflaaf (Kee Offall/Null Verloscht)Dës Oflaafleitungen aktivéieren sech vum Kondenswasserniveau. Si maachen zou, ier d'Loft erauskënnt. Dëst kënne mechanesch Schwammoflafleitungen oder elektronesch Zorten sinn. Mechanesch Schwammoflafleitungen si ufälleg fir Verstoppungen. Elektronesch Zorten benotzen magnéitesch Reed-Schalter oder Kapazitéit. Si brauchen Stroum.
Egal wéi en Typ vun Oflaf ass, d'Haaptzil ass et, de System dréchen a fräi vu Kondenswaasseroflaf ze halen. Déi richteg Ënnerhaltung vu Kondenswaasseroflaf féiert zu méi propperer Loft. Et verlängert och d'Liewensdauer vun den Ausrüstung a reduzéiert d'Betribskäschten. Naass Loft reduzéiert d'Effizienz vun den Tools a verursaacht Korrosioun.
Essentiell Tools a Material fir d'Maintenance vun CNC-Dréizentren
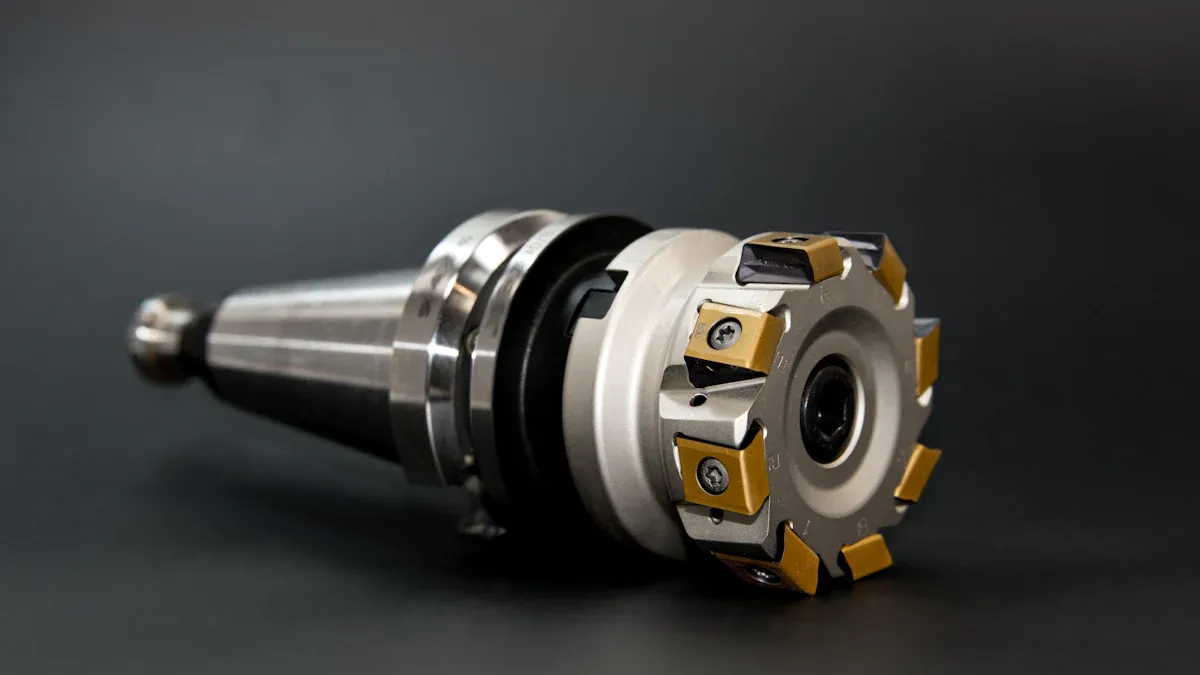
Effektiv Ënnerhalt vun engemCNC-Dréizentrumerfuerdert spezifesch Tools a Material. Dës Artikelen hëllefen den Operateuren den deeglechen Aufgaben effizient auszeféieren. Si suergen dofir, datt d'Maschinn mat maximaler Leeschtung funktionéiert.
Botzbürsten a Schraber
Botzbürsten a Schraber si fundamental Tools fir den deeglechen Ënnerhalt vun de Maschinnen. D'Betreiber benotzen dës Tools fir Spanen, Dreck a gedréchent Killmëttel vun de Maschinnuewerflächen ze entfernen.Eng Biischt hëlleft schaarf Dreck vun Uewerflächen an Hänn ze entfernenwärend der Ënnerhaltsaarbecht vum CNC-Bearbeitungszentrum. D'Betreiber benotzen och Bürsten a Staubsaugersystemer fir Spanen a Schutt grëndlech aus Ofdeckungsschinnen a Spanentfernungskanäl ze botzen. Dëst verhënnert datt d'Maschinnbewegung behënnert oder Präzisiounskomponenten beschiedegt.
Absorbéierend Wëscher a Läppchen
Héichqualitativ absorbéierend Wëscher a Läppchen si wesentlech fir d'Botzen vu verschëttene Flëssegkeeten an d'Ofwëschen vun Maschinnenuewerflächen. Bedreiwer brauchen Materialien, déi Flëssegkeeten effektiv absorbéieren, ouni Réckstänn ze hannerloossen. Ideal Wëscher enthalen eng 105gsm Holzzellpulp + PP (Polypropylen) Mëschung, hexagonal geprägt Spunlace Nonwoven Material. Dës Wëscher fusselen net, typescherweis manner wéi 2mg Fussel pro 100 Wëscher, a pillen net, dat heescht, si verléieren keng Faseren nom Schrubben. Si bidden eng Absorptioun vu schwéierem Ueleg a kënnen dat 5,2 Mol hiert Gewiicht u SAE 5W-30 Motorueleg absorbéieren. Si si chemesch resistent, sécher fir Motorueleg, Killmëttel an Entfetter. Bedreiwer benotze se fir duebel Zwecker: dréchen fir ze stauben oder ze poléieren, a naass fir ze entfetten oder schwéier Ueleg ze botzen. Sou spezialiséiert Wëscher botzen Kontrollpanneauen a Werkzeugwechsler sécher ouni Feeler wéinst Fusselen ze verursaachen. Si miniméieren och d'Neiaarbecht andeems se Ausrüstungsfehler duerch Faseropbau verhënneren, wéi z. B. Sensorverstoppungen oder Schied un der Leiterplatte.
Killmëttelrefraktometer
E Killmëttelrefraktometer ass e wichtegt Instrument fir d'Kältemëttelqualitéit ze erhalen. Dësen Apparat moosst de Breechungsindex vun enger Flëssegkeet fir hir Konzentratioun a Rengheet ze bestëmmen. Fir Killmëttel vergläichen d'Operateuren de Breechungsindex mat enger Konzentratiounstabell vum Hiersteller fir de Prozentsaz ze fannen. Fir Killmëttel ze testen, verfollegen d'Operateuren eng einfach Prozedur:
- Kühlmëttel mat engem Drëpse extrahéieren.
- Gidd 2-3 Drëpsen op de Prisma vum Refraktometer a befestegt d'Deckplack.
- Vergewëssert Iech, datt et keng dréchen Flecken oder Loftblosen gëtt.
- D'Linn op der Skala weist d'Konzentratioun vum Kühlmëttel un.
- Nom Test, wëscht d'Lëns dréchen an späichert den Instrument.
D'Positioun vun der Linn op der Skala vum Refraktometer entsprécht direkt der Konzentratioun vum Killmëttel. Wann d'Linn op der Skala vum Refraktometer onschaarf oder ongläichméisseg ausgesäit, weist dat op d'Präsenz vu Kontaminanten wéi Trampueleg, Spindelueleg, Hydraulikueleg oder Weeueleg am Killmëttel hin. An esou Fäll soll e Riemen- oder Riemenskimmer d'Ueleg ewechhuelen, gefollegt vun enger weiderer Refraktometermiessung fir déi optimal Konzentratioun ze bestätegen.
Geeignete Schmier- a Killmëttel
D'Auswiel vun de richtege Schmier- a Killmëttel ass entscheedend fir enCNC-DréizentrumDës Flëssegkeeten beaflossen direkt d'Maschinneleistung, d'Liewensdauer vun den Tools an d'Qualitéit vun den Deeler. Verschidde Bearbechtungsoperatiounen a Materialien erfuerderen spezifesch Flëssegkeetszorten.
D'Betreiber wielen dacks aus verschiddene Killmëttelkategorien:
- Waasserléislech (Emulsiouns-) KillmëttelDës Killmëttel bestinn aus Ueleg- a Waasseremulsiounen, typescherweis5% bis 10% Ueleg am WaasserSi enthalen Emulgatoren, Korrosiounsinhibitoren a Bioziden. Si bidden eng héich Wärmeabsorptioun a Käschteeffizienz. Si si gëeegent fir allgemeng Bearbechtung, Fräsen a Dréien a grousse Volumen u Eisen- an Net-Eisenmetaller.
- Synthetesch (chemesch) KillmëttelDës sinn op Waasserbasis mat syntheteschen Zousätz a wéineg bis guer kee Mineralueleg. Si bidden eng iwwerleeën Killkapazitéit an e méi proppere Betrib. Si si gutt fir Héichgeschwindegkeetsfräsen a Schleifen, besonnesch mat Aluminium oder liichtem Stol.
- Hallefsynthetesch KillmëttelDës Flëssegkeete vermëschen synthetesch Chemikalien mat engem bescheidenen Undeel u Mineralueleg (z.B. 5-30%). Si bidden e villseitege Gläichgewiicht tëscht Schmierung a Killung. Atelieren, déi mat gemëschte Materialien ëmgoen, fannen se ideal.
- Pure Ueleg (Pure Ueleg)Dës Zort Ueleg besteet aus 100% Ueleg, ouni zousätzlecht Waasser. Et bitt exzellent Schmierkraaft a eng héich Uewerflächenqualitéit. D'Betreiber benotze reng Ueleger fir schwéier Laaschten, Déifbuerungen, Gewënnschneiden oder Lächeren a robuste Materialien.
| Killmëttel Typ | Haaptzil |
|---|---|
| Synthetesch oder semi-synthetesch | Héichgeschwindegkeetsbearbechtung |
| Pure Ueleger oder Emulsiounen | Schwéier Schnëtt (Stol, Titan) |
| Waasserléislech Flëssegkeeten | Präzisiounsbearbechtung |
| Synthetesch Flëssegkeeten ënner héijem Drock | Spanentfernung |
| Ueleger op Geméisbasis | Ëmweltbedenken |
Spezial Zousätz, wéi chloréiert oder schwefeléiert Verbindungen, spille och eng Roll. Dës Extremdrock-Additiver (EP) verhënneren d'Metallreibungsschweißen. Si verbesseren d'Spanentfernung bei der haarder Bearbechtung vu Materialien wéi Titan oder Inconel.
Perséinlech Schutzausrüstung (PSA)
D'Betreiber mussen déi entspriechend perséinlech Schutzausrüstung (PSA) droen, wa se mat engem CNC-Dréizentrum schaffen. Dës Schutzausrüstung schützt virun potenziellen Geforen, wéi fléiend Spanen, Kältemëttelsprëtzer a laut Geräischer. Sécherheet ass an all Bearbeitungsëmfeld vun ieweschter Wichtegkeet.
Essentiell PSA enthält:
- Sécherheetsbrëller oder GesiichtsschirmerDës schützen d'Aen viru fléiendem Dreck a Killmëttel.
- HandschueschD'Betreiber droen schneidfest Handschuesch fir mat schaarfen Tools a Werkstécker ëmzegoen. Si vermeiden locker Handschuesch bei rotéierende Maschinnen.
- HörschutzOuerréier oder Ouermuschelen reduzéieren de Kaméidi a verhënneren Hörschued.
- SécherheetsschongSécherheetsschong mat Stolzéiwen schützen d'Féiss viru falenden Objeten a schwéieren Ausrüstung.
- SchutzkleedungLaangärmlech Hemden a Boxen schützen d'Haut viru Splitter a Killmëttel. D'Betreiber vermeiden locker Kleeder, déi a beweeglechen Deeler hänke kéinten.
Vergewëssert Iech ëmmer, datt d'PSA a guddem Zoustand ass a richteg passt. Iwwerpréift d'PSA reegelméisseg op Schied a ersetzt se wann néideg.
Best Practices fir déi deeglech Ënnerhaltung vun engem CNC-Dréizentrum
Konsequent Iwwerwaachung vun de Schmierniveauen
D'Betreiber mussen d'Schmierungsniveauen dauernd iwwerwaachen. Dës Praxis garantéiert, datt all bewegend Deeler genuch Ueleg kréien. Reegelméisseg Kontrollen vun de Reservoiren verhënneren virzäitegen Ofnotzung vu kritesche Komponenten. Automatesch Schmiersystemer erfuerderen och eng deeglech Iwwerpréiwung. D'Betreiber bestätegen, datt dës Systemer richteg funktionéieren. Eng richteg Schmierung verlängert d'Liewensdauer vun der Maschinn a garantéiert d'operativ Präzisioun.
Reegelméisseg Inspektioun vum Killmëttel op Kontaminatioun
Reegelméisseg Inspektioun vum Kühlmëttel op Kontaminatioun ass entscheedend. Kontaminéiert Kühlmëttel stellt bedeitend Risiken souwuel fir d'Betreiber wéi och fir d'Maschinneleistung duer. D'Betreiber kënnen ... entwéckelenHautproblemer wéi Irritatiounen, Ausschlag an Dermatitisduerch Belaaschtung. Verschidden Zousätz, Bakterien a Pilze a Metallveraarbechtungsflëssegkeete kënne mat eeschte Gesondheetsproblemer a Verbindung bruecht ginn. Dozou gehéieren verschidde Kriibserkrankungen (Haut, Lungen, Harnblase) a Lungenerkrankungen (Asthma, Bronchitis). D'Auslauge vu Kobalt aus Werkzeuge an de Killmëttel verursaacht Dermatitis an Otemnout. Dëst beaflosst och d'Leeschtung vun den Werkzeuge an d'Ofwaasserentsuergung.
Operatiounsproblemer entstinn duerch Kontaminanten.Spanenschlamm a SpanopbauVerstoppt d'Impflächer, reduzéiert de Duerchfluss a verursaacht e Pompelausfall. Haart Leitungswasser bréngt Mineralstoffer an, wat zu Kalkoflagerungen, Oflagerungen a virzäitegen Ofbau vun der Kühlmëttel féiert. Iwwerkonzentratioun féiert zu plakege Réckstänn a Verschmotzung vum Werkzeug. D'Mëschung vu verschiddene Kühlmëttelmarken oder Flëssegkeeten destabiliséiert Emulsiounen. Schlecht Filtratioun beschleunegt de Verschleiung vun den Werkzeugskanten a Mikrochipping. Bakterien verursaache ranzeg Geroch, Filmbildung a Schaumbildung. Verschmotzungsueleg fërdert weider de Bakteriewuesstum. Schlammaufbau kann dozou féieren, datt d'Pompelen iwwerhëtzen oder verkrampfen.
Deeglech Reinigung vum Killmëttel-Entsuergungsbehälter
D'Betreiber sollten ausféierendeeglech Reinigung vum Killmëttel-EntsuergungsbehälterDës einfach Gewunnecht verhënnert d'Akkumulatioun vu Spanen a Schlamm. Oflagerungen an der Schossel kënnen zu Blockaden a reduzéiertem Kühlmëttelfloss féieren. Reegelméisseg Reinigung garantéiert datt de Kühlmëttelsystem effizient funktionéiert. Et hëlleft och d'Kühlmëttelqualitéit ze erhalen andeems et Dreck ewechhëlt ier e rezirkuléiere kann.
Direkt Opmierksamkeet op kleng Problemer
D'Betreiber mussen direkt kleng Problemer adresséieren. Kleng Problemer eskaléiere sech dacks zu bedeitende Feeler, wa se net korrigéiert ginn. Eng liicht Ännerung vum Maschinngeräisch, eng subtil Vibratioun oder e klenge Killmëttelleck kéint onbedeitend schéngen. Dëst sinn awer fréi Warnzeechen. Wann se ignoréiert ginn, kann dat zu erhéichtem Verschleiss vun de Komponenten féieren. Et kann och d'Bearbechtungspräzisioun reduzéieren. Dëst féiert dacks zu engem méi héijen Energieverbrauch. Schlussendlech schaaft et de Potenzial fir katastrophal Feeler.
Zum Beispill kéint e liichte Schleifgeräisch op e futtise Lager hiweisen. E klenge Killmëtteltropf kéint op e Problem mat der Dichtung hiweisen. Eng liicht Ofwäichung vun der Spanbildung weist op Verschleiss vun den Tools oder op falsch Schnëttparameter hin. Bedreiwer, déi den normale Betrib vun hirer Maschinn kennen, kënnen dës subtil Ännerungen erkennen. Hir Vertrautheet erlaabt hinnen, Problemer z'identifizéieren, ier se kritesch ginn.
Dës kleng Ofwäichungen direkt ze behiewen bréngt verschidde Virdeeler. Et verhënnert deier Reparaturen. Et miniméiert onerwaart Ausfäll. Dëst garantéiert datt d'Produktiounspläng um Lafenden bleiwen. Prompt Handlung garantéiert och déi konsequent Qualitéit vun de befräisteten Deeler. Et verlängert d'Gesamtliewensdauer vum CNC-Dréizentrum. Ausserdeem verbessert et d'Sécherheet vum Bedreiwer andeems et plötzlech Maschinnefeeler verhënnert. Eng proaktiv Approche spuert Suen a garantéiert e kontinuéierlechen, effizienten Operatioun. Waarden fir e Problem ze léisen mécht et bal ëmmer méi schlëmm.
Den Impakt vun der Vernoléissegung vun der deeglecher Ënnerhaltung vum CNC-Dréizentrum
Erhéichte Verschleiung vun de Komponenten
D'Vernoléissegung vun der deeglecher Ënnerhaltung beschleunegt de Verschleis vun de Komponenten vun engem CNC-Dréizentrum däitlech. Dësen Iwwerbléck féiert zu verschiddene kritesche Problemer. De Manktem u Schmierung verstäerkt zum Beispill d'Reibung. Dëst verursaachtIwwerhëtzung a mechanesch DefekterSou Feeler menacéieren d'Sécherheet vun den Aarbechter a kënnen d'Garantie souguer ongëlteg maachen. Wann een d'Reegelméisseg Ënnerhalt net verfollegt, verkierzt dat d'Liewensdauer vun de Maschinnen däitlech. Dëst féiert zu deieren Pannen. Kleng Feeler eskaléiere zu grousse Problemer, wann d'Betreiber déi präventiv Ënnerhaltung vernoléissegen. Dëst erfuerdert deier Ersatzdeeler a verursaacht Verspéidungen an der Produktioun. Ongereinegt CNC-Fräsmaschinnen, zum Beispill, sinn...40% méi wahrscheinlechméi dacks Verschleiung erliewen ewéi propper Maschinnen. Stëbs a Schutt verursaachen dës Reibung. Dëst féiert zu deieren an onzäitegen Reparaturen. Ongereinegt CNC-Fräsmaschinne hunn och eng Liewensdauer, déi 30% méi kuerz ass wéi propper Maschinnen. Dëst erfuerdert méi heefeg an finanziell opwänneg Ersatzdeeler.
Reduzéiert Bearbeitungspräzisioun
Ouni richteg Ënnerhalt, Maschinnenkann net mat maximaler Präzisioun funktionéierenDëst féiert direkt zu enger Erhéijung vu Feeler, méi groussen Materialverschwendung an der Produktioun vun Deeler vu mannerer Qualitéit.D'Vernoléissegung vun de Kalibrierungskontrollen a Gefor bréngt direkt d'Genauegkeet a Präzisioun a Gefor.De Manktem u reegelméisseger Reinigung léisst Stëbs a Schutt sech sammelen. Dëst beaflosst de Betrib vun der Maschinn. Net genuch Schmierung féiert zu méi Reibung a Verschleiung vun de bewegende Deeler. Dëst beaflosst d'Leeschtung. D'Vernoléissegung vun der ëmfaassender Betreiung, dorënner Präzisiounskalibrierung a Echtzäit-Iwwerwaachung, verhënnert datt d'Maschinnen bannent hire virgesinnten Parameteren funktionéieren. Dëst verursaacht eng Leeschtungsverloscht. Et verhënnert och datt d'Maschinn déi héich Qualitéitsnormen fir hiergestallt Produkter erfëllt. Ouni déi richteg Ënnerhaltung funktionéieren CNC-Maschinnen net präzis. Dëst féiert zu Deeler vu mannerer Qualitéit a méi Offall.
Héije Energieverbrauch
Vernoléissegt Ënnerhalt féiert och zu engem méi héijen Energieverbrauch. Wann Komponenten ënner méi héijem Verschleiss leiden, funktionéiere se net sou effizient. Zum Beispill forcéiert exzessiv Reibung duerch inadequater Schmierung d'Motoren, méi haart ze schaffen. Dëst verbraucht méi Stroum. Schief ausgeriicht Deeler oder opgesammelt Dreck kreéieren och e Widderstand. D'Maschinn verbraucht méi Energie fir dëse Widderstand ze iwwerwannen. Dëst iwwersetzt sech direkt an méi héije Stroumrechnungen. Eng ineffizient lafend Maschinn verbraucht méi Stroum wéi eng gutt ënnerhalen. Dëst erhéicht d'Betribskäschten onnéideg.
Potenzial fir katastrophal Feeler
D'Vernoléissegung vun der deeglecher Ënnerhaltsaarbecht erhéicht de Risiko vu katastrophale Maschinnenausfäll däitlech. Dës schwéier Pannen trieden dacks op eemol op. Si verursaache groussen Schued un der Maschinn selwer. Sou Ausfäll stellen och eescht Sécherheetsrisike fir d'Betreiber duer. Zum Beispill kann e vernoléissegt Schmiersystem dozou féieren, datt d'Spindellager festhalen. Dëst Evenement zerstéiert d'Spindel. Onkontrolléiert Vibratioune kënnen zu Komponentenmiddegkeet a Broch féieren. Ausfäll am elektresche System, wa se ignoréiert ginn, kënne Feier oder Stroumausfäll verursaachen.
Dës katastrophal Evenementer setzen d'Produktioun komplett of. Si erfuerderen deier, laangfristeg Reparaturen oder souguer e Maschinnenersatz. Déi finanziell Auswierkunge enthalen e wesentleche Verloscht vun der Produktiounszäit. Et geet och ëm héich Reparaturkäschten a potenziell juristesch Haftungen. Sou Ausfäll ënnergruewen d'operativ Stabilitéit a schueden d'Vertrauen. Si kënnen e ganze Produktiounsplang schwéier stéieren. En plötzlechen Ausfall vun engem CNC-Dréizentrum kann eng ganz Produktiounslinn zum Stillstand bréngen. Dëst féiert zu verpassten Deadlines a finanzielle Strofen. Reegelméisseg, virsiichteg Ënnerhalt verhënnert dës schlëmmst méiglech Szenarien. Et garantéiert datt d'Maschinn sécher a zouverlässeg funktionéiert. Proaktiv Betreiung schützt souwuel d'Ausrüstung wéi och d'Personal.
D'Ëmsetzung vun dësen deeglechen Ënnerhaltsprozeduren stellt eng bedeitend Investitioun duer. Si verbessert direkt d'Zouverlässegkeet an d'operativ Effizienz vun Ärem CNC-Dréizentrum. Eng konsequent Anhale vun dëse wichtege Gewunnechten erméiglecht eng maximal Leeschtung. Si miniméiert ochdeier StéierungenDës proaktiv Approche garantéiert, datt Är Maschinn fir vill produktiv Joren optimal funktionéiert.
FAQ
Wat ass den Haaptvirdeel vun der deeglecher Ënnerhaltung vun engem CNC-Dréizentrum?
Deeglech Ënnerhalt garantéiert eng optimal Maschinneleistung a verhënnert deier Ausfällen. Et hëlleft d'Qualitéit vun den Deeler ze erhalen an d'Liewensdauer vun der Maschinn ze verlängeren. D'Betreiber erreechen eng konsequent Produktioun a vermeiden onerwaart Ënnerbriechungen.
Wat sinn d'Konsequenze vun der Vernoléissegung vun der deeglecher Ënnerhaltung vun engem CNC-Dréizentrum?
D'Vernoléissegung vun der deeglecher Ënnerhaltung féiert zu erhéichtem Verschleiss vun de Komponenten. Et reduzéiert d'Bearbechtungspräzisioun an erhéicht den Energieverbrauch. Dëst kann och zu katastrophale Maschinneausfäll féieren, wat zu bedeitende Produktiounsverspéidungen an deieren Reparaturen féiert.
Wéi dacks sollen d'Betreiber de Kühlmëttelstand an d'Konzentratioun kontrolléieren?
D'Betreiber sollten d'Kühlmëttelniveauen an d'Konzentratioun all Dag virun all Schicht kontrolléieren. Dëst garantéiert eng adäquat Ofkillung a Schmierung während der Bearbeitung. Reegelméisseg Kontrollen verhënneren d'Verschleiung vun den Tools an erhalen d'Qualitéit vun den Deeler. E Refraktometer hëlleft d'Konzentratioun genee ze kontrolléieren.
Wéi eng perséinlech Schutzausrüstung (PSA) ass essentiell fir CNC-Dréizentrumsbetreiber?
Zu der essentieller perséinlecher Schutzausrüstung gehéieren Sécherheetsbrëller oder Gesiichtsschirmer fir d'Aen ze schützen. D'Betreiber droen schneidfest Handschuesch beim Ëmgang mat Werkzeuge. Gehörschutz, wéi Ouerréier oder Ouermuschelen, ass entscheedend. Sécherheetsschong a Schutzkleedung schützen d'Betreiber och viru Geforen.
Zäitpunkt vun der Verëffentlechung: 14. Dezember 2025