


Wat ass eng CNC-Buer- a Fräsmaschinn:
CNC-Buermaschinnengehéieren zu Metallschneidmaschinnen, mat de Funktiounen vun der Lächerveraarbechtung, Bueren, Gewënnschrauwen, Ausdrehen an Hëllefsfräsen. Et gëtt haaptsächlech fir héicheffizient Bueren vu flaache Placken, Flanschen, Scheiwen, Réng an aner Werkstécker benotzt, deenen hir Déckt am effektiven Beräich läit.
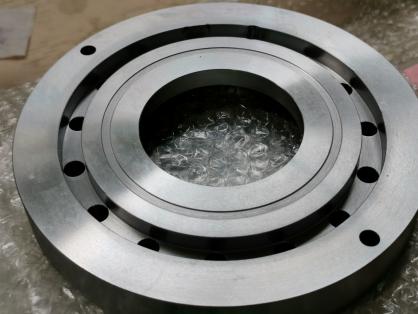
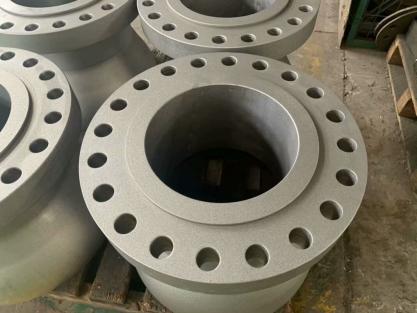
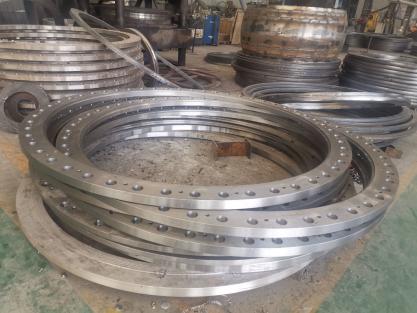
Duerchgängeg Lächer a Blannlächer kënnen op eenzelen Materialdeeler a Kompositmaterialien realiséiert ginn. De Bearbechtungsprozess vun der Maschinn gëtt digital gesteiert, an d'Operatioun ass ganz bequem. Si kann Automatiséierung, héich Präzisioun, verschidde Varianten a Masseproduktioun ëmsetzen.
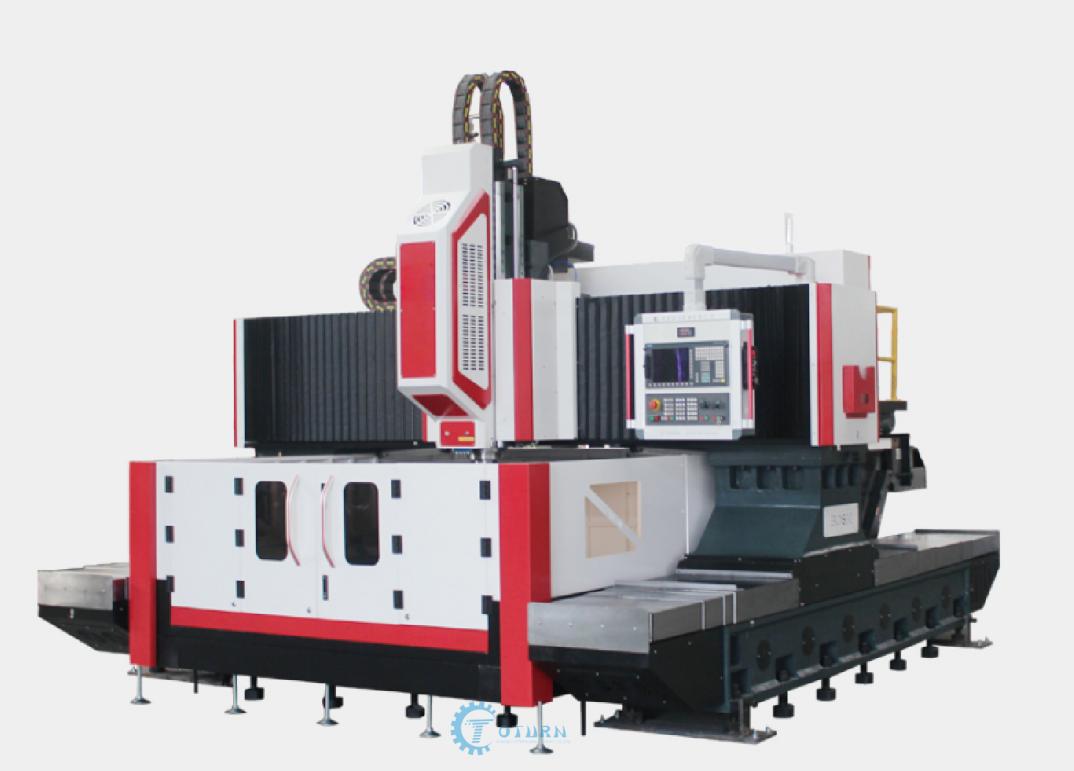
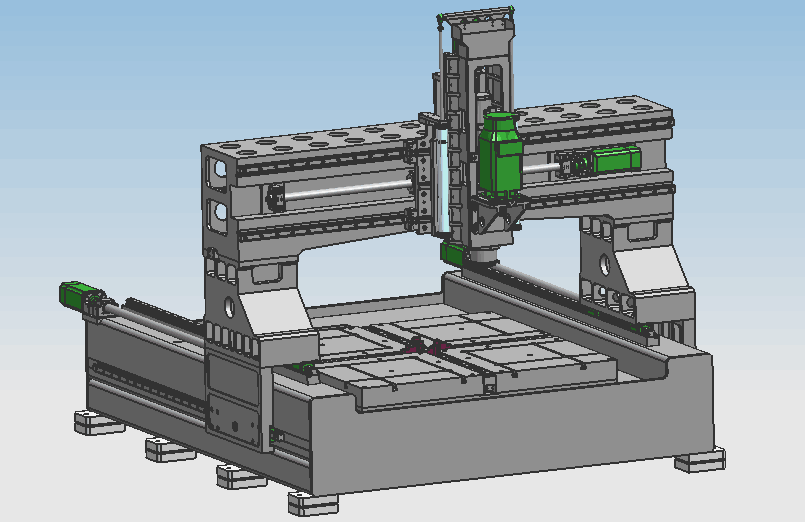
CNC-Buer- a FräsmaschinnAusrüstungsstruktur
1.Bett:
D'Bett ass en integralen Deel vum Strukturelement, deen duerch eng sekundär Glühbehandlung fäerdeg gemaach gouf, mat enger gudder dynamescher a statescher Steifheet a kenger Deformatioun. Den Aarbechtsdësch benotzt eng Gossstruktur, an et gëtt en T-Slitz mat engem vernünftege Finish-Layout op der Fläch, deen benotzt gëtt fir d'Werkstéck ze spannen. Den Undriffssystem benotzt en AC-Servomotor an e Präzisiounskugelschraufpaar fir op béide Säiten unzedreiwen, fir datt de Gantry sech an der X-Achsrichtung beweegt. Verstellbar Schrauwen sinn op der ënneschter Uewerfläch vum Bett verdeelt, wat den Niveau vum Aarbechtsdësch vum Bett einfach upasse kann.
2. Mobilt Portal:
De beweegleche Portal ass aus Groeisen (HT250) gegoss a veraarbecht, an e puer rullend Linearféierungen mat ultra-héijer Kapazitéit sinn op der viischter Säit vum Portal installéiert. D'Präzisiounskugelschraufpaar an de Servomotor beweegen d'Kraaftkopfschlitt an der Y-Achsrichtung, an de Buerkraaftkopf ass op der Kraaftkopfschlitt installéiert. D'Bewegung vum Portal gëtt duerch d'Rotatioun vun der Kugelschrauf realiséiert, déi vum Servomotor duerch d'Präzisiounskupplung ugedriwwe gëtt.
3. Beweegleche Schiebesatz:
De Gleitsadel ass eng präzis Gossstruktur. De Gleitsadel ass mat zwou ultra-héichdroende CNC-Führungsschinnen, engem Satz vu Präzisiounskugelschraubepaaren an engem héichpräzise Planetarreduktiounsgewinde ausgestatt, deen un de Servomotor ugeschloss ass, fir de Buerkopf unzedreiwen. D'Beweegung an der Z-Achsrichtung kann de Buerkopf séier no vir, no vir schaffen, séier réckwärts schaffen, stoppen an aner Aktiounen realiséieren. En huet d'Funktiounen automatesch Spanenbriechen, Spanentfernung a Paus.
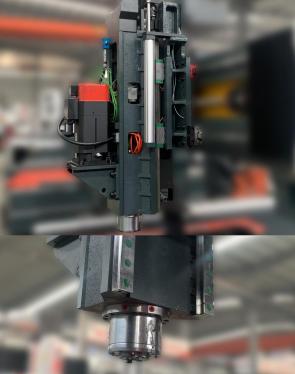
4. Buerkraaftkapp
De Buerkopf benotzt en dedizéierten Servospindelmotor, deen vun enger gezännter Synchronriemen-Verzögerung ugedriwwe gëtt, fir den Dréimoment ze erhéijen an eng dedizéiert Präzisiounsspindel unzedreiwen. D'Spindel benotzt déi viischt véier an déi hënnescht zwou sechs Reien japanesch Wénkelkontaktlager, fir eng stuflos Geschwindegkeetsännerung z'erreechen. D'Spindel ass mat engem pneumatesche Werkzeugwiesselsystem ausgestatt, fir datt den Werkzeug séier an einfach ausgetauscht ka ginn, an d'Zufuhr gëtt vun engem Servomotor an enger Kugelschrauf ugedriwwen. D'X-, Y- an Z-Achse kënne verbonne ginn a benotzen eng hallef zougemaach Schleifsteierung, fir linear an kreesfërmeg Interpolatiounsfunktiounen ze realiséieren.
BuerMaschinn Virdeel
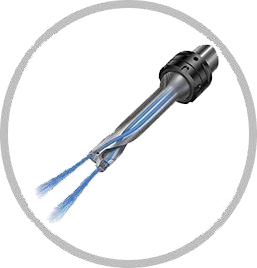
1. Waasser aus der Spindel eraus:
Et benotzt d'Waasserauslafspindel vun der Mark Jianchun aus Taiwan an e Servospindelmotor mat héijer Leeschtung, fir d'Spindel duerch eng synchron Riemenverzögerung mat Getriebe unzedreiwen, fir den Dréimoment ze erhéijen. Et kann Héichgeschwindegkeets-U-Buer (Gewaltbuer) a Kärbuer mat zentraler Waasserveraarbechtung benotzen.
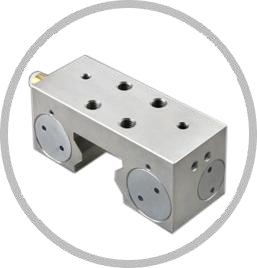
2. Klemmer
D'X- an Y-Achse si mat héichperformante funktionelle Komponenten ausgestatt, déi zesumme mat enger Klemm an engem rullende Linearféierungspaar benotzt ginn. Nom Prinzip vu Keilblöcken huet et d'Funktiounen, de Portal ze fixéieren, eng präzis Positionéierung ze maachen, Schwéngungen ze vermeiden an d'Steifheet ze verbesseren. D'Struktur ass kompakt a staark.
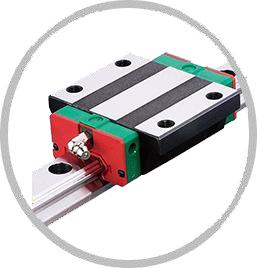
3. Linearféierung a Kugelschrauf
Et benotzt déi taiwanesesch Linearführungsschinne vun der Mark Shangyin an d'Mark TBI Kugelschraube. D'Führungsschinne sinn op béide Säite vum Maschinnebett vertikal a parallel installéiert, an d'Kraaft ass gläichméisseg, wat eng stabil Bearbechtung a Laf vun der Maschinn garantéiert.
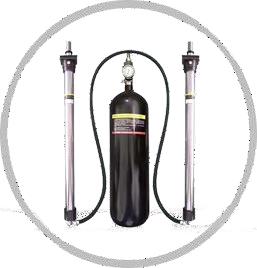
4. Power Head Balance Zylinder
Iwwer dem Kraaftkapp sinn zwou Ausgläichszylinder fir d'Gewiicht vum Maschinnekapp auszegläichen. Wärend der Veraarbechtung ass de Maschinnekapp méi stabil, d'Gläichméissegkeet vum Lach gëtt verbessert an de Verschleiss vun der Z-Achs-Schrauf gëtt reduzéiert.
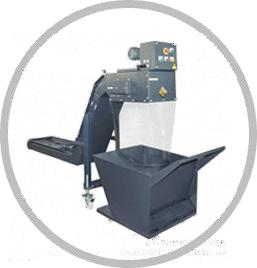
5. Spanentfernungssystem
Um Réck vun der Maschinn ass e Kettenplacke-Spantransporter. Benotzt dëst mat enger Héichdrockwasserpistoul fir d'Eisenspählen séier an de Spantransporter ze spullen, deen d'Eisenspählen transportéiert, wat Zäit fir d'manuell Reinigung vun den Eisenspählen spuert an d'Aarbechtskäschte reduzéiert. De Spantransporter ass mat enger Flëssegkeetsniveaualarmluucht ausgestatt, déi automatesch alarméiert wann d'Schneidflëssegkeet net genuch ass.
Modellempfehlung
BOSM1600*1600 Selbstzentréierend CNC-Buer- a Fräsmaschinn
BOSM1600*1600 Typ HéichgeschwindegkeetGantry CNC Buer- a FräsmaschinnMaschinnhuet en effektiven Veraarbechtungsschlag vun 1600*1600, wat eng käschtegënschteg Ausrüstung ass. D'Maschinn huet en Aarbechtsdësch mat véier Backen a selbstzentréierenden Hänn, wat et méi einfach a méi séier mécht, Réngwierkstécker ze spannen. Déi maximal Buerzäit ass 50. Si kann Héichgeschwindegkeets-intern Waasserauslafbuerungen, Fräsebenen, Fräsrillen an aner Veraarbechtungen benotzen. D'Ausrüstung kann mat engem Werkzeugmagazin ausgestatt ginn, fir verschidde Prozesser an enger Spannung ëmzesetzen.
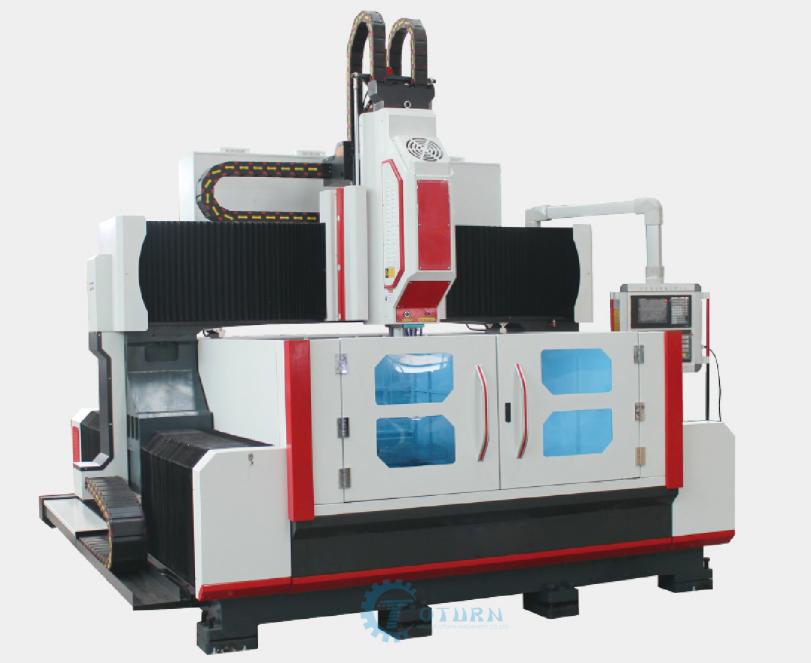
BOSM2500*2500 Selbstzentréierend CNC-Buer- a Fräsmaschinn
BOSM-2525 De Split-Typ Vollguss-PortaltypCNC HéichgeschwindegkeetBuermaschinn Serie gëtt haaptsächlech fir d'Héichleistungsbuerung vu grousse Placken, Wandenergiestrukturdeeler, Scheiwen, Baumaschinnstrukturdeeler, Ventiler, Réierblecher an aner Werkstécker am effektiven Beräich benotzt. Fräsen. Duerchgängeg Lächer a Blannlächer kënnen op eenzel Materialdeeler a Kompositmaterialien realiséiert ginn. De Bearbechtungsprozess vun der Maschinn gëtt digital gesteiert, an d'Bedienung ass ganz bequem. Zousätzlech zu konventionelle Modeller kënne se och no den tatsächleche Bedierfnesser vun de Benotzer entworf a personaliséiert ginn.
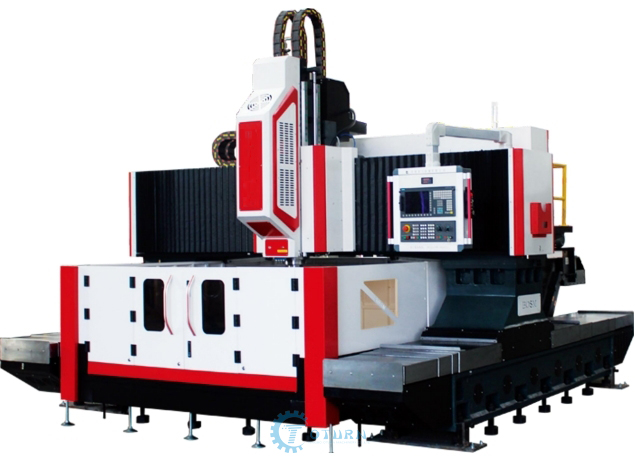
CNC automatesch Buermaschinngi momentan wäit verbreet an der Ventilindustrie, der Flanschindustrie, der explosiounsgeschützter Elektroindustrie, der Wandenergieindustrie, der Textilmaschinneindustrie, der Baumaschinneindustrie, der Maschinenindustrie, der Automobilindustrie, etc. benotzt.
Fir Clienten, déi ronn Produkter wéi Flanschen, Réng, Schwenkstützen, Réierblecher, etc. veraarbechten, ass den äusseren Duerchmiesser manner wéi 2,2 m, den Indexkrees ass bannent 2 m am Duerchmiesser, an d'Ouverture ass bannent 50 mm. De Schwachpunkt fir Clienten vun dëser Zort vu Produkter läit an der Spannzäit. Méi wéi d'Veraarbechtungszäit, traditionell Veraarbechtungsausrüstung, wéi z. B.CNC-Gantryfräsenoder Radialbuer, benotzt d'Klammer fir d'Material no der Belaaschtung ze spannen, an dann benotzt de Kantenfinder oder benotzt dat professionellt Tool fir den Dësch ze testen fir d'Mëtt ze fannen, wat Zäit an Effizienz verbraucht.
De BOSMbuerenMaschinnass mat engem fixen Aarbechtsdësch an engem beweegleche Portal entworf. Et benotzt e selwer entwéckelte groussfederege véierbacken Selbstzentréierende Spannfutter, wat de Problem vun de klenge hydrauleschen oder pneumatesche Backen um Maart léist. Grouss Werkstécker treffen d'Backen beim Hiewen. Am Fall vu Schied un der Spannfutter ass d'Aarbechtsbank mat engem sträifefërmegen Strukturpad ausgestatt, an d'Spannung gëtt automatesch gläichzäiteg zentréiert, wat de Problem vum zäitopwännege Spannung léist.
Déi véier Backen op der Aarbechtsbank hunn en ofnehmbaren Design. Nom Demontage ass d'Aarbechtsbank ëmmer nach eng konventionell Plattform mat T-Schlitzer, wat hire Gebrauchsberäich fir d'Bearbechtung vun anere Werkstécker ausserhalb vum Krees verbessert. BOSMCNC-Buermaschinnass mat enger Führungsschinneklemm ausgestatt, enger extrem héijer Öffnungs- a Schliesszäit vun 0,06 Sekonnen, wat d'Bearbeitungsgenauegkeet an d'Spannkraaft verbessert an dat fréiert Problem vun der Spindelvibratioun an der Werkzeugliewensdauer léist. Z-Achs duebel ausbalancéierten Zylinder, Schleppkette mat Ueleg a Gas getrennt vum Stroum, stabil a steif Struktur, den elektresche Schrankbalke ass hannen fir einfachen Transport, de Systemboom-Stil ass einfach ze bedéngen, Ankerbolzen kënnen no der Landung an dem Nivellieren benotzt ginn.
BOSMautomatesch Buermaschinn huet den Kappdeel vum Sailenbalke verbessert an opgerüst. Nodeems d'Sail ausgetosch gouf, gëtt de waasserdichte Blech däitlech verbessert, den waasserdichte Effekt ass méi ideal, an den Design kann nach méi verschéinert ginn.
BOSM CNC-Buermaschinn Produktiounass mat engem zentralen Waasserfiltersystem ausgestatt, an den Waasserdrock ass relativ héich. D'Struktur vun der hënneschter Schneidmaschinn vun dësem Modell ass net einfach fir den Eisenschnëtt vir ze botzen. Si ass mat enger Autowäschpistoul ausgestatt fir den Eisenschnëtt hannen ze wäschen.
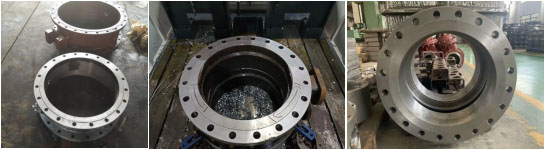
Ventilindustrie
Flanschindustrie
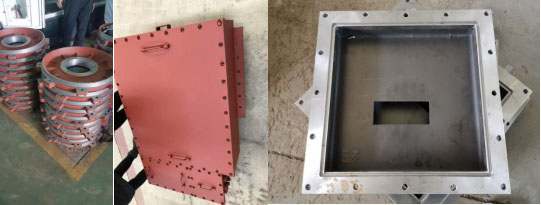
Explosiounssécher Elektroindustrie
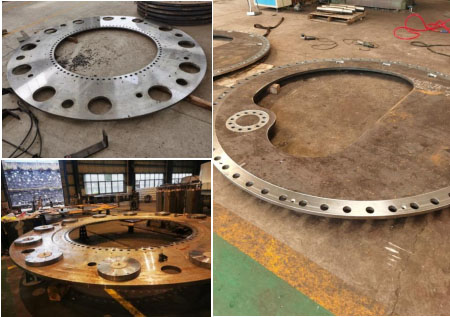
Wandenergieindustrie
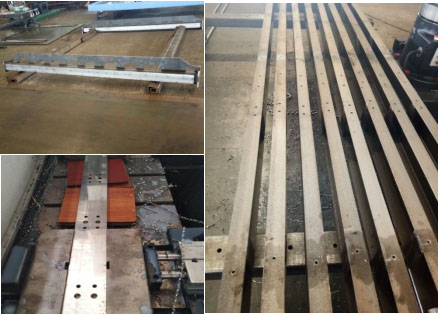
Textilmaschinnindustrie
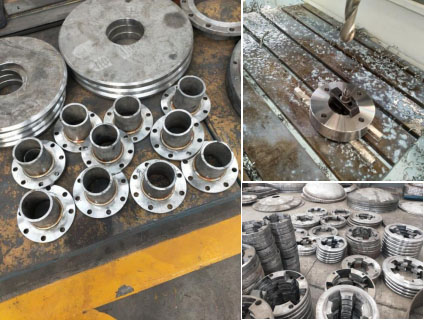
Bearbechtungsindustrie
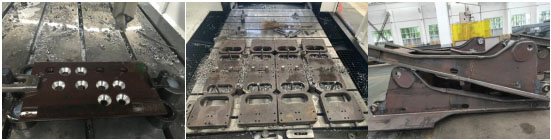
Baumaschinnindustrie
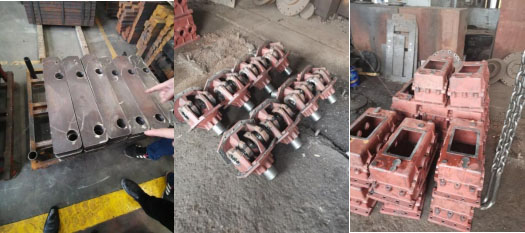
Automobilindustrie
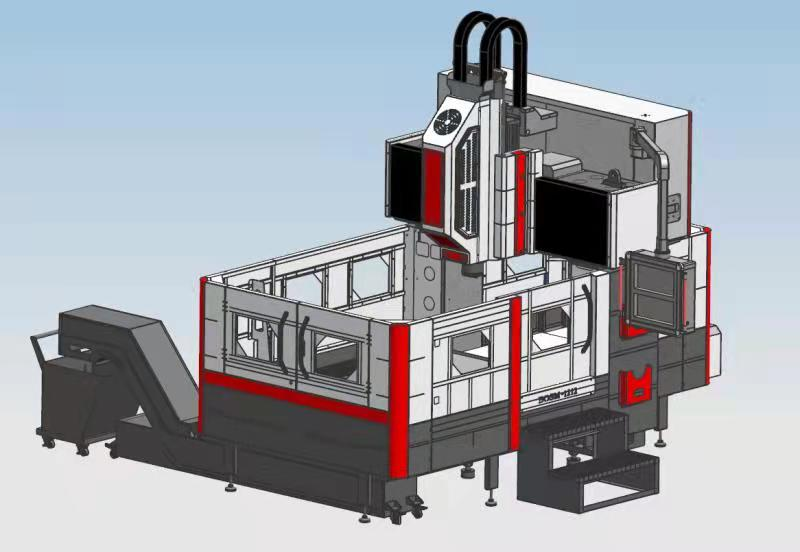
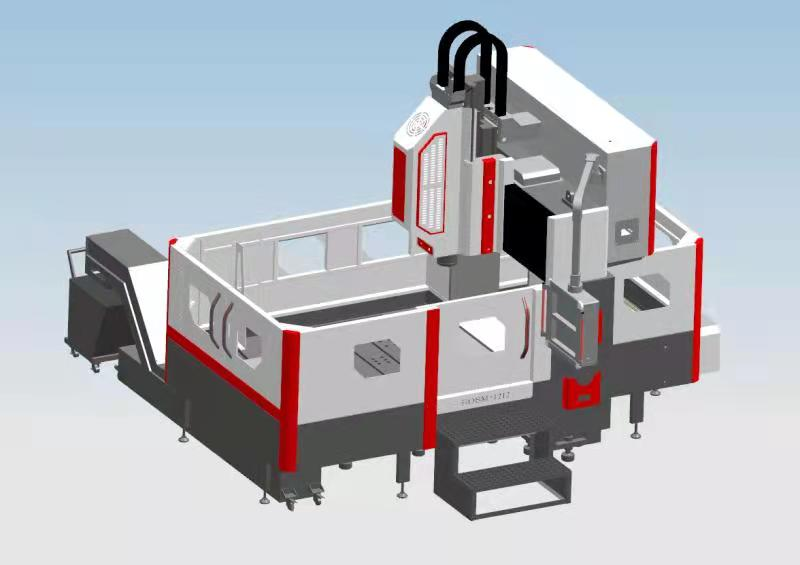
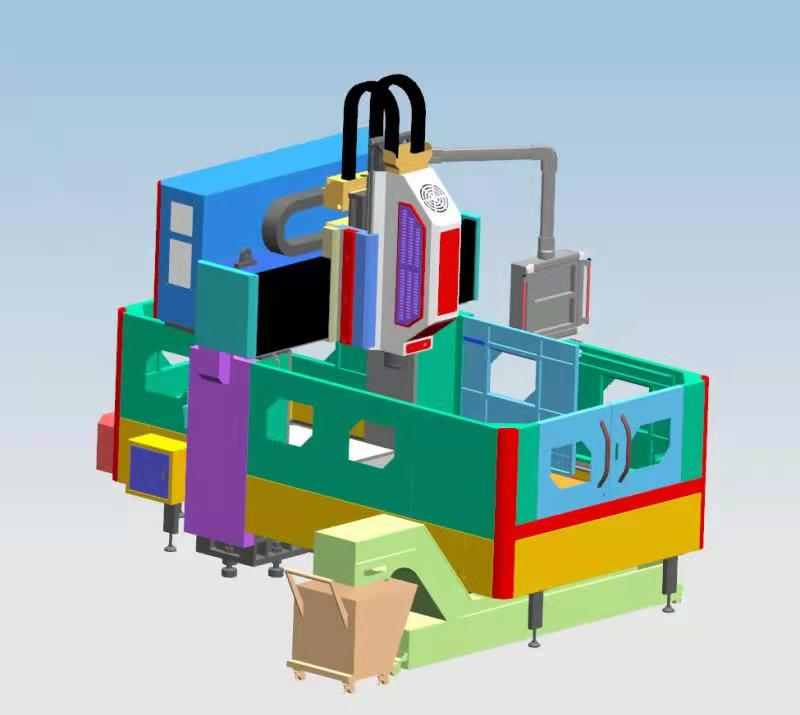
D'BOSM-Fabréck integréiert sech weiderhin stänneg um Maart a entwéckelt nei Modeller fir d'Produktiouns- a Fabrikatiounskäschten ze minimiséieren. Si huet eng méi breet Palette u Veraarbechtungsfunktiounen, kombinéiert mat Buererfahrung an optiméierte Fräsfunktiounen. Zum Beispill, de BOSM-DPH1212 feste TrägerPortalfräsenmir hunn et de Moment entwéckelt an entworf. Fir déi, déi mat enger Veraarbechtungsbreet vun 1200 mm oder manner buere mussen a fräsen, ass e wirtschaftleche PortalBuer- a Fräsmaschinndéi net iwwer d'Breet vum VMC850 Bearbeitungszentrum um Maart veraarbecht kënne ginn, kënnen d'fräsbaséiert Veraarbechtung vun de Clienten realiséieren. Modeller a punkto Prozesser.
De BOSM-DPH1212 Modell kann séier Hiewen an Transport realiséieren, d'Breet kann an de Container gelueden ginn, an et kann séier ofgesat a beim Client benotzt ginn. Definéiert als Allround-Buer- aFräsenbearbechtungBeim Mëttelmodell ass et néideg, d'Genauegkeet an d'Steifheet vun der Maschinn ze garantéieren. Déi dräiachseg Féierung benotzt Rollféierungen vun der Mark Taiwan, Schleifschrauwen an den Aarbechtsdësch fir d'Schleifmaschinn ze schneiden, fir d'Leeschtung vun der Maschinn ze garantéieren.
D'BOSM-DPH1212 Festbalken-Gantryfräsmaschinn ass fir de Maart geduecht, wou d'Breet vum Bearbeitungszentrum net geléist ka ginn, an d'Veraarbechtungsprodukter beim grousse Portalfräsen verschwenderesch sinn. Zum Beispill, den 1mCNC-Gantry-Bearbeitungszentrumum Maart konzentréiere mir eis op eng grouss Zuel vunCNC-Buerung, Fräsen a Bueren. D'Nofro um Maart fir d'Bearbechtung, et gëtt och e Maart, deen d'Problem vun der Grobbearbechtung vu Formgravéierung a Fräsen vun elektromechanesche Spindelen léist.
Zäitpunkt vun der Verëffentlechung: 20. September 2021