


A CNC-Dréizentrumass eng sophistikéiert Maschinn. Si benotzt Computer-numeresch Kontroll fir Werkstécker präzis ze formen. Si rotéiert se géint e Schnëttinstrument. Dës Maschinn automatiséiert den Dréiprozess. Si erméiglecht héichPräzisioun vun der Dréibankmaschinna Widderhuelbarkeet an der Fabrikatioun. De globale CNC-Dréizentrumsmaart gouf op9,8 Milliarden USD am Joer 2024Dëst ënnersträicht déi bedeitend Integratioun vun der Automatiséierung a verschiddene Branchen. Déi erwaarte Joreswuesstemsquote fir de globale Maart fir CNC-Bearbeitungs- a Dréizentren ass3,8% vun 2025 bis 2035Dëst Wuesstem weist déi ëmmer méi grouss Notzung vun dëse Maschinnen.Automatiséiert CNC-Dréibankbitt eng exzellentCNC-Dréizentrum Präis-Leeschtungsverhältnisfir vill Operatiounen.Fournisseuren vun industrielle CNC-Dréibanken a Chinae wesentleche Bäitrag zu dësem Maart leeschten.
Schlëssel Erkenntnesser
- CNC-Dréizentren si fortgeschratt Maschinnen. Si benotze Computeren firMaterialien präzis formenDëst mécht Deeler mat héijer Genauegkeet.
- Dës Maschinne funktionéieren vill besser wéi al manuell Dréibanken. Si spueren Zäit a Suen. Si maachen och manner Feeler.
- CNC-Dréizentren hunn wichteg Deeler. Dozou gehéieren de Kappstock, de Spannfutter an den Tooltuerm. De CNC-Steierer ass d'Gehir vun der Maschinn.
- De Prozess fänkt mat engem digitalen Design un. Dann benotzt d'Maschinn speziell Coden fir d'Material ze schneiden. Si mécht genee dat néidegt Stéck.
- CNC-Dréizentren bidden vill Virdeeler. Si maachen Deeler ganz präzis. Si produzéieren och vill Deeler séier a konsequent.
Wat ass e CNC-Dréizentrum?
Definitioun
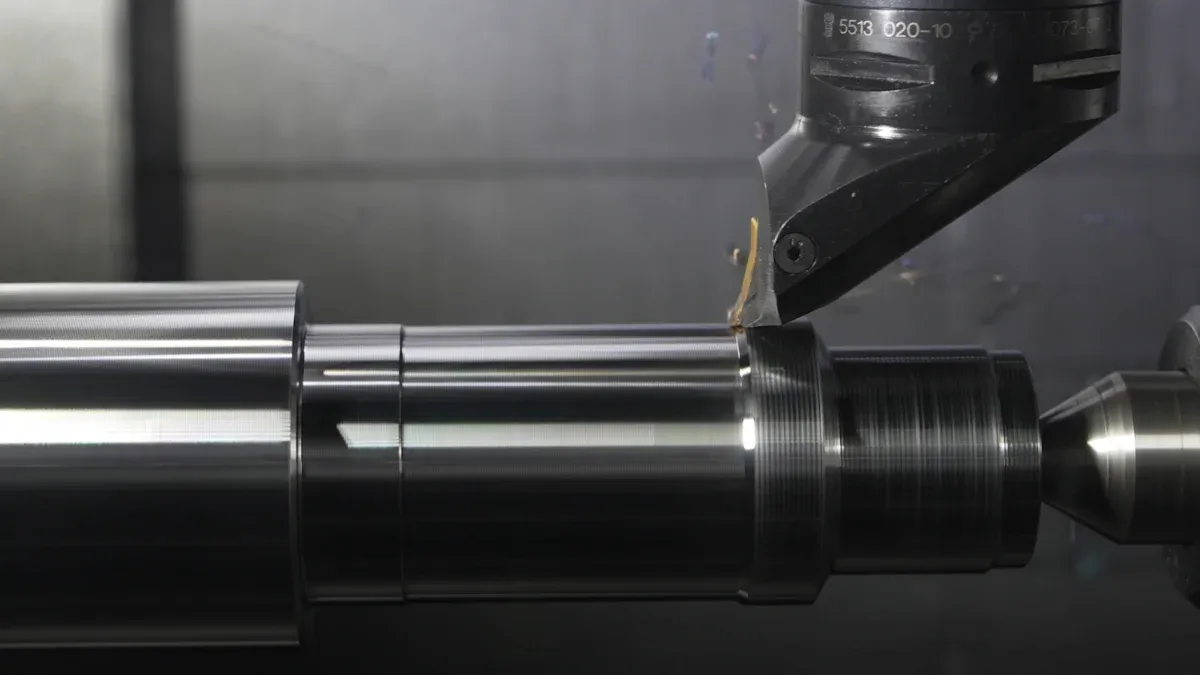
E CNC-Dréizentrum representéiert eng sophistikéiert Maschinn. CNC steet firComputernumeresch KontrollDës automatiséiert Maschinnen verfollegen virprogramméiert Instruktiounen fir Material zu fäerdege Stécker ze formen. Si funktionéieren laanscht verschidde Achsen, typescherweis dräi oder méi, fir Material mat onheemlecher Genauegkeet duerch subtraktiv Fabrikatioun ze schneiden, ze bueren oder ze formen.D'CNC-Ära huet Enn der 1970er Joren ugefaangenmat dem wuessenden Asaz vu Mikroprozessoren. Dësen Fortschrëtt huet méi al Methoden ewéi Lachkaarten a Magnéitbänner ersat. Wärend de Grondprinzip vun der automatiséierter Werkzeugféierung bliwwen ass, konnten CNC-Maschinnen méi präzis kodéiert Instruktioune vun engem Mikroprozessor un d'Steierung vun engem Bearbeitungsinstrument schécken. Dës Entwécklung huet dozou gefouert, datt CNC d'numeresch Steierungen komplett ersat huet a sech séier an der Maschinnewierksgeschirindustrie etabléiert huet. D'Bearbechtung gouf eng vun den éischten prakteschen Uwendungen vun der Computertechnologie.
D'Grondlag vunCNC-Bearbeitung ëmfaasstËmwandlung vun digitalen Designen a präzis physesch Produkter duerch automatiséiert Kontroll. Dëse Prozess baséiert opdräi Haaptkomponenten:
- De ComputersystemEt interpretéiert CAD-Modeller a transforméiert se a G-Code. Dëse Code dirigéiert d'Beweegungen, d'Geschwindegkeet, d'Déift an de Wee vun der Maschinn. De System berechent a passt kontinuéierlech Variatiounen un.
- D'MaschinnwierksgeschirDës Hardware manipuléiert Materialien kierperlech. Beispiller enthalen Dréibanken, Fräsmaschinnen, Fräsmaschinnen a Schleifmaschinnen. All Maschinn ass fir spezifesch Operatiounen entwéckelt.
- D'SchneidinstrumentEt spillt eng zentral Roll bei der Formung vum Material. Dëst kann e Buer, eng Fräsmaschinn, eng Fräsmaschinn oder eng Schleifscheif sinn. D'Hiersteller wielen d'Tool op Basis vun de Materialeegeschaften, der gewënschter Uewerfläch an der Komplexitéit vun der Geometrie aus.
All CNC-Setup enthält eng Maschinn, eng Spindel, Achsen (X, Y, Z) an e Kontrollpanel. Software a Programméierung si wichteg. CAD-Software erstellt den Design, an CAM-Software konvertéiert dës Designen an e maschinell liesbare G-Code fir Bewegung a Geschwindegkeet, an M-Code fir Hëllefsaktiounen. Verschidde Schneidinstrumenter an Toolhalter si och essentiell.
Schlësselcharakteristiken
CNC-Dréizentren hunn eenzegaarteg Charakteristiken, déi se an der moderner Produktioun onschätzbar maachen. Si kreéieren präzis zylindresch a komplex Geometrien. Dës Maschinne schaffen mat verschiddene Materialien, dorënner Edelstol, Superlegierungen, Keramik a Konstruktiounsplastik. Si erreechen...extrem Toleranzen, heiansdo bis op Mikrometer. Dës Fäegkeet garantéiert eng héich Genauegkeet a Konsistenz iwwer verschidde Produktiounsläufe.
En CNC-Dréizentrum bitt Flexibilitéit bei der Behandlung vu verschiddenen Aufgaben. Et geréiert alles vu einfachen Deeler bis zu komplexe Geometrien, a vu Prototypen bis zur Produktioun a grousse Volumen. Seng Programméierbarkeet an d'Benotzung vu CAD-Dateien erméiglechen d'Méiglechkeet fir séier Prototyping. D'Automatiséierung an d'Multiaxis-Fäegkeeten maachen et gëeegent fir d'Produktioun a grousse Volumen. Dës Maschinnen bidden och Skalierbarkeet an Automatiséierung mat Funktiounen wéi automateschen Toolwechsler a Robotik. Si produzéieren eng exzellent Uewerflächenqualitéit a verbesseren d'Sécherheet duerch d'Automatiséierung, wouduerch d'mënschlech Bedeelegung a Feeler miniméiert ginn.
Kärkomponenten droen zu dësen Eegeschafte bäi:
- KappstockEt enthält d'Spindel, liwwert en Dréimoment fir d'Rotatioun vum Werkstéck a erméiglecht eng präzis Bearbechtung.
- RéckstockDës Komponent ënnerstëtzt dat anert Enn vum Werkstéck. Et ass entscheedend fir méi laang oder onstabil Stécker fir d'Uewerflächenqualitéit an d'Stabilitéit ze garantéieren.
- WerkzeugtuermEt enthält Schneidinstrumenter. Fortgeschratt Zentren hunn e puer Tierm fir Effizienz a reduzéiert Liwwerzäiten.
- ChuckDësen Apparat séchert d'Wierkstéck fir präzis Bearbechtung. Typen wéi Dräibacken- oder Spannzangenfutter ginn op Basis vun de spezifesche Bedierfnesser ausgewielt.
- Schlitt a KräizschlittDe Schlitt beweegt sech an der Längsrichtung. En enthält d'Querschlitt, déi eng lateral Bewegung fir komplizéiert Schnëttweeër erméiglecht.
- KontrollpanelDëst ass d'Operateur-Interface fir d'Programméierung an d'Steierung vun der Maschinn. Si enthält fortgeschratt Software fir komplex Geometrien an héichpräzis Aufgaben.
Hiersteller benotzen haaptsächlechzwou Zorte vu CNC-Dréizentren: horizontal a vertikal.Horizontal Maschinnen sinn am meeschte verbreetSi gläichen typesche Bänk- oder Motordrehbanken mat enger rotéierender Spindel um engem Enn an engem Heckstock um aneren, fir méi laang Werkstécker z'ënnerstëtzen. Vertikal Maschinnen, dacks vertikal Turret-Drehbanken (VTLs) oder vertikal Buermillen (VBMs) genannt, hunn eng vill méi grouss Dréikapazitéit, si sinn awer fir méi kuerz Deeler gëeegent. Et gëtt och ëmgedréint vertikal Dréizentren.
Ënnerscheedung vun manuelle Drehbanken
CNC-Dréizentren bidden bedeitend operationell Virdeeler géintiwwer traditionelle manuelle Dréibanken. Si erreechen eng iwwerleeën Präzisioun a halen Toleranzen vun bis zu ±0,001 mm (ISO-Standarden, 2022) mat enger Widderhuelbarkeet vun 99,8% (NIST-Donnéeën, 2023). Dëst iwwertrëfft däitlech manuell Dréibanken, déi typescherweis eng Variatioun vun ±0,02 mm hunn. Dës Präzisioun féiert zu engem 4,5-mol méi groussen Ënnerscheed an der Konsistenz vun den Deeler fir manuell Dréibanken an der Produktioun a grousse Volumen. CNC-Maschinnen erreechen och eng Reduktioun vun Offallmaterialien ëm bal zwee Drëttel. Wärend manuell Dréibanken eng Genauegkeet vu ronn 0,01 mm fir Prototypen a kleng Serien erreeche kënnen, sinn hir Opstellungszäiten ongeféier 38% méi laang (Tooling U-SME-Donnéeën). Nëmmen 9% vun den zertifizéierten Hiersteller vertrauen op manuell Dréien fir d'Produktioun ze skaléieren wéinst Problemer mat der Konsistenz a vum Volumen.
Schlësselunterschiede bei der operationeller Effizienz sinn:
- Automatiséierung an AusfallzäitenCNC-Dréizentren benotzen roboterbaséiert Deelbearbeitung an automatesch Werkzeugwechsler. Dëst reduzéiert d'Ausfallzäit ëm 40% bis 60% am Verglach mat manuelle Dréibanken. Méiachsfunktiounen erlaben gläichzäiteg Dréien, Fräsen a Bueren, sou datt keng Neipositionéierung néideg ass.
- Fortgeschratt AlgorithmenNei CNC-Modeller integréieren KI-baséiert Kollisiounserkennung an intelligent Schneidalgorithmen. Dës Innovatiounen verkierzen déi gesamt Bearbeitungszyklen ëm 22% bis 35%.
- AarbechtsfuerderungenCNC-Zentren reduzéieren déi direkt Aarbechtskäschten ëm ongeféier 58%. Dëst erméiglecht et engem eenzege Mataarbechter, dräi bis fënnef Maschinnen ze iwwerwaachen. Manuell Dréibanken, am Géigendeel, erfuerderen spezialiséiert Operateuren fir Basisaufgaben. Dëst dréit zu 34 Cent vun all Produktiounsdollar bäi, deen fir Aarbecht ausginn gëtt, wann et keng Automatiséierung gëtt.
Déi folgend Tabelle weist déi wichtegst Ënnerscheeder op:
| Parameter | CNC-Dréizentrum | Traditionell Dréibank |
|---|---|---|
| Duerchschnëttlech Astellungszäit | 15-45 Minutten | 2-4 Stonnen |
| Virastellung vum Werkzeug | Automatesch | Manuell |
| Feelerquote (Éischten Deel) | ±0,005 mm | ±0,03 mm |
| Wiesselfrequenz | 2x/Dag | 5x/Dag |
| Operatiounseffizienz (grouss Volumen) | >85% | Méi kuerz (28% méi laang Bearbechtung fir Chargen >50 Eenheeten) |
| Reduktioun vun direkten Aarbechtskäschten | ~58% | Net verfügbar |
| Reduktioun vun Ausfallzäiten | 40-60% | Net verfügbar |
| Verkierzung vum Bearbeitungszyklus | 22-35% | Net verfügbar |
| Widderhuelbarkeet | 99,8% | Méi niddreg (4,5x méi grouss Variatioun) |
| Reduktioun vun Offallmaterial | ~66% | Net verfügbar |
Kärkomponenten vun engem CNC-Dréizentrum
Maschinnebett a Kappstock
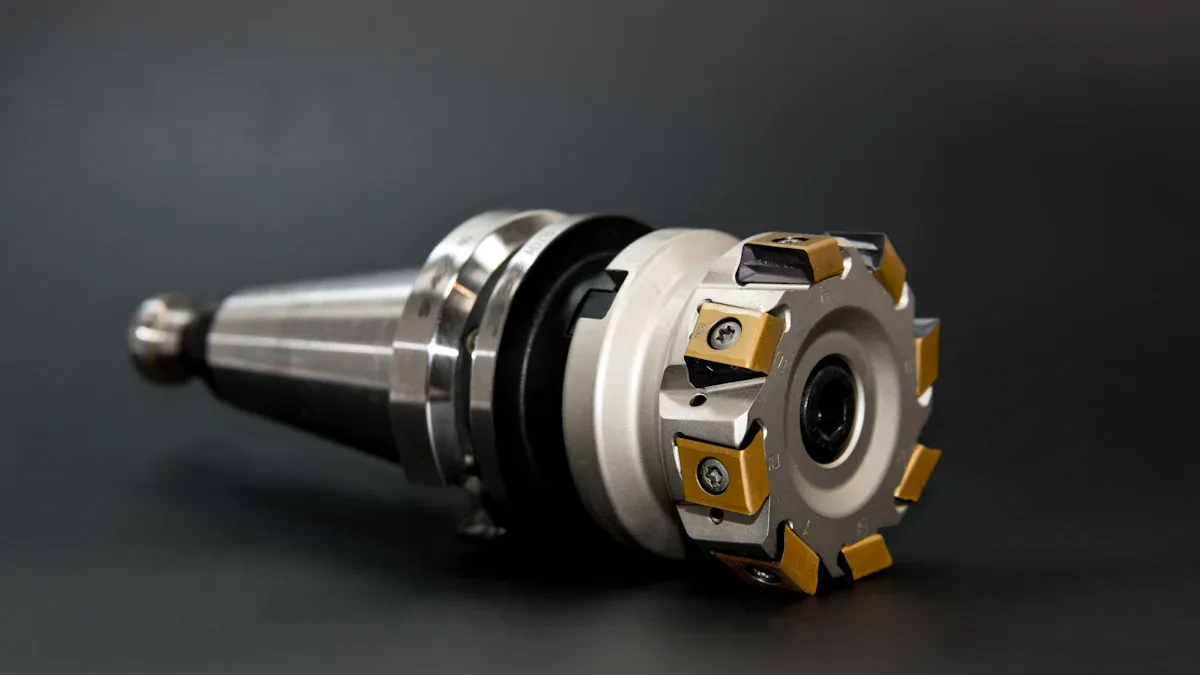
D'Maschinnebett bilt d'fundamental Strukturvun engem CNC-Dréizentrum. Et stellt d'Basis duer a ënnerstëtzt all aner Komponenten. Hiersteller bauen typescherweis Maschinnebetter ausGoss oder StolDës Materialwahl garantéiert maximal Stabilitéit a Steifheet beim Betrib.Goss bitt verbessert Haltbarkeet a StäerktE puer fortgeschratt CNC-Dréizentren hunn engDuebelwandeg Këschtstruktur mat Sandversiegelung dobannenDësen Design verbessert d'Vibratiounsabsorptioun däitlech. Et dréit zu enger verbesserter Stabilitéit beim Schneiden bäi a erhéicht d'dynamesch Steifheet vum Bett. De Kappstéck sëtzt op engem Enn vum Bett. En enthält d'Haaptspindel, déi d'Wierkstéck rotéiert. De Kappstéck enthält och de Motor an d'Zännrieder, déi d'Spindel undreiwen.
Spannfutter a Schwanzstock
De Spannfutter ass e wichtege Bestanddeel, deen d'Werkstéck sécher hält. E gëtt un d'Spindel am Kapp befestegt.Et gëtt verschidden Zorte vu Spannfutteren, jidderee gëeegent fir spezifesch Uwendungen:
- Dräi-Kiefer-KraaftfutterDës sinn üblech fir d'Gräife vu ronnen oder hexagonalen Werkstécker. Si bidden eng ausgeglach Spannung fir eng konsequent Geometrie.
- Véierbacken-KraaftfutterDës Spannfutter bidden eng onofhängeg Backenverstellung. Si erlaben eng präzis Zentrierung vun onregelméisseg geformten oder asymmetresche Werkstécker.
- SpannzangenfutterDës benotze federbelaaschte Hülsen fir Werkstécker mat klengem Duerchmiesser mat héijer Präzisioun ze gräifen. Si si ideal fir enk Toleranzen.
- Hydraulesch KraaftfutterDës benotzen hydrauleschen Drock fir séier a sécher Spannung a fir héich Grëffkräften. Si si fir schwéier Belaaschtungen a Schnellbearbechtung gëeegent.
- Pneumatesch KraaftfutterDës Spannfutter funktionéieren mat Drockloft a suergen dofir, datt se séier festklemmen. Si si gëeegent fir séier Wiessele vun den Aarbechtsstécker an héich Produktiounsraten.
De Schwanzstock ass um aneren Enn vum Bett wéi de Kappstock. E bitt Ënnerstëtzung fir méi laang Werkstécker. Dës Ënnerstëtzung verhënnert d'Oflenken a garantéiert Stabilitéit während de Bearbechtungsoperatiounen.
Turret- a Schneidinstrumenter
Den Turret ass en Toolhalter fir verschidde Statiounen. En indexéiert oder rotéiert, fir verschidde Schnëttinstrumenter an d'Positioun ze bréngen. Dëst erlaabt dem CNC-Dréizentrum, verschidden Operatiounen ouni manuelle Toolwiessel auszeféieren. Turrets kënnen verschidden Tools enthalen, wéi z. B. Dréiinstrumenter, Buerstangen, Buerer a Gewindeschneidinstrumenter. De Programm vun der Maschinn bestëmmt, wéi e Tool den Turret auswielt a wéini. Dës automatiséiert Toolwiesselméiglechkeet erhéicht d'Effizienz däitlech a reduzéiert d'Zykluszäiten.
CNC-Controller a Motoren
De CNC-Steierer funktionéiert als Gehir vum ganze System. Hie orchestréiert all Bewegung an Aktioun an der Maschinn.CNC-Kontrollpanelstellt eng Grupp vu Kontrollen zur Verfügung. D'Betreiber benotzen dës Kontrollen fir Deelprogrammbefeeler an aner Koordinateninformatiounen auszeféieren, ze späicheren an z'änneren. Dëst erlaabt et Programmer am Speichermodus ouni konstant Interventioun vum Bedreiwer ze lafen. D'Maschinnsteierungseenheet (MCU) ass e leistungsstarke Computer. Si steiert a bedreift d'CNC-Maschinn a besteet aus engem Maschinnbetriebspanel an engem Kontrollpanel.
De Controller erfëllt verschidde kritesch Aufgaben.interpretéiert G-Codea konvertéiert et a präzis mechanesch Aktiounen. Et iwwersetzt G-Code a Maschinnbefeeler, dorënner d'Steierung vun de Bewegungsweeër, der Geschwindegkeet an de Fudderraten vum Schnëttwierkszeug. Dëst garantéiert datt d'Maschinn déi exakt Designspezifikatioune befollegt. De Controller iwwerwaacht och de Bearbeitungsprozess. Dëst garantéiert Präzisioun an Effizienz während dem ganze Betrib. Ausserdeem handhabt et komplex Instruktiounen an ënnerstëtzt Multiachsoperatiounen. Dës Fäegkeet erlaabt d'Bearbechtung vu komplizéierten Deeler.
Motore kréien dës präzis Befeeler vum Controller. Si féieren déi physikalesch Beweegunge vun den Achsen vun der Maschinn an der Spindel aus. Déi meescht CNC-Dréizentren benotzen Servomotoren. Servomotore bidden héich Präzisioun a Feedback-Fäegkeeten. Si kommunizéieren hir Positioun stänneg zréck un de Controller. Dëst zougemaacht System garantéiert extrem Genauegkeet. Schrëttmotore sinn eng aner Optioun, déi dacks a méi klenge oder manner usprochsvollen Uwendungen fonnt gëtt. Si beweege sech a diskrete Schrëtt. Déi koordinéiert Aktioun vum Controller an dëse leistungsstarke Motoren erlaabt der Maschinn komplex Schnëtt mat bemierkenswäerter Geschwindegkeet a Genauegkeet duerchzeféieren.
Wéi e CNC-Dréizentrum funktionéiert: Schrëtt fir Schrëtt
Design a Programméierung
D'Rees vun engem Werkstéck duerch en CNC-Dréizentrum fänkt laang un, ier et d'Maschinn erreecht. Ingenieuren erstellen als éischt en detailléierten digitale Modell vum gewënschten Deel. Si benotzen Computer-Aided Design (CAD) Software fir dësen entscheedenden éischte Schrëtt. Dës Software erméiglecht eng präzis geometresch Definitioun a Visualiséierung vum Baudeel. Soubal den Design fäerdeg ass, gëtt den digitale Modell an d'Computer-Aided Manufacturing (CAM) Software iwwerdroen. Dës spezialiséiert Software iwwersetzt den CAD-Design an eng Serie vun Instruktiounen, déi d'CNC-Maschinn versteet.
Dësen Iwwersetzungsprozess generéiert dat, wat Ingenieuren G-Code an M-Code nennen. Dëst sinn déi fundamental Programméiersproochen, déi CNC-Maschinnen, dorënner och Dréizentren, guidéieren. G-Code, och bekannt als RS-274D, bestëmmt haaptsächlech d'Beweegunge vun der Maschinn. E seet der Maschinn, wou se ufänke soll, wéi se d'Schneidwierksgeschir beweege soll a wéini se ophale soll. M-Code dogéint handhabt Hëllefsbefeeler. Dës Befeeler kontrolléieren net-geometresch Funktiounen. Beispiller enthalen d'Stoppe vum Programm, d'Aktivéierung vu Killsystemer an d'Ausschalte vun der Maschinn. De Kevin Finan, en Dozent um Atlantic Technical College and Technical High School, betount d'Wichtegkeet vun dëse Coden. Hie seet, datt d'Verständnis vu G-Code an M-Code fundamental ass fir d'Maschinneprogramméierung an der CNC-Fabrikatioun haut ze verstoen. Studenten léieren CNC-Bearbechtung mat G-Code an M-Code nodeems se manuell Bearbechtung beherrschen, an ervirhieft hir Standardbenotzung an der Industrie.
Opstellung an Tooling
Nom Programméiere brauch d'Maschinn eng grëndlech kierperlech Virbereedung. Dës Phase ëmfaasst d'Sécherung vum Réimaterial, bekannt als Werkstéck, an d'Virbereedung vun den Schnëttinstrumenter. D'Betreiber befestigen Dréibefestigungen un der Spindelnues oder enger Frontplack vun der Maschinn. Dës Befestigungen halen d'Werkstéck sécher während dem Dréiprozess. Fir bestëmmte komplizéiert Dréibankkomponenten kann e Géigegewiicht néideg sinn, fir all Ongläichheeten auszegläichen. Dëst garantéiert Präzisioun a Stabilitéit während dem ganze Betrib.
Déi richteg Opstellung an Ausriichtung vun de Befestigungen si wichteg fir eng präzis BearbechtungSi garantéieren eng konsequent Produktiounsqualitéit a minimiséieren Feeler a Nobearbechtung. D'Optimiséierung vun den Spann- an Halttechniken stabiliséiert d'Werkstéck. Dëst verhënnert Beweegungen, verbessert d'Genauegkeet an d'Uewerflächenqualitéit an erhält d'Integritéit vum Werkstéck, besonnesch fir empfindlech oder komplex Deeler. D'Betreiber entwéckelen Befestigungen fir eng Handbedienung, wa méiglech. Dëst erlaabt hinnen, Deeler mat der anerer Hand ze stabiliséieren. Si zielen och op Designen, déi keng mënschlech Interventioun erfuerderen, fir Deeler während sekundären Operatiounen ze halen. Vereinfacht Designen mat minimale Schrëtt reduzéieren Zykluszäiten an widderhuelend Aktiounen. D'Wiel vu Geometrien, déi Feeler bei der Ausriichtung ervirhiewen, hëlleft Verletzungen um Aarbechtsplaz ze reduzéieren. Ausserdeem wielen d'Betreiber suergfälteg Materialien fir Befestigungen aus. Fir Méideel-Tools ginn haltbar Materialien wéi gehärtete Stol recommandéiert. Alternativen wéi Plastik an Holz kënnen och fir aner Uwendungen gëeegent sinn.
Duerno wielen d'Betreiber déi passend Schnëttinstrumenter fir déi spezifesch Operatiounen aus. Si lueden dës Instrumenter an den Tuerm vun der Maschinn. Den Tuerm ass e Multi-Station-Toolhalter. En indexéiert fir verschidde Schnëttinstrumenter no Bedarf an d'Positioun ze bréngen. Dës automatiséiert Toolwiesselméiglechkeet verbessert d'Effizienz däitlech.
Programm Lueden a Betrib
Nodeems d'Wierkstéck festgemaach an d'Tools gelueden sinn, luet den Operateur de generéierte G-Code- a M-Code-Programm an de CNC-Controller vun der Maschinn. De Controller féiert dann éischt Kontrollen duerch, fir sécherzestellen, datt all Parameter korrekt sinn an d'Maschinn prett ass. Soubal d'Verifizéierung gemaach ass, ...De Bedreiwer initiéiert de Bearbeitungsprozess.
De CNC-Controller iwwerhëlt d'Kontroll an interpretéiert de Programm Zeil fir Zeil. Hie schéckt präzis Befeeler un d'Motoren vun der Maschinn. Dës Motoren dreiwen d'Spindel un a rotéieren d'Wierkstéck mat der spezifizéierter Geschwindegkeet. Si beweegen och d'Schneidinstrumenter laanscht déi programméiert Weeër. D'Schneidinstrument setzt sech mam rotéierende Werkstéck an a läscht progressiv Material ewech, fir déi gewënscht Form an Dimensiounen z'erreechen. Wärend dësem Prozess iwwerwaacht de Controller kontinuéierlech verschidde Parameteren. Hie kontrolléiert d'Wierkstéckpositioun, d'Schnëttgeschwindegkeet an d'Zufuhrgeschwindegkeeten. Dës Echtzäit-Iwwerwaachung garantéiert, datt d'Maschinn während dem ganze Betrib eng héich Präzisioun an Effizienz behält. Reegelméisseg Iwwerwaachung hëlleft eng héich Präzisioun ze erhalen. Si erliichtert eng séier Feelerdetektioun a Korrektur. Dëst verhënnert Mängel, garantéiert eng konsequent Produktqualitéit an eng erhéicht Produktivitéit. D'Ëmsetzung vu Sécherheetsmoossname schützt d'Betreiber an d'Ausrüstung. Si miniméiert d'Ausfallzäiten a verlängert d'Liewensdauer vu Befestigungen a Maschinnen.
Materialentfernung an Iwwerwaachung
Wärend den CNC-Dréizentrum funktionéiert, setzt d'Schneidwierkszeug dat rotéierend Werkstéck an. Dës Aktioun läscht Material präzis Schicht fir Schicht ewech. D'Maschinn follegt de programméierte Werkzeugweeër a Fuergeschwindegkeeten. Dëse Prozess transforméiert d'Rohmaterial graduell an déi gewënscht Form. Wärend dëser kritescher Phase ass eng kontinuéierlech Iwwerwaachung essentiell. Si garantéiert datt d'Maschinn Genauegkeet an Effizienz behält. D'Betreiber an de Kontrollsystem vun der Maschinn iwwerwaachen aktiv all Ofwäichungen.
Eng effektiv Iwwerwaachung ëmfaasst verschidde Schlësselmethoden:
- Prozess Iwwerwaachung:
- Schnëttbelaaschtung observéieren:Modern CNC-Maschinnen weisen d'Kraaft un, déi d'Schneidwierkszeug ausübt. Eng konstant Belaaschtung weist op e stabilt Schnëtt hin. Schwankungen kënnen op Problemer hiweisen. Zu dëse Problemer gehéieren falsch Spanbildung, Verschleiss vum Werkzeug oder Variatiounen am Material.
- Iwwerwaachung vum Schnëttgeräisch:Den Toun, deen während der Bearbeitung produzéiert gëtt, gëtt Hiweiser op den Zoustand vum Prozess. Ofwäichunge vun engem normalen, konsequenten Toun kënnen op Problemer hiweisen. Zum Beispill, kraazend, klappernd, haart oder quietschend Téin suggeréieren stumpf Tools, onstabilt Schnëtt oder Klappernd vum Werkstéck.
- Iwwerwaachung vum Werkstéck:
- Dimensiounsgenauegkeet:D'Betreiber kontrolléieren reegelméisseg d'Dimensioune vum Werkstéck. Si benotzen Instrumenter wéi Schiebelen oder Koordinatenmiessmaschinnen (CMMs). Dëst hëlleft, Ofwäichungen fréi z'entdecken.
- Uewerflächenfinish:Reegelméisseg Inspektioun vun der bearbechteter Uewerfläch ass och wichteg. D'Betreiber maachen visuell Kontrollen oder benotzen Rauheetsmoossnamen. Dëst hëlleft Mängel wéi Kratzer oder Ongläichheeten z'identifizéieren. Et erméiglecht rechtzäiteg Parameteranpassungen.
Dës virsiichteg Iwwerwaachung hëlleft Mängel ze vermeiden. Si garantéiert eng konsequent Produktqualitéit. Si verbessert och d'Produktivitéit andeems se séier Upassunge erméiglecht.
Deelauswerfen a Zykluswidderhuelung
Soubal d'Schneidoperatiounen ofgeschloss sinn, féiert d'Maschinn de leschte Schrëtt duerch. En Ofschneidinstrument trennt dat fäerdegt Stéck vum reschtleche Rohmaterial. No der Trennung werft d'Maschinn den Deel eraus. Bei der Produktioun a grousse Volumen ass dëse Prozess staark automatiséiert. Dat fäerdegt Stéck fällt entweder erof oder e Loftstrahl werft et an e Stéckfänger eraus. Dëse Fänger ass ënnert der Spindel placéiert.
Deelerfanger verhënneren Schied un der fäerdeger Komponent. Si dämpfen den Fall vum Deel. Vill Fänger hunn e Sensor. Dëse Sensor bestätegt d'Arrivée vum Deel. Wann en Deel net am Fänger lant, léist de Sensor en Alarm aus. Dësen Alarm stoppt d'Produktioun. Hie verhënnert potenziell Maschinnecrashen oder Schied un spéideren Deeler. D'Effizienz vun dësem Auswurfprozess ass entscheedend fir eng kontinuéierlech Produktioun.
Typesch Zykluszäiten fir d'Auswerfen vun Deeler bei CNC-Dréiaarbechten an héijem Volumen si ganz séier:
| Operatioun | Zykluszäit (Sekonnen) |
|---|---|
| Deelfänger | 1 |
| Deelausworf | 1 |
Nodeems den Deel erausgeworf gouf, preparéiert sech d'Maschinn op den nächste Zyklus. De Spannfutter geet op, an eng automatesch Barenzufuhr féiert neit Rohmaterial an. De Spannfutter mécht sech dann zou a fixéiert dat neit Werkstéck. De CNC-Controller lued de Programm nach eng Kéier. De ganze Bearbeitungsprozess widderhëlt sech. Dësen kontinuéierlechen, automatiséierte Zyklus erméiglecht eng grouss Volumenproduktioun mat minimalem mënschlechen Interventioun. E garantéiert eng konsequent Leeschtung an Effizienz.
Schlësseloperatioune vun engem CNC-Dréizentrum
Dréien a Konturéieren
CNC-Dréizentrenverschidden Operatiounen ausféieren fir Werkstécker ze formen. Dréien ass e fundamentale Prozess. Et geet drëm, e Werkstéck géint en Eenzelpunkt-Schneidinstrument ze rotéieren. Dëst läscht Material ewech a kreéiert zylindresch Formen. Konturéieren ass eng méi fortgeschratt Dréioperatioun. Et befräist komplex Kéieren, Konturen a Formen op der Uewerfläch vun engem Werkstéck. Dëst beinhalt d'Fabrikatioun vu Komponenten mat komplizéierte Geometrien. Beispiller sinnNockenwellen, Turbinenblieder an individuell entwéckelt DeelerKonisch Dréien ass eng aner Uwendung. Et erstellt präzis Passungen fir Elementer wéi Morse-Konusschäften an Toolhalter. Nuten ass och eng Konturéierungsoperatioun. Et erstellt Funktiounen wéiO-Ring- oder Festungsringrillen.
Bueren a Bueren
Bueren a Bueren si wichteg fir d'Schafe a Verfeinerung vu Lächer a Werkstécker. Bueren erstellt initial Lächer. Bueren verfeinert virgebuert oder gegoss Lächer op spezifesch Toleranzen. Dëst ass essentiell fir d'Produktioun vu Komponenten wéi Buchsen, Lager an intern Gewënn. Verschidden Tools ënnerstëtzen dës Operatiounen.Grob Buerkäppsinn fir Leeschtung a Villfältegkeet entwéckelt. Si ginn et a Systemer mat klengem, mëttleren a groussen Duerchmiesser. Feinbuerkäpp bidden eng héichpräzis Veraarbechtung fir Uwendungen mat ähnlechen Duerchmiesser. Massiv Buerstangen ginn fir Uwendungen mat méi grousser Reechwäit benotzt. Dämpfungsstangen bidden zousätzlech Schwéngungsbeständegkeet fir dës méi grouss Reechwäit. Spezialiséiert Methoden wéiPistoulbuerungLächer mat klengem Duerchmiesser mat héijen Déift-zu-Duerchmiesser-Verhältnisser erstellen. BTA-Buerunge benotzen Tools mat ville Schnëtter fir méi grouss, déif Lächer.
Nuten a Gewindeschneiden
Nutfräsen erstellt Kanäl oder Aussparungen op engem Werkstéck. Fir Nutfräsen mam äusseren Duerchmiesser (OD) gëtt d'Werkzeugspëtz liicht ënner der Mëttellinn gehalen. Fir Nutfräsen mam banneschten Duerchmiesser (ID) gëtt d'Werkzeugspëtz iwwer der Mëttellinn positionéiert. Beim Uewerflächennutfräsen gëtt d'Werkzeug liicht iwwer der Mëttellinn gehalen a beweegt sech axial. De Spaltradius um Werkzeug entsprécht dem Radius, deen geschnidden gëtt. Heefeg Technike betreffenProgramméierung vum Grooveprofil, d'Montage vum Nut-Schneidplat, an d'Fräsen a verschiddene Schnëttgäng fir déif oder breet Nuten. D'Gestioun vun der Spanentsuergung an der Hëtzt duerch Killmëttel oder Döbelhaube ass och wichteg. Gewindeschneiden ass eng aner Dréioperatioun. En Tool beweegt sech laanscht d'Säit vum Werkstéck. Et schneit eng eenheetlech spiralfërmeg Nut mat enger spezifizéierter Längt a Steigung op der äusserer Uewerfläch. Déif Gewënn erfuerderen dacksméi Duerchgäng vum Tool.
Trennung an Ofschneiden
Trenn- an Ofschneidoperatioune stellen déi lescht Etappen a ville CNC-Dréiprozesser duer. Dës Operatioune trennen e fäerdege Baudeel vum réie Staangmaterial oder engem gréissere Werkstéck. E spezialiséiert Schneidinstrument, dacks Trenninstrument genannt, beweegt sech radial an dat rotéierend Werkstéck. Et erstellt eng schmuel Nut bis et den Deel trennt. Dëse Prozess erfuerdert Präzisioun fir e proppere Broch ze garantéieren a Schied un der fäerdeger Baudeel ze vermeiden.
D'Betreiber leeën d'Sécherheet bei dësen Operatiounen am Virdergrond. Si ëmsetzen e puer wichteg Moossnamen:
- Si vermeiden iwwerdriwwe aggressiv Schnëttbedingungen an eng onzureichend Aarbechtshaltung. Dëst verhënnert, datt de Bearbeitungsdrock d'Kapazitéit vun der Maschinn oder dem Aarbechtshaltungsvorrichtung iwwerschreit. Et garantéiert souwuel...Maschinnintegritéitan d'Sécherheet vum Bedreiwer.
- D'Betreiber däerfen net zouloossen, datt eng Läischt vun der Spindel eraushänkt. Wann een Läischtzieher benotzt, geet d'Lischt ni iwwer d'Spindelenden um Réck vun der Maschinn eraus. Eng net ënnerstëtzt Läischt kann bei héijer Geschwindegkeet hefteg béien, wat zu schwéiere Maschinneschued a potenziellen Verletzunge féiere kann.
- Programméierer suergen fir eng sécher Schnellapprochebewegung. Si benotzen zum Beispill eng Schnellapprochedistanz,0,1 Zoll oder 2,5 mmD'Betreiber wëssen, wéi se de Schnellapproachmoment mat Funktiounen wéi Eenzelblock, Zufuhrhalt a Schnelliwwerrichtung kontrolléiere kënnen. Konsequenz bei der Programméierung vu Schnellapproachbewegungen erhéicht och d'Sécherheet vum Bedreiwer.
Fir optimal Resultater beim Trennen an Ofschneiden z'erreechen, brauch een och spezifesch Best Practices:
- D'Maschinn reduzéiert d'Zufuhrgeschwindegkeet däitlech, wa sech d'Tool ukënnt0,080 Zoll (2 mm)vum Zentrum aus, potenziell ëm bis zu 75%. Dëst verhënnert d'Bildung vun enger Opbaukant (BUE) an d'Ofsplitten vun de Schnëttplacken, besonnesch bei haarden, verschleißbeständege Sorten.
- D'Betreiber stoppen den Tool virum Zentrum. D'Iwwerféierung laanscht d'Mëtt kann dozou féieren, datt den Deel géint de Schnëttplat stéisst an en beschiedegt, soubal en sech lassléisst. Et kann och zu enger Reiwung féieren, wouduerch den Deel probéiert, de Schnëttplat aus senger Täsch ze zéien. Wann d'Iwwerféierung laanscht d'Mëtt néideg ass, däerf den Tool net méi wäit wéi d'Mëttplatz plus den Eckradius vum Schnëttplatz sinn.
- Bei Werkzeuge mat interner Killmëttel schalt d'Maschinn d'Kältemëttel aus, wann d'Schneidplat sech dem Zentrum méi no kënnt an d'Dréizuelen maximal oder erofgoen. Dëst verhënnert, datt d'Schneidpunkttemperatur ze niddreg fällt, wat zu BUE féiere kann, besonnesch bei verschleißbeständege Sorten an Edelstol.
- D'Betreiber halen eng raisonnabel Mëttelpunkthéicht. D'Mëttpunkthéicht vum Tool bleift bannent ± 0,004 Zoll (0,1 mm). Wann d'Mëtt ze wäit iwwer dem Zentrum läit, erhéicht dat Reibung a Vibratiounen, wat zu Klapperen a Broch vum Schnëttplat féiert. Wann d'Mëtt ze wäit ënner dem Zentrum läit, erhéicht dat d'Schnëttkräften, wouduerch d'Schnëttplat ofsplittert oder komplett geschnidden ka ginn.
- Si behalen e kuerzen Iwwerhang. D'Minimiséierung vun der Iwwerhang vum Werkzeug erhéicht d'Steifheet an d'Sécherheet, wat entscheedend fir Ofschneidoperatiounen ass. Exzessiven Iwwerhang féiert zu Vibratiounen, Klapperen a Broch vun de Schnëttplacken. Eng allgemeng Empfehlung proposéiert en 8- bis 10-fache vun der Schnëttplackebreet, obwuel spezifesch Werkzeuge méi erlaben kënnen.
Virdeeler vun der Benotzung vun engem CNC-Dréizentrum
Héich Präzisioun a Genauegkeet
Modern Produktioun erfuerdert aussergewéinlech Präzisioun, an CNC-Dréizentren liwweren dës konsequent. Dës Maschinnen erreechen eng bemierkenswäert Dimensiounsgenauegkeet, typescherweis tëscht ±0,0001″ an ±0,005″. Dëst Präzisiounsniveau garantéiert, datt d'Deeler exakt Spezifikatioune erfëllen. Fortgeschratt CNC-Dréizentren, besonnesch déi, déi mat ... ausgestatt sinn.Multi-Achs Konfiguratiounen, Live Tooling an High-Speed Automatiséierung, kann Präzisioun op Mikronniveau erreechen. Industrien ewéi Loft- a Raumfaart, Medizin an Automobilindustrie vertrauen op dës Maschinnen fir komplex Deeler ze produzéieren. Konsequenz a héich Präzisioun si kritesch an dëse Secteuren. Fortschrëtter wéi Live-Tooling, Y-Achs- a C-Achs-Steierung hunn d'CNC-Dréiaarbecht an e multifunktionelle Prozess transforméiert, wat dës enk Toleranzen erméiglecht.
Erhéichte Produktiounseffizienz
CNC-Dréizentren erhéijen d'Produktiounseffizienz däitlech. Hiren automatiséierte Betrib erméiglecht eng kontinuéierlech Produktioun mat minimalem mënschlechen Interventioun. Dës Maschinnen féieren komplex Bearbechtungsoperatiounen séier a präzis aus, wouduerch d'Zykluszäiten reduzéiert ginn. Funktiounen wéi automatesch Werkzeugwiessel a robotiséiert Deelerbehandlung vereinfachen de Produktiounsprozess weider. Dës Automatiséierung miniméiert Ausfallzäiten a maximéiert den Duerchgank. Hiersteller kënnen e méi grousst Volumen un Deeler a manner Zäit produzéieren, wat zu enger erhéichter Leeschtung a méi schneller Liwwerung um Maart féiert.
Reduzéiert Aarbechtskäschten
D'Automatiséierung, déi a CNC-Dréizentren inherent ass, féiert zu enger wesentlecher Reduktioun vun den Aarbechtskäschten. Een eenzegen Operateur kann gläichzäiteg verschidde Maschinnen iwwerwaachen, well d'Maschinnen déi meescht operationell Aufgaben iwwerhuelen. Dëst reduzéiert de Besoin fir eng grouss Aarbechtskräfte fir eenzel Maschinnen. Ausserdeem miniméieren d'Prezisioun an d'Widderhuelbarkeet vun CNC-Dréizentren Feeler a Nobearbechtungen, wat och zu méi niddrege Gesamtproduktiounskäschte bäidréit. D'Entreprisen kënnen hir qualifizéiert Aarbechter op méi komplex Aufgaben zouweisen an doduerch d'Personalressourcen optimiséieren.
Komplex Geometrien a Widderhuelbarkeet
CNC-Dréizentren exceléiere bei der Produktioun vun Deeler mat komplexe Geometrien. Dës Maschinnen formen präzis komplizéiert Designen, déi manuell Methoden net erreeche kënnen. Si kreéieren eng breet Palette vu sophistikéierte Komponenten.Beispiller sinn:
- Komplex zylindresch a prismatesch Geometrien
- Wellen
- Huben
- Réng
- Ventilkierper
- Automobilkomponenten
- Multifunktionell rotativ Deeler
- Komplex Schächte
- Wunnengen
- Hybridgeometrien
Déi fortgeschratt Programméierungsméiglechkeeten erlaben eng Multiachs-Bearbechtung. Dëst erméiglecht d'Erstellung vun Deeler mat Kéieren, Wénkelen an internen Eegeschaften an engem eenzegen Opbau. Dës Fäegkeet reduzéiert de Besoin fir verschidde Maschinnen oder manuell Interventiounen. Et vereinfacht de Produktiounsprozess däitlech.
Widderhuelbarkeet ass en anere groussen Avantage vu CNC-Dréizentren. Eemol programméiert, féiert d'Maschinn déiselwecht Operatiounen aus matextrem KonsistenzEt produzéiert all Kéier identesch Deeler. Dës Konsistenz ass entscheedend fir d'Masseproduktioun. Et garantéiert datt all Komponent den exakten Spezifikatioune entsprécht. D'Fäegkeet vun der Maschinn fir präzis Beweegungen ze widderhuelen eliminéiert mënschlech Feeler. Dëst féiert zu enger eenheetlecher Produktqualitéit iwwer déi ganz Produktiounsläufe. D'Produzente vertrauen op dës héich Widderhuelbarkeet fir kritesch Uwendungen. Dës Uwendungen erfuerderen eng strikt Anhale vun den Designtoleranzen. Dëst garantéiert eng zouverlässeg Leeschtung an Austauschbarkeet vun Deeler. Déi konsequent Leeschtung miniméiert Offall a Nobearbechtung. Et dréit zu allgemenge Käschtenerspuernisser an Effizienz an der Produktioun bäi.
CNC-Dréizentren sinn onverzichtbar anmodern ProduktiounSi bidden eng ongeëwenaart Präzisioun an Effizienz bei der Formung vu zylindreschen Deeler. D'Verständnis vun hire Komponenten a Betribsprinzipien ënnersträicht hir entscheedend Roll. Dës Maschinnen produzéieren eng breet Palette vu Produkter. En CNC-Dréizentrum garantéiert héich Qualitéit an eng konsequent Leeschtung a verschiddene Branchen. Dës Technologie dréit Innovatioun a Produktivitéit zur Verfügung.
FAQ
Wat ass déi primär Funktioun vun engem CNC-Dréizentrum?
En CNC-Dréizentrum formt Werkstécker präzis. Et rotéiert d'Material géint e Schnëttwierkszeug. Dëse automatiséierte Prozess erstellt zylindresch Deeler mat héijer Genauegkeet a Widderhuelbarkeet.
Wéi ënnerscheede sech CNC-Dréibanken vun manuelle Dréibanken?
CNC-Dréizentren benotze Computerprogrammer fir automatiséiert, präzis Operatiounen. Manuell Dréibanken erfuerderen eng direkt Bedreiwerkontroll. CNC-Maschinnen bidden eng iwwerleeën Genauegkeet, Effizienz a Konsistenz fir komplex Deeler a Produktioun a grousse Volumen.
Wéi eng Zorte vu Materialien kënnen CNC-Dréizentren bearbechtet ginn?
CNC-Dréizentren veraarbechten eng breet Palette vu Materialien. Dozou gehéieren:
- Verschidde Metaller wéi Edelstol a Superlegierungen
- Keramik
- Konstruéiert Plastik
Wat sinn déi wichtegst Virdeeler vun der Benotzung vun engem CNC-Dréizentrum?
Zu de wichtegste Virdeeler gehéieren héich Präzisioun, erhéicht Produktiounseffizienz a reduzéiert Aarbechtskäschten. Si produzéieren och.komplex Geometrienmat exzellenter Widderhuelbarkeet.
Wat ass G-Code an der CNC-Bearbeitung?
G-Code ass d'Programméiersprooch fir CNC-Maschinnen. En instruéiert d'Maschinn iwwer Werkzeugbewegungen, Geschwindegkeeten a Weeër. M-Code këmmert sech ëm Hëllefsfunktiounen wéi d'Aktivéierung vum Killmëttel.
Zäitpunkt vun der Verëffentlechung: 07.01.2026