


Déi idealCNC-Dréimaschinnfir 2025 hänkt ganz vun Äre spezifesche Betribsbedürfnisser of. D'Auswiel vun der richteger CNC-Dréimaschinn ass eng strategesch Investitioun fir zukünfteg Effizienz a Rentabilitéit. Dëst garantéiert datt Dir produzéiertHéichpräzisiounsdréideelereffektiv. AChina CNC Dréimaschinn Hierstellerkann divers Optiounen fir Är Produktiounsziler ubidden. Dëse Guide hëlleft Iech duerch d'Wielméiglechkeeten ze navigéieren fir Är optimal Optioun ze fannenCNC-DréizentrumBetruecht eSmart Manufacturing CNCLéisung fir fortgeschratt Automatiséierung an Datenanalyse.
Schlëssel Erkenntnesser
- Wielt engCNC-Dréimaschinnbaséiert op Äre spezifesche Bedierfnesser, wéi d'Gréisst vun den Deeler, déi Dir hierstellt, an d'Materialien, déi Dir benotzt.
- Verschidde Maschinnen, wéi horizontal, vertikal, Schwäizer Typ a Multiachs, hunn all speziell Stäerkten fir verschidden Aarte vun Aarbechten.
- Duerch d'Zousätzlech vun Automatiséierungsinstrumenter wéi Barfeeder a Roboter kënne Maschinnen méi laang lafen a méi Deeler produzéieren, ouni datt se stänneg mënschlech Hëllef brauchen.
- Wichteg Maschinndetailer wéi Spindelleistung, Deelgréisstlimiten a Werkzeugkapazitéit beaflossen, wéi gutt d'Maschinn fir Är Aufgaben funktionéiert.
- Gutt Span- a Killsystemer si wichteg fir datt d'Maschinn reibungslos leeft, datt d'Haltbarkeet vun den Tools méi laang ass an datt d'Deeler gutt ausgesinn.
Kategoriséierung vun CNC-Dréimaschinntypen no Äre Besoinen
D'Wiel vun der richteger CNC-Dréimaschinn fänkt mat engem Verständnis vun de verschiddene verfügbaren Typen un. All Maschinn bitt eenzegaarteg Stäerkten fir verschidden Produktiounsufuerderungen.
Horizontal CNC-Dréimaschinnen
Horizontal CNC-Dréimaschinne si vill Aarbechtspäerd a Produktiounsëmfeld. Si si super am Handling.Komponenten mat groussen Duerchmiesser wéi Wellen a ZylinderenIndustrien ewéi Ueleg a Gas, a Schwéiermaschinneproduktioun benotzen dës Maschinnen dacks. Si si super fir d'Batchproduktioun, wouduerch vill identesch Deeler effizient veraarbecht ginn. Dëst garantéiert eng konsequent Qualitéit mat minimaler Opstellungszäit.
Dës Maschinnen biddenrobust Ënnerstëtzung fir schwéier WerkstéckerDës Steifheet verbessert d'Stabilitéit a reduzéiert d'Vibratiounen während der Bearbeitung. D'Betreiber hunn och einfachen Zougang zum Werkstéck an den Tools, wat den Opbau an d'Ënnerhalt vereinfacht. Horizontal CNC-Maschinne ginn dacks mat gréisseren automateschen Toolwechsler (ATCs) geliwwert. E puer Maschinne fänken un mat60-90 Tools, an d'Kapazitéite kënnen op 120 oder souguer 240 Tools ausgebaut ginn. Dëst erméiglecht méi Aarbechtsplazen a manner manuell Interventioun. Horizontal Bearbeitungszentren si ganz adaptéierbar fir Palettesystemer. Wärend vertikal Maschinnen Palettewechsler kënnen hunn, si horizontal Maschinnen besser fir linear Palettesystemer geegent. Si kënnen eng méi héich Effizienz erreechen, heiansdo ongeféier 85% mat engem Standard PC2, am Verglach zu 40% fir eng Stand-alone vertikal Maschinn. D'B-Achs-Funktioun op dëse Maschinnen erlaabt d'gläichzäiteg Bearbechtung vu verschiddenen Deeler mat engem Tombstone. Dëst erhéicht d'Produktivitéit däitlech, well d'Betreiber den nächsten Tombstone virbereede kënnen, während e Zyklus leeft. Et ass ideal fir Aarbechtsplazen, déi Bearbechtung op verschiddene Säiten oder komplex Toolsweeër brauchen.
Vertikal CNC-Dréimaschinnen
Vertikal CNC-Dréimaschinnen, dacks VTLs genannt, si fir spezifesch Uwendungen exzellent. Si si besonnesch gutt fir schwéier Wierkstécker, besonnesch déi, déi Kranen oder Automatiséierung fir d'Handhabung brauchen.Schwéierkraaft hëlleft d'Wierkstéck ze sécherenop engem VTL. Dëst verbessert d'Stabilitéit a reduzéiert d'Noutwennegkeet vun héije Spanndrock, wat empfindlech Deeler zugutt kënnt. VTLs spueren och Buedemfläch. Si huelen an Usproch.manner Buedemflächam Verglach mat horizontalen Dréizentren, wat méi Maschinnen an der selwechter Fläch erméiglecht. Eng vertikal Dréibank kann nëmmen e bëssen ophuelend'Halschent vum Foussofdrockvun enger horizontaler Dréibank. Dëst ass e grousse Virdeel fir Geschäfter mat limitéiertem Plaz.
Vertikal Maschinne si och ideal fir net konform Deelerformen. Dëst sinn Deeler, déi wéinst hirer ongewéinlecher Geometrie komplex Befestigung brauchen. Si funktionéieren och gutt fir empfindlech Werkstécker, déi niddreg Spanndrock brauchen, fir Schied ze vermeiden. D'Gewiicht vum Werkstéck geet direkt an d'Maschinnfundament erof. Dëst verhënnert ausserachseg Belaaschtungen op der Spindel. VTLs handhaben komplex Deeler an déi mat ënnerbrachene Schnëtter effektiv. Si verwalten och onbalancéiert Werkstécker gutt.
Schwäizer CNC-Dréimaschinnen
Schwäizer CNC-Dréimaschinne si Spezialisten a Präzisioun. Si gi wäit verbreet an Industrien ewéiProduktioun vu medizineschen Apparater, Loftfaart an ElektronikDës Maschinne si perfekt fir d'Produktioun vu klenge, komplexen, héichpräzisen Deeler. Dozou gehéieren medizinesch Implantater, Loftfaartkomponenten, Auerdeeler, hydraulesch Fittings an elektresch Stecker. Si si och heefeg an der ...AutomobilindustrieHei produzéiere si Deeler fir Ophängungen, Rieder, Bremsen, Getrieber, Motoren, Auspuff- a Brennstoffsystemer, an elektresch Systemer. Si si besonnesch gëeegent fir komplex Komponenten mat dënne Wänn, déiwe Schnëtter, schlanken Designen a delikaten Eegeschaften.
Schwäizer Maschinnen erreechen ganz enk Toleranzen. Si kënnen Toleranzen halen, déi sou enk sinn wéi±0,0005 Zoll, ofhängeg vun der Geometrie an dem Material vum Deel. E puer kënnen souguer ultra-enk Toleranzen bis op±0,0002 Zoll oder zwee MikrometerSi behandelen Deeler vun 1/16 Zoll bis 2 5/8 Zoll. Si kënne Mikrodeeler bis zu engem ronnen Duerchmiesser vun 1-1/4 Zoll dréinen. Si kënnen och Dréiduerchmiesser vun nëmmen 0,125 Zoll dréinen. Dës Maschinne kënnen Deeler mat Duerchmiesser bis zu 1,259 Zoll (32 mm) bearbeiten.
Multi-Achs CNC Dréizentren
Multiachs-CNC-Dréizentren representéieren den Héichpunkt vun der Bearbeitungstechnologie. Si kombinéieren Dréi-, Fräs- a Bueroperatiounen an enger Maschinn. Dës Fäegkeet erlaabt hinnen, héichkomplex Deeler an engem eenzegen Opbau ze kreéieren. Industrien wéi Loftfaart, Medizin an Automobilindustrie vertrauen staark op dës Maschinnen fir komplizéiert Komponenten. Si produzéieren Deeler mat komplexe Geometrien an enken Toleranzen.
Dës fortgeschratt Maschinnenoptimiséieren d'Orientéierung vum ToolDëst féiert zu maximaler Effizienz a Präzisioun. Si erreechen méi séier Zyklen a spueren däitlech Zäit andeems se Iwwergäng tëscht Aufgaben miniméieren. D'Automatiséierung an der Multifunktions-CNC-Bearbechtung reduzéiert och de Risiko vu mënschleche Feeler. Dëst reduzéiert d'Neiaarbecht an d'Verspéidungen, déi dacks bei 3-Achsmaschinne gesi ginn. Multifunktionsmaschinne bidden eng iwwerleeën Genauegkeet a Präzisioun. Si adaptéiere komplizéiert Designen ouni manuell Upassungen oder Neiausrüstung.
Maschinnen mat 5-Achsen-Opstellungen oder méi kënnen déif Präzisiounsschnëtter a Formen maachen. D'Betreiber brauchen d'Wierkstéck net ze entfernen oder nei ze positionéieren. Méi Achsen bedeiten eng méi einfach Kreatioun vu komplexen Designen matméi grouss PräzisiounMultifunktions-CNC-Bearbeitung féiert verschidde Operatiounen ouni manuelle Werkzeugwiessel duerch. Si benotzt computergesteiert Schnëtt a Positionéierung fir Feeler ze reduzéieren. Integréiert Deelerprobe erméiglecht eng automatiséiert Inspektioun a Korrekturen. Dës Maschinne produzéiere méi propper, méi héichqualitativ Finishen. Méi kuerz Werkzeuge reduzéieren d'Auswierkunge vun der Maschinnevibratioun. Multifunktions-CNC-Bearbeitung kombinéiert Operatiounen wéi Bueren, Dréien a Schleifen an eng Produktiounsphase. Dëst eliminéiert Iwwergangsphasen. Si erméiglecht och d'Schafung vu komplexe Geometrien andeems Werkzeuge iwwer verschidde Flächen an Winkelen orientéiert ginn.
Fënnef-Achs-Bearbechtung erreecht méi enk Toleranzen a méi glat Uewerflächen. Si hält optimal Schnëttwénkelen mat manner Opstellungen. Fir kleng bis mëttelgrouss Volumen vu komplexen Deeler reduzéiert d'5-Achs-Bearbechtung d'Opstellungszäit. Si verbessert och d'Widderhuelbarkeet. Dës Léisunge si ideal fir Deeler, déi op verschiddene Säiten mat kriteschen Toleranzen bearbecht musse ginn. Si funktionéieren och gutt wann den Zougang zum Tool a Standardorientéierungen limitéiert ass. D'Fënnef-Achs-Bearbechtung erreecht typescherweis e Präzisiounsberäich vun±0,01–0,02 mm (±0,0004–0,0008 Zoll)Ënner optimale Konditioune kann et ±0,005 mm (±0,0002 Zoll) fir kritesch Deeler aus der Loftfaart oder Medizin erreechen. Dëst ass däitlech besser wéi déi ±0,05 mm (±0,002 Zoll) am allgemenge CNC-Fräsen.
Méiachseg CNC-Maschinnen bidden eng méi grouss Präzisioun. Si produzéieren präzis veraarbecht a méi glat Deeler. Dës Deeler si schwéier oder onméiglech mat 3-Achseg Maschinnen. Si erlaben komplex Geometrien an engem eenzegen Opbau. Dëst eliminéiert d'Noutwennegkeet fir d'Wierkstéck nei ze positionéieren, wat d'Genauegkeet a Gefor bréngt. Méiachseg Bearbechtung erhéicht d'Produktiounsgeschwindegkeet. Et erlaabt méi Materialentfernung pro Rotatioun. Et verbessert och d'Zykluszäiten duerch erweidert Tooling-Méiglechkeeten a gläichzäiteg Bearbechtung. Dës Maschinnen handhaben all Fräs- an Dréioperatiounen fir komplex Geometrien an engem Opbau. Dëst féiert zu enger méi schneller Produktioun, miniméierten Operatiounskäschten a reduzéierte Feeler. D'Fäegkeet, Werkstécker iwwer méi Dimensiounen ouni Entfernung ze beweegen, erlaabt déif Schnëtt a komplex Formen. Méi héich Achsen féieren zu enger besserer Handhabung vu komplexen Designen mat héijer Präzisioun. Méi kuerz Schnëttinstrumenter, déi méi no beim Material sinn, resultéieren zu bessere Uewerflächenofschlëss. Dëst reduzéiert d'Bearbechtungsvibratiounen a miniméiert de Besoin fir zousätzlech Touch-ups. Méiachseg Maschinnen erhalen d'Prezisioun duerch verschidden Buerapplikatiounen. Deeler halen hir Positioun, an zousätzlech Achsen erreechen méi enk, méi komplex Wénkelen fir méi fein Ofschlëss.
Dës fortgeschratt Fäegkeet bréngt awer eng méi héich Investitioun mat sech.Eng 2-Achs CNC-Dréibank fir Ufänger kéint manner wéi 5.000 $ kaschten. D'Käschte vun engem 3-Achs-Bearbeitungszentrum leien typescherweis tëscht 50.000 an 125.000 Dollar.Am Géigesaz dozou fänkt eng 5-Achs CNC-Maschinn bei 200.000 Dollar un, vill iwwer 500.000 Dollar. Gréisser industriell Bearbeitungszentren mat 6 Achsen oder méi kënnen tëscht 250.000 Dollar an 500.000 Dollar kaschten. Dës méi héich Käschte spigelen hir erhéicht Komplexitéit, Präzisioun a Villfältegkeet erëm.
| Maschinnentyp | Typesch Käschteberäich |
|---|---|
| 3-Achs Bearbeitungszentrum | 50.000 $ – 125.000 $ |
| 5-Achs CNC | 200.000 $ an erop (vill iwwer 500.000 $) |
| 6-Achs a méi grouss industriell Bearbeitungszentren | 250.000 $ – 500.000 $ |
D'Material- an d'Deelcharakteristike vun enger CNC-Dréimaschinn upassen
Déi richteg WielCNC-Dréimaschinnbedeit, datt d'Materialien, déi Dir veraarbecht, an déi spezifesch Charakteristike vun Ären Deeler suergfälteg berécksiichtegt ginn. Dës Faktoren beaflossen direkt d'Leeschtung, d'Steifheet an d'Prezisiounskapazitéite vun der Maschinn.
Iwwerleeunge betreffend Materialtyp a Härte
D'Aart an d'Häert vun Ärem Material beaflossen d'Wiel vun den Tools an d'Leeschtung vun der Maschinn däitlech. Méi haart Materialien erfuerderen méi robust Maschinnen a spezialiséiert Tools. Zum Beispill bedeit eng erhéicht Materialhäert typescherweis eng méi héich Festigkeit. Dëst féiert zu méi groussen Schnëttkräften a brauch méi Kraaft vun der Maschinnespindel. En méi haart Material ass och méi abrasiv, wat de Verschleiss vun der Schneidkant beschleunegt. Verschidde Materialien, wéi austenitischem Edelstahl, härten séier. Dëst erfuerdert speziell Bearbechtungsstrategien.
Optimal Bearbeitungsparameter hänken staark dovun ofMaschinnesteifheet, Werkzeuggeometrie an Killmëttelapplikatioun. Eng dramatesch erhéicht Schnëttdéift kann déi erfuerderlech Spindelleistung an de Risiko vu Vibratiounen däitlech erhéijen. Dëst ënnersträicht d'Wichtegkeet vun der Maschinnesteifheet.
Hei ass e Guide fir recommandéiert Toolmaterialienbaséiert op der Härte vum Werkstéck:
| Häert vum Werkstéck | Recommandéiert Toolmaterial | Primäre Verschleissmechanismus | Beschichtungsstrategie (Beispill) |
|---|---|---|---|
| Mëll (<150 HB) | Schnellstahl (HSS), onbeschichtet Hartmetall | Adhäsioun, Opgebaute Kant (BUE) | Keng/glat Uewerfläch |
| Mëttel (150-300 HB) | Beschichtete Karbid (Cermet) | Diffusioun, Kraterverschleiss | TiN, TiAlN |
| Haart (45-65 HRC) | Cermet, Keramik, beschichteten Hartmetall | Abrasiv Verschleiss, Thermoschock | AlTiN, Al2O3 |
| Ganz haart (>65 HRC) | Polykristallin kubesch Bornitrid (PCBN) | Héichtemperatur-Abrasive Verschleiss | CVD (Chemesch Dampoflagerung) |
Wann Dir d'Häert vum Werkstéck erhéicht, musst Dir d'Schnëttparameter upassen.
| Parameter | Impakt vun der erhéichter Werkstéckhärte | Strategesch Upassung |
|---|---|---|
| Schnëttgeschwindegkeet (Vc) | Erhéicht d'thermesch Belaaschtung op der Werkzeugspëtz. | Reduzéiert de Vc fir Hëtzt ze managen an de Diffusiounsverschleiung ze verlangsamen. |
| Zufuhrgeschwindegkeet (f) | Erhéicht d'Schnëttkraaft; kann d'Veraarbechtungshärtung verhënneren. | Behalen oder liicht erhéijen d'f, fir sécherzestellen, datt d'Tool ëmmer ënner der gehärter Schicht vum virege Schnëtt schneit. |
| Schnëttdéift (ap) | Erhéicht d'erfuerderlech Spindelleistung an de Risiko vu Vibratiounen däitlech. | Reduzéiert den ap an erhéicht den radialen Agriff (ae) (z.B. beim Trochoidfräsen) fir eng besser Wärmeverdeelung. |
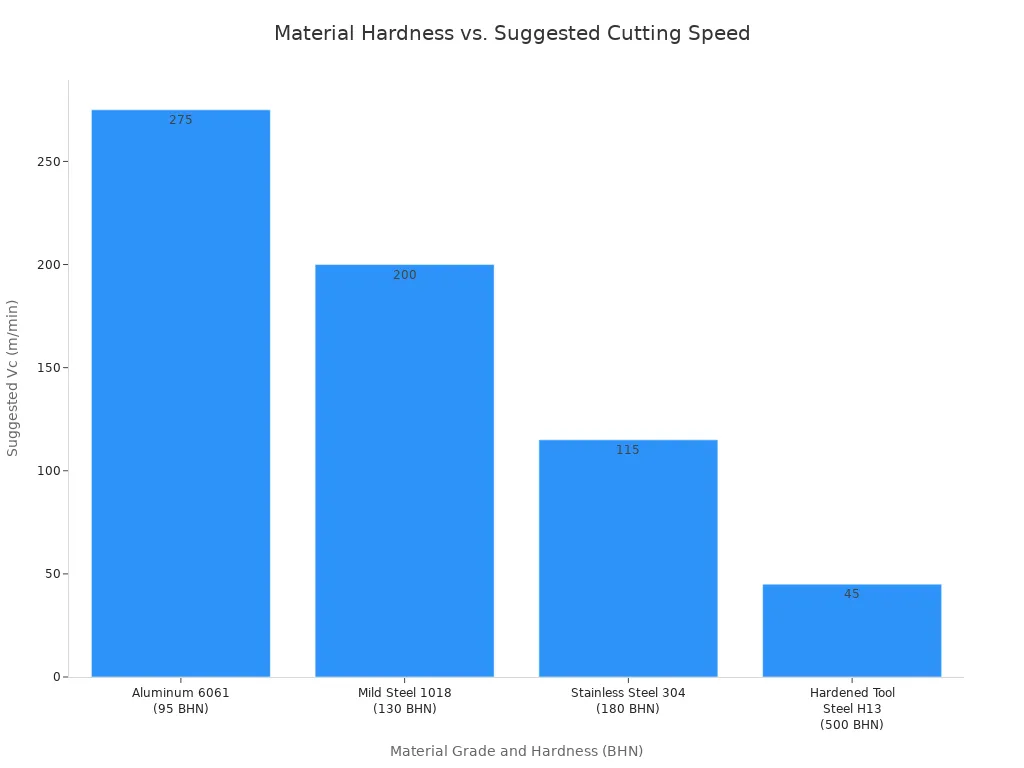
Dës Tabelle illustréiert d'Bezéiung tëscht der Materialhärte an der proposéierter Schnëttgeschwindegkeet:
Fir d'Bearbechtung vun héichfeste Legierungen wéi Edelstol, Inconel 625, Monel 400 & 500, 17-4PH, 13-8 an Nitronic 60 ass e bedeitenden Dréimoment néideg, besonnesch bei méi niddrege Geschwindegkeeten. Wann Operatiounen wéi Spatenbuerungen oder d'Benotzung vu gréissere Spiralbuerer an dëse Materialien duerchgefouert ginn, ass den Dréimoment entscheedend. Wärend PS wichteg ass, ass genuch Dréimoment, besonnesch bei niddrege Drehzahlen, essentiell fir dës usprochsvoll Legierungen effektiv ze schneiden.
Betruecht dës Spindelspezifikatioune fir usprochsvoll Materialien:
| Spindeltyp | RPM | HP | Dréimoment (ft-lbs) |
|---|---|---|---|
| Standard | 8000 | 17,5 | 60 (bei 1500 U/min) |
| Héicht Dréimoment | 8000 | 17,5 | 120 (bei 375 U/min) |
Hei sinn e puer allgemeng Richtlinne fir verschidde Materialqualitéiten:
| Materialgrad | Härte (BHN) | Virgeschloe Vc (m/min) (Harmetall-Tool) | Virgeschloe fz (mm/Zänn) (Fräsen) |
|---|---|---|---|
| Aluminium 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Mëllstahl 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Edelstahl 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Gehärteten Werkzeugstahl H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Gréisst a Gewiichtsbeschränkungen fir Deeler
Déi kierperlech Dimensiounen a Gewiicht vun Ären Deeler bestëmmen direkt d'Gréisst a Kapazitéit vun der CNC-Dréimaschinn, déi Dir braucht. Déi kierperlech Dimensiounen vun der Maschinn, inklusiv hir Bettlängt an hir Schwenkbarkeet, bestëmmen déi maximal Deelgréisst. Zum Beispill kéint déi maximal Deelgréisst, déi bearbecht ka ginn, sinn200 mm Duerchmiesser a 500 mm LängtD'„Swing Over Bed“ bestëmmt spezifesch den gréissten Duerchmiesser, deen e Werkstéck kann hunn, ouni datt et d'Dréibankbett stéiert. Wann d'Swing Over Bed 200 mm ass, muss den tatsächlechen Duerchmiesser vum Werkstéck e bësse méi kleng sinn, fir de Spillraum fir den Tool ze erméiglechen.
Déi meescht Standard-CNC-Maschinne packen Deeler bis zu 2.000 Pond. Robust Maschinnen, déi fir schwéier Uwendungen entwéckelt sinn, kënnen awer 10.000 Pond oder méi packen. Verschidde Werkstätten setzen eng maximal Gewiichtslimit fir Deeler an, wéi zum Beispill 500 kg. Dëst schützt hir Ausrüstung viru Schied un Achsen oder Spindelen, déi duerch ganz schwéier Komponenten verursaacht ginn.
Hei sinn typesch maximal Dimensiounen fir verschidde Dréimaschinnen:
| Maschinnentyp | Max. Duerchmiesser (mm) | Maximal Längt (mm) |
|---|---|---|
| CNC gedréit Komponenten | 5 – 1.000 | Bis zu 2.000 |
| CNC-Dréibank | 400 | 1.000 |
| Schwéierlaascht CNC-Dréizentrum | 1.000 | 2.000 |
Verschidde Faktoren am Zesummenhang mat der Konfiguratioun vum Werkstéck beaflossen och d'Auswiel vum Spannfuttera Maschinnekapazitéiten:
- Konfiguratioun vum WerkstéckD'Form a Gréisst vum Deel si wichteg Faktoren. Ronnstangmaterial ass einfach, awer Goss- oder Schmiedematerial mat net-uniformen Formen erfuerderen virsiichteg Iwwerleeung.
- SymmetrieAsymmetresch Deeler (z.B. mat engem Flansch oder enger Ausleger) kënnen d'Geschwindegkeet an d'Gläichgewiicht beaflossen. Dëst erfuerdert potenziell Géigebalancéierung oder eng reduzéiert Veraarbechtungsgeschwindegkeet.
- DeelsteifheetDënnwandeg Deeler kënne sech beim Standardspannen verformen. Dëst erfuerdert Spannfutter wéi Spannzangen- oder Membranfutter oder e reduzéierte Spanndrock.
- MaschinnekapazitéitenDe Schwenkfräistand vun der Maschinn muss fir de Spannfutter, den Deel an d'Tools suergen. Den gesamten Aarbechtsumfang vun der Maschinn kann d'Fäegkeeten limitéieren.
Erfuerderlech Toleranzen an Uewerflächenfinish
D'Prezisioun, déi Är Deeler verlaangen, beaflosst direkt den Typ a Qualitéit vun der CNC-Dréimaschinn, déi Dir auswielt. Fir allgemeng CNC-Bearbechtung ass d'Standardtoleranzlimit ongeféier±0,005 Zoll (0,127 mm)Vill Uwendungen erfuerderen awer vill méi enk Toleranzen.
Verschidde Toleranzklassen erfuerderen ënnerschiddlech Maschinnkapazitéiten:
| Toleranzklass | Reechwäit (Zoll) | Reechwäit (mm) |
|---|---|---|
| Standard | ±0,005 Zoll | ±0,13 mm |
| Héichpräzis | ±0,001 Zoll oder besser | ±0,025 mm oder besser |
| Extrem enk | ±0,0002 Zoll bis ±0,0005 Zoll | ±0,00508 mm bis ±0,0127 mm |
Fir eng iwwerleeën Uewerflächenqualitéit z'erreechen, brauch een och eng Maschinn mat héijer Steifheet, präziser Kontroll a meeschtens spezialiséierten Tools a Schnëttstrategien. Maschinnen, déi fir héichpräzis Aarbecht entwéckelt sinn, bidden typescherweis eng besser Schwéngungsdämpfung a méi fein Bewegungskontroll, wat zu méi glaten Uewerflächen bäidréit.
Bewäertung vun der Komplexitéit an den Operatioune vun Deeler fir Är CNC-Dréimaschinn

Wann Dir eng CNC-Dréimaschinn wielt, sollt Dir d'Komplexitéit vun den Deeler berücksichtegen, déi Dir maache wëllt. D'Funktioune vun der Maschinn beaflossen direkt, wéi effizient se mat komplizéierten Designen a verschiddenen Operatiounen ëmgeet.
Live Tooling fir komplex Deeler
Live Tooling verwandelt eng Standard-Dréibank an engvillsäitege BearbeitungszentrumEt erlaabt der Maschinn Fräsen, Bueren, Schneiden an aner Operatiounen auszeféieren, ouni den Deel op eng aner Maschinn ze réckelen. Dës Fäegkeet ass wéi wann eng Fräsmaschinn direkt an Ärer Dréibank agebaut wier.
Live Tooling erstellt effektiv eng Fräsmaschinn an der Dréibank, wat zousätzlech Operatiounen ewéi Bueren, Geweechen, Ausdrehen a Schneiden erméiglecht. D'Operatiounen op eng eenzeg, automatiséiert Aarbechtsstatioun ze limitéieren garantéiert minimal Astellungs- an Handhabungszäit, méi héich Genauegkeet a méi konsequent Deelerqualitéit. Mat Live-Tooling kënne mir zäitopwänneg Deelertransferten iwwersprangen an amplaz op enger eenzeger Maschinn schaffen. Reduzéiert mënschlech Interaktioun bedeit manner Spillraum fir mënschlech Feeler a besser Qualitéitskontroll fir Är Deeler.
Live-Tooling bitt vill Virdeeler. Et erméiglechtvill Operatiounen an engem eenzegen Setup, wat d'Prozedure vereinfacht a kann d'Zykluszäiten verkierzen. D'Produktiounszäit reduzéiert sech och däitlech duerch fortgeschratt Zännrieder a Lager, wat zu enger méi schneller an effizienter Deelerherstellung féiert. D'Erhale vun den Datenpunkten während der Bearbeitung eliminéiert Feeler beim Materialtransfer tëscht Maschinnen, wat wesentlech Zäiterspuernisser bitt an d'Effizienz vum Workflow verbessert. Eng méi präzis Bearbeitung gëtt erreecht andeems d'Zuel vun den Werkzeugwiessel reduzéiert gëtt, d'mënschlech Feeler miniméiert ginn an eng héich Qualitéit erhale gëtt. Villzweckméiglechkeeten erméiglechen verschidden Operatiounen wéi Fräsen a Bueren an engem eenzegen Opbau, wat d'Produktioun vereinfacht an den Uwendungsberäich erweidert. Komplex Bearbeitungsoperatioune kënnen an engem eenzege Laf duerchgefouert ginn, wat den Opbau vereinfacht, d'Aarbechtskäschte vun der Produktioun senkt an d'Liwwerzäiten reduzéiert.
Ënnerspindel fir zweiseiteg Bearbechtung
Eng Ënnerspindel ass e richtege Revolutiounsfaktor fir Deeler, déi op béide Säite bearbecht musse ginn. Dës Funktioun erlaabt der Maschinn, den Deel vun der Haaptspindel ze gräifen, en ze dréinen an déi aner Säit am selwechten Opbau ze bearbechten. Dëst eliminéiert d'Noutwendegkeet fir manuell Neispannen, wat Zäit spuert an d'Genauegkeet verbessert.
Deeler déi op béide Säiten Aarbecht brauchen, wéi Wellen, Achsen, Ventiler a Beschläge, profitéieren dovunner staark. Industrien ewéi d'Automobilindustrie, d'Medizin an d'Loft- a Raumfaartindustrie & Verdeedegung benotzen dacks Ënnerspindelen. Zum Beispill benotzt d'Automobilindustrie se fir Motor-, Getriebe- a Undriffskomponenten. Medizinesch Uwendungen enthalen komplex orthopädesch Implantater ewéi Knachschrauwen a chirurgesch Instrumenter. D'Loft- a Raumfaartindustrie & Verdeedegung profitéiere vun héichfeste Befestigungen, hydraulesche Beschläge a Komponenten fir d'Leedungssystem. Dës Industrien vertrauen op d'Fäegkeete vun der Ënnerspindel fir eng zouverlässeg Produktioun vunhéichpräzis Komponenten.
Y-Achs- a B-Achs-Fäegkeeten
D'Y-Achs- a B-Achs-Fäegkeeten erweideren d'Villsäitegkeet vun enger CNC-Dréimaschinn weider. Eng Y-Achs erlaabt dem Schnëttwierkszeug sech senkrecht zur Haaptdréiachs ze beweegen, wat exzentresch Buer- a Fräsoperatiounen erméiglecht. Dëst bedeit datt Dir Funktiounen wéi Schlësselen oder Flaacher op engem gedréiten Deel erstelle kënnt. D'B-Achs-Funktionalitéit suergt fir eng Rotatiounsbewegung fir den Tool, sou datt et dem Werkstéck a verschiddene Wénkelen zougoe kann. Dëst ass entscheedend fir d'Bearbechtung vu verschiddene Flächen an d'Veraarbechtung vu komplexen Deeler mat Liichtegkeet. Souwuel d'Y-Achs wéi och d'B-Achs droen dozou bäi, ...Operatiounen "DONE IN ONE®", d'Veraarbechtung vun Deeler an engem eenzegen Opbau. Dëst reduzéiert d'Opbauzäiten däitlech an verbessert d'Gesamteffizienz.
Off-Center Buer- a Fräsoperatiounen
Exzentresch Buer- a Fräsoperatiounen erweideren d'Méiglechkeeten vun enger CNC-Dréimaschinn däitlech. Dës Operatiounen erlaben et der Maschinn, Elementer ze kreéieren, déi net perfekt op der Rotatiounsachs vum Deel zentréiert sinn. Stellt Iech vir, e Lach ze bueren, dat liicht op d'Säit läit, oder eng flaach Uewerfläch op engem ronne Baudeel ze fräsen. Traditionell Dréibanken kéinten dës Aufgaben net ausféieren, ouni den Deel op eng separat Fräsmaschinn ze réckelen.
Modern CNC-Dréizentren, besonnesch déi mat Y-Achs a rotéierendem Tooling, maachen dës Operatiounen méiglech. D'Y-Achs beweegt d'Schneidwierkszeug senkrecht zur Haaptdréiachs. Dës Bewegung erlaabt dem Tool, verschidde Punkten iwwer den Duerchmiesser vum Deel z'erreechen. Rotéierend Tooling, wéi virdru scho beschriwwen, liwwert rotéierend Tools wéi Buerer a Fräsmaschinnen. Wann dës zwou Funktiounen zesummekommen, kann d'Maschinn komplex Fräs- an Bueraufgaben direkt um gedréiten Deel ausféieren.
Zum Beispill kann eng Maschinn eng Serie vu Schrauflächer ronderëm e Flansch bueren oder e Schlëssellach an eng Well fräsen. Si kann och komplizéiert Täsch oder Schlitzer op der Säit vun engem zylindreschen Deel erstellen. Dës Fäegkeet ass immens wäertvoll fir Deeler, déi verschidde Funktiounen erfuerderen, déi net konzentresch sinn.
D'Ausféierung vun Operatiounen ausserhalb vum Zentrum op enger eenzeger Maschinn spuert bedeitend Zäit a reduzéiert potenziell Feeler. D'Betreiber brauchen den Deel net ofzespannen, op eng aner Maschinn ze transferéieren an dann erëm ze spannen. All Transfer bréngt eng Chance op eng falsch Ausriichtung mat sech, wat d'Genauegkeet vum Deel beaflosst.
Dësen integréierten Usaz garantéiert eng méi héich Präzisioun a Konsistenz. Et vereinfacht och de Produktiounsprozess. Firmen erreechen eng "done-in-one" Bearbechtung fir vill komplex Komponenten. Dëst bedeit datt eng eenzeg Maschinn all Operatioune vum Rohmaterial bis zum fäerdegen Deel ofschléisst. Dës Effizienz erhéicht d'Produktivitéit a senkt d'Gesamtproduktiounskäschten. Et reduzéiert och d'Liwwerzäiten fir komplex Deeler.
Betruecht dës Virdeeler:
- Reduzéiert AstellungszäitKee Grond fir Deeler tëscht Maschinnen ze beweegen.
- Verbessert GenauegkeetEliminéiert Feeler vu verschiddenen Astellungen.
- Erhéichte EffizienzMéi séier Produktiounszyklen.
- Grouss DeelkomplexitéitErstellt Funktiounen, déi virdru op enger Dréibank onméiglech waren.
Off-center Buer- a Fräsméiglechkeeten si wesentlech fir Hiersteller, déi komplex Deeler an Industrien ewéi Loft- a Raumfaart, Medizin an Automobilindustrie produzéieren. Si hëllefen, Komponenten mat präzisen, net-konzentreschen Eegeschaften effizient ze kreéieren.
Integratioun vun Automatiséierung mat Ärer CNC-Dréimaschinn fir Effizienz
D'Integratioun vun Automatiséierung an Äre Produktiounsprozess erhéicht d'Produktivitéit däitlech a reduzéiert d'Betribskäschten. ModernCNC-Dréimaschinnenkommen dacks mat Funktiounen, déi eng nahtlos Automatiséierung erméiglechen an Är Produktiounslinn transforméieren.
Integratioun vum Bar Feeder fir kontinuéierlech Produktioun
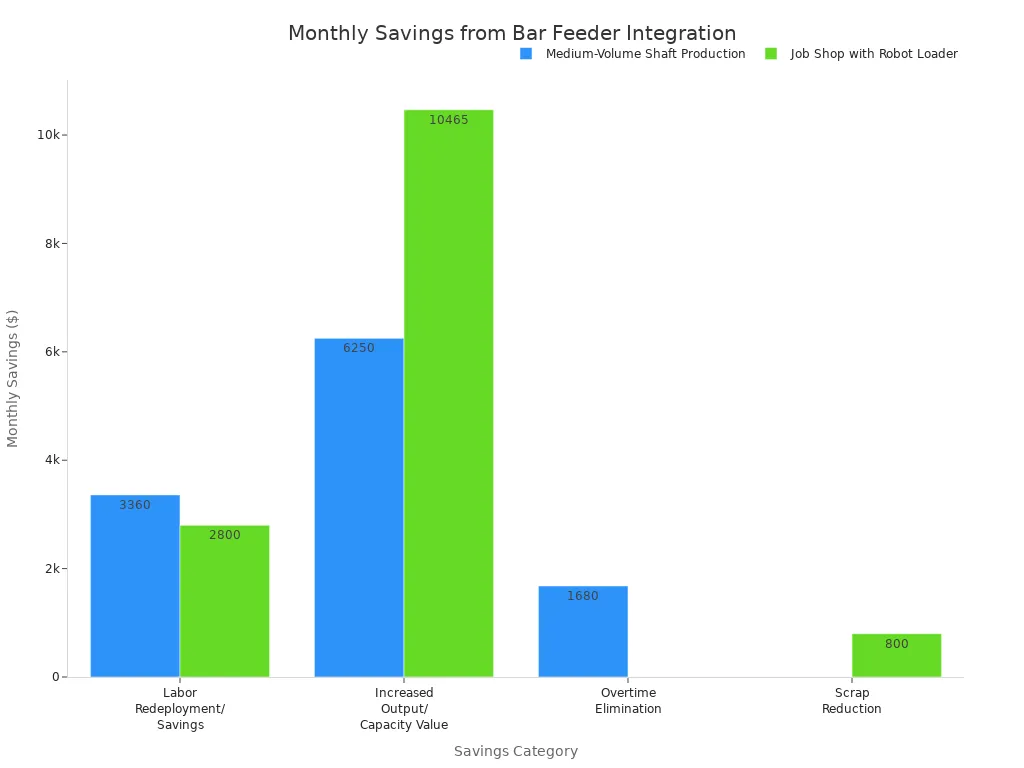
Barfeeder si wesentlech fir eng kontinuéierlech, onbeaufsichtegt Produktioun. Si liwweren automatesch Rohmaterial un d'Maschinn, sou datt se fir verlängert Zäiten ouni Interventioun vum Bedreiwer leeft. Dëst ass ideal fir Aarbechten a grousse Volumen.
| SpuerenKategorie | Szenario 1: Produktioun vu mëttleren Wellen (méintlech Erspuernisser) | Szenario 2: Job Shop mat Roboterlader (Méintlech Erspuernisser) |
|---|---|---|
| Aarbechtsëmsetzung/Spueren | 3.360 $ | 2.800 $ |
| Erhéichte Leeschtung/Kapazitéitswäert | 6.250 $ (aus der eegener Produktioun) | 10.465 $ (duerch erhéicht Notzung) |
| Eliminatioun vun Iwwerstonnen | 1.680 $ | Net verfügbar |
| Schrottreduktioun | Net verfügbar | 800 $ |
| Gesamt monatlech Erspuernisser | 11.290 $ | 14.065 $ |
| ROI Period | 3,1 Méint | 6,0 Méint |
D'Integratioun vu Barfeeder féiert typescherweis zu enger Rentabilitéit bannent12-24 MéintDës Käschtenerspuernisser kommen haaptsächlech aus Aarbechtskäschtenerspuernisser, erhéichtem Duerchgank a manner Schrott. Nodeems d'Initialinvestitioun zréckbezuelt gouf, droen d'Produktivitéitsgewënn direkt zum Gewënn fir d'Liewensdauer vun der Ausrüstung vun 8-10 Joer bäi.
Verschidde Modeller vun der Barfeeder handhaben verschidden Barduerchmiesser a Längen. Zum Beispill, denSchnellluedservo 80+Grëfft Lenker vun 1/4" bis 3-1/8" am Duerchmiesser an 11" bis 63" an der Längt. De GT 342 Modell passt Lenker vun 3 mm bis 42 mm am Duerchmiesser.
Roboter-Luede- an Entluedeléisungen
Roboterbaséiert Belued- an Entluedungsléisunge verbesseren d'Automatiséierung weider, andeems se Deeler präzis a konsequent behandelen. Si erméiglechen e kontinuéierleche Betrib vu Maschinnen 24/7.Robotiq seng Maschinnenbetreiungsléisungbitt eng Approche mat nidderegem Risiko mat engem gemellten ROI vun engem Joer. Dës Léisung hëlleft verluer Lafzäit erëmzefannen an erlaabt et engem Bedreiwer, verschidde Cobots ze verwalten.
| Kategorie | Beschreiwung |
|---|---|
| Produktivitéit | Erméiglecht de kontinuéierleche Betrib vun CNC-Maschinnen 24/7. |
| Käschten an ROI | Bitt méi niddreg Ufankskäschten mat engem typeschen ROI, deen bannent 12 bis 24 Méint erreecht gëtt. |
| Sécherheet | Eliminéiert de Besoin fir mënschlech Bedreiwer bei repetitive a riskanten Belaaschtungsaufgaben. |
| Benotzerfrëndlechkeet | Bitt eng einfach Installatioun, dacks ouni Code oder mat manueller Programméierung, fir eng séier Integratioun. |
| Flexibilitéit | Kann einfach nei programméiert ginn, fir mat verschiddene Maschinnen oder Deelertypen ze schaffen. |
| Konsequenz | Suergt fir zouverlässeg a präzis Beluedung a Placement. |
D'Ëmsetzung vu Robotersystemer erfuerdertgrëndlech RisikobewertungenHiersteller mussen Gefore wéi bewegend Deeler a Klämpunkten identifizéieren. Si sollten Sécherheetsmoossname wéi Noutstopp a verriegelt Barrièren ëmsetzen. Reegelméisseg Ausbildung vun den Operateuren iwwer Sécherheetsprozeduren ass och entscheedend.
Palettenwiesseler a Stéckfänger
Palettenwiessel a Stéckfänger si wichteg fir eng optimal Produktioun. Barzufuhrsystemer erméiglechen etonënnerbrachene Betribduerch automatesch Zouführung vu Rohmaterialien. Deelfänger sammelen automatesch fäerdeg Deeler, eliminéieren manuell Handhabung an reduzéieren Ausfallzäiten.
Dës Systemer erméiglechen en onbeaufsichtegten Operatioun iwwer verlängert Zäitraim, och iwwer Nuecht. Dëst erhéicht d'Maschinnauslastung an d'Produktivitéit. D'Automatiséierung garantéiertkontinuéierlech Produktiounwat den Duerchgank an d'Effizienz däitlech erhéicht. Et senkt och d'Aarbechtskäschten an erlaabt d'Personalressourcen op méi strategesch Aufgaben ëmzeleeden. Automatiséiert Systemer erhéijen d'Prezisioun andeems se mënschlech Feeler miniméieren a Konsequenz an der Materialbehandlung garantéieren.
Kontinental Bearbeitungsfirmahuet e Matsuura MX 330 PC10 mat engem 10-Palette-System agefouert. Dëst huet d'Flexibilitéit gebueden, Aarbechten mat geréngem Volumen am Dag an Aarbechten mat méi héijem Volumen während Nuetsschichten mat wéineg Besuch auszeféieren. Dëst weist, wéi Palettewiessel eng kontinuéierlech Produktioun, inklusiv Produktioun ouni Liicht, duerch flexibel Planung an onbeaufsichtegt Betrib erméiglechen.
Erreeche vun enger Lights-Out-Produktioun
D'Produktioun ouni Liicht stellt dat ultimativt Zil fir vill automatiséiert Produktiounsanlagen duer. Dat heescht, datt Fabriken a bestëmmte Schichten, dacks iwwer Nuecht oder um Weekend, ouni mënschlech Präsenz funktionéieren. Maschinne lafen autonom a maachen all Aufgaben, vum Materialbelaaschtung bis zum Deelenentlueden. Dësen Usaz maximéiert d'Maschinnauslastung a verbessert d'Produktivitéit däitlech.
Fir eng optimal Produktiounsqualitéit z'erreechen, integréieren d'Entreprisen verschidden Automatiséierungstechnologien. Barfeeder liwweren kontinuéierlech Rohmaterial un CNC-Dréimaschinnen. Roboterbelaaschtungs- an Entluedungssystemer behandelen Deeler präzis, réckelen se tëscht Maschinnen oder an de Lager. Palettewechsler a Stéckfänger vereinfachen de Prozess weider. Palettewechsler erlaben et de Maschinnen automatesch tëscht verschiddenen Aarbechtsplazen oder Materialien ze wiesselen. Stéckfänger sammelen fäerdeg Komponenten a verhënneren Maschinnenausfäll.
Dësen Automatiséierungsniveau bitt substantiell Virdeeler. D'Entreprisen erreechen eng kontinuéierlech Produktioun a lafen Maschinnen 24/7. Dëst erhéicht d'Produktioun dramatesch ouni zousätzlech Aarbechtskäschten. Et reduzéiert och mënschlech Feeler, wat zu enger méi konsequenter Deelerqualitéit a manner Schrott féiert. Ausserdeem kënnen d'Entreprisen mënschlech Operateuren op méi komplex Aufgaben wéi Programméierung, Ënnerhalt oder Qualitéitskontroll ëmstellen. Dëst optimiséiert hir Aarbechtskräfte.
Lights-Out-Produktioun transforméiert eng Fabréck an eng héich effizient, onofhängeg Operatioun. Si erméiglecht et den Hiersteller, der héijer Nofro gerecht ze ginn, d'Liwwerzäiten ze verkierzen a kompetitiv um Weltmaart ze bleiwen. Dëse strategesche Schrëtt hëlleft zukünftegt Wuesstem a Rentabilitéit ze sécheren.
Schlëssel Spezifikatioune fir déi optimal Leeschtung vun Ärer CNC-Dréimaschinn
Wann Dir e wieltCNC-Dréimaschinn, seng Kärspezifikatioune si wierklech wichteg. Dës Detailer bestëmmen, wéi eng Zort Deeler Dir maache kënnt a wéi effizient Dir se hierstellt. D'Verständnis vun dëse Schlësselfeatures hëlleft Iech, déi bescht Maschinn fir Är Werkstatt ze wielen.
Spindelleistung a RPM-Ufuerderungen
D'Leeschtung an d'Geschwindegkeet vun der Spindel si kritesch fir eng effektiv Bearbechtung. D'Päerdskraaft gëtt der Maschinn d'Kraaft fir duerch haart Materialien ze schneiden. D'Ëmdréiunge pro Minutt (RPM) bestëmmen, wéi séier d'Wierkstéck sech dréint. Verschidden Uwendungen brauchen ënnerschiddlech Niveauen u Leeschtung a Geschwindegkeet.
| Spindelleistungsberäich (kW) | Typesch Uwendungen |
|---|---|
| 0,8-1,5 kW | Gravuren a klengem Moossstaf, PCB-Fräsen, liicht Holzveraarbechtung, Acrylschneiden. Gëeegent fir Hobbyisten a kleng Atelieren. |
| 2,2-3,5 kW | Allgemeng Holzveraarbechtung, Schëlderherstellung, Plastikfabrikatioun, Aluminiumgravur. Ideal fir kleng bis mëttelgrouss Betriber. |
| 4,5-6,0 kW | Schwéier Holzveraarbechtung, Miwwelfabrikatioun, Schränkebau, Bearbechtung vun Nichteisenmetaller. Virgezunn vu professionelle Werkstatten an industrielle Benotzer. |
| 7,5-9,0 kW | Industriell Uwendungen, groussflächeg Panneauveraarbechtung, komplex 3D-Schnitzen, Schwéiermetallschneiden. Entworf fir Ëmfeld mat héijer Produktioun. |
| 12 kW a méi | Héichleistungsindustriell Bearbechtung, Loftfaartkomponenten, Autodeeler, Formenherstellung. Benotzt a fuerdernden industriellen Ëmfeld fir kontinuéierleche Betrib a Präzisioun. |
Spannfuttergréisst a Barkapazitéit
D'Gréisst vum Spannfutter an d'Kapazitéit vum Staang definéieren déi maximal Dimensioune vum Rohmaterial, dat Är Maschinn veraarbechte kann. Dëst beaflosst direkt d'Gréisst vun den Deeler, déi Dir produzéiere kënnt. Fir méi kleng Werkstécker bidden Spannfutter däitlech Virdeeler.
- Spannzangenfutter si besonnesch virdeelhaft fir Werkstécker mat engem Duerchmiesser vu manner wéi 4 Zoll.
- Si bidden iwwerleeën Werkzeugfräiheet, 360-Grad-Kontakt zum Werkstück a méi grouss Grëffkraaft, besonnesch bei héijen Dréizuelen.
- D'Kapazitéit vun dëse Spannfutteren kann bis zu ...4 Zoll (100 mm) am Duerchmiesser.
- Si sinn am beschten geegent fir Deeler mat engem Duerchmiesser vun 1/16 Zoll bis 4 Zoll wéinst besserer Werkzeugfräiheet, méi héijer Geschwindegkeetskapazitéit a besserer Gripkraaft.
- Spannzangenfutter sinn haaptsächlech fir méi kleng Deeler entwéckelt, typescherweis3 Zoll oder manner, obwuel d'Kapazitéite 6 Zoll erreeche kënnen.
- Hir méi kleng Mass an hire symmetreschen Design erméiglechen méi héich Betribsgeschwindegkeeten am Verglach mat Dräibackenfutter. Dëst féiert zu enger méi konsequenter Grëffkraaft bei héijen Drehzahlen.
Werkzeugkapazitéit an Turretkonfiguratioun
D'Zuel vun den Tools, déi Är Maschinn hale kann, an wéi se se arrangéiert, beaflosst, wéivill Operatiounen se ouni Stoppen ausféiere kann. Eng méi grouss Toolskapazitéit bedeit manner Ausfallzäit fir Toolwiessel. D'Konfiguratioun vum Revolver spillt och eng grouss Roll.
| Tuermtyp | Werkzeugkapazitéit |
|---|---|
| VDI | Héich (12+ Statiounen) |
| BMT | Limitéiert (6-12 Statiounen) |
VDI-Türmen (VDI steet fir Verein Deutscher Ingenieure oder Vereenegung vun däitschen Ingenieuren) bidden dacks méi Statiounen, wat Iech méi Flexibilitéit gëtt. BMT-Türmen (Base Mounted Tooling) bidden eng robust Spannung fir méi schwéier Schnëtt. D'Wiel vum richtegen Tuerm hëlleft IechEffizienz maximéierenan Deelkomplexitéit.
Effektiv Spanmanagement a Killmëttelsystemer
Effektiv Spanmanagement a robust Killsystemer si fir all CNC-Dréimaschinn essentiell. Si garantéieren e reibungslosen Oflaf, verlängeren d'Liewensdauer vun den Tools an erhalen d'Qualitéit vun den Deeler. Schlecht Spanentsuergung kann zu Toolbroch, Problemer mat der Uewerflächenqualitéit a Maschinnenausfäll féieren. E gutt System hält d'Schnëttzon propper a kill.
Produzenten benotzenverschidde Strategien fir Chips effektiv ze verwaltenSiOptiméiert d'Werkzeugweeër fir d'Spanakkumulatioun ze minimiséierena klenge Plazen an déiwe Kavitéiten. Dëst verbessert d'Produktivitéit a garantéiert eng konsequent Spanentsuergung. D'Wiel vum richtege Geschir hëlleft och. Geschir mat enger passender Flächengeometrie, Helixwénkel a Beschichtung funktionéieren am beschten. Zum Beispill si méi grouss Flächenofstänn a méi héich Helixwénkelen ideal fir Materialien wéi Aluminium, déi méi laang Spanen produzéieren. Spanbriecher fragmentéiere Spanen a méi kleng, méi einfach ze handhaben Stécker. Dëst ass besonnesch nëtzlech fir Materialien, déi laang, drahtfërmeg Spanen kreéieren, wat Blockaden reduzéiert.
| Strategie | Materialtypen | Schneidbedingungen/Iwwerleeungen |
|---|---|---|
| Spanbriecher implementéieren | Materialien, déi laang, drahtfërmeg Splécken produzéieren (z.B. schwéier Legierungen wéi Titan a Materialien op Nickelbasis) | Déi richteg Hëtzt an den Drock erhalen; verschidde Konfiguratioune fir spezifesch Besoinen oder allgemeng Uwendungen verfügbar. |
| Héichdrockkühlmëttel benotzen | Allgemeng | Killmëttelstroum no bei der Schnëttzon; entspriechend Dimensioun vun der Héichdrockeenheet am Verhältnes zum Killmëttelbehälter vun der Maschinn. |
| Prozess- a Programméierungsännerungen uwenden | ISO P Grupp Stähle (Spanfaarf weist Wärmetransfer un) | Werkzeugausrichtung (Mëtthéicht entscheedend); héichstabilitéitswerkzeug; Schnëttdéift (op d'mannst 2/3 vum Radius, 1-2 mm iwwer de Radius fir déi bescht Resultater); Zufuhrgeschwindegkeet (net ze niddreg oder ze héich); Schnëttgeschwindegkeet (kann ugepasst ginn, wann aner Ännerungen net klappen); Programméierungsännerungen wéi Geschwindegkeetsbocken fir Nuten. |
E gutt Killmëttelmanagementsystem leet de Killmëttelstroum präzis an de Schnëttberäich. Dëst spült d'Spanen ewech a verhënnert d'Akkumulatioun an d'Iwwerhëtzung. Et erhält och d'Killmëttelqualitéit. Automatesch Spanofzuchssystemer, wéi Staubsauger oder Fërderbänner, entfernen d'Spanen kontinuéierlech. Dëst ass entscheedend fir eng grouss Volumenproduktioun. Et hëlleft konsequent Schnëttbedingungen ze erhalen an d'Ausfallzäiten ze reduzéieren.
Fortgeschratt Killsystemer, wéi z.B.Minimalschmierung (MQL) a trocken Bearbechtung, spueren däitlech Waasser a reduzéieren de Kühlmëttelverbrauch. Dës Systemer reduzéieren och d'Energie, déi fir d'Kühlen gebraucht gëtt. Dëst féiert zu enger erhéichter Gesamteffizienz vum System a bedeitender Käschtenerspuernisser.Superkritesch CO₂-Systemer bidden nach méi Virdeeler:
- Null KillmëttelverschwendungSuperkritescht CO₂ verdampft harmlos. Dëst eliminéiert Réckstänn an deier Entsuergung.
- Reduzéierten EnergieverbrauchFir de Betrib gëtt manner Energie gebraucht. Filter-, Pompel- a Botzsystemer sinn net méi néideg.
- Nohalteg CO₂-BeschaffungCO₂ gëtt typescherweis aus industrielle Prozesser zréckgewonne. Dëst ënnerstëtzt eng Kreeslafwirtschaft.
- Keng schiedlech ChemikalienNet-gëfteg scCO₂ eliminéiert d'Beliichtung mat geféierleche Substanzen. Et verbessert d'Loftqualitéit an d'Sécherheet um Aarbechtsplaz.
- Propper, Réckstännfräi OperatiounenEt léisst keng ueleg Réckstänn. Dëst miniméiert Ënnerhalt a Reinigung.
Dës fortgeschratt Systemer verbesseren net nëmmen d'Bearbechtungsleistung, mä bidden och bedeitend Ëmwelt- a Käschtevirdeeler.
D'Auswiel vun der idealer CNC-Dréiléisung fir 2025 erfuerdert e kloert Verständnis vun Ären eenzegaartege Produktiounsziler. Eng suergfälteg ausgewielte Maschinn gëtt zu engem strategesche Verméigen, deen direkt zum Produktiounserfolleg bäidréit. D'Geschäfter treffen informéiert Entscheedungen, fir hir Operatiounen ze optimiséieren a zukünftegt Wuesstem ze sécheren. Dëse komplette Guide hëlleft den Hiersteller, déi perfekt Léisung fir hir spezifesch Bedierfnesser ze fannen.
FAQ
Wat ass den Haaptunterschied tëscht horizontalen a vertikalen CNC-Dréimaschinnen?
Horizontal Maschinne handhaben laang, schwéier Deeler gutt, dacks mat méi einfacher Spanentfernung.Vertikal MaschinnenSi sinn ideal fir schwéier, kuerz Deeler, andeems se d'Schwéierkraaft benotze fir se ze sécheren. Si spueren och Buedemfläch.
Wéini soll eng Werkstatt eng Schwäizer CNC-Dréimaschinn berücksichtegen?
Ateliere sollten Schwäizer Maschinnen fir kleng, komplex an héichpräzis Deeler berücksichtegen. Si sinn exzellent an Industrien wéi Medizin, Loftfaart an Elektronik, wou se komplex Komponenten mat knappen Toleranzen produzéieren.
Wat sinn d'Virdeeler vu Multiachs-CNC-Dréizentren?
Multi-Achs ZentrenKombinéiert Dréien, Fräsen a Bueren an enger Maschinn. Dëst erméiglecht komplex Deeler an engem eenzegen Opbau, reduzéiert Feeler, spuert Zäit a verbessert Genauegkeet.
Wéi hëlleft Automatiséierung, wéi Barfeeder, enger CNC-Dréimaschinn?
Barrenzufuhrer liwweren automatesch Rohmaterial, wat eng kontinuéierlech, onbeaufsichtegt Produktioun erméiglecht. Dëst erhéicht d'Produktioun, reduzéiert d'Aarbechtskäschten an erlaabt et de Maschinnen, méi laang ouni mënschlecht Agriff ze lafen.
Firwat sinn d'Spindelkraaft an d'RPM wichteg fir eng CNC-Dréimaschinn?
D'Spindelkraaft gëtt der Maschinn d'Kraaft fir haart Materialien ze schneiden. D'RPM bestëmmt, wéi séier d'Wierkstéck sech dréint. Béides ass entscheedend fir eng effizient Bearbechtung an hänkt vum Material an den Ufuerderunge vum Deel of.
Zäitpunkt vun der Verëffentlechung: 05. Dezember 2025