


Zentrumundriffsdréibank fir dënnwandeg Réier
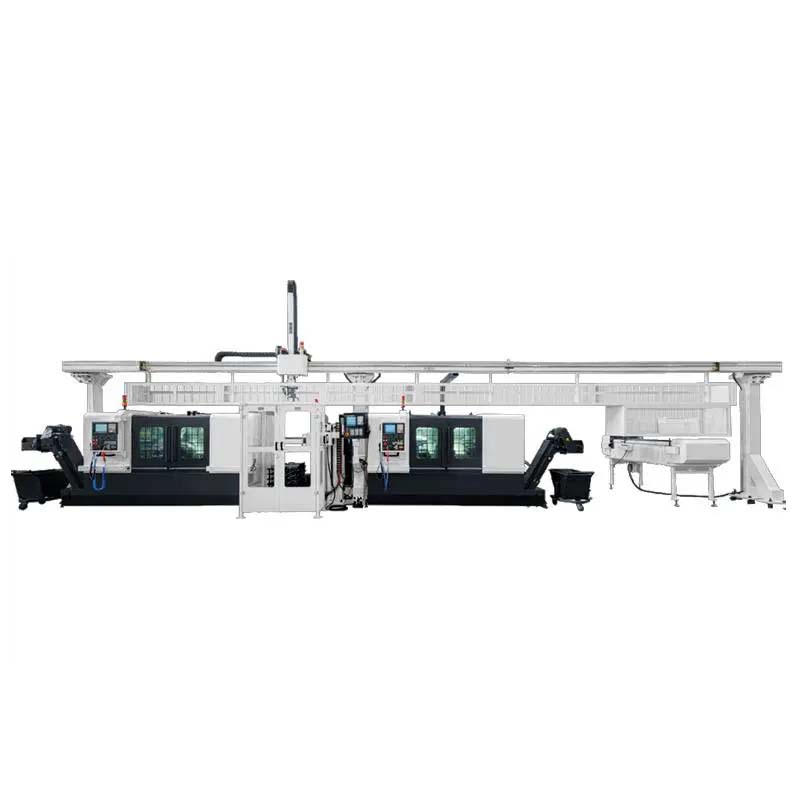
Dënnwandeg Réier a Réierdeeler
Technologieléisung
1. Prozessanalyse vun der Veraarbechtung vun dënnwandege zylindreschen Deeler
Dënnwandeg Réier a Réierdeeler ware schonn ëmmer e schwieregen Deel vun der Bearbechtung. Zum Beispill: de Kierper vun der Perforatiounspistoul vun der Perforatiounsausrüstung, déi bei der Buerung vu Pëtrolsmaschinne benotzt gëtt, déi bannenzeg an äusser Schuel vum Stossdämpfer am Buerhole, déi bannenzeg an äusser Schuel vum Schutz vum Uelegpompel, d'Drécktrommel vun Dréckmaschinnen, d'Spinntrommel vun Textilmaschinnen, d'Fërderroll vun den Transmissiounsmaschinnen, Buer- a Sprengungsausrüstung am Buerhole
Zu der äusserer Hülle usw. gehéieren natierlech och d'Granaten vu militäreschen oder zivilen Kugelen.
1.1 Typesch Deeler
D'Struktur vun der Perforatiounsgewier: Déi wichtegst Komponenten vun der Perforatiounsgewier sinn de Gewierkierper, de Gewierkapp, den Gewierschwanz, d'Mëttgelenk, den Detonatiounsaccessoire, den Dichtungsrank an den Patronenhalter. Déi grondleeënd Leeschtungsufuerderunge vun der Schéissgewier. Als Haaptlagerdeel vum geformten Energieperforator ass déi fundamentalst Leeschtung vun der Perforatiounsgewier hir mechanesch Stäerkt. Nëmmen wann seng mechanesch Eegeschafte erfëllt sinn, kann d'Méiglechkeet a Sécherheet vum geformten Energieperforator bei der Buerperforatioun garantéiert ginn.
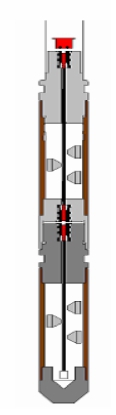
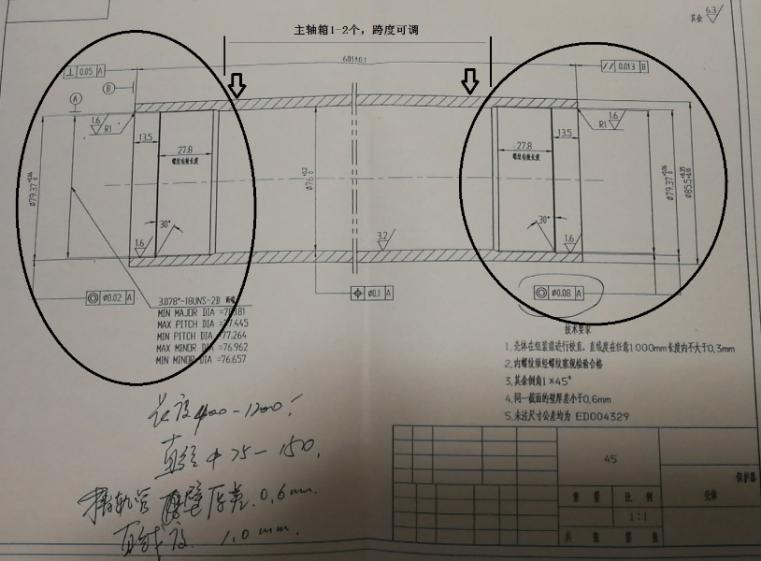
Schutz vun der Uelegpompel
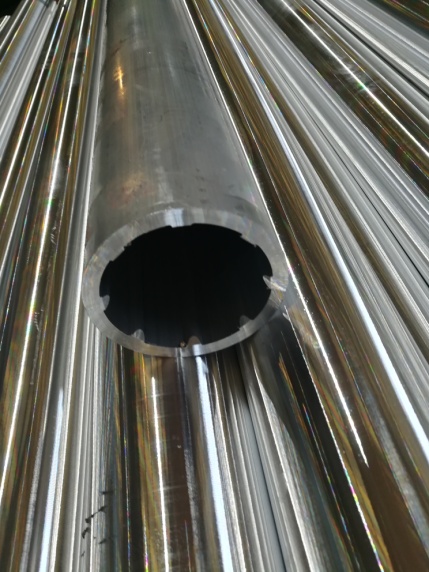
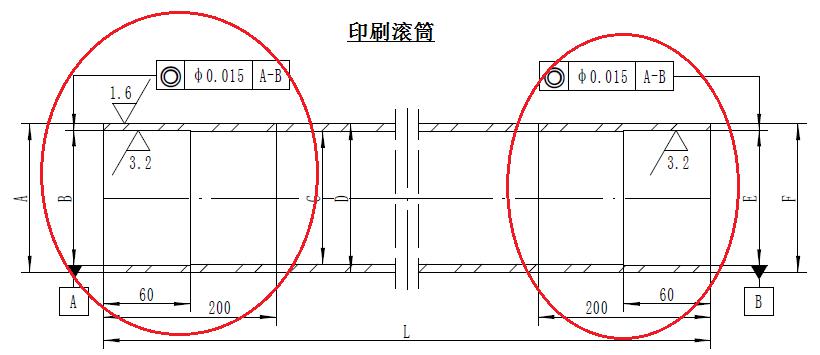
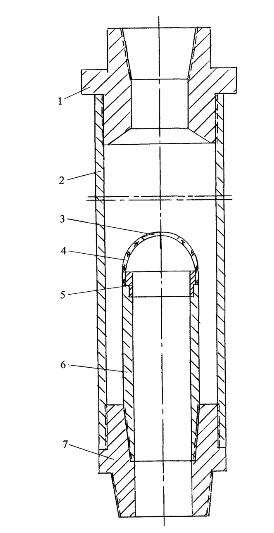
Dréckzylinder
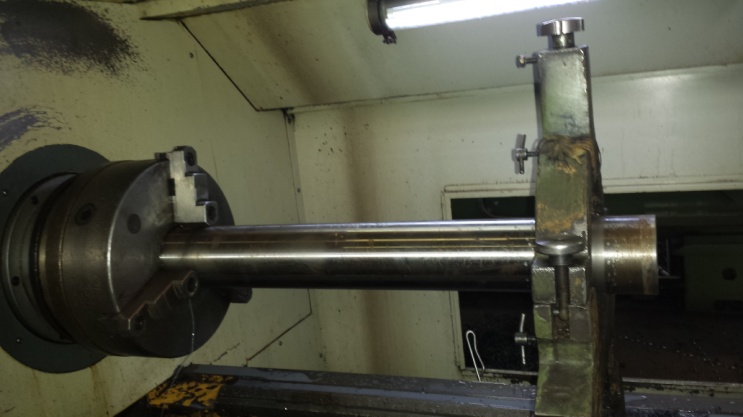
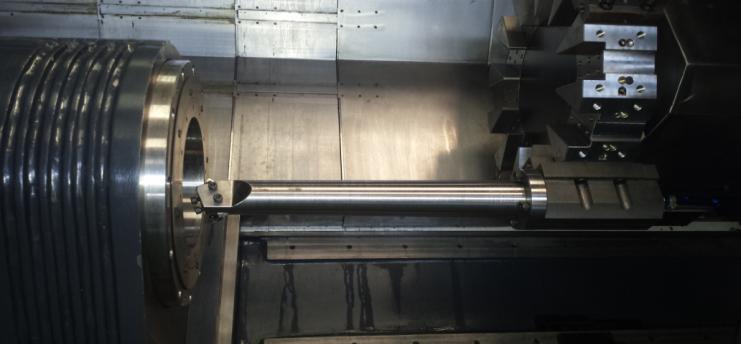
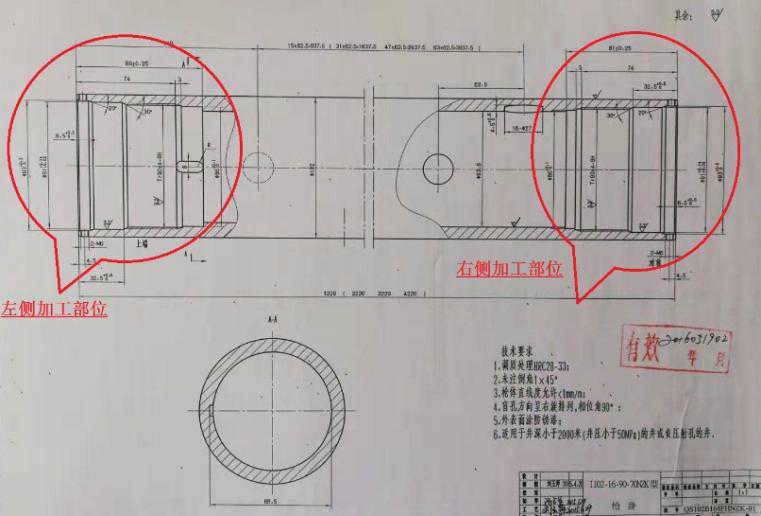
Vergläich vun der neier an aler Impaktschuelveraarbechtungstechnologie
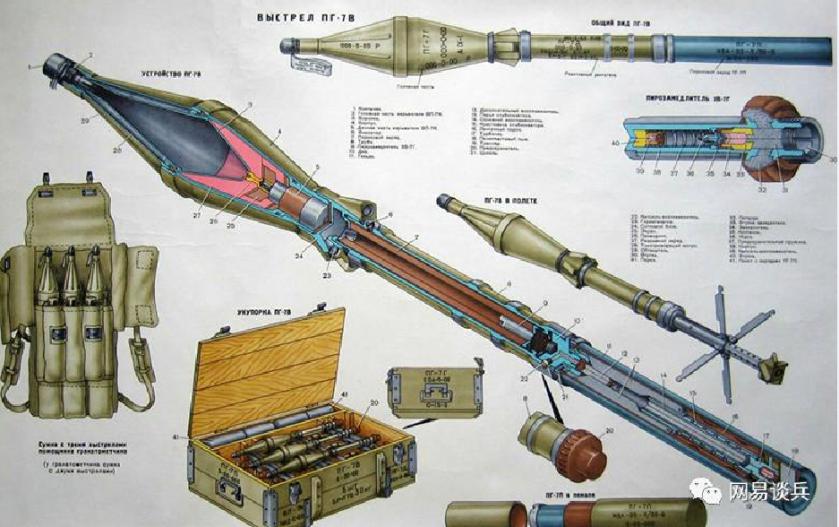
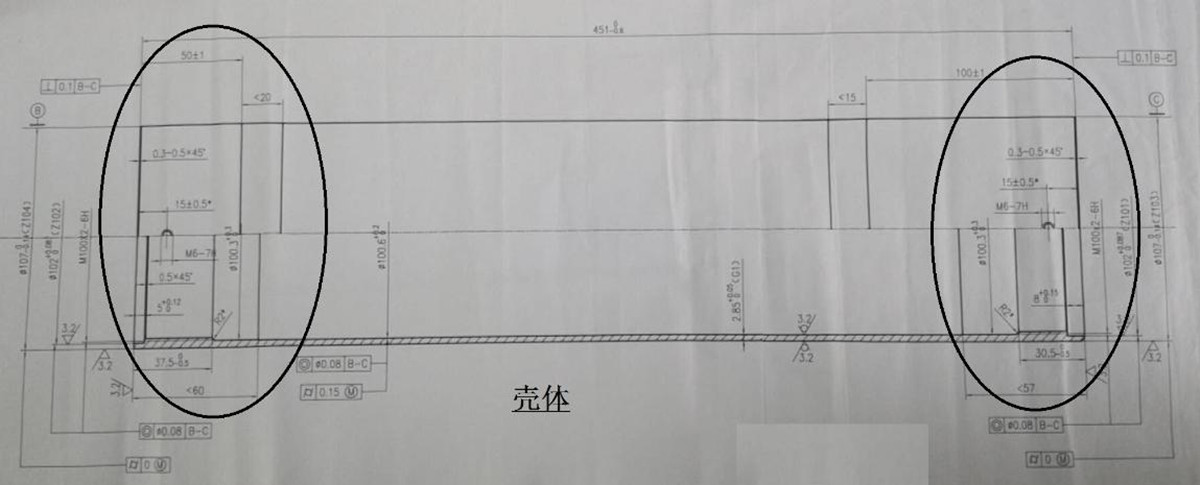
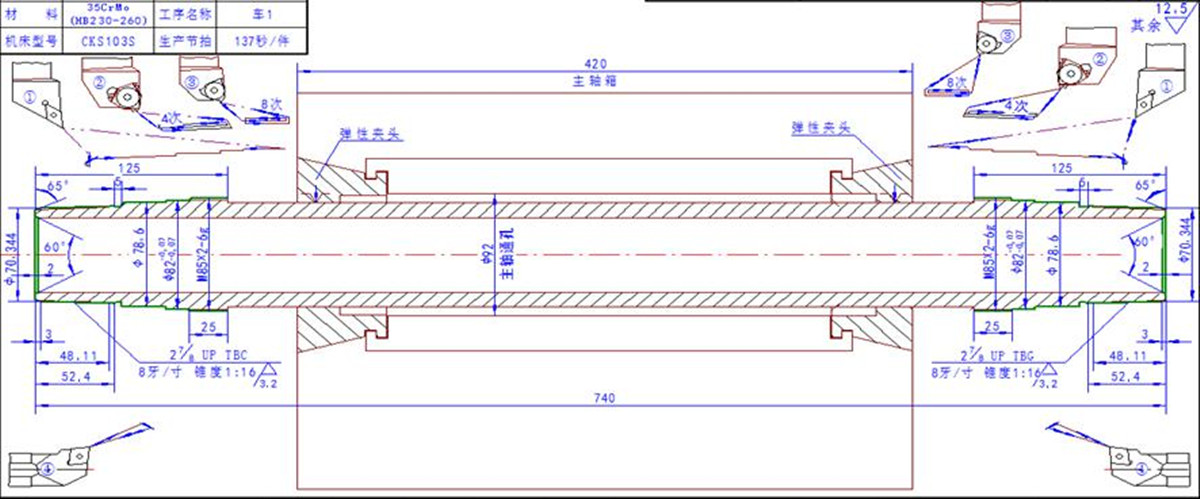
Dës Zort Deeler huet eng Saach gemeinsam: Dënnwandeg Päifen, déi duerch Walzen oder Spinnen geformt ginn, ginn haaptsächlech op béide Säiten veraarbecht, mat engem bannenzege Lachstopp (fir d'Montage), engem bannenzege Lachgewinde (fir d'Verbindung), engem klenge baussenzege Krees, engem baussenzege Gewinde (wann néideg), bannenzeg an baussenzeg eidel Lamellen an enger Ofschrägung.
1.2. Prozessanalyse.
1) Traditionell Veraarbechtungstechnologie:
Generell gëtt een Enn vun der Dréibank fir d'Spannung benotzt, an dat anert Enn benotzt de Schwanzstock fir dat bannescht Lach an de Mëttelrahmen vum Auto ze bedecken, dann benotzt de Mëttelrahmen fir ze ënnerstëtzen, an dann d'bannescht Lach vun dësem Enn, d'Ennfläch vum Auto, ze feinbueren, an d'Bearbechtung ze maachen, déi fir d'Dréie vun den äusseren Kreesdeeler oder d'Spanndeeler, déi fir d'Dréien an d'Dréie gebraucht ginn, néideg ka sinn.
Werkstück U-Dréiung: bannenzeg Ënnerstëtzung oder äusseren Zylinderkierper vum Klemm, Heckstock fir d'Werkstück unzezéien, Düse vum Zentrum vum Autorahmen, Ënnerstëtzung vum Zentrum vum Autorahmen, nei Bueren vum banneschten Lach, Enn vum Auto, äusseren Krees.
Wann d'Koaxialitéit vun den banneschten Lächer un béide Säite vum Zylinder liicht méi héich ass, kann d'Veraarbechtung e puermol widderholl ginn.
2) Mat Hëllef vun der Duebel-Enn CNC-Dréibankveraarbechtungstechnologie:
D'Veraarbechtung vum uewe genannten Inhalt kann an engem Klemmen ofgeschloss ginn, an déi zwou Enden kënnen zur selwechter Zäit veraarbecht ginn, wat net nëmmen d'Zuel vun de Maschinnen reduzéiert, mä och de Prozessoflaf an d'Materialbehandlung verkierzt an d'Produktiounseffizienz däitlech verbessert. Well béid Enden zur selwechter Zäit veraarbecht ginn, ass d'Koaxialitéit vum Werkstéck och zouverlässeg garantéiert.
Genauer gesot: Jee no der Längt vum Werkstéck kënnen een oder zwee Kappstécker benotzt ginn, fir de baussenzege Krees vum Werkstéck ze spannen. Den Spanndurchmesser an d'Spannbreet vum Kappstéck ginn no dem Duerchmiesser a Längt vum Werkstéck bestëmmt. Zwee 8/12-Statioune-Dréituerm veraarbechten gläichzäiteg d'Ennfläch, d'bannenzegt Lach an de baussenzege Krees op béide Enden. Well d'Zuel vun den installéierte Werkzeugen ausräicht, kann et den eenzege Veraarbechtungsbedarf vu komplexe Stécker erfëllen.
Wann den äusseren Spanndeel vun der Maschinn an dëser Sequenz veraarbecht muss ginn, da benotzt eng Maschinn fir déi bannenzeg Lächer un béide Enden vum Werkstéck duebel zouzemaachen, fir den äusseren Krees ze dréinen oder ze schleifen.
Et gëtt och Clienten, déi e zentrlosen Schleifer benotzen, fir de baussenzege Krees am Viraus ze schleifen, an dann d'Duebelend-CNC-Dréibank benotzen, fir déi bannenzeg Lächer an d'Ennflächen op béide Enden no de Prozessufuerderungen ze veraarbechten.
3) Këschte vu zylindreschen Deeler, déi mat Duebel-Enn CNC-Dréibanken veraarbecht goufen:
①Veraarbechtungszylinder vun der Dréckmaschinn, wielt de Modell SCK208S (mat Duebelspindelkëscht).
②De Modell SCK309S (eenzel Kappstéck) gëtt fir d'Veraarbechtung vun der zentraler Achs vum Auto benotzt.
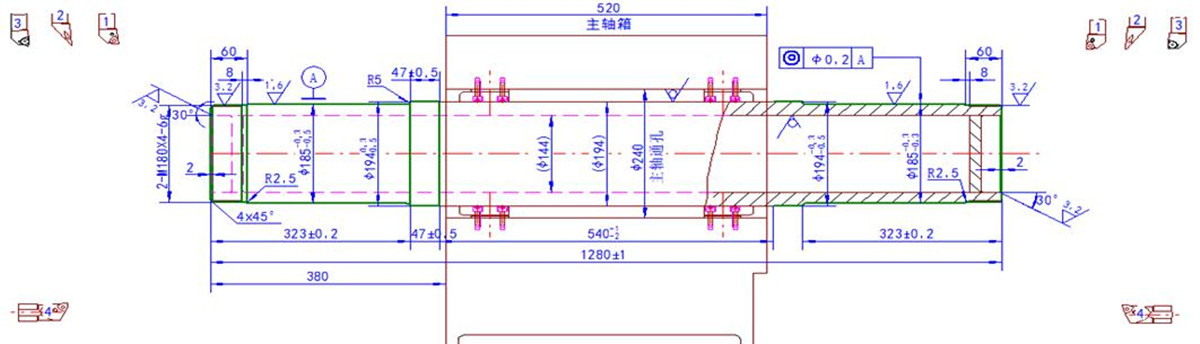
③De Modell SCK105S gëtt fir d'Veraarbechtung vu militäreschen dënnwandege Réier benotzt.
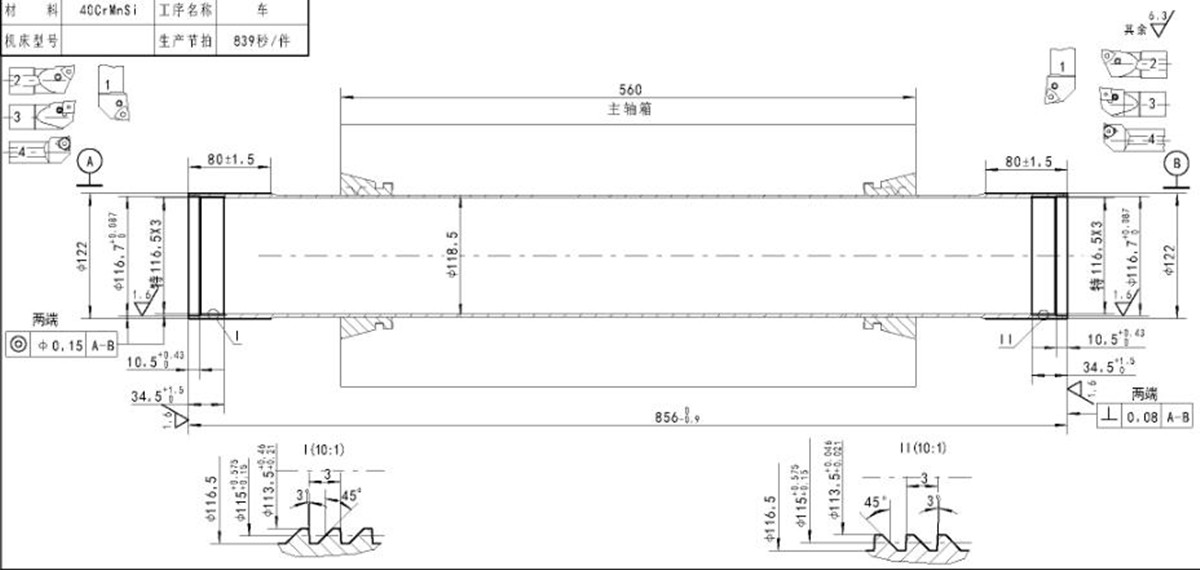
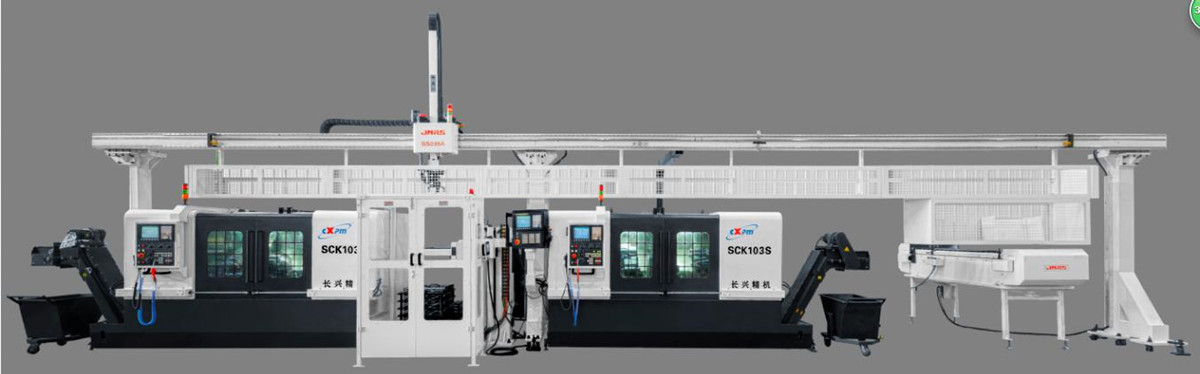
④Fir d'Veraarbechtung vu militäreschen dënnwandege Réier, wielt de Modell SCK103S
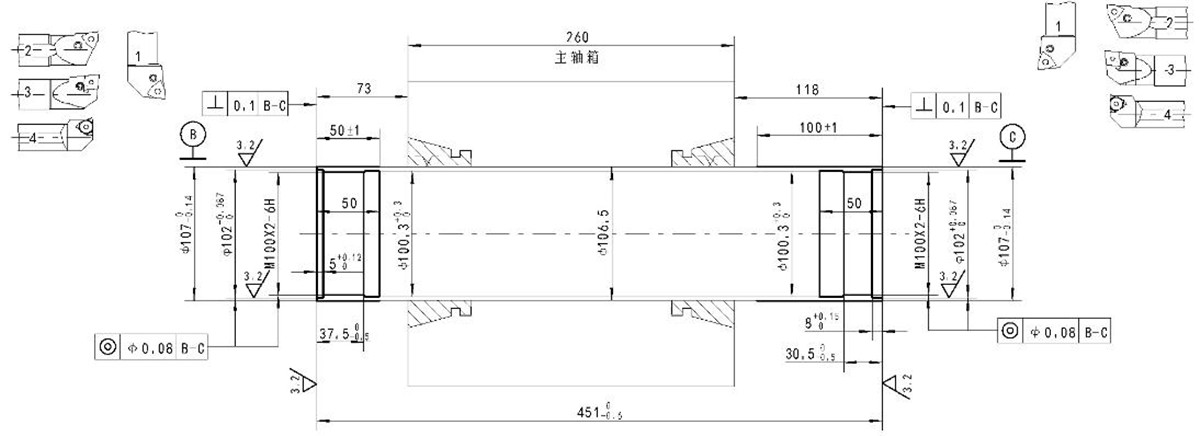
⑤ De Modell SCK105S ass fir d'Veraarbechtung vun Uelegleitungen vu Pëtrolsmaschinne ausgewielt.
Aféierung an der SCK Serie vun der Duebelend-CNC-Dréibank
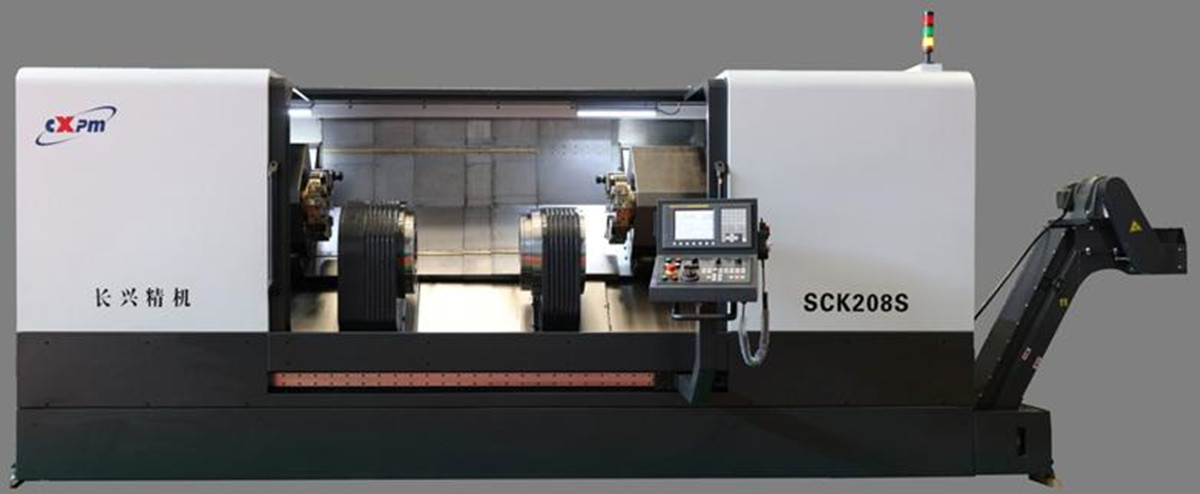
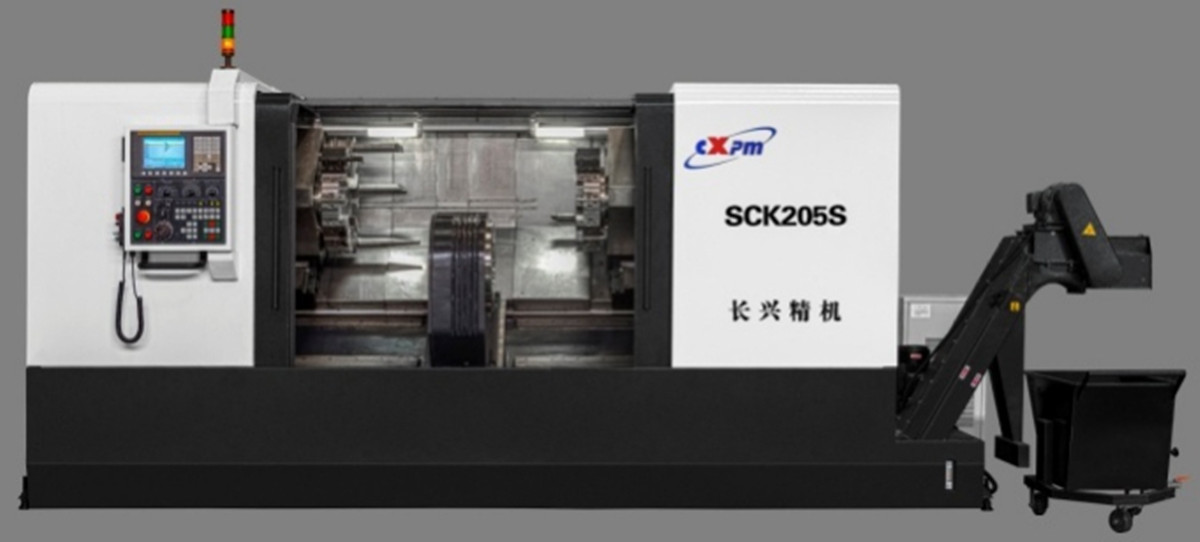
■ Eng spezialiséiert CNC-Dréibank mat duebelen Enden ass eng Aart vun héicheffizienter an héichpräziser fortgeschrattener Produktiounsausrüstung. Si kann de baussenzege Krees, d'Ennfläch an d'bannenzegt Lach vun den zwou Enden vum Werkstéck gläichzäiteg mat enger Spannung fäerdeg maachen. Am Verglach mam traditionelle Prozess vum duebele Spannen an der Dréiung vun den Deeler huet si d'Virdeeler vun héijer Produktiounseffizienz, gudder Koaxialitéit an héijer Präzisioun vun den veraarbechten Deeler.
Am Moment ginn et méi wéi 10 Modeller, mat engem Spanndurchmesser vun φ5-φ250mm, enger Veraarbechtungslängt vun 140-3000mm; wann et speziell fir Réierschueldeeler geduecht ass, kann den Spanndurchmesser φ400 mm erreechen.
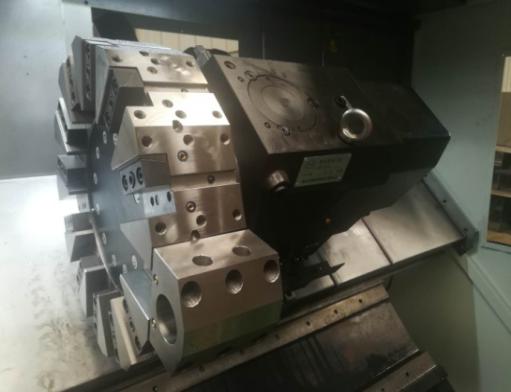
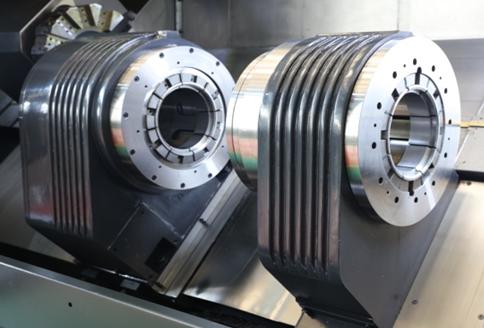
■Déi ganz Maschinn huet e 450-Grad-Schréiegtbettlayout, wat eng gutt Steifheet an eng praktesch Spanentfernung bitt. D'Spindelkëscht mat Zwëschenantrieb a Spannfunktioun ass an der Mëtt vum Bett ubruecht, an zwou Werkzeugräume sinn op béide Säite vun der Spindelkëscht ubruecht.
■Mat engem Duebelkanal-Steierungssystem kënnen déi zwou Werkzeugräume gläichzäiteg oder separat mat der Spindel verbonne ginn, fir eng simultan Veraarbechtung oder sequentiell Veraarbechtung vun deenen zwou Enden vum Deel ofzeschléissen.
■ All Servo-Zufuhrachs benotzt eng héichroueg Kugelschraube, an déi elastesch Kupplung ass direkt verbonnen, mat geréngem Geräisch, héijer Positionéierungsgenauegkeet an héijer Widderhuelungspositionéierungsgenauegkeet.
■ Jee no der Veraarbechtungslängt vun de verschiddene Werkstécker kënnen 1-2 Zwëschenantriebs-Kopfstécker equipéiert ginn. Dorënner ass déi lénks Haaptspindelkëscht fixéiert, an déi riets Ënnerspindelkëscht gëtt vum Servomotor ugedriwwen, fir d'Kugelschrauf an d'Z-Richtung ze beweegen. Et kann nëmmen d'Haaptkopfstéck benotze fir ze spannen, fir d'Veraarbechtung vu kuerzen Deeler ofzeschléissen; et kann och zwou Kopfstécker benotze fir zesummen ze spannen, fir d'Veraarbechtung vu laangen Deeler ofzeschléissen.
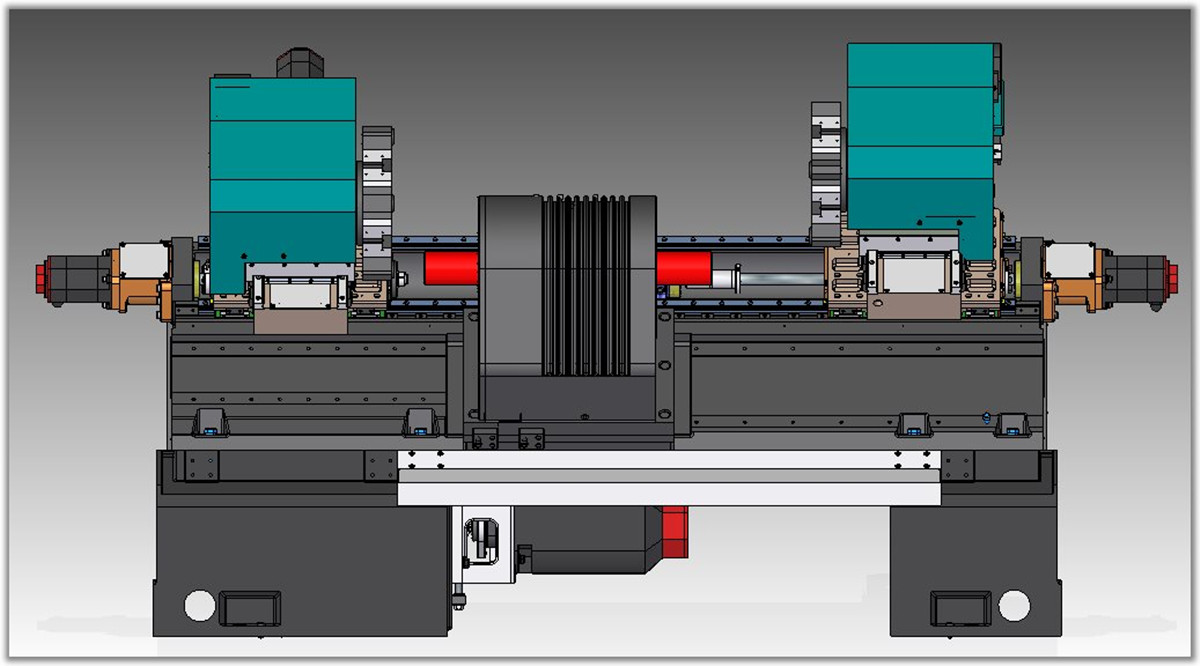

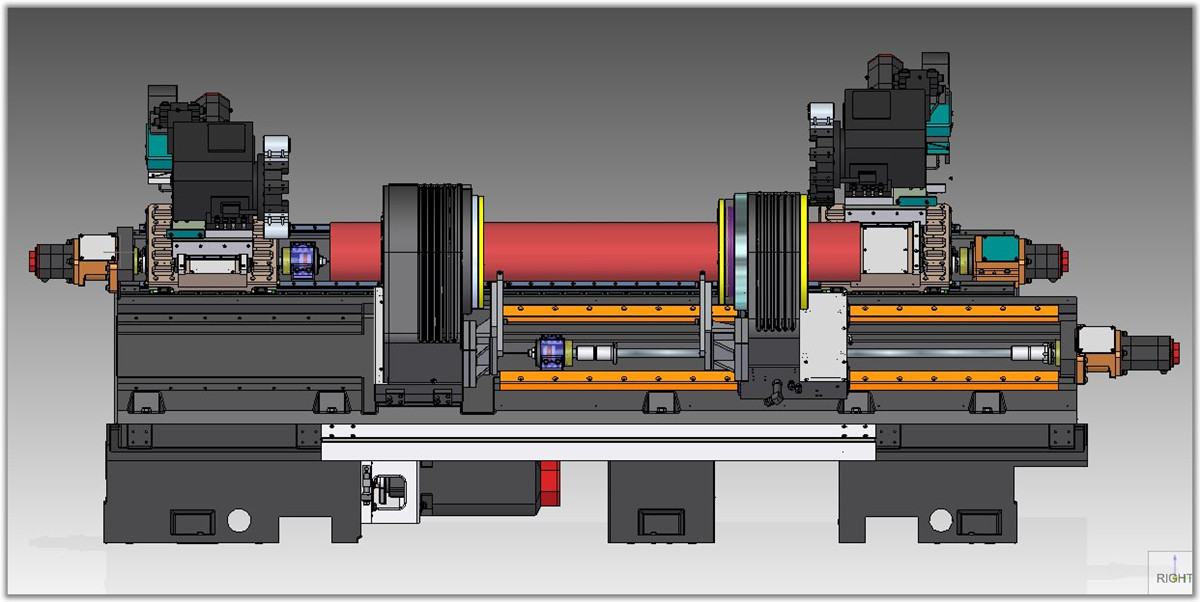
■D'Spindelkëscht integréiert déi fënnef Komponenten vum Spindelsystem, d'Klammern, den Spannzylinder, den Uelegverdeelungssystem an den Undriffsvorrichtung, mat enger kompakter Struktur a verlässlechem Betrib. D'Spannvorrichtunge sinn all hydraulesch ugedriwwen, an d'Spannkraaft kann den Ufuerderunge vum maximalen Dréimoment erfëllen.
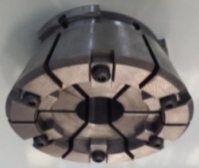
■ D'Befestigungen sinn an der Spindelkëscht installéiert. D'Struktur vun de Befestigungen ëmfaasst eng Spannzangenart mat enger mëttlerer Spannung an zwou Enden, an enger mëttlerer Spannung an zwou Enden, Spannbacken.
Wéinst der einfacher Deformatiounseigenschaften vum Klemmen vun dënnwandege zylindreschen Deeler ginn normalerweis Spannzangenklemmen benotzt. D'Klemmen ginn vum Zylinderkolben ugedriwwen, fir se elastesch ze deforméieren, fir d'Léisung oder d'Spannung vum Spannfutter ze realiséieren. D'Deformatioun vum elastesche Spannfutter ass 2-3 mm (Duerchmiesser). De Spannfutter klemmt den Klemmdeel vum Deel an der ganzer Ëmfangsrichtung, d'Spannkraaft ass gläichméisseg an d'Deformatioun vum Deel ass kleng. Wann d'Uewerflächengenauegkeet vum Klemmdeel gutt ass, gëtt et eng héich Klemmgenauegkeet. Gläichzäiteg ass et wichteg, d'Deformatioun vun den Deeler ze reduzéieren, fir datt d'Deeler e richtegt Iwwerhang hunn.
■Wann d'Deeler e groussen Duerchmiesser hunn, kann d'Astellungsklau an der Spannfutterstruktur installéiert ginn. D'Astellungsklau ass eng mëll Klau, déi um bannenzegen Duerchmiesser vun der Spann fixéiert ass. Virum Gebrauch huet se eng héich Spanngenauegkeet an e schnelle an einfache Wiessel.
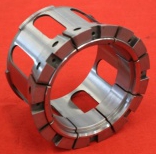
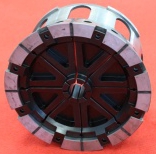
■ D'Maschinn huet e modulare Design a kann eng Vielfalt vu Strukturen, Konfiguratiounen a funktionelle Kombinatioune jee no de Bedierfnesser vum Benotzer hunn. Et gëtt vill Optioune fir de Werkzeugstütze, wéi zum Beispill Reienwerkzeugtyp, Revolvertyp a Kraaft-Revolvertyp. Déi zwou Werkzeugstütze kënnen gläichzäiteg oder separat mat der Spindel verbonne ginn, fir déi gläichzäiteg oder sequentiell Veraarbechtung vun deenen zwou Enden vum Deel ofzeschléissen.
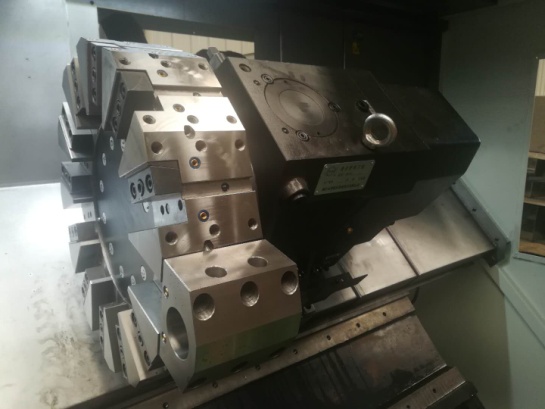
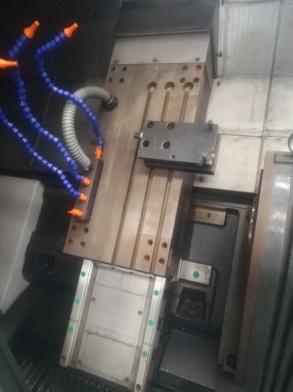
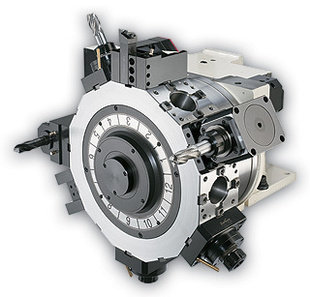
Werkzeughalter-Kombinatioun: duebele Werkzeughalter; Werkzeug mat zwou Reien; Elektrowerkzeughalter; Werkzeug lénks + Werkzeug riets; Werkzeughalter lénks + Werkzeug riets.
■ D'Maschinn ass komplett zougemaach a geschützt, mat automatescher Schmierung an automatescher Spanentfernungsvorrichtung ausgestatt, mat gudder Schutzleistung, schéinem Ausgesinn, einfacher Operatioun a praktescher Ënnerhalt.
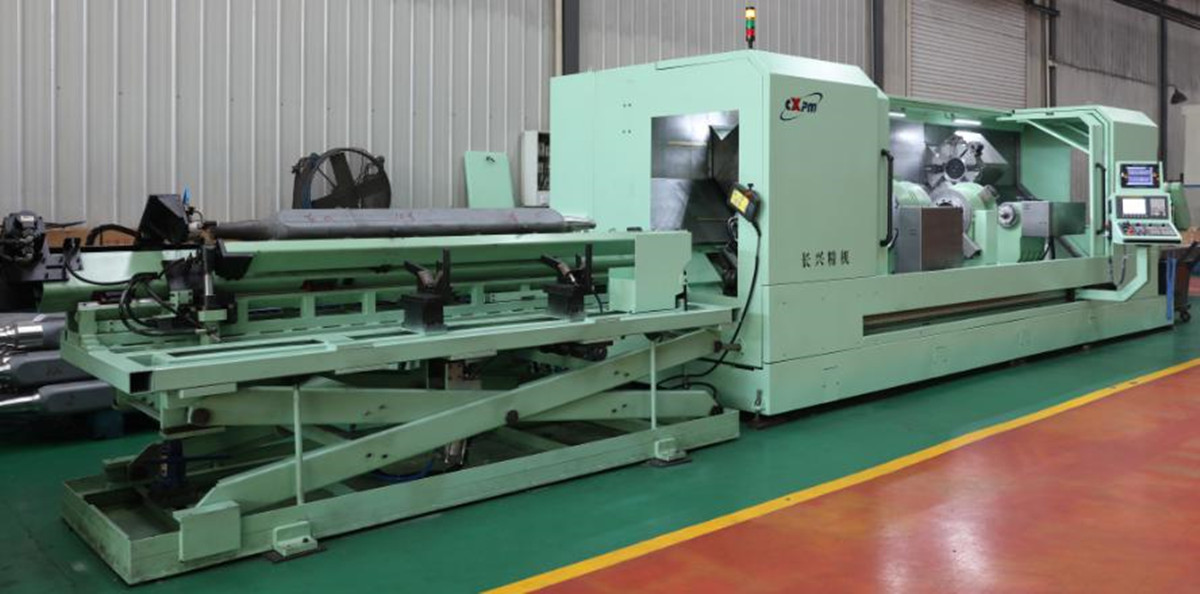
■D'Maschinn kann mat engem Trägergestell, engem Hëllefsgerät fir d'Belueden an Entlueden, an engem automatesche Belueden an Entlueden ausgestatt ginn. Kuckt de Video an d'Maschinnfotoen.
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...