


CNC Duebelspindel-Dréizentrum 150MS Serie


Produktkonfiguratioun
Virstellen
1. Benotzt en direktundriffegt synchront elektrescht Spindelapparat: Magnéitring-Inkrementencoder (Sinus a Kosinus) Positionéierungsgenauegkeet: 20 Bousekonnen, C-Achs-Indexéierungsgenauegkeet: 40 Bousekonnen. ①Effektiv Eliminatioun vun der Spindelvibratioun, an d'Nuesdilengenauegkeet ass bannent 0,002 mm. Verbessert d'Uewerflächenqualitéit vum Werkstéck, ② benotzt en hannen montéierte Rotor, wat d'Installatioun an d'Maintenance méi séier mécht, ③ de Spindelmotor ass mat engem Killsystem ausgestatt fir den Afloss vun der thermescher Verrécklung z'ënnerdrécken an eng konstant Betribstemperatur vun der Spindel ze garantéieren. De Spindelsystem huet strenge dynamesche Gläichgewiichtstester ënnerworf. Seng gutt Genauegkeetserhalen, héich Steifheet an héich Effizienz erméiglechen et der ganzer Maschinn net nëmmen eng komplett Veraarbechtung, mä och eng grob Bearbechtung a schwéier Schnëtt fir d'Benotzer duerchzeféieren. D'CNC-Dréizentrummaschinn ass besonnesch gëeegent fir d'Masseproduktioun vu komplexe Formen an eng héich Gläichméissegkeet vum Produkt.
2. Servo-Kraaftwerfer mat integréiertem Design an héijer Steifheet. Dëst ënnerstëtzt déi séier an präzis Wierkzeugswiesselleistung vum Servo-Kraaftwerfer, a kombinéiert mam Kraaftfräsen vun enger Héichgeschwindegkeets-Kraaftachs erreecht et exzellent kombinéiert Dréi- a Fräsprozesser. Den Werkzeughalter ass mat enger héichsteifer BMT-Installatiounsschnittstell installéiert, an d'Kraafttransmissiounswell gëtt vun engem Servospindelmotor ugedriwwen.
3. D'CNC-Dréimaschinn ass mat lineare Führungsschinnen a Präzisiounskugelschrauben ausgestatt, fir déi bescht Genauegkeet a Haltbarkeet ze garantéieren. All Achs benotzt eng direkt Transferachsstruktur an eng Duebelanker-Virrelaismethod, déi d'Quantitéit vun der thermescher Verrécklung miniméiere kann an d'Veraarbechtungsgenauegkeet däitlech verbesseren kann. Déi héichsteif, grouss a robust linear Gleitschinnen behalen eng intakt Genauegkeet, wann d'Maschinn engem Impakt ausgesat ass, an d'Verrécklung ass glat a geräuscharm, wat d'Liewensdauer verlängere kann.
4. Dës CNC-Maschinn bitt de Benotzer e komplette hydraulesche a Schmiersystem, andeems se héichqualitativ hydraulesch Pompelen, hydraulesch Ventiler an aner Komponenten benotzt, fir d'Ausfallquote staark ze reduzéieren. D'hydraulesch a Schmiersystemer sinn einfach an zouverlässeg entwéckelt. D'Maschinn benotzt eng zentraliséiert quantitativ automatesch Schmierung.
5. Et benotzt en Taiwan-Rotatiounszylinder an optional en automateschen Spanentfernungsapparat. D'Optioune sinn an hënnescht Rei an Säiterei opgedeelt, wat d'Aarbechtsintensitéit vum Bedreiwer staark reduzéiere kann an eng sécher an effizient Produktioun erreeche kann. Déi uewe genannten funktionell Komponenten kënnen all programméiert ginn fir ze kontrolléieren, a si mat Ueleg-Waasser-Trennungs- an Eisenschneidfilterapparater entworf. Gläichzäiteg kënnen verschidde speziell Armaturen no de spezielle Bedierfnesser vun de Benotzer entworf an installéiert ginn.
Technesch Spezifikatiounen
| Item Modell | Numm | Eenheet | 150MSY-II | 150MSY-III | 150MS-II | 150MS-III |
| Reesen | Max. Bettrotatiounsduerchmiesser | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| Max. Veraarbechtungsduerchmiesser | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| Max. Veraarbechtungsduerchmiesser um Werkzeughalter | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| Maximal Veraarbechtungsdauer | mm | 150 | 150 | 150 | 150 | |
| Spindel Zylinder Chuck | Spindelnues | / | A2-5 | A2-5 | A2-5 | A2-5 |
| Max.Geschwindegkeet vun der Spindel | mm | 5500 | 5500 | 5500 | 5500 | |
| Spindelhydraulesch Zylinder/SpannzangenHydraulesch Zylinder/Spannfutter | d'Ëmdréiung | 6" | 6" | 6" | 6" | |
| Spindellachduerchmiesser Spindellachduerchmiesser | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| Max.Duerchmiesser vum Lach vun der Spindel | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| Spindelmotorleistung | / | 17,5 | 17,5 | 17,5 | 17,5 | |
| Spindelmotorleistung |
| 62-125 | 62-125 | 62-125 | 62-125 | |
| Ënnerspindelfutter | Ënnerspindelnues | / | A2-4 | A2-4 | A2-4 | A2-4 |
| Max.Geschwindegkeet vun der Ënnerspindel | mm | 6000 | 6000 | 6000 | 6000 | |
| Ënnerspindel hydraulesch Zylinder/Spannzangen H | d'Ëmdréiung | 5" | 5" | 5" | 5" | |
| Duerchmiesser vum Duerchgangslach vun der Ënnerspindel | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| Max.Duerchmiesser vum Staanglach vun der Ënnerspindel | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| Direktantrieb elektresch Spindelkraaft | / | 11 | 11 | 11 | 11 | |
| Dréimoment vum Direktantriebsmotor vun der Spindel |
| 27-66 | 27-66 | 27-66 | 27-66 | |
| X1/Z1/Y/X2/Z2 Achs Feed Parameter | X1/Z1/Y Motorleistung | kw | 1,8/1,2/1,2 | 1,8/1,2/1,2 | 1,8/1,2 | 1,8/1,2 |
| X2/Z2 Motorleistung | mm | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | |
| X1/Z1 Achswee | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| X2/Z2 Achswee | mm/Minutt | 215/400 | 215/400 | 215/400 | 215/400 | |
| X/Z//Y/S-Achs Schnellbewegung | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| X1/Z1 Gleitschinn-Typ | mm | Roll35/35 | Roll35/35 | Roll35/35 | Roll35/35 | |
| Gleitschinn-Typ X2/Z2 | mm | Roll30/30 | Roll30/30 | Roll30/30 | Roll30/30 | |
| Servo-Undriff Cutterparameter | Tuermtyp | Stéck | BMT45-12T | BMT45-12T | BMT45-12T | BMT45-12T |
| Kraaft vum Tuerm | kW/Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | |
| Y-Achs-Beweegung | mm | 80(±40) | 80(±40) |
| 6000 ER20 | |
| Max.Geschwindegkeet vum ugedriwwenen Toolhalter | d'Ëmdréiung | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20x20 | |
| Spezifikatioune vun der Outilhalter fir den Outil, deen ausseren Duerchmiesser ass | mm | 20x20 | 20x20 | 20x20 | Ф32 | |
| Spezifikatioune vun den inneren Duerchmiesser vum Werkzeughalter | mm | Ф32 | Ф32 | Ф32 | 0,15 | |
| Zäit fir den ugrenzenden Toolwiessel | Sekonn | 0,15 | 0,15 | 0,15 | BMT40-8T | |
| Servo-Leeschtung Turretparameteren | Typ vun der Kraaftturm | / | NC8T | BMT40-8T | NC8T | 2,2/26 Nm |
| Spezifikatioune vun der Outilhalterung fir den äusseren Duerchmiesser | mm | 25x25 | 20x20 | 25x25 | 6000 ER20 | |
| Spezifikatioune vun den inneren Duerchmiesser vum Werkzeughalter | mm | Ф32 | Ф32 | Ф32 | 20x20 | |
| Zäit fir den ugrenzenden Toolwiessel | Sekonn | 0,15 | 0,15 | 0,15 | Ф25 | |
| Dimensiounen | Besat Fläch Ongeféier. | mm | 2,2x2,1x1,7 | 2,2x2,1x1,7 | 2,2x2,1x1,7 | 0,15 |
| Maschinngewiicht Ongeféier | kg | 3500 | 3500 | 3200 | 2,2x2,1x1,7 | |
| Aner | Volumen vum Schneidflëssegkeetsbehälter | L | 180 | 180 | 180 | 3500 |
| Volumen vun der hydraulescher Eenheetskëscht | L | 40 | 40 | 40 | 180 | |
| Kraaft vum Motor vun der hydraulescher Uelegpompel | kw | 1.5 | 1.5 | 1.5 | 40 | |
| Schmieruelegtankvolumen | L | 2 | 2 | 2 | 1.5 | |
| Leeschtung vum Motor vun der automatescher Schmierpompel | W | 50 | 50 | 50 | 2 | |
| Kraaft vum Killwaasserpompel | W | 750 | 750 | 750 | 50 |
Konfiguratiounsfeatures
Méi einfachTo Use And MÄerzPmächteg
●Vollstänneg verbessert Design
● Ausgestatt mat engem HMI
● Ausgestatt mat der neister CNC- a Servotechnologie vu FANUC
●Standardiséiert mat personaliséierte Funktiounen
●Erweidert Speicherkapazitéit
LiichtegkeetOf Use
Verhënnert plötzlech Maschinnenausfäll duerch präventiv Ënnerhalt
● Räich Feelerprognosfunktiounen
Einfach d'Feelerplaz lokaliséieren an d'Erhuelungszäit verkierzen
●Diagnos-/Ënnerhaltsfunktiounen
Héich Veraarbechtungsleistung
VerkierztCVëloTZäit
● Héicheffizient Veraarbechtungstechnologie
Erreecht eng héichqualitativ Veraarbechtung
Technologie vun der feiner Veraarbechtung vun der Uewerfläch
●Diagnos-/Ënnerhaltsfunktioun
HéichOOperatiounRgiess
Ënnerstëtzt ëmmer verschidden Operatiounen op der Veraarbechtungsplaz
●FANUC
PersonaliséiertSÉcranIs EasierTo Use
●Standardiséiert personaliséiert Funktioun
Initiativen am Beräich vum IoT
● Ënnerstëtzung fir eng breet Palette vun On-Site-Netzwierker
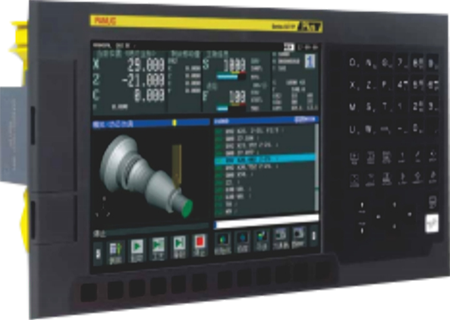
THKBallSBesatzung
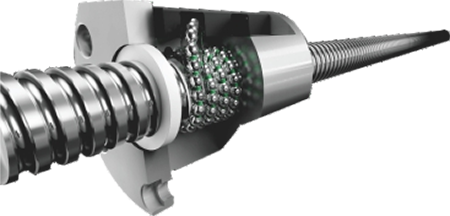
·C3-Qualitéit, mat héichpräziser Kugelschraube, mat Virspannung vun der Mutter a Virspannung vun der Schraube fir Spill an Temperaturanstieg ze eliminéieren, wat eng exzellent Positionéierungs- a Widderhuelungsgenauegkeet weist.
· Servomotor Direktantrieb fir de Spillfehler ze reduzéieren.
THKRRollerLbannenzegGGuide
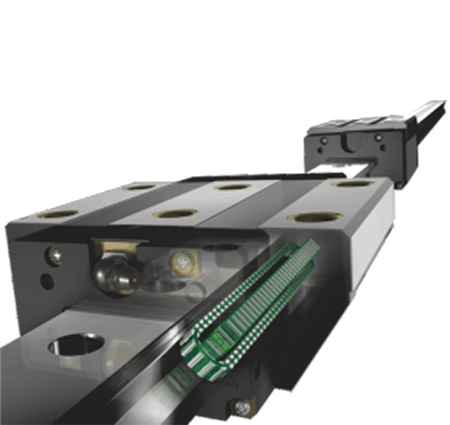
· Ultrahéich Steifheet vun der Präzisiounsqualitéit SRG vun der P-Qualitéit, Linearféierung mat Nullspillraum, Bouschneiden, Schrägschneiden, Uewerflächentextur ass relativ gläichméisseg. Gëeegent fir Héichgeschwindegkeetsbetrib, wat d'Undriffsleistung, déi fir CNC-Dréimaschinnen erfuerderlech ass, staark reduzéiert.
· Rollen amplaz rutschen, klenge Reibungsverloscht, empfindlech Reaktioun, héich Positionéierungsgenauegkeet. Et kann d'Laascht gläichzäiteg an der Beweegungsrichtung droen, an d'Kontaktfläch vun der Schinn ass wärend der Belaaschtung ëmmer nach a Méipunktkontakt, an d'Schnëttsteifegkeet gëtt net reduzéiert.
· Einfach ze montéieren, staark Austauschbarkeet a einfach Schmierstruktur; de Verschleiss ass ganz kleng an d'Liewensdauer ass laang.
SKFBOuerréng/OIlingMAchin
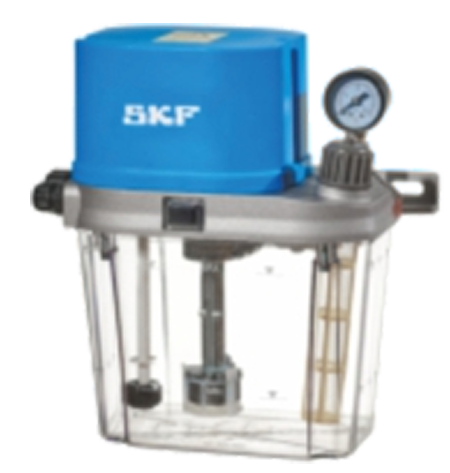
· Automatesch Schmieranlag entsprécht den Ufuerderunge vu verschiddenen Uwendungen, gëeegent fir verschidden Aarbechtsbedingungen, zouverlässeg Produkter, flexibel Notzung.
· CNC-Dréibanken erfëllen d'Bedierfnesser vun der Lagerschmierung bei héijen Temperaturen, staarke Schwéngungen a geféierlechen Ëmfeld.
All Schmierpunkt benotzt e volumetresche proportionale Verdeeler fir d'Schmierquantitéit ze kontrolléieren, an d'Maschinn kann iwwer eng PLC gesteiert ginn, fir d'Ueleg präzis ze liwweren.
1. Benotzt en direktundriffegt synchront elektrescht Spindelgerät: Magnéitring-Inkrementencoder (Sinus a Kosinus) Positionéierungsgenauegkeet: 20 Bousekonnen, C-Achs-Indexéierungsgenauegkeet: 40 Bousekonnen. ①Effektiv Eliminatioun vun der Spindelvibratioun, an d'Nuesdilengenauegkeet ass bannent 0,002 mm. Verbessert d'Uewerflächenqualitéit vum Werkstéck, ② benotzt en hannen montéierte Rotor, wat d'Installatioun an d'Maintenance méi séier mécht, ③ de Spindelmotor ass mat engem Killsystem ausgestatt fir den Afloss vun der thermescher Verrécklung z'ënnerdrécken an eng konstant Betribstemperatur vun der Spindel ze garantéieren. De Spindelsystem huet strenge dynamesche Gläichgewiichtstester ënnerworf. Seng gutt Genauegkeetserhalen, héich Steifheet an héich Effizienz erméiglechen et der ganzer Maschinn net nëmmen eng komplett Veraarbechtung ofzeschléissen, mä och grob Bearbechtung a schwéier Schnëtt fir d'Benotzer duerchzeféieren. Et ass besonnesch gëeegent fir d'Masseproduktioun vu komplexe Formen an héich Gläichméissegkeet vum Produkt.
2. Servo-Kraaftwerfer mat integréiertem Design an héijer Steifheet. Dëst ënnerstëtzt déi séier an präzis Wierkzeugswiesselleistung vum Servo-Kraaftwerfer, a kombinéiert mam Kraaftfräsen vun enger Héichgeschwindegkeets-Kraaftachs erreecht et exzellent kombinéiert Dréi- a Fräsprozesser. Den Werkzeughalter ass mat enger héichsteifer BMT-Installatiounsschnittstell installéiert, an d'Kraafttransmissiounswell gëtt vun engem Servospindelmotor ugedriwwen.
3. D'Maschinn ass mat lineare Führungsschinnen a Präzisiounskugelschrauben ausgestatt, fir déi bescht Genauegkeet a Haltbarkeet ze garantéieren. All Achs benotzt eng direkt Transferachsstruktur an eng Duebelanker-Virrelaismethod, déi d'Quantitéit vun der thermescher Verrécklung miniméiere kann an d'Veraarbechtungsgenauegkeet däitlech verbesseren kann. Déi héichsteif, grouss a robust linear Gleitschinnen behalen eng intakt Genauegkeet, wann d'Maschinn engem Impakt ausgesat ass, an d'Verrécklung ass glat a geräuscharm, wat d'Liewensdauer verlängere kann.
4. Dës Maschinn bitt de Benotzer e komplette hydraulesche a Schmiersystem, andeems se héichqualitativ hydraulesch Pompelen, hydraulesch Ventiler an aner Komponenten benotzt, fir d'Ausfallquote staark ze reduzéieren. D'hydraulesch a Schmiersystemer sinn einfach an zouverlässeg entwéckelt. D'Maschinn benotzt zentraliséiert quantitativ automatesch Schmierung.
5. Et benotzt en Taiwan-Rotatiounszylinder an optional en automateschen Spanentfernungsapparat. D'Optioune sinn an hënnescht Rei an Säiterei opgedeelt, wat d'Aarbechtsintensitéit vum Bedreiwer staark reduzéiere kann an eng sécher an effizient Produktioun erreeche kann. Déi uewe genannten funktionell Komponenten kënnen all programméiert ginn fir ze kontrolléieren, a si mat Ueleg-Waasser-Trennungs- an Eisenschneidfilterapparater entworf. Gläichzäiteg kënnen verschidde speziell Armaturen no de spezielle Bedierfnesser vun de Benotzer entworf an installéiert ginn.
| Item Modell | Numm | Eenheet | 150MSY-II | 150MSY-III | 150MS-II | 150MS-III |
| Reesen | Max. Bettrotatiounsduerchmiesser | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| Max. Veraarbechtungsduerchmiesser | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| Max. Veraarbechtungsduerchmiesser um Werkzeughalter | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| Maximal Veraarbechtungsdauer | mm | 150 | 150 | 150 | 150 | |
| Spindel Zylinder Chuck | Spindelnues | / | A2-5 | A2-5 | A2-5 | A2-5 |
| Maximal Geschwindegkeet vun der Spindel | mm | 5500 | 5500 | 5500 | 5500 | |
| Spindelhydraulesch Zylinder/SpannzangenHydraulesch Zylinder/Spannfutter | d'Ëmdréiung | 6″ | 6″ | 6″ | 6″ | |
| Spindellachduerchmiesser Spindellachduerchmiesser | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| Max. Duerchmiesser vum Lach vun der Spindel | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| Spindelmotorleistung | / | 17,5 | 17,5 | 17,5 | 17,5 | |
| Spindelmotorleistung | 62-125 | 62-125 | 62-125 | 62-125 | ||
| Ënnerspindelfutter | Ënnerspindelnues | / | A2-4 | A2-4 | A2-4 | A2-4 |
| Maximal Geschwindegkeet vun der Ënnerspindel | mm | 6000 | 6000 | 6000 | 6000 | |
| Ënnerspindel hydraulesch Zylinder/Spannzangen H | d'Ëmdréiung | 5″ | 5″ | 5″ | 5″ | |
| Duerchmiesser vum Duerchgangslach vun der Ënnerspindel | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| Max. Duerchmiesser vum Staanglach vun der Ënnerspindel | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| Direktantrieb elektresch Spindelkraaft | / | 11 | 11 | 11 | 11 | |
| Dréimoment vum Direktantriebsmotor vun der Spindel | 27-66 | 27-66 | 27-66 | 27-66 | ||
| X1/Z1/Y/X2/Z2 Achs Feed Parameter | X1/Z1/Y Motorleistung | kw | 1,8/1,2/1,2 | 1,8/1,2/1,2 | 1,8/1,2 | 1,8/1,2 |
| X2/Z2 Motorleistung | mm | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | |
| X1/Z1 Achswee | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| X2/Z2 Achswee | mm/Minutt | 215/400 | 215/400 | 215/400 | 215/400 | |
| X/Z//Y/S-Achs Schnellbewegung | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| X1/Z1 Gleitschinn-Typ | mm | Roller35/35 | Roller35/35 | Roller35/35 | Roller35/35 | |
| Gleitschinn-Typ X2/Z2 | mm | Roller30/30 | Roller30/30 | Roller30/30 | Roller30/30 | |
| Servo-Undriff Cutterparameter | Tuermtyp | Stéck | BMT45-12T | BMT45-12T | BMT45-12T | BMT45-12T |
| Kraaft vum Tuerm | kW/Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | 2,2/26 Nm | |
| Y-Achs-Beweegung | mm | 80 (±40) | 80 (±40) | 6000 ER20 | ||
| Maximal Geschwindegkeet vum ugedriwwenen Toolhalter | d'Ëmdréiung | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20×20 | |
| Spezifikatioune vun der Outilhalter fir den Outil, deen ausseren Duerchmiesser ass | mm | 20×20 | 20×20 | 20×20 | Ф32 | |
| Spezifikatioune vun den inneren Duerchmiesser vum Werkzeughalter | mm | Ф32 | Ф32 | Ф32 | 0,15 | |
| Zäit fir den ugrenzenden Toolwiessel | Sekonn | 0,15 | 0,15 | 0,15 | BMT40-8T | |
| Servo-Leeschtung Turretparameteren | Typ vun der Kraaftturm | / | NC8T | BMT40-8T | NC8T | 2,2/26 Nm |
| Spezifikatioune vun der Outilhalterung fir den äusseren Duerchmiesser | mm | 25×25 | 20×20 | 25×25 | 6000 ER20 | |
| Spezifikatioune vun den inneren Duerchmiesser vum Werkzeughalter | mm | Ф32 | Ф32 | Ф32 | 20×20 | |
| Zäit fir den ugrenzenden Toolwiessel | Sekonn | 0,15 | 0,15 | 0,15 | Ф25 | |
| Dimensiounen | Besat Fläch Ongeféier. | mm | 2,2×2,1×1,7 | 2,2×2,1×1,7 | 2,2×2,1×1,7 | 0,15 |
| Maschinngewiicht Ongeféier | kg | 3500 | 3500 | 3200 | 2,2×2,1×1,7 | |
| Aner | Volumen vum Schneidflëssegkeetsbehälter | L | 180 | 180 | 180 | 3500 |
| Volumen vun der hydraulescher Eenheetskëscht | L | 40 | 40 | 40 | 180 | |
| Kraaft vum Motor vun der hydraulescher Uelegpompel | kw | 1.5 | 1.5 | 1.5 | 40 | |
| Schmieruelegtankvolumen | L | 2 | 2 | 2 | 1.5 | |
| Leeschtung vum Motor vun der automatescher Schmierpompel | W | 50 | 50 | 50 | 2 | |
| Kraaft vum Killwaasserpompel | W | 750 | 750 | 750 | 50 |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...