


CNC Héichgeschwindegkeet 5-Achs GMH-2035-Q
Aféierung vun enger 5-Achsmaschinn
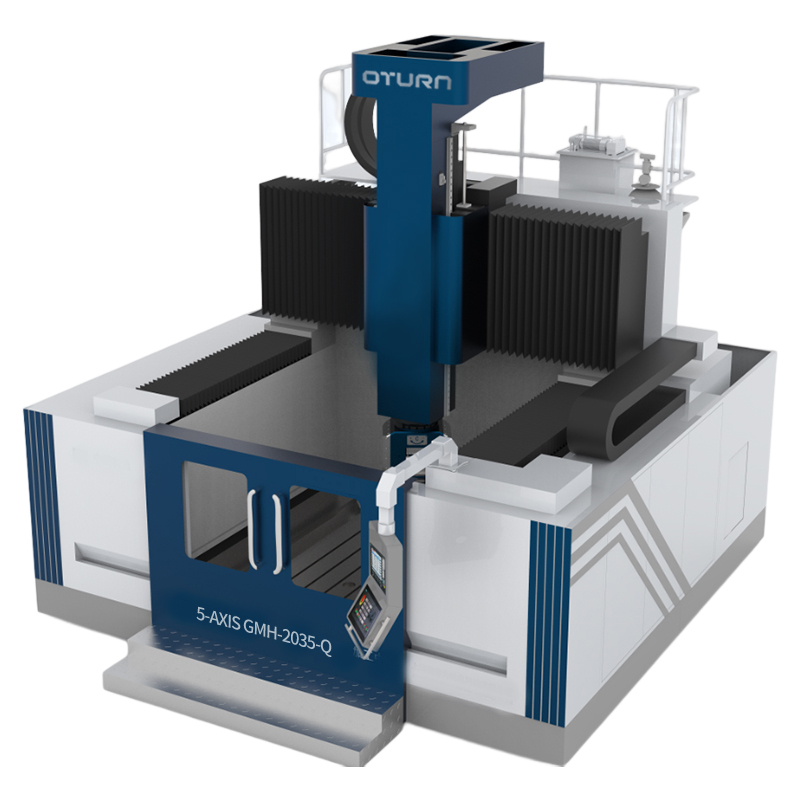
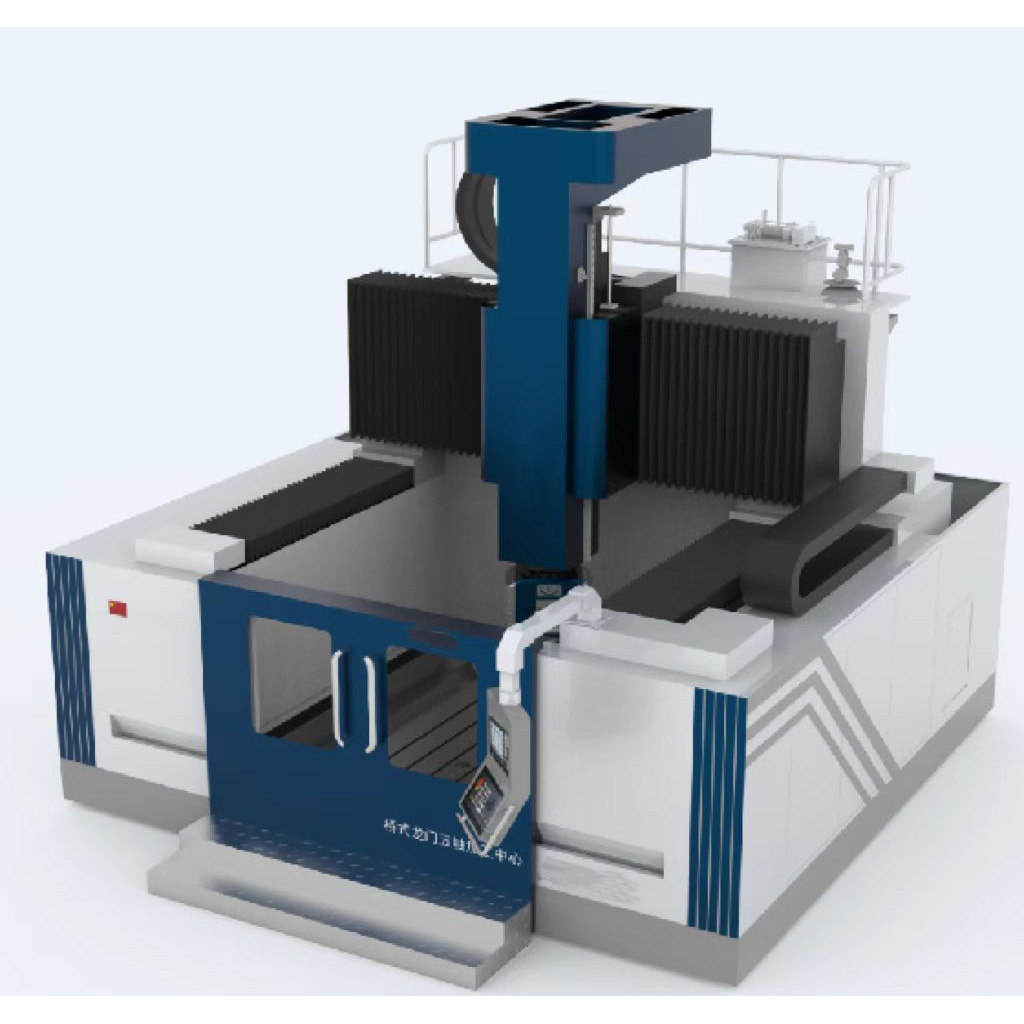
Héichgeschwindegkeets-Fënnefachs-Bearbeitungszentrum mat Bréckentyp, dat Gesamtlayout vun der Maschinn benotzt eng erhéicht Bréckentyp-Portalstruktur, sou datt déi dräi Haaptbeweeglech Deeler vun der schwéierlaaschte Maschinn am liichtsten Gewiicht, der klengster Undriffskraaft an enger méi schneller dynamescher Servo-Äntwert sinn. D'Bett an den Aarbechtsdësch, déi d'Schnëttgewiicht droen, sinn an een integréiert, net nëmmen d'Gesamtstruktur ass kompakt, d'Plazauslastungsquote ass héich, mee och d'Steifheet an d'Genauegkeet vun der Maschinn sinn verbessert, an d'Installatioun an den Transport si praktesch. D'Féierungsënnerstëtzung vum groussspannegen Träger benotzt den Design vun duebelsäitegen eenzelen héichfeste Féierungsschinnen mat multiple Schieber, wat d'Iwwerpositionéierung vun de Féierungsdeeler mat groussem Schlag an d'Ufuerderunge fir héich Präzisiounsbearbeitung vu grousse Basisdeeler vermeit. Mat engem héichpräzise fënnefachsegen Fräskopf benotzt d'Haaptwell en héichgeschwindegen Duebelschwenkkopf, deen héich performant Fräsen an héichgeschwindeg Veraarbechtung ënner fënnefachsegen Uschloss realiséiere kann. Héich Spindelgeschwindegkeet, héich Präzisioun a gutt Präzisiounsretentioun, Ueleg- a Dampfschmierung, gezwongener Zirkulatiounskühlung.
D'Zuel vun den Haaptachsen vum Fënnefachs-Bearbeitungszentrum fir Héichgeschwindegkeetsbrécken ass opgedeelt an d'Linearachs X-Achs, Y-Achs, Z-Achs, Rotatiounsachs C-Achs an A-Achs. D'Verbindung vun de fënnef Achsen erméiglecht d'Veraarbechtung vu Werkstécker a Raumkurven a komplexe Flächen, déif Bueren, Kavitéitsausstechungen a Kegelbearbeitung op komplexe Flächen, souwéi eng effizient an héichqualitativ Bearbeitung vu speziell geformte komplexe Stécker.
Spindel
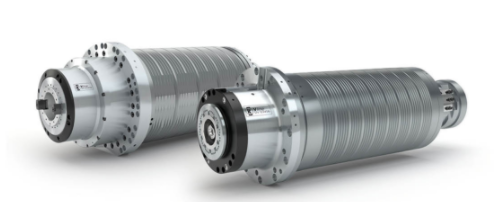
De fënnefachsegen Gantry-Bearbeitungszentrum kann mat dräi verschiddene motoriséierte Spindelen ausgestatt ginn: héich, mëttel a niddreg. Déi maximal Geschwindegkeet kann 20000 U/min erreechen, d'Spindelleistung ass 25 kW, an dat maximalt Dréimoment kann 30,8 Nm erreechen. Den Toolhalter ass HSK-A63; den Tool ass hydraulesch ënnerstëtzt, an d'Toolklemmsystem huet eng grouss Haltkraaft; dat laangt Tool huet e Waasserausgang vun der Mëtt vun der Spindel fir de Veraarbechtungspunkt ze killen, wat d'Veraarbechtungsgenauegkeet weider verbessert; d'Schnëttkraaft ass grouss, d'Schnëtteffizienz ass héich, d'Veraarbechtungszäit ass kuerz, an d'Produktiounsenergieeffizienz ass gutt, wat am Fong all Maartbedürfnisser deckt!
5-Achs Kapp
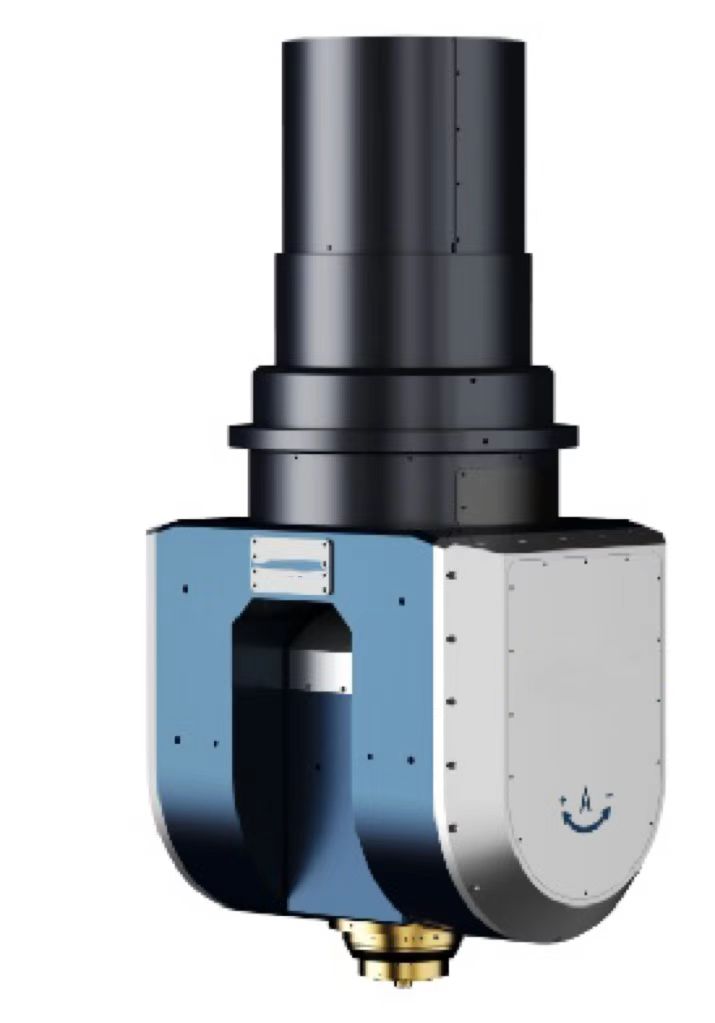
Duebelarm Fënnefachskapp, verschmolzen mat engem Permanentmagnet-Héichdréimomentmotormechanismus;
Mat héichpräzisem Winkelencoder;
An e passive Klemmmechanismus mat héijem Empfindlechkeet;
De fënnefachsegen Kapp mat engem solide a stabile Gesamtgabelstrukturdesign huet eng kompakt Struktur, gutt Steifheet an exzellent Flexibilitéit;
Et léist perfekt déi villfälteg Debugging- a Klemmproblemer, déi fir d'Neipositionéierung vum Werkstéck a komplexe Wénkelen erfuerderlech sinn, a reduzéiert de Positionéierungsfehler. Et ass gëeegent fir Produkter mat komplexer Deelform an héije Präzisiounsufuerderungen. Et kann d'Veraarbechtung vu gekrëmmte Flächen a verschiddene Wénkelen an enger Klemmung ofschléissen an d'Produktiounseffizienz verbesseren. Personaliséiert Konfiguratioun, héichpräzis modulare Design, fir räich Expansiounsfunktiounen z'erreechen.
D'Bett, d'Sail, de Balken, de Schiebesëtz an de Ram vum Héichgeschwindegkeets-Bréck-Fënnefachs-Bearbeitungszentrum si Gossmaterial, wat eng genuch Bearbeitungssteifheet garantéiert a fir d'Charakteristike vum Werkstéck gëeegent ass. Si sinn dënnwandeg geschweesst Deeler an d'Werkstéck ass laang. D'Schnëttkonditioune si gutt, d'Metallabsorptiounsquote ass héich, d'Spannung, déi duerch d'Schneiden vum Werkstéck generéiert gëtt, ass kleng, an d'Uewerflächenqualitéit vum Werkstéck ass gutt; gläichzäiteg ass déi séier Beweegungsgeschwindegkeet séier, an d'Niewezäit ass manner erfuerderlech. Wénkelveraarbechtung, Uewerflächenveraarbechtung, rationaliséiert Veraarbechtung. Déi ganz Maschinn ass geschützt ëmginn, d'Maschinn huet eng automatesch Spanentfernungsfunktioun an ass mat enger Waasserkillfunktioun ausgestatt. D'Maschinn huet e schéint Ausgesinn, ass bequem ze bedreiwen an ze pflegen.
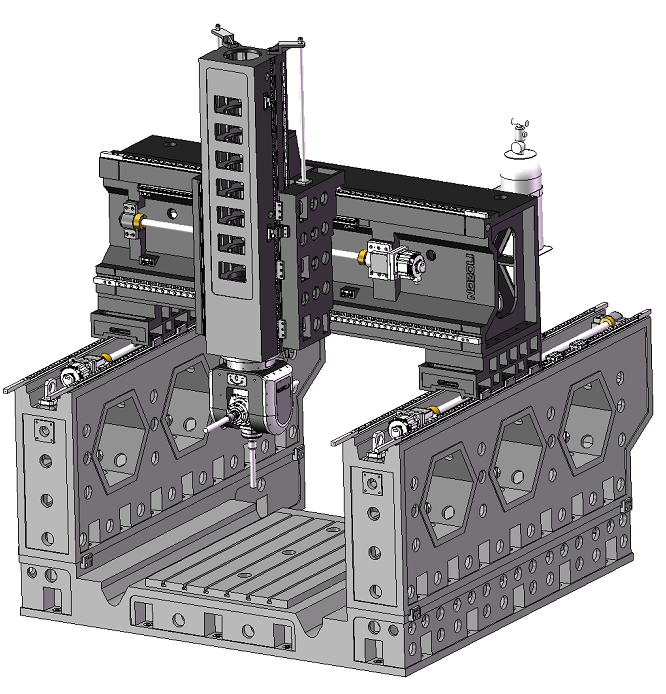
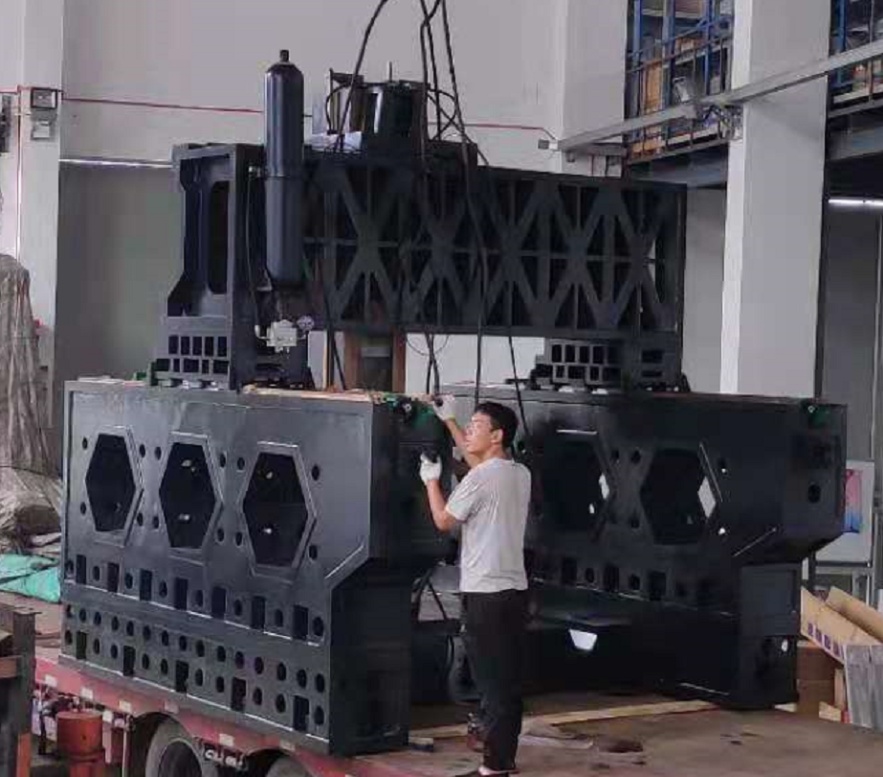
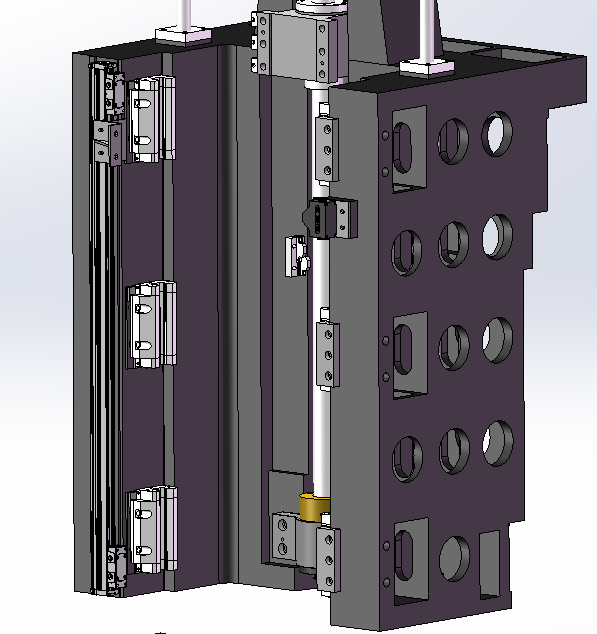
X-Führungsschinnform: D'Sail ass mat véier 35 mm schwéiere Rollen-Linearführungsschinnen ausgestatt. Si kann déi héich Ufuerderunge fir Steifheet a Festigkeit vum Portalrahmen erfëllen, awer och déi technesch Virdeeler vun engem klenge Reibungskoeffizient, enger schneller Bewegungsgeschwindegkeet a enger laanger Liewensdauer; Schmiermethod: Uelegschmierung; Drotmark: Taiwan Shangyin oder déiselwecht Mark;
(2) X-Achs Undriff: Nodeems den AC Servomotor benotzt gouf fir d'Geschwindegkeet ze erhéijen an ze senken, dreift en d'Präzisiounskugelschrauf mat engem Duerchmiesser vu 50 mm fir ze rotéieren fir déi lénks a riets Zufuhr vum Skateboard ze realiséieren; Schmiermethod: Uelegschmierung; Schraufmark: Taiwan Shangyin oder déiselwecht Mark;
(3) Ausgestatt mat enger duebeler héichpräziser Vollzoumaachgitterskala; Gitterskala Mark: Spuenien FAGOR oder déiselwecht Mark;
(4) Schutz vun der Führungsschinn: De Liederhöhlschutz gëtt als Schutz benotzt fir ze verhënneren, datt Friemkierper an d'Führungsschinn kommen an se kontaminéieren. D'Schutzofdeckung huet e schéint Ausgesinn an eng vernünfteg Struktur.
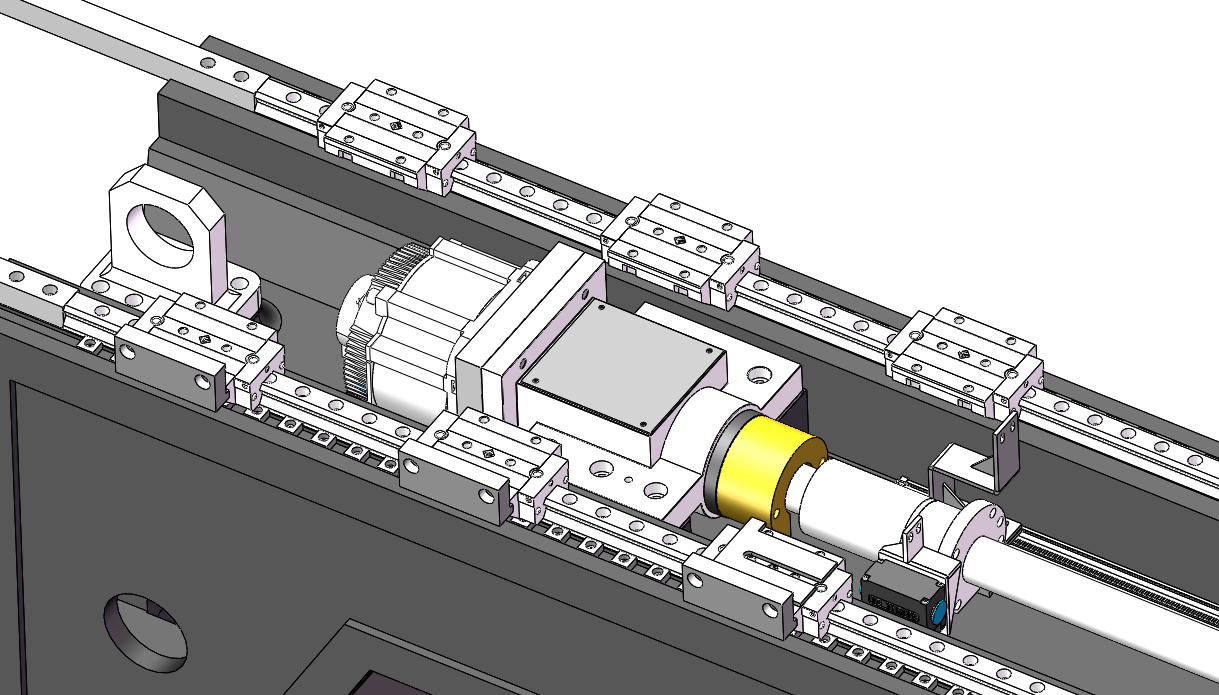
(1) Form vun der Führungsschinn: D'Y-Achs benotzt zwou 55 schwéier Rollen-Linearführungsschinnen als Führungs- a Laaschtbunn fir déi lateral an horizontal Bewegung vun der Schlitt. Si kann den techneschen Ufuerderunge vun der Héichgeschwindegkeets-Veraarbechtung a vum niddreggeschwindege schwéiere Schnëtt erfëllen. Schmiermethod: Uelegschmierung. Drotmark: Taiwan Shangyin oder déiselwecht Mark;
(2) Y-Achs Undriff: Nodeems den AC Servomotor benotzt gouf fir d'Geschwindegkeet ze erhéijen an ze reduzéieren, dreift en d'Präzisiounskugelschrauf mat engem Duerchmiesser vu 50 mm fir ze rotéieren fir d'lénks a riets Zufuhr vun der Gleitplack ze realiséieren. Schmiermethod: Uelegschmierung. Schraufmark: Taiwan Shangyin oder Mark vun der selwechter Qualitéit;
(3) Ausgestatt mat enger héichpräziser voll zougemaachter Gitterskala; Gitterskala Mark: Spuenien FAGOR oder déiselwecht Mark;
(4) Schutz vun der Führungsschinn: De Liederhöhlschutz gëtt als Schutz benotzt fir ze verhënneren, datt Friemkierper an d'Führungsschinn kommen an se kontaminéieren. D'Schutzofdeckung huet e schéint Ausgesinn an eng vernünfteg Struktur.
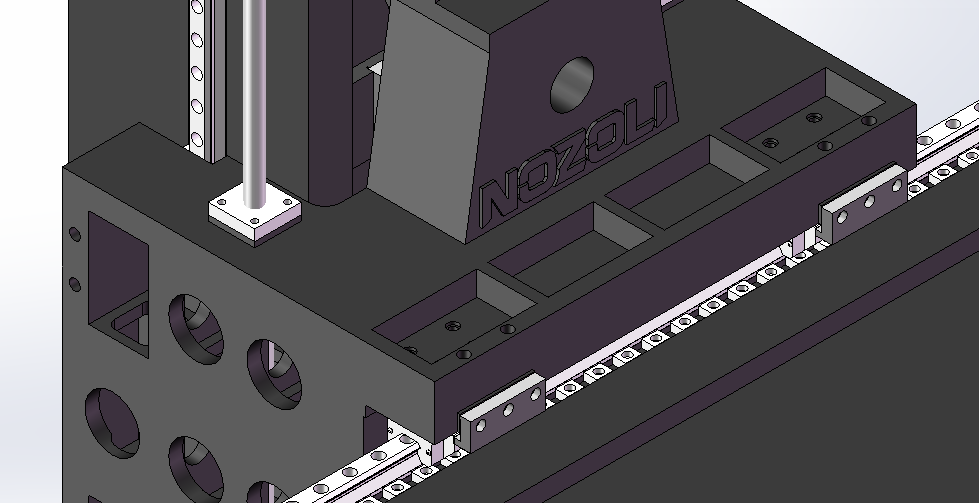
(1) Form vun der Führungsschinn: D'Z-Achs benotzt zwou 45 schwéier Rollen-Linearführungsschinnen als Führungs- a Laaschtbunn fir d'Op- an Ofbewegung vum Ram; Schmiermethod: Uelegschmierung; Drotmark: Taiwan Shangyin oder déiselwecht Mark;
(2) Z-Achs Undriff: Nodeems den AC Servomotor benotzt gouf fir d'Geschwindegkeet ze erhéijen an ze senken, dreift en d'Präzisiounskugelschraube mat engem Duerchmiesser vu 50 mm fir ze rotéieren fir déi vertikal Zufuhr vun der Z-Achs ze realiséieren; Schmiermethod: Uelegschmierung; Schraubemark: Taiwan Shangyin oder Mark vun der selwechter Mark;
(3) Ausgestatt mat enger duebeler héichpräziser Vollzoumaachgitterskala; Gitterskala Mark: Spuenien FAGOR oder Mark vun der selwechter Qualitéit.
CNC-Steierung: Siemens 840Dsl
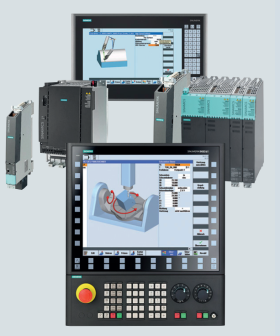
Den CNC-System vun der Maschinn ass eng Sinumerik 840 sl vu SIEMENS
Wärend d'Basiskonfiguratioun vum CNC-System erfëllt ass, sinn déi folgend speziell Ufuerderunge garantéiert
Minimal Steiereenheet: Linearachs ≤ 0,001 mm, Rotatiounsachs ≤ 0,001 °
Grafesch Simulatiounsfunktioun
Eckverzögerungsfunktioun
Spiralinterpolatioun
Fräsfunktioun
Master-Slave-Kontrollautorisatioun
Mat engem 15-Zoll-Bildschierm
Mat MCP 398C Bedienpanel
Inklusiv 72/48 IO Board
NX10.3 Expansiounsachsmodul
DMC20 Hub Modul
Datensammlung
Liwwert relevant Informatiounen iwwer OPCUA oder 485 oder Software op héijem Niveau, fir d'Informatiséierungskoverbindung mat Benotzerausrüstung ze realiséieren, dorënner awer net limitéiert op:
Betriebsdaten vum Apparat (Geschwindegkeet, Zufuhrkraaft, Werkzeugnumm, Werkzeughalterlängt, Spindelkraaftwäert, Programmnumm a Versioun, Alarmprotokoll, Bedienungspanelprotokoll, Prozessparameter vum Koordinatensystem Nullpunktverlagerung, etc.)
Apparatnumm, Softwareversioun, Programmnumm a Versioun vum aktuell lafende Programm
Den Operatiounsstatus vun der Ausrüstung (inklusiv, awer net limitéiert op, de Start net funktionéiert, funktionéiert, ausgeschalt a Feelerstatus), a kann Warnungen iwwer Ausfall vun der Ausrüstung, Detektioun vum Stroumverbrauch, etc. ubidden.
PLC-Lafstatus
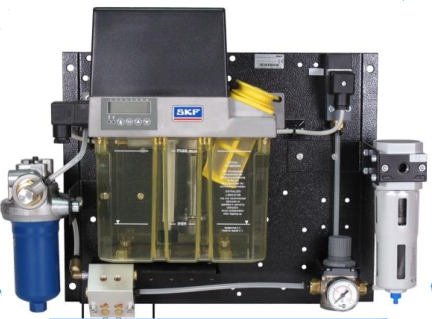
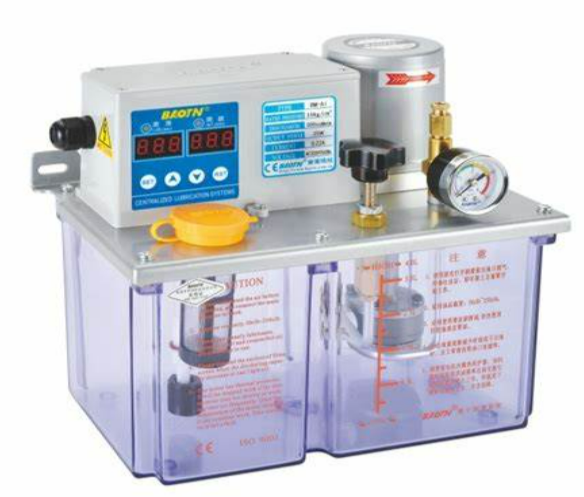
Schmiersystem; dës Maschinn benotzt Gruppenonofhängeg Uelegversuergungstechnologie
(1) Fir d'X-, Y- an Z-Achs-Führungsschinn, d'Lehnschrauf an d'Gestände gëtt e Set vun onofhängegen automateschen Uelegversuergungs- a Schmiersystemer benotzt. D'Schrauflager ass mat Fett geschmiert.
(2) D'Haaptwellenueleg- a Gasschmierung/automatesch Dënnuelegschmierung ass en Zäit- a quantitativen automatesche Modus, d'Aktioun gëtt automatesch vum numeresche Steierungssystem kontrolléiert a kann detektéiert an alarméiert ginn. Schmierpompelmarken sinn optional: SKF Ueleg-Loftschmierung/Proton oder ähnlech Marken
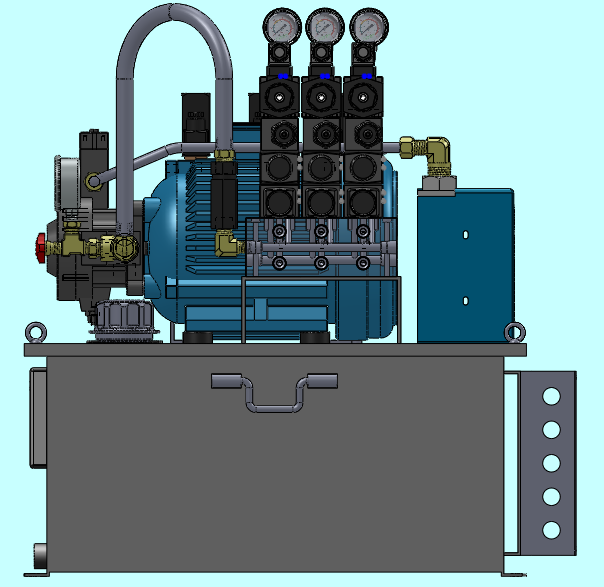
Hydraulescht System
(1) Dës Maschinn ass mat engem onofhängege hydraulesche System ausgestatt.
(2) D'Maschinn ass mat enger separater hydraulescher Pompelstatioun ausgestatt, an den hydraulesche System ass mat enger Rei vu Sécherheetsiwwerwaachungsapparater ausgestatt, wéi z. B. Uelegstandsalarm, Temperaturalarm, Récklafblockalarm a Mindestbetriebsdrockalarm, fir sécherzestellen, datt d'Maschinn ënner verschiddene séchere Konditioune funktionéiert, fir de Sécherheetsschutz vun de Bedreiwer ze verbesseren.
(3) Mark vun der hydraulescher Statioun: am Land gutt bekannt
(1) Externt Killsystem fir ze schneiden, op der Nues vun der Spindel, méi no beim Tool, méi perfekt Ofkillungspunkt, effektiv Kontroll vun der Schnëtttemperatur, sou datt d'Veraarbechtung den Ufuerderunge vun enger méi héijer Präzisioun erfëllt ka ginn.
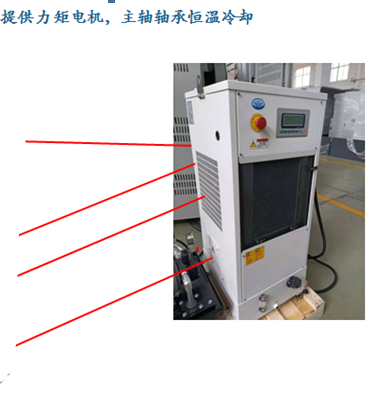
(2) Separat Killwaasser fir de fënnefachsegen Fënnef-Gelenkkapp an d'Haaptwelle ofzekillen
Waasserkühlermark: héichwäerteg Mark Tongfei Refrigeratioun oder déiselwecht Mark
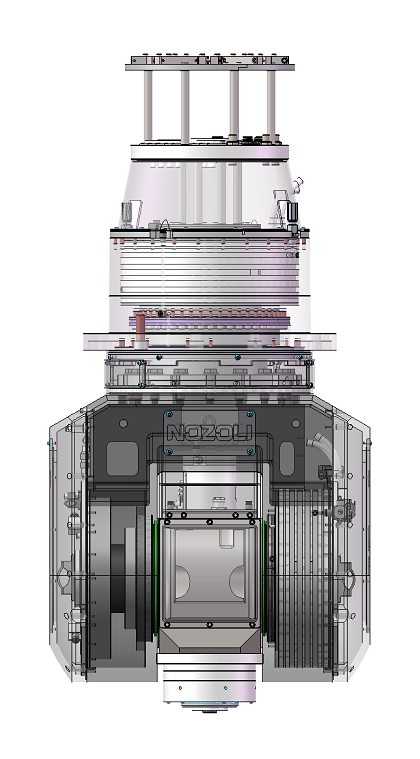
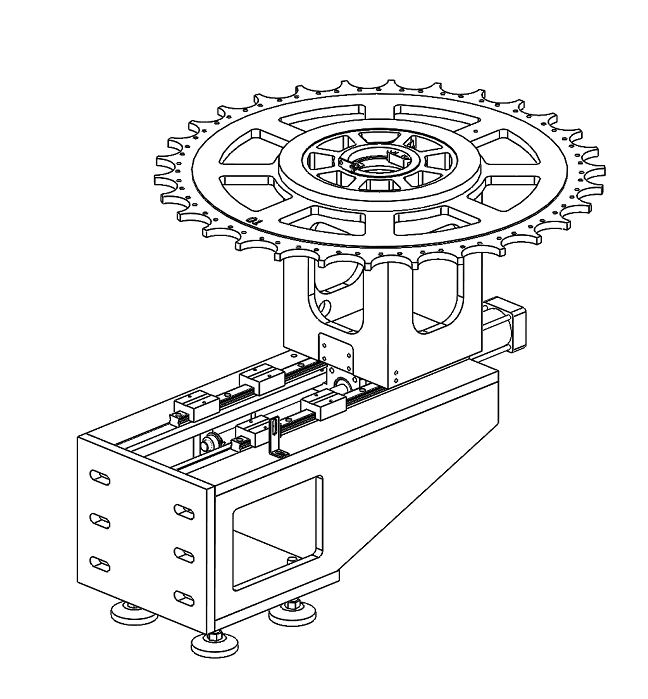
Horizontalt Werkzeugmagazin - zwee-Weeër no vir an no hannen arbiträr - 24/32T Werkzeugmagazin Mark: Taiwan-finanzéiert Entreprise Desu/Okada oder ähnlech Marken
D'Drainagerillen op béide Säiten an um Buedem sinn integral gegoss, an den Effekt géint Leckage ass gutt;
Déi Spiralfërderbande op béide Säite vum Veraarbechtungsberäich transportéieren d'Eisenchips, déi duerch d'Héichgeschwindegkeetsveraarbechtung generéiert ginn, séier op de Liftfërderband, wouduerch d'thermesch Deformatioun an d'Verformung vun der Maschinn reduzéiert ginn an d'Genauegkeet an d'Stabilitéit vun der Maschinn garantéiert ginn;
Technesch Informatiounen
| MODELL | GMH-2035-Q |
| Gréisst vum Aarbechtsdësch (mm) | 2000*3000 |
| X-Achs-Beweegung (mm) | 3500 |
| Y-Achs-Beweegung (mm) | 2500 |
| Z-Achs-Beweegung (mm) | 1000 |
| Portalbreet (mm) | 3100 |
| Distanz tëscht Spindelendfläch an Aarbechtsdësch (mm) | 50-1050 |
| Spindelgeschwindegkeet (rpm) | 20000 |
| Spindelhalter | HSK-A63 |
| C-Achs Rotatiounsberäich (°) | ±300 |
| A-Achs Rotatiounsberäich (°) | ±110 |
| Aarbechtsbankbelaaschtung (t/m2) | 5 |
Standardkonfiguratioun
| System | Siemens |
| Werkzeugmagazin | Horizontal Werkzeugmagazin HSK-A63-30T |
| Chip Entfernungssystem | Kettentyp Spantransporter + Trolley*2 |
| Schmiersystem | Automatesch Fettschmierungssystem |
| Killsystem | Ringspray/Elektresch Schrankklimaanlag/Uelegkühler |
| Hydraulescht System | Zefriddenstellend Stéckstoffbalance Zylinder/Spindel locker Broch |
| Miessungssystem | Laser-Tool-Setzer/Rubin-Sond |
| Gitterlineal | Héichpräzis Gitterlineal |
| Uschloss | LED-Beliichtung |
| Dräifaarwegt Liicht | |
| Loftgewier | |
| Waasserpistoul |
| Siemens 840Dsl CNC-System | Däitschland |
| X-, Y-, Z-Zufuhr-Servomotoren | Siemens Däitschland |
| XYZ Servo-Undriff | Siemens Däitschland |
| AC Servospindelmotor | Siemens Däitschland |
| Fënnefachseg Fënnef-Gelenk-Kapp | Shanghai |
| Kugelschrauf | HIWIN oder eng gläichwäerteg Mark |
| Linear Rollerféierung | HIWIN oder eng gläichwäerteg Mark |
| All Wellenschrauflager | Japanesch NSK oder eng gläichwäerteg Mark |
| Kupplung | Taiwan oder eng gläichwäerteg Mark |
| Spiralschneider | Shanghai |
| Schutz vun der Führungsschinn fir Maschinnen | Shanghai |
| Uelegpompel a zentraliséiert Schmiersystem | Proton oder SKF oder gläichwäerteg |
| Näherungsschalter, Zwëscherelais | Omron/Schneider oder gläichwäerteg |
| Handpulsgenerator | De Systemliwwerant designéierten Hiersteller/oder gläichwäerteg Mark |
| Spindel | INNA oder gläichwäerteg |
| Grouss Gossmaschinn | Shanghai |
| Blechmaschinneschutz aus Blech | Shanghai |
| Maschinnenankerbolzen, Horn komplett Set | Shanghai |
| Hydraulescht System | bekannt a China |
| Aarbechtsluuchten a Warnluuchten | bekannt a China |
| Spindel-Balancierungsmechanismus | bekannt a China |
| Spindelkillsystem a Waasserversuergungssystem | bekannt a China |
| Allgemeng Ënnerhaltsinstrumenter | bekannt a China |
| Mechanesch Instruktiounshandbuch | |
| Elektresch Instruktiounshandbuch | |
| Zertifizéierung | |
| Packlëscht | |
| Elektresch Schaltung | |
| Systembetriebsanleitung | |
| Handbuch fir d'Ënnerhalt vum System | |
| Handbuch fir Systemparameteren | |
| Tabelle vun de Systemfabrikparameteren | |
| Zeechnung vun der Fondatioun | Geliwwert nodeems de Kontrakt a Kraaft getrueden ass |
| Handbuch fir d'Temperaturreglering vun der Kontrollbox |
Merci fir Är Opmierksamkeet!
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...