


CNC horizontal 5-Achs NHM-100-P
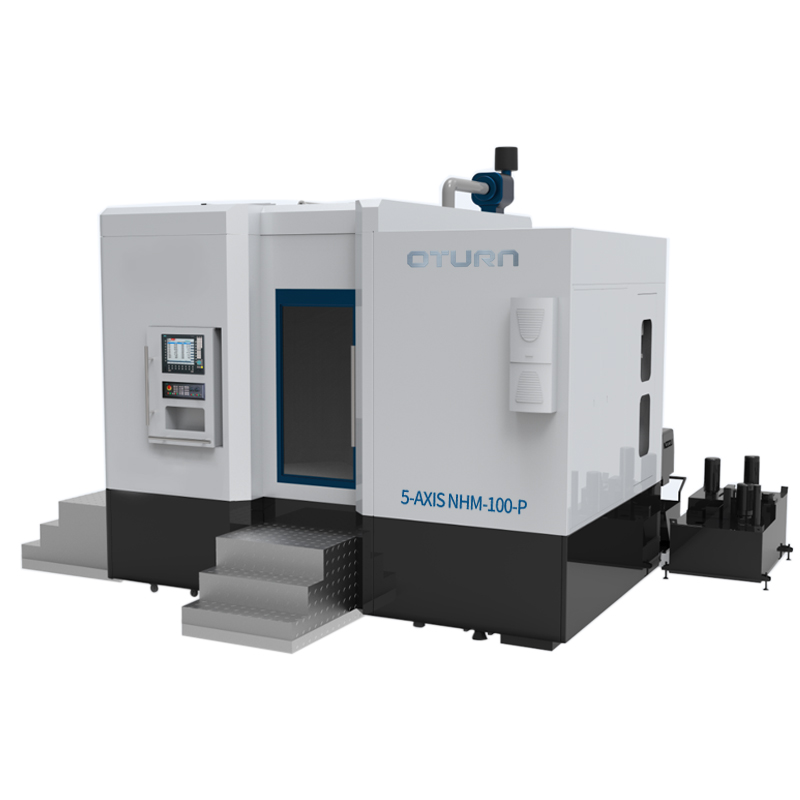
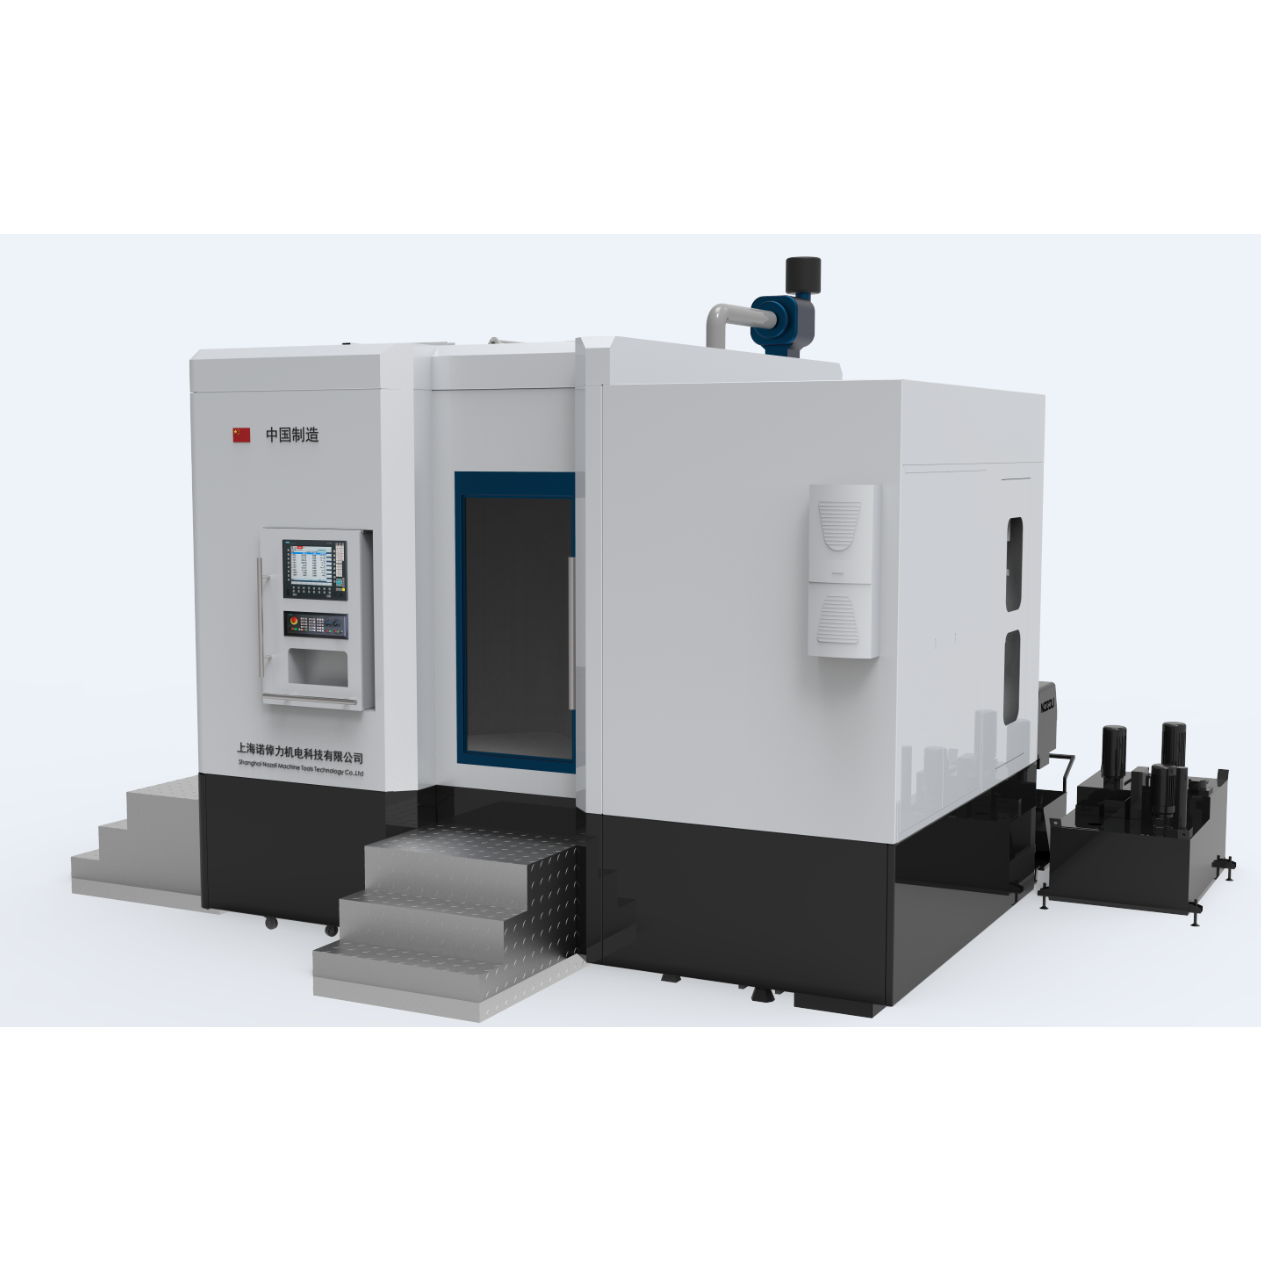
Aféierung vun enger 5-Achsmaschinn
Den NHM-Modell ass e vertikal-op-horizontalt horizontalt Fënnefachs-Bearbeitungszentrum. Déi Standardkonfiguratioun vun der Maschinn ass de SIEMENS 840D sl CNC-System, an et gëtt e Siemens Servomotor-Direktantrieb mat héijer Probabilitéit adoptéiert, wat d'Maschinn d'Charakteristike vun héijer Positionéierungsgenauegkeet, schneller Reaktiounsgeschwindegkeet a Fënnefachs-Veraarbechtung gëtt. Gläichzäiteg ass d'Maschinn mat engem automatesche Werkzeugwiessel-Apparat ausgestatt, wat déi effizient an automatesch Veraarbechtung voll reflektéiert.
D'Maschinn beweegt sech lénks a riets duerch d'Schiebeplack (X-Achs), den Aarbechtsdësch beweegt sech hin an hier (Z-Achs), de Kappstock beweegt sech no uewen an no ënnen (Y-Achs), den Dësch rotéiert (C-Achs) an de Fräskop rotéiert (B-Achs), wat d'Fënnefachs-Verbindung realiséiert. Déi ganz Maschinn besteet aus engem Bett, enger Sail, enger Schiebeplack, engem Drehdësch, engem Fräskop, engem pneumatesche System, engem automatesche Schmiersystem, engem Spanentfernungskillsystem, engem elektresche System an engem komplett zouene Schutzsystem.
D'Maschinn ass standardméisseg mat enger elektrescher Spindel ausgestatt, déi eng zentral Waasserauslaaffunktioun huet, déi d'Spindel automatesch léisen a räumen kann. Déi dräi linear Zufuhrachse vun der Maschinn, X, Y an Z, benotze Servomotoren, fir d'Kugelschrauf direkt duerch d'Kupplung ze dréinen. Den Iwwerdroungssystem huet eng héich Bewegungspräzisioun an eng héich Iwwerdroungssteifheet.
Déi wichtegst kaaft Deeler vun de Maschinnen ginn all vu erstklassege Marken kaaft, mat Waasserkiller, Spantransporter a Spanwagen als Standard.
Déi vertikal an horizontal Käpp kënnen an zwou géigesäiteg senkrecht rotéierend Ebenen gedréit ginn.
Et realiséiert vertikal-op-horizontal Konversioun a Méiflächebearbechtung, a léist d'Multifacett-, Multi-Kante- a Multi-Slotfräsen vu verschiddene Winkelen an enger Spannung vum Werkstéck.
Héichleistungs-Elektrospindel, kuerz Bearbeitungszäit, héich Schnëtteffizienz, laangt Tool, héich Bearbeitungsgenauegkeet
Kompakt Design, héichempfindlecht passivt Spannsystem, héichstabil Brems a präzis Bearbechtung
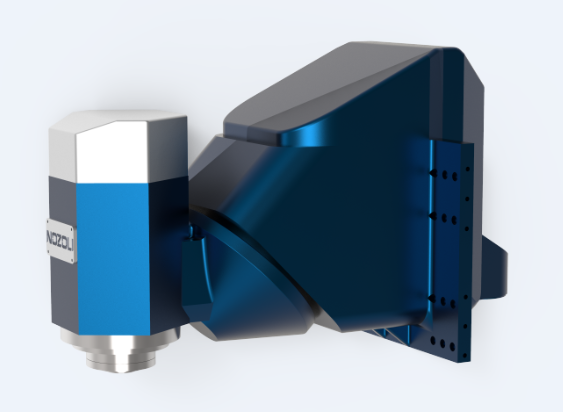
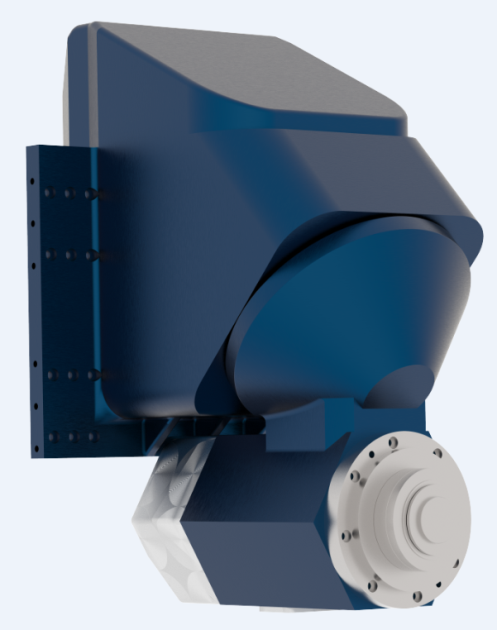
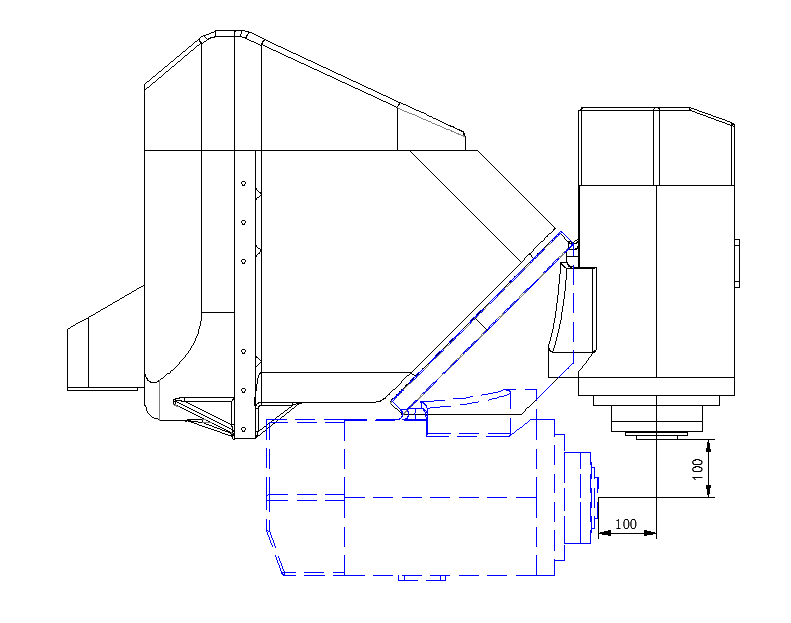
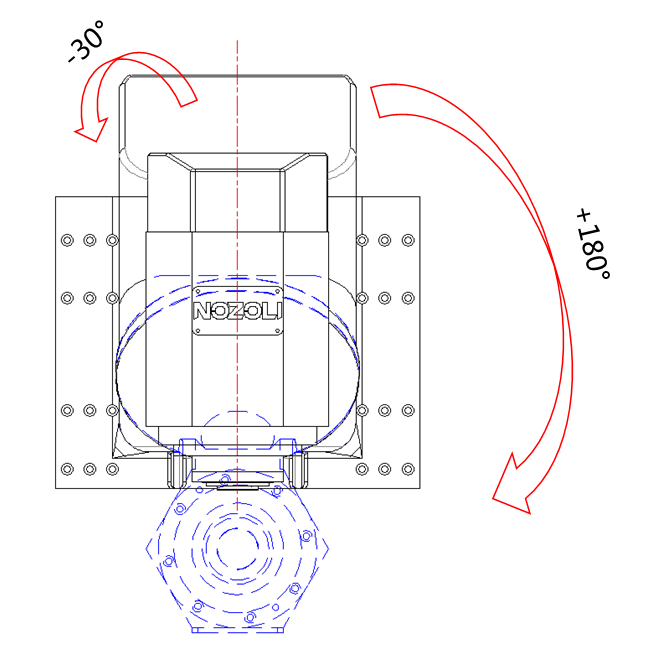
Den NHM-Modell ass e vertikal-horizontalt Fënnefachs-Bearbeitungszentrum mat Konversiounstyp. Den Dräiachs benotzt héichpräzis, héichbelaaschtungsfäeg, héichgeschwindeg, héichsteif a geräuscharme Linearrollführungen, déi sech sanft beweegen ouni ze krabbelen a perfekt Zufuhrleistung ubidden.
Héichpräzise Positionéierungs- a Spannmechanismus, d'Benotzung vun engem héichperformante Positionéierungs- a Spannmechanismus kann déi steif Spannung an déi präzis Positionéierung vum Tablett garantéieren, an d'Widderhuelungspositionéierungsgenauegkeet vum Tablett kann 0,003 mm erreechen.
D'Bett huet en T-fërmegt Integralbett, an d'Schockbeständegkeet ass ëm 15% verbessert. Den Design-Layout ass eng ëmgedréint T-fërmeg Struktur fir déi vertikal an horizontal Better, an d'Struktur ass kompakt.
Huet e gréissere Bearbeitungsberäich a méi héich Belaaschtungskapazitéit vum Werkstéck
Modular Design, grouss Expansiounsméiglechkeeten, kann als flexibel Produktiounssystem mat automatesche Linnen benotzt ginn
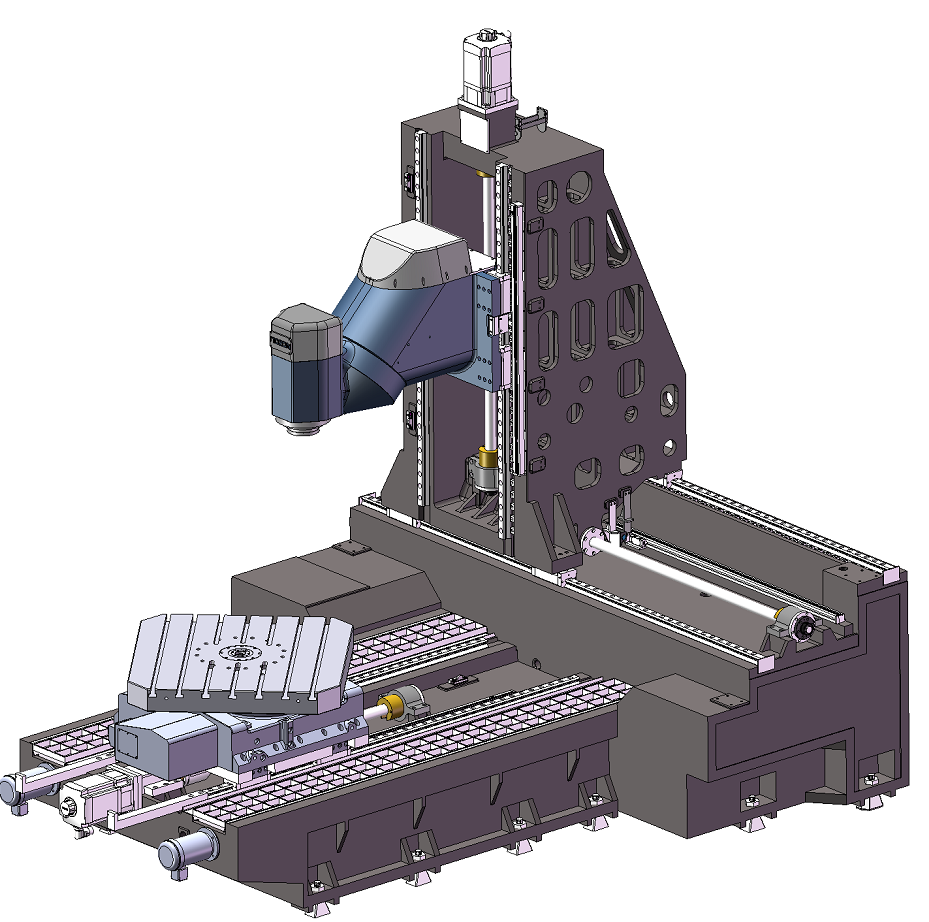
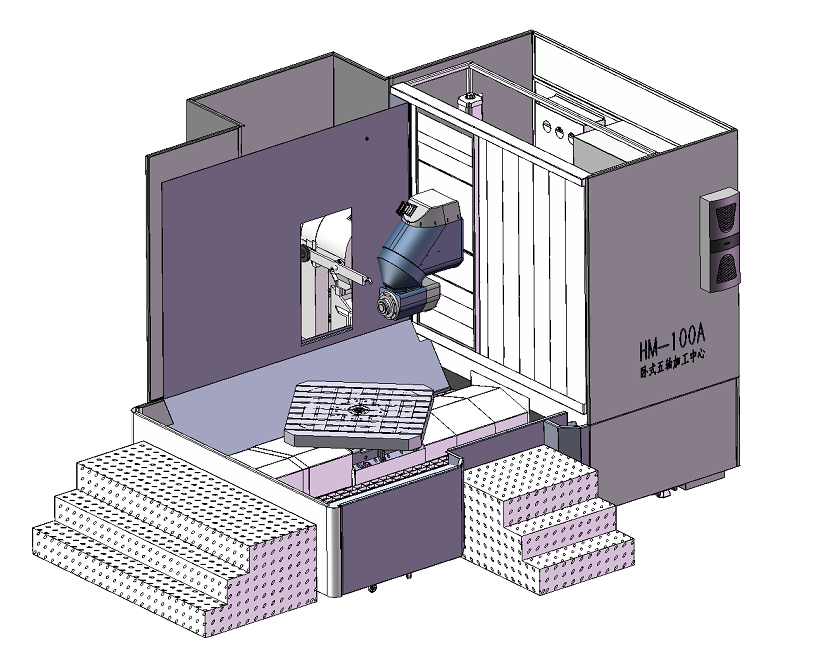
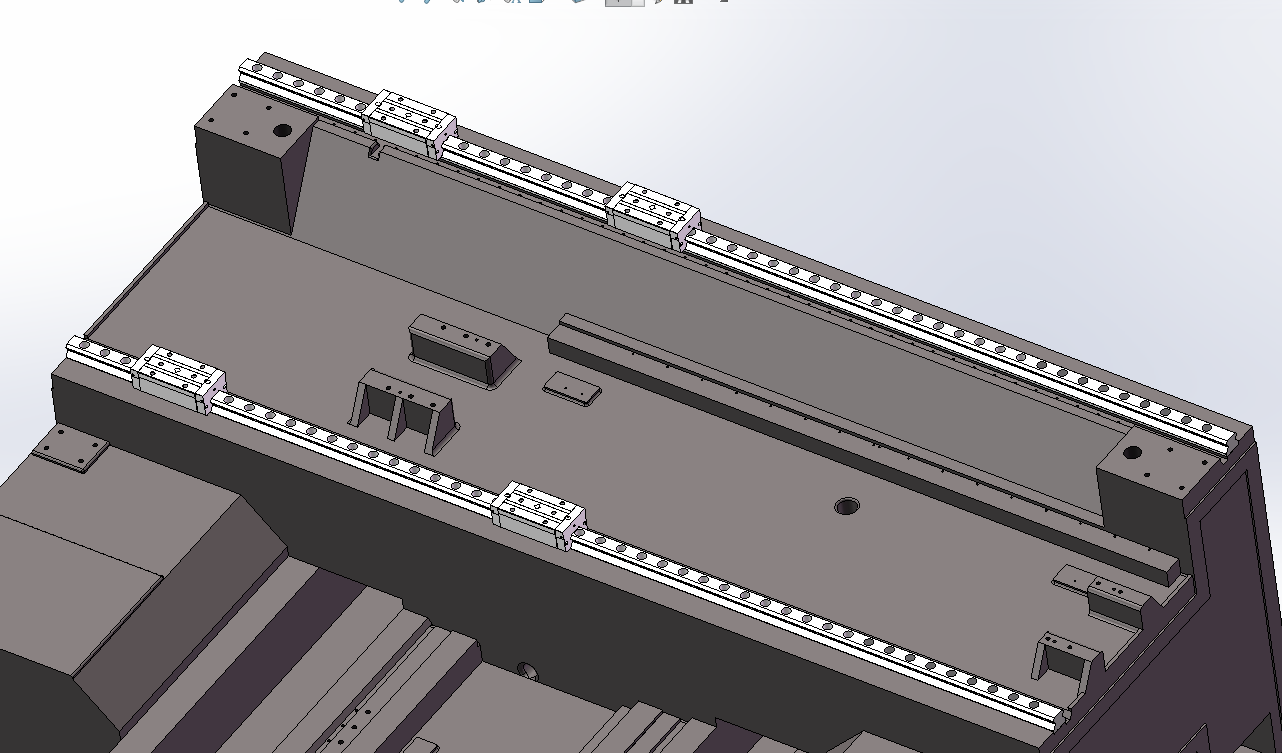
(1) X-Führungsschinnform: d'Sail ass mat zwou 55 mm schwéiere Rollen-Linearführungsschinnen ausgestatt. Si erfëllt d'Ufuerderunge vun héijer Steifheet a Stäerkt a kann déi technesch Virdeeler vun engem klenge Reibungskoeffizient, enger schneller Bewegungsgeschwindegkeet a laanger Liewensdauer erreechen; Schmiermethod: Uelegschmierung; Drotmark: Taiwan Shangyin oder déiselwecht Mark;
(2) X-Achs Undriff: Nodeems den AC Servomotor benotzt gouf fir d'Geschwindegkeet ze erhéijen an ze senken, dreift en d'Präzisiounskugelschrauf mat engem Duerchmiesser vu 50 mm fir ze rotéieren fir eng lénks a riets Zufuhr z'erreechen; Schmiermethod: Uelegschmierung; Schraufmark: Taiwan Shangyin oder Mark vun der selwechter Qualitéit;
(3) Ausgestatt mat enger duebeler héichpräziser Vollzoumaachgitterskala; Gitterskala Mark: Spuenien FAGOR oder déiselwecht Mark;
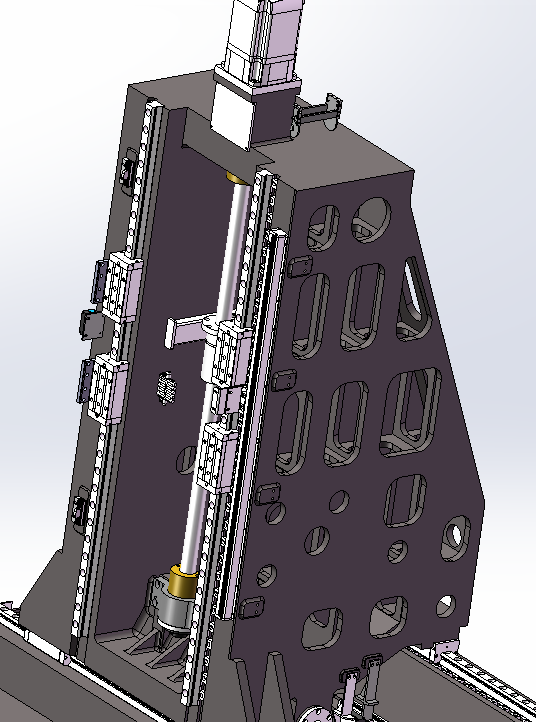
(1) Form vun der Führungsschinn: D'Y-Achs benotzt zwou 55 schwéier Rollen-Linearführungsschinnen als Führungs- a Laaschtbunn fir de vertikalen an horizontalen Universalfräskop no uewen an no ënnen ze beweegen. Si kann déi technesch Ufuerderunge fir Héichgeschwindegkeets-Veraarbechtung a Schwéierschnëtt mat niddreger Geschwindegkeet erfëllen. Schmiermethod: Uelegschmierung. Drotmark: Taiwan Shangyin oder déiselwecht Mark;
(2) Y-Achs-Getriebe: Nodeems den AC-Servomotor benotzt gouf fir d'Geschwindegkeet ze erhéijen an ze senken, dréit en d'Präzisiounskugelschraube mat engem Duerchmiesser vu 50 mm zum Rotéieren, fir eng no uewen an no ënnen Zufuhr ze realiséieren. Schmiermethod: Uelegschmierung. Schraubemark: Taiwan Shangyin oder Mark vun der selwechter Qualitéit;
(3) Ausgestatt mat enger héichpräziser voll zougemaachter Gitterskala; Gitterskala Mark: Spuenien FAGOR oder déiselwecht Mark;
(4) XY-Führungsschinnschutz: De Schutzschild vun der Gesamtgepanzerung gëtt benotzt fir ze verhënneren, datt Friemkierper an d'Führungsschinn kommen an se kontaminéieren. D'Schutzofdeckung huet e schéint Ausgesinn an eng vernünfteg Struktur.
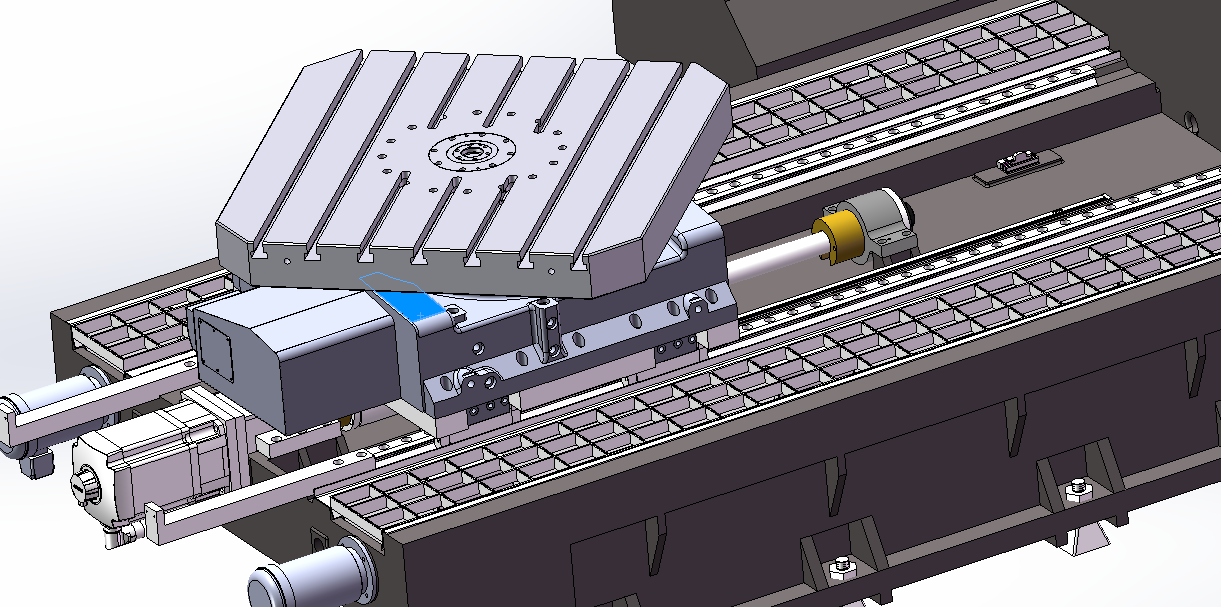
(1) Form vun der Führungsschinn: D'Z-Achs benotzt zwou 55 schwéier Rollen-Linearführungsschinnen als Führungs- a Laaschtschinn fir den Dësch ze beweegen; Schmiermethod: Uelegschmierung; Drotmark: Taiwan Shangyin oder déiselwecht Mark;
(2) Z-Achs-Transmissioun: Nodeems den AC-Servomotor benotzt gouf fir d'Geschwindegkeet ze erhéijen an ze senken, dréit en d'Präzisiounskugelschrauf mat engem Duerchmiesser vu 50 mm zum Rotéieren, fir d'Z-Achs vir an hannen ze fidderen; Schmiermethod: Uelegschmierung; Schraufmark: Taiwan Shangyin oder ähnlech Marken;
(3) Ausgestatt mat enger duebeler héichpräziser Vollzoumaachgitterskala; Gitterskala Mark: Spuenien FAGOR oder Mark vun der selwechter Qualitéit.
CNC-Steierung: Siemens 840Dsl
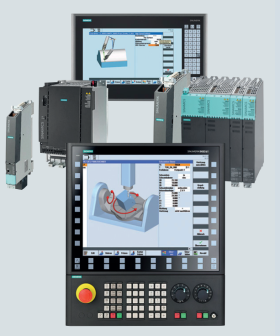
Den CNC-System vun der Maschinn ass eng Sinumerik 840 sl vu SIEMENS
Wärend d'Basiskonfiguratioun vum CNC-System erfëllt ass, sinn déi folgend speziell Ufuerderunge garantéiert
Minimal Steiereenheet: Linearachs ≤ 0,001 mm, Rotatiounsachs ≤ 0,001 °
Grafesch Simulatiounsfunktioun
Eckverzögerungsfunktioun
Spiralinterpolatioun
Fräsfunktioun
Master-Slave-Kontrollautorisatioun
Mat engem 15-Zoll-Bildschierm
Mat MCP 398C Bedienpanel
Inklusiv 72/48 IO Board
NX10.3 Expansiounsachsmodul
DMC20 Hub Modul
Datensammlung
Liwwert relevant Informatiounen iwwer OPCUA oder 485 oder Software op héijem Niveau, fir d'Informatiséierungskoverbindung mat Benotzerausrüstung ze realiséieren, dorënner awer net limitéiert op:
Betriebsdaten vum Apparat (Geschwindegkeet, Zufuhrkraaft, Werkzeugnumm, Werkzeughalterlängt, Spindelkraaftwäert, Programmnumm a Versioun, Alarmprotokoll, Bedienungspanelprotokoll, Prozessparameter vum Koordinatensystem Nullpunktverlagerung, etc.)
Apparatnumm, Softwareversioun, Programmnumm a Versioun vum aktuell lafende Programm
Den Operatiounsstatus vun der Ausrüstung (inklusiv, awer net limitéiert op, de Start net funktionéiert, funktionéiert, ausgeschalt a Feelerstatus), a kann Warnungen iwwer Ausfall vun der Ausrüstung, Detektioun vum Stroumverbrauch, etc. ubidden.
PLC-Lafstatus
Schmiersystem; dës Maschinn benotzt Gruppenonofhängeg Uelegversuergungstechnologie
(1) Fir d'X-, Y- an Z-Achs-Führungsschinn, d'Lehnschrauf an d'Gestände gëtt e Set vun onofhängegen automateschen Uelegversuergungs- a Schmiersystemer benotzt. D'Schrauflager ass mat Fett geschmiert.
(2) D'Haaptwellenueleg- a Gasschmierung/automatesch Dënnuelegschmierung ass en Zäit- a quantitativen automatesche Modus, d'Aktioun gëtt automatesch vum numeresche Steierungssystem kontrolléiert a kann detektéiert an alarméiert ginn. Schmierpompelmarken sinn optional: SKF Ueleg-Loftschmierung/Proton oder ähnlech Marken
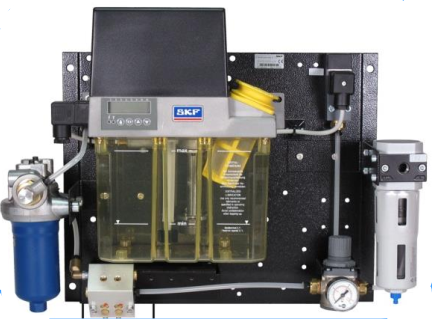
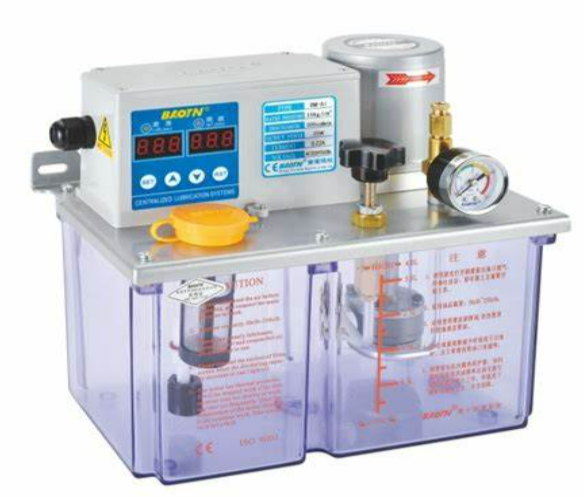
Hydraulescht System
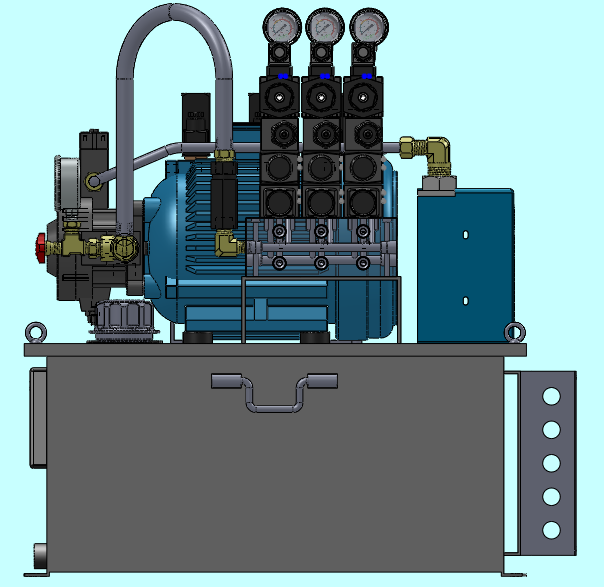
(1) Dës Maschinn ass mat engem onofhängege hydraulesche System ausgestatt.
(2) D'Maschinn ass mat enger separater hydraulescher Pompelstatioun ausgestatt, an den hydraulesche System ass mat enger Rei vu Sécherheetsiwwerwaachungsapparater ausgestatt, wéi z. B. Uelegstandsalarm, Temperaturalarm, Récklafblockalarm a Mindestbetriebsdrockalarm, fir sécherzestellen, datt d'Maschinn ënner verschiddene séchere Konditioune funktionéiert, fir de Sécherheetsschutz vun de Bedreiwer ze verbesseren.
(3) Mark vun der hydraulescher Statioun: am Land gutt bekannt
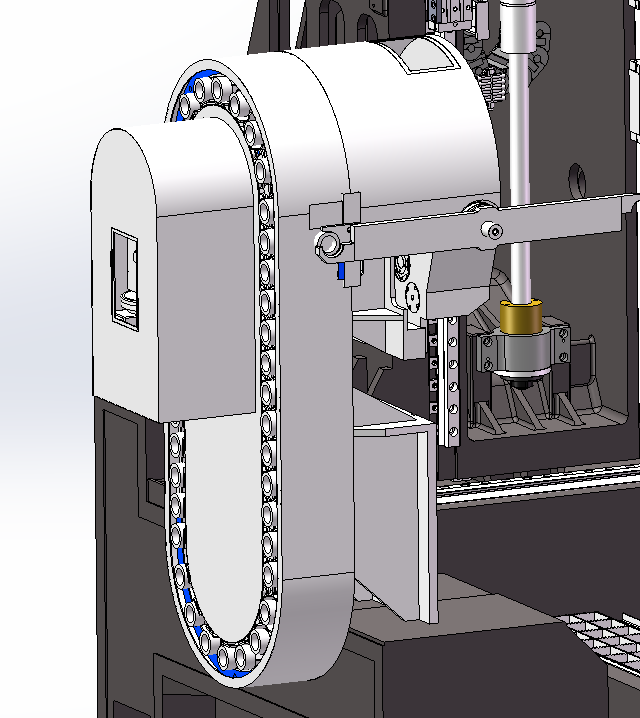
Werkzeugmagazin Kettenmagazin 40T HSK-A63
Mark vun engem Toolmagazin: Taiwan-finanzéiert Entreprise Desu/Okada oder ähnlech Marken
D'Drainagerillen op béide Säiten an um Buedem sinn integral gegoss, an den Effekt géint Leckage ass gutt;
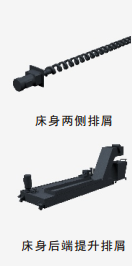
Déi Spiralfërderbande op béide Säite vum Veraarbechtungsberäich transportéieren d'Eisenchips, déi duerch d'Héichgeschwindegkeetsveraarbechtung generéiert ginn, séier op de Liftfërderband, wouduerch d'thermesch Deformatioun an d'Verformung vun der Maschinn reduzéiert ginn an d'Genauegkeet an d'Stabilitéit vun der Maschinn garantéiert ginn;
Technesch Informatiounen
| MODELL | NHM-100-P |
| X-Achs-Beweegung (den Dësch beweegt sech hin an hier) | 1300 |
| Y-Achs-Beweegung (de Schlitt beweegt sech no lénks a riets) | 1000 |
| Z-Achs-Beweegung (Stäiper beweegt sech no uewen an no ënnen) | 1250 |
| Distanz vun der Spindelfläche bis zum Aarbechtsdësch | 100-1350 |
| Gréisst vum Aarbechtsdësch | 1000X1000 |
| Gewiichtskapazitéit | 2,5 |
| Spindel maximal Geschwindegkeet | 15000 |
| Haaptmotorleistung (bewäert) | 15 |
| Maximalt Dréimoment (bewäert) | 72 |
| Spindelkonus | HSK-A63 |
| maximalen Dréimoment | 2040 |
| maximalt Spannmoment | 1320 |
| Schwenkwénkel | ±180°--30° |
| Positionéierungsgenauegkeet | ±5” |
| Widderhuelbarkeet | ±3,5 Zoll |
| Positionéierungsgenauegkeet | ±10” |
| Widderhuelbarkeet | ±6 Zoll |
| X, Y, Z Schnellwandgeschwindegkeet | 24/24/24 |
| X, Y, Z Positionéierungsgenauegkeet | ≤0,012 |
| X, Y, Z Widderhuelungspositionéierungsgenauegkeet | ≤0,006 |
Standardkonfiguratioun
| Siemens 840Dsl CNC-System | Däitschland |
| X-, Y-, Z-Zufuhr-Servomotoren | Siemens Däitschland |
| XYZ Servo-Undriff | Siemens Däitschland |
| AC Servospindelmotor | Siemens Däitschland |
| Fënnefachseg Fënnef-Gelenk-Kapp | Shanghai |
| Kugelschrauf | HIWIN oder eng gläichwäerteg Mark |
| Linear Rollerféierung | HIWIN oder eng gläichwäerteg Mark |
| All Wellenschrauflager | Japanesch NSK oder eng gläichwäerteg Mark |
| Kupplung | Taiwan oder eng gläichwäerteg Mark |
| Spiralschneider | Shanghai |
| Schutz vun der Führungsschinn fir Maschinnen | Shanghai |
| Uelegpompel a zentraliséiert Schmiersystem | Proton oder SKF oder gläichwäerteg |
| Näherungsschalter, Zwëscherelais | Omron/Schneider oder gläichwäerteg |
| Handpulsgenerator | De Systemliwwerant designéierten Hiersteller/oder gläichwäerteg Mark |
| Spindel | INNA oder gläichwäerteg |
| Grouss Gossmaschinn | Shanghai |
| Blechmaschinneschutz aus Blech | Shanghai |
| Maschinnenankerbolzen, Horn komplett Set | Shanghai |
| Hydraulescht System | bekannt a China |
| Aarbechtsluuchten a Warnluuchten | bekannt a China |
| Spindel-Balancierungsmechanismus | bekannt a China |
| Spindelkillsystem a Waasserversuergungssystem | bekannt a China |
| Allgemeng Ënnerhaltsinstrumenter | bekannt a China |
| Mechanesch Instruktiounshandbuch |
|
| Elektresch Instruktiounshandbuch |
|
| Zertifizéierung |
|
| Packlëscht |
|
| Elektresch Schaltung |
|
| Systembetriebsanleitung |
|
| Handbuch fir d'Ënnerhalt vum System |
|
| Handbuch fir Systemparameteren |
|
| Tabelle vun de Systemfabrikparameteren |
|
| Zeechnung vun der Fondatioun | Geliwwert nodeems de Kontrakt a Kraaft getrueden ass |
| Handbuch fir d'Temperaturreglering vun der Kontrollbox |
|
Merci fir Är Opmierksamkeet!
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...