


CNC Horizontal Bearbeitungszentrum

Horizontal Bearbeitungszentrum
Horizontal Dréibank
Maschinnemerkmale
Den horizontalen Bearbeitungszentrum vun der H-Serie benotzt international fortgeschratt T-fërmeg Gesamtbettstruktur, Portalkolonn, Hängkëschtstruktur, staark Steifheet, gutt Genauegkeetsbehalen, gëeegent fir Präzisiounsschränke.
Fir d'Veraarbechtung vun Deeler kënnen Multi-Flächenfräsen, Bueren, Reamen, Ausdrehen, Gewëndschneiden, etc. an engem Spannprozess gläichzäiteg duerchgefouert ginn, Maschinne gi wäit verbreet an Autoen, Schinnentransport, Loftfaart, Ventiler, Biergbaumaschinnen, Textilmaschinnen, Plastikmaschinnen, Schëffer, Elektrizitéit an aner Beräicher benotzt.
Spezifikatioun
| Artikel | Eenheet | H63 | H80 | ||
| Aarbechtsdësch | Gréisst vun der Aarbechtsbank (Längt × Breet) | mm | 630×700 | 800×800 | |
| Indexéierung vun der Aarbechtsbank | ° | 1°×360 | |||
| Form vun der Kichenuewerfläch | 24×M16 Gewindelach | ||||
| Maximal Belaaschtung vum Aarbechtsdësch | kg | 950 | 1500 | ||
| Maximalen Dréidurchmesser vum Aarbechtsdësch | mm | Φ1100 | Φ1600 | ||
| Reesen | Beweegt den Dësch no lénks a riets (X-Achs) | mm | 1050 | 1300 | |
| Kappstéck beweegt sech erop an erof (Y-Achs) | mm | 750 | 1000 | ||
| D'Kolonn beweegt sech no vir an no hannen (Z-Achs) | mm | 900 | 1000 | ||
| Distanz vun der Spindelmittellinn bis zur Dëschuewerfläch | mm | 120-870 | 120-1120 | ||
| Distanz vum Spindelende bis zum Zentrum vum Aarbechtsdësch | mm | 130-1030 | 200-1200 | ||
| Spindel | Spindelkonus Lachnummer | IS050 7:24 | |||
| Spindelgeschwindegkeet | d'Ëmdréiung | 6000 | |||
| Spindelmotorleistung | Kw | 15/18.5 | |||
| Spindelausgabdrehmoment | Nm | 144/236 | |||
|
| Werkzeughalter Standard a Modell | MAS403/BT50 | |||
| Fütterung | Schnell Beweegungsgeschwindegkeet (X, Y, Z) | m/Min | 24 | ||
| Schnëttzufuhr (X, Y, Z) | mm/Minutt | 1-20000 | 1-10000 | ||
| Leeschtung vum Zufuhrmotor (X, Y, Z, B) | kW | 4.0/7.0/7.0/1.6 | 7.0/7.0/7.0 | ||
| Dréimoment vum Ausgangsmotor | Nm | X, Z: 22; Y: 30; B8 | 30 | ||
| ATC | Kapazitéit vum Werkzeugmagazin | PCS | 24 | 24 | |
| Methode vum Werkzeugwiessel | Aarmtyp | ||||
| Max. Werkzeuggréisst | Komplett Tool | mm | F110×300 | ||
| Ugrenzend ouni Tool | F200×300 | ||||
| Gewiicht vum Tool | kg | 18 | |||
| Zäit fir d'Wiessel vum Werkzeug | S | 4,75 | |||
|
Anerer | Loftdrock | kgf/cm2 | 4~6 | ||
| Drock vum hydraulesche System | kgf/cm2 | 65 | |||
| Schmierstofftankkapazitéit | L | 1.8 | |||
| Hydraulikuelegtankkapazitéit | L | 60 | |||
| Kapazitéit vum Killkëscht | L | Standard: 160 | |||
| Debiet/Héicht vun der Killpompel | l/min,m | Standard: 20L/min, 13m | |||
| Gesamt elektresch Kapazitéit | kVA | 40 | 65 | ||
| Maschinngewiicht | kg | 12000 | 14000 | ||
|
| CNC-System | Mistubishi M80B | |||
Haaptkonfiguratioun
D'Maschinn besteet haaptsächlech aus enger Basis, enger Sail, engem Schiebesadel, engem Indexéierungsdësch, engem Austauschdësch, engem Spannstock, enger Killung, enger Schmierung, engem hydraulesche System, enger komplett zouener Schutzdeckel an engem numeresche Steierungssystem. D'Toolmagazin kann mat Scheiwen- oder Kettentyp ausgestatt sinn.
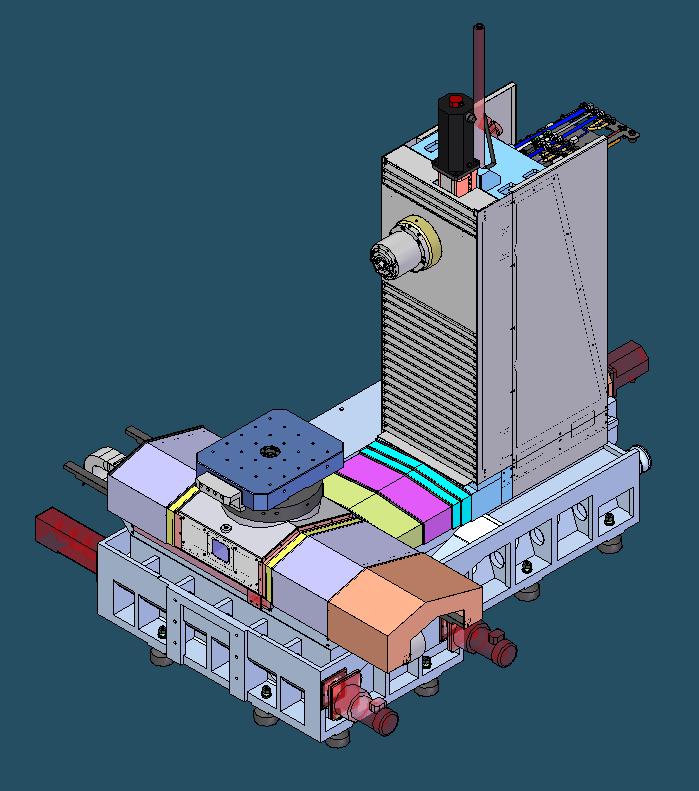
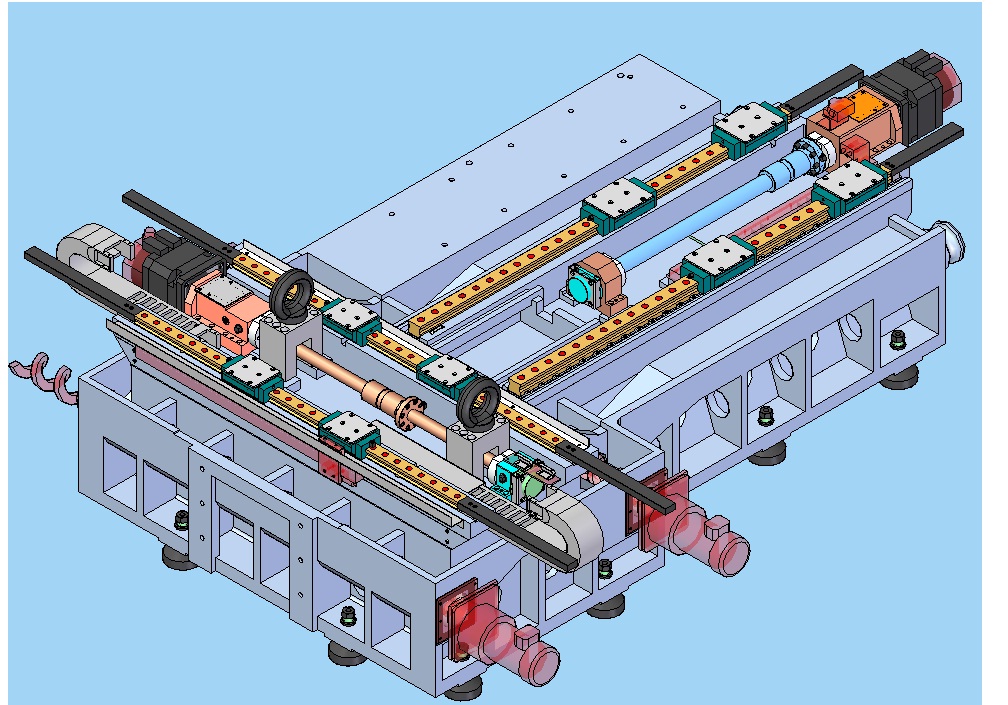
Basis
Fir d'Anti-Vibratiounsleistung ze verbesseren, gëtt virgeschloen, datt d'Bett vun der horizontaler Maschinn den ëmgedréinte T-fërmegen Layout mat der beschter Vibratiounsbeständegkeet op der Welt benotzt, mat enger boxfërmeger zouener Struktur, an d'vir- an hënnescht Better sinn integréiert. D'Bett ass mat zwou lineare Rollféierungsinstallatiounsreferenzflächen fir d'Bewegung vum Aarbechtsdësch an der Sail ausgestatt. Fir d'Komfort vun der Spanentfernung an der Opsammele vum Killmëttel ze garantéieren, ass et geplangt, Spanriller op béide Säite vum Bett opzestellen.
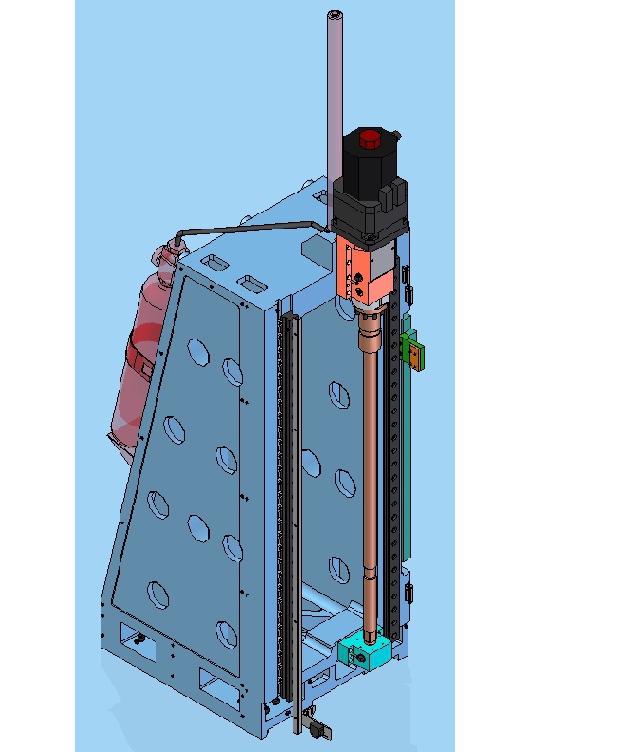
Kolonn
Déi vertikal Sail vun der horizontaler Maschinn soll eng zougemaach symmetresch Duebelsail-Rahmenstruktur benotzen, mat längs- a quer-Ringrippen, déi an der Kavitéit ubruecht sinn. Op béide Säite vun der Sail gëtt et Gelenkflächen fir d'Installatioun vun der linearer Rollféierung fir d'Bewegung vum Kappstéck (d'Installatiounsreferenzfläch vun der Linearféierung). An der vertikaler Richtung (Y-Richtung) vun der Sail gëtt et nieft de Führungsschinnen fir d'Bewegung vum Kappstéck och eng Kugelschrauf an e Motorkupplungssëtz tëscht den zwou Führungsschinnen, déi de Kappstéck no uewen an no ënnen dreiwen. Op béide Säite vun der Sail sinn Héichgeschwindegkeets-Edelstahlschëlder virgesinn. D'Führungsschinnen an d'Führungsschrauben sinn zouverlässeg a sécher geschützt.
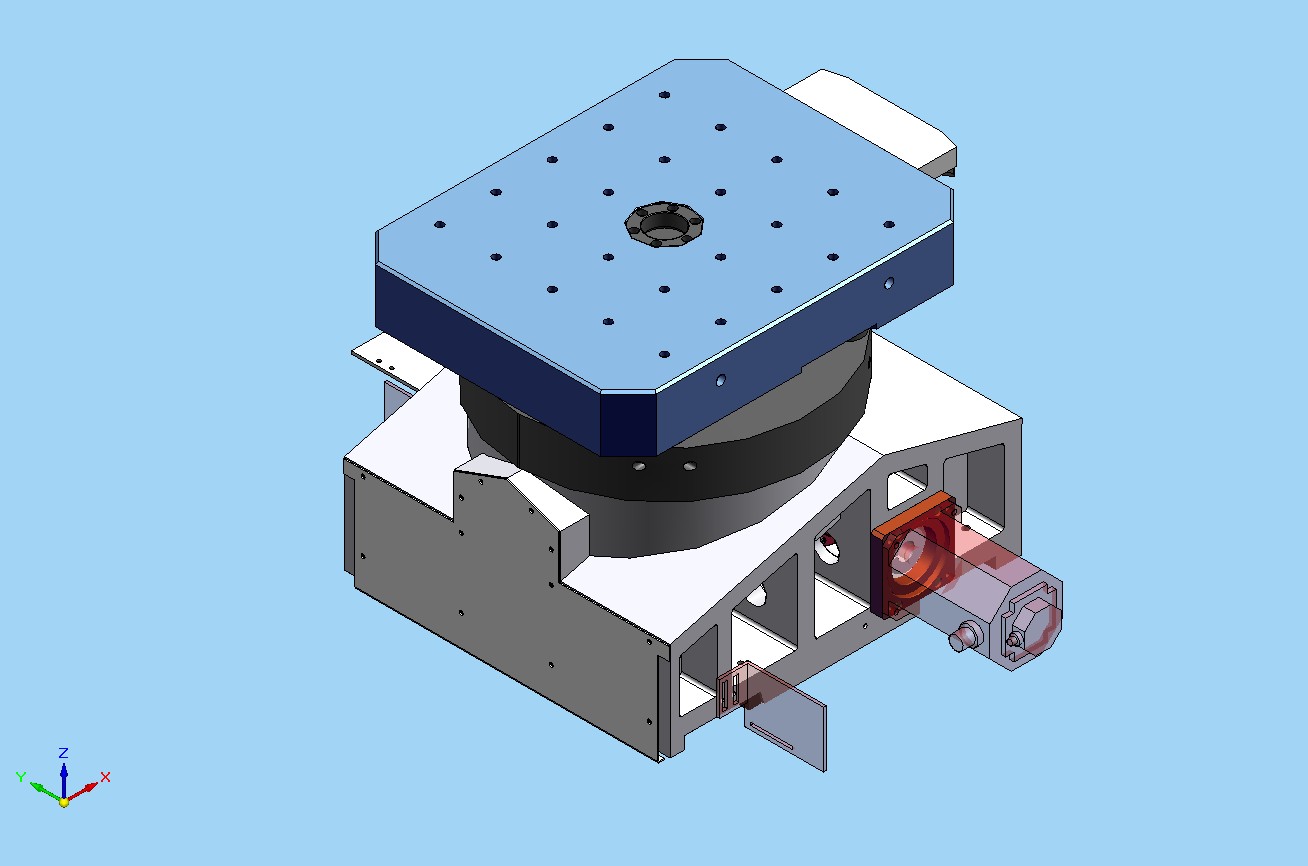
Rotatiounsdësch
Den Aarbechtsdësch ass präzis positionéiert a mat engem Servo gespaart, an déi minimal Indexéierungseenheet ass 0,001°
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...