


Buer- a Gewehrmaschin
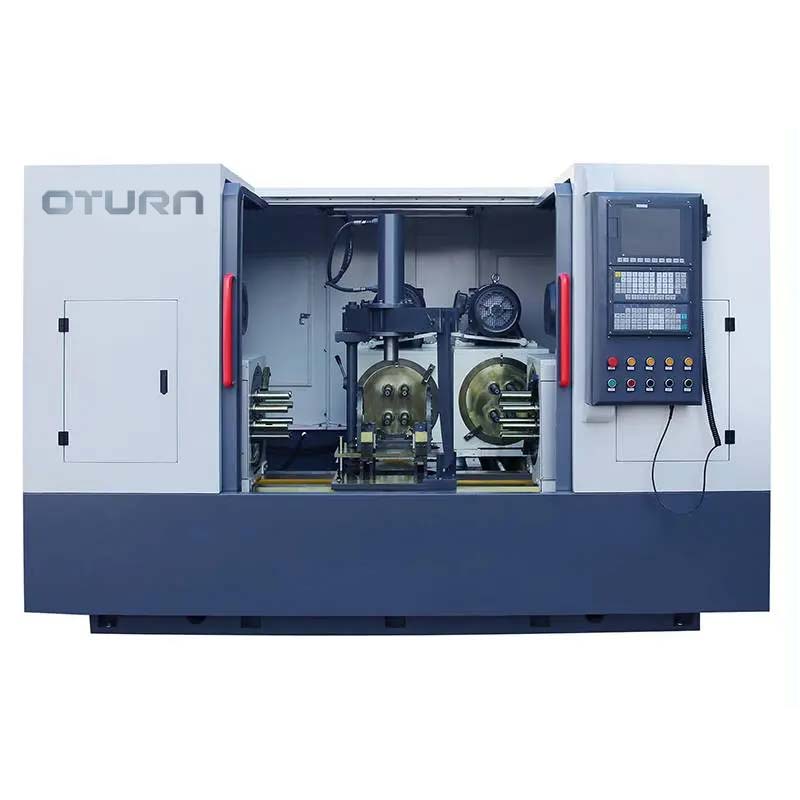
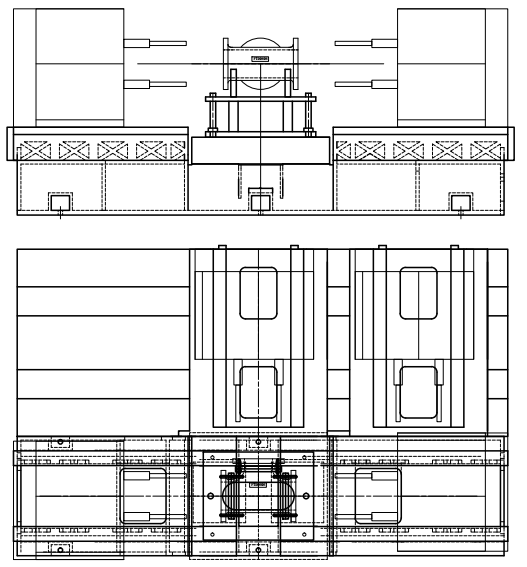
Dës Maschinn ass eng horizontal CNC-Dräisäiteg Buer- a Gewëndschneidmaschinn mat integréiertem Tool. Déi lénks a riets Kapp bestinn aus engem hydraulesche mobilen Gleitdësch an engem Getriebe; déi drëtt Uewerfläch besteet aus engem mobilen CNC-Gleitdësch an engem Getriebe (opgedeelt an zwou Gruppen: Buer- a Gewëndschneidmaschinn). Déi mëttler Uewerfläch besteet aus enger Aarbechtsbank, enger hydraulescher Befestigung an aneren Deeler, an ass mat engem onofhängege Schaltkabinett, enger hydraulescher Statioun an engem zentraliséierte Schmiergerät ausgestatt. D'Werkstéck gëtt manuell gehuewen an hydraulesch festgeklemmt. Kuckt d'Mechanismusschema fir Detailer.
Standardprozess fir d'Veraarbechtung vum Werkstéck:
①D'Maschinn ass e Positionéierungsprozess, een Stéck gläichzäiteg, deen eng Referenzfläch erfuerdert, déi als Installatiounspositionéierungsreferenz am virege Prozess benotzt gëtt.
②De Standardprozess ass: d'Wierkstéck botzen - d'Wierkstéck, dat veraarbecht soll ginn, an d'Tools leeën - d'Wierkstéck hydraulesch spannen, déi dräi Sätz vun den Aarbechtsschlitten kënnen séier no vir gedréckt a attackéiert ginn, an déi dräi Sätz kënnen a Schrëtt synchroniséiert oder veraarbecht ginn, an déi dräi Sätz vun de Schlitten ginn séier an hir ursprénglech Positioun zréckgezunn - d'Gewënnschlitt an der Mëtt vum Mond beweegt sech an d'Positioun, an d'Gewënnschlitten ginn veraarbecht. Nom Veraarbechten geet d'Gewënnschlitten an hir ursprénglech Positioun zréck - hydraulesch Entloossung - manuell Belueden an Entlueden - an den nächste Zyklus goen.
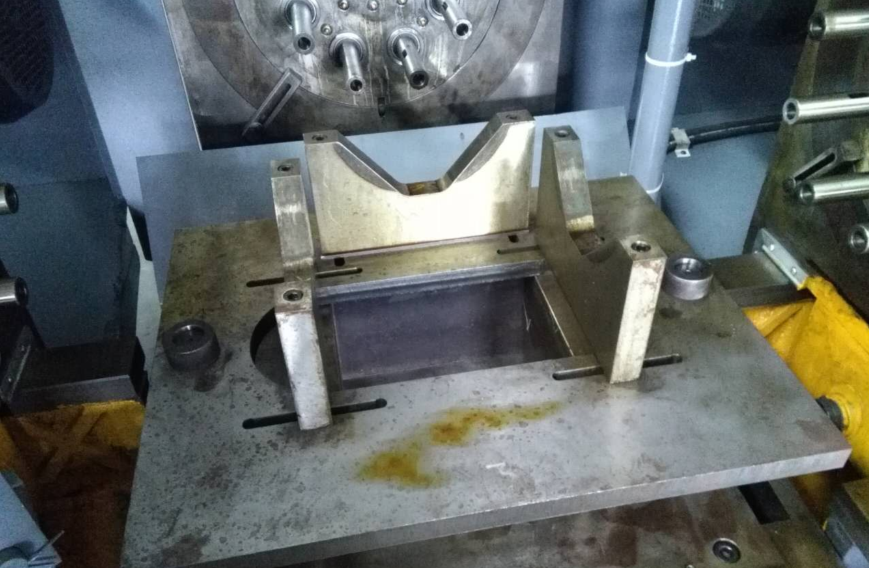
D'Tooling adoptéiert d'Positionéierung vum baussenzege Krees vum Ventilkierperblank, an den hydraulesche Zylinder um ieweschten Deel vum Werkstéck dréckt d'Werkstéck.
Applikatioun
Dës Maschinn gëtt haaptsächlech fir d'Veraarbechtung vu Ventiler, Pompelkierper, Autodeeler, Baumaschinndeeler etc. benotzt. Si kann fir vill Prozedure funktionéieren, zum Beispill Endlächer, Medianöffnung, Buerlächer a Kugelen. Si funktionéiert mam Huadian PLC Controller, si kann Automatiséierung, héich Präzisioun, Villfalt a Masseproduktioun realiséieren.
Haaptmerkmale
(1) Dës Maschinn funktionéiert mam Huadian PLC Controller, si kann fir vill Prozedure funktionéieren, zum Beispill, Endflächelach, Medianöffnung, Buerlach a Kugel. Säin CNC-Controller huet eng gutt Kompatibilitéit, eng leistungsstark Funktioun an eng einfach Operatioun.
(2) D'Führungsschiebetischféierunge gi mat héichwäertegem Grogoss ausgebaut, dat duerch Raugoss, dräimol gehäert an altert gouf. Déi reschtlech intern Spannungen ginn komplett eliminéiert. D'Uewerfläch vun der Führungsschinn ass mat Super-Audio-Ofkillung ausgestatt an d'Häert ass bis zu HRC55. Duerch d'Schleifveraarbechtung vun der héichpräziser Führungsschinn gëtt Genauegkeet, Steifheet a Stabilitéit garantéiert.
(3) Den Transmissiounsdeel benotzt Präzisiounskugelschraube an Interpolatioun fir d'Lück ze eliminéieren, fir de Maschinnundriff stabil ze garantéieren.
(4) De Kraaftkapp ass mat enger dräistufeg manueller Geschwindegkeetsännerung mat engem staarke Motor ausgestatt, deen eng niddreg Geschwindegkeet awer en héijen Dréimoment erreecht, schwéier Schnëttbelaaschtung aushält a verbessert d'Veraarbechtungseffizienz.
(5) D'Aarbechtsausrüstung benotzt hydraulesch Drock-automatesch Klemmung, fir d'Effizienz ze verbesseren an d'Aarbechtsintensitéit ze reduzéieren.
(6) D'Maschinn benotzt zentraliséiert Schmierung, fir sécherzestellen, datt déi voll Schmierung vun all bewegende Deeler d'Liewensdauer vun de Maschinnen verbessert.
Primärstruktur
Eis Maschinn besteet haaptsächlech aus engem Gehäuse, engem Kraaftkapp, engem CNC-Zufuhr-Schiebedësch, Aarbechtsausrüstung, a si ass mat engem onofhängege elektresche Schrank, enger hydraulescher Statioun, engem zentraliséierte Schmiergerät, engem automatesche Spanentfernungsgerät fir d'Ofkillung an engem Héichschutzgerät ausgestatt.
(1) Kierper
De Kierper benotzt en integréierte Gosskierper mat héijer Qualitéit, duerch manuell Anhärtung an dräifacher Alterungsbehandlung. D'Uewerfläch vun der Führungsbunn gëtt mat Super-Audio-Hëtzt behandelt, d'Struktur ass raisonnabel, fir Steifheet, Präzisioun a Stabilitéit vun der Maschinn ze garantéieren.
(2) Den Powerhead
De Kierper vum Kraaftkapp ass aus exzellentem Goss gemaach, d'Spindel benotzt Material 20GrMnTAi, mat Schmied-, Anhärtungs-, Karburéierungs- a Läschmëttel, héichpräzis Aus- an Erschleifen. D'Lager benotzt en NN30 Serie Héichpräzis Duebelreihig zylindrescht Rolllager fir d'Steifheet an d'Prezisioun vun der Spindel ze garantéieren.
(3) D'Armatur
D'Befestigung ass speziell fir d'Wierkstéck entwéckelt. De Positionéierungsblock an de Positionéierungsstift sinn ofgeschützt, fir eng zouverlässeg Positionéierung vum Werkstéck ze garantéieren. D'Wierkstéck gëtt hydraulesch festgeklemmt, fir d'Veraarbechtungseffizienz ze verbesseren an d'Aarbechtsintensitéit ze reduzéieren.
Hydraulesch Drockausrüstung
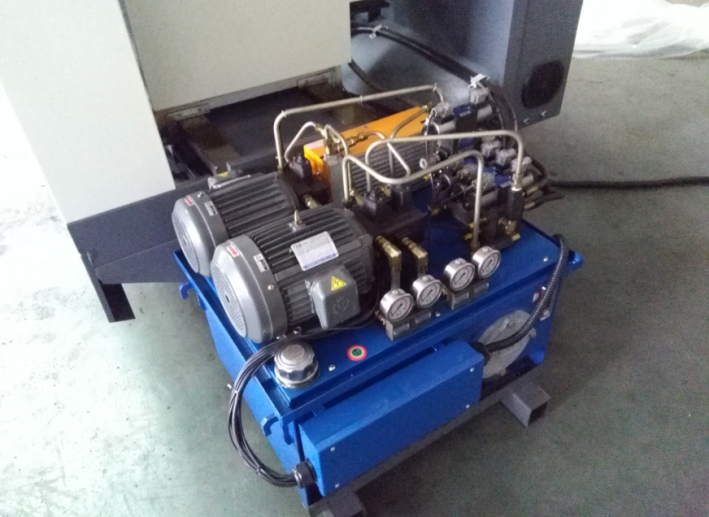
D'hydraulesch Statioun benotzt en onofhängegt Superpositiounsventil, dat aus engem héichqualitativen elektromagnetesche Ventil, engem Drockreguléierungsventil, engem Drosselventil an enger Duebellamellenpompel zesummegesat ass. An ass mat enger Loftkillung ausgestatt, fir sécherzestellen, datt d'hydraulesch Statioun eng normal Uelegtemperatur huet, wann se funktionéiert.
Elektresch Schrank
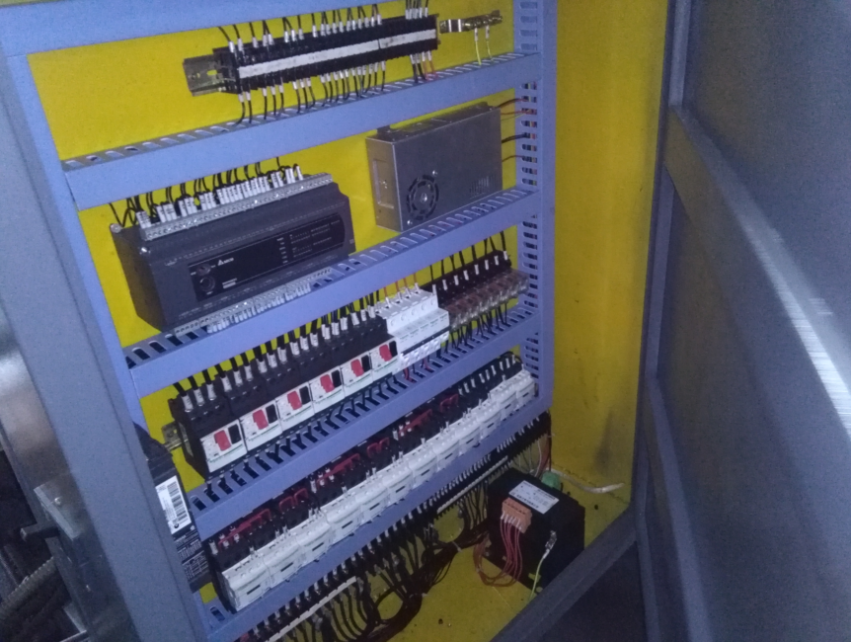
Den elektresche Schrank ass onofhängeg an zou. Installéiert mat CNC-Controller, Inverter an elektresche Komponenten. Och eng Loftkillung installéiert fir sécherzestellen, datt déi elektresch Komponenten vun der Maschinn richteg funktionéieren, ouni Stëbs.
- Haaptparameter:
Max. Buerdurchmesser (mm)
6-12
Aarbechtsdësch (mm)
360×400
Lénks/riets Beweegung (mm)
480
Vertikal Beweegung (mm)
220
Buer-Spindelgeschwindegkeet
580
Rees (mm)
230
Konisch Lach vun der Spindel (NA)
7:24
Motorleistung (kW)
2.2
Spindelgeschwindegkeet (mm/min)
256
Horizontalen Ofstand (mm)
300
Konisch Lach vun der Spindel (NA)
7:24
Max. Gewëndung (mm)
8-M14
Hydraulesche Statiounsmotor (kW)
1.5
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...