


Héichgeschwindegkeets-CNC-Vertikalbearbeitungszentrum CL Serie


Produktvideo
Fonctiounen
Vertikal Bearbeitungszentren aus der CL-Serie gi virun allem fir d'Veraarbechtung vu groussen, mëttelgroussen a klenge Chargen a fir d'Produktioun vu verschiddenen Zorte vu Produktdeeler, Accessoiren, etc. benotzt. Zum Beispill bidden si de Benotzer Léisunge fir d'Veraarbechtung vun héichgeschwindegen Deeler an de Beräicher Automobilindustrie, Militärindustrie, Loftfaart, etc.
Den Héichgeschwindegkeets-CNC-Vertikalbearbeitungszentrum huet d'Charakteristike vun héijer Steifheet, héijer Präzisioun a veraarbechtungseffizienz. D'Sail huet en Herringbone-Design mat enger grousser Spannwäit, wat d'Biege- a Torsiounsfestigkeit vun der Sail däitlech verbessere kann; den Aarbechtsdësch huet eng raisonnabel Gleitspannwäit an ass Uewerflächengekillt, fir den Aarbechtsdësch gläichméisseg ze belaaschten an d'Häert ze verbesseren; d'Bett huet e trapezfërmegen Querschnitt, fir de Schwéierpunkt ze reduzéieren an d'Torsiounsfestigkeit ze verbesseren; déi ganz Maschinn benotzt Finite-Element-Analyse, fir all Komponent ze designen, fir déi bescht Gesamtstabilitéit ze bidden.
Déi dräiachseg Schnellzufuhr ass 48M/min, d'TT-Werkzeugwiesselzäit ass nëmme 4 Sekonnen, d'Werkzeugmagazin ass voll mat 24 Werkzeugen gelueden, den Werkzeugwiessel ouni Alarm, an d'3-dimensional Inspektioun vun all Maschinnentestprobe ass ofgeschloss, wat eng héich Effizienz an eng kontinuéierlech Stabilitéit vun der Maschinn no der Fabrécksauslassung garantéiert. Si ass gëeegent fir verschidden zwee- an dräidimensional konkav a konvex Modeller mat komplexe Formen a komplexe Kavitéiten an Uewerflächen. Si ass och gëeegent fir d'Fräsen, d'Bueren, d'Expansioun an d'Ausbueren vu Ventiler, Nocken, Formen, Placken a Këschten an der Fabrikatiounsindustrie. Gewëndschneiden an aner Veraarbechtungsprozesser si besser gëeegent fir souwuel kleng wéi och mëttelgrouss Chargen vun der Multivarietéitsveraarbechtung a Produktioun, a kënnen och an automatesch Linnen fir d'Masseproduktioun agefouert ginn.
D'Adoptioun vum C80 PLus System, engem 15-Zoll groussen LCD-Display, enger dynamescher grafescher Display vum Toolwee, engem intelligenten Warndisplay, enger Selbstdiagnose an aner Funktiounen, mécht d'Benotzung an d'Maintenance vu vertikalen Tools am CNC-Bearbeitungszentrum méi praktesch a méi séier; d'High-Speed-Bus-Kommunikatiounsmethod verbessert den CNC-System däitlech. D'Datenveraarbechtungskapazitéit an d'Kontrollleistung ginn verbessert, d'Programmspeicherkapazitéit gëtt op 4G erhéicht, an d'Virlieskapazitéit gëtt op 3000 Zeilen/Sekonn erhéicht, wat déi séier an effizient Iwwerdroung an Online-Veraarbechtung vu Programmer mat grousser Kapazitéit erliichtert.
Technesch Spezifikatiounen
| Artikel | CL700 | CL800 | CL1000 | CL1300 | CL1500 | |
Travill | X/Y/Z-Achs-Beweegung | 700/400450mm | 800/600/500mm | 1000/600/500mm | 1300/700/650mm | 1500/800/700mm |
| Distanz vunSpindelEnn Gesiicht zuAarbechtsdësch Zentrum | 120-570mm | 120-620mm | 120-620mm | 120-770mm | 170-870mm | |
Aarbechtfäeg | AarbechtfäegGréisst | 850*400mm | 900*500mm | 1100*500mm | 1500*700mm | 1700*800mm |
| Maximal AarbechtsbelaaschtungDësch | 350 kg | 500kg | 600kg | 900kg | 1500kg | |
| Spindel | Spindelspezifikatiounen (Installatiounsduerchmiesser/Undriffsmodus) | 140mm/Direkt Typ | 150mm,Direkt Typ | |||
| Spindelkonus Lach | BT40 | |||||
| Max.Spindelgeschwindegkeet | 12000d'Ëmdréiung | |||||
| Spindelmotorleistung | 55-11kw | 7,5-15 kW | 7,5-15 kW | 7.5-15 kW | 11-22RW | |
| Dréimoment vum Spindelmotor | 35=70 Nm | 48-96 Nm | 48-96 Nm | 48-96 Nm | 70-140 Nm | |
| Fidderen Taux | SchnellBewegungsgeschwindegkeet | 48/48/4&mm | 30/30/24mm | 24/24/20mm | ||
| Schneidfudder | 1=12 m/nin | 1=10 m/Minutt | 1=10 My/Min | |||
| Werkzeugmagazin | Kapazitéit vum Werkzeugmagazin | 24Handwierksgeschir | ||||
| Max.Werkzeuglängt | 300mm | |||||
| Max.Duerchmiesser vum Werkzeug | 125mm | |||||
| Max.Gewiicht vum Tool | 8kg/t | |||||
| Werkzeugwiesselzäit, (Werkzeug zu Werkzeug) | 1,55 Sekonnen | |||||
| Dräi Achs | X-Achs Führungsschinn (lino bei GuideBreet, Zuel vun de Schieber) | 30mm/2 | 35mm/2 | 35mmy2 | 45mmy3 | 45mmB |
| Y-Achs Führungsschinn (lino bei GuideBreet, Zuel vun de Schieber) | 30mmy2 | 35mm/2 | 35mmy2 | 45mmy4 | 45mm/2 | |
| Z-Achs Führungsschinn (lino bei GuideBreet, Zuel vun de Schieber) | 35mm/2 | 35mm/2 | 35mmy2 | 45mmy3 | 55mmy3 | |
| X-Achs Schraube | Φ28x16 | Φ36*16 | Φ36×16 | Φ40x10 | Φ50x10 | |
| Y-Achs Schraube | Φ28*16 | Φ36*16 | Φ36×16 | Φ40*10 | Φ50x10 | |
| Z-Achs Schraube | Φ32×16 | Φ36*16 | Φ36*16 | Φ40x10 | Φ50x10 | |
| Genauegkeet | Positionéierungsgenauegkeet | ±0,005/300mm | ||||
| Widderhuelbarkeet | ±0.003mm | |||||
| Noutwendeg Stroumquell | EStroumbedarf | Dräiphaseg 20V ± 10%, 50Hz ± 1% | ||||
| Loftdrockbedarf | ≥6kg/cm² | |||||
| Nofro fir Loftquell | ≥0.5mm³/min | |||||
| Maschinngréisst | MAchin Gewiicht | 3500 kg | 5500kg | 6000kg | 8000 kg | 9000kg |
| MAchin Gréisst | 2253×2494×2506 | 2453×3122×2635 | 2653×3122×2635 | 3565×3008×2714 | 3700×2772×2764 | |
Konfiguratioun Aféierung
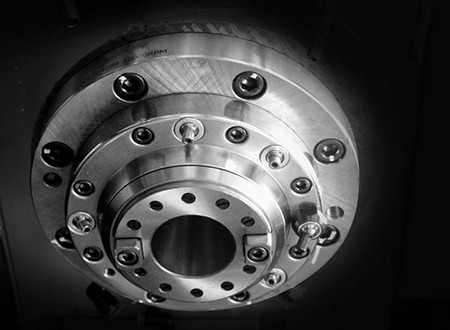
(1) BT40 Spindel
BT40 Spindel mat héijer Geschwindegkeet, héijer Effizienz, héijem Dréimoment Veraarbechtungseigenschaften, fir den Veraarbechtungsbedürfnisser vun enger Villfalt vun typesche Materialien gerecht ze ginn.
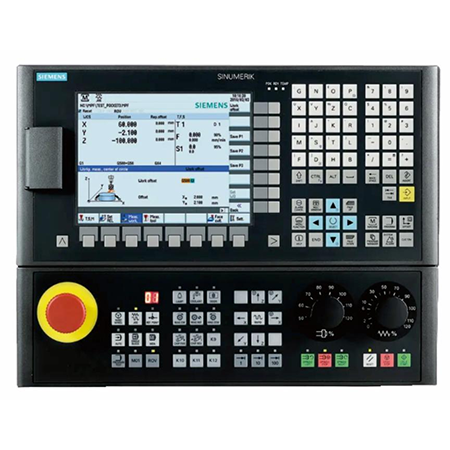
(2) Siemens-System
Mat de leschten Siemens Systemer, déi en intuitivt a präzist Panel hunn, ass et einfach ze bedreiwen.
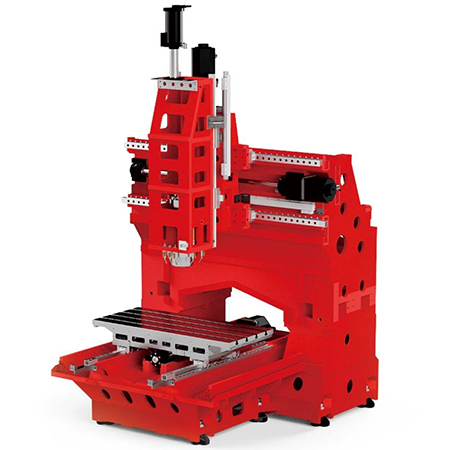
(3)Héich steif Maschinnbett
D'Finite-Element-Analyse (FINA) gëtt benotzt fir de groussen Gossbettkierper, d'Sail, de Sattel, d'Konsol an d'Aarbechtsbankdeeler ze perfektionéieren, fir optimal Steifheet a Torsiounssteifegkeet ze garantéieren.
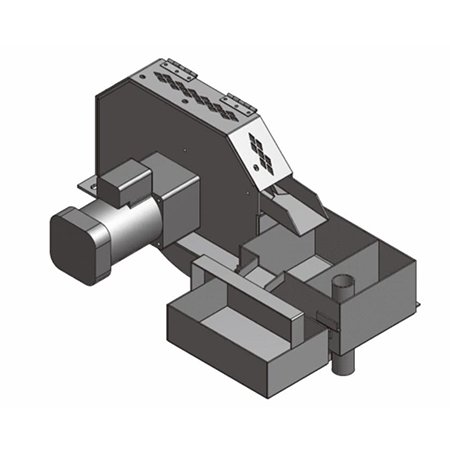
(4)Ueleg-Waasser-Separator
Ueleg-Waasserseparatioun a Réckgewinnung vu schwiewendem Ueleg fir CNC Vertikal Bearbeitungszentrum Toolkillmëttel (Schnëttflëssegkeet), mat Réckgewinnungskapazitéit vun 98%.
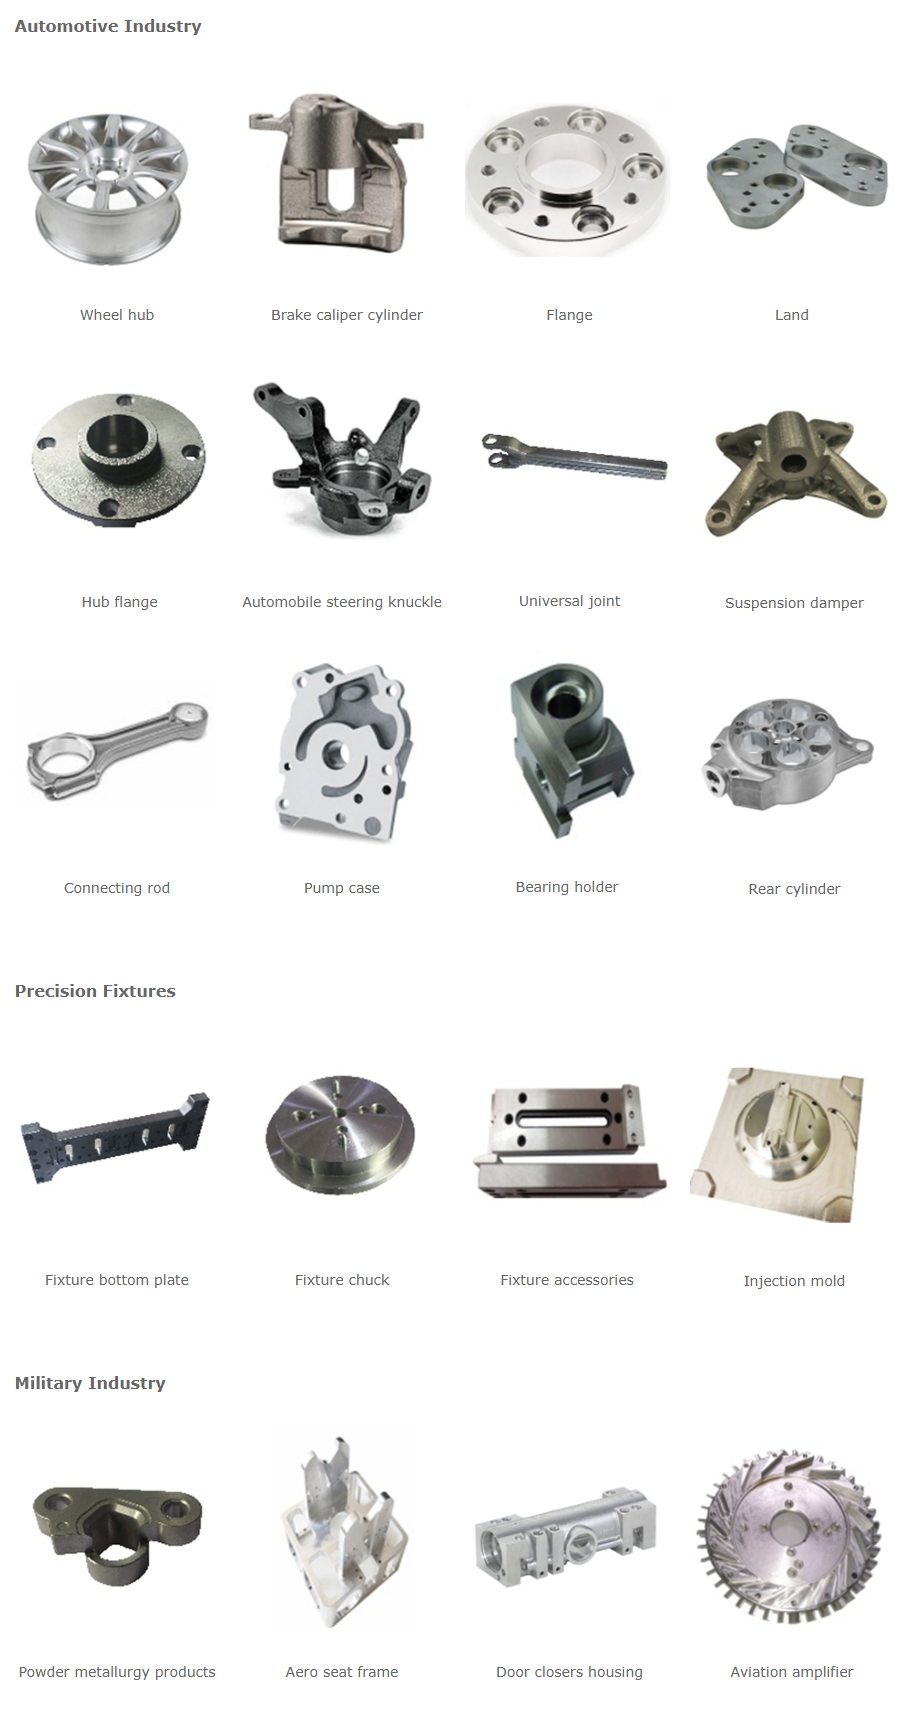
Fäll veraarbechten
Automobilindustrie
Radnabe
Nabenflansch
Pleuelstang
Bremssattelzylinder
Auto Lenkschnouer
Pompelgehäuse
Flansch
Universalgelenk
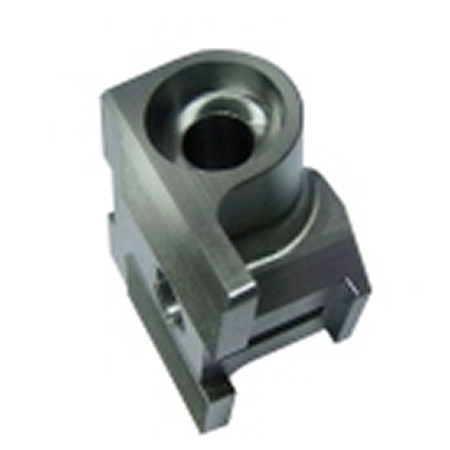
Lagerhalter
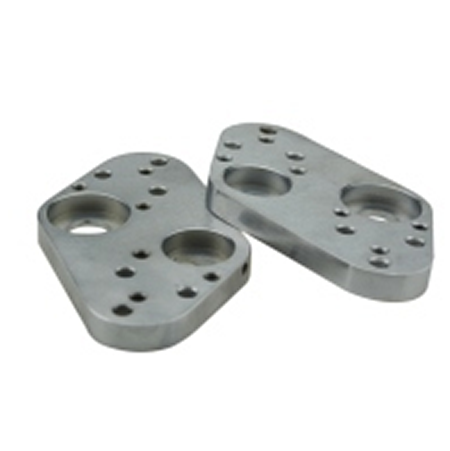
Land
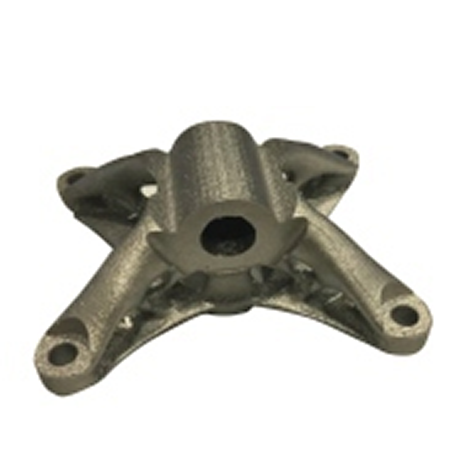
Dämpfer fir d'Federung
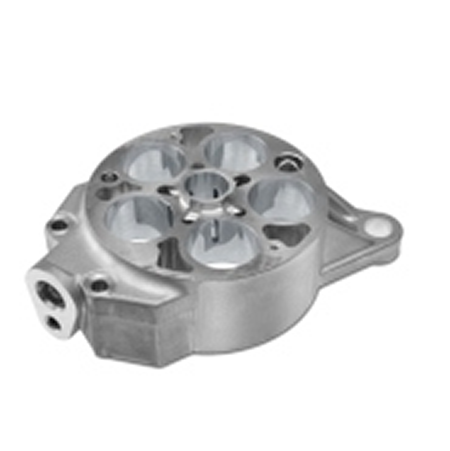
Hënneschte Zylinder
Präzisiounsarmaturen
Buedemplack vum Armatur
Spannfutter
Accessoiren fir Armaturen
Sprëtzform
Militärindustrie
Produkter aus Pulvermetallurgie
Aero-Sëtzrahmen
Diernschléissergehäuse
Aviatiounsverstärker
Vertikal Bearbeitungszentren aus der CL-Serie gi virun allem fir d'Veraarbechtung vu groussen, mëttelgroussen a klenge Chargen a fir d'Produktioun vu verschiddenen Zorte vu Produktdeeler, Accessoiren, etc. benotzt. Zum Beispill bidden si de Benotzer Léisunge fir d'Veraarbechtung vun héichgeschwindegen Deeler an de Beräicher Automobilindustrie, Militärindustrie, Loftfaart, etc.
Den Héichgeschwindegkeets-CNC-Vertikalbearbeitungszentrum huet d'Charakteristike vun héijer Steifheet, héijer Präzisioun a veraarbechtungseffizienz. D'Sail huet en Herringbone-Design mat enger grousser Spannwäit, wat d'Biege- a Torsiounsfestigkeit vun der Sail däitlech verbessere kann; den Aarbechtsdësch huet eng raisonnabel Gleitspannwäit an ass Uewerflächengekillt, fir den Aarbechtsdësch gläichméisseg ze belaaschten an d'Häert ze verbesseren; d'Bett huet e trapezfërmegen Querschnitt, fir de Schwéierpunkt ze reduzéieren an d'Torsiounsfestigkeit ze verbesseren; déi ganz Maschinn benotzt Finite-Element-Analyse, fir all Komponent ze designen, fir déi bescht Gesamtstabilitéit ze bidden.
Déi dräiachseg Schnellzufuhr ass 48M/min, d'TT-Werkzeugwiesselzäit ass nëmme 4 Sekonnen, d'Werkzeugmagazin ass voll mat 24 Werkzeugen gelueden, den Werkzeugwiessel ouni Alarm, an d'3-dimensional Inspektioun vun all Maschinnentestprobe ass ofgeschloss, wat eng héich Effizienz an eng kontinuéierlech Stabilitéit vun der Maschinn no der Fabrécksauslassung garantéiert. Si ass gëeegent fir verschidden zwee- an dräidimensional konkav a konvex Modeller mat komplexe Formen a komplexe Kavitéiten an Uewerflächen. Si ass och gëeegent fir d'Fräsen, d'Bueren, d'Expansioun an d'Ausbueren vu Ventiler, Nocken, Formen, Placken a Këschten an der Fabrikatiounsindustrie. Gewëndschneiden an aner Veraarbechtungsprozesser si besser gëeegent fir souwuel kleng wéi och mëttelgrouss Chargen vun der Multivarietéitsveraarbechtung a Produktioun, a kënnen och an automatesch Linnen fir d'Masseproduktioun agefouert ginn.
D'Adoptioun vum C80 PLus System, engem 15-Zoll groussen LCD-Display, enger dynamescher grafescher Display vum Toolwee, engem intelligenten Warndisplay, enger Selbstdiagnose an aner Funktiounen, mécht d'Benotzung an d'Maintenance vu vertikalen Tools am CNC-Bearbeitungszentrum méi praktesch a méi séier; d'High-Speed-Bus-Kommunikatiounsmethod verbessert den CNC-System däitlech. D'Datenveraarbechtungskapazitéit an d'Kontrollleistung ginn verbessert, d'Programmspeicherkapazitéit gëtt op 4G erhéicht, an d'Virlieskapazitéit gëtt op 3000 Zeilen/Sekonn erhéicht, wat déi séier an effizient Iwwerdroung an Online-Veraarbechtung vu Programmer mat grousser Kapazitéit erliichtert.
| Artikel | CL700 | CL800 | CL1000 | CL1300 | CL1500 | |
Travill | X/Y/Z-Achs-Beweegung | 700/400450mm | 800/600/500mm | 1000/600/500mm | 1300/700/650mm | 1500/800/700mm |
| Distanz vun der Spindelfläch bis zum Zentrum vun der Aarbechtsfläch | 120-570mm | 120-620mm | 120-620mm | 120-770mm | 170-870mm | |
Aarbechtfäeg | Veraarbechtbar Gréisst | 850*400mm | 900*500mm | 1100*500mm | 1500*700mm | 1700*800mm |
| Maximal Belaaschtung vum Aarbechtsdësch | 350 kg | 500 kg | 600 kg | 900 kg | 1500 kg | |
| Spindel | Spindelspezifikatiounen (Installatiounsduerchmiesser/Undriffsmodus) | 140mm/Direkt Typ | 150mm,Direkt Typ | |||
| Spindelkonus Lach | BT40 | |||||
| Maximal Spindelgeschwindegkeet | 12000 U/min | |||||
| Spindelmotorleistung | 55-11 kW | 7,5-15 kW | 7,5-15 kW | 7,5-15 kW | 11-22RW | |
| Dréimoment vum Spindelmotor | 35=70 Nm | 48-96 Nm | 48-96 Nm | 48-96 Nm | 70-140 Nm | |
| Fidderen Taux | Schnell Beweegungsgeschwindegkeet | 48/48/4&mm | 30/30/24mm | 24/24/20mm | ||
| Schneidfudder | 1=12 m/nin | 1=10 m/Minutt | 1=10 My/Min | |||
| Werkzeugmagazin | Kapazitéit vum Werkzeugmagazin | 24Tools | ||||
| Maximal Werkzeuglängt | 300mm | |||||
| Max. Werkzeugdurchmesser | 125mm | |||||
| Max. Werkzeuggewiicht | 8 kg/t | |||||
| Zäit fir d'Wiessel vum Werkzeug (vun Werkzeug zu Werkzeug) | 1,55 Sekonnen | |||||
| Dräi Achs | X-Achs Führungsschinn (Breet vun der linearer Führung, Zuel vun de Schieber) | 30mm/2 | 35mm/2 | 35mmy2 | 45mmy3 | 45mmB |
| Y-Achs Führungsschinn (Breet vun der linearer Führung, Zuel vun de Schieber) | 30mmy2 | 35mm/2 | 35mmy2 | 45mmy4 | 45mm/2 | |
| Z-Achs Führungsschinn (Breet vun de Linearführungen, Zuel vun de Schieber) | 35mm/2 | 35mm/2 | 35mmy2 | 45mmy3 | 55mmy3 | |
| X-Achs Schraube | Φ28×16 | Φ36*16 | Φ36×16 | Φ40×10 | Φ50×10 | |
| Y-Achs Schrauf | Φ28*16 | Φ36*16 | Φ36×16 | Φ40*10 | Φ50×10 | |
| Z-Achs Schraube | Φ32×16 | Φ36*16 | Φ36*16 | Φ40×10 | Φ50×10 | |
| Genauegkeet | Positionéierungsgenauegkeet | ±0,005/300mm | ||||
| Widderhuelbarkeet | ±0,003 mm | |||||
| Noutwendeg Stroumquell | Stroumbedarf | Dräiphaseg 20V ± 10%, 50Hz ± 1% | ||||
| Loftdrockbedarf | ≥6 kg/cm² | |||||
| Nofro fir Loftquell | ≥0,5 mm³/min | |||||
| Maschinngréisst | Maschinngewiicht | 3500 kg | 5500 kg | 6000 kg | 8000 kg | 9000 kg |
| Maschinngréisst | 2253×2494×2506 | 2453×3122×2635 | 2653×3122×2635 | 3565×3008×2714 | 3700×2772×2764 | |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...