


Eenzelflächeg Dréibank fir Ventil
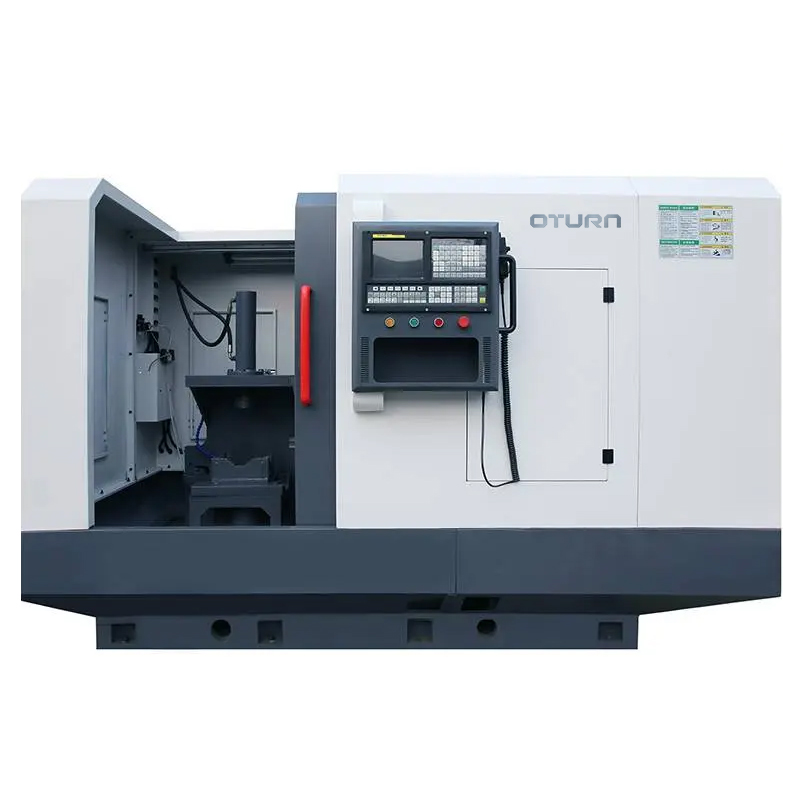
Maschinnemerkmale
Dës Maschinn ass enghorizontal CNC-EenflächefräsmaschinnDéi dräi Säitekäpp bestinn jeeweileg aus engem horizontalen CNC-bewegbaren Trenndësch an engem CNC-Buerkapp. Déi mëttler Säit besteet aus hydraulesche Befestigungen etc. an ass mat onofhängege Schaltschränken, hydraulesche Statiounen an enger zentraliséierter Schmierung ausgestatt. Apparat, volle Schutz, Waasserkillung, automatesch Spanentfernungsvorrichtung mat engem Spantransporter. D'Werkstéck gëtt manuell gehuewen an hydraulesch gespannt.
Standardprozess fir d'Veraarbechtung vum Werkstéck:
A-D'Maschinn ass eng eenzeg Positionéierungsveraarbechtung, een Stéck gläichzäiteg, wouduerch de virege Prozess eng Referenzfläch als Installatiouns- an Positionéierungsreferenzpunkt veraarbecht muss ginn.
B-De Standardprozess ass: d'Aarbechtsstéck botzen - d'Aarbechtsstéck an d'Tooling leeën - d'Aarbechtsstéck hydraulesch spannen, d'Spindel-Aarbechtsschlitten ginn séier no vir gedréit a getankt, an deen een Set kann gläichzäiteg oder Schrëtt fir Schrëtt veraarbecht ginn. Deen een Set vu Schlitten gëtt veraarbecht. Schnell zréckspulen op denUrsprénglech Positioun - hydraulesch Fräiloossung--manuell Belueden an Entlueden---gitt an den nächste Zyklus an. Kuckt d'Schema vum Mechanismus fir Detailer.
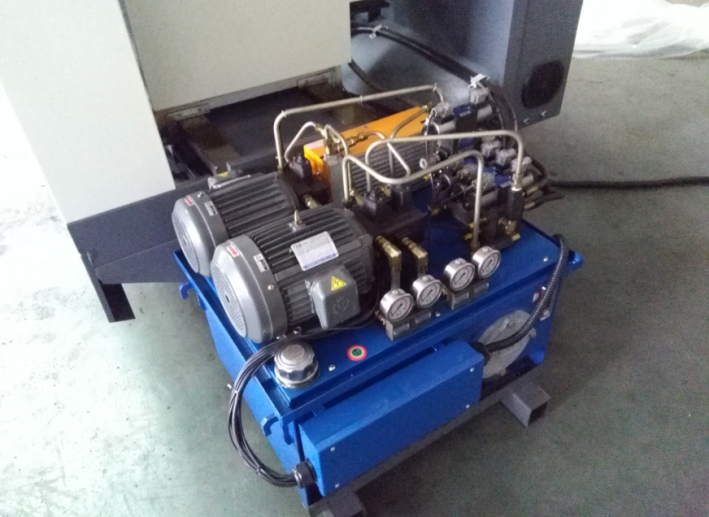
Hydraulesch Drockausrüstung
D'hydraulesch Statioun benotzt en onofhängegt Superpositiounsventil, dat aus engem héichqualitativen elektromagnetesche Ventil, engem Drockreguléierungsventil, engem Drosselventil an enger Duebellamellenpompel zesummegesat ass. An ass mat enger Loftkillung ausgestatt, fir sécherzestellen, datt d'hydraulesch Statioun eng normal Uelegtemperatur huet, wann se funktionéiert.
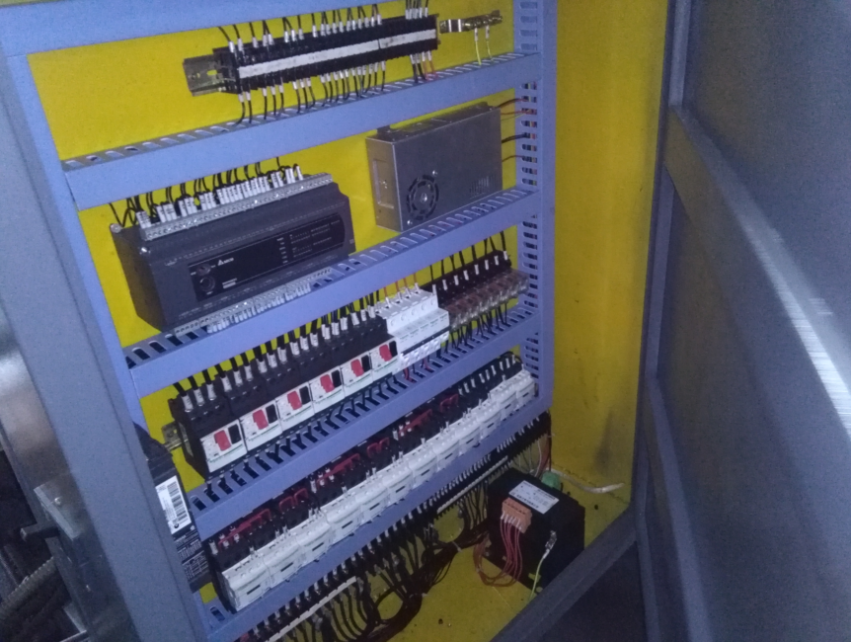
Elektresch Schrank
Den elektresche Schrank ass onofhängeg an zou. Installéiert mat CNC-Controller, Inverter an elektresche Komponenten. Och eng Loftkillung installéiert fir sécherzestellen, datt déi elektresch Komponenten vun der Maschinn richteg funktionéieren, ouni Stëbs.
Zentraliséiert Schmierapparat
D'Schmiersystem, dat mat engem progressive Schmierapparat vun Nanjing Beiqer ausgestatt ass, pompelt d'Schmierueleg regelméisseg an d'beweeglech Deeler. Vermeit langweileg manuell Operatiounen a verbessert d'Liewensdauer vun der ...Maschinneninstrumenter.
Apparat fir d'Entfernung vu Killchips
Dës Maschinn benotzt eng staark Ofkillung. D'Eisenchips ginn duerch d'Ofkillungsmëndung vum Maschinnegehäuse gewäsch, fir an de Spanentferner duerch d'Spanentfernerungsmëndung vum Maschinnegehäuse ze fléissen. D'Spanen ginn an enger Këscht gespäichert, fir d'Sauberkeet vun der Maschinn ze garantéieren an d'Aarbechtsintensitéit ze reduzéieren.
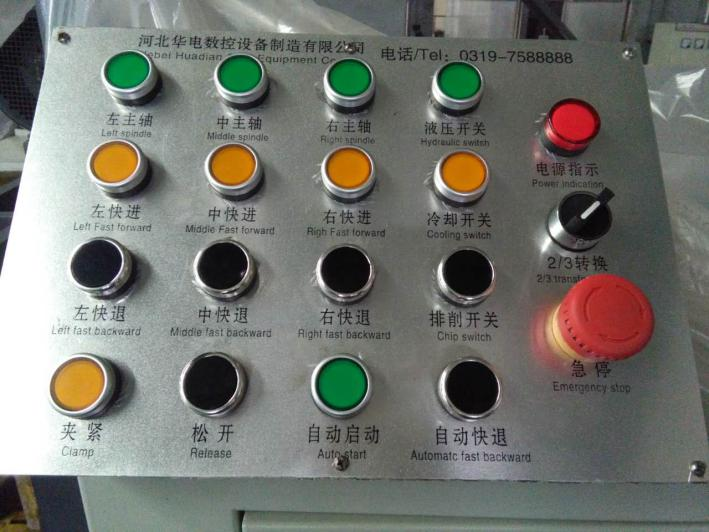
Huadian PLC-Steuerung
Dëst Produkt ass ehéichqualitativen CNC-Apparat mat engem komplett digitale BusEt bleift um neiste Stand mat auslänneschen héichwäertege PLC-Controller. D'Operatioun ass einfach a praktesch, mat enger Tastebedienung, keng komplizéiert numeresch Kontrollbedienung, maximal Erhéijung vun der Effizienz a Reduktioun vun der Produktiounskäschten.
Spezifikatioun
| Beschreiwung | HDF-BC21-31P | HDF-BC61-31 Auer |
| Stroumversuergung | 380AC | 380AC |
| Maschinn Dimensiounen | 2000*1100*1600mm | 2600*1500*1900mm |
| CNC-Steierungssystem | GSK/China-Englesch Versioun | GSK/China-Englesch Versioun |
| Haaptmotorleistung | 4. Klass 5,5 kW | 4. Klass 7,5 kW |
| Spindelgeschwindegkeetsberäich (r/min) | 110/140/190 stufenlos | 110/140/190 stufenlos |
| Spindelnues-Konischlach | 1:20 | 1:20 |
| Distanz vun der Spindel zum Aarbechtsdësch | 505mm kann no Werkstécker personaliséiert ginn | 505mm kann no Werkstécker personaliséiert ginn |
| Z-Richtungszufuhrmotor | 28 Nm | 28 Nm |
| X-Richtungszufuhrmotor | 8Nm | 8Nm |
| Z-Richtungsfahrt | 350mm | 350mm |
| X-Richtungsfahrt | 150mm | 150mm |
| Schnellbeweegend Fudder (mm/min) | X-Richtung: 3000 Z-Richtung: 3000 | X-Richtung: 3000 Z-Richtung: 3000 |
| Genauegkeet vun der Widderhuelung vun der Positionéierung | Z-Richtung: 0,015 / X-Richtung: 0,01 | Z-Richtung: 0,015 / X-Richtung: 0,01 |
| Max. Veraarbechtungsduerchmiesser | 430mm | 600mm |
| Veraarbechtungszäit vum φ150 Werkstéck | Ongeféier 2 Minutten/Stéck | Ongeféier 2 Minutten/Stéck |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...