


Spezifesch Maschinn fir Kurbelwell HG40/50QZ

Produktkonfiguratioun
Produkt Iwwersiicht
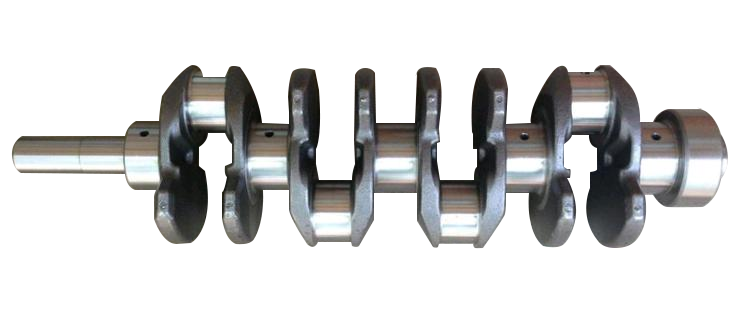
Déi spezifesch Maschinn fir Kurbelwellen ass eng CNC-Dréibank, déi fir d'héicheffizient a präzis Bearbechtung vu Kurbelwellen entwéckelt gouf a speziell fir d'Produktiounsbedürfnisser vun der Automobil-, Marine- a Schwéiermaschinnindustrie entwéckelt gouf. Duerch d'Integratioun vun der kollaborativer Steierung vun der Ënnerspindel, engem dedizéierten Indexéierungssystem an der synchroner Rotatiounstechnologie erméiglecht dës Ausrüstung eng komplex exzentresch Bearbechtung vu Kurbelwellen mat engem oder méi Schlagwénkelen, wat d'Veraarbechtungseffizienz an d'dynamesch Stabilitéit däitlech verbessert, fir den Ufuerderunge vun der héichpräziser Kurbelwellenproduktioun a grousse Volumen gerecht ze ginn.
Fonctiounen
Méiachseg Zesummenaarbecht & dedizéiert Befestigungssystem:
Ausgestatt mat enger Ënnerspindel a Kurbelwellenspezifeschen Indexéierungsfestigungen, déi eng séier Positionéierung a präzis Spannung vu Multi-Throw-Kurbelwellen erméiglechen, während manuell Astellungs miniméiert ginn.
Den Indexéierungsmechanismus erlaabt flexibel Wénkelanpassungen, fir verschidden Bearbeitungsufuerderunge fir Eenzel- bis Méiworf-Kurbelwellen gerecht ze ginn.
Komplex exzentresch Bearbechtungsfäegkeet:
Eng synchron Rotatiounskontroll tëscht der Haaptspindel an der Ënnerspindel garantéiert eng präzis Dréiung vun exzentresche Kurbelwellensektiounen, wat d'dynamesch Steifheet beim Schnëtt däitlech verbessert, fir Uewerflächendefekter ze vermeiden, déi duerch Vibratiounen verursaacht ginn.
Ënnerstëtzt integréiert Bearbechtung vu Kurbelwellen-Pleuelstangentappen, Haapttappen a Flanschendflächen, wat eng exzellent Uewerflächenqualitéit liwwert, déi héichpräzis Standarden erfëllt.
Héichsteif Struktur & intelligent Kontroll:
Verfügt iwwer e ganz steife Gossbett a Kombinatioun mat präzise Führungsweeër, wat Stabilitéit a Haltbarkeet ënner schwéiere Schnëttbedingungen garantéiert.
En integréiert intelligent CNC-System ënnerstëtzt Multi-Prozess-Programméierung an Echtzäit-Iwwerwaachung, vereinfacht d'Operatiounen an verbessert d'Automatiséierung.
Héich Effizienz & Flexibel Adaptabilitéit:
De modulare Design erméiglecht séier Konfiguratiounsännerungen fir sech un Kurbelwellen mat ënnerschiddleche Spezifikatiounen unzepassen, wat d'Installatiounszäit reduzéiert.
Standard automatiséiert Hëllefsfunktiounen (z.B. Chipmanagement) miniméieren manuell Interventiounen an optimiséieren d'Auslastung vun der Ausrüstung.
Conclusioun:
Et ass mat spezielle Befestigungen an Indexéierungsmechanismen fir d'Hëllefsspindel an déi relevant Kurbelwellen ausgestatt. D'exzentresch Bearbechtung vun eenzelen a méi Kurbelwellen ass méiglech. D'Haaptwell an d'Hëllefshaaptwell kënne synchron rotéieren, fir d'dynamesch Steifheet vun der Kurbelwell beim Schnëtt ze erhéijen.
Uwendungen
Industrien:Autosmotoren, Marinekraaftwierker, schwéier Ingenieursmaschinnen, Dieselmotorproduktioun.
Typesch Szenarien:
Automobilindustrie: Vollprozess-Präzisiounsbearbechtung vu Kurbelwellen fir Motoren vu Persounen-/Nutzfahrzeugs.
Marine: Exzentrescht Dréien mat ville Wurfschnitter a komplex Konturformung vu grousse Marinekurbelwellen.
Ingenieursmaschinnen: Groussvolumenproduktioun vu schwéiere Kurbelwellen fir Bagger a Kranen.
Energieausrüstung: Héichpräzis Reparatur a Refabrikatioun vu Kurbelwellen vun Generatoren.
Technesch Spezifikatiounen
| Parameter | Numm | Eenheet | HG40/50QZ |
| Bett | Bettkonfiguratioun | / | D'Bettbasis ass eng eenzeg Eenheet mat enger Standard-Schréiegt vu 45° |
| X/Z-Féierungsform | / | Präzisiounslinear Rollerféierungen | |
| Aarbechtsberäich | Maximalen Dréidurchmesser um Bett | mm | Φ500 |
| Maximalen Schnëttdurchmesser | mm | Well: φ250, Scheif: φ400 | |
| Maximal Veraarbechtungsdauer | mm | 500 | |
| Maximal Spëtzdistanz | mm | 590 | |
| Fidderen | Maximal Bewegung vun der X/Z-Achs | mm | 220/650 |
| Schnell Beweegungsgeschwindegkeet vun der X/Z-Achs | m/Min | 20/20 | |
| Spindel | Spindelkopf | HSK | A2-8 |
| Spindelkonus |
| 100# Metresche Kegel | |
| Duerchmiesser vun der Spindelduerchgäng | mm | Φ90 | |
| Maximal Spindelgeschwindegkeet | r/min | 3000 | |
| Ënnerspindel | Ënnerspindelkopf | HSK | A2-5 |
| Duerchmiesser vum Duerchgank | mm | Φ46 | |
| Maximal Ënnerspindelgeschwindegkeet | r/min | 1000 | |
| Chuck | Spindelachs | Zoll | 8″ (hohl) |
| Ënnerspindel | Zoll | 6″ (hohl) | |
| Tuerm | Aart vum Tuerm | / | 100-8T |
| Spezifikatioun vun den Toolholder | mm | □25*25, Ronn Lach Werkzeughalter Φ40 | |
| Chip Entfernung | Method fir d'Entfernung vu Chips |
| Automatesch Heck |
| Kraaft vum Haaptmotor | Spindel Servomotorleistung | KW | 11-15 |
| Extern Dimensioun | Längt * Breet * Héicht | mm | 2550*1730*1840 |
| Gewiicht | kg | 4300/4700 | |
| Bearbechtungsgenauegkeet | Widderhuelend Positionéierungspräzisioun X/Y | mm | 0,003/0,005 |
| Ronnheet | mm | 0,005 | |
| Duerchmiesserkonsistenz | mm | 0,015/300 | |
| Flaachheet | mm | 0,015/300 (nëmme konkav) | |
| Uewerflächenrauheet (Aluminium/Stol) | Ra | 0,8~1,6 | |
| Forme vum Schutz | Voll zougemaachte Schutzschal | astellen | 1 |
Méiachseg Zesummenaarbecht & dedizéiert Befestigungssystem:
Ausgestatt mat enger Ënnerspindel a Kurbelwellenspezifeschen Indexéierungsfestigungen, déi eng séier Positionéierung a präzis Spannung vu Multi-Throw-Kurbelwellen erméiglechen, während manuell Astellungs miniméiert ginn.
Den Indexéierungsmechanismus erlaabt flexibel Wénkelanpassungen, fir verschidden Bearbeitungsufuerderunge fir Eenzel- bis Méiworf-Kurbelwellen gerecht ze ginn.
Komplex exzentresch Bearbechtungsfäegkeet:
Eng synchron Rotatiounskontroll tëscht der Haaptspindel an der Ënnerspindel garantéiert eng präzis Dréiung vun exzentresche Kurbelwellensektiounen, wat d'dynamesch Steifheet beim Schnëtt däitlech verbessert, fir Uewerflächendefekter ze vermeiden, déi duerch Vibratiounen verursaacht ginn.
Ënnerstëtzt integréiert Bearbechtung vu Kurbelwellen-Pleuelstangentappen, Haapttappen a Flanschendflächen, wat eng exzellent Uewerflächenqualitéit liwwert, déi héichpräzis Standarden erfëllt.
Héichsteif Struktur & intelligent Kontroll:
Verfügt iwwer e ganz steife Gossbett a Kombinatioun mat präzise Führungsweeër, wat Stabilitéit a Haltbarkeet ënner schwéiere Schnëttbedingungen garantéiert.
En integréiert intelligent CNC-System ënnerstëtzt Multi-Prozess-Programméierung an Echtzäit-Iwwerwaachung, vereinfacht d'Operatiounen an verbessert d'Automatiséierung.
Héich Effizienz & Flexibel Adaptabilitéit:
De modulare Design erméiglecht séier Konfiguratiounsännerungen fir sech un Kurbelwellen mat ënnerschiddleche Spezifikatiounen unzepassen, wat d'Installatiounszäit reduzéiert.
Standard automatiséiert Hëllefsfunktiounen (z.B. Chipmanagement) miniméieren manuell Interventiounen an optimiséieren d'Auslastung vun der Ausrüstung.
Conclusioun:
Et ass mat spezielle Befestigungen an Indexéierungsmechanismen fir d'Hëllefsspindel an déi relevant Kurbelwellen ausgestatt. D'exzentresch Bearbechtung vun eenzelen a méi Kurbelwellen ass méiglech. D'Haaptwell an d'Hëllefshaaptwell kënne synchron rotéieren, fir d'dynamesch Steifheet vun der Kurbelwell beim Schnëtt ze erhéijen.
| Parameter | Numm | Eenheet | HG40/50QZ |
| Bett | Bettkonfiguratioun | / | D'Bettbasis ass eng eenzeg Eenheet mat enger Standard-Schréiegt vu 45° |
| X/Z-Féierungsform | / | Präzisiounslinear Rollerféierungen | |
| Aarbechtsberäich | Maximalen Dréidurchmesser um Bett | mm | Φ500 |
| Maximalen Schnëttdurchmesser | mm | Well: φ250, Scheif: φ400 | |
| Maximal Veraarbechtungsdauer | mm | 500 | |
| Maximal Spëtzdistanz | mm | 590 | |
| Fidderen | Maximal Bewegung vun der X/Z-Achs | mm | 220/650 |
| Schnell Beweegungsgeschwindegkeet vun der X/Z-Achs | m/Min | 20/20 | |
| Spindel | Spindelkopf | HSK | A2-8 |
| Spindelkonus | 100# Metresche Kegel | ||
| Duerchmiesser vun der Spindelduerchgäng | mm | Φ90 | |
| Maximal Spindelgeschwindegkeet | r/min | 3000 | |
| Ënnerspindel | Ënnerspindelkopf | HSK | A2-5 |
| Duerchmiesser vum Duerchgank | mm | Φ46 | |
| Maximal Ënnerspindelgeschwindegkeet | r/min | 1000 | |
| Chuck | Spindelachs | Zoll | 8″ (hohl) |
| Ënnerspindel | Zoll | 6″ (hohl) | |
| Tuerm | Aart vum Tuerm | / | 100-8T |
| Spezifikatioun vun den Toolholder | mm | □25*25, Ronn Lach Werkzeughalter Φ40 | |
| Chip Entfernung | Method fir d'Entfernung vu Chips | Automatesch Heck | |
| Kraaft vum Haaptmotor | Spindel Servomotorleistung | KW | 11-15 |
| Extern Dimensioun | Längt * Breet * Héicht | mm | 2550*1730*1840 |
| Gewiicht | kg | 4300/4700 | |
| Bearbechtungsgenauegkeet | Widderhuelend Positionéierungspräzisioun X/Y | mm | 0,003/0,005 |
| Ronnheet | mm | 0,005 | |
| Duerchmiesserkonsistenz | mm | 0,015/300 | |
| Flaachheet | mm | 0,015/300 (nëmme konkav) | |
| Uewerflächenrauheet (Aluminium/Stol) | Ra | 0,8~1,6 | |
| Forme vum Schutz | Voll zougemaachte Schutzschal | astellen | 1 |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...