


Super Akeef fir China Industrial Kvc Vertikal Maschinnzentrum CNC Dréibänk
Mir hunn vill super Mataarbechter, déi exzellent sinn an der Promotioun, QC a bei der Aarbecht mat verschiddene problematesche Problemer aus dem Produktiounsprozess fir Super Purchasing fir China Industrial Kvc Vertical Machine Center CNC Lathe. Déi kontinuéierlech Disponibilitéit vun héichwäertege Léisungen a Kombinatioun mat eisem exzellente Pre- a After-Sales-Service garantéiert eng staark Konkurrenzfäegkeet op engem ëmmer méi globaliséierte Maart.
Mir hunn vill super Mataarbechter, déi exzellent sinn an der Promotioun, QC a bei der Aarbecht mat verschiddene lästegen Problemer am Produktiounsprozess.China CNC, DréibänkEis Firmenpolitik ass "Qualitéit als éischt, besser a méi staark ze sinn, nohalteg Entwécklung". Eis Ziler sinn "fir d'Gesellschaft, Clienten, Mataarbechter, Partner an Entreprisen, fir e vernünftege Virdeel ze sichen". Mir streben no enger Zesummenaarbecht mat all de verschiddenen Autodeelerhersteller, Reparaturwerkstatten an Autokollegen, fir eng schéin Zukunft ze schafen! Merci datt Dir Iech Zäit geholl hutt, fir eis Websäit ze besichen, a mir freeën eis iwwer all Virschléi, déi Dir hutt, fir eis Säit ze verbesseren.
Analyse vun der Technologie vun der Autosachs
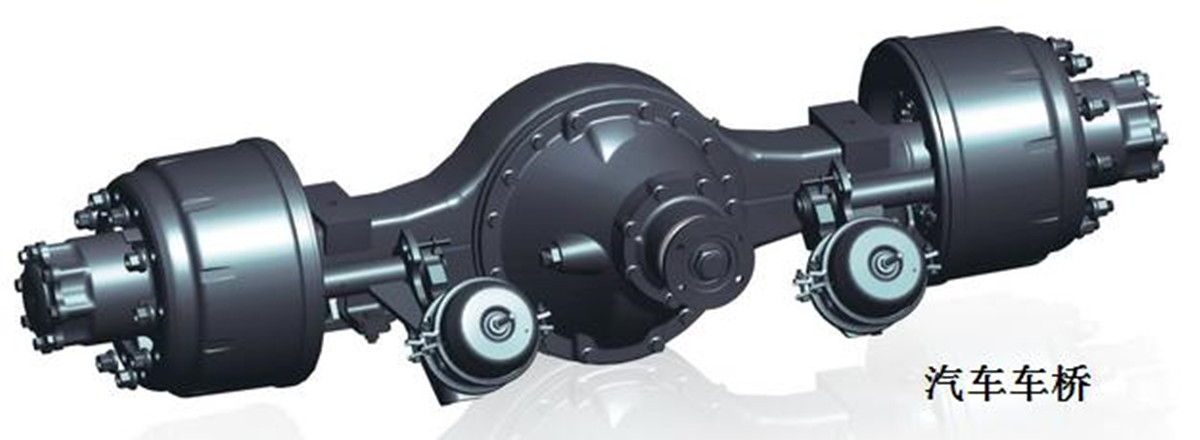
Autosachs
D'Achsen mat Rieder op béide Säite vum Ënnerrad (Fahrgestell) ginn kollektiv als Autoachsen bezeechent, an d'Achsen mat Undriffsméiglechkeeten ginn allgemeng Achsen genannt. Den Haaptunterschied tëscht deenen zwee ass, ob et en Undriff an der Mëtt vun der Achs (Achs) gëtt. An dëser Aarbecht gëtt d'Autoachs mat der Undriffseenheet Autoachs genannt, an d'Gefier ouni Undriff gëtt Autoachs genannt, fir den Ënnerscheed ze weisen.
Mat der wuessender Nofro fir Logistik an Transport gëtt d'Iwwerleeënheet vun Autoachs, besonnesch Unhänger an Hallefunhänger, am professionelle Transport a spezielle Betriber ëmmer méi offensichtlech, an d'Maartnofro ass däitlech eropgaang.
Dës Technologie analyséiert de Bearbechtungsprozess vun der Achs, an der Hoffnung, de Clienten ze hëllefen, eng méi gëeegent CNC-Maschinn ze wielen.
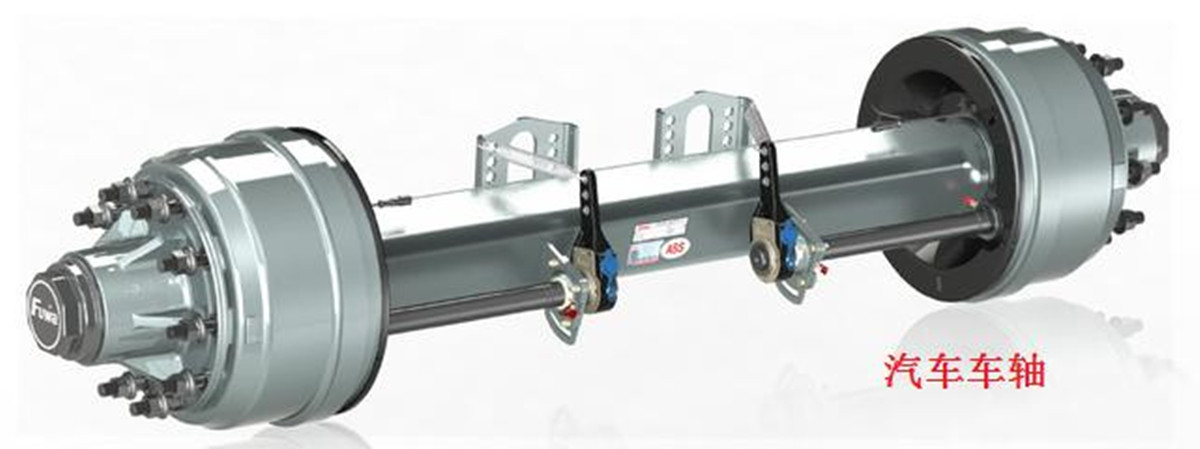
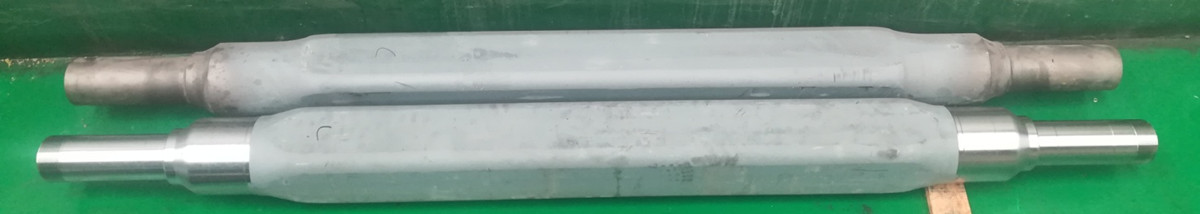
Klassifikatioun vun Autosachsen:
D'Achsentypen ënnerscheede sech jee no Bremstyp a ginn opgedeelt an: Scheiwenbremsachsen, Trommelbremsachsen, asw.
Jee no der Gréisst vun der Wellenduerchmiesserstruktur ass se opgedeelt an: amerikanesch Achs, däitsch Achs; etc.
No der Form a Struktur ass et opgedeelt an:
dat Ganzt: massiv véiereckeg Rohrachs, huel véiereckeg Rohrachs, huel Ronnachs;
gespléckten Kierper: Wellekapp + Hohlwellenröhrchenschweißen.
Vum Veraarbechtungsinhalt vun der Achs hänken déi massiv an huel Achsen vun der Auswiel vun der Veraarbechtungsausrüstung of.
Folgend sinn d'Analyse vum Produktiounsprozess vun der ganzer Achs (och opgedeelt a massiv an huel; véiereckeg Réier a ronn Réier) a gespléckt Achs (massiv an huel Achs Kapp + huel Achs Réier Schweess). Besonnesch de Bearbeitungsprozess gëtt analyséiert fir déi méi gëeegent Maschinn besser ze wielen.
Produktiounsprozess a Maschinn fir Autosachsen:
1. Den traditionelle Produktiounsprozess vun der Gesamtachs:
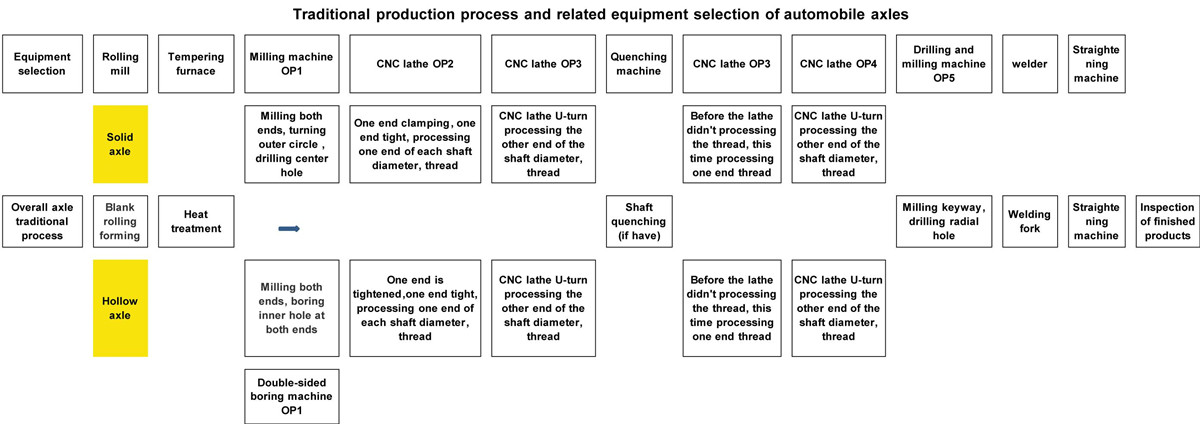
Aus dem uewe genannten Achsproduktiounsprozess sinn op d'mannst dräi Zorte vu Maschinnen néideg fir d'Bearbechtung ofzeschléissen: Fräsmaschinn oder Duebelbuermaschinn, CNC-Dréibank, Buer- a Fräsmaschinn, an CNC-Dréibank muss ëmgedréit ginn (e puer Clienten hunn eng Duebelkapp-CNC-Dréibank gewielt). Wat d'Gewënnveraarbechtung ugeet, wann den Wellenduerchmiesser ofgekillt ass, gëtt en nom Ofkillen veraarbecht; wann et keng Ofkillung gëtt, gëtt en an OP2 an OP3 veraarbecht, an d'Maschinnen aus der OP4- an OP5-Sequenz ginn ewechgelooss.
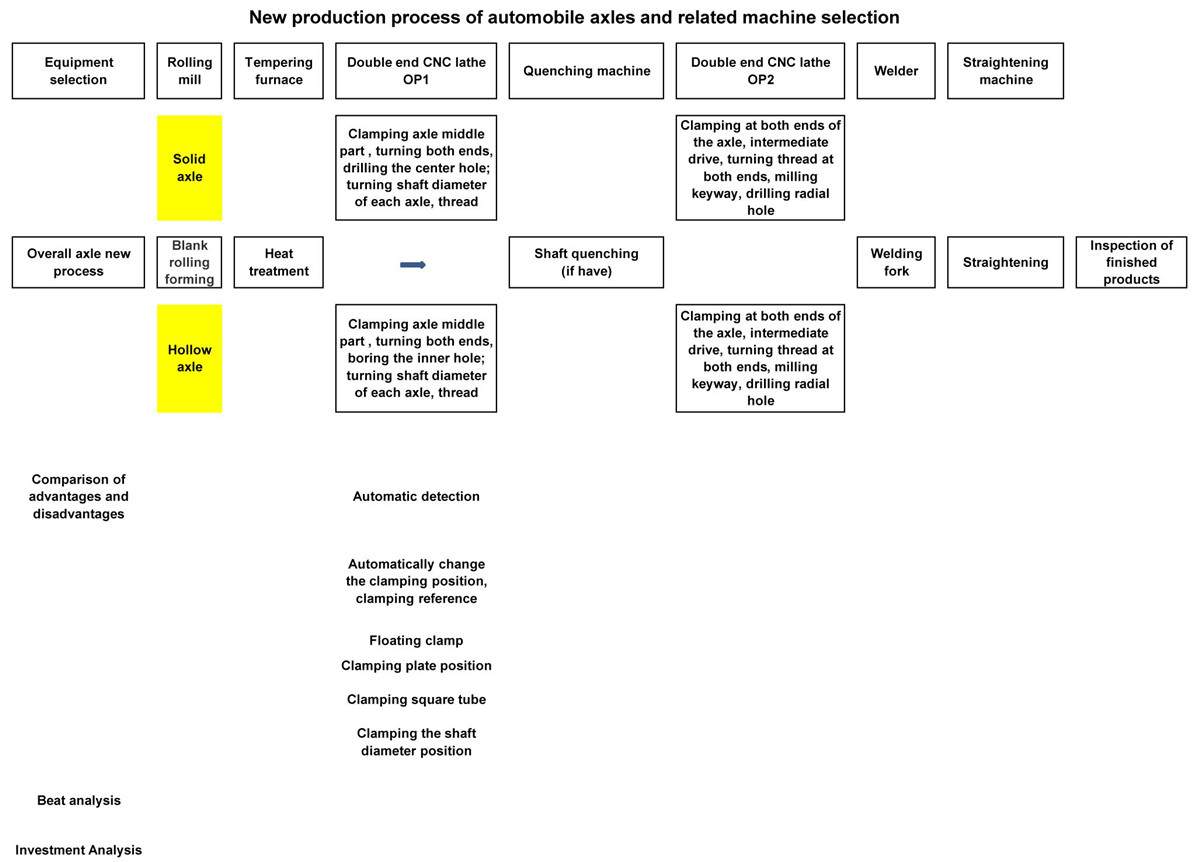
Vum neie Produktiounsprozess kann d'Fräsmaschinn, déi fir d'Bearbechtung (Massivachs) oder d'duebelsäiteg Buermaschinn (Huelachs) plus CNC-Dréibank, traditionellt OP1 Fräsen, OP2, OP3 Dréisequenz, a souguer OP5 Bueren a Fräsen benotzt ginn, duerch déi duebelend CNC-Dréibank OP1 ersat ginn.
Fir massiv Achsen, bei deenen den Duerchmiesser vum Welle keng Ofkillung brauch, kann de ganze Bearbeitungsinhalt an engem Setup ofgeschloss ginn, inklusiv d'Fräsen vu Schlësselrillen an d'Buere vu radialen Lächer. Fir huel Achsen, bei deenen den Duerchmiesser vum Welle keng Ofkillung brauch, kann den automatesche Konversiounsspannstandard an der Maschinn realiséiert ginn, an de Bearbeitungsinhalt kann vun enger Maschinn ofgeschloss ginn.
D'Wiel vun speziellen CNC-Dréibanken mat duebelen Enden fir d'Achsen ze befreien, verkierzt d'Bearbechtungsstreck däitlech, an d'Aart a Quantitéit vun de gewielte Maschinnen gëtt och reduzéiert.
3. Produktiounsprozess vun der gespléckter Achs:
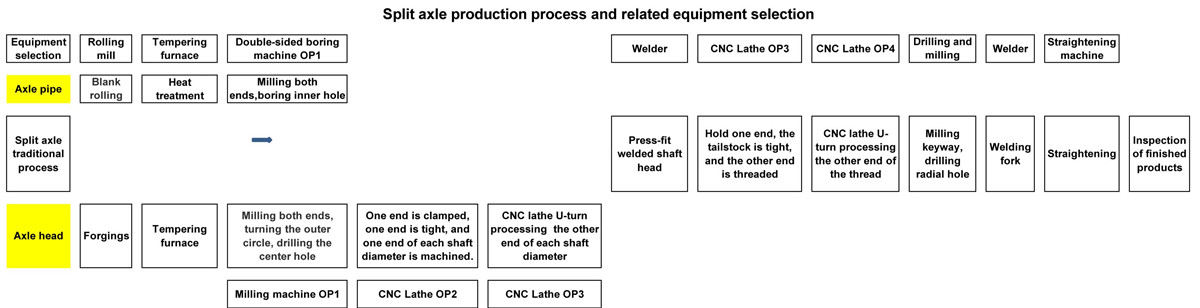
Aus dem uewe genannten Prozess kann d'Veraarbechtungsausrüstung vum Achsröhr virum Schweessen och als eng Duebel-Enn-CNC-Dréibank ausgewielt ginn. Fir d'Veraarbechtung vun der Achs nom Schweessen sollt déi speziell CNC-Dréibank fir Duebel-Enn-Achsen déi éischt Wiel sinn: gläichzäiteg Veraarbechtung op béide Säiten, héich Veraarbechtungseffizienz a gutt Bearbeitungsgenauegkeet. Wann d'Spëtzt an d'Radiallach op béide Säiten vun der Achs musse bearbecht ginn, kann d'Maschinn och mat engem Elektrowerkzeughalter ausgestatt ginn, fir déi spéider Spëtzt an d'Radiallach zesummen ze veraarbechten.
4. De Virdeel an d'Feature vun der neier Prozessauswielmaschinn:
1) Konzentratioun vum Prozess, Reduktioun vun den Zäiten vum Werkstéckklemmen, Reduktioun vun der Hëllefsveraarbechtungszäit, Benotzung vun der simultaner Veraarbechtungstechnologie op béide Säiten, d'Produktiounseffizienz gëtt däitlech verbessert.
2) Eng eenzeg Spannung, gläichzäiteg Veraarbechtung op béide Säiten verbessert d'Bearbechtungsgenauegkeet an d'Koaxialitéit vun der Achs.
3) De Produktiounsprozess verkierzen, den Ëmsaz vun Deeler op der Produktiounsplaz reduzéieren, d'Effizienz vun der Notzung vum Site verbesseren an d'Organisatioun a Gestioun vun der Produktioun verbesseren.
4) Duerch d'Benotzung vun héicheffizienten Veraarbechtungsausrüstung kann et mat Belued- an Entluedungsapparater a Späicherapparater ausgestatt ginn, fir eng voll automatiséiert Produktioun z'erreechen an d'Aarbechtskäschten ze reduzéieren.
5) D'Wierkstéck gëtt an der Zwëschenpositioun festgeklemmt, d'Spannung ass zouverlässeg, an den Dréimoment, deen fir d'Schneiden vun der Maschinn gebraucht gëtt, ass ausräichend, an eng grouss Quantitéit un Dréiaarbechte kann duerchgefouert ginn.
6) D'Maschinn kann mat engem automateschen Detektiounsapparat ausgestatt sinn, besonnesch fir déi huel Achs, wat eng eenheetlech Déckt vun der Achs no der Bearbeitung garantéiere kann.
7) Fir huel Achsen, wann déi bannenzeg Lächer un béide Säite vum OP1 Sequenzer fäerdeg sinn, benotzt den traditionelle Client een Enn fir d'Klammer ze hiewen an dat anert Enn fir de Schwanzstock ze benotzen fir d'Wierkstéck fir d'Dréien unzezéien, awer d'Gréisst vum bannenzege Lach ass anescht. Fir dat méi klengt bannenzegt Lach ass d'Spannsteifegkeet net genuch, den ieweschten Unzéihungsmoment ass net genuch, an effizient Schnëtt kann net ofgeschloss ginn.
Fir déi nei Duebelfläche-Dréibank, déi huel Achs, wiesselt d'Maschinn automatesch de Spannmodus, wann déi bannenzeg Lächer un béide Säite vum Gefier fäerdeg sinn: déi zwou Enden gi benotzt fir d'Werkstéck unzezéien, an den mëttleren Undriff schwëmmt d'Werkstéck fir den Dréimoment ze iwwerdroen.
8) De Kappstock mat agebautem hydraulesche Spannwierkstéck kann an Z-Richtung vun der Maschinn beweegt ginn. De Client kann d'Positioun am mëttleren véiereckege Rouer (ronn Rouer), d'Positioun vun der ënneschter Plack an d'Positioun vum Wellenduerchmiesser vun der Achs no Bedarf festhalen.
5. Schlussfolgerung:
Am Hibléck op déi uewe genannte Situatioun huet d'Benotzung vun Duebel-CNC-Dréibanken fir d'Bearbechtung vun Autosachsen bedeitend Virdeeler géintiwwer traditionelle Prozesser. Et ass eng fortgeschratt Fabrikatiounstechnologie, déi traditionell Maschinnen a punkto Produktiounsprozess a Maschinnestruktur ersetzen kann.
Déi mëttler Sektioun vun
6. Clientsfall vun der Achs
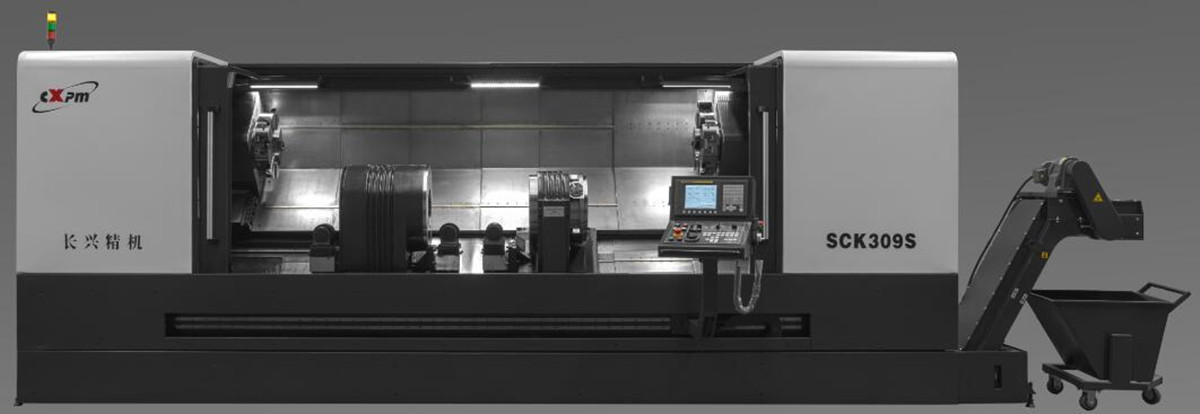
Spezial Duebel-End-Achs CNC-Dréibank Aféierung
Achs Veraarbechtungsberäich: ∮50-200mm, □50-150mm, Veraarbechtungslängt: 1000-2800mm
Aféierung an d'Struktur vun der Maschinn an der Leeschtung
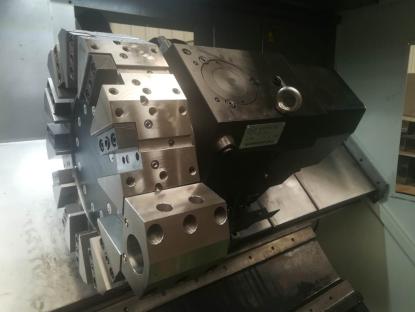
D'Maschinn benotzt e 45°-Schrägbettlayout, dat eng gutt Steifheet an einfach Spanentfernung huet. De Kappstock mat Zwëschenantriebsklemmfunktioun ass an der Mëtt vum Bett placéiert, an déi zwee Werkzeughalter sinn op béide Säite vun der Spindelkëscht placéiert. Déi minimal Klemmlängt vun der Maschinn ass 1200 mm an déi maximal Bearbeitungslängt ass 2800 mm. Et gëtt eng Rollféierung benotzt, an all Servo-Zouféierungswell benotzt eng héichdämpfend Kugelschraube, an d'elastesch Kupplung ass direkt verbonnen, sou datt de Kaméidi niddreg ass, d'Positionéierungsgenauegkeet an d'Wiederholungspositionéierungspräzisioun héich sinn.
■D'Maschinn ass mat engem Zweikanal-Steiersystem ausgestatt. Déi zwou Werkzeughalter kënnen gläichzäiteg oder separat mat der Spindel verbonne ginn, fir d'gläichzäiteg oder sequentiell Bearbechtung vun deenen zwou Enden vum Deel ofzeschléissen.
■D'Maschinn ass mat duebele Spannleisten ausgestatt. Den Haaptspannleist ass an der Mëtt vum Bett fixéiert, an de Servomotor liwwert d'Haaptwell iwwer den Zännriemen Stroum. D'Ënnerspindelkëscht ass op der ënneschter Führungsschinn vun der Maschinn installéiert, koaxial mat der Haaptspindelkëscht, a kann vum Servomotor axial beweegt ginn, fir d'Belueden an d'Entlueden vun Deeler ze erliichteren, an et ass bequem, verschidde Spannpositiounen unzepassen. Beim Bearbechten vun Deeler ass d'Ënnerspindelbasis un der Maschinneschinn fixéiert. Déi koaxial Genauegkeet vun den zwou Spannleisten ass duerch de Fabrikatiounsprozess garantéiert, wat zu engem méi héije Grad u Konzentrizitéit vun de bearbechten Deeler féiert.
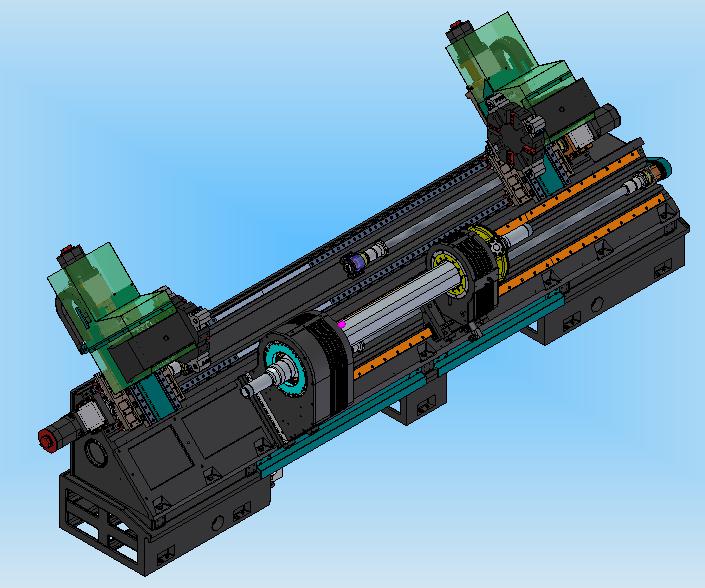
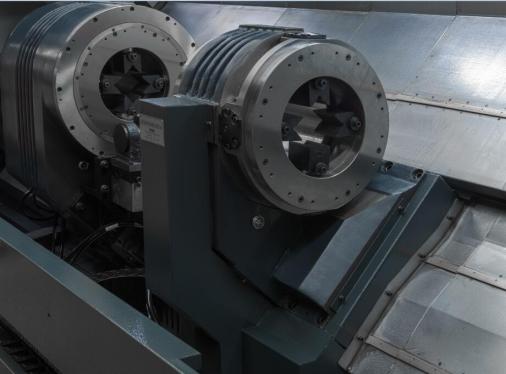
■ De Kappstock integréiert de Spindelsystem, d'Befestigung an den Uelegverdeelungssystem a weist eng kompakt Struktur a verlässleche Betrib op. Den spezifeschen Spanndurchmesser an d'Breet vum Kappstock ginn duerch d'Achsdeeler vum Client bestëmmt.
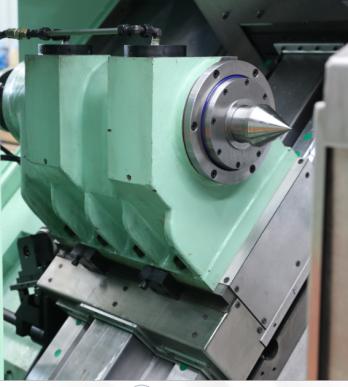
Den Haaptkopfstock gëtt duerch zwou Stufe vu Riemen an Zännrad verlangsamt, sou datt d'Spindel e groussen Dréimoment ausgëtt. Eng Klemm ass um lénksen Enn vum Haaptkopfstock respektiv um rietsen Enn vum Ënnerkopfstock installéiert, fir d'Spannung vun den Deeler ze realiséieren. Wann den Haaptkopfstock d'Deeler zum Rotéiere dréckt, rotéieren d'Spanndeeler vun der Ënnerkopfstockklemm mam Haaptkopfstock.
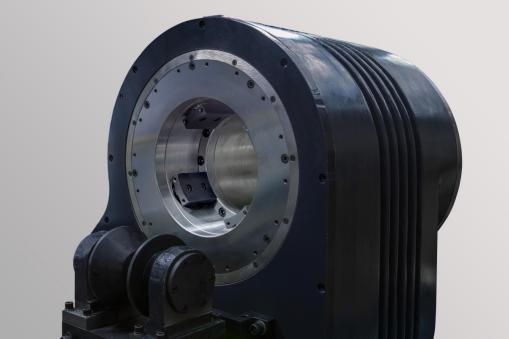
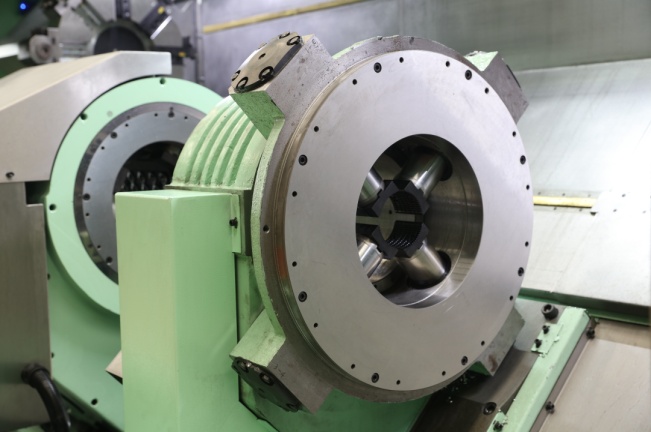
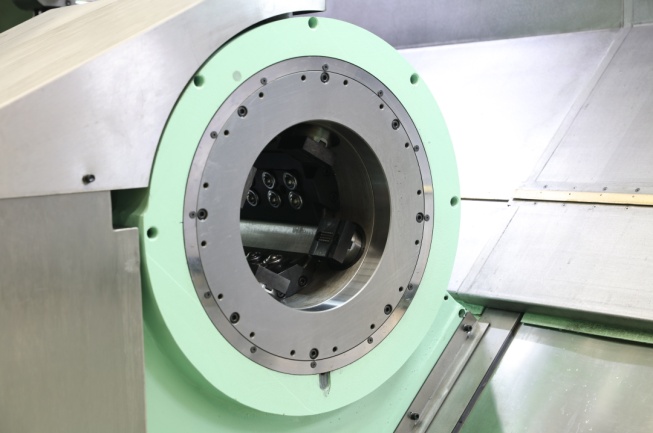
D'Befestigung ass mat dräi Radialzylinderen (véier Radialzylinderen, wa souwuel dat ronnt Material wéi och dat quadratescht Material festgeklemmt sinn) ausgestatt, de Kolben gëtt vum hydrauleschen Drock hin an hier beweegt, an d'Krallen sinn um Enn vum Kolben installéiert, fir d'Selbstzentrierung vun den Deeler ze realiséieren. Klemmen. D'Krallen kënnen séier an einfach gewiesselt ginn, wann d'Deeler gewiesselt ginn. D'Spannkraaft gëtt vum hydrauleschen Drock vum hydraulesche System ugepasst. Wann den Deel bearbecht gëtt, dréint sech d'Klammer mat der Haaptwell, an den Uelegverdeelungssystem liwwert Ueleg un d'Klammer, sou datt d'Klammer während der Rotatioun genuch Spannkraaft huet. D'Klammer huet d'Virdeeler vun enger grousser Spannkraaft an engem grousse Klauenhub.
■ Fir de Problem vun der eenheetlecher Wanddicke no der Bearbechtung vun den Hohlachsen vum Client ze léisen, kann d'Maschinn mat engem automateschen Apparat fir d'Inspektioun vum Werkstéck ausgestatt ginn. Nodeems d'Achs festgeklemmt ass, erkennt d'Werkstéck automatesch, datt d'Sond sech ausdehnt a moosst d'Positioun vum Werkstéck; nodeems d'Miessung ofgeschloss ass, zitt sech den Apparat an de zouene Raum zréck.
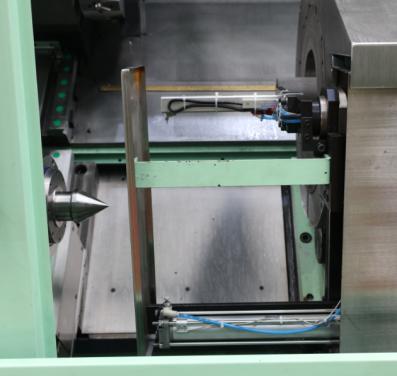
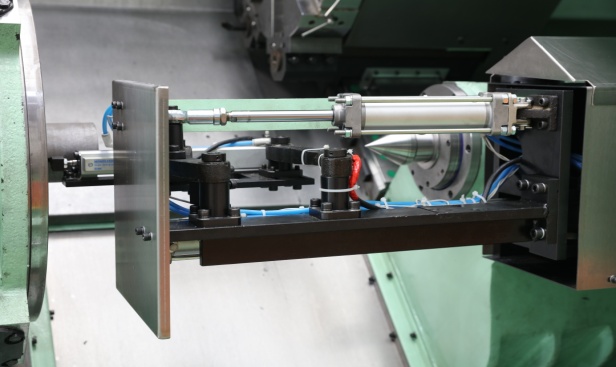
Fir verschidde Bearbechtungsprozesser vun huel Achsen, wann d'Lagerpositioun als Spannreferenz benotzt gëtt, kann d'Maschinnstruktur mat automatescher Spannung a Spannung ausgewielt ginn, an de programméierbare Schwanzstock ass op béide Säite vum Haapt- a vun der Hëllefsspindelkäpp virgesinn, fir d'Ufuerderunge vun enger Maschinn ze erfëllen. Et gëtt erwaart, datt d'Veraarbechtung an zwou Schrëtt gläichzäiteg ofgeschloss gëtt. Gläichzäiteg gëtt et och méi a besser Wielméiglechkeeten fir d'Deeler vum automatesche Belueden an Entlueden.
■Déi lénks an déi riets Werkzeughalter kënnen mat normale Rotatiounswerkzeughalter oder Kraaftwerfer ausgestatt ginn. Si hunn Buer- a Fräsfunktiounen, déi d'Bueren a Fräsen vu Schlësseldeeler ofschléisse kënnen.
■ D'Maschinn ass komplett zougemaach an mat engem automatesche Schmiergerät an engem automatesche Spanentfernungsgerät (vir) ausgestatt. Si huet eng gutt Schutzleistung, e schéint Ausgesinn, ass einfach ze benotzen an ass bequem ze pflegen.
■Déi detailléiert Maschinnspezifikatiounen a Konfiguratioune ginn no den Ufuerderunge vun der Achs an de Clientufuerderunge festgeluecht a ginn hei net widderholl.
Merci fir Är Opmierksamkeet!Mir hunn vill super Mataarbechter, déi exzellent sinn an der Promotioun, QC a bei der Aarbecht mat verschiddene problematesche Problemer aus dem Produktiounsprozess fir Super Purchasing fir China Industrial Kvc Vertical Machine Center CNC Lathe. Déi kontinuéierlech Disponibilitéit vun héichwäertege Léisungen a Kombinatioun mat eisem exzellente Pre- a After-Sales-Service garantéiert eng staark Konkurrenzfäegkeet op engem ëmmer méi globaliséierte Maart.
Super Akaf fir CNC, Dréibänk a China. Eis Firmenpolitik ass "Qualitéit als éischt, besser a méi staark ze sinn, nohalteg Entwécklung". Eis Ziler sinn "fir d'Gesellschaft, Clienten, Mataarbechter, Partner an Entreprisen, fir e vernünftege Virdeel ze sichen". Mir streben no enger Zesummenaarbecht mat all de verschiddenen Autodeelerhersteller, Reparaturwerkstatt a Autospartner, fir eng schéin Zukunft ze schafen! Merci, datt Dir Iech Zäit geholl hutt, fir eis Websäit ze besichen, a mir freeën eis op all Virschléi, déi Dir hutt, déi eis hëllefe kënnen, eis Säit ze verbesseren.
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...