


Dräi Säit Buermaschinn fir Ventil
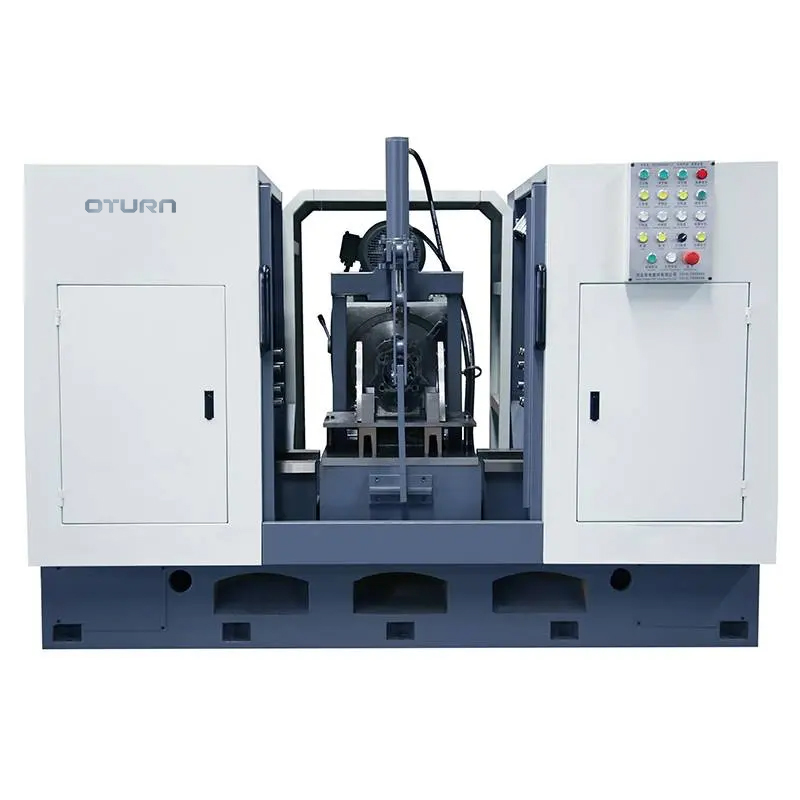
Maschinnstruktur
Dës Maschinn ass enghorizontal hydraulesch dräisäiteg Buermaschinn, an déi dräi Säitekäpp bestinn jeeweileg aus engem horizontalen hydraulesche beweeglechen Treibdësch an engem Buerkapp. Déi mëttler Aarbechtsbank, hydraulesch Klemmen an aner Deeler sinn zesummegesat. An et ass mat engem onofhängege Schaltkabinett, enger hydraulescher Statioun, enger zentraliséierter Schmieranlag, engem komplette Schutz, enger Waasserkillanlag an enger automatescher Spanentfernungsanlag ausgestatt. D'Werkstéck gëtt manuell gehuewen an hydraulesch gespannt.
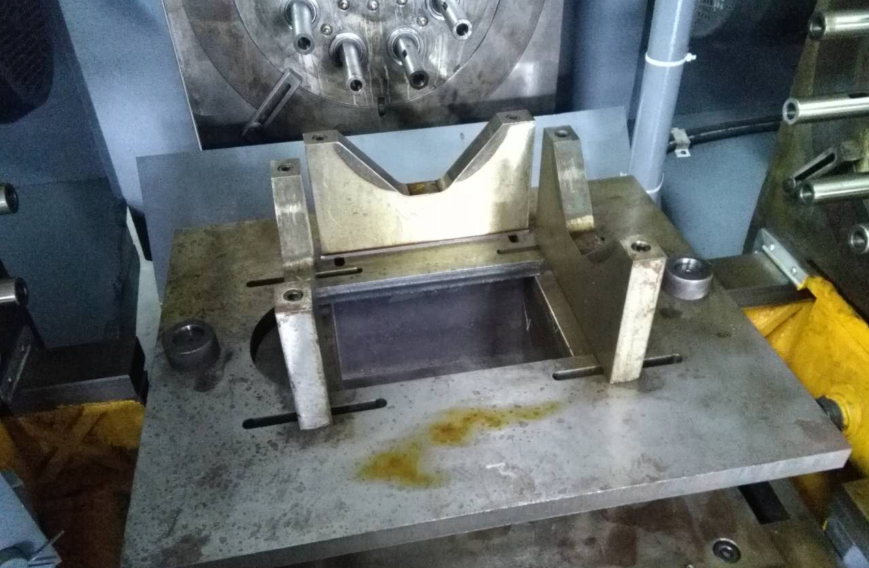
Standardprozess fir d'Veraarbechtung vum Werkstéck:
D'Maschinnwierksgeschir asseng eenzeg Positionéierungsveraarbechtung, ee Stéck gläichzäiteg;
De Standardprozess ass: d'Werkstéck botzen - d'Werkstéck an d'Tooling leeën - déi dräi Sätz vun de Spindelschiebe séier no vir a tippen, an déi dräi Sätz vun de Schiebe zéien sech an hir ursprénglech Positioun zréck nodeems d'Veraarbechtung fäerdeg ass - d'Werkstéck manuell lassloossen - Material manuell erop an erof goen - an den nächste Zyklus goen.
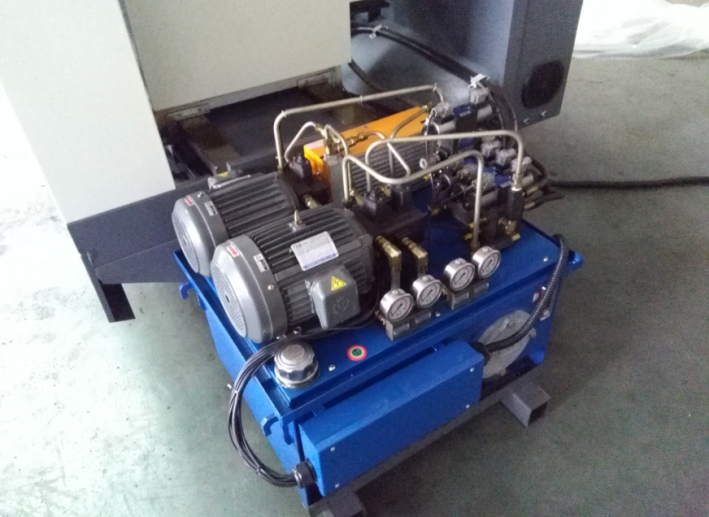
Hydraulesch Drockausrüstung
Déi hydraulesch Statioun benotzt den onofhängege Superpositiounsventil, deen aus engem besteet.héichqualitativ elektromagnetesch Ventil, en Drockreguléierungsventil, en Drosselventil an eng Duebellamellenpompel. An et ass mat enger Loftkillungsanlag ausgestatt, fir sécherzestellen, datt d'Hydraulstatioun eng normal Uelegtemperatur huet, wann se funktionéiert.
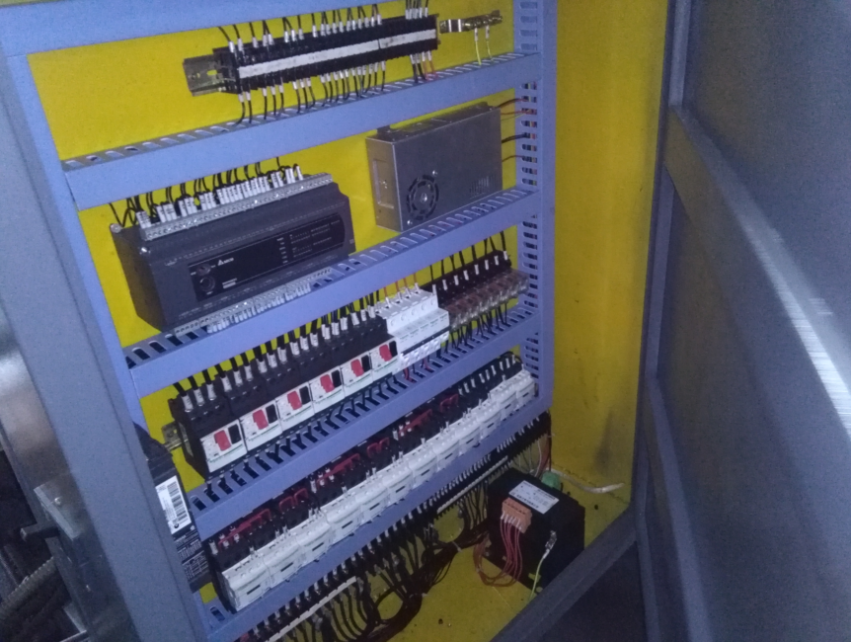
Elektresch Schrank
Den elektresche Schrank ass onofhängeg an zou. Installéiert mat CNC-Controller, Inverter an elektresche Komponenten. Och eng Loftkillung installéiert fir sécherzestellen, datt déi elektresch Komponenten vun der Maschinn richteg funktionéieren, ouni Stëbs.
Zentraliséiert Schmierapparat
D'Schmiersystem, dat mat engem progressive Schmierapparat vun Nanjing Beiqer ausgestatt ass, pompelt d'Schmierueleg regelméisseg an d'beweeglech Deeler. Vermeit langweileg manuell Operatiounen a verbessert d'Liewensdauer vun de Maschinnen.
Apparat fir d'Entfernung vu Killchips
Dës Maschinn benotzt eng staark Ofkillung. D'Eisenchips ginn duerch d'Ofkillungsmëndung vum Maschinnegehäuse gewäsch, fir an de Spanentferner duerch d'Spanentfernerungsmëndung vum Maschinnegehäuse ze fléissen. D'Spanen ginn an enger Këscht gespäichert, fir d'Sauberkeet vun der Maschinn ze garantéieren.d'Aarbechtsintensitéit reduzéieren.
Spezifikatioun
| Modell | HD-Z300BY |
| Stroumversuergung (Spannung / Frequenz) | 380V/50HZ |
| Max. Achswee (mm) | 380 |
| Buerrohrgeschwindegkeet (r/min) | 270 360 |
| Installatioun vu Buerrohren (National Standard) | Mohs Nr. 2 |
| Geeignete Buer (mm) | 8-23 |
| Buerlachdistanzfehler (mm) | 0,1 |
| Duerchmiesser vum Bearbeitungslach (mm) | 60-295 |
| Min. Mëttelofstand gëeegent fir Aarbechtslach (mm) | 36 |
| Formulaire fir d'Veraarbechtung | Hydraulesch Spannung |
| Feedformular | Hydraulesch Zufuhr |
| Buermotorleistung | 3×5,5 kW |
| Zufuhrgeschwindegkeet | Stufenlos Geschwindegkeetsreguléierung |
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...