


5-Achs Vertikalbearbeitungszentrum mat Dréifunktioun
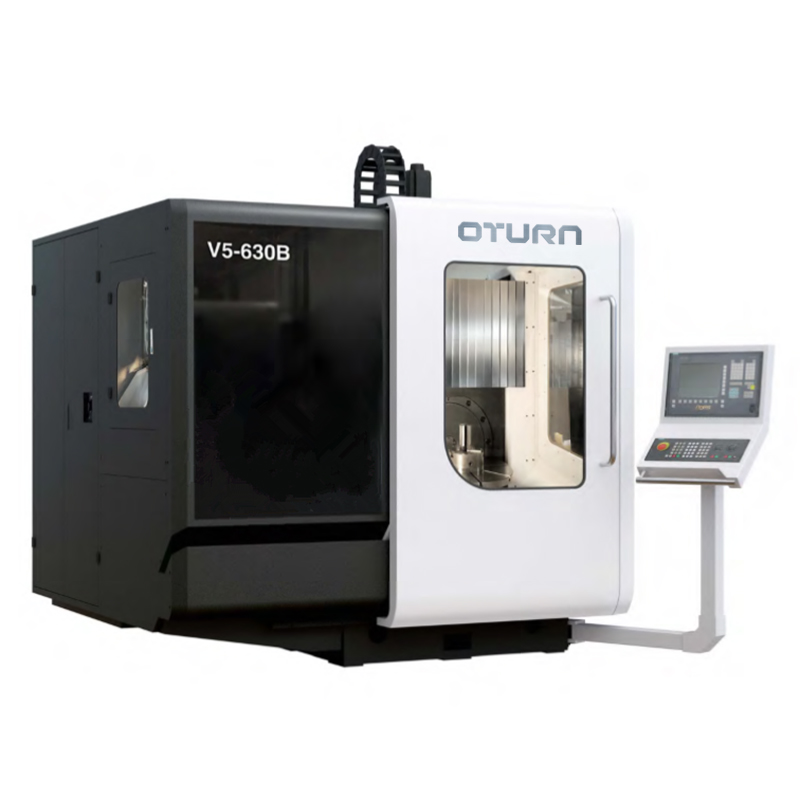
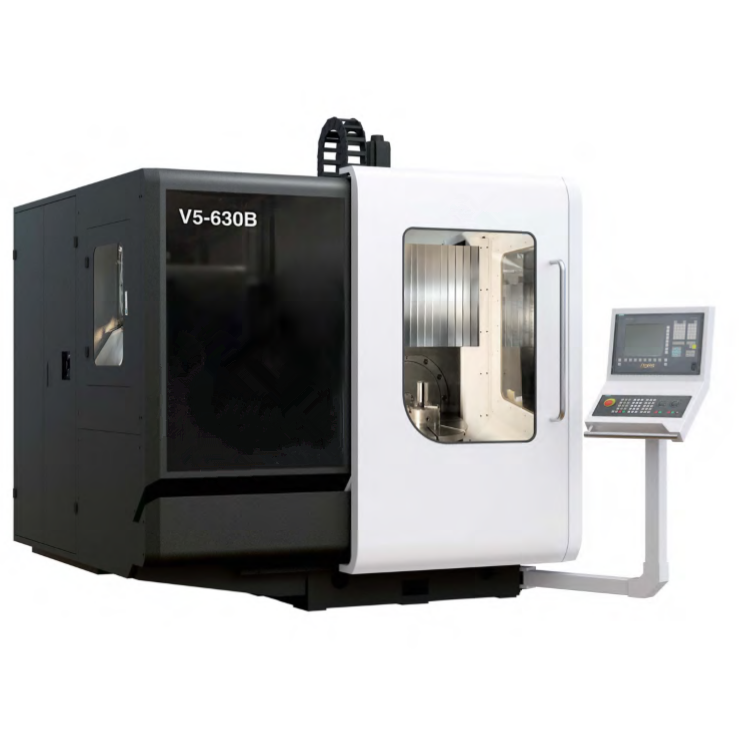
Fënnef-Achs Vertikal Bearbeitungszentrum
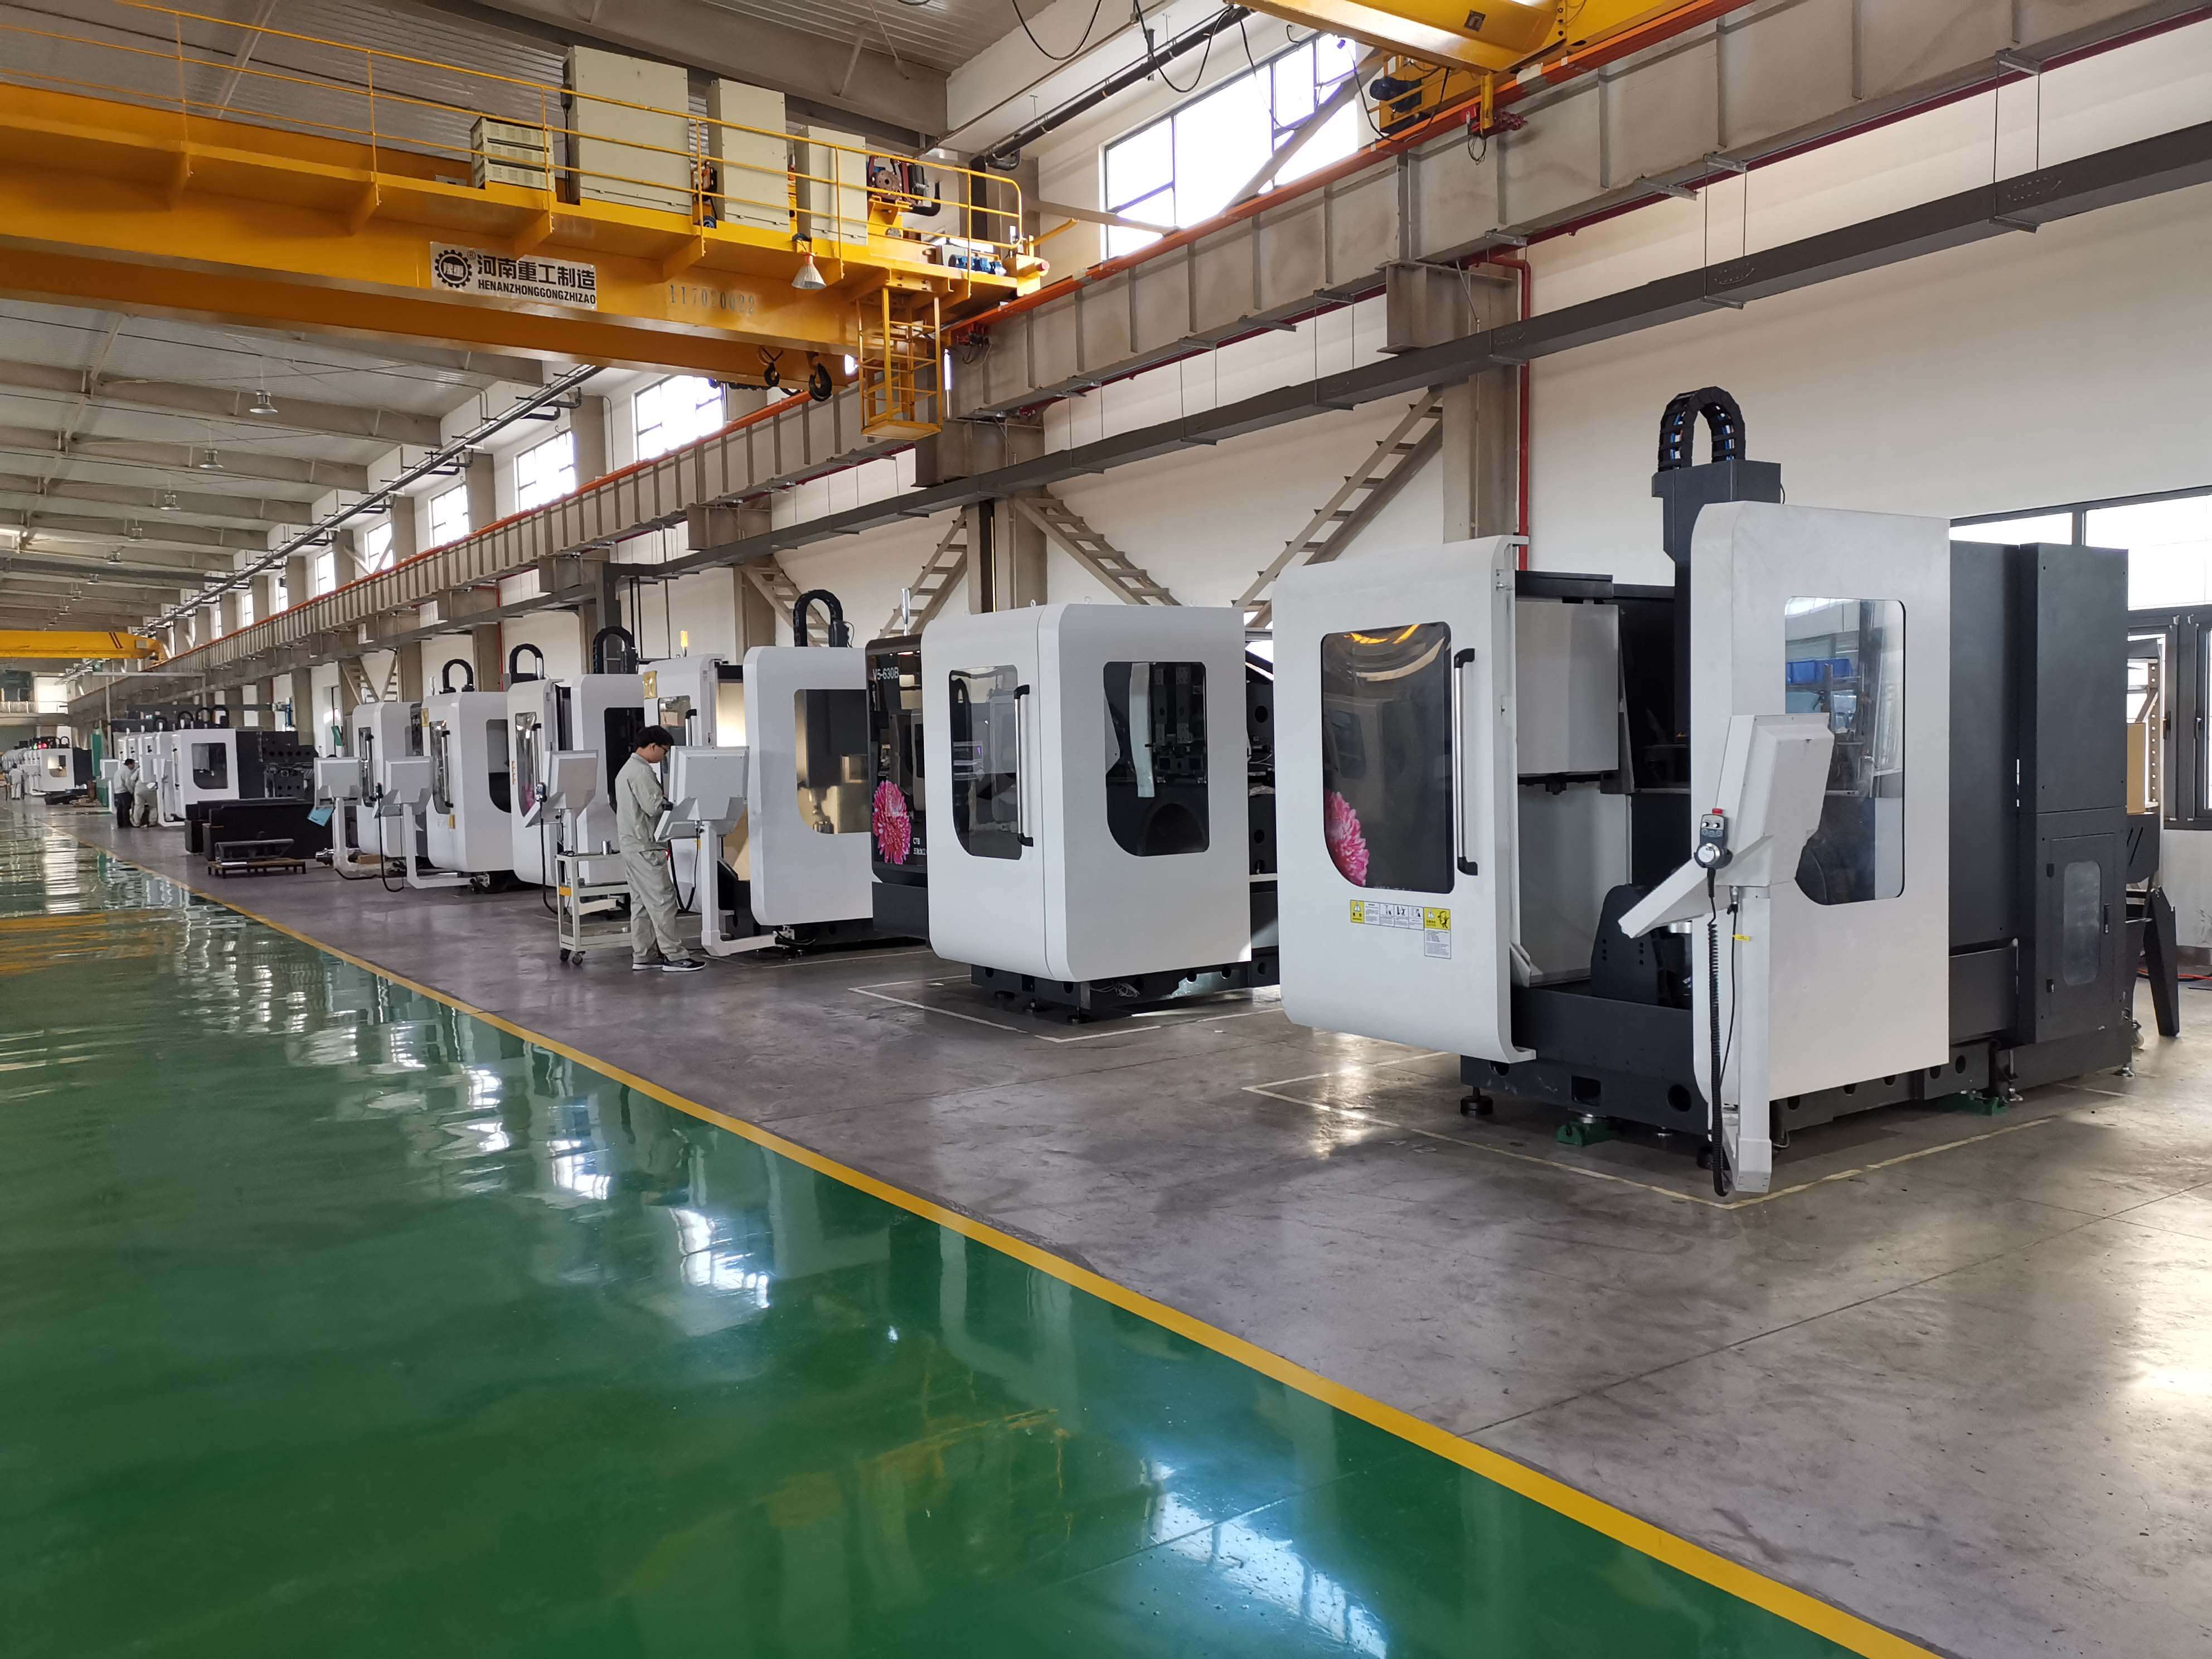
De V5-630B Fënnefachs-Bearbeitungszentrum benotzt eng stabil C-fërmeg Struktur, d'Sail ass um Bett fixéiert, d'Gleitplack beweegt sech seitlech laanscht d'Sail (X-Richtung), de Gleitsëtz beweegt sech an der Längsrichtung (Y-Richtung) an de Kapp beweegt sech vertikal laanscht de Gleitsëtz (Z-Richtung). Den Aarbechtsdësch benotzt déi selwer entwéckelt Direktundriff-Eenarm-Wiegstruktur, an déi verschidden Leeschtungsindikatoren hunn den internationale fortgeschrattene Niveau erreecht.
CNC-Steierung: Siemens 840D
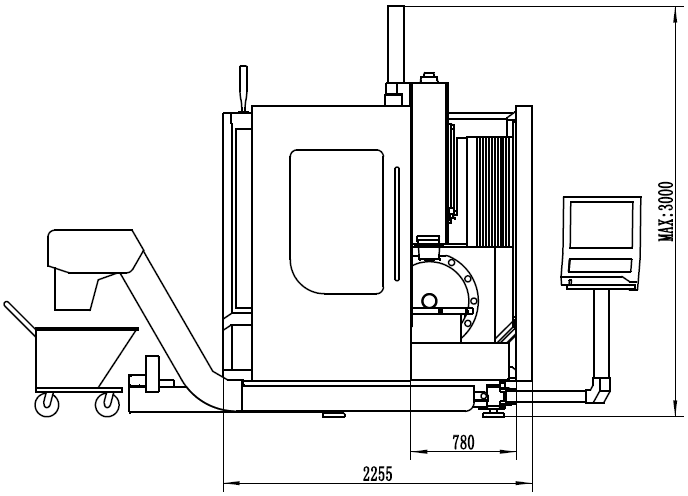
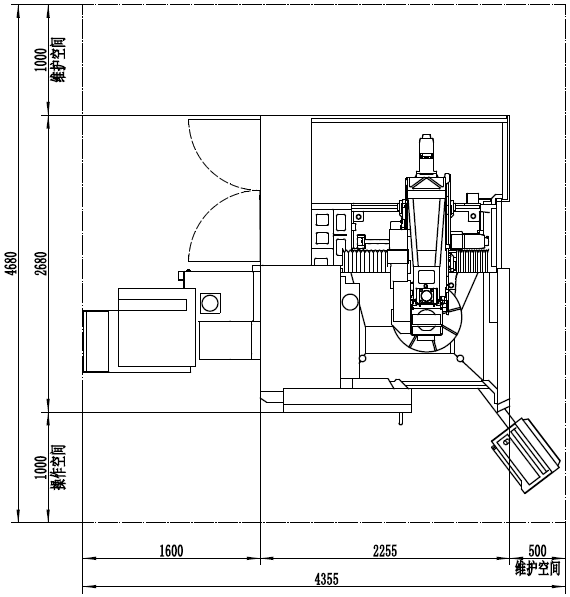
Layout vun der Maschinnstruktur:
Fütterungssystem
D'X-, Y- an Z-Achse benotzen ultra-héich Steifheet, héichpräzis Rollenlinearféierungen a performant Kugelschrauben, mat gerénger dynamescher a statescher Reibung, héijer Empfindlechkeet, gerénger Héichgeschwindegkeetsschwéngung, schriechfräier Leeschtung bei niddreger Geschwindegkeet, héijer Positionéierungsgenauegkeet an exzellenter Servoundriffsleistung.
X-, Y- an Z-Achs-Servomotore sinn direkt mat héichpräzise Kugelschrauben iwwer Kupplunge verbonnen, wouduerch d'Zwëschenverbindunge reduzéiert ginn, eng spaltfräi Transmissioun, flexibel Zufuhr, präzis Positionéierung an héich Transmissiounspräzisioun realiséiert ginn.
De Servomotor vun der Z-Achs huet eng Bremsfunktioun. Am Fall vun engem Stroumausfall kann en automatesch d'Brems halen, fir d'Motorwell fest ze halen, sou datt se sech net dréie kann, wat eng Roll beim Sécherheetsschutz spillt.
Elektresch Spindel
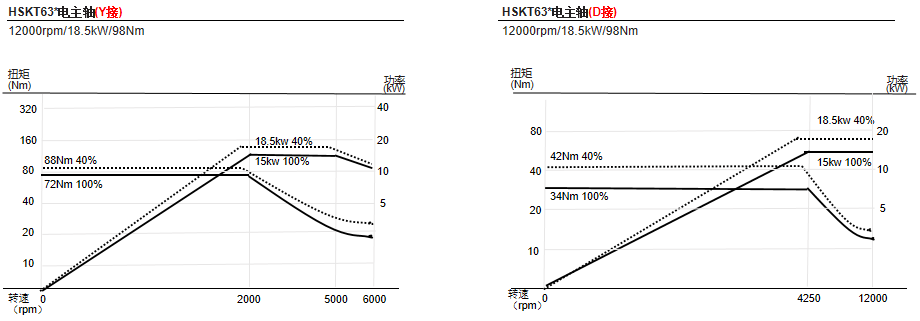
Déi motoriséiert Spindel benotzt déi selwer entwéckelt motoriséiert Spindel HSKT63 mat agebauter Zännplack, déi d'Komplexfunktioun vum Dréien a Fräsen ëmsetze kann. D'Enn ass mat engem Ringsprëtzverbindung ausgestatt fir d'Tool ze killen. Eng stufenlos Geschwindegkeetsreguléierung, en agebauten Héichpräzisencoder, kënnen e präzise Stopp an e steife Gewëndungsgewinde erméiglechen.
Plattenspiller
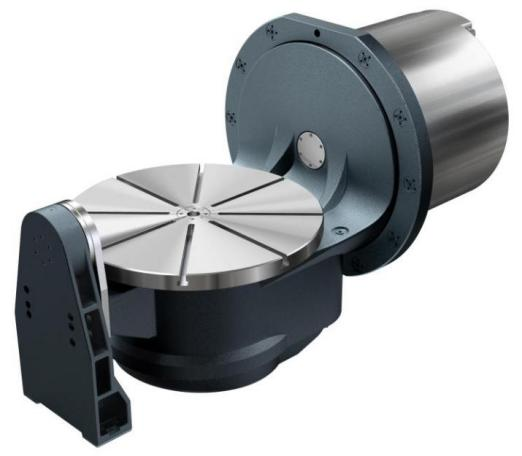
Den selwer entwéckelten Direktantriebs-Wieg-Dréispiller ass mat engem héichpräzisen Absolut-Encoder ausgestatt a gëtt vun engem Waasserkiller bei enger konstanter Temperatur gekillt. En huet d'Virdeeler vun héijer Steifheet, héijer Präzisioun an héijer dynamescher Reaktioun. Den Aarbechtsdësch benotzt 8-14mm radial T-Schlitzer, déi maximal Belaaschtung ass 500kg (horizontal), 300kg (vertikal), an den maximalen Duerchmiesser vum Werkstéck ass¢650.
Werkzeugmagazin
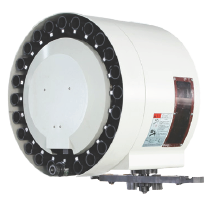
D'Toolmagazin benotzt en HSKA63 Manipulatorscheiwen-Toolmagazin, dat 24 Stécker Plaz ka ginn.Handwierksgeschir.
Voll zougemaachte Feedbacksystemm
D'Linearachsen X, Y an Z si mat Renishaw Absolutwäertgitterskalaen ausgestatt; d'Rotatiounsdëscher B an C si mat HEIDENHAIN RCN2000 Serie Absolutwäertwénkelencoderen ausgestatt, fir e komplette Feedback mat zouenen Schleifen op 5 Zufuhrachsen ze realiséieren.ggarantéiert héich Präzisioun an héich Präzisiounsretentioun.
Kill- a pneumatescht System
Ausgestatt mat enger grousser Ofkillpompel an engem Waassertank fir genuch Ofkillung vun Tools a Werkstécker ze garantéieren. D'Ennfläch vum Kappstock ass mat Ofkilldüsen ausgestatt, déi iwwer M-Code oder Kontrollpanel gesteiert ginn.
Ausgestatt mat engem Waasserkühler fir eng konstant Temperaturkillung, fir sécherzestellen, datt d'elektresch Spindel an den Direktundriff-Dréispiller a guddem Zoustand sinn a laang Zäit effizient lafe kënnen.
De pneumatesche System benotzt pneumatesch Komponenten fir ze filteren, a realiséiert d'Funktiounen vun der Reinigung an dem Ausblosen vum Kegellach vun der Spindel, dem Loftdichtungsschutz vum Spindellager, dem Ëmdréie vum Werkzeughalter vum Werkzeugmagazin an dem Ausblosen vum Gitterlineal.
Zentraliséiert Schmiersystem
De Gleitblock vun der Führungsschinn an d'Mutter vun der Kugelschrauf sinn all mat dënnem Fett geschmiert, an d'Schmierung gëtt reegelméisseg a quantitativ duerchgefouert, fir d'Genauegkeet an d'Stabilitéit vun der Kugelschrauf an der Führungsschinn ze garantéieren.
Ueleg-Loft-Schmiersystem
Déi elektresch Spindel ass mat engem importéierten Ueleg- a Gasschmiergerät ausgestatt, deen d'Spindel komplett schmiere a killen kann. De Sensor kann en Alarm fir anormal Schmierung ausléisen, wat effektiv garantéiere kann, datt d'Spindel laangfristeg stabil bei héijer Geschwindegkeet funktionéiere kann.
Werkstückmesssystem
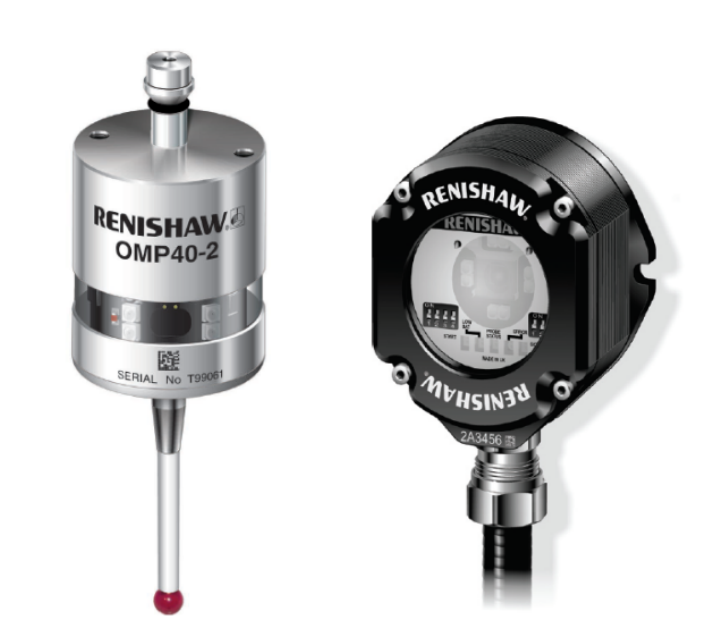
DenMaschinnass mat enger Renishaw OMP40 optescher Sonde ausgestatt, déi a Verbindung mam OMI-2 Empfänger benotzt gëtt, déi e staarke Widderstand géint Liichtinterferenzen, falsch Ausléiser an Impakt huet, an d'Widderhuelbarkeet vun der Miessung an enger Richtung manner wéi oder gläich 1µm ass (Miessgeschwindegkeet vu 480 mm/min, mat enger 50 mm Miessnadel), déi uwendbar Betribstemperatur ass 5°C bis 55°C.
Werkzeugmesssystem
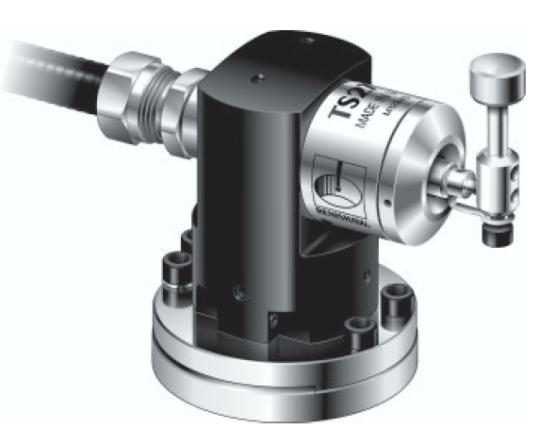
D'Maschinn ass mam Renishaw sengem TS27R Werkzeugmiessungssystem ausgestatt, wat d'Brochdetektioun vu verschiddenen Werkzeugen an eng séier Miessung vun der Werkzeuglängt an dem Duerchmiesser erméiglecht.
Fënnef-Achs Präzisiounskalibrierungsfunktioun
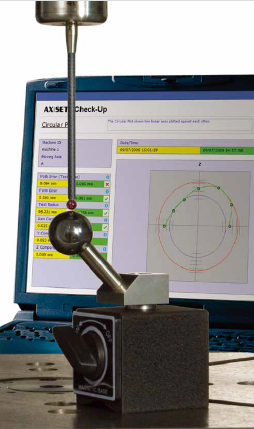
D'Maschinn ass mam Renishaw AxiSet Check-Up Rotary Axis Line Checker Kit ausgestatt, deen mam OMP40 Werkstéckmiessungssystem kombinéiert ass, wat et erméiglecht...Maschinnde Benotzer fir den Zoustand vun de Rotatiounsachsen séier an präzis ze kontrolléieren a Problemer z'identifizéieren, déi duerch Ännerungen an Temperatur a Fiichtegkeet verursaacht ginn,MaschinnKollisiounen oder Verschleiungsproblemer, kënne séier Leeschtungskontrollen upassen a lokaliséieren, Benchmarks setzen an iwwerwaachen, wéi komplexMaschinnännert sech mat der Zäit.
Maschinneschutz
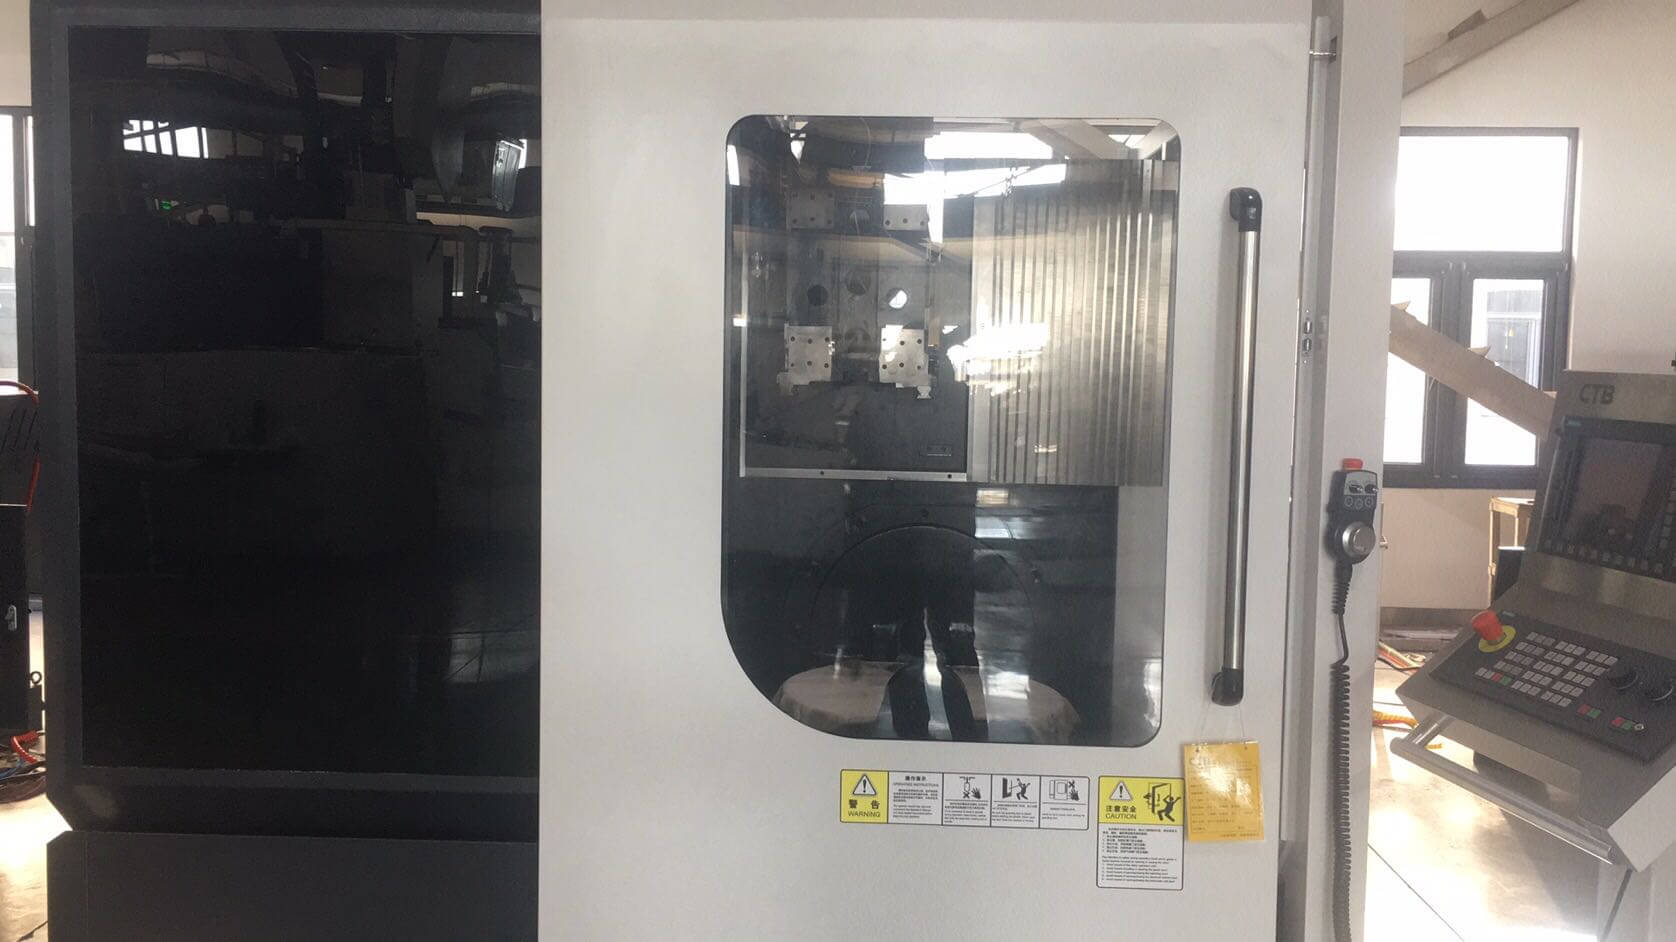
D'Maschinn huet eng integréiert Schutzdeckel, déi de Sécherheetsnormen entsprécht, fir Sprëtzer vu Killmëttel a Spanen ze vermeiden, wat e séchere Betrib an en agreabelt Ausgesinn garantéiert. D'X-Richtung vun der Maschinn ass mat enger gepanzerter Schutzdeckel ausgestatt, déi d'Féierungsschinn an d'Kugelschrauf effektiv schützt.
Aarbechtsbedingungen vun der Maschinn
(1) Stroumversuergung: 380V±10% 50HZ±1HZ Dräiphaseg Wiesselstroum
(2) Ëmgéigendstemperatur: 5℃-40℃
(3) Bescht Temperatur: 22℃±2℃
(4) Relativ Loftfiichtegkeet: 20-75%
(5) Loftquelldrock: 6±1 Bar
(6) Loftquellduerchfluss: 500 L/min
Haaptspezifikatioun
| Artikel | Eenheet | Spezifikatioun | |
| Aarbechtsdësch | WDuerchmiesser vum Aarbechtsdësch | mm | φ630 |
| Maximal horizontal Belaaschtung | kg | 500 | |
| Maximal vertikal Belaaschtung | kg | 300 | |
| T-Schlitz | mm | 8X14 | |
| Veraarbechtung Reechwäit | Distanz tëscht der Spindelfläch an der Aarbechtsdëschfläch(Max) | mm | 550 |
| Distanz tëscht der Spindelfläch an der Aarbechtsdëschfläch(Min.) | mm | 150 | |
| X-Achs | mm | 600 | |
| Y-Achs | mm | 450 | |
| Z-Achs | mm | 400 | |
| B-Achs | ° | -35°~+110° | |
| C-Achs | ° | 360° | |
| Spindel | Kegellach | CTB | HSKA63 |
| Nenngeschwindegkeet | d'Ëmdréiung | 2000 | |
| Maximal Geschwindegkeet | Nm | 12000 | |
| Ausgangsdrehmoment S1/S6 | Nm | 72/88 | |
| Spindelmotorleistung S1/S6 | kW | 15/18.5 | |
| Achs | X-Achs Schnellwandgeschwindegkeet | m/Min | 36 |
| Y-Achs Schnellwandgeschwindegkeet | m/Min | 36 | |
| Z-AchssSchnellduerchgangsgeschwindegkeet | m/Min | 36 | |
| B-Achs Max.Geschwindegkeet | d'Ëmdréiung | 80 | |
| C axtsMax.Geschwindegkeet | d'Ëmdréiung | 800 | |
|
| X/Y/Z-Achs Motorleistung | KW | 2.2 |
|
| B/C-Achs Motorleistung | KW | 13,3/30 |
|
| B-Achs Nenndréimoment | Nm | 2540 |
|
| C-Achs Nenndréimoment | Nm | 400 |
| Werkzeugmagazin | Typ |
| Scheiwentyp |
| Method vun der Auswiel vum Tool |
| Auswiel vum nooste Tool op béide Säiten | |
| Kapazitéit | T | 24 | |
| Max.Werkzeuglängt | mm | 300 | |
| Max.Gewiicht vum Tool | kg | 8 | |
| Max.Duerchmiesser vun der Scheifschneider(Voll Tool) | mm | φ80 | |
| Maximalen Duerchmiesser vun der Schneidscheif (Nopesch eidelt Tool) | mm | φ150 | |
| Genauegkeet | Ëmsetzungskriterien |
| GB/T20957.4 (ISO10791-4) |
| Positionéierungsgenauegkeet (X/Y/Z) | mm | 0,008 | |
| Positionéierungsgenauegkeet (B/C) |
| 6"/6" | |
| Widderholl Positionéierungsgenauegkeet (X/Y/Z) | mm | 0,006 | |
|
| Widderholl Positionéierungsgenauegkeet (B/C) |
| 4"/4" |
| Gewiicht | kg | 6500 | |
| Kapazitéit | KVA | 45 | |
| Maschinngréisst | mm | 4350×4000×3000 | |
Standardkonfiguratiounen
| 1. Haaptkomponenten (inklusiv Bett, Sail, Schiebeplack, Schiebesëtz, Spindelkëscht) |
| 2. X, Y, Z Dräi-Achs-Zufuhrsystem |
| 3. Eenarmege Wiegel-Dréispiller BC630-4400T-42540T-800/800-50/80-RCNS |
| 4. Elektresch Spindel HSKT63 |
| 5. Elektrescht Kontrollsystem (inklusiv elektresche Schrank, Stroummodul, Servomodul, PLC, Betribspanel, Display, Handgerät, elektresche Schrank-Klimaanlag, etc.) |
| 6. Hydraulescht System |
| 7. Pneumatescht System |
| 8. Zentraliséiert Schmiersystem |
| 9. Ueleg-Loft-Schmiersystem |
| 10. Waasserkühler |
| 11. Spantransporter, Waassertank, Spansammler |
| 12. Gitterlineal |
| 13. Schinnschutz |
| 14. Gesamtschutzhülle vun der Maschinn |
| 15. Werkstücksmesssystem |
| 16. Instrument fir d'Astellung vun engem Werkzeug |
| 17. Fënnef-Achs Präzisiounskalibrierungsfunktioun |
| Maschinndateien Zertifikat Packlëscht 1 Satz Maschinnhandbuch (elektronesch Versioun) Maschinn Backup Daten 1 Set (U Disk) 840D Alarmdiagnosehandbuch 1 Set (elektronesch Versioun) 840D Fräshandbuch 1 (elektronesch Versioun) 840D Programméierungshandbuch Basis Deel 1 (elektronesch Versioun) |
Haaptkonfiguratiounen
| Numm | Mark | Bemierkung |
| X/Y/Z-Achs Motor an Undriff | Siemens |
|
| Energiekette | Igus |
|
| Schrauflager | NSK/NACHI |
|
| Linear Guiden | THK |
|
| Werkzeugmagazin | Okada |
|
| Zentraliséiert Schmierung | Dall |
|
| Kugelschrauf | THK |
|
| Pneumatesch Komponenten | SMC |
|
| Elektresch Klimaanlag fir Schrank | zesummen fléien |
|
| Waasserkühler | zesummen fléien |
|
| Gitterlineal | Renishaw |
|
| Werkstückmesssystem | Renishaw |
|
| Werkzeugmesssystem | Renishaw |
|
Standard Accessoiren
| Numm vum Accessoire | Spezifikatioun | Quantitéit |
| Maschinn fir Matratzen |
| 4 Sätz |
| Réng | M20 | 2 Stécker |
| Réng | M30 | 2 Stécker |
| Hosenträger | 5T×2,85 m | 1 |
| Hosenträger | 5T×2,8 m | 1 |
| Hosenträger | 5T×3,75 m | 1 |
| Hosenträger | 5T×3,8 m | 1 |
| Torx-Schlüssel mat oppener Endung | 22 | 1 |
| Allen-Schlëssel | 10 | 1 |
| Allen-Schlëssel | 12 | 1 |
| T-Mutter | M12 | 4 |
| Spindelhalter |
| 1 |
| X-Achs-Montage |
| 1 |
| Y-Achs Fixéierung |
| 1 |
Merci fir Är Opmierksamkeet!
Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...