


BOSM -12010 Géigesäiteg-Kapp-Buerfräsmaschinn


1. Benotzung vunMaschinn :
D'BOSM-12000* 1000 CNC-Gantry-Duebelsail-Kapp-zu-Kapp-Buer- a Fräsmaschinn mat Festbalken ass eng speziell Maschinn fir d'Veraarbechtung vu Baggeräerm/-Stécker. Mat Këssen kann d'Werkstéck séier veraarbecht ginn, d'Werkstéck kann am effektiven Hubberäich gebuert, gefräst a gebohrt ginn, d'Werkstéck kann gläichzäiteg op der Plaz veraarbecht ginn (kee sekundärt Klemmen néideg), d'Belued- an Entluedungsgeschwindegkeet ass séier, d'Positionéierungsgeschwindegkeet ass séier an d'Veraarbechtungsgenauegkeet ass héich. Héich, héich Veraarbechtungseffizienz.
2.MaschinnstrukturFonctiounen:
Déi Haaptkomponente vun der Maschinn: Bett, Aarbechtsbank, lénks a riets Sailen, Träger, Portalverbindungsträger, Sättel, Rampen, etc., grouss Deeler sinn aus Harzsandguss, héichwäertegem Graueisen 250 Goss gemaach, an enger waarmer Sandgruef geglüht → Vibratiounsalterung → Hëtzebehandlung Uewenglühung → Vibratiounsalterung → Grobbearbechtung → Vibratiounsalterung → Waarmofenglühung → Vibratiounsalterung → Veraarbechtung, eliminéieren déi negativ Belaaschtung vun den Deeler komplett, an halen d'Leeschtung vun den Deeler stabil. Dat fix Bett, déi lénks a riets Sailen, de Portal an d'Aarbechtsbank beweege sech; et huet d'Funktioune vum Fräsen, Bueren, Versenken, Gewënzen, etc. D'Ofkillmethod vum Werkzeug ass extern Ofkillung. D'Maschinn enthält 5 Zufuhrachsen, déi 4-Achs-Verbindung an 5-Achs-Eenzelwierkung realiséiere kënnen. Et gi 2 Kraaftkäpp. D'Achs vun der Maschinn an den Kraaftkapp sinn an der Figur hei ënnendrënner gewisen.
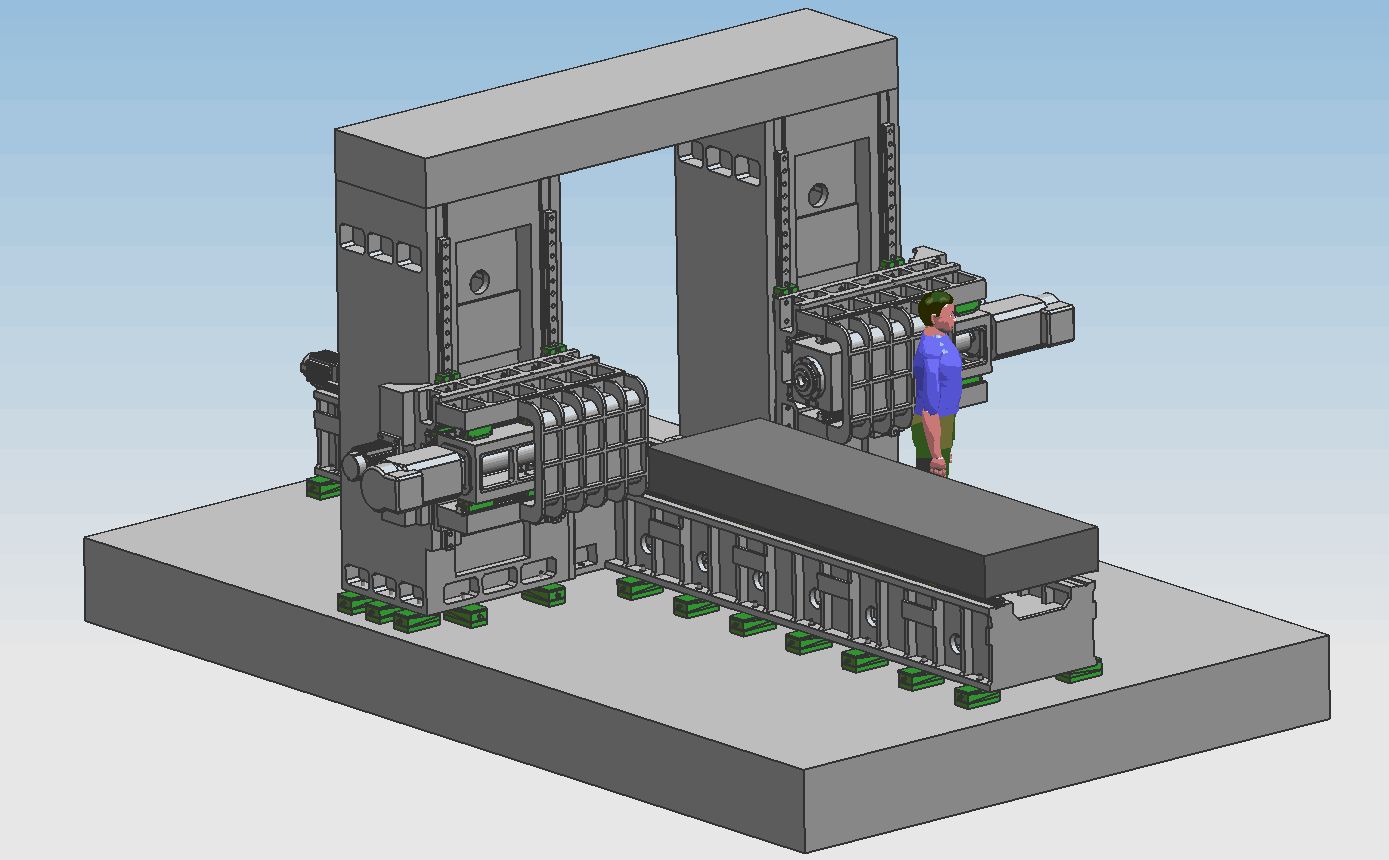
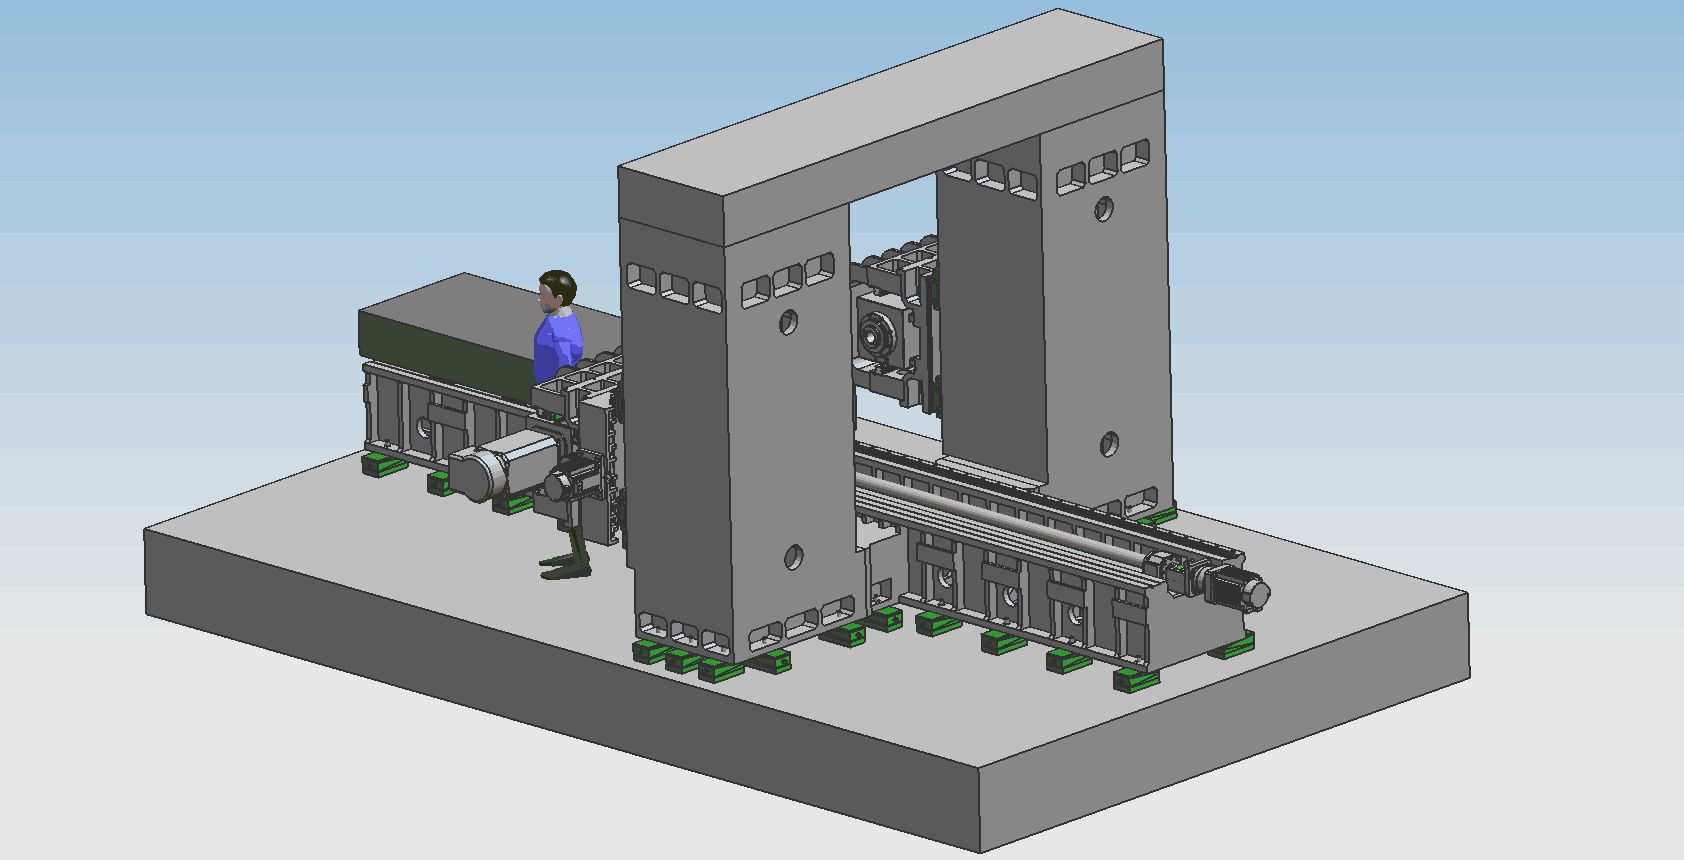
2.1.D'Haaptstruktur vum axialen Transmissiounszufuhrdeel
2.1.1.X-Achs:Den Aarbechtsdësch beweegt sech lateral laanscht d'Féierungsschinn vum fixe Bett hin- an hier.
X 1-Achs Undriff: AC Servomotor plus héichpräzis Planetarreduzéierer gëtt vun enger Kugelschrauf ugedriwwen fir d'Bewegung vun der Aarbechtsbank unzedreiwen fir eng linear Bewegung vun der X-Achs ze realiséieren.
Form vun der Führungsschinn: Leet zwou héichfeste Präzisiounslinear Führungsschinnen.
2.1.2 Z1-Achs:De Kraaftkapp an e Sattel sinn vertikal op der viischter Säit vun der Sail installéiert a beweege sech laanscht d'Sailführungsschinn erop an erof.
Z1-Achs-Getriebe: AC-Servomotor a Synchronrad gi benotzt fir d'Kugelschraube unzedreiwen, fir de Sattel unzedreiwen, fir eng linear Bewegung op der Z-Achs ze realiséieren
2.1.3 Z2-Achs:De Kraaftkapp an e Sattel sinn vertikal op der viischter Säit vun der Sail installéiert a beweege sech laanscht d'Sailführungsschinn erop an erof.
Z2-Achs-Getriebe: AC-Servomotor an e Synchronrad gi benotzt fir d'Kugelschraube unzedreiwen, fir de Sattel unzedreiwen, fir eng linear Bewegung op der Z-Achs ze realiséieren.
2.1.4 Y1-Achs:De Sattel vum Kraaftkopf ass vertikal op der viischter Säit vun der rietser Kolonn installéiert a beweegt sech lénks a riets laanscht d'Féierungsschinn vun der Kolonn.
Y1-Achs-Getriebe: En AC-Servomotor plus en héichpräzise Planetarreduktiounsgetriebe gëtt benotzt fir de Ram duerch d'Kugelschraube ze dreiwen, fir déi linear Bewegung vun der Y1-Achs ze realiséieren.
2.1.5 Y2-Achs:De Sattel vum Kraaftkopf ass vertikal op der viischter Säit vun der rietser Kolonn installéiert a beweegt sech lénks a riets laanscht d'Féierungsschinn vun der Kolonn.
Y2-Achs-Getriebe: En AC-Servomotor plus en héichpräzise Planetarreduktiounsgetriebe gëtt benotzt fir de Ram unzedreiwen, fir duerch d'Kugelschraube ze beweegen, fir d'Y2-Achs linear Bewegung ze realiséieren.
2.2.D'Beweegungsrichtung vum Buer- a Fräs-Kapp (inklusiv dem Kraaftkapp 1 an 2) benotzt eng quadratesch Ramstruktur, déi fortgeschrattst kombinéiert Drot-Hart-Gleißschinn-Method, déi haart Schinn ass vun enger staarker Ënnerstëtzung ëmginn, 4 linear Rollen-Gleißschinn-Pairen ginn geféiert, an den Undriff benotzt en AC-Servomotor. De Kraaftkapp benotzt e Servomotor fir duerch de Synchronriemen an d'Synchronrad ze bremsen, geféiert vum schwéiere Präzisiouns-Gleißschinn-Paar, an dréckt d'vertikal Kugelschrauf fir ze rotéieren, wouduerch de Kraaftkapp vertikal erop an erof beweegt, an ass mat enger Stickstoff-Ausgläichsstang ausgestatt fir d'Droekapazitéit vum Maschinnekapp op der Schrauf an dem Servomotor ze reduzéieren. Den Z-Achsmotor huet eng automatesch Bremsfunktioun. Am Fall vun engem Stroumausfall hält déi automatesch Brems d'Motorwell fest, sou datt se net rotéiere kann. Beim Schaffen, wann de Buer d'Wierkstéck net beréiert, féiert en séier; wann de Buer d'Wierkstéck beréiert, wiesselt en automatesch op d'Aarbechtszufuhr. Wann de Buer an d'Wierkstéck penetréiert, wiesselt en automatesch op séier Réckwärtsspullen. Wann d'Enn vum Buer d'Wierkstéck verléisst an déi festgeluecht Positioun erreecht, beweegt sech den Aarbechtsdësch op déi nächst Lachpositioun fir eng automatesch Zirkulatioun ze realiséieren. De Kraaftkapp benotzt d'Kombinatioun aus Drot an enger haarder Schinn, wat net nëmmen d'Lafgeschwindegkeet vum Apparat garantéiert, mä och d'Steifheet vum Apparat däitlech verbessert. An et kann d'Funktioune vum Blannlachbueren, Fräsen, Faséieren, Spanbriechen, automatesch Spanentfernung, etc. realiséieren, wat d'Aarbechtsproduktivitéit verbessert.

(lénksen Powerhead)
2.3. Spanentfernung a Killung
Op béide Säiten ënner der Aarbechtsbank sinn Spiral- a Flaachkette-Spantransporter installéiert, an d'Span kënnen um Enn automatesch iwwer zwou Etappen vu Spiral- a Kettenplacken op de Spantransporter ofgeleet ginn, fir eng ziviliséiert Produktioun ze realiséieren. Am Killmëttelbehälter vum Spantransporter ass eng Killpompel, déi fir d'extern Ofkillung vum Tool benotzt ka ginn, fir d'Buerleistung an d'Liewensdauer vum Buer ze garantéieren, an d'Killmëttel kann recycléiert ginn.
3.Vollstänneg digital numeresch Kontrollsystem:
3.1.Mat der Spanbriechfunktioun kënnen d'Spanbriechzäit an de Spanbriechzyklus op der Mënsch-Maschinn-Schnittstell agestallt ginn.
3.2.Mat der Werkzeughebefunktioun kann d'Werkzeughebehéicht op der Mënsch-Maschinn-Interface agestallt ginn. Wann d'Buerung dës Héicht erreecht, gëtt de Buer séier op d'Spëtzt vum Werkstéck gehuewen, an dann ginn d'Spän ewechgehäit, an dann séier op d'Buerfläche weidergeleet an automatesch an d'Aarbecht ëmgewandelt.
3.3.Déi zentraliséiert Kontrollbox an d'Handheld-Eenheet benotzen en numerescht Kontrollsystem a si mat engem USB-Interface an engem LCD-Flëssegkristalldisplay ausgestatt. Fir d'Programméierung, d'Späicherung, d'Uweisung an d'Kommunikatioun ze vereinfachen, huet d'Betribsinterface Funktiounen wéi Mënsch-Maschinn-Dialog, Feelerkompensatioun an automateschen Alarm.
3.4.D'Ausrüstung huet d'Funktioun, d'Lachpositioun virun der Veraarbechtung ze kucken an nei z'inspektéieren, an d'Operatioun ass ganz praktesch.
4Automatesch Schmierung
Präzisiounslinear Führschinnenpaaren, Präzisiounskugelschraubepaaren an aner héichpräzis Bewegungspaar vu Maschinnewierksgeschir sinn mat automatesche Schmiersystemer ausgestatt. Déi automatesch Schmierpompel gëtt Drockueleg aus, an d'Quantitéitsschmieruelegkammer kënnt an d'Ueleg. Nodeems d'Uelegkammer mat Ueleg gefëllt ass, wann den Systemdrock op 1,4-1,75 MPa klëmmt, gëtt den Drockschalter am System zougemaach, d'Pompel stoppt, an d'Entluedungsventil entluet gläichzäiteg. Wann den Uelegdrock an der Strooss ënner 0,2 MPa fällt, fänkt de Quantitéitsschmierer un, d'Schmierplaz ze fëllen an eng Uelegfëllung ofzeschléissen. Wéinst der präziser Uelegversuergung vum Quantitéitsueleginjektor an der Detektioun vum Systemdrock ass d'Uelegversuergung zouverlässeg, wat garantéiert datt et en Uelegfilm op der Uewerfläch vun all kinematesche Paar gëtt, wat Reibung a Verschleiung reduzéiert a Schied un der interner Struktur duerch Iwwerhëtzung verhënnert, fir d'Genauegkeet an d'Liewensdauer vun der Maschinn ze garantéieren. Am Verglach mam Schiebeführschinnenpaar huet dat rullend Linearführschinnenpaar, dat an dëser Maschinn benotzt gëtt, eng Rei vu Virdeeler:
①D'Bewegungsempfindlechkeet ass héich, de Reibungskoeffizient vun der rullender Führungsschinn ass kleng, nëmmen 0,0025~0,01, an d'Undriffskraaft ass staark reduzéiert, wat nëmmen 1/10 vun normale Maschinnen entsprécht.
② Den Ënnerscheed tëscht dynamescher a statescher Reibung ass ganz kleng, an d'Follow-up-Leeschtung ass exzellent, dat heescht, den Zäitintervall tëscht dem Undriffssignal an der mechanescher Handlung ass extrem kuerz, wat d'Reaktiounsgeschwindegkeet an d'Sensibilitéit vum numeresche Steiersystem verbessert.
③Et ass gëeegent fir linear Beweegunge mat héijer Geschwindegkeet, a seng direkt Geschwindegkeet ass ongeféier 10 Mol méi héich wéi déi vu Schiebeführungsschinnen.
④ Et kann eng spaltlos Bewegung realiséieren an d'Bewegungssteifegkeet vum mechanesche System verbesseren.
⑤Produzéiert vu professionelle Produzenten, huet et eng héich Präzisioun, eng gutt Villsäitegkeet an einfach Ënnerhalt.

5Ëmwelt vun der Maschinnbenotzung:
Stroumversuergung: Dräiphaseg AC380V ± 10%, 50Hz ± 1 Ëmgéigendstemperatur: 0 ° ~ 45 °
Fënnef, déi wichtegst technesch Parameteren:


6Technesch Parameteren
| Modell | BOSM12010 | |
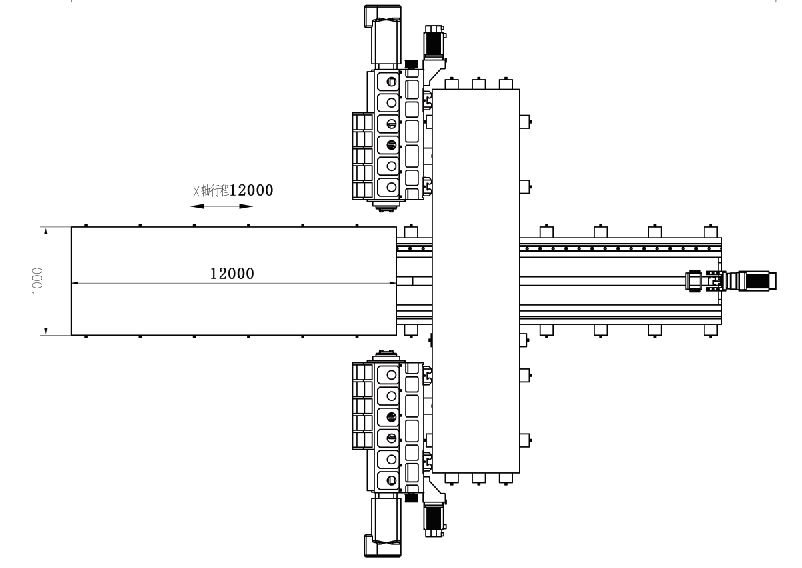
| Maximal Gréisst vum Veraarbechtungsstéck | Längt × Breet × Héicht (mm) | 12000×1000×1500 |
| Maximalen Duerchmiesser vum Cutter | 200mm | |
| Maximal Zufuhr vum Gantry | Breet (mm) | 1300 |
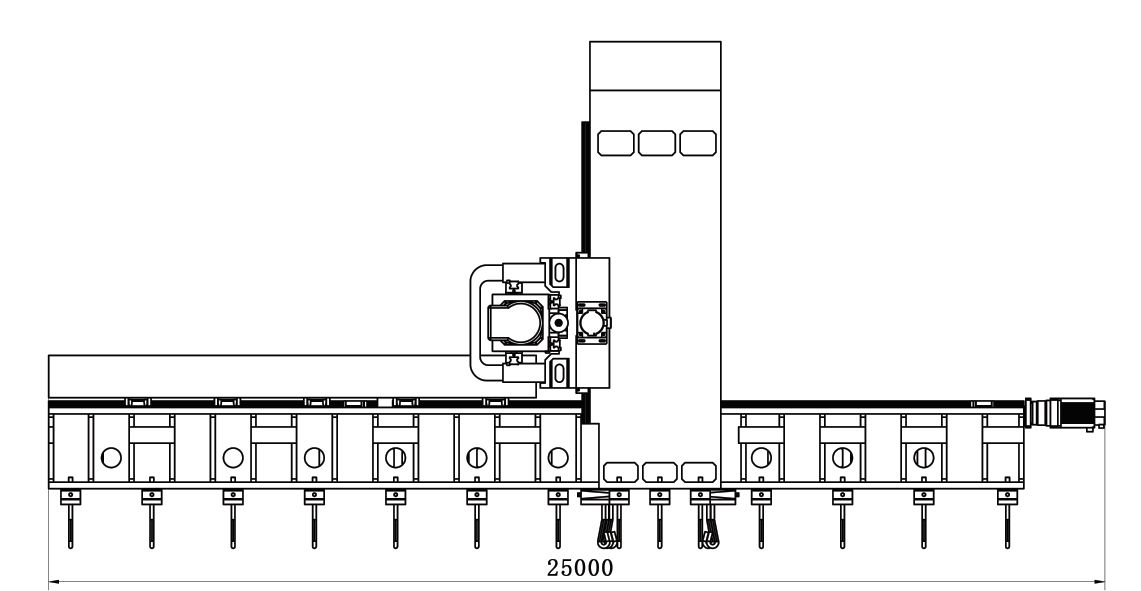
| Gréisst vum Aarbechtsdësch | Längt X Breet (mm) | 12000*1000 |
|
Horizontalen Ram-Buerkapp Power Head eent zwee
| Quantitéit (2) | 2 |
| Spindelkonus | BT50 | |
| Buerdurchmesser (mm) | Φ2-Φ60 | |
| Duerchmiesser vum Gewënnschlag (mm) | M3-M30 | |
| Spindelgeschwindegkeet (r/min) | 30~6000 | |
| Servospindelmotorleistung (kw) | 37 | |
| Distanz vun der Spindelnues zum Zentrum vum Dësch (mm) | 150-650 | |
| Lénks a riets Hub vun engem eenzege Ram (mm) | 500 | |
| D'Distanz tëscht dem Zentrum vum Ram an der Ebene vum Dësch (mm) | 200-1700 | |
| Op- an Ofstuerz vum Ram (mm) | 1500 | |
| Widderhuelbarkeet | 300mm * 300mm | ±0,02 |
| Dimensiounen vun der Maschinn | Längt × Breet × Héicht (mm) | no Zeechnungen |
| Bruttogewiicht (t) | (ongeféier) 62 | |

Déi uewe genannten Parameter sinn virleefeg Designparameter. Am aktuellen Design kënnen et Ännerungen no den Veraarbechtungsufuerderunge vum Werkstéck an den Designufuerderunge vun der Maschinn ginn, fir den Ufuerderunge vun den Veraarbechtungsdeeler vun Ärer Firma gerecht ze ginn.

Produktkategorien
-

VC Serie CNC-Bearbeitungszentrum mat héijer Steifheet mat ...
-

HP Serie horizontal beweeglech Kolonne Linearführung...
-

HT Serie horizontal beweeglech Sail Linear Guide...
-

VS Serie Véier-Gleiser Schwéierlaascht CNC Bearbeitungsmaschinn ...
-

V Serie CNC Bearbeitungszentrum mat héijer Steifheet
-

X Serie Duebelkolonn CNC-Bearbeitungszentrum
-

Horizontal 5-Achs CNC-Bearbeitungszentrum TKG1600
-

CNC Vertikal Dréi- a Fräsmaschinn fir Komposit ...
-

Héichgeschwindegkeet CNC-Bearbeitungszentrum GM Serie
-

Héichgeschwindegkeet CNC Fräsen GT Serie
-

Duebelspindel CNC-Dréibank SK32
-

CNC Vertikal Bearbeitungszentrum RFTV510 Fir Rieder...